EN

उल्टा इंजीनियरिंग
नमूने से आरेख (यदि आवश्यक हो)।

एक प्रमुख जर्मन विमान ओईएम को लैंडिंग गियर घटकों के लिए कठोर आवश्यकताओं का सामना करना पड़ा—जिसमें अत्यधिक शक्ति-से-भार अनुपात, 650°C से अधिक तापीय स्थिरता और उच्च-चक्र थकान वातावरण में तनाव संक्षारण दरार के प्रति प्रतिरोधशीलता की आवश्यकता थी। इन एयरोस्पेस-ग्रेड विनिर्देशों को पूरा करने के लिए, ओईएम ने निकल-आधारित सुपरअलॉय में सटीक नियर-नेट-शेप फोर्जिंग की आपूर्ति करने में सक्षम एक योग्य टायर-2 आपूर्तिकर्ता की तलाश की। हमारी शांडोंग प्रांत में स्थित फोर्जिंग सुविधा का चयन AS9100 रिवीजन D के कठोर ऑडिट और सामग्री ट्रेसैबिलिटी मान्यता के बाद किया गया। इस परियोजना में तीन महत्वपूर्ण लैंडिंग गियर उप-असेंबलियों के लिए वार्षिक रूप से 42–68 किग्रा इकाई-भार वाले इनकोनेल 718 फोर्जिंग की आपूर्ति शामिल थी, जिसका कुल कार्यक्रम मात्रा प्रति वर्ष 12 टन से अधिक थी।
प्राथमिक तकनीकी चुनौतियाँ धातुविज्ञान संबंधी अखंडता और आयामिक शुद्धता पर केंद्रित थीं। इनकोनेल 718 की उच्च कार्य-कठोरीकरण दर और संकीर्ण गर्म-कार्यकरण तापमान सीमा (950–1050°C) के कारण पारंपरिक खुले-साँचे वाले फोर्जिंग में सतही दरारें और असंगत दाना प्रवाह की संभावना अधिक हो गई थी। इसके अतिरिक्त, घटक की ज्यामिति में पतली-दीवार वाले भाग (जैसे 8.2 मिमी तक), गहरी आंतरिक कोष्ठिकाएँ और महत्वपूर्ण बेयरिंग सतहों पर कड़ी ±0.15 मिमी सहिष्णुता आवश्यकताएँ शामिल थीं—जो मानक ISO 8062 क्लास CT4 की अनुमतियों से काफी अधिक थीं। विलयन ऊष्मा उपचार के दौरान तापीय विरूपण ने अंतिम भाग की अनुरूपता को भी और अधिक खतरे में डाल दिया। आपूर्ति श्रृंखला की लचीलापन भी महत्वपूर्ण था: OEM ने द्वैध-स्रोत क्षमता, पूर्ण बैच-स्तरीय PMI (सकारात्मक सामग्री पहचान), और EN 462-2 अनुपालन विकिरण और अल्ट्रासोनिक परीक्षण के माध्यम से वास्तविक समय में NDT रिपोर्टिंग की आवश्यकता निर्धारित की।
हमने एक ऊर्ध्वाधर रूप से एकीकृत प्रक्रिया को लागू किया, जिसमें बंद-डाई समतापीय फोर्जिंग, नियंत्रित-शीतन अपोस्ट-फोर्जिंग ऊष्मा उपचार और प्रक्रिया-मध्य मेट्रोलॉजी के साथ सीएनसी समापन-मशीनिंग का संयोजन शामिल था। एक कस्टम-डिज़ाइन किया गया निकेल-आधारित डाई सामग्री (H13 + 5% Mo कोटिंग) ने 1,200 चक्रों से अधिक के लिए स्थिर टूल जीवन सुनिश्चित किया, जबकि डाई कैविटी की शुद्धता बनाए रखी गई। फोर्जिंग 985°C ±5°C पर 12,500-टन हाइड्रोलिक प्रेस के तहत की गई, जिसमें गतिशील पुनर्क्रिस्टलीकरण विसंगतियों को दबाने के लिए वास्तविक समय में विकृति-दर निगरानी की गई। प्रत्येक बिलेट को अति-निम्न सल्फर (<0.002%) और हाइड्रोजन (<1.5 ppm) सामग्री सुनिश्चित करने के लिए ट्रिपल-मेल्ट VIM-ESR-VAR प्रसंस्करण से गुज़ारा गया। फोर्जिंग के बाद, भागों को 980°C पर वैक्यूम सॉल्यूशन ऐनीलिंग के बाद तीव्र जल शमन और दोहरी एजिंग (720°C/8 घंटे + 620°C/8 घंटे) के माध्यम से γ' अवक्षेप वितरण को अनुकूलित किया गया। सभी फोर्जिंग्स को AMS 5662 और EN 10269 मानकों के अनुसार प्रमाणित किया गया, जिसमें इंगॉट हीट नंबर से लेकर अंतिम निरीक्षण रिपोर्ट तक पूर्ण ट्रेसैबिलिटी सुनिश्चित की गई।
परियोजना कार्यान्वयन चरणबद्ध APQP ढांचे का अनुसरण करता था: चरण 1 में DEFORM-3D का उपयोग करके डाई फिल और तापीय प्रतिबल मैपिंग के FEA सिमुलेशन शामिल थे; चरण 2 में 100% अल्ट्रासोनिक परीक्षण (UT) स्कैनिंग और धातुविज्ञानीय क्रॉस-सेक्शनिंग के साथ पायलट रन शामिल थे, जिसका उद्देश्य दाने के अभिविन्यास (ASTM E112) की पुष्टि करना था। चरण 3 में उत्पादन पूर्ण स्तर पर बढ़ा दिया गया, जिसमें प्रत्येक भाग की 28 GD&T विशेषताओं की स्वचालित ऑप्टिकल CMM सत्यापन प्रक्रिया शामिल थी। हमने एक ERP-एकीकृत गुणवत्ता मॉड्यूल को लागू किया, जिससे कठोरता (32–36 HRC), तन्य सामर्थ्य (≥1300 MPa) और तनन (≥12%) के वास्तविक समय SPC चार्टिंग की सुविधा प्रदान की गई। लॉजिस्टिक्स को OEM के JIT कार्यक्रम के साथ EDI 856 ASN के माध्यम से समन्वित किया गया, जबकि जलवायु-नियंत्रित वायु परिवहन पैकेजिंग IATA पैकिंग निर्देश 950 के अनुरूप थी।
साझेदारी ने मापनीय प्रदर्शन में सुधार को साकार किया: छह महीनों के भीतर प्रथम-पास उत्पादन दर 71% से बढ़कर 96.4% हो गई; औसत लीड टाइम 14 सप्ताह से घटकर 8.5 सप्ताह रह गया; और अपव्यय दर 0.8% से नीचे गिर गई, जो ओईएम के अनुबंधित दर 2.5% से काफी कम है। सबसे महत्वपूर्ण बात यह है कि A320neo और A350 XWB प्लेटफॉर्म पर 36 महीनों की सेवा अवधि के दौरान डिलीवर किए गए सभी 1,842 फोर्जिंग्स ने 100% गैर-विनाशकारी मूल्यांकन पास कर लिया और कोई भी क्षेत्रीय विफलता नहीं हुई। ग्राहक ने उत्कृष्ट नियर-नेट ज्यामिति के कारण अपस्ट्रीम मशीनिंग समय में 17% की कमी की रिपोर्ट की, जिसने सीधे उनकी लैंडिंग गियर असेंबली लाइन की दक्षता में योगदान दिया। इस सफलता ने हमारी सुविधा को यूरोपीय एयरोस्पेस पात्रता प्रणाली (EAQS) के तहत रोल्स-रॉयस और सैफ्रैन के लिए योग्य आपूर्तिकर्ता के रूप में स्थापित कर दिया।
oEM के आपूर्तिकर्ता तकनीकी विकास प्रमुख ने कहा, 'इनकोल 718 की थर्मोमैकेनिकल प्रोसेसिंग में उनकी दक्षता—जो अटूट दस्तावेज़ीकरण अनुशासन के साथ संयुक्त है—उन्हें सुरक्षा-महत्वपूर्ण लैंडिंग गियर फोर्जिंग्स के लिए हमारे द्वारा अनुमोदित एकमात्र गैर-यूरोपीय संघ आपूर्तिकर्ता बना दिया,' यह परियोजना तत्काल डिलीवरी के अतिरिक्त, हाइपरसोनिक वाहन अनुप्रयोगों के लिए अगली पीढ़ी के GH4169 भिन्नों पर दीर्घकालिक सहयोग को प्रेरित करने का कार्य करती है। इसने हमारी क्षमता का भी सत्यापन किया कि हम यूरोपीय विमानन बाज़ार की सेवा EASA भाग 21G और EU विनियम (EU) 2018/1139 के कठोर अनुपालन ढांचे के तहत कैसे कर सकते हैं—जिससे हमारी स्थिति जर्मनी, फ्रांस और यूनाइटेड किंगडम में एयरोस्पेस टायर-1 के लिए विश्वसनीय निकल मिश्र धातु फोर्जिंग साझेदार के रूप में मज़बूत हो गई है।
2026/05/21
मध्य पूर्व में एक प्रमुख बिजली संयंत्र को अपनी गैस टरबाइन इकाई में कई कंप्रेसर ब्लेड्स के अप्रत्याशित क्षति का सामना करना पड़ा, जिससे गंभीर संचालन जोखिम उत्पन्न हुए और संभावित लंबे समय तक बंद होने की संभावना उत्पन्न हो गई। ग्राहक ने तुरंत मूल उपकरण निर्माता से संपर्क किया...

2026/03/10
वियतनाम और थाइलैंड में ताप विद्युत संयंत्रों में तैनात किए गए बड़े पैमाने के क्रैंकशाफ्ट और रोटर फोर्जिंग

2026/03/10
एक प्रमुख अमेरिकी एयरोस्पेस टियर-1 आपूर्तिकर्ता को डिलीवर किए गए कस्टम फोर्ज्ड टरबाइन डिस्क घटक
आरेख या नमूने से अंतिम ब्लेड तक, प्रत्येक चरण अधिकतम गुणवत्ता और दक्षता के लिए आंतरिक रूप से पूरा किया जाता है।
नमूने से आरेख (यदि आवश्यक हो)।
अनुकूलित फ़ोर्जिंग मॉल्ड।
त्वरित, सटीक निर्माण।
100% गुणवत्ता निरीक्षण।
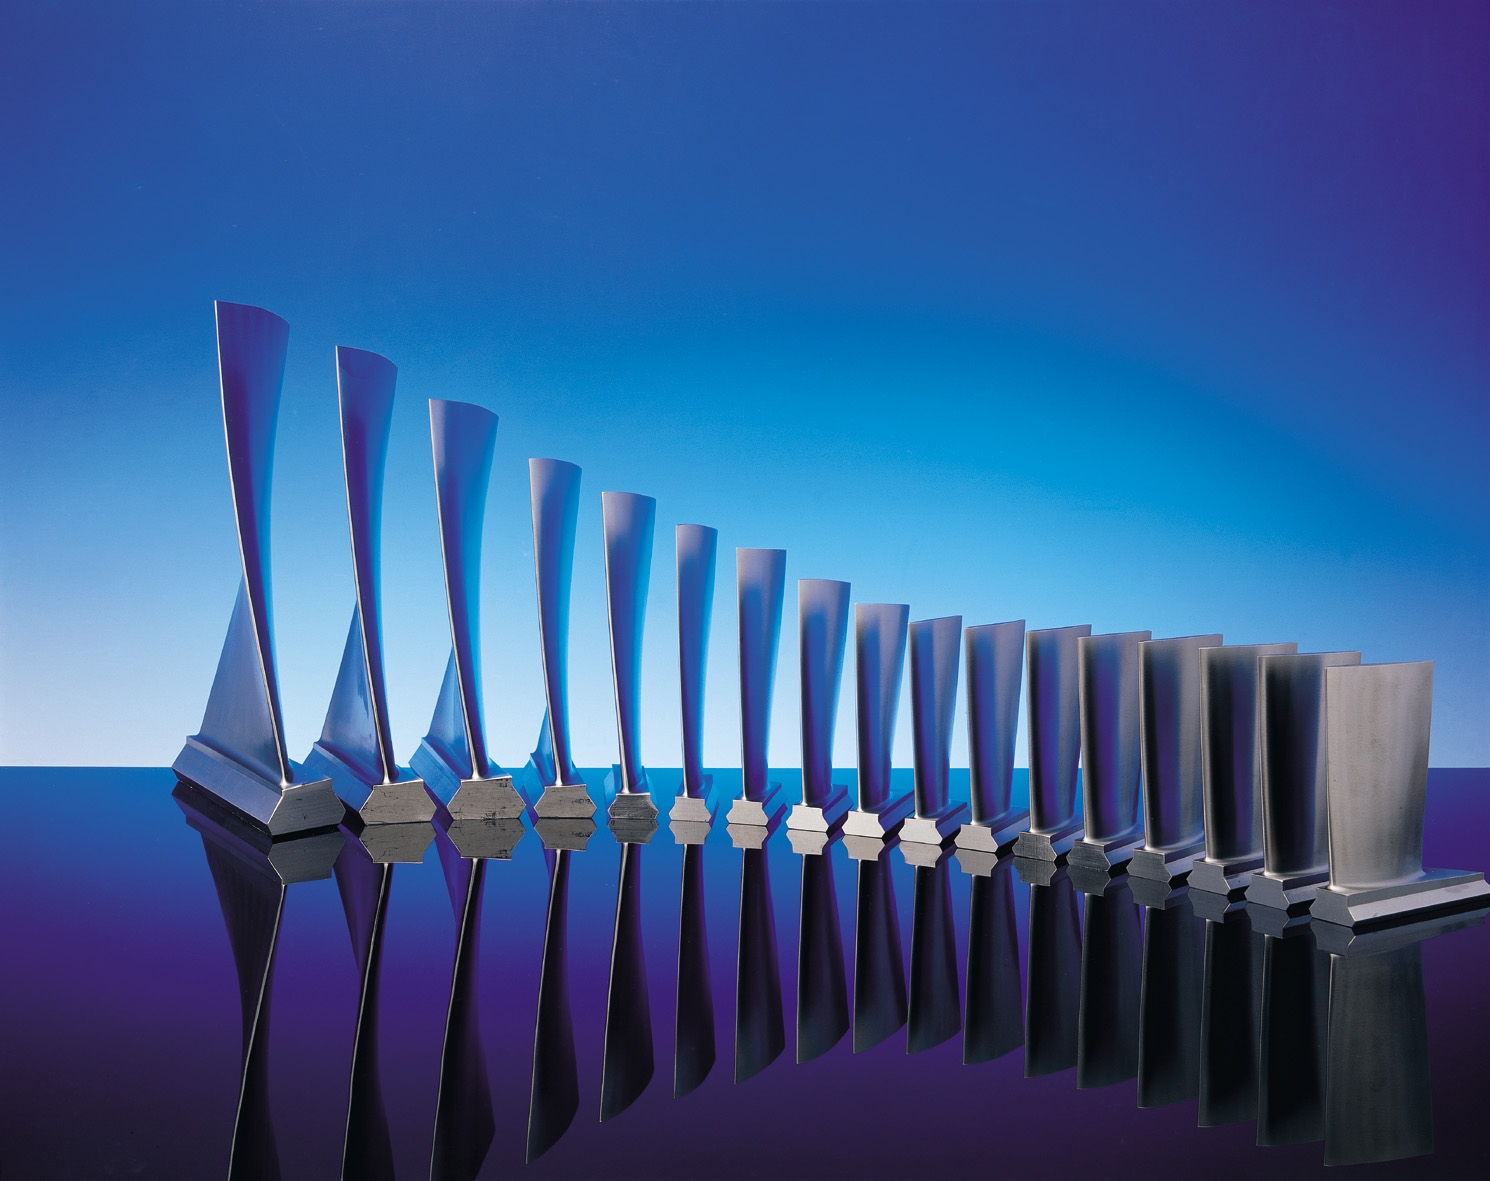
उच्च-प्रदर्शन फोर्ज्ड कंप्रेसर ब्लेड के साथ गैस टर्बाइन का अद्यतन करें जिससे दक्षता और आउटपुट में सुधार हो।
कठोर वातावरण में विश्वसनीयता को बढ़ाएँ जिसके लिए सटीक फोर्ज्ड टर्बाइन और कंप्रेसर घटकों का उपयोग किया जाता है।
महत्वपूर्ण शक्ति प्रणालियों के लिए टिकाऊ फ़ोर्ज्ड भागों के साथ स्थिर ऑफशोर संचालन सुनिश्चित करें।
पुरानी टर्बाइन प्रणालियों के लिए त्वरित प्रतिस्थापन और प्रतिलिपि बनाई गई फ़ोर्ज्ड घटक प्रदान करें।
विविध संचालन स्थितियों में शक्ति उत्पादन के लिए अनुकूलित फ़ोर्ज्ड ब्लेड समाधान प्रदान करें।
ग्राहकों को आरेख, सामग्री चयन और फ़ोर्जिंग तकनीकी विशेषज्ञता के साथ सहायता प्रदान करें।