EN

الهندسة العكسية
من العينة إلى الرسم الفني (إذا لزم الأمر).

واجهت شركة ألمانية رائدة لتصنيع الطائرات متطلباتٍ صارمةً فيما يتعلّق بمكونات عربات الهبوط — وتتمثّل هذه المتطلبات في نسبة استثنائية بين القوة والوزن، واستقرار حراري عند درجات حرارة تفوق ٦٥٠°م، ومقاومة التصدّع الناتج عن التآكل تحت الإجهاد في بيئات التعب الدوراني عالي التكرار. ولتلبية هذه المواصفات المُستخدمة في قطاع الطيران، سعت الشركة المصنّعة الأصلية (OEM) إلى مورِّد من المستوى الثاني مؤهَّلٍ قادرٍ على توريد أجزاء مُصنَّعة بالطرق بدقة عالية وبأوزان قريبة جدًّا من الأوزان النهائية المطلوبة، والمصنوعة من السبائك الفائقة القائمة على النيكل. وقد تم اختيار مرفقنا لتصنيع الأجزاء بالطرق في مقاطعة شاندونغ بعد خضوعه لتدقيق صارم وفق إصدار D من معيار AS9100، وكذلك بعد التحقق من إمكانية تتبع المواد المستخدمة. وشمل المشروع توريد سنوي لأجزاء مُصنَّعة بالطرق من سبيكة إنكونيل ٧١٨، يتراوح وزن كل وحدة منها بين ٤٢ و٦٨ كجم، وذلك عبر ثلاث وحدات فرعية حرجة في نظام عربات الهبوط، مع تجاوز الحجم الكلي للبرنامج ١٢ طنًّا سنويًّا.
تمحورت التحديات التقنية الرئيسية حول سلامة التركيب المعدني والدقة الأبعاد. وجعل معدل التصلب الناتج عن التشويه العالي لسبيكة إنكونيل 718 (Inconel 718) وضيق نطاق درجة حرارة التشكيل الحراري (من ٩٥٠ إلى ١٠٥٠°مئوية) عمليات التزوير التقليدية ذات القوالب المفتوحة عُرضةً للتشققات السطحية وتدفق الحبيبات غير المنتظم. وبإضافةٍ إلى ذلك، تضمّنت هندسة المكوِّن أقسامًا رقيقة الجدران (بحد أدنى يبلغ ٨,٢ مم)، وتجويفات داخلية عميقة، وتسامحات ضيقة جدًّا على أسطح التحميل الحرجة بلغت ±٠,١٥ مم — وهي متطلباتٌ تفوق بكثيرٍ الهوامش القياسية المسموح بها وفق الفئة CT4 من المعيار الدولي ISO 8062. كما أن التشوه الحراري أثناء معالجة التبريد الحلولي قد عرّض أيضًا تطابق الجزء النهائي للخطر. وكان مرونة سلسلة التوريد أمرًا بالغ الأهمية أيضًا: فقد اشترط المصنّع الأصلي (OEM) إمكانية التوريد من مصدرين بديلين، وتوافر تحديد مادي إيجابي للمواد (PMI) على مستوى الدفعات الكاملة، وإعداد تقارير فورية عن الفحوصات غير التدميرية (NDT) عبر التصوير الشعاعي المتوافق مع المعيار EN 462-2 واختبارات الموجات فوق الصوتية.
لقد نفذنا عملية متكاملة رأسياً تجمع بين التشكيل الحراري بالقالب المغلق عند درجة حرارة ثابتة، ومعالجة الحرارة اللاحقة للتشكيل مع التبريد المتحكم به، والتشطيب الآلي باستخدام ماكينات التحكم العددي (CNC) مع قياس دقيق أثناء العملية. وسمح استخدام مادة قالب مخصصة مصنوعة من النيكل (H13 مع طلاء 5% موليبدنوم) بتحقيق عمر أداة مستقر يتجاوز ١٢٠٠ دورة مع الحفاظ على دقة تجويف القالب. وأُجري التشكيل الحراري عند درجة حرارة ٩٨٥°م ±٥°م تحت ضغط مكبس هيدروليكي سعة ١٢٥٠٠ طن، مع مراقبة لحظية لمعدل التشوه لقمع التشوهات الناتجة عن إعادة التبلور الديناميكي. وخضع كل بلت لمعالجة ثلاثية الانصهار (VIM-ESR-VAR) لضمان محتوى منخفض للغاية من الكبريت (<٠٫٠٠٢٪) والهيدروجين (<١٫٥ جزء في المليون). وبعد التشكيل الحراري، خضعت القطع لعملية تلدين حلّي في فراغ عند درجة حرارة ٩٨٠°م، تلتها تبريد سريع بالماء، ثم تقدمان حراريان متتاليان (٧٢٠°م لمدة ٨ ساعات + ٦٢٠°م لمدة ٨ ساعات) لتحسين توزيع رواسب الطور γ'. وتم اعتماد جميع القطع المُشكَّلة وفق معايير AMS 5662 وEN 10269، مع إمكانية تتبع كاملة تبدأ من رقم دفعة السبيكة وحتى تقرير الفحص النهائي.
اتّبع تنفيذ المشروع إطار عمل APQP ذا المراحل: شملت المرحلة 1 محاكاة تحليل العناصر المحدودة (FEA) لملء القالب ورسم خرائط الإجهادات الحرارية باستخدام برنامج DEFORM-3D؛ بينما شملت المرحلة 2 تشغيلات تجريبية مع فحص بالموجات فوق الصوتية (UT) بنسبة 100% وتحليل مقاطع معدنية مجهرية للتحقق من اتجاه الحبيبات (وفقًا للمعيار ASTM E112). وفي المرحلة 3، تم التوسّع إلى الإنتاج الكامل مع التحقق الآلي البصري باستخدام جهاز قياس إحداثي ثلاثي الأبعاد (CMM) لـ28 سمة من سمات الهندسة والتفاوتات الهندسية (GD&T) لكل قطعة. وقمنا بتنفيذ وحدة جودة مدمجة مع نظام تخطيط موارد المؤسسة (ERP)، ما يمكّن من رسم مخططات التحكم الإحصائي في العمليات (SPC) في الوقت الفعلي لمقياس الصلادة (32–36 HRC)، ومقاومة الشد (≥1300 ميجا باسكال)، ومعدل الاستطالة (≥12%). كما تم تنسيق الخدمات اللوجستية مع جدول التوريد حسب الطلب (JIT) الخاص بالشركة المصنّعة للمعدات الأصلية (OEM) عبر رسالة إشعار شحن إلكتروني (EDI 856 ASN)، مع تعبئة الشحن الجوي الخاضع للتحكم المناخي وفق تعليمات التغليف الخاصة بالاتحاد الدولي للنقل الجوي (IATA Packing Instruction 950).
أدت الشراكة إلى تحقيق مكاسب قابلة للقياس في الأداء: فلقد تحسّن معدل العائد الأولي من ٧١٪ إلى ٩٦٫٤٪ خلال ستة أشهر؛ وانخفض متوسط زمن التسليم من ١٤ أسبوعًا إلى ٨٫٥ أسبوعًا؛ وانخفض معدل الهدر إلى أقل من ٠٫٨٪، أي بأقل بكثير من الحد المُتفق عليه عقديًّا مع الشركة المصنِّعة الأصلية البالغ ٢٫٥٪. والأهم من ذلك أن جميع القطع المسبوكة الـ١٨٤٢ التي تم تسليمها نجحت بنسبة ١٠٠٪ في الفحص غير التدميري، دون حدوث أي أعطال في الموقع على مدى ٣٦ شهرًا من التشغيل على منصتي الطائرتين A320neo وA350 XWB. وأبلغ العميل عن انخفاضٍ بنسبة ١٧٪ في زمن التشغيل الآلي اللاحق ناتجٍ عن دقة هندسة الأجزاء شبه الجاهزة، ما ساهم بشكل مباشر في رفع كفاءة خط تجميع هيكل الهبوط لديه. وقد أرست هذه النجاحات مكانتنا كمورد مؤهل لشركتي رولز-رويس وسافران بموجب نظام المؤهلات الجوية الأوروبي (EAQS).
«إن إتقانهم لمعالجة سبيكة إنكونيل 718 الحرارية الميكانيكية— جنبًا إلى جنب مع انضباطهم الصارم في توثيق العمليات— جعلهما المورِّد الوحيد خارج الاتحاد الأوروبي الذي وافقنا عليه لتوريد قطع الهيكل السفلي للهبوط الحساسة من حيث السلامة»، وفق ما صرَّح به رئيس قسم التطوير التقني للمورِّدين لدى الشركة المصنِّعة الأصلية. وبعيدًا عن التسليم الفوري، فإن هذا المشروع حفَّز التعاون طويل الأمد حول تطوير أشكال جديدة من سبيكة GH4169 الجيل القادم لتطبيقات المركبات فائقة السرعة. كما أثبتت هذه العملية قدرتنا على خدمة سوق الطيران الأوروبي وفق أطر الامتثال الصارمة الخاصة بلوائح الوكالة الأوروبية لسلامة الطيران (EASA) الجزء 21G واللوائح الأوروبية (الاتحاد الأوروبي) رقم 2018/1139، مما عزَّز مكانتنا كشريكٍ موثوقٍ في مجال تشكيل سبائك النيكل لمصنِّعي المعدات الأصلية من المستوى الأول في قطاع الطيران عبر ألمانيا وفرنسا والمملكة المتحدة.
2026/05/21
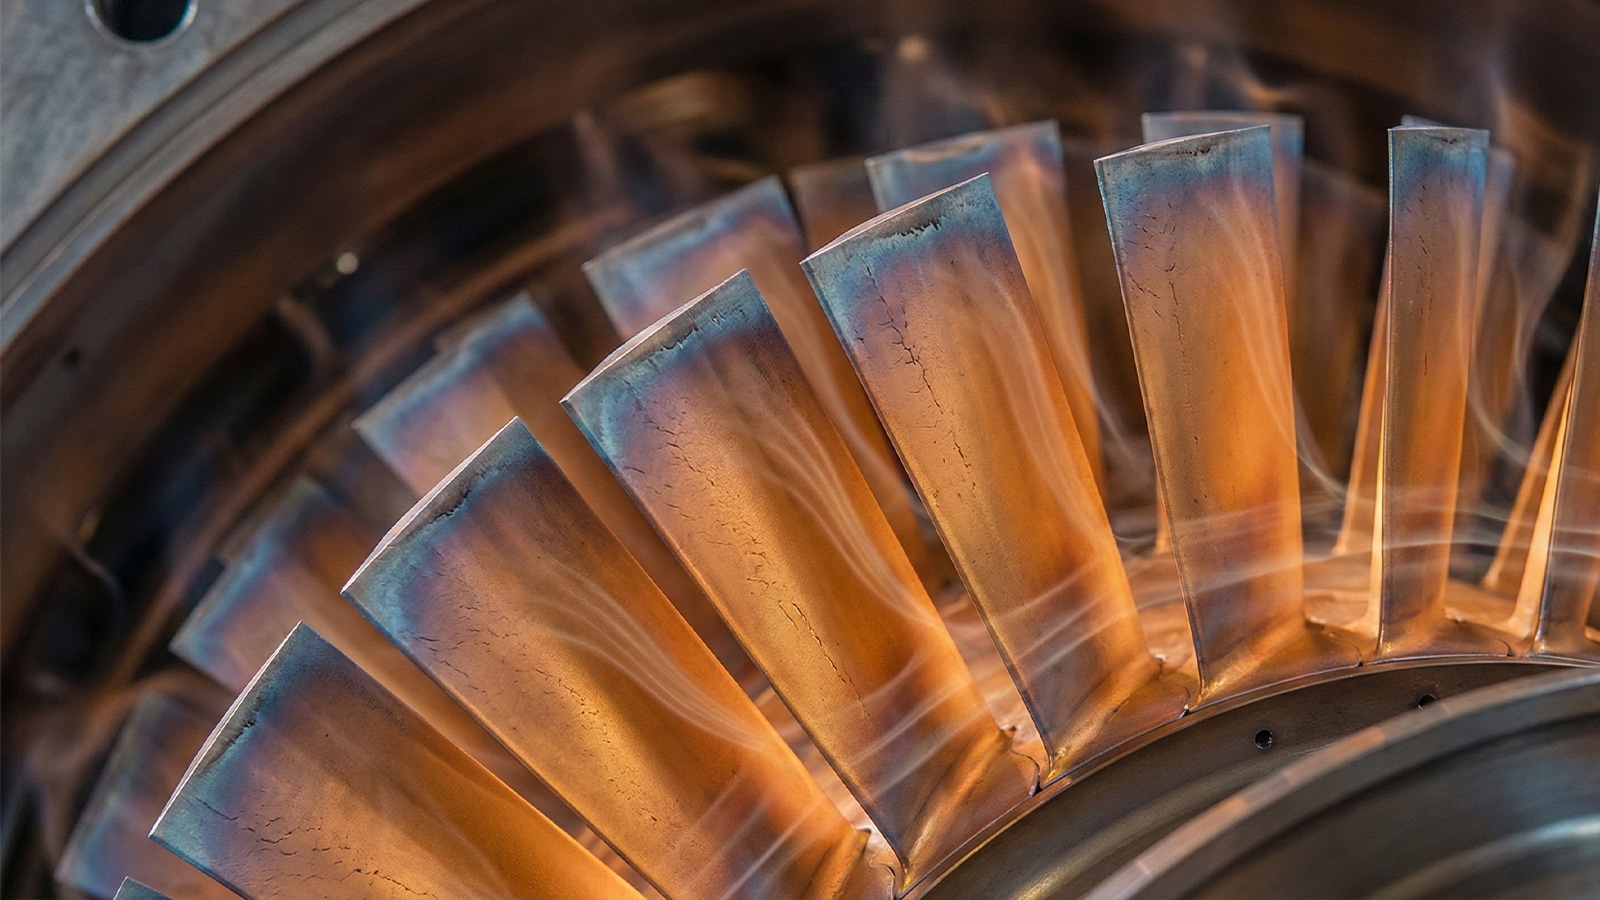
عانت محطة طاقة كبرى في الشرق الأوسط من تلف غير متوقع في عدة شفرات لضاغط وحدة التوربين الغازي، ما تسبب في مخاطر تشغيلية جسيمة واحتمال حدوث توقف طويل الأمد. واتصل العميل فورًا بالشركة المصنعة الأصلية للمعدات...

2026/03/10
قطع تشكيل كبيرة الحجم للعمود المرفقي والدوار، تم تركيبها في محطات توليد الطاقة الحرارية في كلٍّ من فيتنام وتايلاند.

2026/03/10
مكونات قرص توربين مُشكَّلة حسب الطلب، تم تسليمها لمورد رئيسي أمريكي كبير في قطاع صناعة الطيران والفضاء.
من الرسومات الفنية أو العينات إلى الشفرات النهائية، ويتم إنجاز كل خطوة داخليًّا لضمان أعلى جودة وكفاءة.
من العينة إلى الرسم الفني (إذا لزم الأمر).
قوالب تشكيل حراري مخصصة.
تصنيع سريع ودقيق.
فحص جودة بنسبة ١٠٠٪.
حدّث توربينات الغاز باستخدام شفرات ضواغط مُشكَّلة بالطرق عالية الأداء لتحسين الكفاءة والإنتاج.
عزِّز الموثوقية في البيئات القاسية باستخدام مكونات التوربينات والضواغط المُشكَّلة بدقة بالطرق.
ضمان تشغيل مستقر في البيئات البحرية باستخدام أجزاء مُصنَّعة بالطرق الحرارية المتينة لأنظمة الطاقة الحرجة.
توفير مكونات مُصنَّعة بالطرق الحرارية قابلة للاستبدال بسرعة ومُعاد هندستها للأنظمة القديمة للتوربينات.
تقديم حلول شفرات مُصنَّعة بالطرق الحرارية حسب الطلب لتوليد الطاقة في ظل ظروف تشغيل متنوعة.
دعم العملاء من خلال الرسومات الفنية واختيار المواد والخبرة الفنية في مجال التصنيع بالطرق الحرارية.