 EN
Може ли сплавта Inconel да се кове в сложни турбинни профилни форми?
Когато инженерите и екипите за набавки питат дали сплавта инконел може да се кове в сложни форми на турбинни лопатки, краткият отговор е „да“, но този отговор изисква контекст. От гледна точка на производителя на прецизни ковки по-полезният въпрос е: при какви условия коването остава подходящият процес за сложни геометрии на турбинни лопатки от инконел и къде достига своите практически граници?
Инконел не е една-единствена сплав. Това е семейство, което включва марки като инконел 718 и инконел 625, всяка с различни възможности за експлоатация при високи температури и различно поведение при коване. За повечето приложения на турбинни лопатки в компресорната стъпен доминиращ избор е инконел 718, който запазва полезна здравина при опън до приблизително 704 °C (1300 °F). Инконел 625 разширява този диапазон до около 982 °C (1800 °F), което премества материала в област, където проектирането на процеса на коване става значително по-изискано.
Защо сплавите от инконел се използват за приложения с турбинни перки
Газовият път в газова турбина подлага компресорните и турбинните лопатки на комбинация от центробежно натоварване, термично циклиране и корозивни горивни газове. Това са точно условията, за които сплавите от инконел са проектирани. Тяхната никел-хромова матрица, често усилена с ниобиеви утайки в случая с инконел 718, осигурява съпротива срещу пълзене, умора и окисляване, която повечето неръждаеми стомани и титанови сплави не могат да осигурят в същите температурни диапазони.
Това предимство на материала идва с компромис: сплавите от инконел са по-трудни за обработка в сравнение с титана или неръждаемата стомана, а коването на инконел изисква по-строг контрол на процеса в сравнение с много други авиационни метали. Скоростта на износване на матриците е по-висока, температурният диапазон за коване е по-тесен, а структурата на зърната трябва да се управлява внимателно по време на термична обработка, за да се постигнат механичните свойства, необходими за работа на турбинни перки.
Какво означава „сложна форма“ при штамповането на турбинни пера?
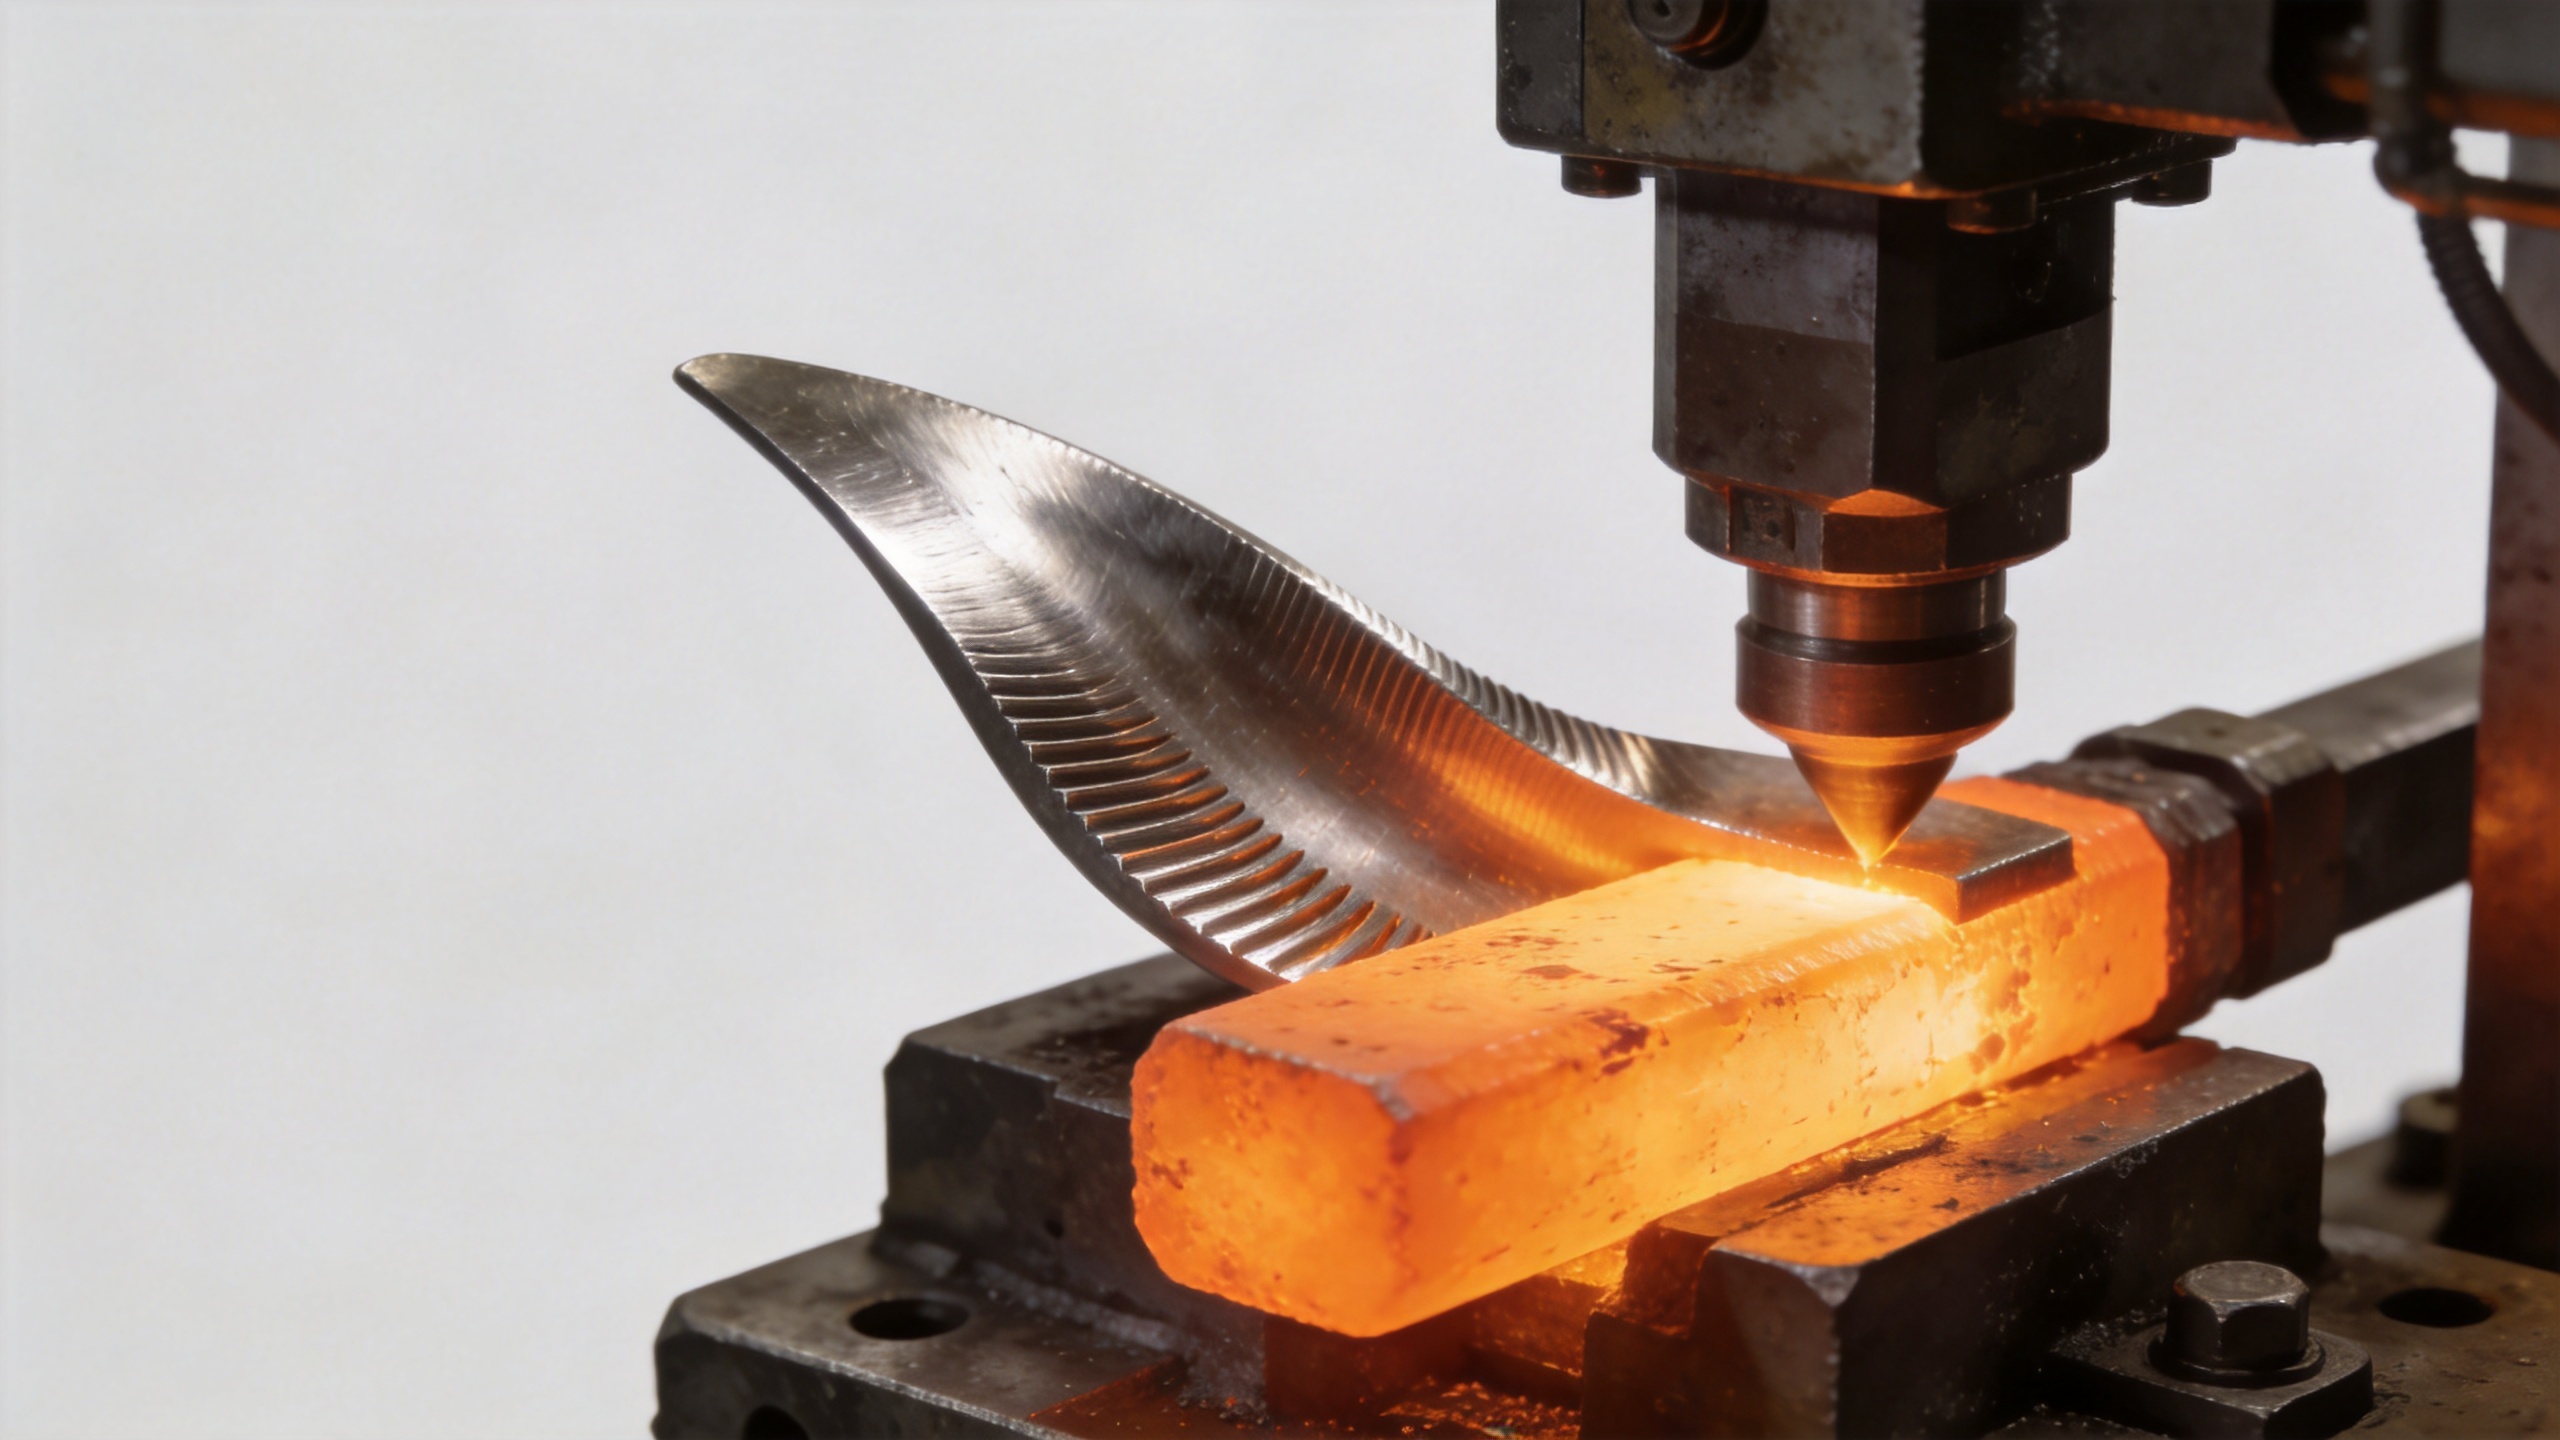
Турбинното перо не е проста призматична профилна форма. Аеродинамичният профил — радиусът на предния ръб, кривата на извивката, дебелината на задния ръб и дължината на хордата — трябва да отговаря на строги проектни допуски. Освен самия аеродинамичен профил, повечето компресорни и турбинни лопатки включват коренови елементи, като например профили във формата на елха или патентно-дървени профили, платформени геометрии, а в някои конструкции — и капаци или върхови елементи.
Коване със сложна форма на турбинно перо означава производството на всички тези геометрични елементи (или поне на близката до крайната форма заготовка, от която те се довършват чрез машинна обработка) в единичен или многостепенен матричен комплект. Сложността не се дължи само на контура на перото, а и на тримерното му извиване, конусност и прехода от корен към върха, които характеризират повечето проекти на въртящи се лопатки.
По-строгите допуски за перото обикновено се считат за по-добри — или поне това е интуитивното предположение. На практика обаче операционно важно е колко близо е кованата форма до проектния допустим диапазон преди започване на машинната обработка. Прецизно ковано перо с отклонение от крайната форма в рамките на 0,1–1 mm намалява количеството премахван материал при последващата CNC-обработка, което директно намалява общата производствена стойност и намалява риска от геометрични грешки при агресивно премахване на заготовката.
Коване срещу леене за сложни геометрии на турбинни пера от Inconel
Тук много технически дискусии се опростяват прекалено много. Леенето и ковачеството с инконел не са взаимозаменяеми процеси за сложни геометрии на турбинни лопатки. Всеки от тях има своя област на структурно предимство.
Ковачеството произвежда ковано зърнесто строение с насочени механични свойства, подравнени по посоката на натоварването. За компресорните лопатки, при които умората под циклично натоварване е основният фактор за повреда, такава ориентация на зърната е ценна. Леенето, напротив, позволява по-сложни вътрешни геометрии (празни канали, отвори за филмово охлаждане), които са трудни или невъзможни за изработване чрез ковачество; затова турбинните лопатки в горещата секция, работещи при температури над 982°C, се произвеждат предимно чрез леене, а не чрез ковачество.
За сложни форми на ковани турбинни перки за компресорна ступен, които работят при по-ниски температури и не изискват вътрешни канали за охлаждане, прецизното коване е технически осъществимо и структурно предпочитано. Въпросът става дали способностите на конкретния доставчик за проектиране на матрици, капацитетът на ковачния прес и контролът на процеса са достатъчни, за да се постигне необходимата геометрия на перката в рамките на допустимите отклонения без корекция след коването.
Какви форми могат да бъдат получени чрез прецизно коване от Inconel?
От гледна точка на технологичните възможности прецизното коване с матрици може да произвежда профили на турбинни перки, включително:
- Пълни профили на перки с геометрия на предния и задния ръб
- Елементи за фиксиране към основата (дървено-образни и езичести) с контролирани ъгли на изваждане
- Елементи на платформата, разположени до профила на перката
- Завити и конусовидни профили на лопатките по цялата им дължина
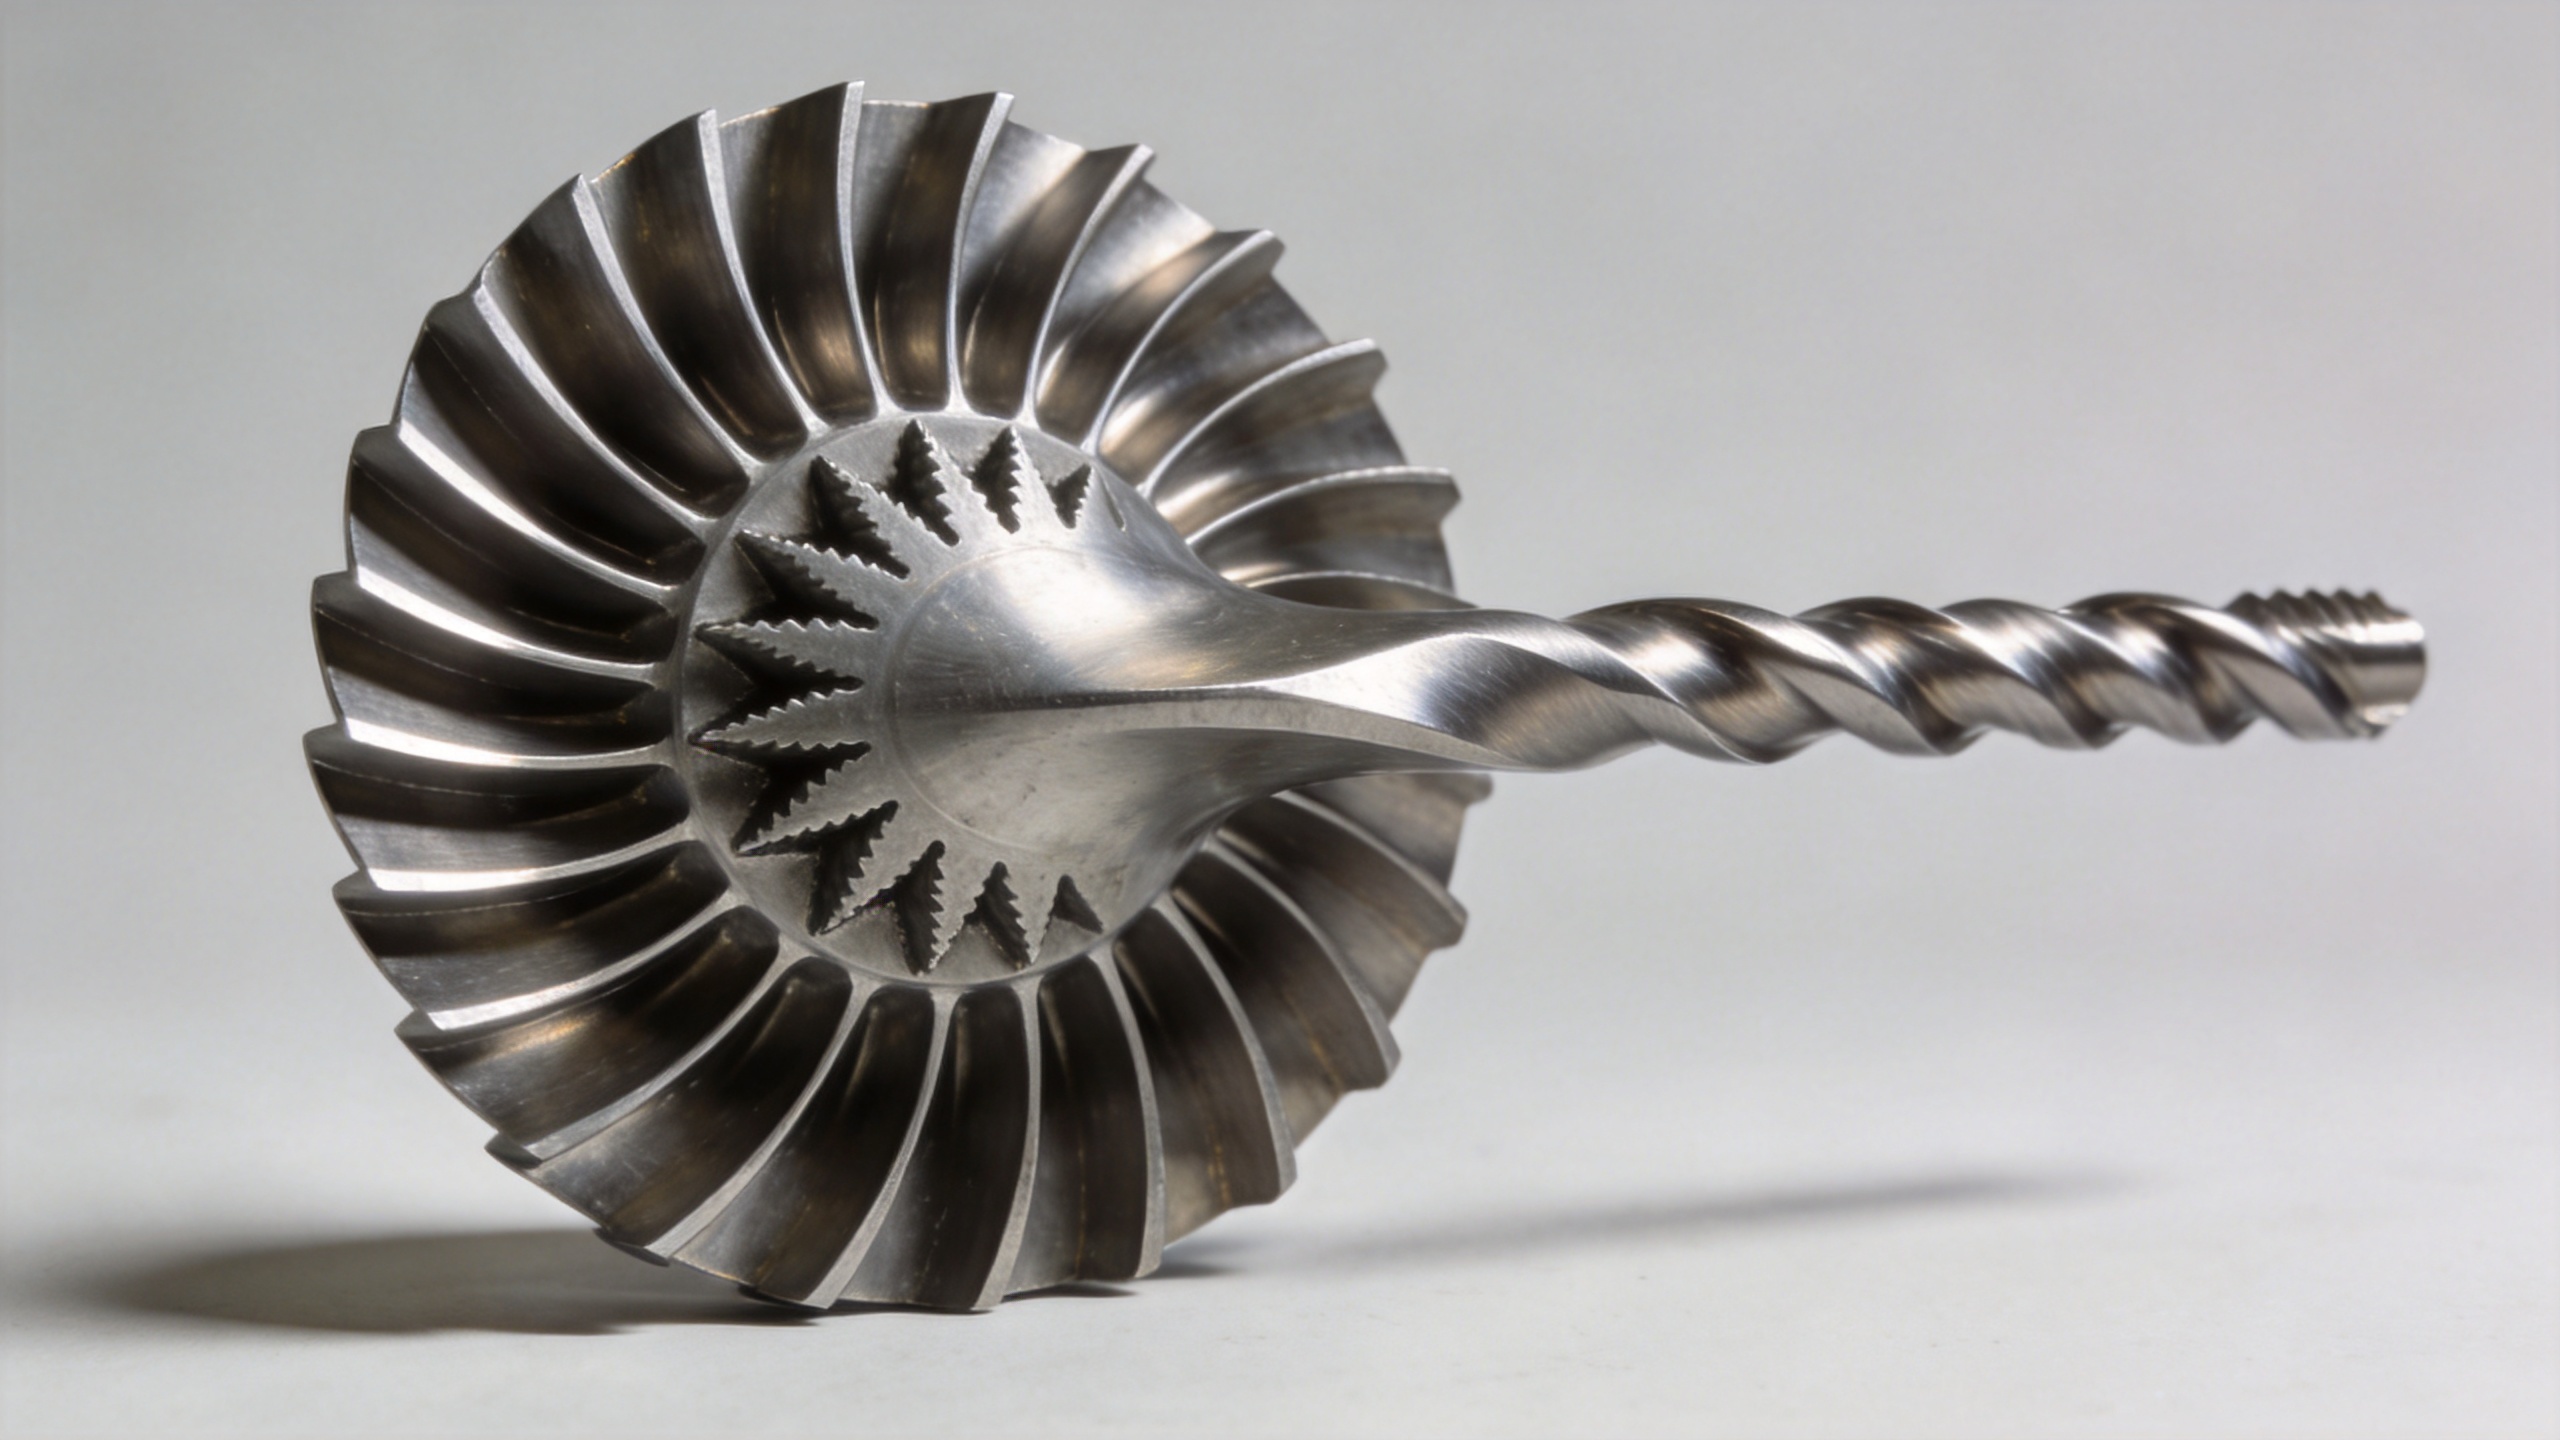
Изискванията за контрол на процеса при коване на сложни форми от инконел не са незначителни. Например, температурният диапазон за коване на инконел 718 обикновено е 954°C–1121°C (1750°F–2050°F). Коването извън този диапазон — независимо дали е твърде горещо или твърде студено — влияе върху растежа на зърната и може да компрометира механичните свойства, постигнати по време на последващата термична обработка за стареене.
Където производителите са развили процеси за коване с ниски допуски, материалният запас, добавен към крайния профил на турбинното крило, може да се ограничи до 0.1–1 mm. Това е предимство спрямо конвенционалните практики при коване, при които обичайните допуски са 3–5 mm или повече. По-ниският допуск намалява консумацията на суров материал, съкращава времето за машинна обработка и подобрява предсказуемостта на размерите на готовото турбинно крило.
Оценка на доставчик на прецизно коване за производство на сложни турбинни пера
Марката на материала в спецификацията — например Inconel 718 според AMS 5662 — е необходимо начално условие, но малко разкрива дали даденият доставчик действително може да произведе сложната геометрия на перото в рамките на допустимите отклонения. Опирате се на входящия контрол, за да откриете размерни проблеми, което е по-малко ефективно от предварителната проверка дали доставчикът притежава документирана процесна способност за конкретния профил.
Ключови критерии за оценка при коване на сложни форми на турбинни пера включват документирана размерна способност (отчети от КИМ или 3D сканиране, показващи съответствие на напречното сечение на перото), опит в проектиране на матрици за конкретната геометрия на корена, регистри на контрол на термичната обработка, съгласувани със спецификацията за марката Inconel, и проследимост на топлинните партиди за всяка доставена партида.
За операторите на поддръжка, ремонт и експлоатация (MRO) и производители на електроенергия, които търсят алтернативни или заместващи турбинни профили, това означава да поискат данни за способността на процеса — а не само сертификати за материала — преди одобряване на доставчик за изискванията към сложни форми при ковка.
Обобщение
Сплавите от инконел могат да се коват с висока прецизност в сложни форми на турбинни профили; жизнеспособността на процеса зависи от класа на сплавта, работния температурен диапазон и дали конструкцията на профила изисква вътрешни канали за охлаждане. За лопатки на компресорните стъпени и турбинни профили, работещи в рамките на експлоатационните граници на инконел 718 или 625 без вътрешни канали, прецизната ковка от инконел осигурява предимства в структурата на зърното, които литването не може да постигне.
Практическият резултат от добре изпълнен процес на ковка със сложна форма е полуфабрикат на турбинен профил, който изисква минимална последваща машинна обработка, като проследимостта и документацията за размерите са достатъчни за изпълнение на изискванията за квалификация на газови турбини.