 EN
L'alleghio Inconel può essere forgiato in forme complesse di pale di turbina?
Quando gli ingegneri e i team degli acquisti chiedono se la lega inconel possa essere forgiata in profili alari di turbina di forma complessa, la risposta breve è sì, ma tale risposta richiede un contesto. Dal punto di vista di un produttore specializzato in forgiature di precisione, la domanda più utile è: in quali condizioni la forgiatura rimane il processo adatto per geometrie complesse di profili alari in inconel, e dove raggiunge i suoi limiti pratici?
L’inconel non è una singola lega. La famiglia comprende gradi come inconel 718 e inconel 625, ciascuno con diverse capacità di impiego a temperature elevate e diversi comportamenti in fase di forgiatura. Per la maggior parte delle applicazioni di profili alari di turbina per stadi di compressore, inconel 718 rappresenta la scelta dominante, mantenendo una resistenza a trazione utile fino a circa 704 °C (1300 °F). Inconel 625 estende tale intervallo fino a circa 982 °C (1800 °F), portando il materiale in un campo in cui la progettazione del processo di forgiatura diventa significativamente più impegnativa.
Perché le leghe Inconel sono specificate per le applicazioni di pale di turbina
Il percorso dei gas in una turbina a gas sottopone le palette del compressore e della turbina a una combinazione di carichi centrifughi, cicli termici e gas di combustione corrosivi. Queste sono esattamente le condizioni per le quali le leghe Inconel sono state progettate. La loro matrice a base di nichel-cromo, spesso rinforzata da precipitati a base di niobio nel caso dell’Inconel 718, fornisce resistenza alla deformazione viscosa (creep), resistenza alla fatica e resistenza all’ossidazione che la maggior parte degli acciai inossidabili e delle leghe di titanio non riesce a garantire negli stessi intervalli di temperatura.
Questo vantaggio di materiale comporta un compromesso: le leghe Inconel sono più difficili da lavorare rispetto al titanio o all’acciaio inossidabile, e la forgiatura in inconel richiede un controllo di processo più rigoroso rispetto a molti altri metalli aerospaziali. Il tasso di usura degli stampi è maggiore, la finestra di temperatura per la forgiatura è più ristretta e la struttura del grano deve essere gestita con attenzione durante il trattamento termico per ottenere le proprietà meccaniche richieste per l’impiego nelle pale di turbina.
Cosa significa "forma complessa" nella forgiatura di pale di turbina?
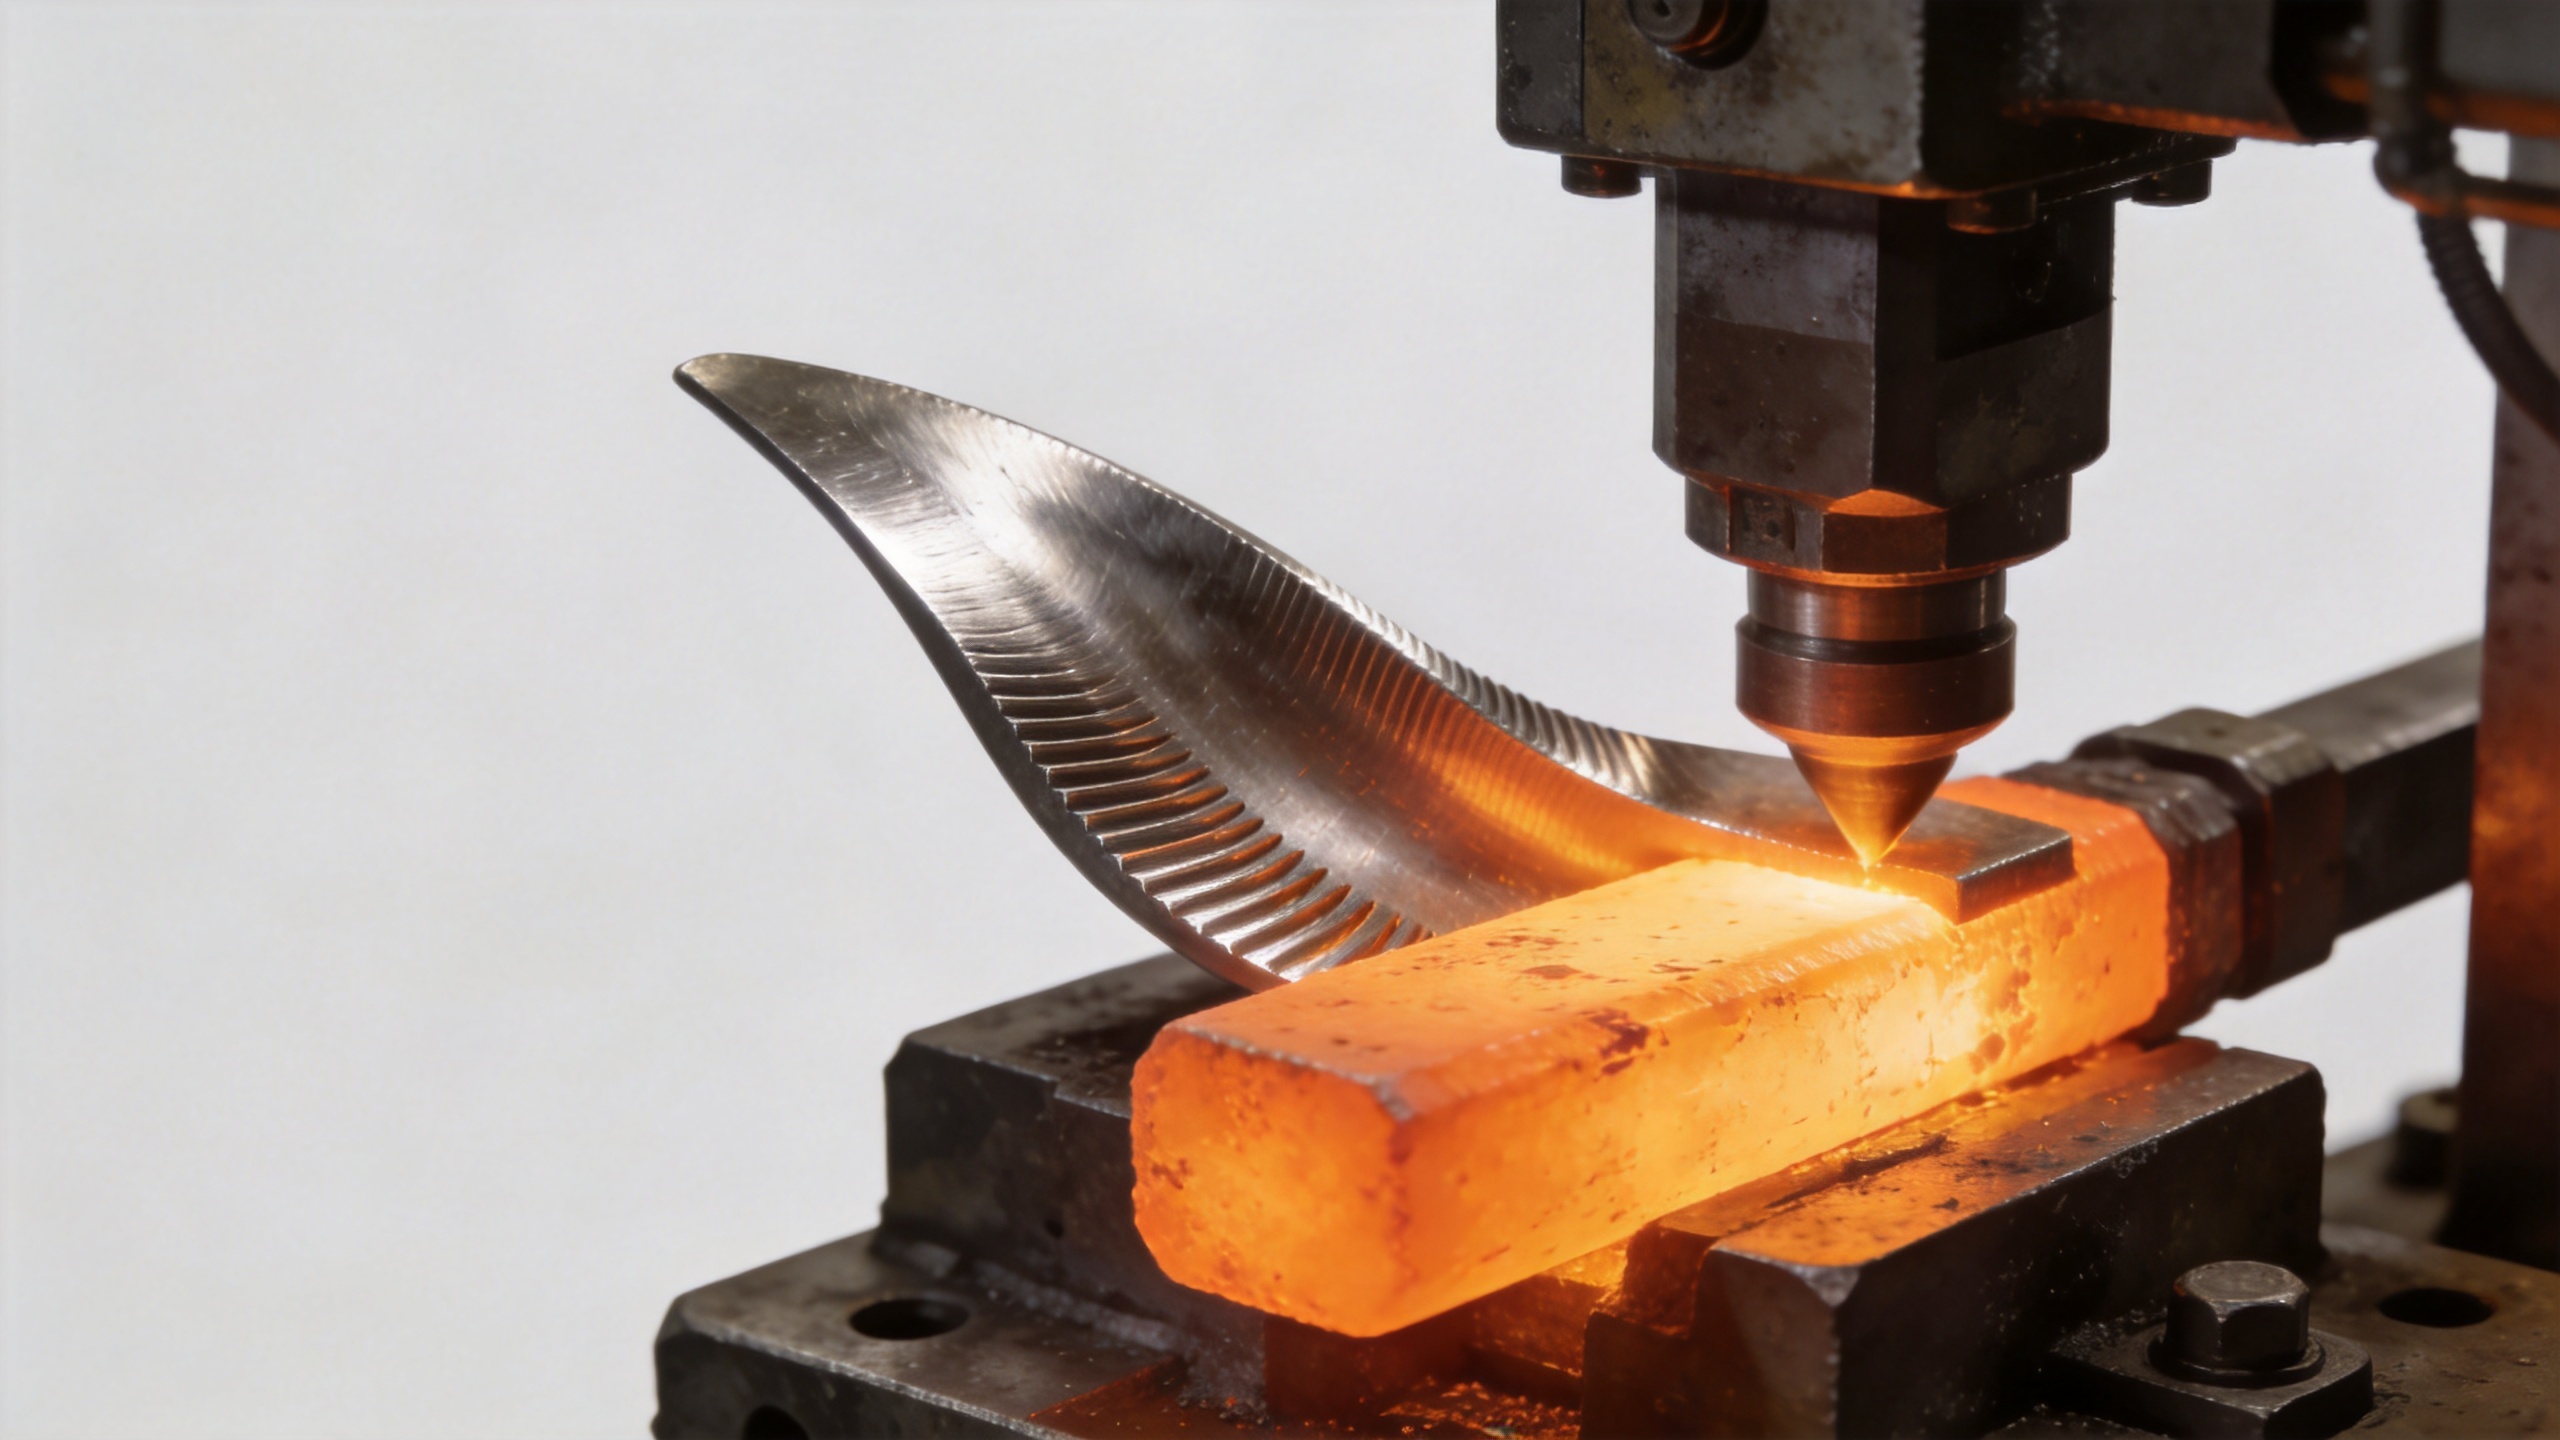
Una pala di turbina non presenta un semplice profilo prismatrico. La sezione aerodinamica — raggio del bordo d’attacco, linea di curvatura, spessore del bordo di uscita e lunghezza della corda — deve rispettare tolleranze di progettazione molto stringenti. Oltre alla sezione della pala stessa, la maggior parte delle palette di compressore e di turbina include caratteristiche alla base, come profili a "albero di Natale" o a coda di rondine, geometrie della piattaforma e, in alcuni progetti, elementi di copertura o di estremità.
La forgiatura di forme complesse per una pala aerodinamica di turbina significa produrre tutte queste caratteristiche geometriche (o, al minimo, il grezzo near-net-shape da cui vengono successivamente ottenute mediante lavorazione meccanica finale) in un unico set di matrici o in più stadi. La complessità non riguarda soltanto il profilo aerodinamico, ma anche la torsione tridimensionale, il restringimento progressivo (taper) e la transizione dalla radice alla punta, elementi tipici della maggior parte dei progetti di pale rotanti.
Una tolleranza più stretta sul profilo aerodinamico è generalmente considerata migliore — o quantomeno questa è l’assunzione intuitiva. Nella pratica, ciò che conta dal punto di vista operativo è quanto il profilo forgiato si avvicini all’inviluppo progettuale prima dell’inizio della lavorazione meccanica. Una forgiatura di precisione mantenuta entro una deviazione di 0,1–1 mm rispetto alla forma finale del profilo aerodinamico riduce la quantità di materiale da asportare nella successiva fresatura CNC, abbassando direttamente il costo totale di produzione e diminuendo il rischio di errori geometrici legati a un’eccessiva asportazione di sovrametallo.
Forgiatura vs. Fusione per geometrie complesse di pale aerodinamiche per turbine in Inconel
Qui è dove molte discussioni tecniche vengono eccessivamente semplificate. La fusione e la forgiatura in inconel non sono processi intercambiabili per geometrie complesse di pale di turbina. Ciascuno presenta un intervallo di vantaggi strutturali.
La forgiatura produce una struttura di grana deformata con proprietà meccaniche direzionali allineate al percorso del carico. Per le palette del compressore, in cui la resistenza alla fatica sotto carico ciclico costituisce la principale preoccupazione riguardo ai possibili guasti, tale orientamento della grana risulta prezioso. La fusione, al contrario, consente di realizzare geometrie interne più complesse (passaggi cavi, fori per il raffreddamento a film) che sarebbero difficili o impossibili da ottenere mediante forgiatura; per questo motivo le palette delle turbine della sezione calda, operanti a temperature superiori a 982 °C, sono prevalentemente fuse piuttosto che forgiate.
Per la forgiatura di forme complesse di pale di turbina per stadi di compressore, che operano a temperature più basse e non richiedono canali di raffreddamento interni, la forgiatura di precisione è tecnicamente fattibile e strutturalmente preferibile. La domanda diventa se le capacità del fornitore in termini di progettazione degli stampi, capacità della pressa da forgiatura e controllo del processo siano sufficienti per ottenere la geometria richiesta della pala entro le tolleranze stabilite, senza necessità di correzioni post-forgiatura.
Quali forme si possono ottenere mediante forgiatura di precisione in Inconel?
Dal punto di vista delle capacità di processo, la forgiatura di precisione con stampi può produrre profili di pale di turbina comprendenti:
- Sezioni complete di profilo alare, con geometria del bordo d’attacco e del bordo d’uscita
- Caratteristiche di fissaggio alla radice (tipo ‘dovetail’ o ‘fir-tree’) con angoli di sformo controllati
- Elementi di piattaforma adiacenti alla sezione alare
- Profili di pala torsionati e rastremati lungo l’intera apertura
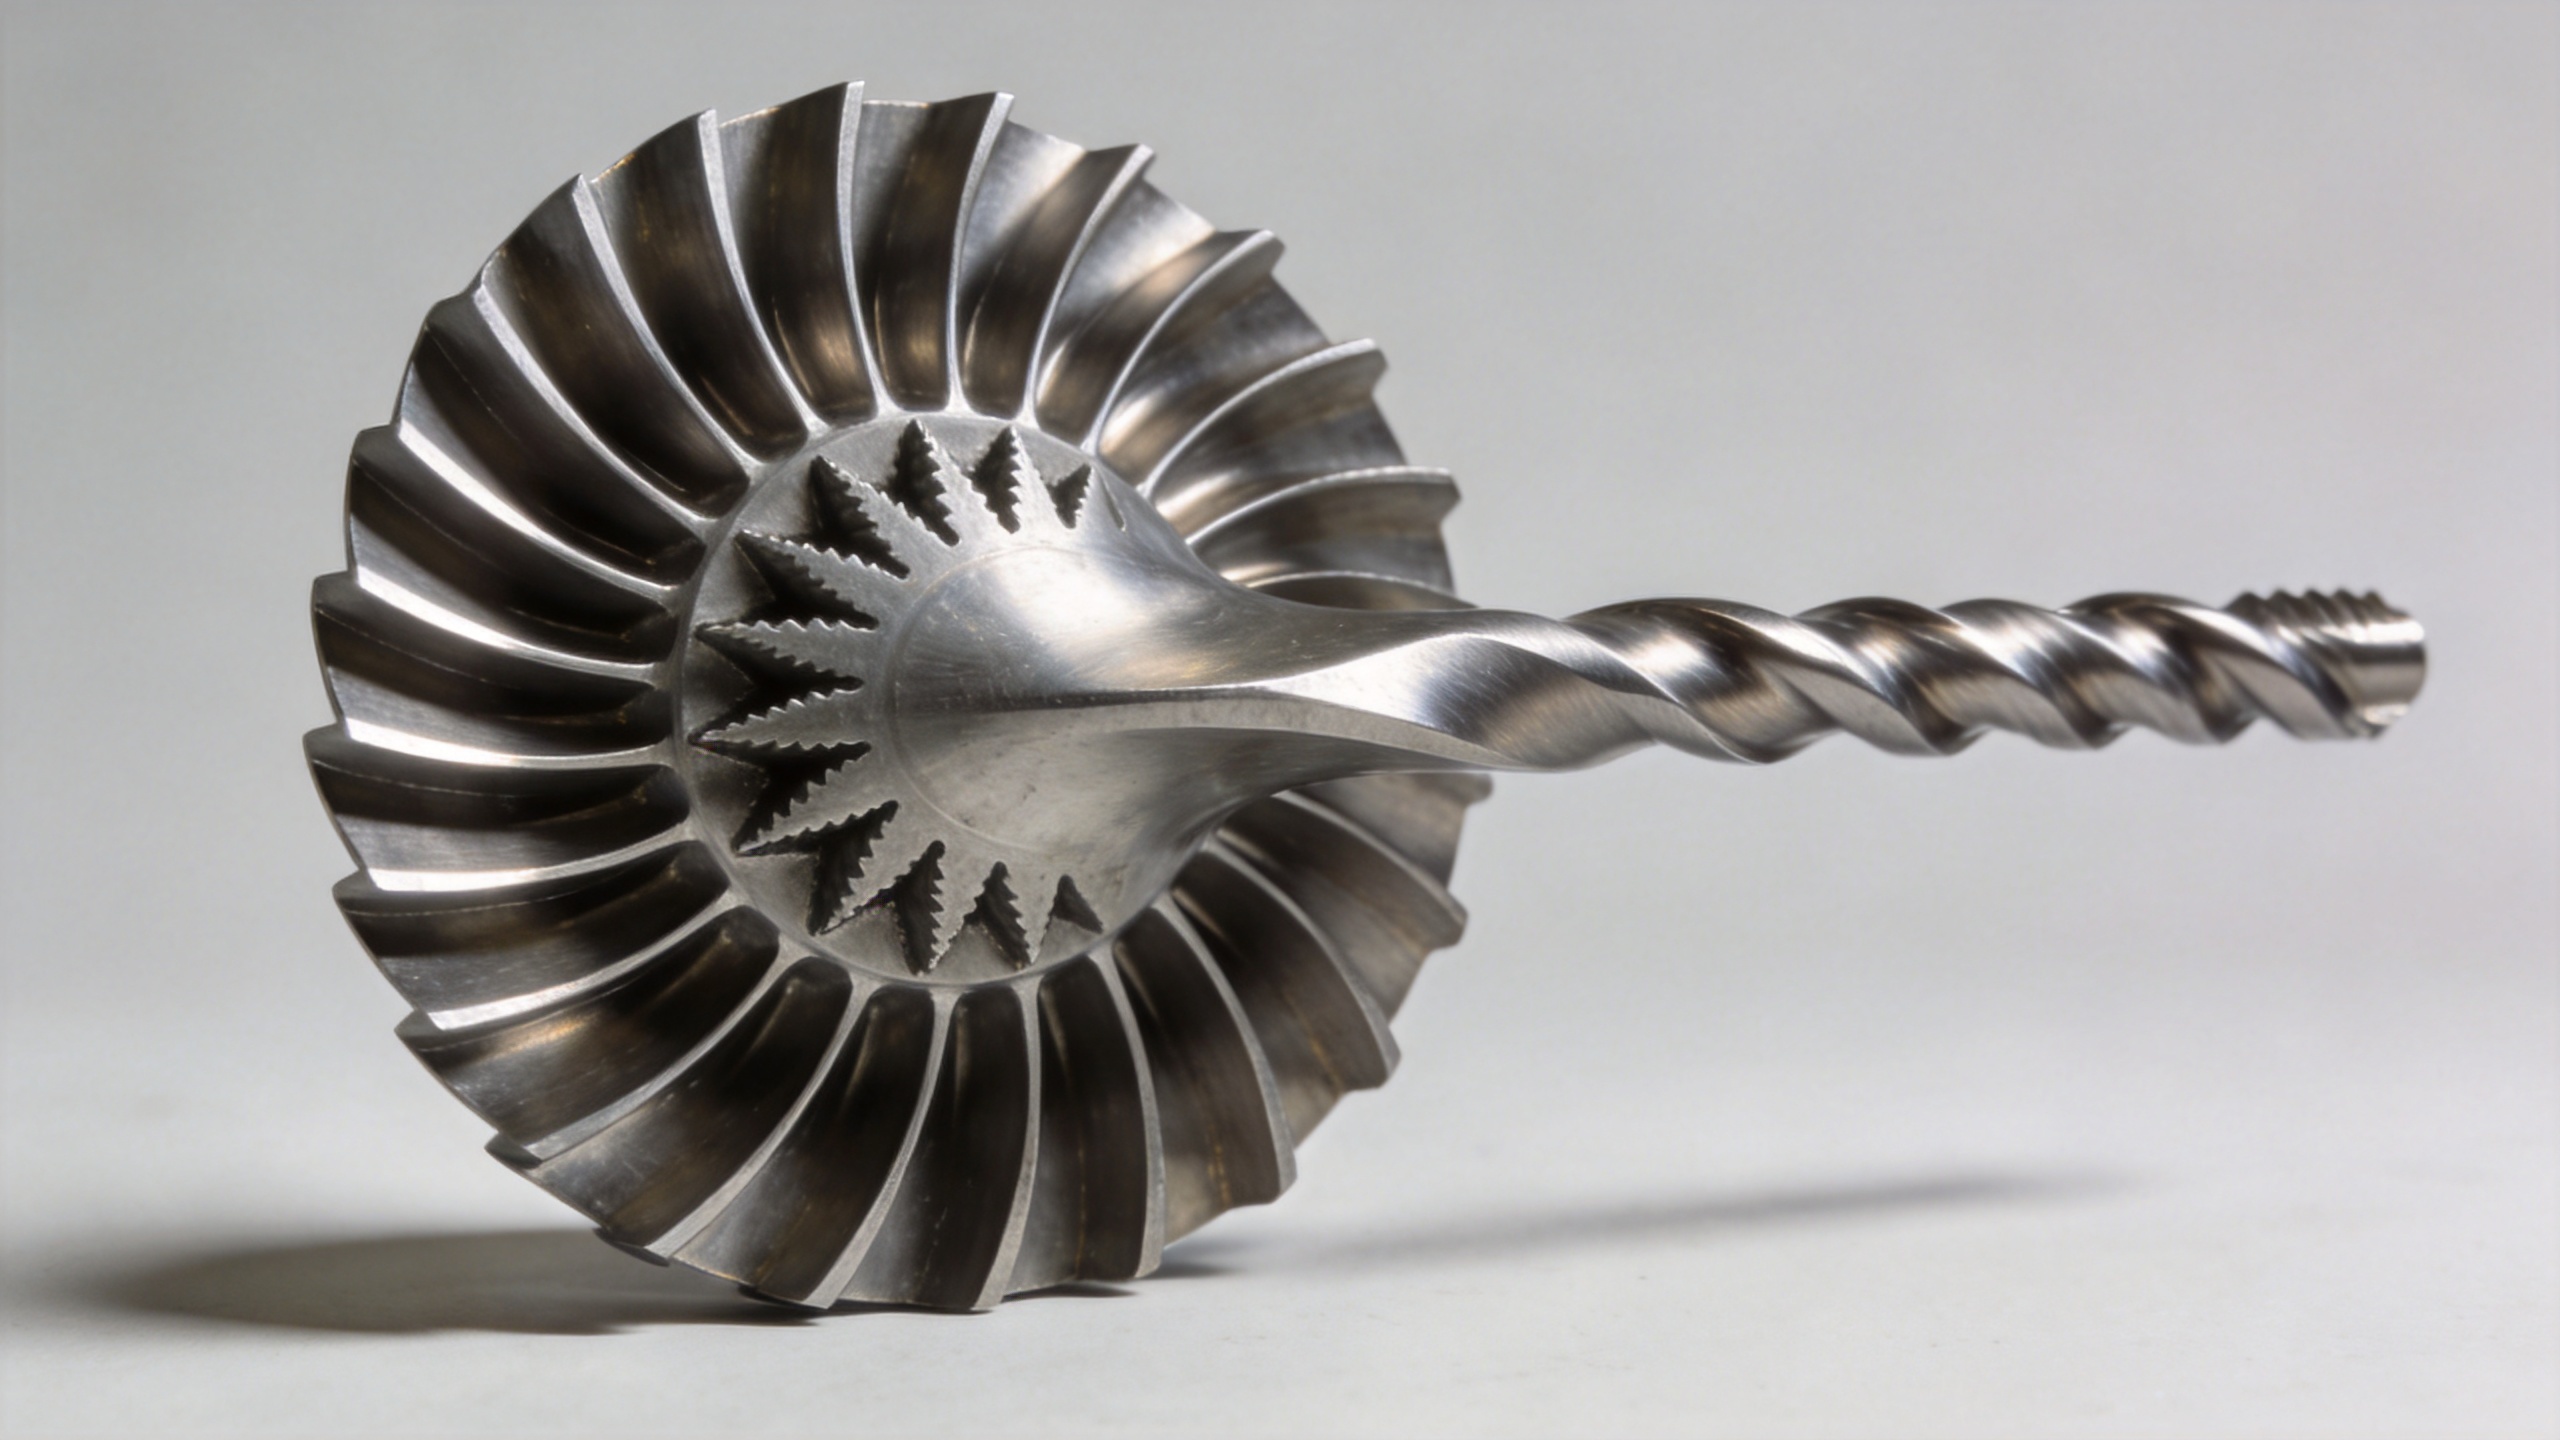
I requisiti di controllo del processo per la forgiatura di forme complesse in inconel non sono affatto banali. La finestra di temperatura di forgiatura per l’inconel 718, ad esempio, è tipicamente compresa tra 954 °C e 1121 °C (1750 °F–2050 °F). Una forgiatura al di fuori di tale intervallo, sia in eccesso che in difetto, influenza la crescita dei grani e può compromettere le proprietà meccaniche ottenute durante il successivo trattamento termico di invecchiamento.
Nei casi in cui i produttori hanno sviluppato processi di forgiatura a basso sovrametallo, lo spessore di materiale aggiunto al profilo finale della paletta aerodinamica può essere limitato a 0,1–1 mm. Ciò si confronta favorevolmente con la pratica convenzionale di forgiatura, dove i sovrametalli di 3–5 mm o più sono comuni. Un sovrametallo ridotto diminuisce il consumo di materiale grezzo, accorcia il tempo di ciclo di lavorazione meccanica e migliora la prevedibilità dimensionale della paletta aerodinamica finita.
Valutazione di un fornitore specializzato in forgiatura di precisione per la produzione di pale di turbina complesse
La classe di materiale indicata su un foglio di specifiche — ad esempio Inconel 718 conforme alla norma AMS 5662 — rappresenta un punto di partenza necessario, ma rivela poco riguardo alla capacità effettiva di un determinato fornitore di produrre la geometria complessa della pala entro le tolleranze richieste. Affidarsi all’ispezione in ingresso per rilevare problemi dimensionali è meno efficace rispetto alla verifica preventiva della capacità di processo documentata del fornitore per il profilo in questione.
I principali criteri di valutazione per la forgiatura di forme complesse di pale di turbina comprendono: la capacità dimensionale documentata (relazioni di misurazione con CMM o scansione 3D che dimostrino la conformità della sezione trasversale della pala), l’esperienza nella progettazione degli stampi per la specifica geometria della radice, i registri di controllo del trattamento termico allineati alle specifiche della classe di Inconel e la tracciabilità per lotto di fornitura relativamente a ciascun ciclo termico.
Per gli operatori di manutenzione, riparazione e revisione (MRO) e di generazione di energia che acquistano pale turbine alternative o di ricambio, ciò significa richiedere dati sulla capacità del processo — non solo certificazioni dei materiali — prima di approvare un fornitore per requisiti di forgiatura di forme complesse.
Riepilogo
Le leghe Inconel possono essere forgiati con precisione in forme complesse di pale turbine; la fattibilità del processo dipende dalla tipologia della lega, dall’intervallo di temperatura operativa e dal fatto che il design della pala richieda caratteristiche di raffreddamento interno. Per le palette di stadio compressore e le pale turbine che operano nell’ambito di impiego previsto per l’Inconel 718 o l’Inconel 625, senza canali interni, la forgiatura precisa in Inconel garantisce vantaggi strutturali della grana deformata che nessuna fusione è in grado di eguagliare.
Il risultato pratico di un processo di forgiatura di forme complesse ben eseguito è un grezzo di pala turbina che richiede una minima lavorazione meccanica successiva, con tracciabilità e documentazione dimensionale sufficienti a soddisfare i requisiti di qualifica per turbine a gas.