 EN

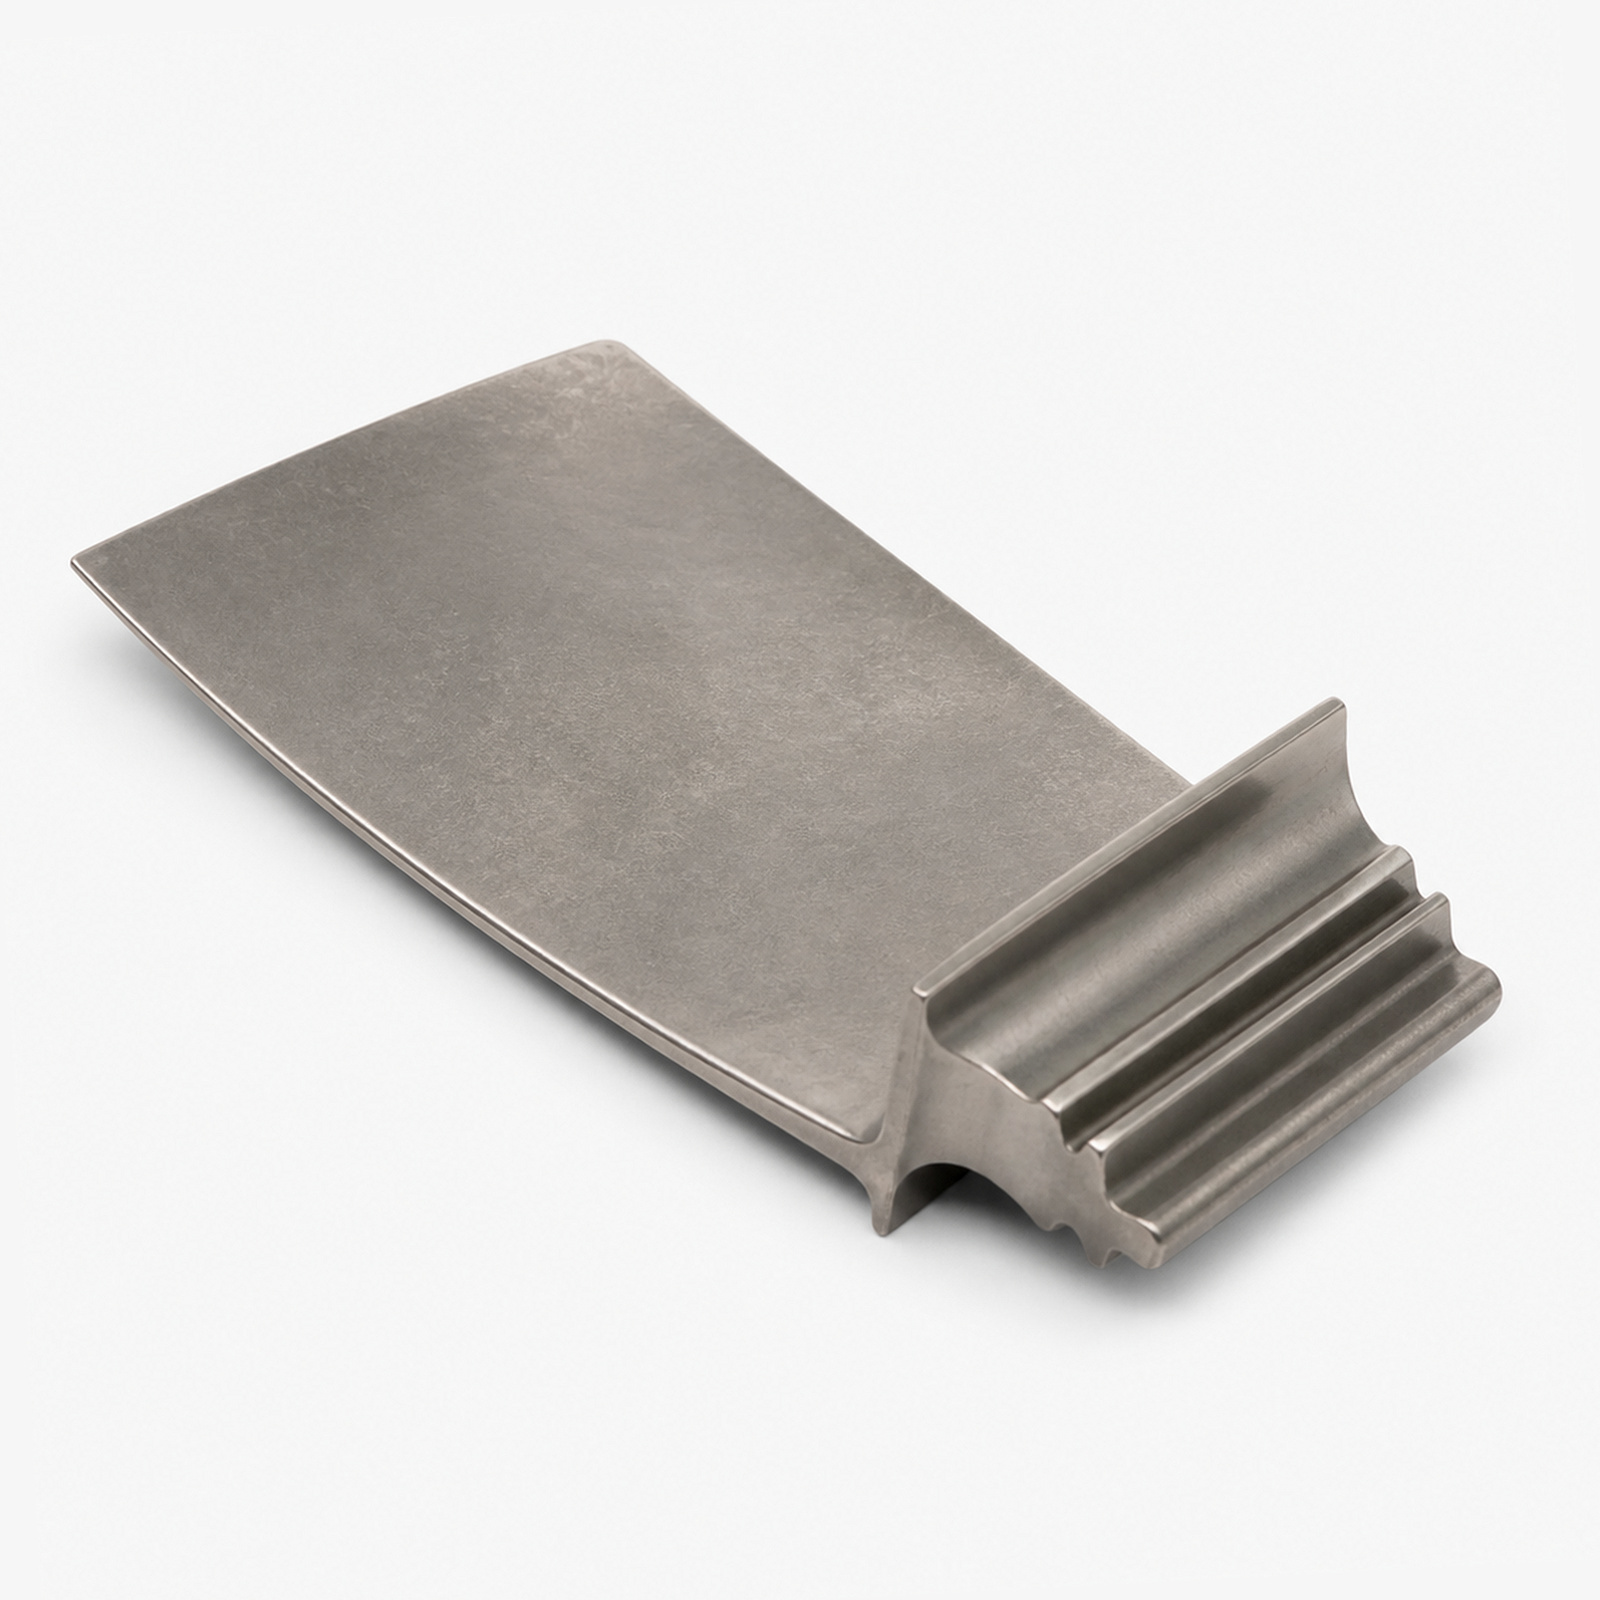
Mennyi időt takaríthat meg egy gyors szállítású statorkéreg-gyártó?
Amikor egy turbinát a tervezett karbantartási időszakon kívül állítanak le, a legfontosabb kérdés nem az, hogy milyen jó a csere statorképű lapát papíron – hanem az, mennyi idő alatt kerül a kezünkbe. Az MRO-csoportok számára, amelyek gázturbinákat üzemeltetnek villamosenergia-termelési vagy ipari alkalmazásokban, a statorképű lapátok szállítási határideje az a változó, amely meghatározza, hány órás tervezetlen leállásra kell felkészülniük, amíg az egység újra üzembe nem kerül.
Korábban a szállítók ismertségét részesítettük előnyben a statorképű lapátalkatrészek beszerzésekor. Miután egy hosszabb tervezetlen leállás ért bennünket, mert fő szállítónk hat hetes visszaállítási időt ígért a statorképű lapátokra, a döntési kritérium teljesen átalakult: a szállítási határidő megbízhatósága vált az elsődleges szemponttá.
Miért fontosabb a statorképű lapátok szállítási határideje, mint gondolnánk
A statorkosarakat általában nem tartják készleten a legtöbb MRO-raktárban. A szakaszspecifikus geometriájuk miatt egy turbina-modell statorkosara nem cserélhető ki más turbina-modell statorkosarával, és az üzemeltetők ritkán tartanak tartalék készleteket, kivéve, ha nagy létszámú gépparkot üzemeltetnek. Ez beszerzési függőséget eredményez: amikor egy statorkosár meghibásodik vagy eléri a cserére való küszöbértéket, olyan alkatrészre van szükség, amelyet gyártani, ellenőrizni, dokumentálni és szállítani kell – és az időmérés azonnal elkezdődik a turbina leállításának pillanatában.
E mögötte rejtőző sürgősség valódi pénzügyi egyenletet takar. Az elektromos szolgáltatók számára a tervezetlen kiesések közvetlen költsége óránként 300 000 dollárnál is több lehet. Az ipari üzemeltetők esetében a kutatási adatok szerint az átlagos költség óránként körülbelül 125 000 dollár egy széles ipari vállalati alapon. Az olaj- és gáziparban ez a szám óránként több százezer dollárt is elérhet. Tehát gyakorlati szempontból: mennyit jelent dollárban egy két hetes csökkenés a statorkések szállítási idejében? Ez tízezer-több százezer dollárt jelent a működési költségvetésbe visszaforgatva, attól függően, hogy melyik szektorban és mekkora egységekben működik.
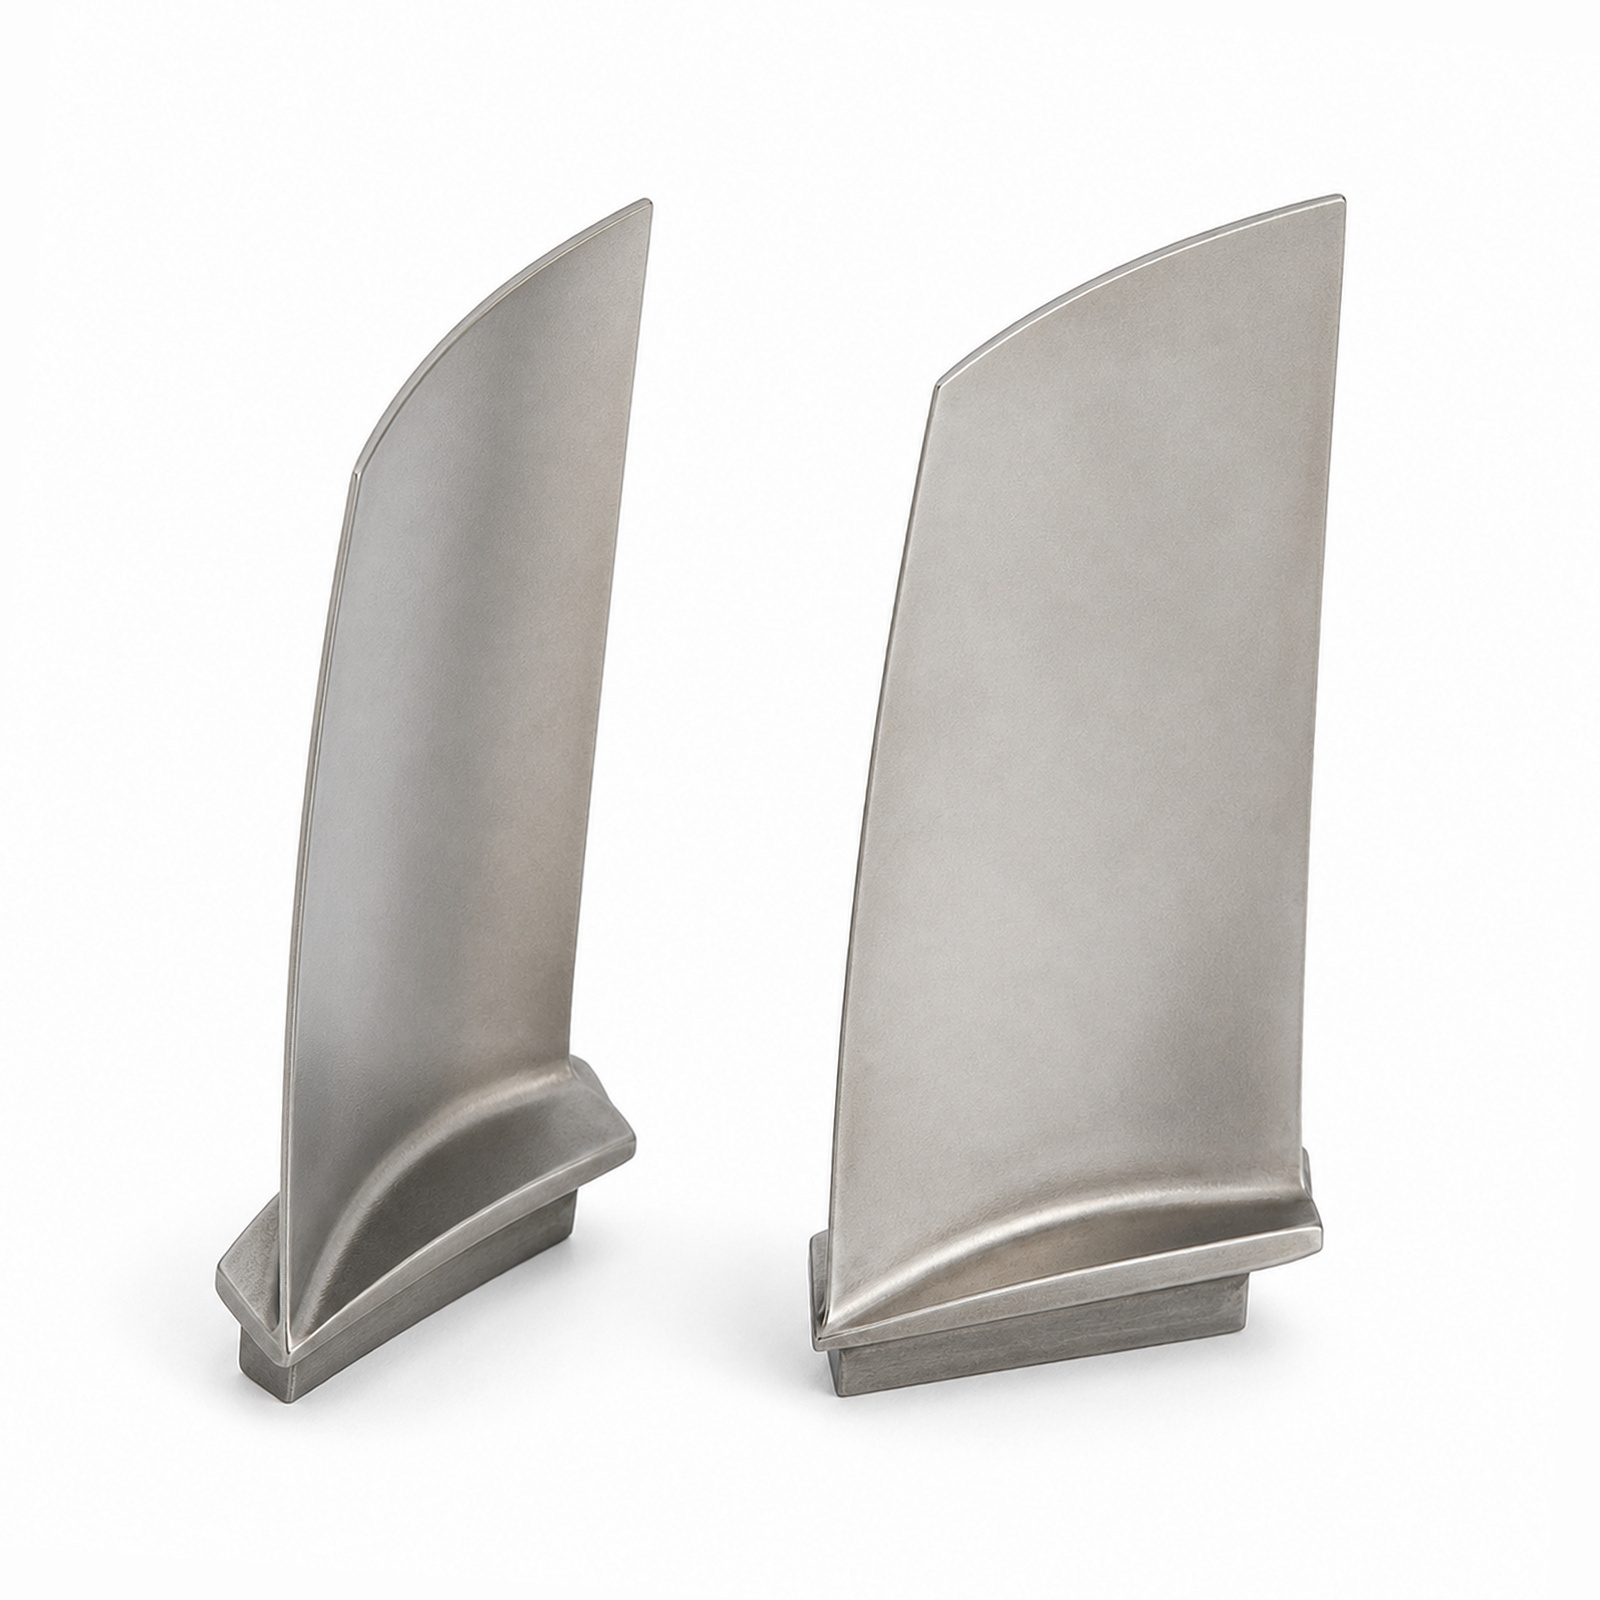 Statorkések ellenőrzése a tervezett karbantartási, javítási és áttervezési (MRO) szolgáltatás során – a szállítás időzítése határozza meg, milyen gyorsan tud egy turbinát újra üzembe helyezni.
Mit jelent valójában a „gyors szállítás” a statorkések beszerzése során?
A gyors szállítás kifejezés egy olyan fogalom, amelyet érdemes alaposan megvizsgálni, mielőtt marketingüzenetként használnák tartalom nélküli állításként. Gyakorlatban a statorkosár szállítási ideje jelentősen eltérhet a beszállító gyártási készségétől, termelési sorrendjétől és logisztikai képességétől.
A szokásos ipari tapasztalat szerint a speciális statorkosár-rendelések esetében hat–nyolc hét szállítási időt szoktak várni azoktól a beszállítóktól, akik nem rendelkeznek dedikált rövidfutamú kapacitással vagy előre elrendezett termeléssel. A gyors szállítást biztosító statorkosár-gyártók – azaz azok, akik optimalizált termelési ütemezéssel, rugalmas kapacitással kisebb MRO-mennyiségekhez és megbízható exportlogisztikával rendelkeznek – sok esetben néhány hétre tudják csökkenteni a statorkosár-szállítási időt, egyes helyzetekben pedig még gyorsabban is képesek szállítani ismétlődő profilú rendeléseknél, ahol a szerszámok és az anyagok előzetesen jóváhagyásra kerültek.
Az aerodinamikai profil tűrése milliméterben van megadva – azonban gyakorlati szempontból egy olyan statorkések-gyártó, aki már érvényesítette a gázturbina fokozatának geometriáját, gyorsabban tud visszatérni a gyártásba, mint egy olyan gyártó, aki új rajzsorozattal kezd. Ez a különbség – ismételt rendelés versus első darab gyártása – az egyik legnagyobb tényező, amely meghatározza, mennyire lehet valójában összenyomott a statorkések szállítási határideje.
Mennyi időt takaríthat meg valójában a gyors szállítású statorkések beszerzése?
Egy standard statorkések-szolgáltató (6–8 hét) és egy rugalmas, összenyomott gyártási kapacitással rendelkező gyártó összehasonlítása során a valós időmegtakarítás a legtöbb esetben 2–4 hét között mozog. A tervezetlen leállásoknál, amikor a turbina ki van kapcsolva és a költségmérő folyamatosan jár, ez az időablak jelentős csökkenést eredményez a teljes leállási idő kitettségében, és jelentős esélyt nyújt a leállási költségek csökkentésére.
Néhány dimenzió alakítja az adott statorkések-rendelésnél elérhető tényleges megtakarítást:
- Rajzok rendelkezésre állása: Ha a statorkéreg-gyártó már rendelkezik a turbina modellje profiladataival egy korábbi megrendelésből, a gyártási ciklus gyorsabban elindul. Új profilú statorkéreg-megrendelések esetén a rajzfelülvizsgálat, az eszközök előkészítése és az első darab ellenőrzése időt igényel, függetlenül attól, mennyire reagál gyorsan a gyártó.
- Rendelt mennyiség: A kisebb MRO statorkéreg-mennyiségeket gyakran gyorsabban lehet beilleszteni a folyamatban lévő gyártási sorokba, mint a nagyobb tételeket, amelyek külön ütemezési ablakot igényelnek.
- Logisztikai előkészítés: Egy olyan statorkéreg-gyártó, amelynek kiforrott nemzetközi exportdokumentációs folyamatai vannak – pl. gyári tanúsítványok, méreti jelentések, kereskedelmi számlák, csomagolási nyilvántartások – napokkal, néha akár egy héttel vagy többel csökkentheti a gyártás befejezése és a hozzájutott szállítmány közötti időt határon átnyúló megrendelések esetén.
- Kommunikációs reakcióidő: A technikai előértékesítési támogatás, amely a megrendelés leadása előtt megerősíti a statorkéreg méreti kompatibilitását, kizárja a javítási és visszaküldési ciklusokat, amelyek gyakran egy-től két héttel növelik a tényleges szállítási időt.
Mi teszi lehetővé egy statorképű lapátgyártó gyorsabb szállítását?
Nem minden precíziós kovácsoló gyártó tudja csökkenteni a statorképű lapátok szállítási idejét minőségromlás nélkül. A valódi gyors szállítási képesség a gyártástervezésbe épül be – nem csupán egy értékesítési beszélgetésben említett tulajdonság. Néhány tényező választja el azokat a statorképű lapátgyártókat, akik ténylegesen gyorsan szállíthatnak, azoktól, akik csak ígéretet tudnak adni.
A kis megengedett tűréshatárral végzett kovácsolási eljárások – amelyek a statorképű lapátok légcsavarprofiljának méretpontosságát 0,1–1 mm-es tartományban érik el – csökkentik a kovácsolás utáni megmunkálás szükségességét. Kevesebb kovácsolás utáni munka azt jelenti, hogy a statorképű lapát gyorsabban jut el a sajtóból az ellenőrzésre. Ez egy olyan folyamatszintű lehetőség, amely hozzájárul a teljes gyártási ciklus rövidítéséhez, nem csupán egy szűkebb tűréshatár-igénybevállaláshoz.
A gyártási ütemezés rugalmassága az MRO-statorlapátok mennyiségére egy másik megkülönböztető tényező. Azok a gyártók, akiknek kapacitása elsősorban nagy volumenű OEM-szállításra van optimalizálva, nehézségekbe ütközhetnek kisebb MRO-statorlapát-megrendelések kielégítésében jelentős sorbanállási késéssel anélkül, hogy ezt megtennék. Azok a szállítók, akik már megszokták az MRO-orientált gyártási ütemezést, képesek kisebb statorlapát-megrendeléseket beilleszteni a folyamatban lévő gyártási sorozatokba úgy, hogy az kevesebb zavaró hatással jár a szállítási határidőre.
A dokumentációk készenléte egy másik tényező, amelyet a vásárlók gyakran alábecsülnek. A szabályozott erőművi és ipari gázturbinaműködtetők elvárják a anyagtanúsítványokat, a méretellenőrzési jelentéseket és a hőkezelési tétel nyomon követhetőségi dokumentumait a statorlapát-alkatrészek beszerzésekor. Azok a gyártók, akik minden statorlapát-megrendeléssel együtt elküldik ezeket a dokumentumokat – ahelyett, hogy különleges kérésként kezelnék őket – megszüntetik a gyártás befejezése és a megrendelő általi átvétel közötti gyakori késés egyik gyökér okát, ami segít csökkenteni a papírmunka miatti leállásokhoz kapcsolódó időt.
 A kis megengedett tűréshatárú pontossági kovácsolás csökkenti a kovácsolás utáni megmunkálási igényeket, és ezzel lerövidíti a teljes statorkéreg-gyártási ciklust.
Gyors szállítás körül tervezés: Hogyan használjuk hatékonyan a statorkéreg-forrásokat
A gyors szállításra képes statorkéreg-képesség akkor a legértékesebb, ha egy jól átgondolt beszerzési stratégiának része, nem csupán reaktív megoldás az esetleges turbinakiesés idején. Egy reagálóképes statorkéreg-gyártóval való működő kapcsolat létrehozása egy váratlan esemény előtt lehetővé teszi egy előzetesen minősített beszerzési útvonal kialakítását, amelyet szükség esetén azonnal aktiválhatunk.
Gyakorlatban ez azt jelenti, hogy egy minősítési rendelést indítanak a konkrét turbinaszakaszhoz tartozó statorkések profiljaira egy nem sürgős időszakban, ellenőrzik a méretbeli illeszkedést, átnézik a dokumentáció minőségét, és értékelik a szállító kommunikációs reagálóképességét. Amikor váratlan esemény következik be – és az aktív üzemórákkal működő eszközöket kezelő üzemeltetők esetében a kérdés nem az, hogy bekövetkezik-e, hanem hogy mikor – nem vezetsz be egy új statorkékszállítót egy nagynyomású helyzetbe. Egy meglévő szállítói kapcsolatot aktivizálsz.
Mielőtt eldöntöd, hogy jelenlegi szállítód megfelel-e a statorkések lead time-igényeidnek, érdemes megkérdezni: valóban összevetetted-e meglévő statorkékszállítód szállítási idejét egy alternatívával, vagy egyszerűen csak megszokott a kapcsolat? A megszokottság és a megbízhatóság nem ugyanaz a tényező, és a különbség akkor válik láthatóvá, amikor a turbinád leáll, és a leállási időt a lehető leggyorsabban csökkentened kell.
Az ázsiai, észak-amerikai vagy dél-amerikai régiókban működő turbinák beszerzését kezelő beszerzési csapatok számára az olyan állórész-lapát-szállítók, amelyeknek kiforrott nemzetközi exportlogisztikájuk van, csökkentik a határokon átnyúló szállítások előrejelezhetetlenségét, így további bizonyosságot adnak a teljes gyártási időtartam egyenletéhez.
Összefoglalás
Megjegyzendő, hogy ez az összehasonlítás számos beszerzési forgatókönyvre érvényes: mind a sürgősségi csereszállítás, mind a tervezett felújítási szállítás profitál a rövidebb gyártási időtartamból, bár a pénzügyi sürgősség mértéke e két eset között eltér. A tervezett forgatókönyvekben a rövidebb ciklus lehetővé teszi a karbantartási ablakokhoz való pontosabb igazodást, és csökkenti a drága tartalék alkatrészek készleten tartásának szükségességét. Sürgősségi esetekben az előny azonnal érzékelhető, és közvetlenül kapcsolódik az egyes kieső napok költségéhez.
A gyors szállítással rendelkező állórész-lapátgyártóval való együttműködés időmegtakarítása mérhető: általában két-tíz hét csökkenés a szokásos hat–nyolc hetes állórész-lapát-szállítási ciklusból. Az óránkénti, tervezetlen turbinakiesés költségéhez viszonyítva ezek a hetek közvetlenül működési megtakarítást jelentenek, amelyek messze meghaladják bármely árprémiumot, amelyet egy reagálóképes állórész-lapátgyártó kérhet.
Azok az állórész-lapátgyártók, akik folyamatosan képesek ebben a rövidített időkeretben szállítani, folyamat-szintű előnyökre támaszkodnak: precíziós kovácsolási képességre, karbantartási, javítási és üzembe helyezési (MRO) célú termelési ütemezésre, előre elkészített exportdokumentációra és technikai reagálóképességre, amely már a megrendelés leadása előtt elkezdődik. Ha jelenlegi beszerzési stratégiája egyetlen, változó szállítási idejű állórész-lapát-szállítóra támaszkodik, akkor egy gyors szállítással rendelkező alternatíva minősítése a legegyenes út a leállási kockázat csökkentéséhez a következő tervezetlen esemény során.