EN

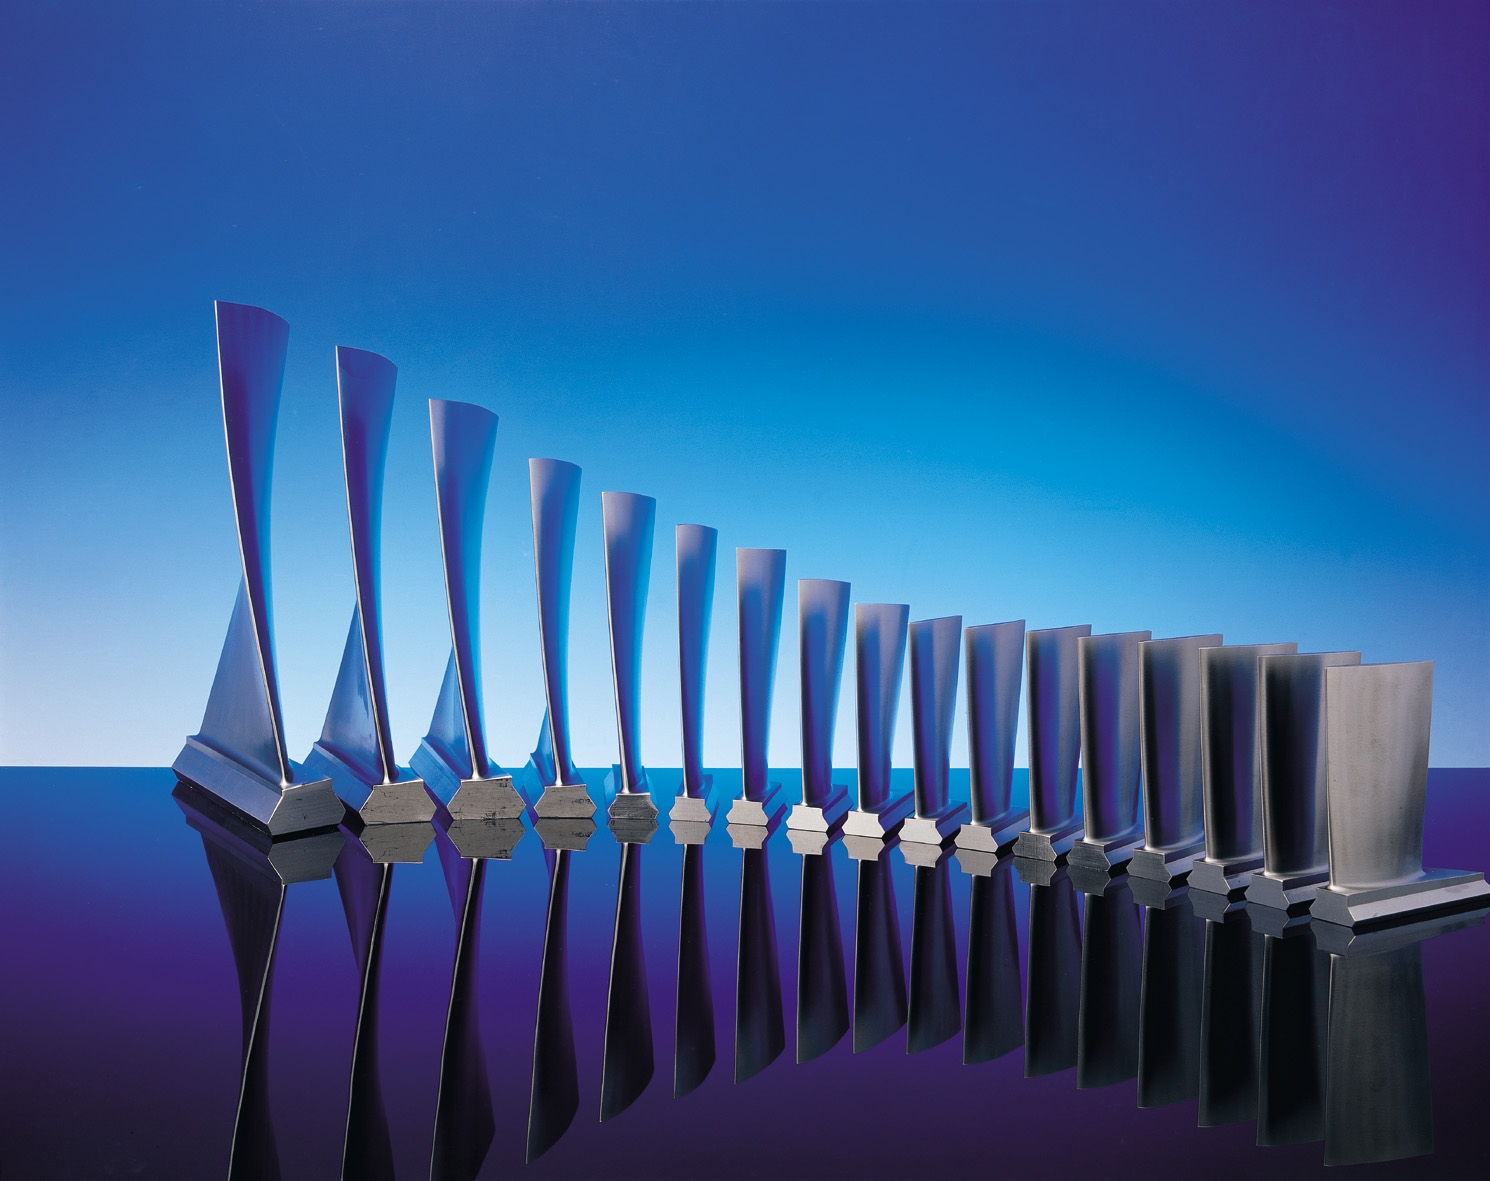
Reverseringsteknikk
Fra prøve til tegning (hvis nødvendig).

En ledende tysk flyprodusent stod overfor strenge krav til landingsutstyrkomponenter – med krav om et eksepsjonelt høyt styrke-til-vekt-forhold, termisk stabilitet over 650 °C og motstand mot spenningskorrosjonsbrudd i miljøer med høy syklusbelastning. For å oppfylle disse luftfartsstandardene søkte produsenten en kvalifisert leverandør på nivå 2 i leveranskjeden som kunne levere presisjonsnære-nettformede smiedeler i nikkelbaserte superlegeringer. Vår smieanlegg i provinsen Shandong ble utvalgt etter en streng AS9100 Rev D-revisjon og validering av materiale-sporbarhet. Prosjektet omfattet årlig leveranse av Inconel 718-smiedeler med enhetsvekt på 42–68 kg til tre kritiske underenheter i landingsutstyret, med en total programvolum på mer enn 12 tonn per år.
De primære tekniske utfordringene dreide seg om metallurgisk integritet og dimensjonell nøyaktighet. Inconel 718s høye arbeidsforhardningsrate og smal varmformings-temperaturvindu (950–1050 °C) gjorde konvensjonell åpen-stempelforgjøring utsatt for overflate sprickdannelse og uregelmessig kornstrømning. Videre innebar komponentens geometri tynne veggseksjoner (ned til 8,2 mm), dype indre hulrom og stramme toleranser på ±0,15 mm for kritiske lagerflater – krav som langt overgikk standardkravene i ISO 8062 Klasse CT4. Termisk deformasjon under løsningsgløding truet ytterligere den endelige delens overholdelse av spesifikasjonene. Leveranskjedens robusthet var også avgjørende: OEM-en krevede mulighet for dobbelt kilde, full batchnivå PMI (Positive Material Identification) og sanntids-NDT-rapportering via radiografi og ultralydtesting i samsvar med EN 462-2.
Vi implementerte en vertikalt integrert prosess som kombinerer lukket-die isoterm smi, kontrollert avkjøling etter smi og varmebehandling, samt CNC-avsluttende maskinbearbeiding med metrologi under prosessen. Et spesialutviklet nikkelbasert die-materiale (H13 + 5 % Mo-belægning) sikret stabil verktøylevetid på over 1 200 sykler samtidig som nøyaktigheten til die-hulrommet ble opprettholdt. Smien ble utført ved 985 °C ±5 °C under en 12 500-tonn hydraulisk presse med overvåking av tverrstrainshastighet i sanntid for å undertrykke avvik knyttet til dynamisk rekrystallisering. Hvert billett gjennomgikk tredobbel smelting (VIM-ESR-VAR) for å sikre ekstremt lav svovelinnhold (< 0,002 %) og hydrogeninnhold (< 1,5 ppm). Etter smi ble delene utsatt for vakuumløsningsgløding ved 980 °C, fulgt av rask vannavkjøling og dobbel aldringsbehandling (720 °C/8 t + 620 °C/8 t) for å optimere fordelingen av γ'-utfellingene. Alle smiedelene ble sertifisert i henhold til standardene AMS 5662 og EN 10269, med full sporbarehet fra ingotvarmesnummer til endelig inspeksjonsrapport.
Prosjektutførelsen fulgte en fasett APQP-rammeverk: Fase 1 inkluderte FEA-simulering av støpeformfylling og termisk spenningskartlegging ved hjelp av DEFORM-3D; Fase 2 omfattet prøveproduksjon med 100 % ultralydtesting (UT) og metallurgiske tverrsnitt for å validere kornretning (ASTM E112). Fase 3 ble skalert opp til full produksjon med automatisk optisk CMM-verifisering av 28 GD&T-egenskaper per del. Vi implementerte en ERP-integrert kvalitetsmodul som muliggjør sanntids-SPC-grafisk fremstilling av hardhet (32–36 HRC), strekkfasthet (≥1300 MPa) og forlengelse (≥12 %). Logistikken ble synkronisert med OEMs JIT-tidsplan via EDI 856 ASN, med klimakontrollert luftfraktforpakning i henhold til IATA-pakkingsinstruksjon 950.
Partnerskapet ga målbare ytelsesforbedringer: andelen godkjente produkter ved første gjennomgang økte fra 71 % til 96,4 % innen seks måneder; gjennomsnittlig gjennomføringstid ble redusert fra 14 til 8,5 uker; og avfallsgraden falt under 0,8 %, langt under OEMs kontraktlige terskel på 2,5 %. Mest kritisk var at alle 1 842 leverte smiedeler besto 100 % ikke-destruktiv vurdering, uten noen feltfeil i løpet av 36 måneder med drift på A320neo- og A350 XWB-plattformene. Kunden rapporterte en reduksjon på 17 % i nedstrøms maskineringstid som følge av overlegen nær-nett-geometri, noe som direkte bidro til økt effektivitet på deres landingsutstyrmonteringslinje. Denne suksessen etablerte vårt anlegg som en kvalifisert leverandør for Rolls-Royce og Safran i henhold til det europeiske luftfarts- og romfarts kvalifikasjonssystemet (EAQS).
«Deres mestring av termomekanisk behandling av Inconel 718 – kombinert med upåklagelig dokumentasjonsdisiplin – gjorde dem til den eneste leverandøren utenfor EU som vi godkjente for sikrittskritiske landingsgear-smiede deler,» uttalte OEMs leder for teknisk leverandørutvikling. Ut over umiddelbar leveranse katalyserte dette prosjektet en langsiktig samarbeidsavtale om neste generasjons GH4169-varianter for hypersoniske fartøy. Det bekreftet også vår evne til å betjene den europeiske luftfartsmarkedet i henhold til strenge EASA-part-21G- og EU-forordning (EU) 2018/1139-konformitetsrammeverk – og styrket vår posisjon som en pålitelig partner for nikkel-legerings-smiede deler til luftfartsbransjens Tier-1-kunder i Tyskland, Frankrike og Storbritannia.
2026/05/21
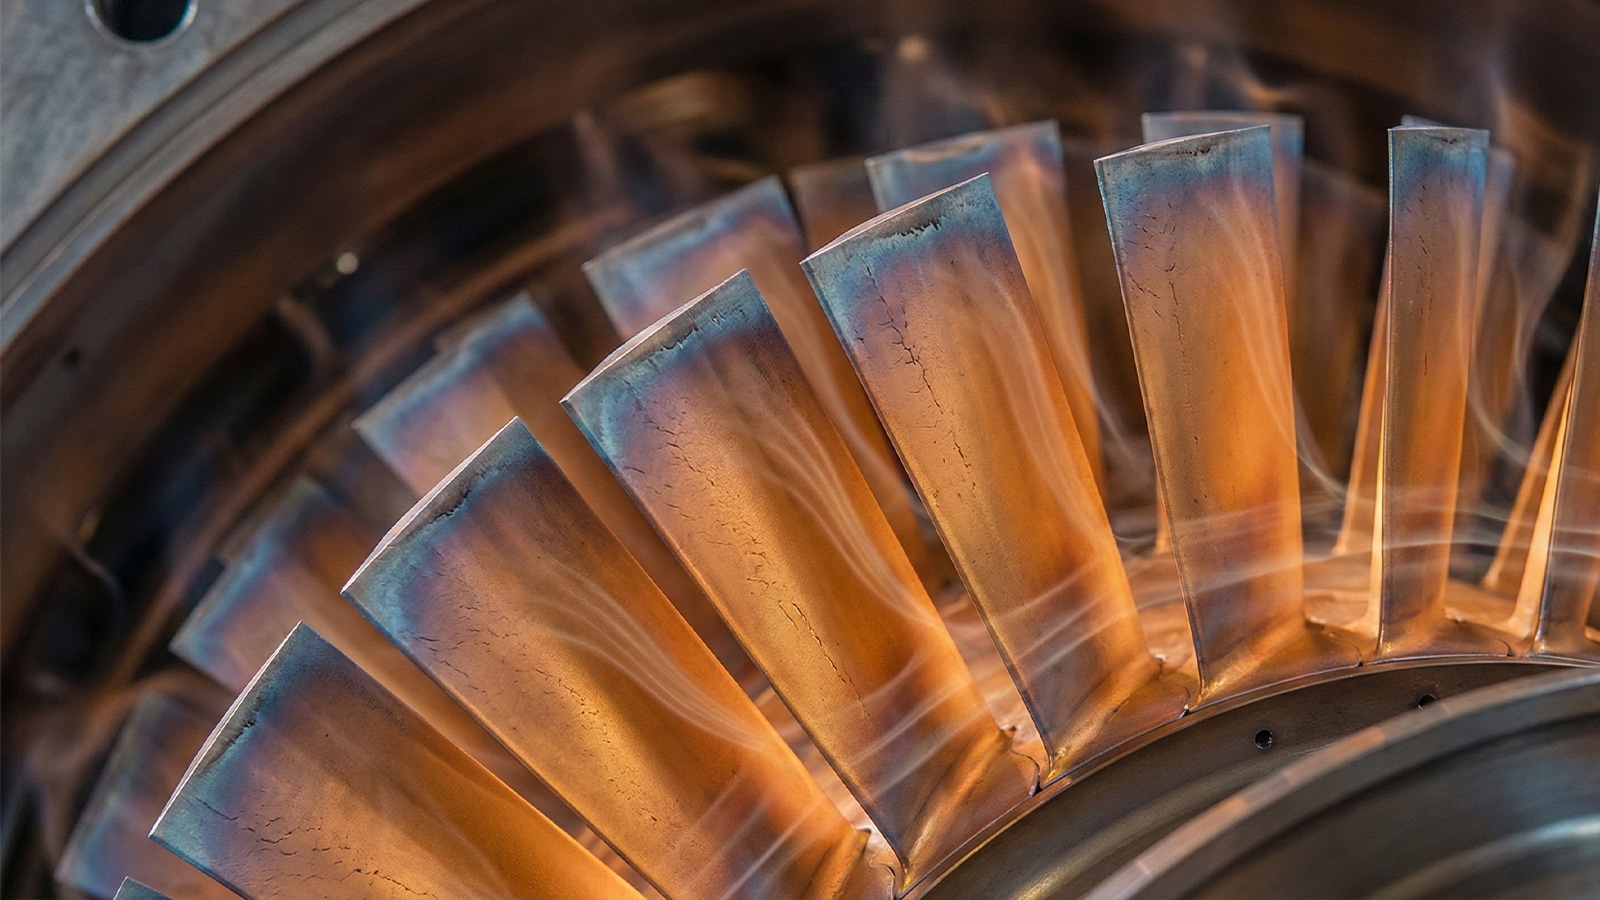
Et stort kraftverk i Midtøsten opplevde uventet skade på flere kompressorskåler i sin gasturbin, noe som førte til alvorlige driftsrisikoer og potensiell langvarig nedetid. Klienten kontaktet umiddelbart originalutstyrsleverandøren...

2026/03/10
Storskalige krumaksel- og rotor-smier brukt i varmekraftverk i Vietnam og Thailand.

2026/03/10
Tilpassede smiede turbin-skivekomponenter levert til en stor amerikansk luftfarts-Tier-1-leverandør.
Fra tegninger eller prøver til ferdige blad – alle trinn utføres internt for maksimal kvalitet og effektivitet.
Fra prøve til tegning (hvis nødvendig).
Tilpassede smieformer.
Hurtig og nøyaktig produksjon.
100 % kvalitetskontroll.
Oppgrader gass-turbiner med høyytbyttende smidd kompressorblader for forbedret effektivitet og ytelse.
Forbedre påliteligheten i harde miljøer med nøyaktig smittede turbin- og kompressordeler.
Sikre stabil offshore-drift med slitesterke smiddeldele for kritiske kraftsystemer.
Tilby rask utskifting og omvendt teknisk analyse av smidd komponenter for eldre turbin-systemer.
Leverere tilpassede smidd bladløsninger for kraftproduksjon i ulike driftsforhold.
Støtte kunder med tegninger, materialvalg og faglig ekspertise innen smiing.