 EN
Cum se asigură consistența palelor de motor cu reacțiune produse în serie?
Dacă lucrați în întreținerea, repararea și modernizarea turbinelor (MRO) sau în achiziții pentru generarea de energie, știți deja că procurarea unei singure pale de motor cu reacție este un lucru — iar procurarea a două sute de pale care se comportă identic este cu totul altceva. Din experiența mea de lucru cu componente compresor forjate de precizie, cele mai frecvente plângeri pe care le primim de la operatori nu se referă la prima pală ieșită din linia de producție. Se referă la al cincisprezecelea lot, la comanda de urgență repetată, la setul de înlocuire care ajunge și nu se montează exact la fel. Aici este unde calitatea managementului în producția în masă este cu adevărat pusă la încercare.
Acest articol explică metodele practice utilizate de producători și ingineri de achiziții pentru a asigura consistența performanței în cadrul comenzilor de pale de motor cu reacție produse în masă — deoarece, în cazul echipamentelor aeronautice rotative, variația nu este doar o problemă de calitate. Este o problemă de siguranță.
De ce este importantă consistența în cazul paletelor de motor cu reacție produse în masă
O paletă de motor cu reacțiune — fie în secțiunea de compresor, fie în cea de turbină — nu este un component mecanic generic. Profilul său aerodinamic este calculat cu precizie pentru a gestiona fluxul de aer, raporturile de presiune și transferul de căldură la punctele specifice de funcționare. Profilele paletelor, distribuția grosimii, lungimea coardei și geometria bazei sunt supuse unor toleranțe stricte, pentru a asigura eficiența aerodinamică și conversia optimă a energiei. Chiar și abateri mici pot perturba modelele de flux de aer, pot reduce eficiența treptei sau pot genera concentrații de tensiune care scurtază durata de viață în exploatare.
Pentru operatorii care exploatează parcuri de turbine — fie în centrale electrice cu ciclu combinat, fie în turbine industriale cu gaz — consistența între seturile de pale de înlocuire influențează direct programarea reviziilor, echilibrul vibrațiilor în timpul remontării și previzibilitatea performanței pe termen lung. Motoarele moderne de turbină sunt proiectate pentru a asigura o durată de viață a paletelor de zeci de mii de ore de funcționare, în condiții de sarcini termice și mecanice exigente. Menținerea acestei performanțe la nivelul loturilor de pale pentru motoarele cu reacție, produse în masă, necesită o disciplină riguroasă în ingineria proceselor — intenția singură nu este suficientă pentru a reduce diferențele dimensionale.
Cauzele fundamentale ale incoerenței în fabricarea paletelor
Pentru a rezolva o problemă de consistență, este util să înțelegem unde apare, de fapt, variația în cadrul procesului. În forjarea la cald în matrițe închise — metodă standard de fabricare a paletelor compresorului — există mai multe surse bine documentate de variație dimensională:
- Uzura matrițelor pe parcursul seriei de producție: Matrițele de forjare se deformează treptat sub acțiunea ciclurilor termice repetate și a sarcinii mecanice. Fără monitorizare activă și înlocuirea sau recondiționarea programată a matrițelor, geometria palelor variază de la lot la lot.
- Variația temperaturii billet-ului: Diferențele mici de temperatură la încălzirea billet-ului influențează comportamentul curgerii materialului în timpul forjării. Dacă ferestrele de temperatură nu sunt controlate riguros, geometria secțiunii transversale a profilului aerodinamic poate varia în moduri care nu sunt vizibile cu ochiul liber, dar care apar clar în datele obținute prin măsurare cu mașina de măsurat cu coordonate (CMM).
- Variația între loturile de materie primă: Chiar și în cadrul aceleiași specificații de aliaj, proprietățile mecanice pot varia între diferitele topituri de material. Fără trasabilitatea materiei prime la intrare, legarea unei defecțiuni apărute în exploatare de un anumit lot de producție devine aproape imposibilă.
- Derivarea procesului post-forjare: Ciclurile de tratament termic, condiționarea suprafeței și orice operațiuni finale au parametri care trebuie menținuți stabili pe parcursul lansărilor de producție. O lamă bine forjată poate totuși să iasă din specificații dacă tratamentul termic nu a fost controlat corect.
Acestea nu sunt moduri exotice de cedare — sunt provocările standard cu care orice furnizor care lucrează la producția în volum mare de pale de turbine pentru motoare jet trebuie să se confrunte. Diferența dintre un furnizor constant și unul neregulat se reduce, de obicei, la faptul dacă aceste variabile sunt controlate activ sau tolerate pasiv.
Cinci metode pentru asigurarea consistenței palelor de turbine pentru motoare jet produse în masă
1. Forjare în matrițe închise cu control de precizie cu toleranțe reduse
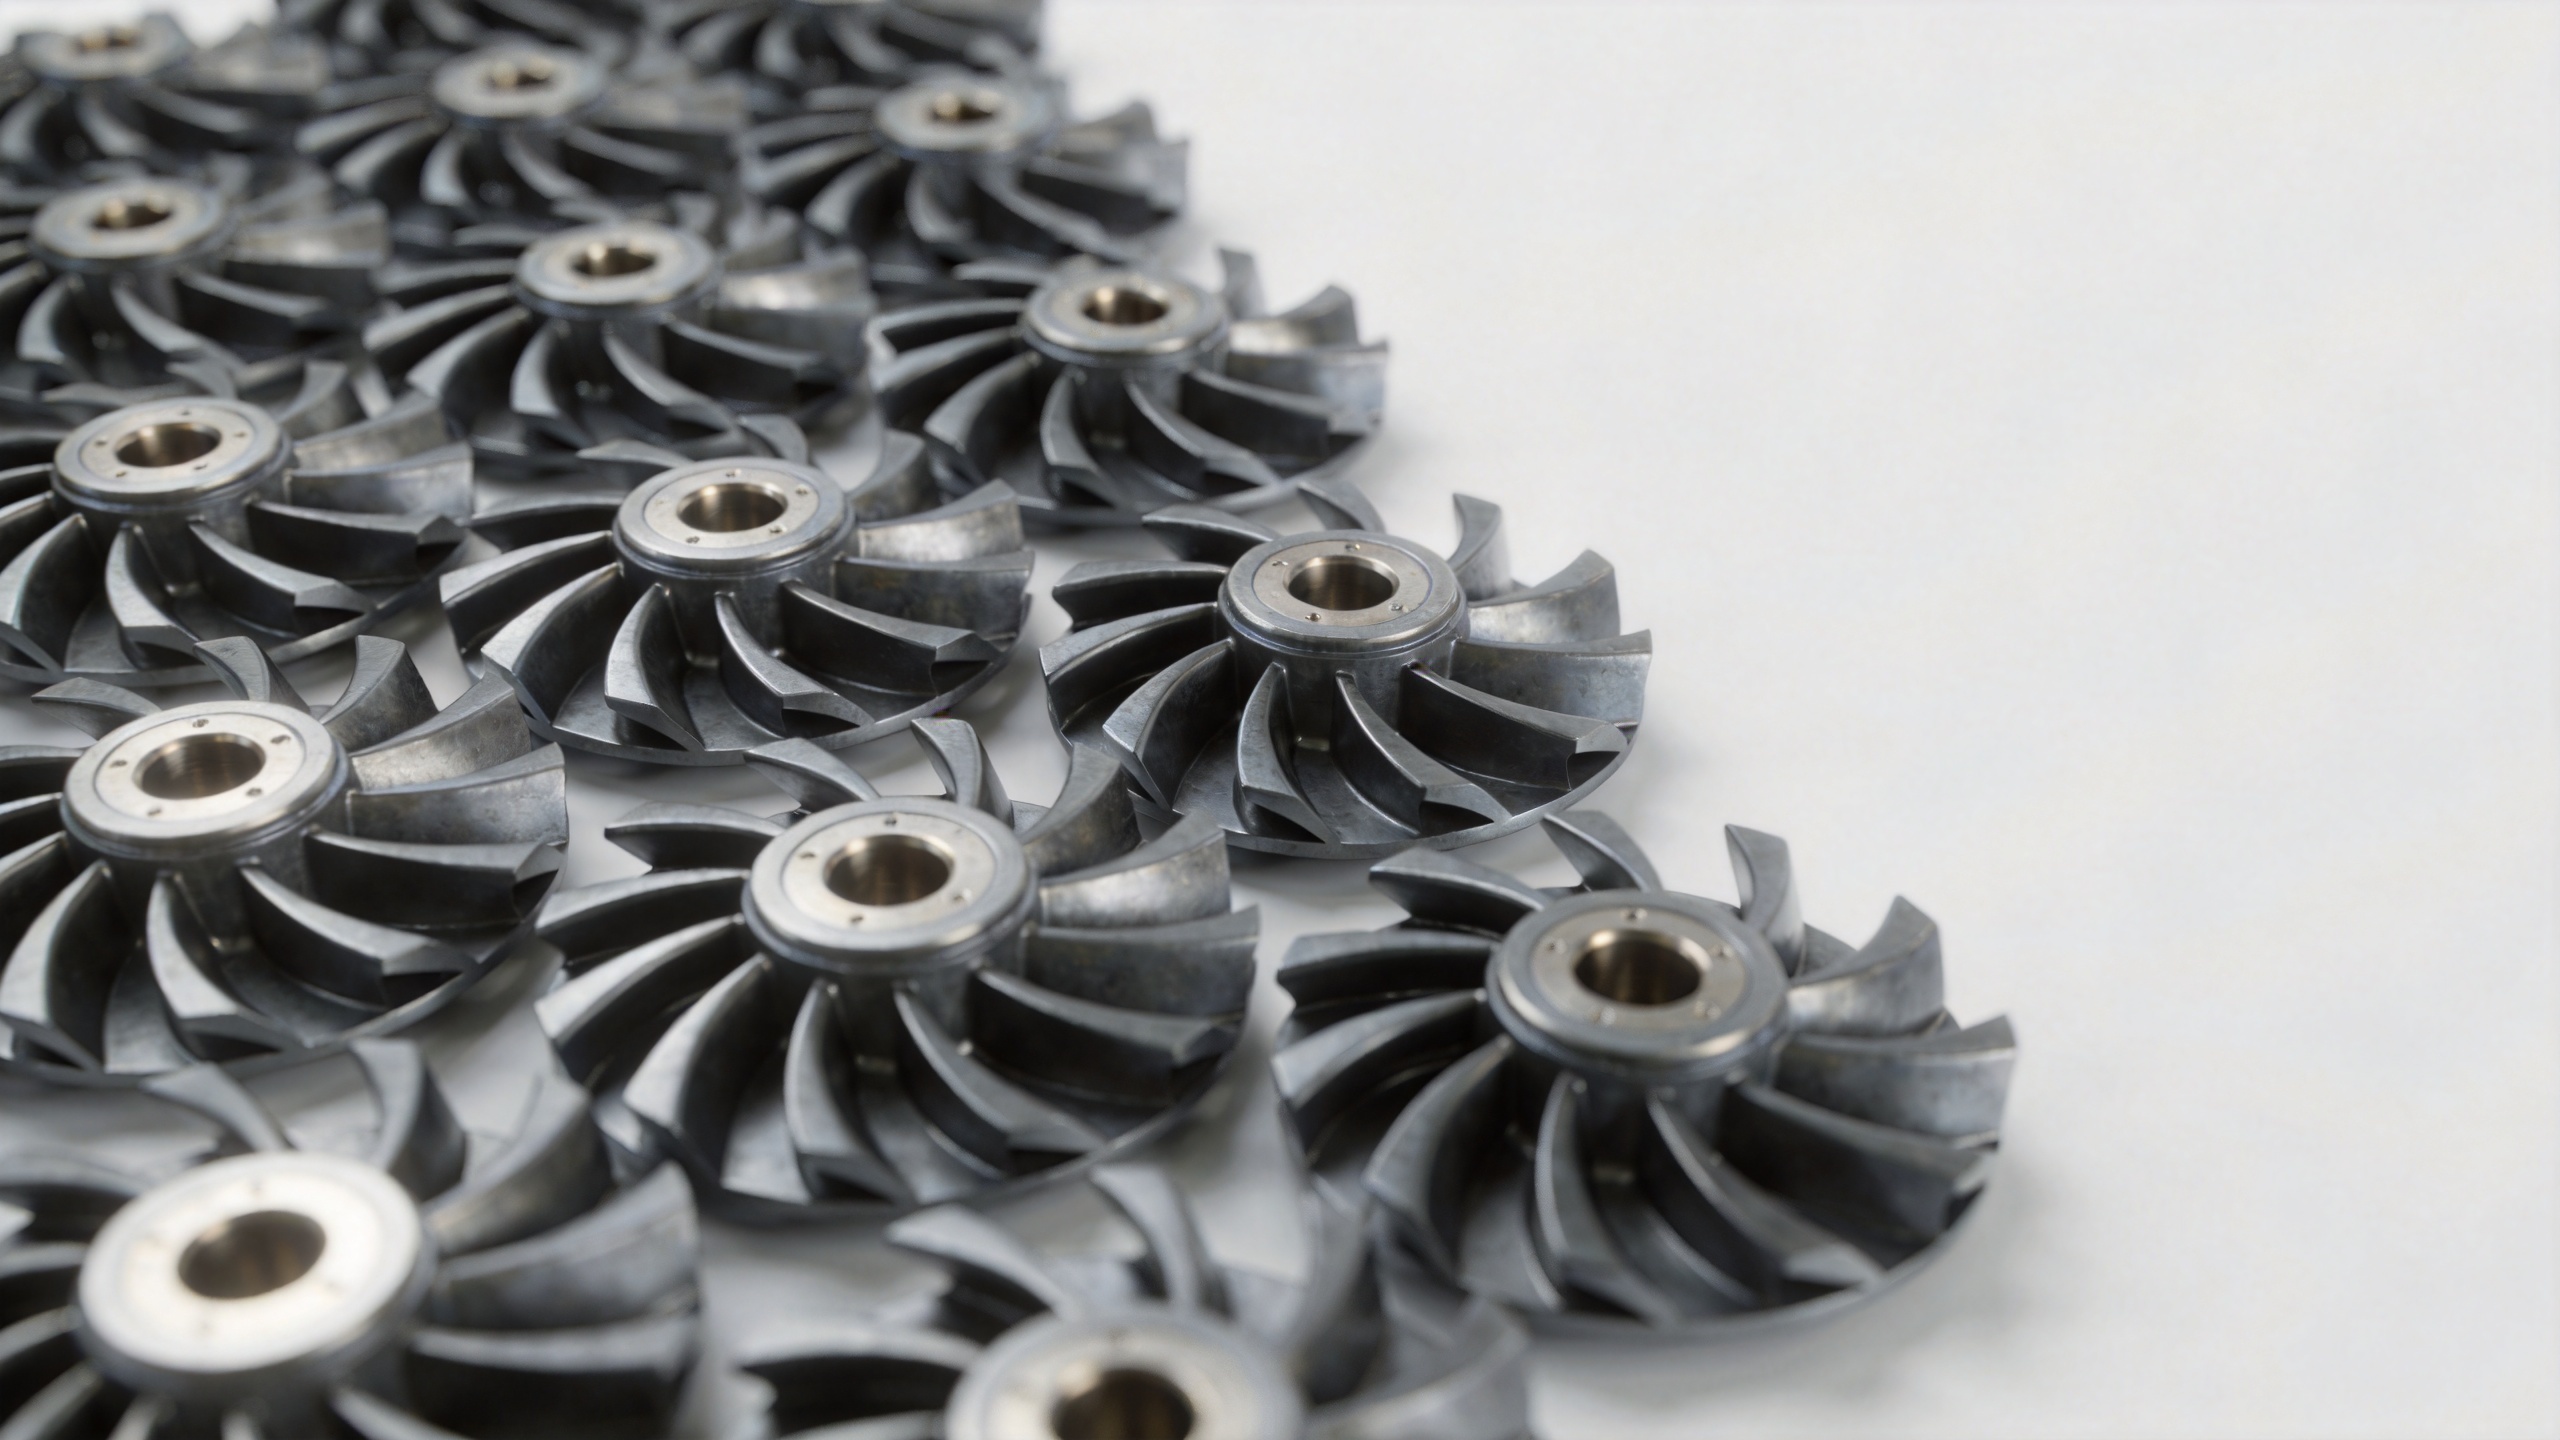
Procesul de forjare în sine este fundația. Forjarea de precizie, cu control strict al dimensiunilor — în care toleranțele profilului aerodinamic sunt menținute într-un domeniu foarte îngust — reduce volumul de prelucrare mecanică ulterioară necesar și limitează posibilitatea acumulării variațiilor geometrice. O toleranță de forjare de 0,1–1 mm pe secțiunile transversale cheie ale profilului aerodinamic este realizabilă cu matrițe bine întreținute și o disciplină riguroasă a procesului, îmbunătățind în mod semnificativ predictibilitatea dimensiunilor finale ale piesei comparativ cu abordările convenționale, care folosesc toleranțe mari.
Unele producători utilizează, de asemenea, o abordare cu matrițe 1:3 — producând mai multe pale per set de matrițe — care, dacă este implementată corect, poate reduce costul pe piesă fără a compromite repetabilitatea dimensională, cu condiția ca geometria matrițelor să fie verificată în toate pozițiile.
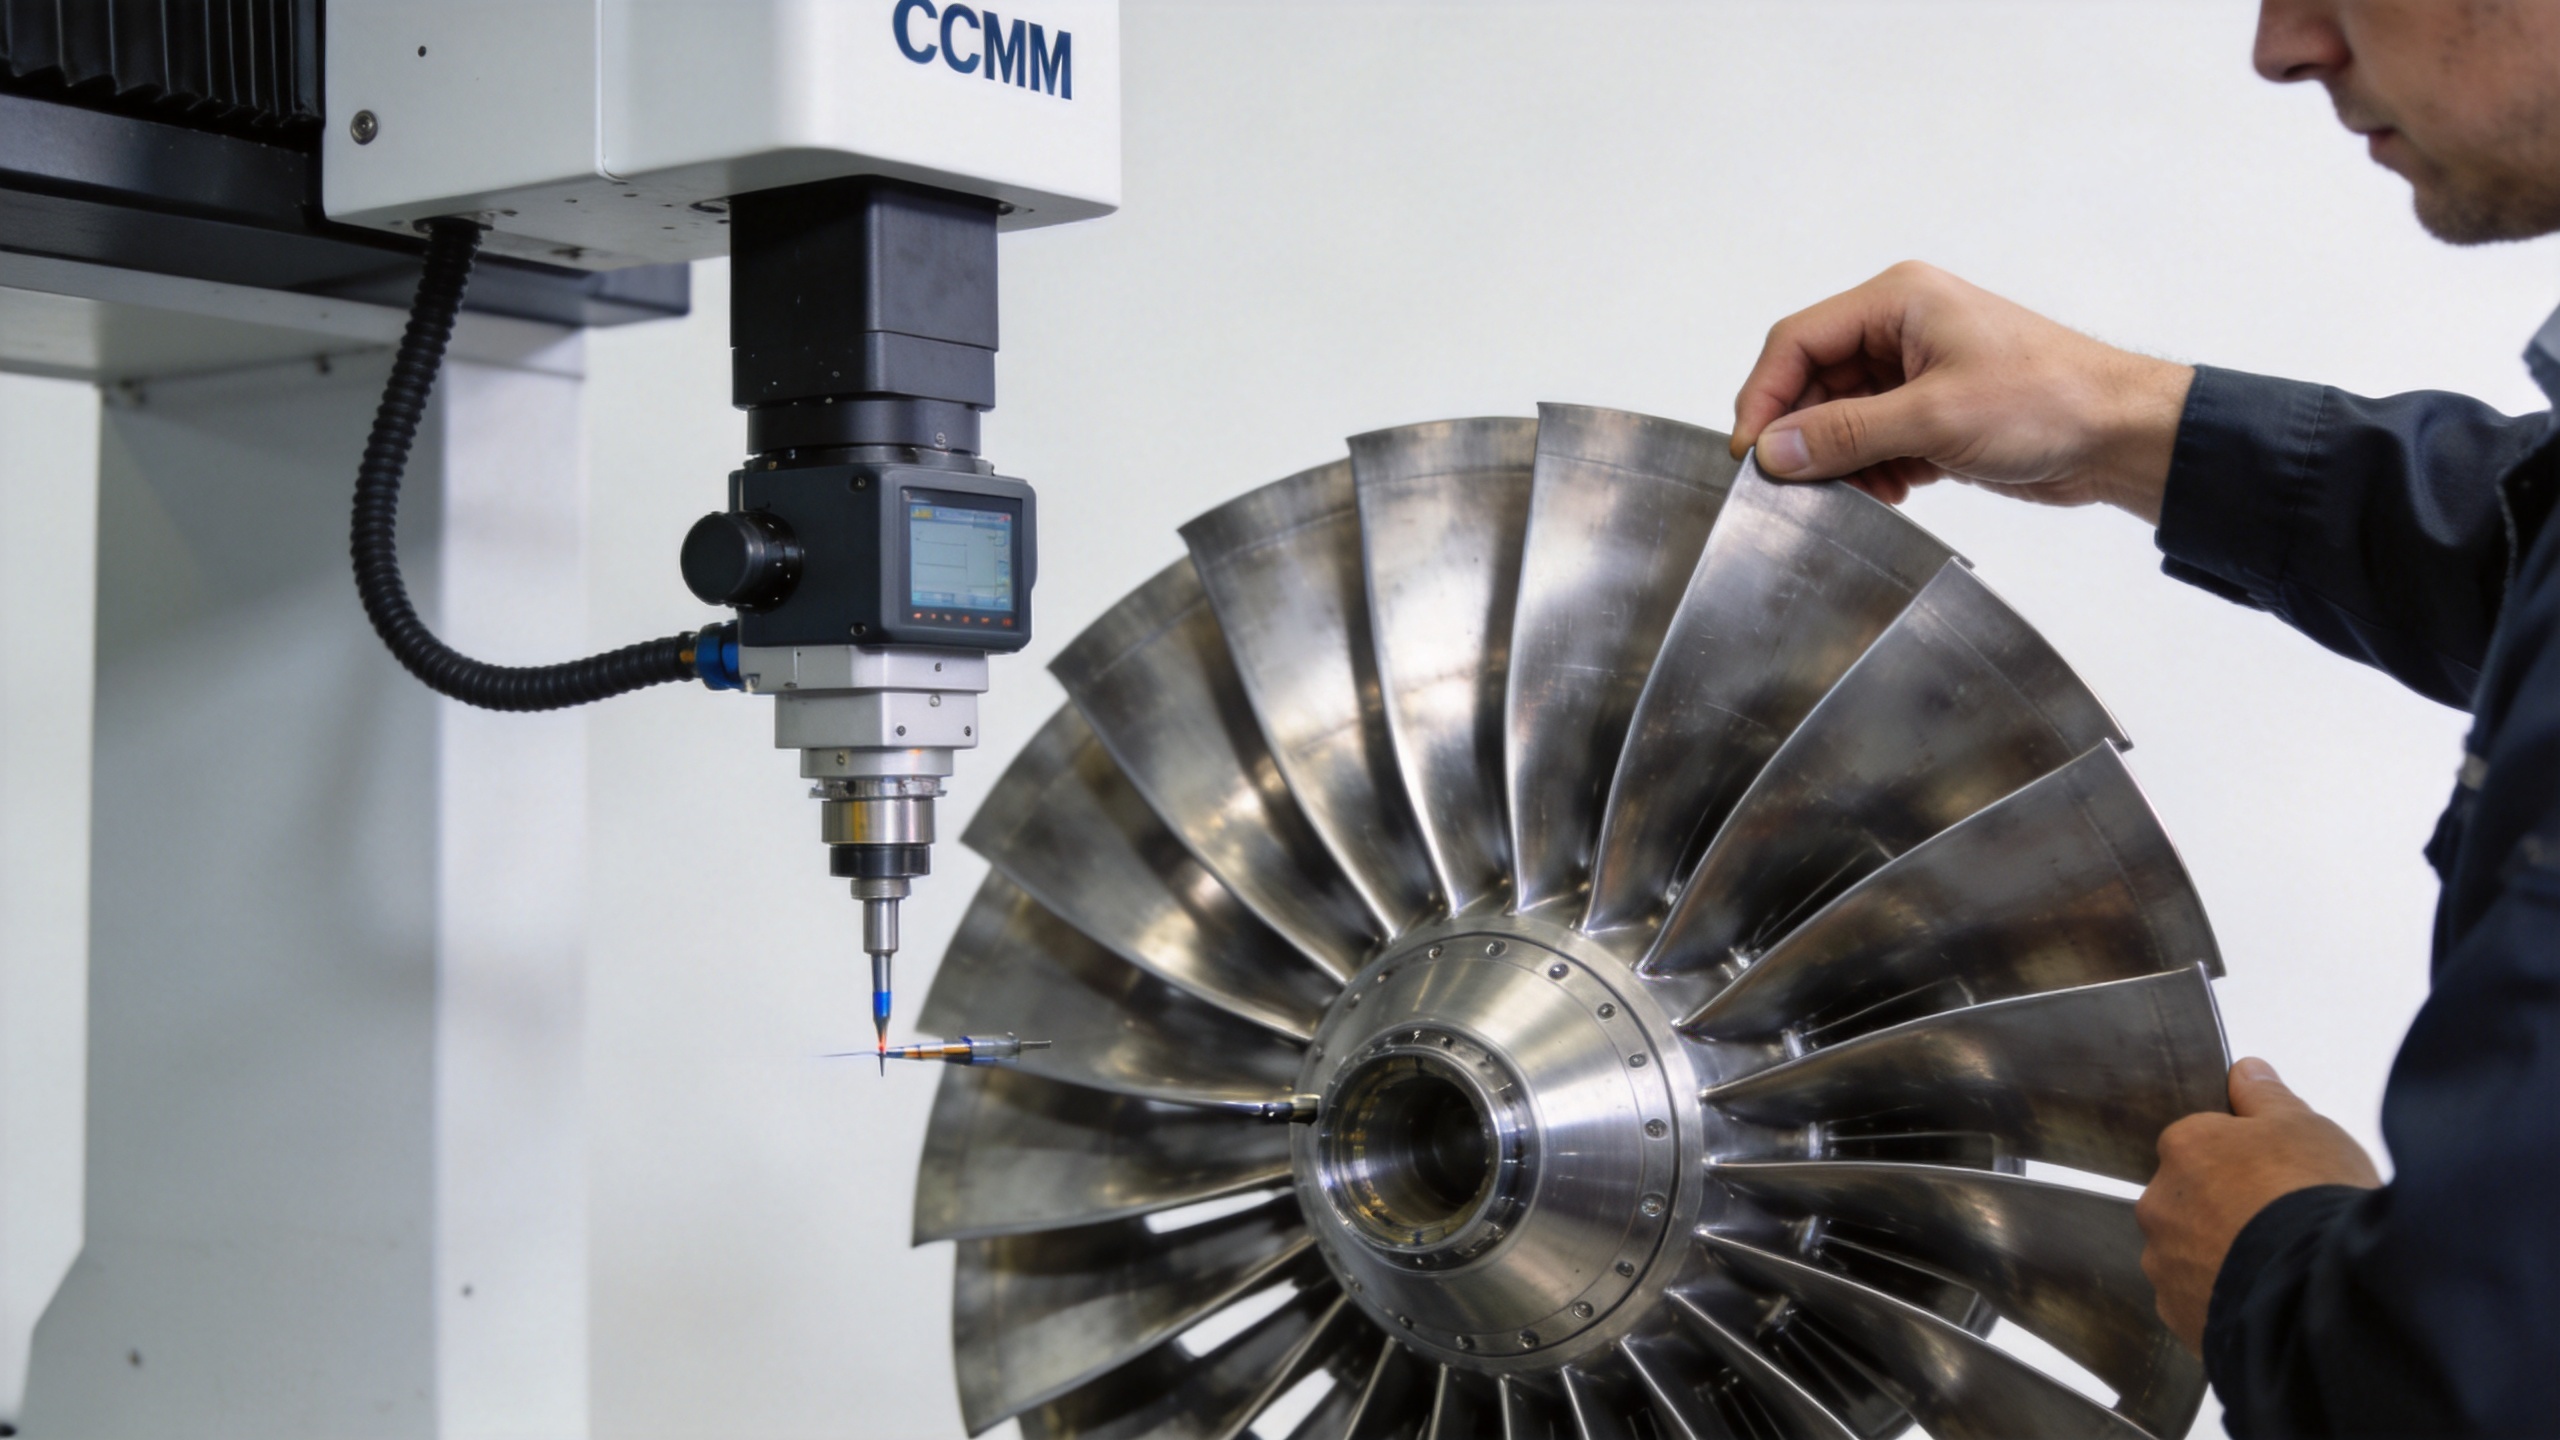
2. Inspectia dimensională pe lot, efectuată cu ajutorul unui CMM sau al scanării 3D
Protocolul de inspecție este la fel de important ca și procesul de fabricație. Pentru serii de producție în masă, o inspecție reprezentativă pe lot — efectuată cu ajutorul mașinilor de măsurare cu coordonate (CMM) sau al scanării 3D cu lumină structurată — furnizează date cantitative privind gradul în care lotul actual corespunde geometriei nominale. Aceasta nu este doar o verificare de tip „acceptat/respins”; datele trebuie analizate în evoluție pe loturi pentru a detecta timpurie semne ale uzurii matrițelor sau ale derivării procesului, înainte ca acestea să se transforme în evenimente de respingere.
Pentru echipele de achiziții, solicitarea rapoartelor de inspecție dimensională pe lot către furnizor — care să prezinte valorile măsurate pentru secțiunile cheie comparate cu toleranțele din desen — este una dintre cele mai directe metode de verificare a consistenței performanței în producția în masă. Dacă un furnizor nu poate furniza această documentație, acest lucru merită luat în considerare înainte de a vă angaja într-o comandă de volum.
3. Trasabilitatea loturilor termice, care leaga fiecare paleta de rularea sa de productie
Trasabilitatea este adesea subestimata pana cand apare o problema. Atunci cand intervine o problema in exploatare — uzura neobisnuita, modificare dimensionala neasteptata dupa montare sau o anomalie de vibratie — posibilitatea de a urmari paletele afectate pana la un anumit lot de forjare si un anumit lot de tratament termic face analiza cauzelor profunde realizabila. Fara aceasta legatura, incercati sa diagnosticati o problema sistematica pornind de la simptome individuale.
Un sistem riguros de trasabilitate leaga fiecare paleta livrata de inregistrarile rularii de forjare corespunzatoare, de certificarea de caldura a materialului, de jurnalul de tratament termic si de datele de inspectie. Pentru furnizorii de servicii MRO care gestioneaza turbine in varsta, acest tip de urma documentara este din ce in ce mai frecvent cerut ca parte a managementului calitatii la primire.
4. Certificare de material cu fiecare livrare
Conformitatea materialului stă la baza conformității geometrice. Compoziția aliajului influențează forjabilitatea, răspunsul la tratamentul termic și comportamentul mecanic pe termen lung. Un certificat de laminor — care acoperă compoziția aliajului și proprietățile mecanice esențiale — furnizat cu fiecare lot de livrare permite echipelor de inspecție la primire să verifice dacă materialul care intră în instalația lor corespunde specificațiilor, nu doar etichetei.
Pentru aplicații precum înlocuirea paletelor de turbină pentru motoarele cu reacțiune din turbinele de generare a energiei, unii clienți solicită, de asemenea, verificarea materialului de către terțe părți, periodic, în special atunci când achiziționează de la un furnizor nou sau introduc un nou lot de material după schimbarea furnizorului.
5. Protocoale de control al procesului pentru minimizarea variației între serii de producție
În cele din urmă, toate măsurile de mai sus sunt sprijinite de disciplina procesului de producție de bază. Parametrii documentați ai procesului — temperaturile de forjare, protocoalele de încălzire preliminară a matrițelor, specificațiile ciclurilor de tratament termic, ferestrele procesului de tratament superficial — trebuie să fie supuși controlului de versiuni și auditabili. Orice modificare a unui parametru al procesului trebuie să implice o evaluare formală a modificării procesului, nu ajustări informale între ture.
Pentru clienții care plasează comenzi repetate în timp, întrebarea dacă un furnizor păstrează un dosar de proces validat pentru designul specific al palei dumneavoastră — și dacă modificările procesului necesită notificarea clientului — vă oferă o imagine mai clară despre ceea ce înseamnă, de fapt, «consistența» în instalația respectivă.
Ce să întrebați furnizorul dumneavoastră despre sistemele de calitate
La evaluarea unui furnizor pentru achiziționarea în masă a palelor de motor jet, câteva întrebări directe tind să dezvăluie multe despre capacitatea reală de calitate a acestuia:
- Puteți furniza rapoarte de inspecție dimensională la nivel de lot, cu date obținute prin măsurare cu CMM sau scanare 3D, pentru secțiunile transversale cheie ale profilului aerodinamic?
- Care este programul dumneavoastră de înlocuire sau recondiționare a matrițelor și cum urmăriți derivarea dimensională pe parcursul seriilor de producție?
- Furnizați urmăribilitatea loturilor termice, care leagă fiecare paletă livrată de înregistrarea completă a producției și a inspecției respective?
- Cum gestionați verificarea materialelor primite — doar certificatul de laminor sau și o inspecție suplimentară la recepție?
- Care este protocolul dumneavoastră de gestionare a modificărilor de proces? Primesc clienții notificări anticipate înainte de modificarea parametrilor de proces?
Acestea nu sunt întrebări de tip adversarial — orice furnizor cu un sistem de calitate matur ar trebui să răspundă ușor la ele. Dacă răspunsurile sunt vagi sau dacă este necesară escaladarea pentru a obține documentația de bază, acest lucru vă spune ceva semnificativ despre modul concret în care se asigură consistența performanței în producția de masă la acea unitate.
Construirea unei relații de aprovizionare constante
Asigurarea consistenței în comenzile de pale de turboreactor produse în masă nu este o singură tehnică — este un sistem. Acesta începe cu procesul de forjare, continuă cu trasabilitatea materialelor și inspecția pe lot și depinde de disponibilitatea furnizorului de a documenta și partaja date privind calitatea. Pentru inginerii de achiziții și pentru managerii MRO, elaborarea unei liste clare de verificare în jurul acestor puncte de control, înainte de plasarea comenzilor în volum, reprezintă una dintre cele mai practice metode de reducere a riscului de variație pe durata întregii relații de aprovizionare.
La Navi Power Technology, capacitatea noastră de forjare de precizie pentru palele compresorului turbinelor cu gaz se bazează exact pe aceste principii — rapoartele de inspecție dimensională, trasabilitatea loturilor termice și certificatele de material fiind livrări standard pentru fiecare comandă. Dacă dorești să discuți specificațiile tale particulare privind palele și cerințele de calitate, nu ezita să ne contactezi la [email protected].