EN

การวิศวกรรมย้อนกลับ
จากตัวอย่างไปยังแบบแปลน (หากจำเป็น)

ผู้ผลิตรถบินรายใหญ่ของเยอรมนีรายหนึ่งเผชิญกับข้อกำหนดที่เข้มงวดสำหรับชิ้นส่วนโครงร่างลงจอด (landing gear) ซึ่งต้องการอัตราส่วนความแข็งแรงต่อน้ำหนักที่โดดเด่น ความเสถียรทางความร้อนที่อุณหภูมิสูงกว่า 650°C และความต้านทานต่อการกัดกร่อนจากแรงดึง (stress corrosion cracking) ในสภาพแวดล้อมที่มีการหมุนเวียนแรงซ้ำๆ อย่างหนัก (high-cycle fatigue) เพื่อให้สอดคล้องกับข้อกำหนดระดับอวกาศ-การบิน (aerospace-grade) ผู้ผลิตผู้นี้จึงมองหาซัพพลายเออร์ระดับที่สอง (Tier-2 supplier) ที่มีคุณสมบัติเหมาะสม ซึ่งสามารถจัดส่งชิ้นส่วนที่ผ่านการตีขึ้นรูปด้วยความแม่นยำใกล้เคียงกับรูปร่างสุดท้าย (precision near-net-shape forgings) ที่ผลิตจากซูเปอร์อัลลอยฐานนิกเกิล โรงงานตีขึ้นรูปของเราในมณฑลซานตงได้รับการคัดเลือกหลังผ่านการตรวจสอบตามมาตรฐาน AS9100 Rev D อย่างเข้มงวด รวมทั้งการยืนยันความสามารถในการติดตามแหล่งที่มาของวัสดุ (material traceability) โครงการนี้มีการจัดส่งชิ้นส่วนอินโคเนล 718 ที่ผ่านการตีขึ้นรูป ซึ่งแต่ละชิ้นมีน้ำหนักต่อหน่วยอยู่ระหว่าง 42–68 กิโลกรัม ไปยังชุดย่อยของโครงร่างลงจอด (landing gear subassemblies) จำนวนสามชุดที่มีความสำคัญยิ่ง โดยมีปริมาณการจัดส่งรวมทั้งโครงการเกิน 12 ตันต่อปี
ความท้าทายทางเทคนิคหลักมุ่งเน้นไปที่ความสมบูรณ์ของคุณสมบัติด้านโลหะวิทยาและความเที่ยงตรงของมิติ โดยอัตราการแข็งตัวจากการขึ้นรูปของอินโคเนล 718 สูงมาก และช่วงอุณหภูมิที่เหมาะสมสำหรับการขึ้นรูปแบบร้อนแคบ (950–1050°C) ทำให้การขึ้นรูปแบบเปิดแบบดั้งเดิมมีแนวโน้มเกิดรอยแตกร้าวที่ผิวและโครงสร้างเม็ดผลึกไม่สม่ำเสมอ นอกจากนี้ รูปร่างของชิ้นส่วนยังมีส่วนที่บางมาก (บางสุดเพียง 8.2 มม.) โพรงภายในลึก และความคลาดเคลื่อนที่เข้มงวด ±0.15 มม. บนพื้นผิวแบริ่งที่สำคัญ ซึ่งข้อกำหนดเหล่านี้เกินกว่าค่าความคลาดเคลื่อนมาตรฐานตาม ISO 8062 ระดับ CT4 อย่างมาก ความบิดเบี้ยวจากความร้อนระหว่างการอบชุบแบบละลาย (solution heat treatment) ยังส่งผลกระทบต่อความสอดคล้องของชิ้นส่วนสำเร็จรูปอีกด้วย ความยืดหยุ่นของห่วงโซ่อุปทานก็มีความสำคัญเช่นกัน: ผู้ผลิตรถยนต์รายเดิม (OEM) กำหนดให้ต้องมีแหล่งจัดหาสองแหล่ง สามารถระบุวัสดุได้อย่างแน่ชัดในระดับแต่ละล็อต (PMI: Positive Material Identification) และรายงานผลการตรวจสอบแบบไม่ทำลาย (NDT) แบบเรียลไทม์ผ่านการถ่ายภาพรังสีและการทดสอบอัลตราซาวนด์ที่สอดคล้องกับมาตรฐาน EN 462-2
เราได้นำกระบวนการแบบบูรณาการแนวตั้งมาใช้งาน ซึ่งประกอบด้วยการขึ้นรูปโลหะด้วยแม่พิมพ์แบบปิดภายใต้อุณหภูมิคงที่ (closed-die isothermal forging) การให้ความร้อนและควบคุมอุณหภูมิหลังการขึ้นรูปอย่างแม่นยำ (controlled-cooling post-forging heat treatment) และการกลึงขั้นสุดท้ายด้วยเครื่อง CNC พร้อมระบบวัดค่าระหว่างกระบวนการ (in-process metrology) วัสดุแม่พิมพ์ที่ออกแบบพิเศษโดยใช้โลหะผสมนิกเกิล (Ni-based die material) ซึ่งเป็นเหล็กกล้า H13 ที่เคลือบด้วยโมลิบดีนัม 5% (H13 + 5% Mo coating) ทำให้สามารถใช้งานแม่พิมพ์ได้อย่างเสถียรตลอดอายุการใช้งานมากกว่า 1,200 รอบ โดยยังคงรักษาความแม่นยำของช่องแม่พิมพ์ไว้ได้ การขึ้นรูปดำเนินการที่อุณหภูมิ 985°C ±5°C ภายใต้แรงกดจากเครื่องอัดไฮดรอลิกขนาด 12,500 ตัน พร้อมระบบตรวจสอบอัตราการเปลี่ยนรูปร่างแบบเรียลไทม์ (real-time strain-rate monitoring) เพื่อป้องกันปรากฏการณ์การเกิดผลึกใหม่แบบพลวัต (dynamic recrystallization anomalies) แท่งโลหะแต่ละชิ้นผ่านกระบวนการหลอมสามขั้นตอนแบบ VIM-ESR-VAR (Vacuum Induction Melting – Electroslag Remelting – Vacuum Arc Remelting) เพื่อให้มั่นใจว่ามีปริมาณกำมะถันต่ำสุด (<0.002%) และไฮโดรเจนต่ำสุด (<1.5 ppm) หลังการขึ้นรูป ชิ้นส่วนจะผ่านกระบวนการอบชุบในสุญญากาศ (vacuum solution annealing) ที่อุณหภูมิ 980°C ตามด้วยการดับความร้อนอย่างรวดเร็วด้วยน้ำ (rapid water quenching) และการอบแก่สองขั้นตอน (double aging) ที่อุณหภูมิ 720°C เป็นเวลา 8 ชั่วโมง แล้วตามด้วย 620°C เป็นเวลา 8 ชั่วโมง เพื่อเพิ่มประสิทธิภาพในการกระจายตัวของตะกอนเฟส γ' (γ' precipitate distribution) ชิ้นส่วนทั้งหมดผ่านการรับรองตามมาตรฐาน AMS 5662 และ EN 10269 โดยมีระบบติดตามย้อนกลับแบบครบวงจร (full traceability) ตั้งแต่เลขที่เตาหลอมแท่งโลหะต้นทาง (ingot heat number) ไปจนถึงรายงานการตรวจสอบขั้นสุดท้าย (final inspection report)
การดำเนินโครงการเป็นไปตามกรอบ APQP แบบขั้นตอน: ขั้นตอนที่ 1 ประกอบด้วยการจำลอง FEA ของการเติมแม่พิมพ์ (die fill) และการจับแผนที่ความเครียดจากความร้อน (thermal stress mapping) โดยใช้ซอฟต์แวร์ DEFORM-3D; ขั้นตอนที่ 2 ประกอบด้วยการผลิตตัวอย่างนำร่อง (pilot runs) พร้อมการตรวจสอบด้วยอัลตราซาวนด์ (UT scanning) 100% และการตัดขวางเพื่อวิเคราะห์โครงสร้างโลหะ (metallographic cross-sectioning) เพื่อยืนยันทิศทางของเม็ดผลึก (grain orientation) ตามมาตรฐาน ASTM E112; ขั้นตอนที่ 3 ขยายสู่การผลิตเต็มรูปแบบ โดยใช้เครื่องวัดพิกัดแบบออปติคอลอัตโนมัติ (automated optical CMM) เพื่อยืนยันความถูกต้องของคุณลักษณะด้านเรขาคณิตและขนาด (GD&T) จำนวน 28 รายการต่อชิ้นงาน ทั้งนี้ เราได้นำโมดูลคุณภาพที่ผสานเข้ากับระบบ ERP มาใช้งาน ซึ่งสามารถสร้างแผนภูมิควบคุมเชิงสถิติ (SPC) แบบเรียลไทม์ สำหรับค่าความแข็ง (32–36 HRC), ความต้านแรงดึง (≥1300 MPa) และค่าการยืดตัว (≥12%) ด้านโลจิสติกส์จัดทำให้สอดคล้องกับกำหนดการแบบ JIT ของผู้ผลิตรถยนต์ต้นทาง (OEM) ผ่านการแลกเปลี่ยนข้อมูลอิเล็กทรอนิกส์ (EDI 856 ASN) โดยบรรจุภัณฑ์สำหรับการขนส่งทางอากาศแบบควบคุมสภาพแวดล้อม (climate-controlled air freight packaging) เป็นไปตามคำแนะนำการบรรจุของ IATA ข้อที่ 950
ความร่วมมือดังกล่าวส่งผลให้เกิดการปรับปรุงประสิทธิภาพที่วัดค่าได้ชัดเจน: อัตราการผ่านการตรวจสอบครั้งแรก (first-pass yield) เพิ่มขึ้นจาก 71% เป็น 96.4% ภายในระยะเวลาหกเดือน; เวลานำส่งเฉลี่ยลดลงจาก 14 สัปดาห์เป็น 8.5 สัปดาห์; และอัตราของเสียลดลงต่ำกว่า 0.8% ซึ่งต่ำกว่าเกณฑ์ตามสัญญาของผู้ผลิตรถยนต์ต้นทาง (OEM) ที่กำหนดไว้ที่ 2.5% อย่างมีนัยสำคัญยิ่ง ชิ้นส่วนปลอม (forgings) จำนวน 1,842 ชิ้นที่จัดส่งทั้งหมดผ่านการประเมินแบบไม่ทำลาย (non-destructive evaluation) ครบ 100% โดยไม่มีกรณีล้มเหลวในสนาม (field failures) เลยตลอดระยะเวลา 36 เดือนของการใช้งานจริงบนแพลตฟอร์ม A320neo และ A350 XWB ลูกค้ารายงานว่าเวลาในการกลึงขั้นตอนต่อเนื่อง (downstream machining time) ลดลง 17% เนื่องจากเรขาคณิตใกล้เคียงกับรูปทรงสุดท้าย (near-net geometry) ที่เหนือกว่า ซึ่งส่งผลโดยตรงต่อประสิทธิภาพของสายการประกอบโครงแชสซีเครื่องบิน (landing gear assembly line) ความสำเร็จนี้ทำให้โรงงานของเราได้รับการรับรองให้เป็นผู้จัดจำหน่ายที่ผ่านมาตรฐานสำหรับ Rolls-Royce และ Safran ภายใต้ระบบการรับรองอุตสาหกรรมการบินยุโรป (European Aerospace Qualification System: EAQS)
‘ความเชี่ยวชาญของพวกเขาในการประมวลผลทางเทอร์โมเมคานิคอลของอินโคเนล 718 ร่วมกับวินัยที่เข้มงวดอย่างไม่ลดละในการจัดทำเอกสาร ทำให้พวกเขาเป็นผู้จัดจำหน่ายนอกสหภาพยุโรปเพียงรายเดียวที่เราอนุมัติให้จัดหาชิ้นส่วนปลอกล้อ (forgings) สำหรับระบบลงจอดที่มีความสำคัญต่อความปลอดภัย’ ผู้บริหารฝ่ายพัฒนาเทคนิคด้านซัพพลายเออร์ของผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) กล่าวไว้ นอกเหนือจากการส่งมอบในทันทีแล้ว โครงการนี้ยังเป็นจุดเริ่มต้นของการร่วมมือระยะยาวในการพัฒนาเวอร์ชันรุ่นถัดไปของ GH4169 สำหรับการใช้งานในยานพาหนะไฮเปอร์โซนิก อีกทั้งยังยืนยันความสามารถของเราในการให้บริการตลาดการบินยุโรปภายใต้กรอบข้อกำหนดที่เข้มงวดของ EASA Part 21G และระเบียบสหภาพยุโรป (EU) 2018/1139 ซึ่งเสริมสร้างสถานะของเราในฐานะพันธมิตรที่เชื่อถือได้ในการผลิตชิ้นส่วนปลอกล้อจากโลหะผสมนิกเกิลสำหรับผู้ผลิตชั้นนำระดับ Tier-1 ด้านการบินและอวกาศในเยอรมนี ฝรั่งเศส และสหราชอาณาจักร
2026/05/21
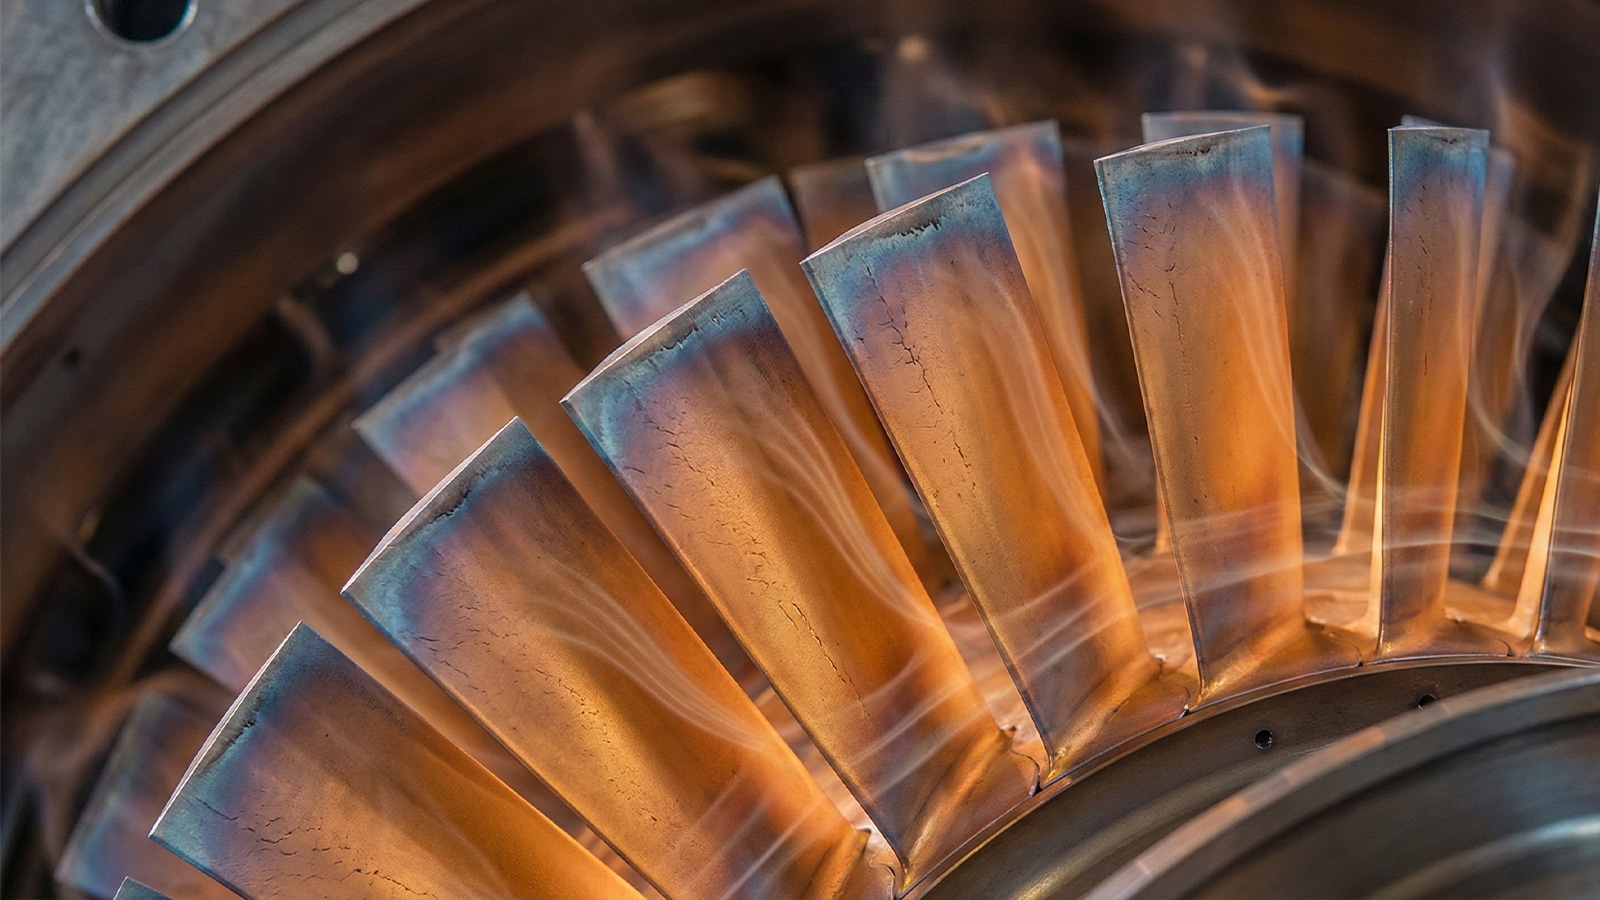
โรงไฟฟ้าแห่งหนึ่งในตะวันออกกลางประสบความเสียหายที่ไม่คาดคิดต่อใบพัดคอมเพรสเซอร์หลายชิ้นในหน่วยกังหันก๊าซ ส่งผลให้เกิดความเสี่ยงด้านการดำเนินงานอย่างรุนแรงและอาจทำให้หยุดให้บริการเป็นเวลานาน ลูกค้าจึงติดต่อผู้ผลิตอุปกรณ์ดั้งเดิม (OEM) ทันที...

2026/03/10
ชิ้นส่วนปลอมรูปเพลาข้อเหวี่ยง (crankshaft) และโรเตอร์ขนาดใหญ่ที่นำไปใช้งานในโรงไฟฟ้าพลังความร้อนทั่วเวียดนามและไทย

2026/03/10
ชิ้นส่วนปลอมรูปดิสก์เทอร์ไบน์แบบกำหนดพิเศษที่จัดส่งให้ผู้จัดจำหน่ายระดับ Tier-1 ด้านอวกาศรายใหญ่ของสหรัฐอเมริกา
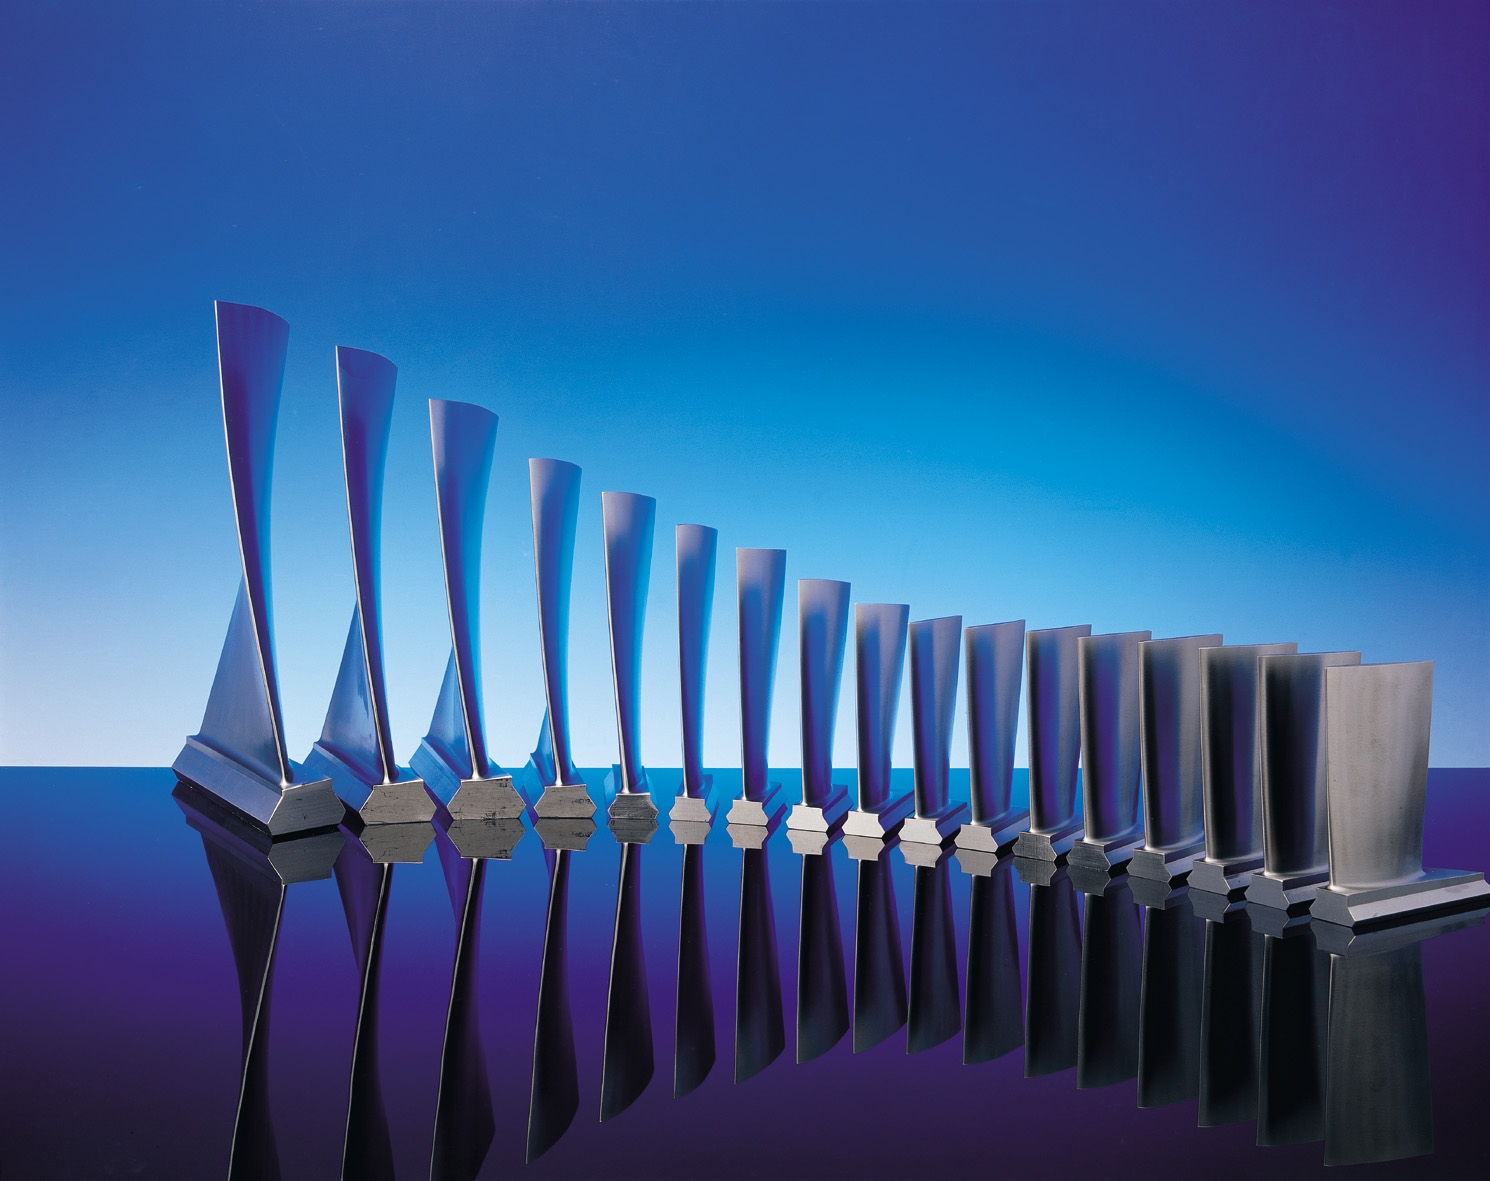
ตั้งแต่แบบแปลนหรือตัวอย่าง ไปจนถึงใบพัดสำเร็จรูป ทุกขั้นตอนดำเนินการภายในองค์กรเพื่อให้ได้คุณภาพและประสิทธิภาพสูงสุด
จากตัวอย่างไปยังแบบแปลน (หากจำเป็น)
แม่พิมพ์สำหรับการตีขึ้นรูปตามแบบเฉพาะ
การผลิตที่รวดเร็วและแม่นยำ
ตรวจสอบคุณภาพแบบร้อยเปอร์เซ็นต์
อัปเกรดกังหันแก๊สโดยใช้ใบพัดคอมเพรสเซอร์ที่ผ่านการตีขึ้นรูปอย่างแม่นยำ เพื่อเพิ่มประสิทธิภาพและกำลังผลิต
ยกระดับความน่าเชื่อถือในการทำงานในสภาพแวดล้อมที่รุนแรงด้วยชิ้นส่วนกังหันและคอมเพรสเซอร์ที่ผ่านการตีขึ้นรูปอย่างแม่นยำ
รับรองการดำเนินงานนอกชายฝั่งอย่างมั่นคงด้วยชิ้นส่วนที่ผ่านกระบวนการตีขึ้นรูปซึ่งมีความทนทานสำหรับระบบพลังงานสำคัญ
จัดหาชิ้นส่วนที่ผ่านการตีขึ้นรูปเพื่อเปลี่ยนทดแทนอย่างรวดเร็ว และชิ้นส่วนที่ผ่านการถอดแบบและออกแบบใหม่สำหรับระบบกังหันรุ่นเก่า
จัดหาโซลูชันใบพัดที่ผ่านการตีขึ้นรูปตามแบบเฉพาะสำหรับการผลิตพลังงานภายใต้สภาวะการใช้งานที่หลากหลาย
ให้การสนับสนุนลูกค้าด้วยแบบแปลน การเลือกวัสดุ และความเชี่ยวชาญด้านเทคนิคของการตีขึ้นรูป