EN

Tersine Mühendislik
Örnekten çizime (gerekirse).

Önde gelen bir Alman uçak OEM'si, iniş takımı bileşenleri için sert gereksinimlerle karşılaştı—olağanüstü dayanım/ağırlık oranı, 650 °C üzerinde termal kararlılık ve yüksek çevrimli yorulma ortamlarında gerilme korozyon çatlamasına direnç istendi. Bu havacılık sınıfı spesifikasyonları karşılamak amacıyla OEM, nikel bazlı süperalaşımlarda hassas neredeyse-son-hal dövmeleri üretebilen yetkili bir Tier-2 tedarikçi aradı. Dövme tesisimiz, Shandong Eyaleti’nde yer almakta olup, titiz AS9100 Rev D denetimi ve malzeme izlenebilirliği doğrulamasının ardından seçildi. Proje kapsamında, üç kritik iniş takımı alt montajı için yıllık 42–68 kg birim ağırlıklı Inconel 718 dövmelerinin tedariki gerçekleştirildi; toplam program hacmi yılda 12 tonu aştı.
Birincil teknik zorluklar, metalurjik bütünlük ve boyutsal doğruluk üzerine odaklandı. Inconel 718’in yüksek iş sertleşmesi oranı ve dar sıcak dövme sıcaklık aralığı (950–1050 °C), geleneksel açık kalıp dövme yöntemini yüzey çatlaklarına ve tutarsız tane akışına yatkın hâle getirdi. Ayrıca bileşen geometrisi, ince cidarlı bölümleri (en düşük 8,2 mm), derin iç boşlukları ve kritik yatak yüzeylerinde ±0,15 mm’lik sıkı toleransları içeriyordu; bu gereksinimler, standart ISO 8062 Sınıf CT4 izinlerini çoktan aşıyordu. Çözelti ısıl işlemi sırasında meydana gelen termal distorsiyon da son parça uygunluğunu tehdit ediyordu. Tedarik zinciri dayanıklılığı da kritikti: OEM, çift kaynaklı üretim yeteneği, tam parti düzeyinde PMI (Pozitif Malzeme Tanımlaması) ve EN 462-2 uyumlu radyografi ile ultrasonik testler aracılığıyla gerçek zamanlı YD (Yok Edici Olmayan Muayene) raporlamasını zorunlu kıldı.
Kapalı kalıp izotermal dövme, dövmeden sonraki kontrollü soğutma ile ısı işlemi ve süreç içi metroloji ile donatılmış CNC bitirme işlemenin birleştirildiği dikey entegre bir süreç uyguladık. Özel olarak tasarlanan nikel bazlı kalıp malzemesi (H13 + %5 Mo kaplama), kalıp boşluğu doğruluğunu korurken 1.200 döngüden fazla kararlı takım ömrü sağladı. Dövme işlemi, dinamik yeniden kristalleşme anormallıklarını bastırmak amacıyla gerçek zamanlı şekil değiştirme hızı izleme ile 985°C ±5°C sıcaklıkta ve 12.500 tonluk hidrolik pres altında gerçekleştirildi. Her göbek, ultra-düşük kükürt (<0,002%) ve hidrojen (<1,5 ppm) içeriğini sağlamak için üç kez eritme işlemine tabi tutuldu (VIM-ESR-VAR). Dövmeden sonra parçalar, γ' çökeltilerinin dağılımını optimize etmek amacıyla 980°C’de vakumlu çözelti tavlama işleminden geçirildi; ardından hızlı su soğutması ve çift yaşlandırma (720°C/8 saat + 620°C/8 saat) uygulandı. Tüm dövme parçaları AMS 5662 ve EN 10269 standartlarına uygun olarak sertifikalandırıldı; ingot ısı numarasından nihai muayene raporuna kadar tam izlenebilirlik sağlandı.
Proje uygulaması, aşamalı bir APQP çerçevesi takip etti: Aşama 1, DEFORM-3D yazılımı kullanılarak kalıp doldurma ve termal gerilim haritalandırması için sonlu eleman analizi (FEA) simülasyonunu içeriyordu; Aşama 2, tane yönelimini doğrulamak amacıyla %100 ultrasonik (UT) tarama ve metalografik kesit analizi ile yapılan pilot üretimleri kapsıyordu (ASTM E112); Aşama 3, parça başına 28 adet GD&T özelliğinin otomatik optik CMM ile doğrulanmasıyla tam üretim kapasitesine çıkarıldı. Sertlik (32–36 HRC), çekme mukavemeti (≥1300 MPa) ve uzama (%≥12) değerlerinin gerçek zamanlı istatistiksel süreç kontrolü (SPC) grafiklerini sağlayan bir ERP entegre kalite modülü uygulandı. Lojistik operasyonları, EDI 856 ASN mesajı aracılığıyla OEM’in JIT üretim programına senkronize edildi; iklim kontrollü hava nakliyesi ambalajı ise IATA Paketleme Talimatı 950’ye uygun olarak yapıldı.
Ortaklık, ölçülebilir performans kazanımları sağladı: İlk geçiş verimi altı ay içinde %71'den %96,4'e yükseldi; ortalama teslim süresi 14 haftadan 8,5 haftaya indirildi; hurda oranı %0,8'in altına düştü ve bu değer, OEM’in sözleşmeyle belirlediği %2,5 eşiğini önemli ölçüde geride bıraktı. En kritik olarak, A320neo ve A350 XWB platformlarında 36 aylık hizmet süresi boyunca teslim edilen tüm 1.842 dövme parçası %100 oranında tahribatsız muayene testini başarıyla geçti ve sahada hiçbir arıza yaşanmadı. Müşteri, yakın-net şekil geometrisindeki üstün kalite nedeniyle aşağı akışta tornalama süresinde %17’lik bir azalma yaşadığını bildirdi; bu durum doğrudan iniş takımı montaj hattı verimliliğine katkı sağladı. Bu başarı, tesisimizi Avrupa Havacılık Nitelendirme Sistemi (EAQS) kapsamında Rolls-Royce ve Safran için yetkinleştirilmiş bir tedarikçi olarak kabul ettirdi.
oEM'in Tedarikçi Teknik Geliştirme Müdürü, 'Inconel 718 alaşımının termomekanik işlem konusundaki uzmanlıkları—ve titiz belgelendirme disiplinleriyle birlikte—onları güvenlik açısından kritik öneme sahip iniş takımı dövme parçaları için onayladığımız tek AB dışı tedarikçi yaptı.' ifadesini kullandı. Bu proje, yalnızca kısa vadeli teslimatın ötesinde, hipersonik araç uygulamaları için yeni nesil GH4169 varyantları üzerinde uzun vadeli iş birliğinin başlangıcını da tetikledi. Ayrıca, Avrupa havacılık pazarına EASA Part 21G ve AB Yönetmeliği (AB) 2018/1139 uyum çerçeveleri kapsamında hizmet verme yeteneğimizi doğruladı; bu da Almanya, Fransa ve Birleşik Krallık'taki havacılık sektörüne yönelik ana düzeyde (Tier-1) tedarikçiler için güvenilir nikel alaşımlı dövme ortağı konumumuzu pekiştirdi.
2026/05/21
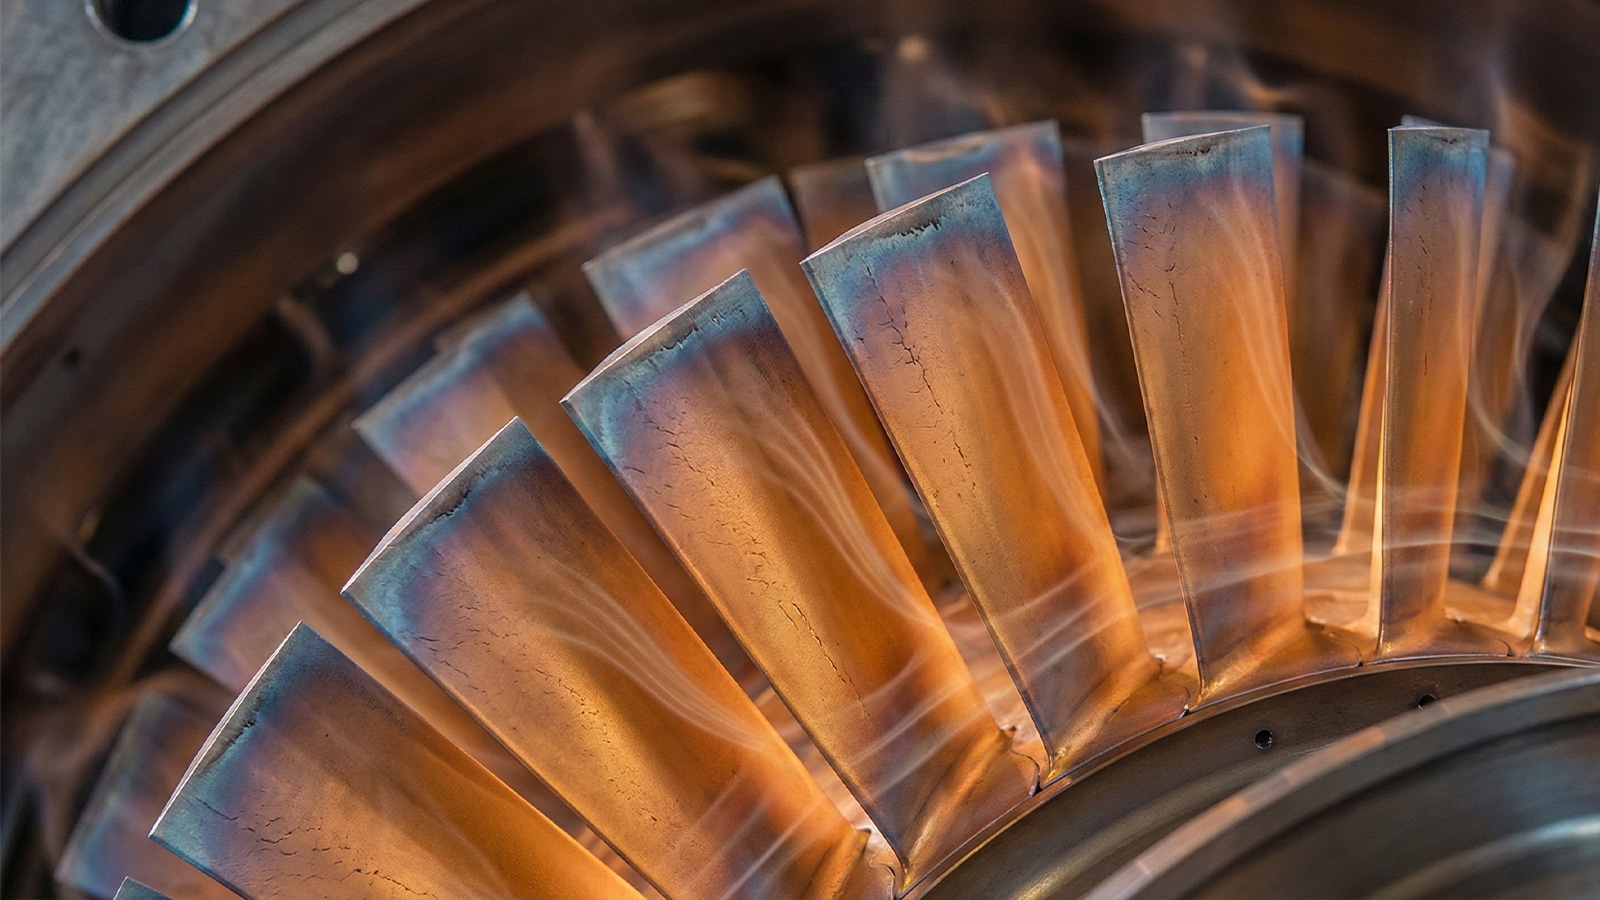
Orta Doğu'da bulunan büyük bir elektrik santrali, gaz türbini ünitesindeki birkaç kompresör kanadında beklenmedik hasar yaşamış ve ciddi işletme riskleri ile potansiyel uzun süreli duruşlara neden olmuştur. Müşteri hemen orijinal ekipman üreticisine... ulaşmıştır.

2026/03/10
Vietnam ve Tayland'daki termik santrallerde kullanılan büyük ölçekli krank mili ve rotor dövmeleri.

2026/03/10
Büyük bir ABD havacılık Tier-1 tedarikçisine teslim edilen özel dövme türbin disk bileşenleri.
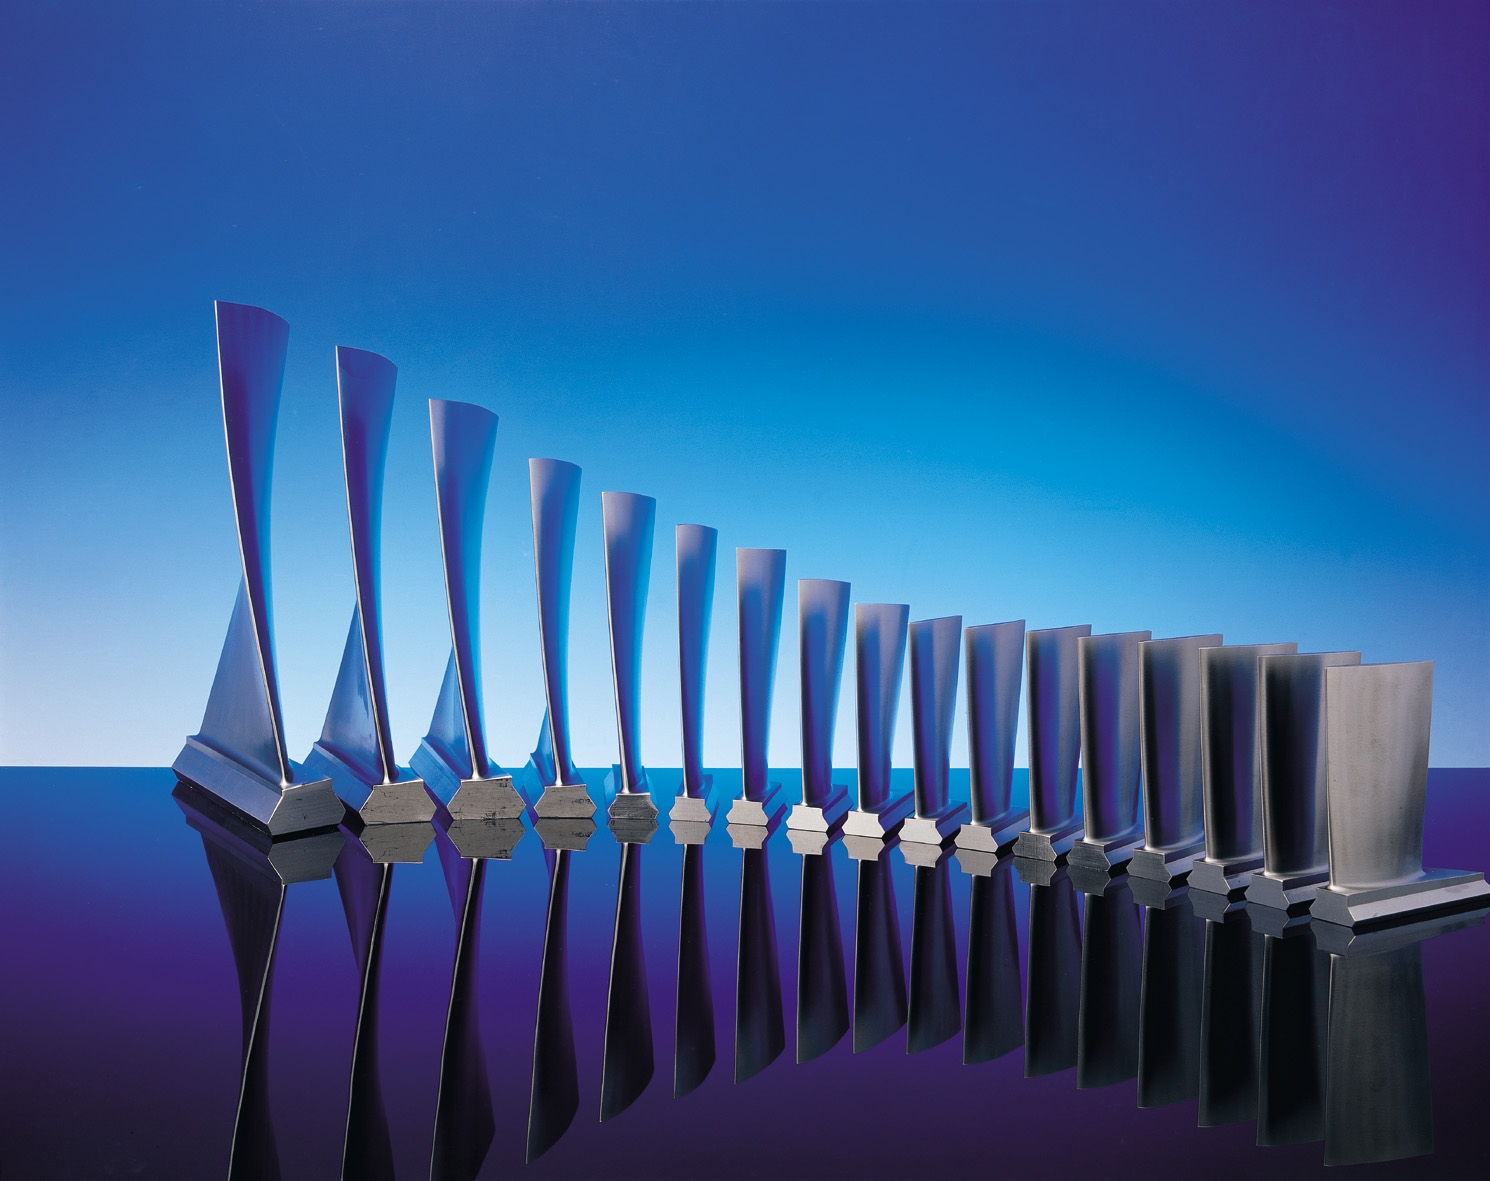
Çizimlerden veya örneklerden bitmiş kanatlara kadar her aşama, maksimum kalite ve verimlilik için iç kaynaklı olarak tamamlanır.
Örnekten çizime (gerekirse).
Özel dövme kalıpları.
Hızlı ve hassas üretim.
%100 kalite kontrolü.
Yüksek performanslı dövme kompresör kanatları ile gaz türbinlerini yükseltin; böylece verimlilik ve çıkış gücü artırılır.
Kesinlikle dövülmüş türbin ve kompresör bileşenleriyle zorlu ortamlarda güvenilirliği artırın.
Kritik güç sistemleri için dayanıklı dövme parçalarla kararlı açık deniz operasyonunu sağlayın.
Eski nesil türbin sistemleri için hızlı değiştirme ve tersine mühendislik yapılmış dövme bileşenler sağlayın.
Çeşitli işletme koşullarında güç üretimi için özel dövme kanat çözümleri sunun.
Müşterileri çizimler, malzeme seçimi ve dövme teknik uzmanlığıyla destekleyin.