EN

Зворотне проектування
Від зразка до креслення (за потреби).

Ведучий німецький виробник літаків як OEM став перед жорсткими вимогами до компонентів шасі — необхідні були надзвичайно високе співвідношення міцності до маси, термічна стабільність понад 650 °C та стійкість до корозійного тріщинування під напруженням у середовищах з високою кількістю циклів втоми. Щоб відповідати цим аерокосмічним специфікаціям, OEM шукав кваліфікованого постачальника другого рівня, здатного поставляти точні ковані вироби майже остаточної форми з нікель-базових суперсплавів. Наше ковальне виробництво в провінції Шаньдун було обране після ретельного аудиту за стандартом AS9100 Rev D та перевірки можливості відстеження матеріалів. Проект передбачав щорічну поставку кованих виробів зі сплаву Inconel 718 вагою 42–68 кг на одиницю в три критичні підсистеми шасі, загальний обсяг програми перевищував 12 тонн на рік.
Основні технічні виклики пов’язані з металургійною цілісністю та точністю розмірів. Висока швидкість упрочнення при обробці та вузьке температурне вікно гарячого деформування сплаву Inconel 718 (950–1050 °C) робили традиційне кування у відкритих штампах схильним до утворення поверхневих тріщин та неоднорідного розташування зерен. Крім того, геометрія деталі мала тонкостінні ділянки (до 8,2 мм), глибокі внутрішні порожнини та жорсткі допуски ±0,15 мм на критичних опорних поверхнях — вимоги, що значно перевищують стандартні допуски ISO 8062 класу CT4. Теплове спотворення під час термічної обробки у режимі розчинення також загрожувало відповідності готової деталі заданим параметрам. Стійкість ланцюга поставок також мала вирішальне значення: автовиробник вимагав можливості забезпечення комплектуючими від двох незалежних джерел, повної ідентифікації матеріалу на рівні партії (PMI — Positive Material Identification) та оперативного надання звітів за результатами неруйнівного контролю (НК) за допомогою радіографічного та ультразвукового методів, які відповідають стандарту EN 462-2.
Ми впровадили вертикально інтегрований процес, що поєднує ізотермічне штампування у закритих штампах, термічну обробку після штампування з контролюваною швидкістю охолодження та остаточне фрезерування на ЧПК-верстатах із вбудованою метрологічною перевіркою в процесі обробки. Спеціально розроблений нікелевий матеріал для штампів (H13 із покриттям, що містить 5 % молібдену) забезпечив стабільний строк служби інструменту понад 1200 циклів при збереженні точності форми робочої порожнини штампа. Штампування проводили при температурі 985 °C ±5 °C на гідравлічному пресі потужністю 12 500 тонн із моніторингом швидкості деформації в реальному часі задля запобігання аномаліям динамічної рекристалізації. Кожна заготовка проходила трикратне переплавлення методами VIM–ESR–VAR для забезпечення наднизького вмісту сірки (<0,002 %) та водню (<1,5 ppm). Після штампування деталі піддавали вакуумному розчинному відпалу при 980 °C, за яким слідував швидкий водяний гарт і подвійне старіння (720 °C/8 год + 620 °C/8 год) для оптимізації розподілу γ'-precipitates (γ'-фази). Усі штамповані вироби сертифіковані відповідно до стандартів AMS 5662 та EN 10269, із повною просліджуваністю — від номера плавки злитка до остаточного звіту про інспекцію.
Виконання проекту здійснювалося в рамках поетапної структури APQP: етап 1 включав імітацію методом скінченних елементів (FEA) заповнення матриці та картування теплових напружень за допомогою програмного забезпечення DEFORM-3D; етап 2 передбачав пробні запуски з повним ультразвуковим контролем (100 % UT) та металографічним поперечним шліфуванням для перевірки орієнтації зерен (стандарт ASTM E112). На етапі 3 відбувся перехід до повномасштабного виробництва з автоматизованою оптичною верифікацією за допомогою координатно-вимірювальної машини (CMM) 28 параметрів геометричної точності та взаємозамінності (GD&T) на кожну деталь. Ми впровадили модуль якості, інтегрований з ERP-системою, що дозволяє в реальному часі будувати статистичні контрольні карти (SPC) для твердості (32–36 HRC), межі міцності при розтягуванні (≥1300 МПа) та відносного подовження (≥12 %). Логістичні процеси синхронізувалися з графіком постачання «точно вчасно» (JIT) виробника обладнання (OEM) за допомогою електронного документообігу EDI 856 (ASN), а упаковка для авіаперевезень з клімат-контролем відповідала Інструкції з упаковки IATA 950.
Партнерство забезпечило вимірні покращення показників ефективності: коефіцієнт виходу придатної продукції при першому проході збільшився з 71 % до 96,4 % протягом шести місяців; середній цикл виготовлення скоротився з 14 до 8,5 тижня; а рівень браку знизився нижче 0,8 % — значно нижче контрактного порогу OEM у 2,5 %. Найважливіше те, що всі 1842 поставлені поковки пройшли повну неруйнівну перевірку з результатом 100 %, і за 36 місяців експлуатації на літаках A320neo та A350 XWB не було зафіксовано жодного випадку відмови в експлуатації. Замовник повідомив про зниження часу подальшого механічного оброблення на 17 % завдяки високоякісній майже готовій геометрії деталей, що безпосередньо сприяло підвищенню ефективності їхньої лінії збірки шасі. Цей успіх дозволив нашому підприємству отримати статус кваліфікованого постачальника для Rolls-Royce та Safran в рамках Європейської системи кваліфікації авіаційної промисловості (EAQS).
«Їхнє володіння термомеханічною обробкою сплаву Inconel 718 — у поєднанні з безкомпромісною дисципліною документування — зробило їх єдиним постачальником поза ЄС, схваленим нами для виготовлення кованих деталей шасі, критичних для безпеки», — заявив керівник відділу технічного розвитку постачальників OEM. Крім оперативних поставок, цей проект став каталізатором довготривалої співпраці щодо розробки наступних поколінь варіантів сплаву GH4169 для застосування в гіперзвукових літальних апаратах. Він також підтвердив нашу здатність обслуговувати європейський авіаційний ринок у повній відповідності до суворих вимог EASA Part 21G та Регламенту ЄС (ЄС) 2018/1139 — що міцно закріпило нашу позицію як надійного партнера з виготовлення кованих виробів із нікелевих сплавів для авіаційних Tier-1-підприємств у Німеччині, Франції та Великобританії.
2026/05/21
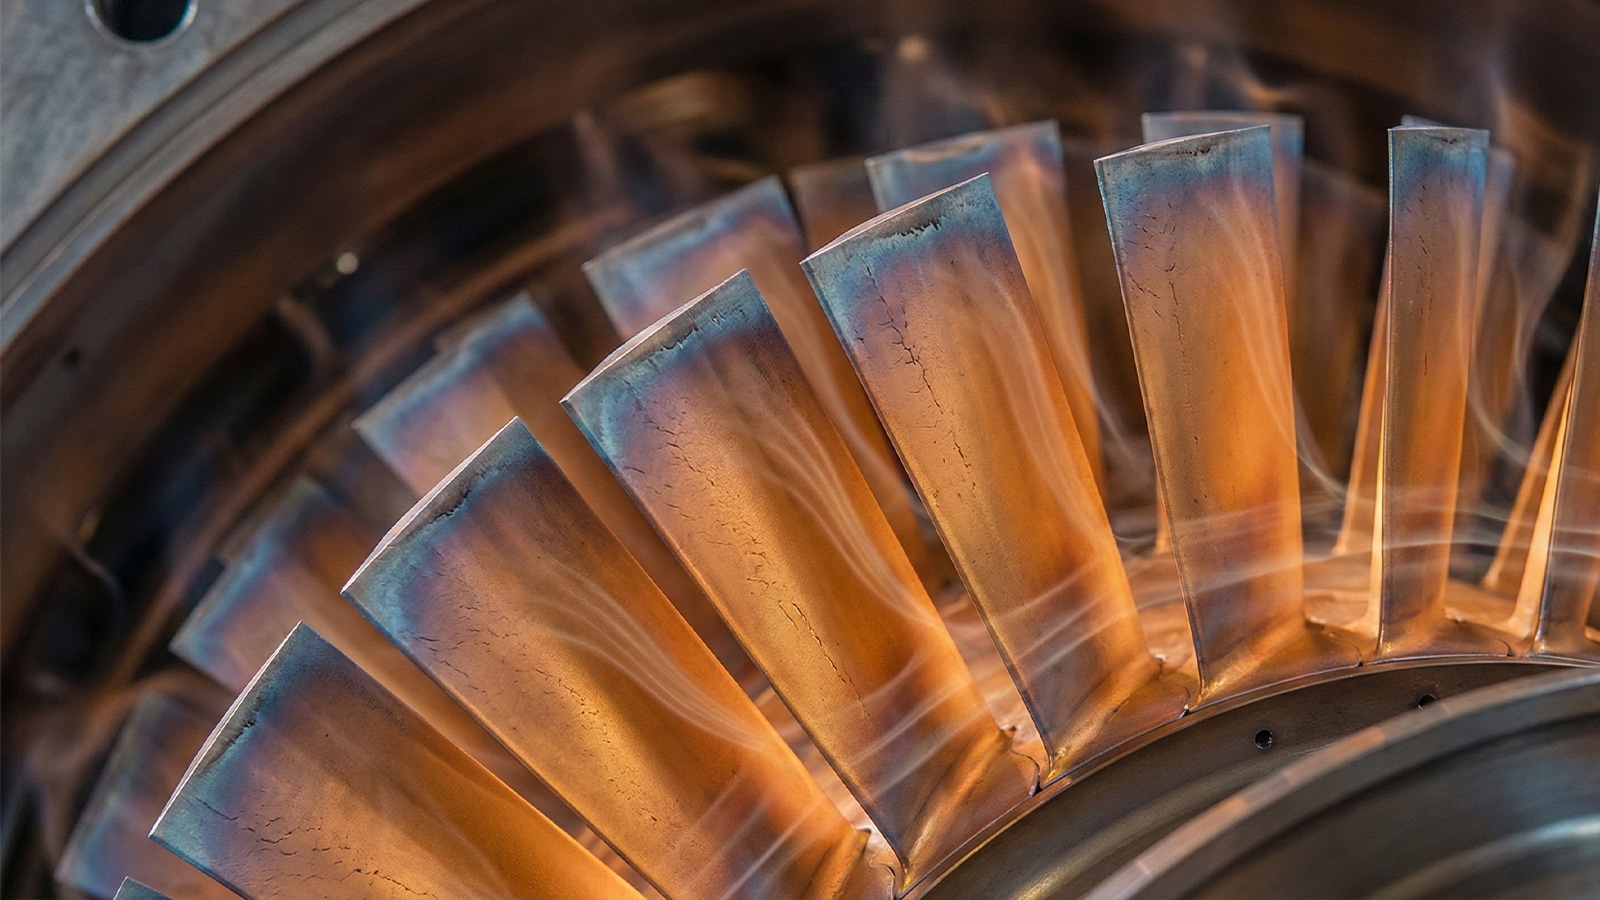
На великій електростанції на Близькому Сході несподівано пошкоджено кілька лопаток компресора в агрегаті газової турбіни, що призвело до серйозних експлуатаційних ризиків та потенційно тривалого простою. Клієнт негайно звернувся до виробника оригінального обладнання...

2026/03/10
Крупногабаритні кувані колінчасті валі й ротори, встановлені на теплових електростанціях у В'єтнамі та Таїланді.

2026/03/10
Індивідуальні кувані диски турбін, поставлені провідному американському аерокосмічному постачальнику першого рівня.
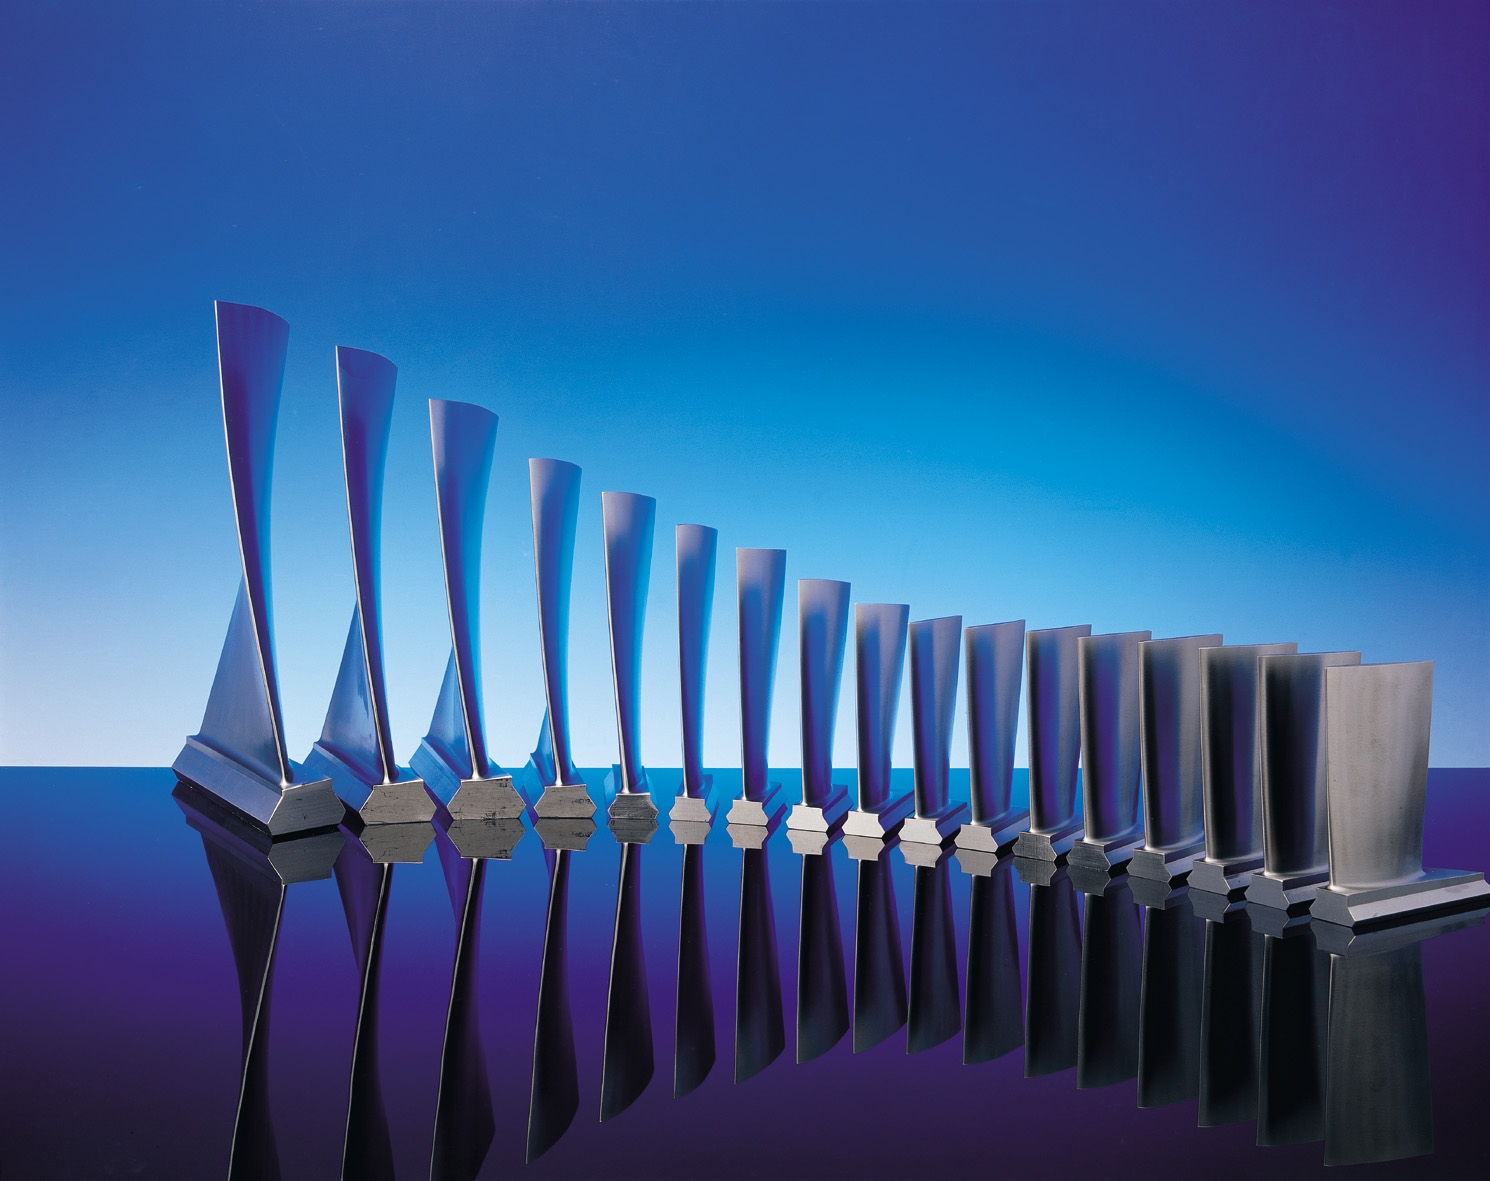
Від креслень або зразків до готових лопатей — кожен етап виконується власними силами для забезпечення максимальної якості та ефективності.
Від зразка до креслення (за потреби).
Спеціальні кувальні штампи.
Швидке й точне виробництво.
100-відсотковий контроль якості.
Модернізуйте газові турбіни за допомогою високоефективних кованих лопаток компресора для підвищення ефективності та потужності.
Підвищте надійність у складних умовах за рахунок точних кованих компонентів турбін та компресорів.
Забезпечте стабільну офшорну експлуатацію за допомогою міцних кованих деталей для критичних енергетичних систем.
Пропонуємо швидку заміну та зворотне інженерне проектування кованих компонентів для застарілих турбінних систем.
Поставляємо спеціальні ковані лопаті для енергогенерації в різноманітних умовах експлуатації.
Надаємо клієнтам підтримку у виготовленні креслень, виборі матеріалів та технічних консультаціях щодо кування.