EN

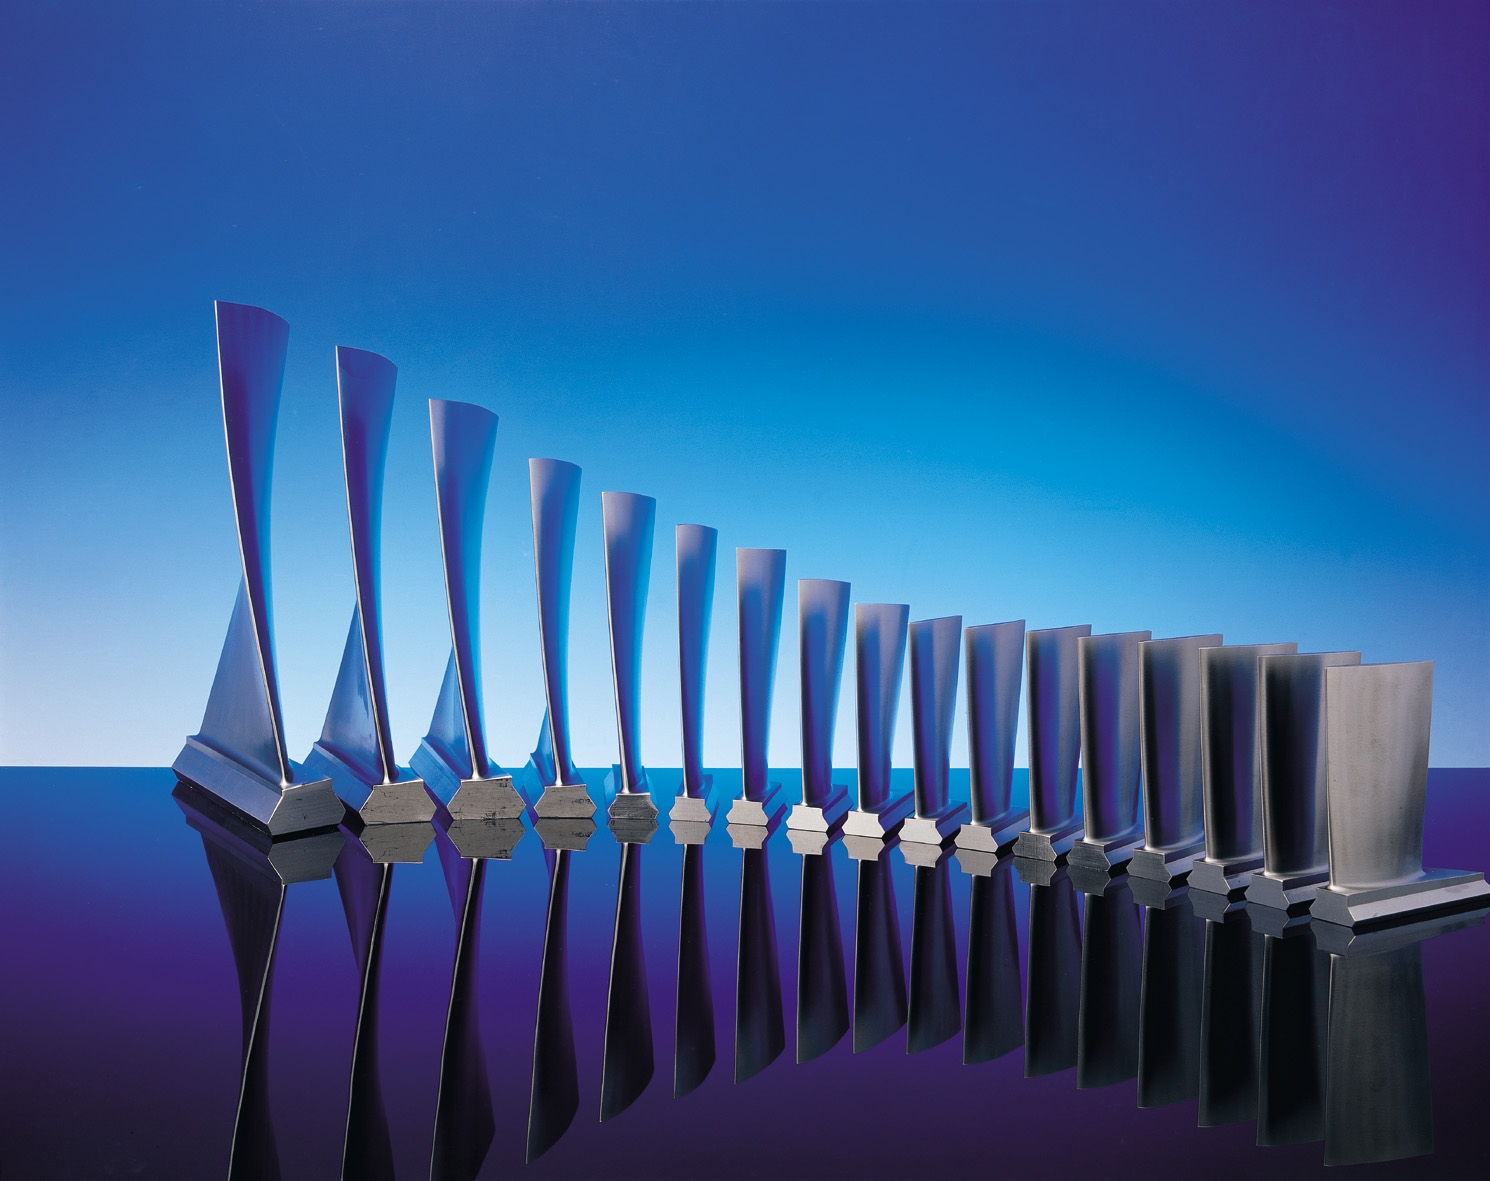
Ingeniería Inversa
Desde la muestra hasta el plano (si es necesario).

Un importante fabricante alemán de equipos originales (OEM) para aeronaves enfrentó requisitos rigurosos para los componentes del tren de aterrizaje, que exigían una relación resistencia-peso excepcional, estabilidad térmica por encima de 650 °C y resistencia a la corrosión por tensión en entornos de fatiga de alto ciclo. Para cumplir con estas especificaciones de grado aeroespacial, el OEM buscó un proveedor calificado de nivel 2 capaz de suministrar forjas de precisión casi netas en superaleaciones a base de níquel. Nuestra planta de forja en la provincia de Shandong fue seleccionada tras una rigurosa auditoría según la norma AS9100 Revisión D y una validación de trazabilidad de materiales. El proyecto implicó el suministro anual de forjas de Inconel 718 con un peso unitario de 42–68 kg para tres subconjuntos críticos del tren de aterrizaje, con un volumen total del programa superior a 12 toneladas por año.
Los principales desafíos técnicos giraron en torno a la integridad metalúrgica y la fidelidad dimensional. La elevada tasa de endurecimiento por deformación del Inconel 718 y su estrecha ventana de temperatura para trabajo en caliente (950–1050 °C) hacían que la forja convencional en matriz abierta fuera propensa a grietas superficiales y a un flujo de grano inconsistente. Además, la geometría del componente presentaba secciones de paredes delgadas (hasta 8,2 mm), cavidades internas profundas y ajustes estrechos de ±0,15 mm en las superficies críticas de rodamiento, requisitos que superaban ampliamente las tolerancias estándar de la Clase CT4 según la norma ISO 8062. La distorsión térmica durante el tratamiento térmico de solución amenazaba asimismo la conformidad final de la pieza. La resiliencia de la cadena de suministro también era fundamental: el fabricante original de equipo (OEM) exigía capacidad de doble fuente, identificación positiva de materiales (PMI) a nivel de lote completo y reportes en tiempo real de ensayos no destructivos (END) mediante radiografía y ensayo ultrasónico conforme a la norma EN 462-2.
Implementamos un proceso verticalmente integrado que combina forjado isotérmico en matriz cerrada, tratamiento térmico controlado tras el forjado con enfriamiento regulado y mecanizado final mediante CNC con metrología en proceso. Un material personalizado para matrices basado en níquel (H13 + recubrimiento del 5 % de Mo) permitió una vida útil estable de las herramientas durante más de 1.200 ciclos, manteniendo al mismo tiempo la precisión de la cavidad de la matriz. El forjado se realizó a 985 °C ±5 °C en una prensa hidráulica de 12.500 toneladas, con monitoreo en tiempo real de la velocidad de deformación para suprimir anomalías de recristalización dinámica. Cada lingote fue sometido a un procesamiento triple de fusión (VIM-ESR-VAR) para garantizar contenidos ultra-bajos de azufre (<0,002 %) e hidrógeno (<1,5 ppm). Tras el forjado, las piezas fueron sometidas a un recocido de solución al vacío a 980 °C, seguido de un enfriamiento rápido en agua y un envejecimiento doble (720 °C/8 h + 620 °C/8 h) para optimizar la distribución de los precipitados γ'. Todos los forjados fueron certificados conforme a las normas AMS 5662 y EN 10269, con trazabilidad completa desde el número de colada del lingote hasta el informe final de inspección.
La ejecución del proyecto siguió un marco APQP por fases: la fase 1 incluyó simulaciones mediante análisis por elementos finitos (FEA) del llenado de la matriz y del mapeo de tensiones térmicas utilizando DEFORM-3D; la fase 2 comprendió ensayos piloto con escaneo ultrasónico (UT) al 100 % y secciones metalográficas transversales para validar la orientación de los granos (ASTM E112). La fase 3 escaló a producción completa con verificación óptica automatizada mediante máquina de medición por coordenadas (CMM) de 28 características de GD&T por pieza. Implementamos un módulo de calidad integrado al ERP que permite el trazado en tiempo real de gráficos de control estadístico de procesos (SPC) para la dureza (32–36 HRC), la resistencia a la tracción (≥1300 MPa) y la elongación (≥12 %). La logística se sincronizó con el programa JIT del fabricante original de equipo (OEM) mediante el aviso de envío avanzado (ASN) EDI 856, y el embalaje para transporte aéreo con control climático cumplió la Instrucción de Embalaje 950 de la Asociación Internacional de Transporte Aéreo (IATA).
La asociación generó mejoras medibles en el rendimiento: el rendimiento a la primera pasada aumentó del 71 % al 96,4 % en un plazo de seis meses; el plazo medio de entrega se redujo de 14 a 8,5 semanas; y la tasa de desechos descendió por debajo del 0,8 %, muy por debajo del umbral contractual del 2,5 % establecido por el fabricante de equipos originales (OEM). Lo más importante es que las 1.842 piezas forjadas entregadas superaron con éxito al 100 % la evaluación no destructiva y no se registró ningún fallo en servicio durante los 36 meses de operación en las plataformas A320neo y A350 XWB. El cliente informó una reducción del 17 % en el tiempo de mecanizado posterior gracias a la excelente geometría casi neta, lo que contribuyó directamente a la eficiencia de su línea de montaje de trenes de aterrizaje. Este éxito consolidó a nuestra instalación como proveedor cualificado de Rolls-Royce y Safran bajo el Sistema Europeo de Cualificación Aeroespacial (EAQS).
«Su dominio del procesamiento termomecánico de la aleación Inconel 718 —combinado con una disciplina inquebrantable en la documentación— los convirtió en el único proveedor no perteneciente a la UE que aprobamos para forjados críticos para la seguridad del tren de aterrizaje», declaró el Jefe de Desarrollo Técnico de Proveedores del fabricante original de equipo (OEM). Más allá de la entrega inmediata, este proyecto actuó como catalizador de una colaboración a largo plazo en variantes de próxima generación de la aleación GH4169 para aplicaciones en vehículos hipersónicos. Asimismo, validó nuestra capacidad para atender al mercado aeronáutico europeo bajo los estrictos marcos de cumplimiento de la normativa EASA Parte 21G y del Reglamento (UE) 2018/1139 —consolidando así nuestra posición como socio de confianza especializado en forjados de aleaciones de níquel para empresas aeroespaciales Tier-1 en Alemania, Francia y el Reino Unido.
2026/05/21
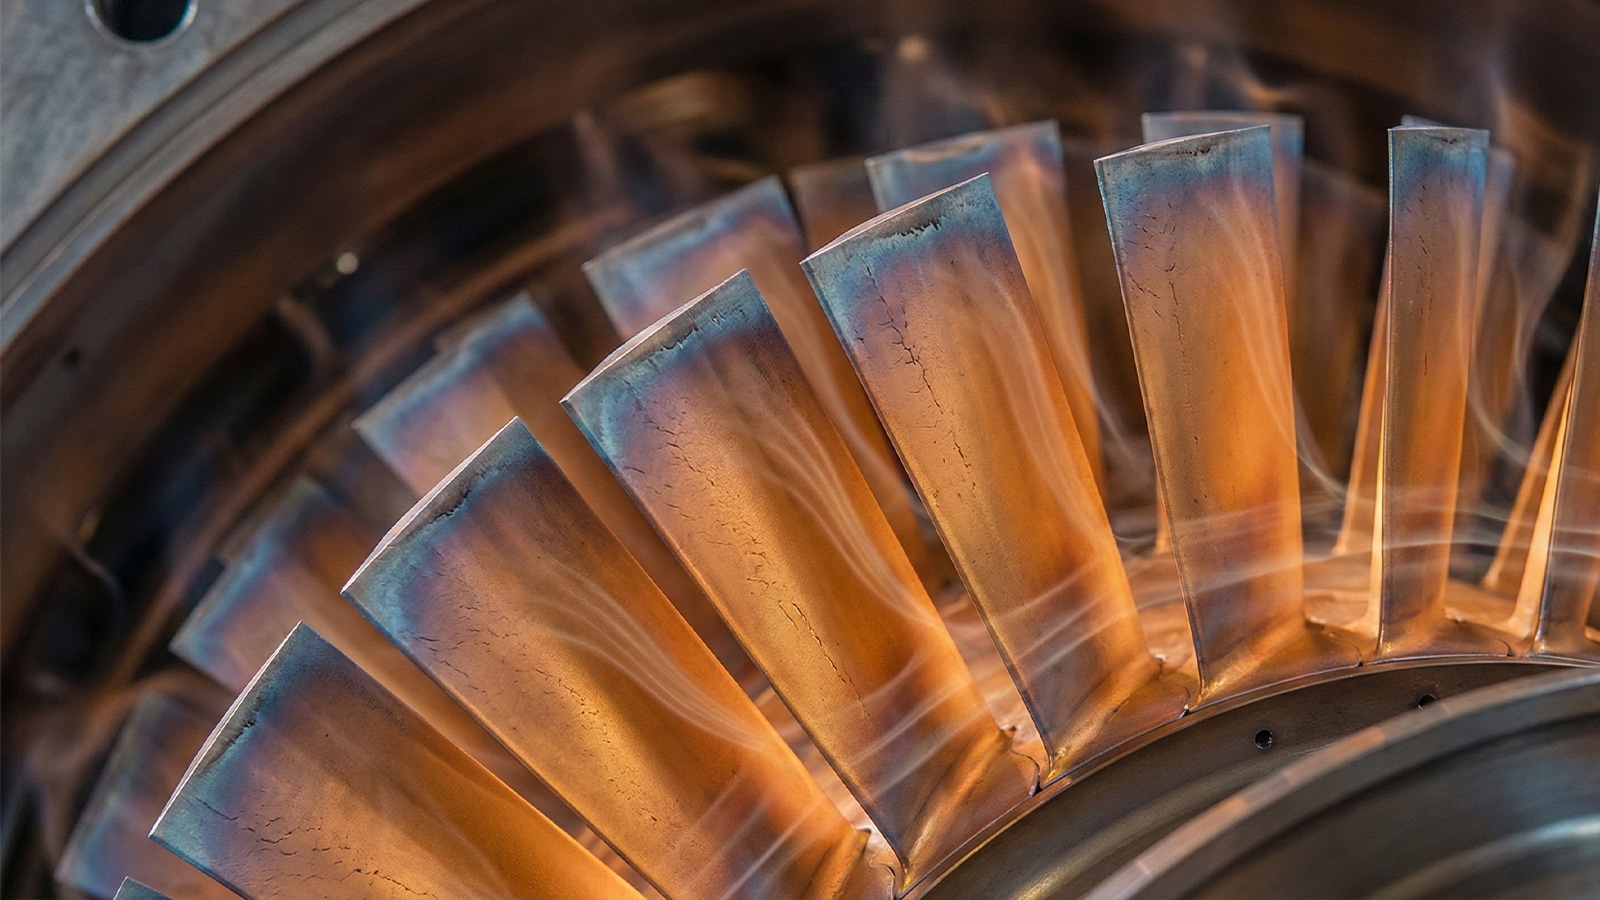
Una central eléctrica importante en Oriente Medio sufrió daños inesperados en varios álabes del compresor de su unidad de turbina de gas, lo que generó riesgos operativos graves y posibles tiempos de inactividad prolongados. El cliente contactó inmediatamente al fabricante original de equipo...

2026/03/10
Forjas a gran escala de cigüeñales y rotores desplegadas en centrales térmicas de Vietnam y Tailandia.

2026/03/10
Componentes forjados personalizados de disco de turbina entregados a un importante proveedor aeroespacial de primer nivel en Estados Unidos.
Desde los planos o las muestras hasta las palas terminadas, cada paso se realiza internamente para garantizar la máxima calidad y eficiencia.
Desde la muestra hasta el plano (si es necesario).
Matrices de forja personalizadas.
Fabricación rápida y precisa.
inspección de calidad al 100 %.
Actualice las turbinas de gas con álabes de compresor forjados de alto rendimiento para mejorar la eficiencia y la potencia de salida.
Mejore la fiabilidad en entornos agresivos con componentes de turbina y compresor forjados con precisión.
Garantice una operación estable en alta mar con piezas forjadas duraderas para sistemas críticos de energía.
Proporcione componentes forjados de reemplazo rápido y reproducidos mediante ingeniería inversa para sistemas de turbinas antiguos.
Entregue soluciones personalizadas de palas forjadas para la generación de energía en diversas condiciones operativas.
Brinde soporte a los clientes con planos, selección de materiales y experiencia técnica en forja.