 EN

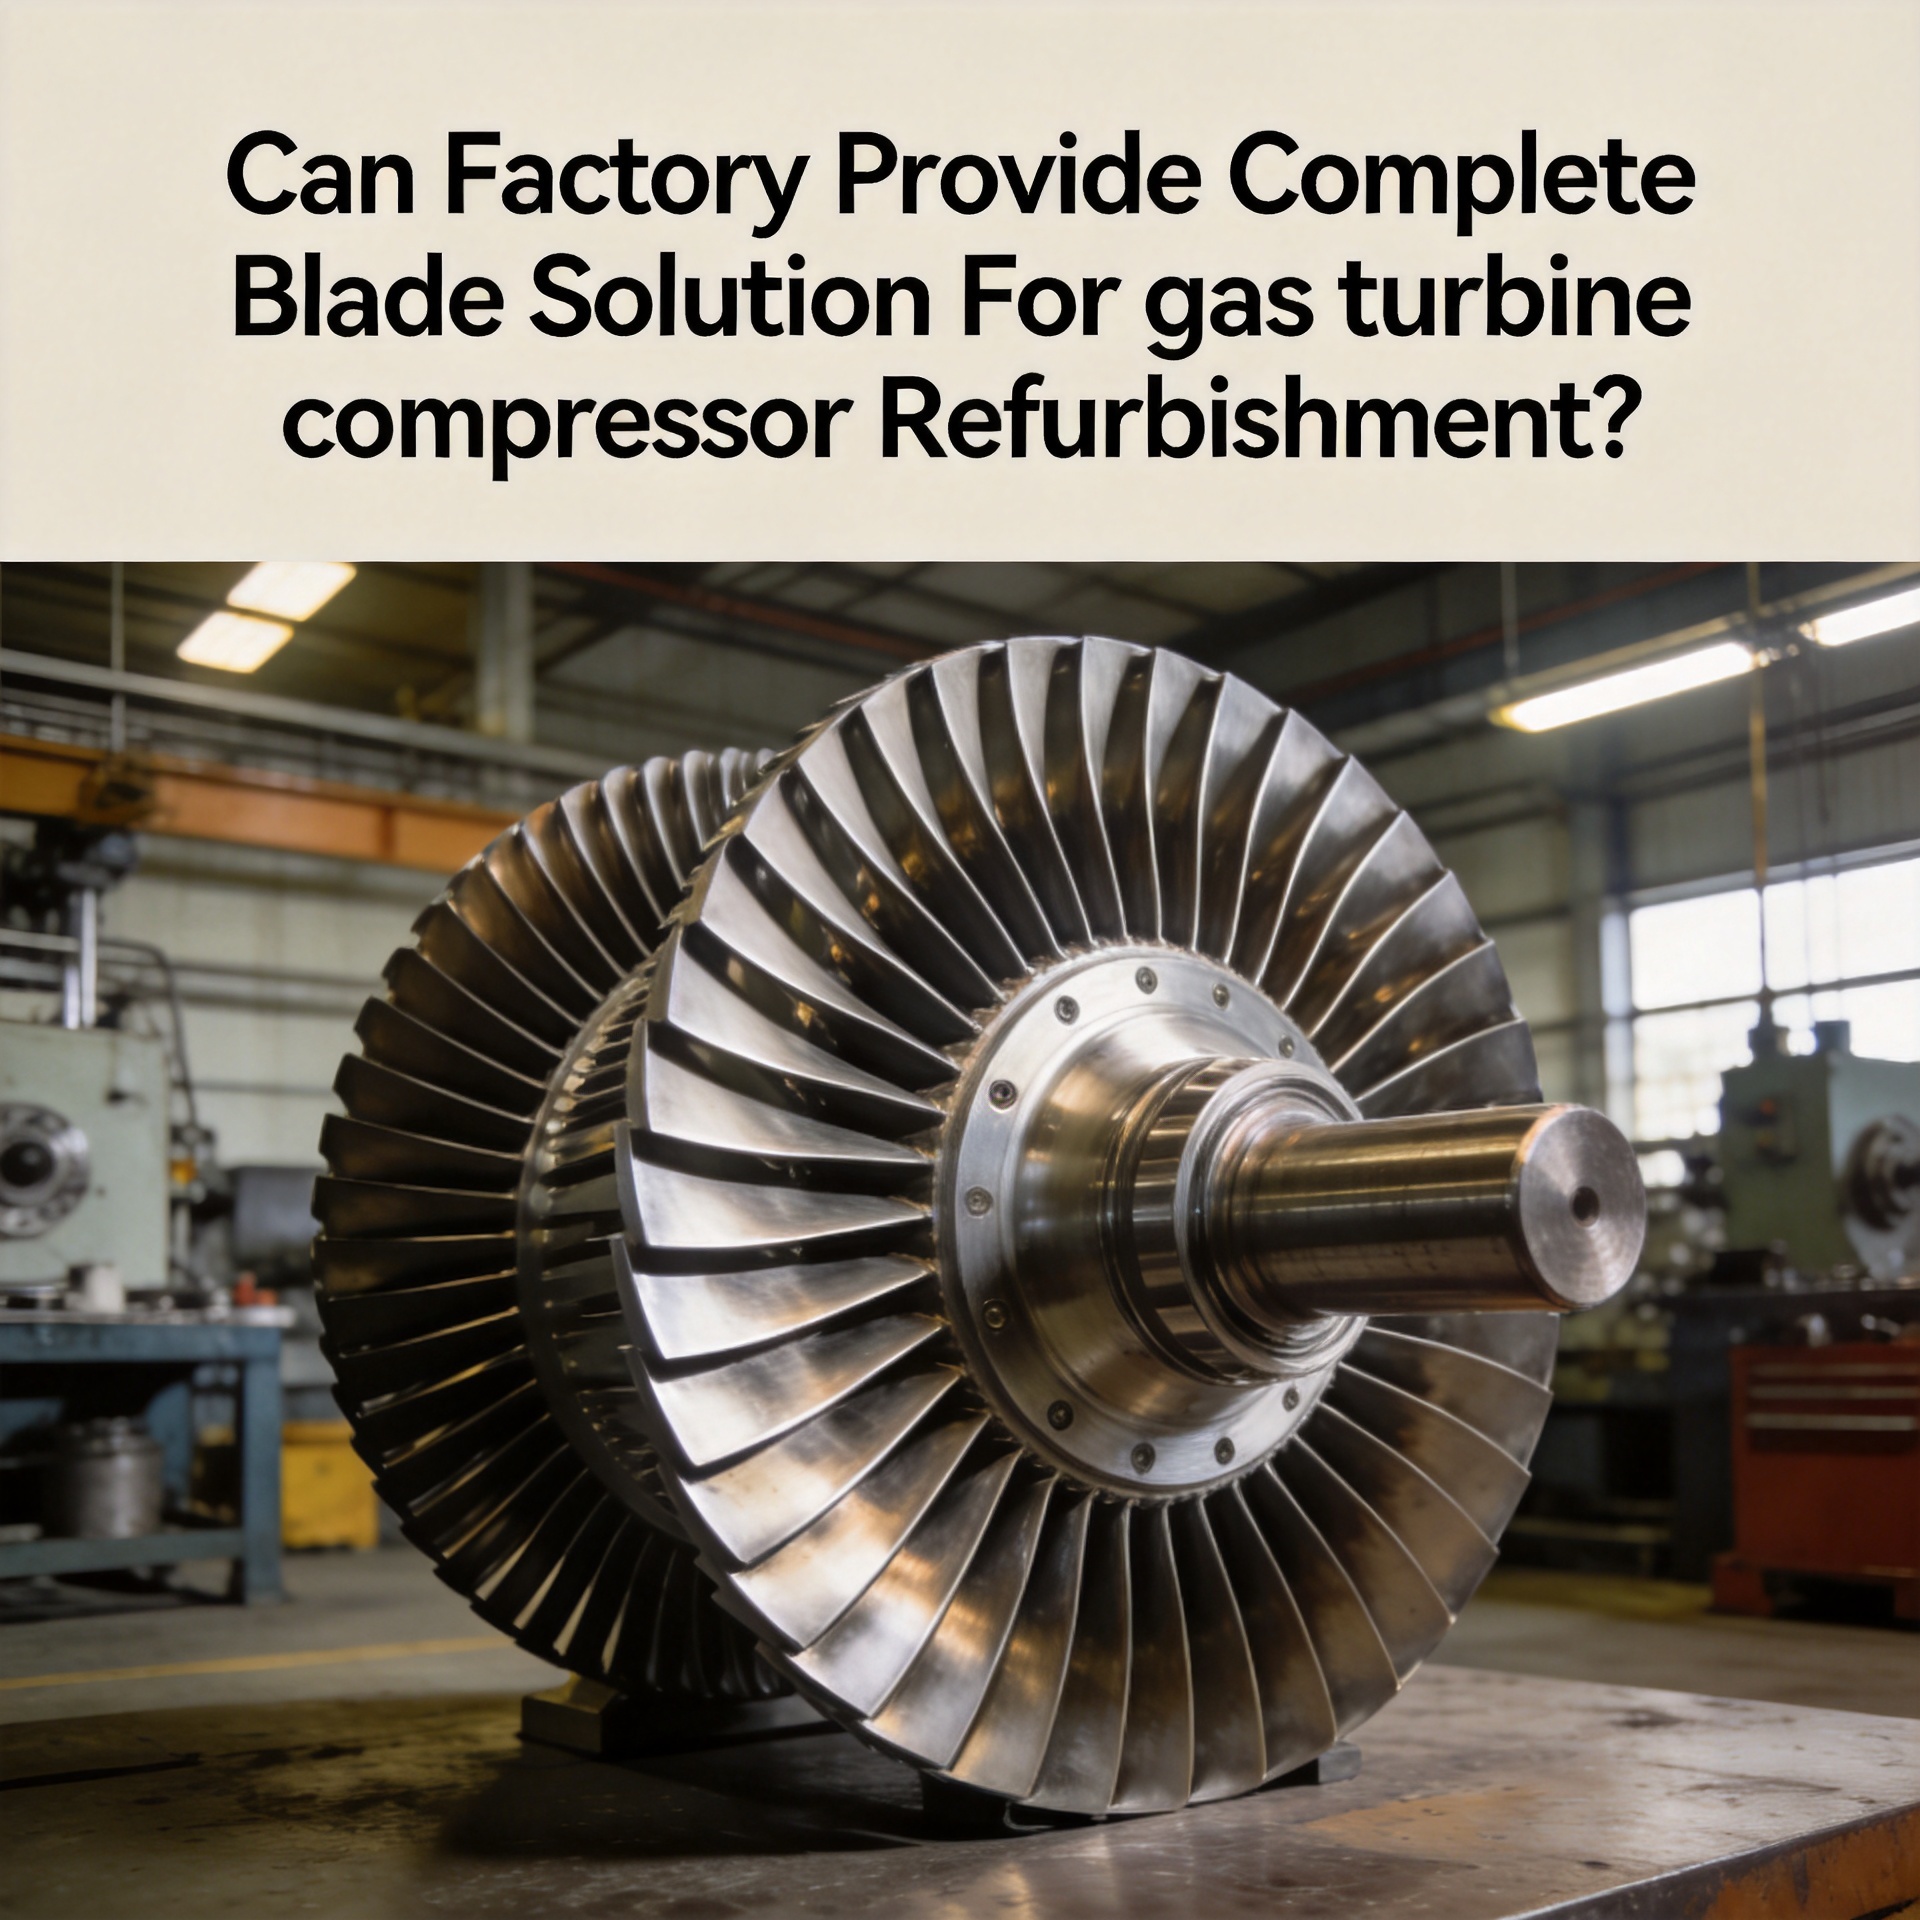
Képes a gyár teljes pengemegoldás szállítására gázturbinás kompresszorok felújításához?
Mint aki több gázturbinás kompresszor-átépítési cikluson is átment, elmondhatom, hogy a felszerelés felújításának egyik leginkább alábecsült kihívása nem a lapátszállító megtalálása, hanem egyetlen gyár megtalálása, amely valóban minden szükséges lapátfokozatot időben tud szállítani, és dokumentációt biztosít, amely megállja a helyét a beérkező ellenőrzésnél. Ez a különbség fontosabb, mint amit a legtöbb beszerzési csapat elképzel, amíg éppen egy leállás közepén várja a hiányzó fokozatot.
A világ szerte a gázturbinák karbantartási, javítási és átalakítási (MRO) piaca 2025-ben körülbelül 17,59 milliárd dollárt ért el, és 2035-re 26,47 milliárd dollárra nő, ami körülbelül 4,17 százalékos összetett éves növekedési ütemet jelent. Ezen belül a kompresszorlapátok szegmensének értéke körülbelül 5,9 milliárd dollár, és a 2030-as évek elejére 8,3 milliárd dollárra várható. Ezek a számok a tényleges beszerzési tevékenységet tükrözik, amelynek egyre nagyobb része olyan specializált gyári források felé tolódik, amelyek képesek a lapátellátást több fokozaton és turbinamodellen is egységesíteni.
Mit jelent a „teljes lapátmegoldás” egy felújítási kontextusban?
Mielőtt megkérdeznénk, hogy egy gyár képes-e teljes megoldást szállítani, érdemes meghatározni, hogy a „teljes” kifejezés gyakorlatilag mit is jelent. Egy gázturbinás kompresszor általában 15 és 25 fokozatból áll, mindegyiknek saját légcsavar-profilja, gyökérgeometriája és anyagkövetelménye van. Egy lapátfrissítés az eszköz felújítása során egyetlen kritikus fokozat cseréjét vagy az összes fokozat egyidejű cseréjét is magában foglalhatja, attól függően, hogy milyen mértékű a felújítás.
Gyakorlati értelemben egy teljes lapátmegoldás azt jelenti, hogy a gyár képes szállítani:
- A konkrét turbinamodellhez szükséges fokozatpozíciókat lefedő lapátokat
- A vevő mérnöki rajzai szerinti vagy referencia minták alapján visszafejtett helyes légcsavar-geometriát
- Az eredeti gyártó (OEM) specifikációinak vagy dokumentált megfelelőinek megfelelő anyagtanúsítványokat
- Minden szállítási tételhez tartozó méretellenőrzési jelentéseket
- A tervezett felújítási időszakhoz igazított szállítási határidőket
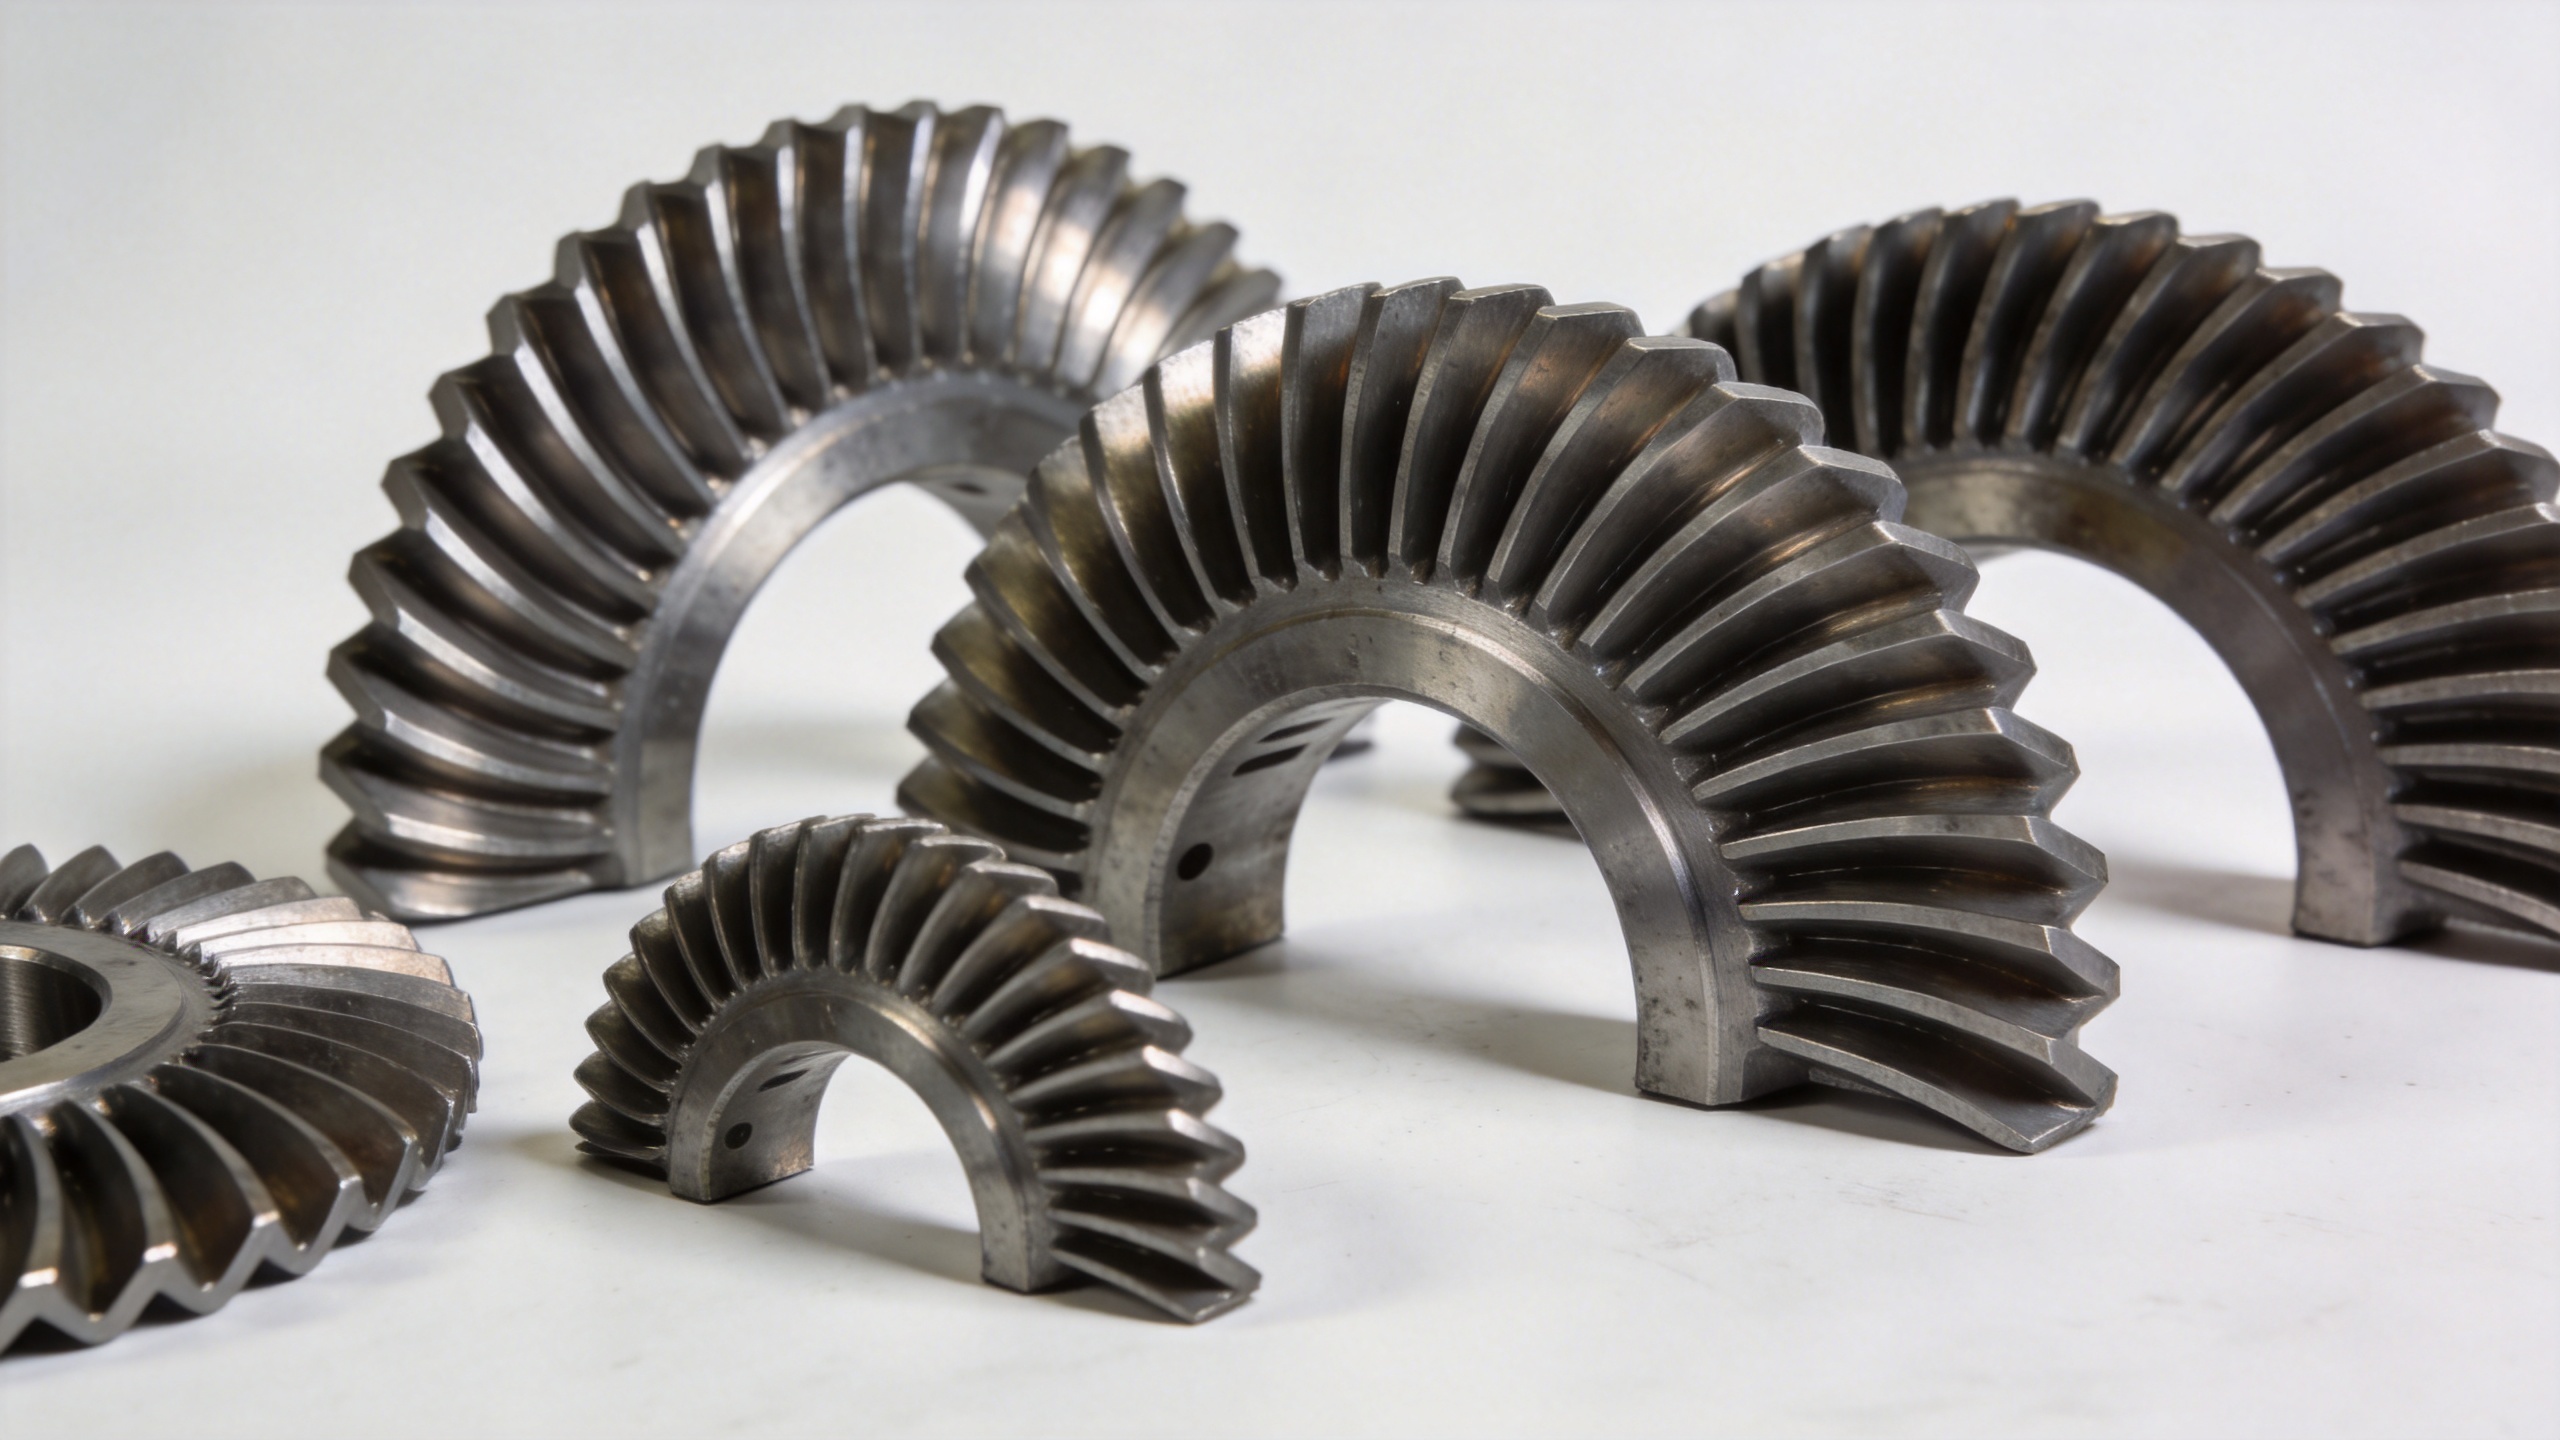
A felújítási munkák gyakran túlmutatnak az új lapátok beszerzésén. Ide tartozik a meglévő lapátok simítása, hegesztése, egyenesítése és korrózióálló bevonat alkalmazása. Ha azonban a károsodás vagy kopás elérte a javíthatóság határát, akkor az egyetlen életképes megoldás a kompressziós teljesítmény visszaállítására az új lapátok beszerzése egy megfelelően minősített gyártóból.
A részegység-alapú lapátkereskedelmi megközelítés problémái a berendezések felújításakor
Itt egy kérdés, amit érdemes feltenni a következő nagyjavítási tervezési ülés előtt: hány különálló szállítót kezel jelenleg a csapat a különböző turbinstádiumokhoz és típusokhoz szükséges lapátok beszerzésére? Ha a válasz kettőnél vagy háromnál több, akkor már jelenleg is viseli a beszerzési adminisztrációs terheket, a dokumentációk ellentmondásait és az ütemezési koordinációs kockázatot, amelyeket egyetlen forrásból történő gyártói kapcsolat nagyrészt kiküszöbölné.
A leggyakoribb csapda, amellyel találkoztam, azok a csapatok, amelyek a lapátok szállítási idejét logisztikai részletként kezelik, nem pedig projekt-korlátként. A figyelmen kívül hagyott szállítási idők több felújításnál is valós leállást okoztak. A alkatrészek napokkal érkeztek meg az összeszerelési ablak bezárása után, és a késedelem költsége messze meghaladta maguknak a lapátoknak a költségét.
A többfokozatú lapátbeszerzés különálló szállítóktól dokumentációs szétdarabolódást is eredményez. Minden szállító más-más ellenőrzési jelentés-formátumot, más-más anyagtanúsítvány-sablonokat és más-más nyomkövethetőségi rekord-szerkezeteket használ. Ennek a dokumentációnak a szabályozott erőműben egy összefüggő minőségi rekorddá való összevonása maga is mérnöki feladat.
Képes-e egy szakosított gyártó több kompresszorfokozaton át is teljesíteni?
Ésszerűen érvelhetne az ember, hogy egyetlen gyár nem rendelkezik a szerszámozással és folyamatképességgel ahhoz, hogy minden gázturbinás kompresszormodellhez minden fokozat lapátját előállítsa a flottájában. Ez valóban így van az OEM-stílusú nagy mennyiségű termelési programok esetében. Azonban kevésbé igaz a szakosított alternatív forrásból történő beszerzésre és a visszafelé történő mérnöki tervezésre specializálódott szegmensre, amely a berendezések felújítási piacát szolgálja.
Olyan gyárak, amelyek kifejezetten a kompresszorlapátok kovácsolására specializálódtak – ellentétben az általános célú alkatrészgyártókkal, akik általában idővel számos turbinamodellre kiterjedő ütőszerszám-könyvtárakat és folyamatparaméter-nyilvántartásokat fejlesztenek ki. Éppen ez a tapasztalati háttér teszi lehetővé számukra, hogy egy többfokozatú lapátkérelemre a rajzok átvizsgálásával, a kompatibilitás megerősítésével és egy összehangolt gyártási ütemtervvel reagáljanak, nem pedig egy-egy különálló tárgyalássorozattal.
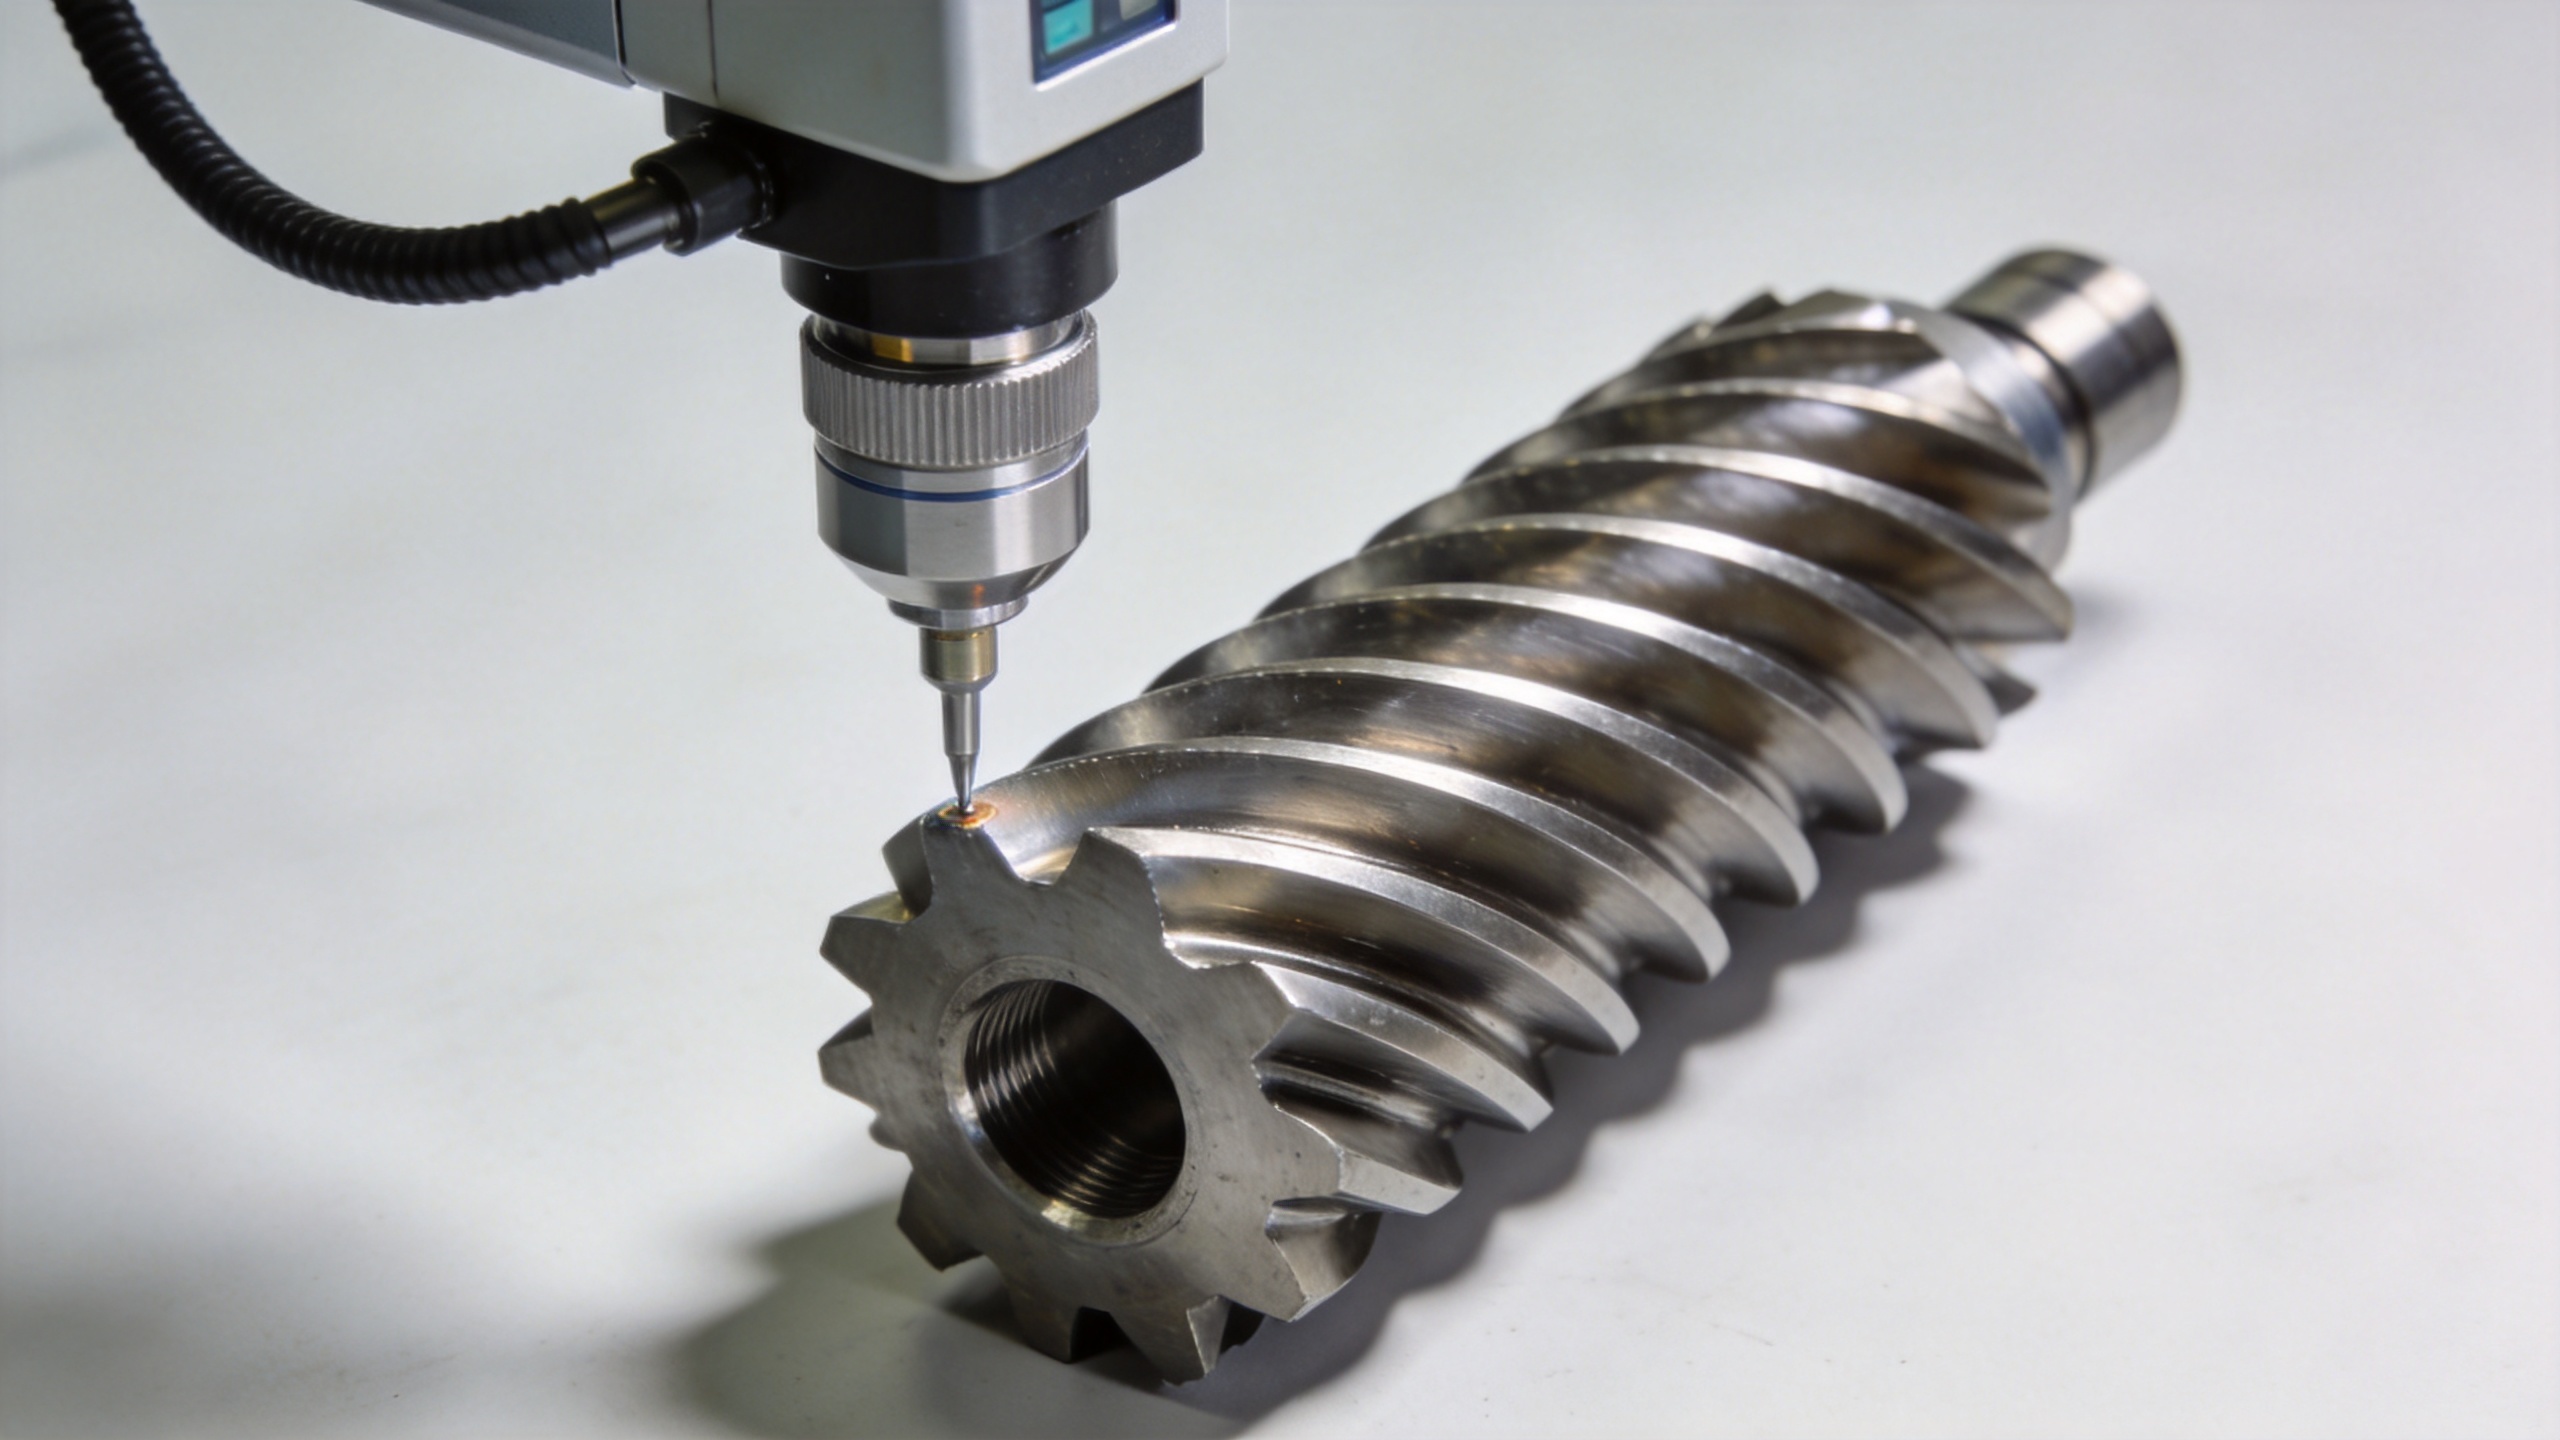
Azt, hogy egy gyár valóban többfokozatú képességgel rendelkezik-e, vagy csupán ezt állítja, az különbözteti meg, hogy képes-e prototípus- vagy első mintadarabokat előállítani az ügyfél rajzainak felülvizsgálatára a teljes termelési indítás előtt. Egy olyan pengék frissítési program esetében, amely felszerelés-felújításhoz kapcsolódik, az első mintadarab lépés egyben az a pont is, ahol megerősítik a méretbeli kompatibilitást a meglévő turbinatárcsával és burkolattal, így csökkentve annak kockázatát, hogy egy átadott pengesorozat a javítási folyamat során nem felel meg a beérkezési ellenőrzés követelményeinek geometriai eltérés miatt.
Kulcsfontosságú képességjelzők egy gyári pengemegoldás-szolgáltató értékeléséhez
Amikor azt értékeljük, hogy egy gyár teljes pengemegoldás-forrásként szolgálhat-e gázturbinás kompresszor-javítási feladatokhoz, a következő képességek bírnak a legnagyobb súllyal:
- Egyedi rajzalapú gyártás : Képes-e a gyár az ügyfél által szolgáltatott 2D rajzokból vagy 3D CAD modellekből gyártani, beleértve a nem szabványos vagy régi típusú fokozatprofilokat?
- Fordított mérnöki tervezési képesség a régi típusú turbinák esetében, ahol az eredeti rajzok hiányosak, képes-e a gyár a fizikai referencia lapátok alapján specifikációkat készíteni?
- Többfokozatú szerszámozás a gyár fenntartja-e a többfokozatú pozíciókhoz szükséges nyomószerszámokat, vagy minden új fokozat esetében teljes szerszámozási fejlesztési ciklus szükséges?
- Dokumentációs szabvány megfelel-e a nyersanyag-minősítés, a méretellenőrzési jelentések és a hőkezelési tétel nyomon követhetőségének dokumentációja a nemzetközi minőségirányítási rendszerek követelményeinek?
- Gyártási ütemezés összehangolása képes-e a gyár a javítási ablakra (overhaul window) igazodó szállítási határidők betartására, nem csupán egy névleges előállítási időt idézni?
A gyártó üzem minősítésébe történő beruházás ezen kritériumok alapján az a szakértő beszerzési csapat számára elköltött idő, amelyet a minősítést végző csapat tagjai egyöntetűen értékesnek tartanak. A kezdeti minősítési ciklus – amely magában foglalja a rajzok átvizsgálását, az első minta ellenőrzését és az anyagtanúsítványok felülvizsgálatát – olyan szállítói nyilvántartást hoz létre, amely minden további rendelést gyorsít a program keretében.
Időzítés és kockázat: A lapátfrissítések működési valósága felújítás közben
Egy teljes lapátmegoldás működési következményei nem csupán technikai jellegűek – pénzügyi jelentőségük is van. A gázturbinák üzemeltetői számára, akik teljesítményalapú szerződések vagy rendelkezésre állási garanciák hatálya alá tartoznak, minden napnyi váratlan leállás-hosszabbítás mérhető költségkockázatot jelent. A lapátok szállítási ideje, a dokumentáció teljessége és a fokozatfedettség képessége nem csupán beszerzési részletek; hanem kockázati tényezők, amelyek közvetlenül befolyásolják a projekt gazdasági mutatóit.
Az ilyen megértést mutató gyártók a termelési kommunikációjukat ennek megfelelően igazítják: mérföldkő-frissítéseket adnak, amelyek az Ön felújítási ütemtervéhez kapcsolódnak, nem csupán szállítási értesítést, amikor a doboz elhagyja a létesítményt. Ez a transzparencia választja el a pengeszállítót a pengemegoldás-szolgáltatótól.
Ha felszerelés-felújítást tervez, de még nem értékelte, hogy a pengeszállítási stratégiája elegendően összpontosított-e ahhoz, hogy egyetlen szakasz késését el tudja viselni anélkül, hogy az az egész projektütemtervét láncszerűen késleltetné, akkor ezt az értékelést érdemes elvégezni a leállás megkezdése előtt, ne pedig közben.
További információkért a gázturbinák felújítási programjaihoz szükséges precíziós űrhöz kovácsolt kompresszorpengék szállításáról lépjen kapcsolatba Navi Power Technology címén: [email protected].