 EN

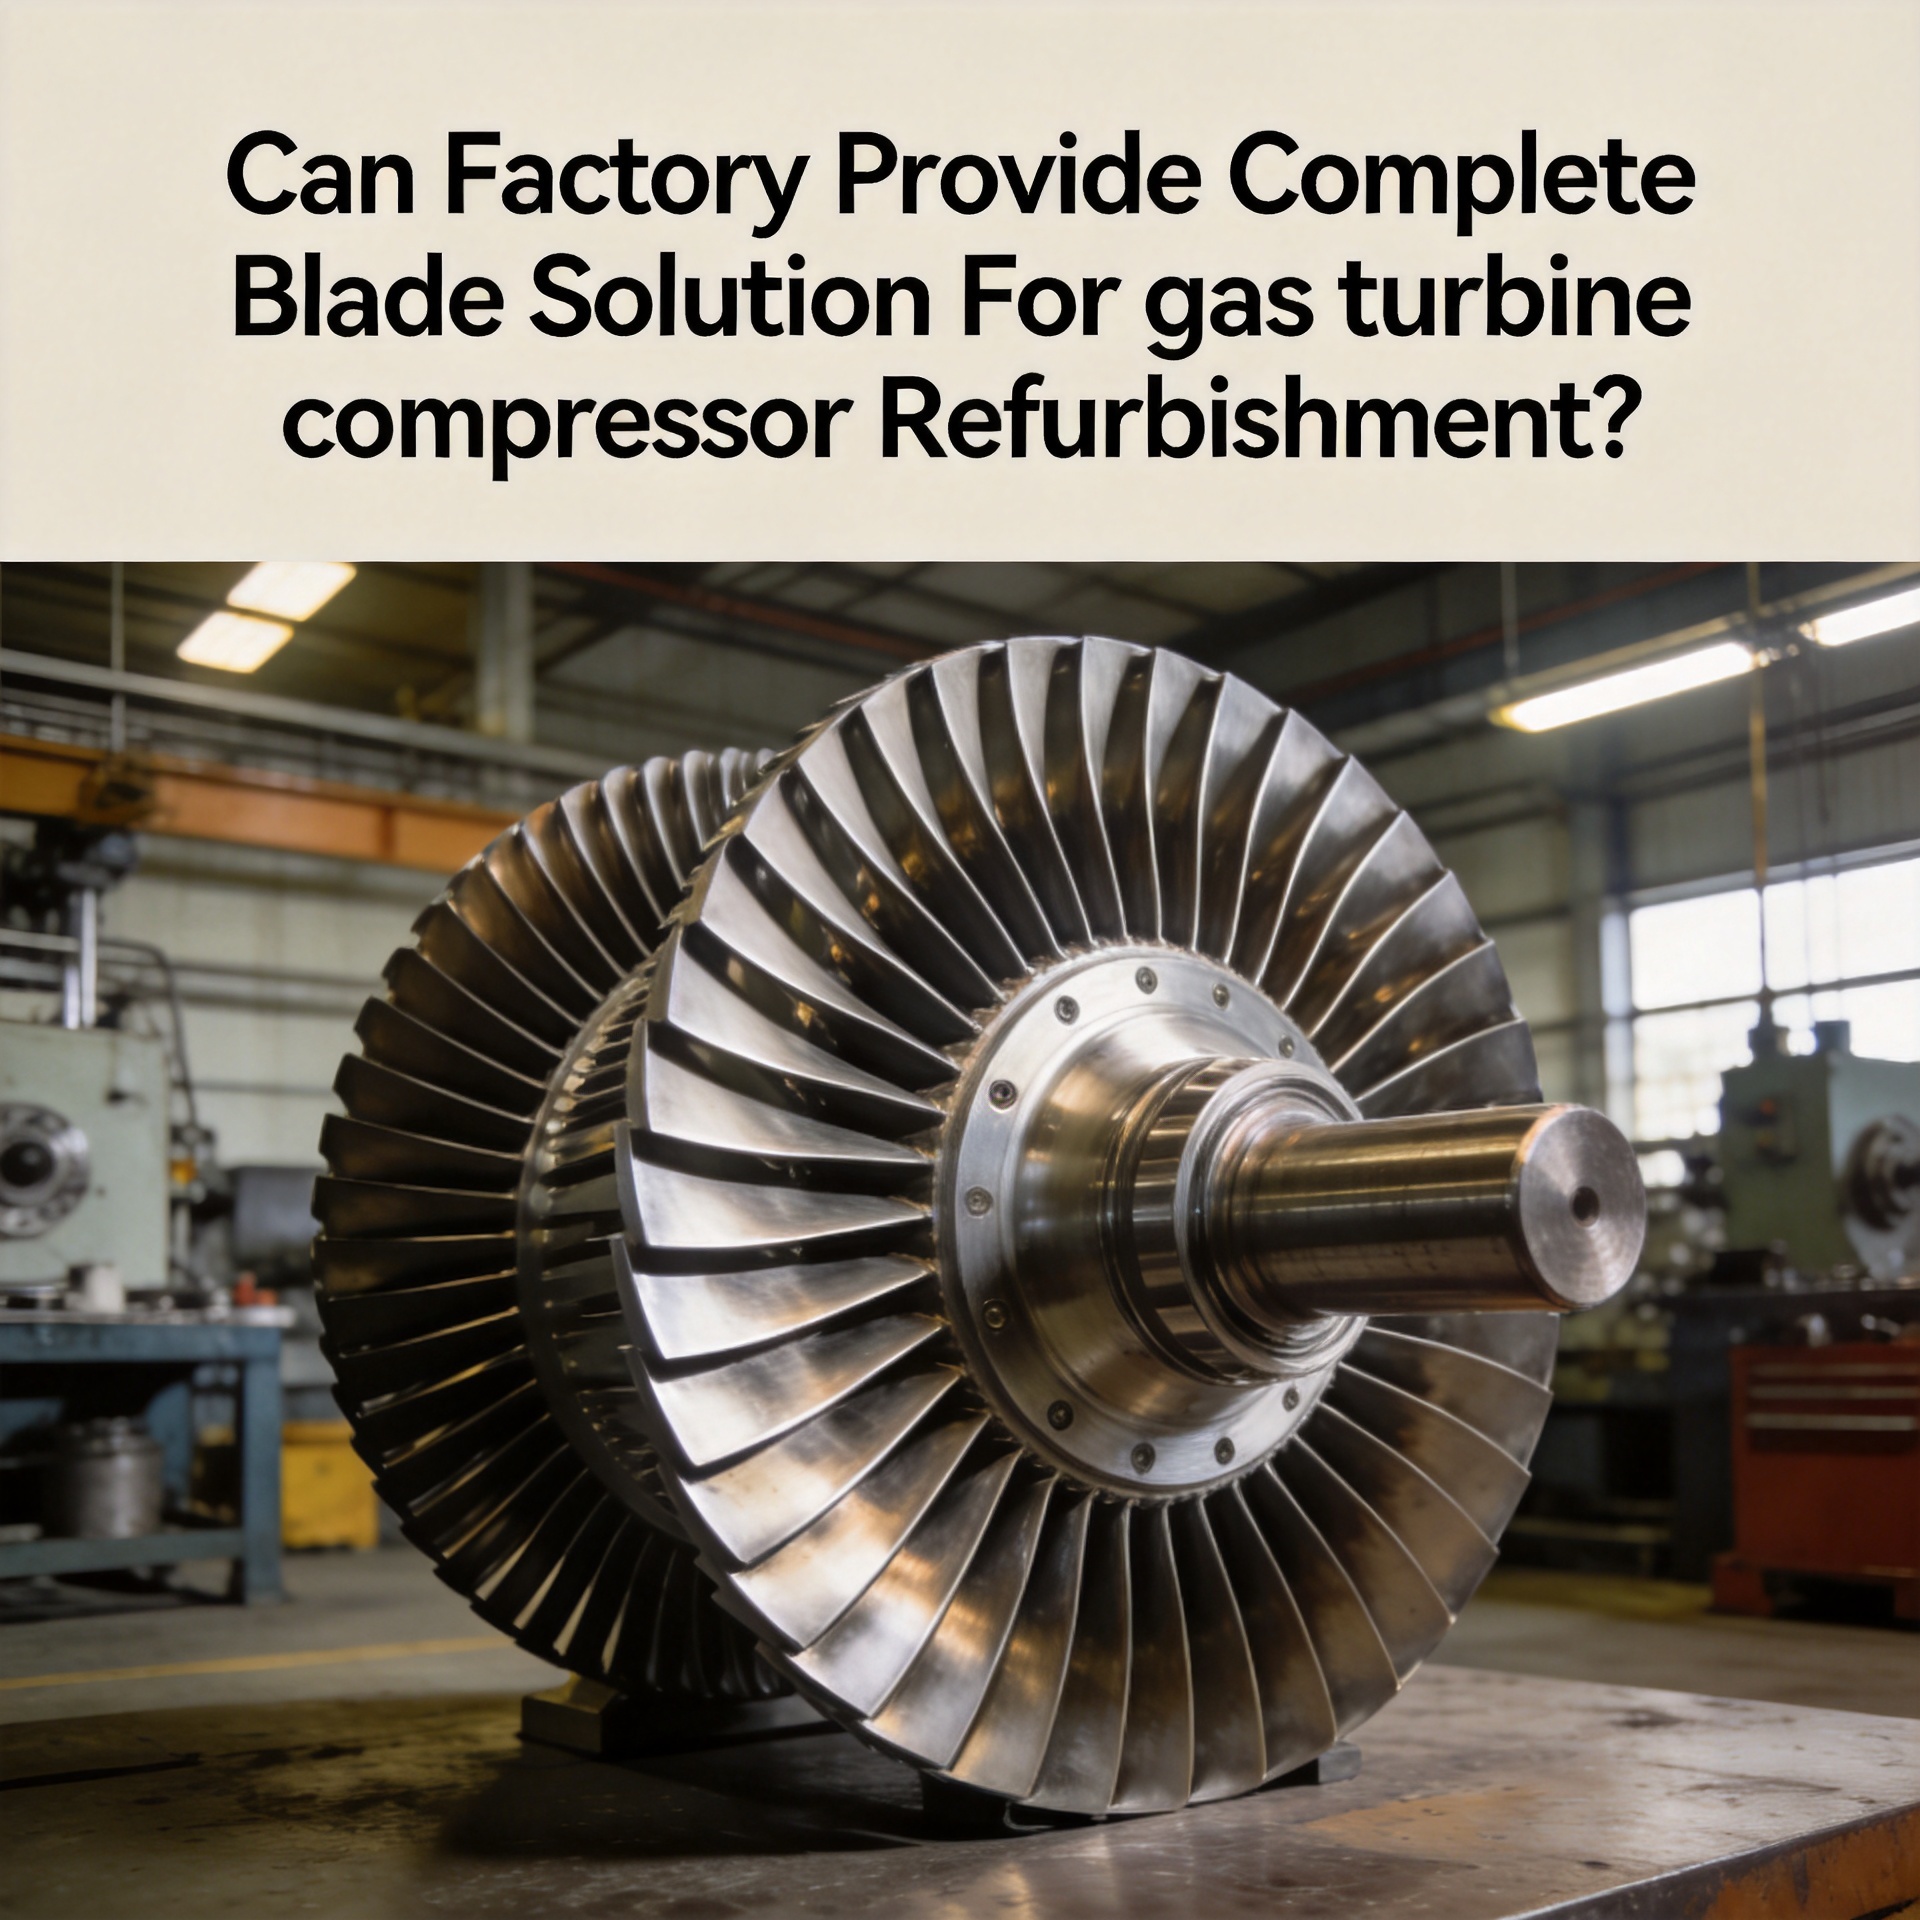
工場はガスタービン圧縮機のオーバーホール向けに、ブレードの完全ソリューションを提供できますか?
複数回のガスタービン・コンプレッサのオーバーホールを経験した者として申し上げますが、機器のリフレッシュにおいて、最も見過ごされがちな課題は、単にブレードのサプライヤーを見つけることではなく、実際に必要なすべてのブレード段(ステージ)を、納期通りに、かつ入荷検査を通過できる品質の技術文書とともに一括で供給できる工場を見つけることです。この違いは、多くの調達担当チームが、計画停電(アウトエージ)の最中に欠品した段の到着を待たざるを得ない状況に陥るまで、その重要性を十分に認識していないものです。
世界のガスタービンMRO市場は2025年に約175億9,000万米ドルに達し、2035年には約264億7,000万米ドルに成長すると予測されており、年平均成長率(CAGR)は約4.17%です。このうち、コンプレッサブレード分野単体の市場規模は現在約59億米ドルで、2030年代初頭には約83億米ドルに達する見込みです。これらの数値は実際の調達活動を反映したものであり、その中で、複数のステージおよびタービンモデルにわたるブレード供給を一元化できる専門的な工場系サプライヤーへの発注比率が着実に高まっています。
リファービッシュの文脈における「完全なブレードソリューション」とは?
工場が完全なソリューションを提供できるかどうかを問う前に、まず「完全」という言葉の意味を明確にすることが重要です。ガスタービン用コンプレッサの段数は通常15~25段であり、各段にはそれぞれ固有のエアフォイル形状、ブレード根元の幾何学的形状、および材質要件があります。設備のリファービッシュ作業におけるブレードアップグレードでは、オーバーホールの範囲に応じて、1つの重要な段のみを交換する場合もあれば、すべての段を同時に交換する場合もあります。
実務上の観点から「完全なブレードソリューション」とは、当該工場が以下のものを供給できることを意味します:
- 対象となるタービンモデルに必要な段位置に対応したブレード
- 顧客が提供する設計図面に準拠した、あるいは基準となるサンプルから逆解析により再現された正しいエアフォイル形状
- OEM仕様、または文書化された同等品と整合する材質証明書
- 納入ロットごとの寸法検査報告書
- 計画されているオーバーホール期間と同期した納期
ブレードの改修作業は、新品ブレードの調達にとどまらず、既存ブレードへのブレンド加工、溶接、矯正、耐食コーティング適用なども含みます。ただし、損傷や摩耗が修理可能な限界を超えた場合、圧縮性能の回復には、適格な工場から新品ブレードを調達するほかに実用的な選択肢はありません。
設備改修におけるブレードのバラバラ調達が抱える課題
次回のオーバーホール計画会議の前に、ぜひ検討していただきたい問いかけです。現在、チームでは、異なるタービン段および機種に対応するブレード調達を、いくつの別々のサプライヤーと取引していますか?その数が2~3社を超えている場合、すでに調達コストの増加、文書管理の不整合、スケジュール調整のリスクといった課題を抱えており、これらは単一の信頼できる工場との包括的な取引関係によって、大幅に軽減可能です。
私が最もよく目にする落とし穴は、チームがブレードの納期を単なる物流上の細部と捉え、プロジェクトの制約条件として認識しないことです。この納期を無視したために、私が実際に立ち会った複数のオーバーホール作業で、実際の稼働停止が発生しました。部品は組立作業の許容期間終了後数日経ってから到着し、その遅延によるコストはブレード自体の価格をはるかに上回りました。
複数のサプライヤーから各段のブレードを別々に調達する方式では、文書の断片化も問題となります。各サプライヤーが採用する検査報告書の形式、材質証明書のテンプレート、トレーサビリティ記録の構成はそれぞれ異なります。こうした文書を、規制対象の発電所向けに一貫性のある品質記録へ統合することは、それ自体が高度なエンジニアリング作業となるのです。
専門工場は、複数段のコンプレッサに対応した供給が可能でしょうか?
単一の工場が、お客様の機隊に属するすべてのガスタービン・コンプレッサモデル向けに、各段のブレードをすべて製造できるツールや工程能力を備えているとは考えにくいでしょう。これは、OEM方式の大規模生産プログラムにおいては確かにその通りです。しかし、設備のリファービッシュ市場を対象とした、専門的な代替供給元や逆設計(リバースエンジニアリング)分野では、そうとも限りません。
タービンのさまざまなモデルにまたがって、長年にわたりダイライブラリや工程パラメータ記録を構築していく一般向け部品メーカーではなく、コンプレッサブレードの鍛造に特化した工場です。こうした実績こそが、多段ブレードの依頼に対して、図面レビュー、互換性確認、そして一括した生産スケジュールの提示を可能にし、個別案件ごとの断片的な交渉を繰り返す必要から解放してくれるのです。
本物の多段階製造能力を持つ工場と、単にそのような能力を謳っているだけの工場とを区別する決定的なポイントは、量産開始前に顧客提供の図面をもとに試作品または初号機部品を製作し、顧客による図面レビューを実施できるかどうかです。設備のリフレッシュに連動したブレードアップグレード計画においては、この初号機部品の製作が、既存のタービンディスクおよびケーシングとの寸法適合性を確認する重要な機会でもあります。これにより、オーバーホール現場に到着したブレードのロットが、形状の不一致によって入荷検査で不合格となるリスクを低減できます。
工場型ブレードソリューションプロバイダーを評価する際のキーキャパビリティ指標
ガスタービン圧縮機のリフレッシュ作業において、工場がブレードに関する包括的なソリューション供給元として機能できるかを評価する際、以下のキャパビリティが最も重要です:
- 顧客図面に基づくカスタム生産 顧客が提供する2次元図面や3次元CADモデル(非標準・旧式のステージプロファイルを含む)から、工場は実際に部品を製造できるでしょうか?
- 逆向設計対応能力 旧式タービンにおいて、元の図面が不完全な場合、工場は実物の基準ブレードから仕様書を作成できますか?
- 多段工具 工場は複数の段位置に対応するダイ工具を常備していますか? それとも、各新しい段ごとに工具の開発から一貫して行う必要がありますか?
- 文書化基準 材料証明書、寸法検査報告書、熱処理ロットのトレーサビリティ文書は、国際的な品質管理システム要件を満たしていますか?
- 生産スケジュールの連携 工場は、単に名目上の納期を提示するだけでなく、お客様のオーバーホール期間に合わせた納入マイルストーンを確約できますか?
これらの基準に基づく工場の認定に要する投資は、認定作業を一貫して実施した調達チームが「十分に価値のある時間だった」と評価するほどです。図面審査、初品検査、材料証明書の審査を含む初期認定サイクルにより、サプライヤーの実績記録が構築され、その後のすべての発注作業が迅速化されます。
改修工事中のブレードアップグレードにおける運用上のタイミングとリスク
完全なブレードソリューションがもたらす運用上の影響は、技術的側面のみならず、財務的側面にも及びます。性能契約や可用率保証の下でガスタービンを運転する事業者にとって、予期せぬ停止期間の延長は、1日ごとに明確に計測可能なコスト負担を意味します。ブレードの納期、文書の完結性、および段数対応能力は、単なる調達上の細部ではなく、プロジェクトの経済性に直接影響を与えるリスク要因です。
これを理解している工場は、生産に関するコミュニケーションをそれに合わせます。つまり、製品が工場を出荷したという単なる通知ではなく、お客様のオーバーホール計画に沿ったマイルストーンごとの進捗報告を提供するのです。こうした透明性こそが、単なるブレード供給業者と、真のブレードソリューションプロバイダーを分けるものです。
設備の改修を予定している場合、ブレード調達戦略が十分に統合されており、単一工程の遅延が全体のプロジェクトスケジュールに波及しないかどうかを、まだ評価していないのであれば、停電作業(アウトエージ)開始前に、その評価を完了しておくことを強く推奨します。
ガスタービンの改修プログラム向け高精度鍛造コンプレッサブレードの供給について、さらに詳しい情報が必要な場合は、以下までお問い合わせください。 ナビ・パワー・テクノロジー [email protected]