 EN
What-Weight-Range-Can-A-Professional-Factory-Produce-For-Turbine-forged-part, What-Weight-Range-Can-A-Professional-Factory-Produce-For-Turbine-forged-part, /news
EN
2026/08/20
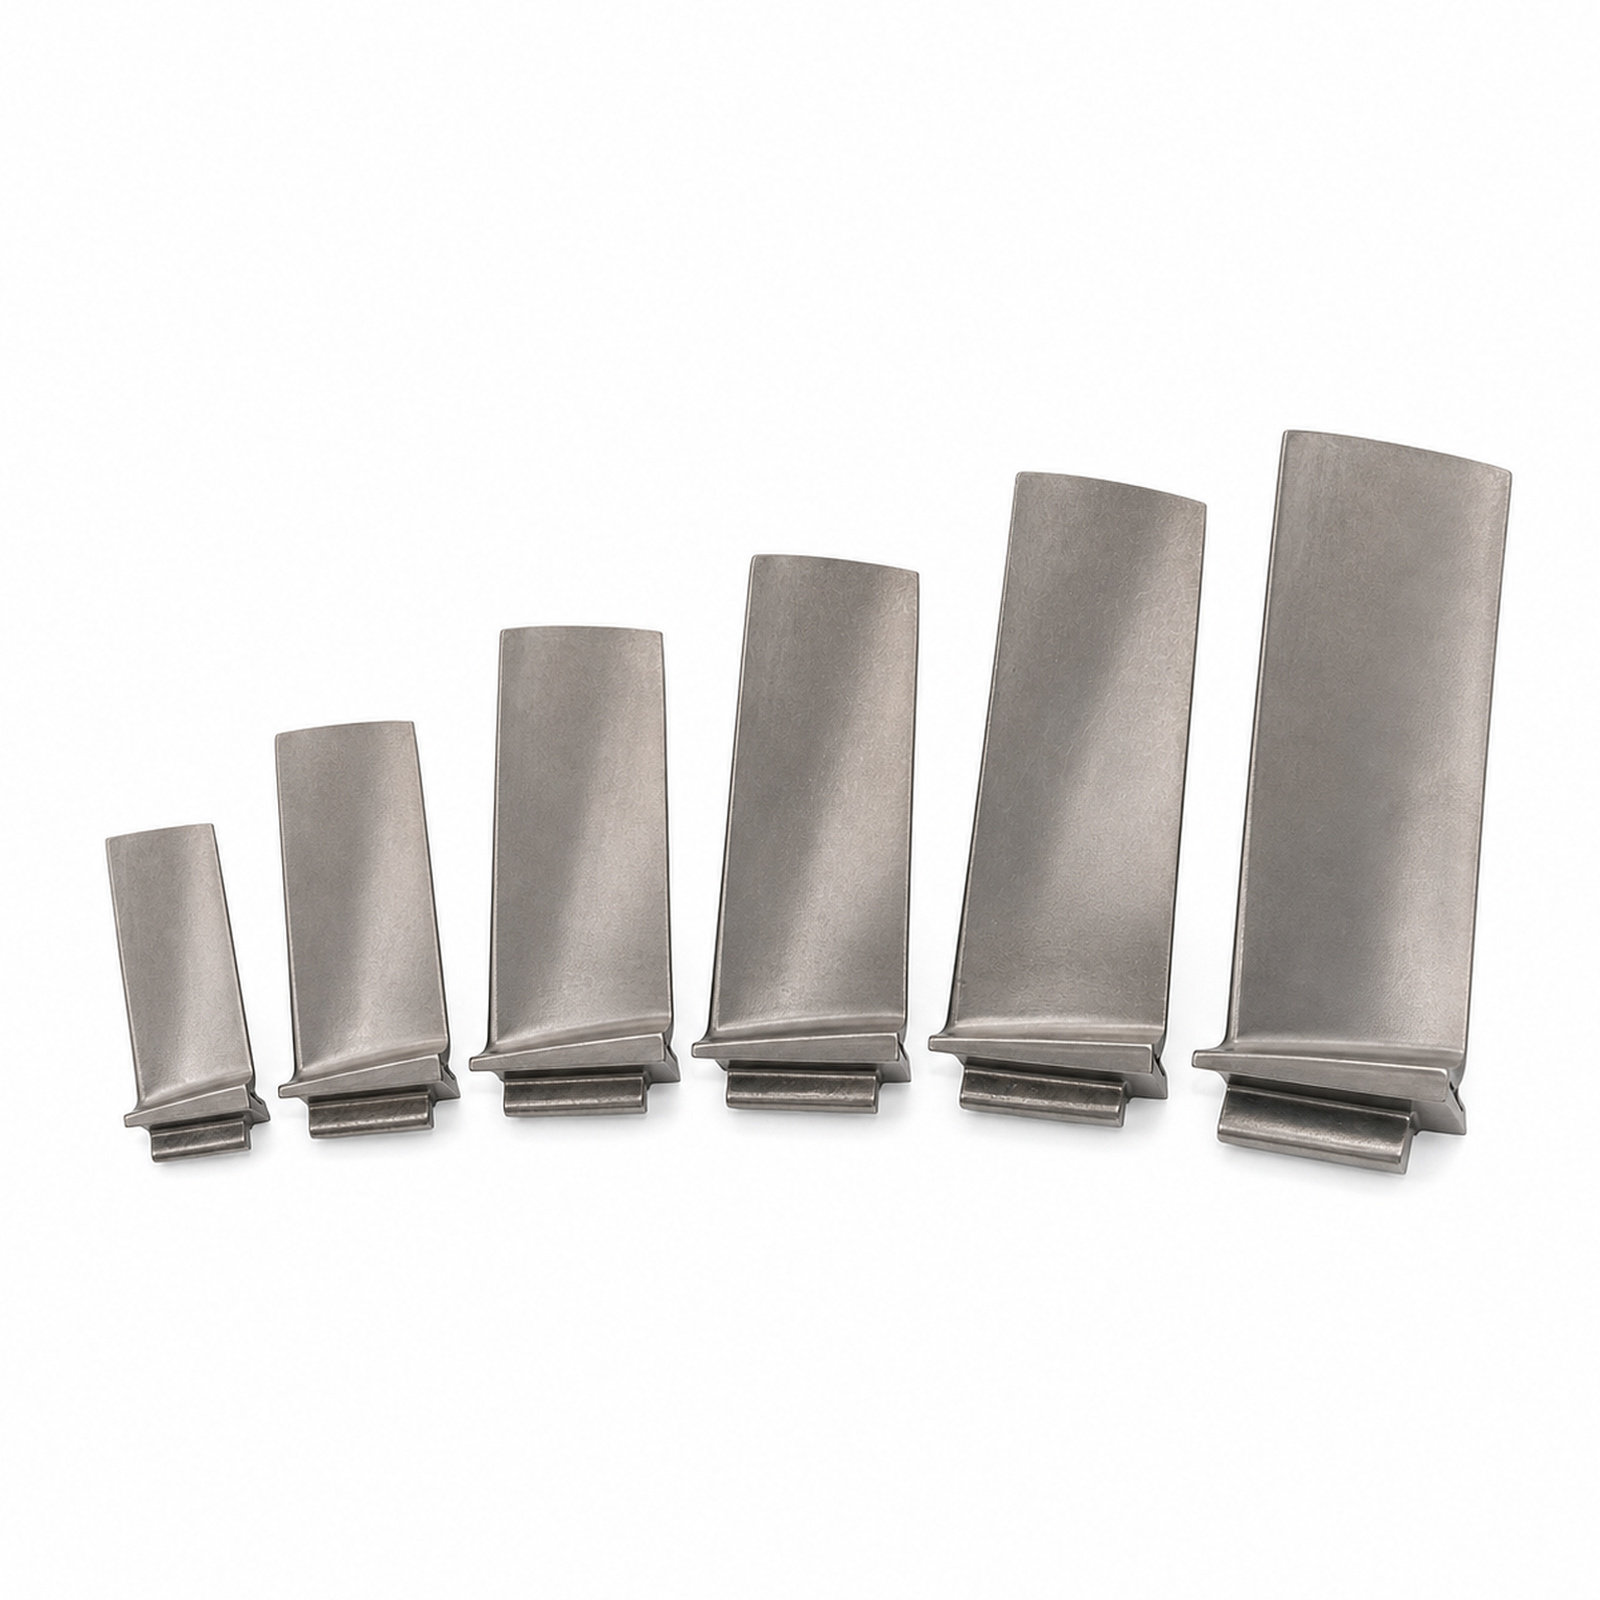
Khối lượng chi tiết rèn tuabin là một thông số kỹ thuật then chốt, ảnh hưởng trực tiếp đến khả năng phát điện, độ phức tạp trong sản xuất và độ tin cậy khi vận hành. Từ các cánh máy nén nhẹ đến các trục quay áp suất thấp khổng lồ vượt quá 70 tấn, phạm vi khối lượng chi tiết rèn tuabin bao quát nhiều bậc độ lớn khác nhau tùy theo ứng dụng cụ thể. [Liên hệ đội ngũ kỹ sư rèn của chúng tôi] để được tư vấn chuyên sâu nhằm tối ưu hóa thông số kỹ thuật chi tiết rèn tuabin phù hợp với yêu cầu phát điện cụ thể của quý khách. Hướng dẫn toàn diện này phân tích các yếu tố kỹ thuật quyết định khối lượng chi tiết rèn tuabin cũng như các ràng buộc sản xuất xác định giới hạn thực tế có thể đạt được.
Khối lượng của một bộ phận rèn tuabin thay đổi đáng kể tùy theo các ứng dụng phát điện khác nhau. Trong tuabin khí, một bộ phận rèn tuabin như cánh nén hoặc đĩa tuabin thường dao động từ vài kilôgam đến khoảng 5 tấn đối với các đơn vị công nghiệp. Ví dụ, một đĩa tuabin rèn cho tuabin khí 50 MW có thể nặng khoảng 2 tấn, trong khi trục tuabin khí công nghiệp lớn — một bộ phận rèn tuabin then chốt — có thể đạt tới 10 tấn. Tuabin hơi nước yêu cầu các bộ phận nặng hơn nhiều; một rô-to áp suất cao thường là một bộ phận rèn tuabin có khối lượng từ 5 đến 20 tấn. Tại các nhà máy điện hạt nhân quy mô lớn, một rô-to áp suất thấp là một bộ phận rèn tuabin có thể vượt quá 70 tấn. Các phôi rèn tuabin thủy điện thuộc loại nặng nhất trong ngành: một bánh xe làm việc kiểu Francis cho đơn vị 200 MW là một bộ phận rèn tuabin có thể nặng tới 50 tấn, còn một bánh xe Pelton là một bộ phận rèn tuabin có thể tiến gần tới 100 tấn. Những con số này cho thấy khối lượng của bộ phận rèn tuabin gắn trực tiếp với ứng dụng cụ thể và công suất đầu ra của đơn vị phát điện. Việc hiểu rõ các thông số khối lượng này giúp kỹ sư lựa chọn phương pháp sản xuất phù hợp và dự báo các ràng buộc trong quy trình rèn có thể ảnh hưởng đến khả thi của sản xuất.
Yeu to chinh dinh nghia khoi luong toi da co the dat duoc cua bo phan tuabin reo (turbine forged part) la viec lua chon thiet bi reo va kha nang reo bang khuon mo (open-die forging) cua no. Phuong phap reo bang khuon mo duoc su dung de san xuat cac bo phan tuabin reo rat lon, vi cac may ep loai nay co luc ep vuot qua 15.000 tan va co kha nang xu ly cac khoi kim loai (ingots) tao ra bo phan tuabin reo nang hon 300 tan met. Kha nang reo bang khuon mo nay rat phu hop voi cac chi tiet co kich thuoc khong the tin duoc va hinh dang don gian nhu truc roto. Nguoc lai, phuong phap reo bang khuon kin (closed-die forging) duoc ap dung khi bo phan tuabin reo yeu cau do chinh xac cao va hinh dang phuc tap. Tuy nhien, vi khuon bao kín hoan toan phoi gia cong, nen khoi luong bo phan tuabin reo thu duoc bang phuong phap nay bi gioi han chat che boi do ben cua khuon va luc ep cua may. Do do, bo phan tuabin reo lon nhat san xuat bang phuong phap reo bang khuon kin thuong khong vuot qua 5 tan met. Vi vay, loai thiet bi su dung chinh la “nguoi giu cua” hang dau: kha nang reo bang khuon mo cho phep san xuat bo phan tuabin reo co kich thuoc rat lon, trong khi reo bang khuon kin tao ra bo phan tuabin reo nho hon nhung chinh xac hon. Trong cac ung dung reo roto tuabin lon, viec toi da hoa kha nang reo bang khuon mo la dieu bat buoc de dat duoc kich thuoc va do ben cau truc can thiet cho bo phan.
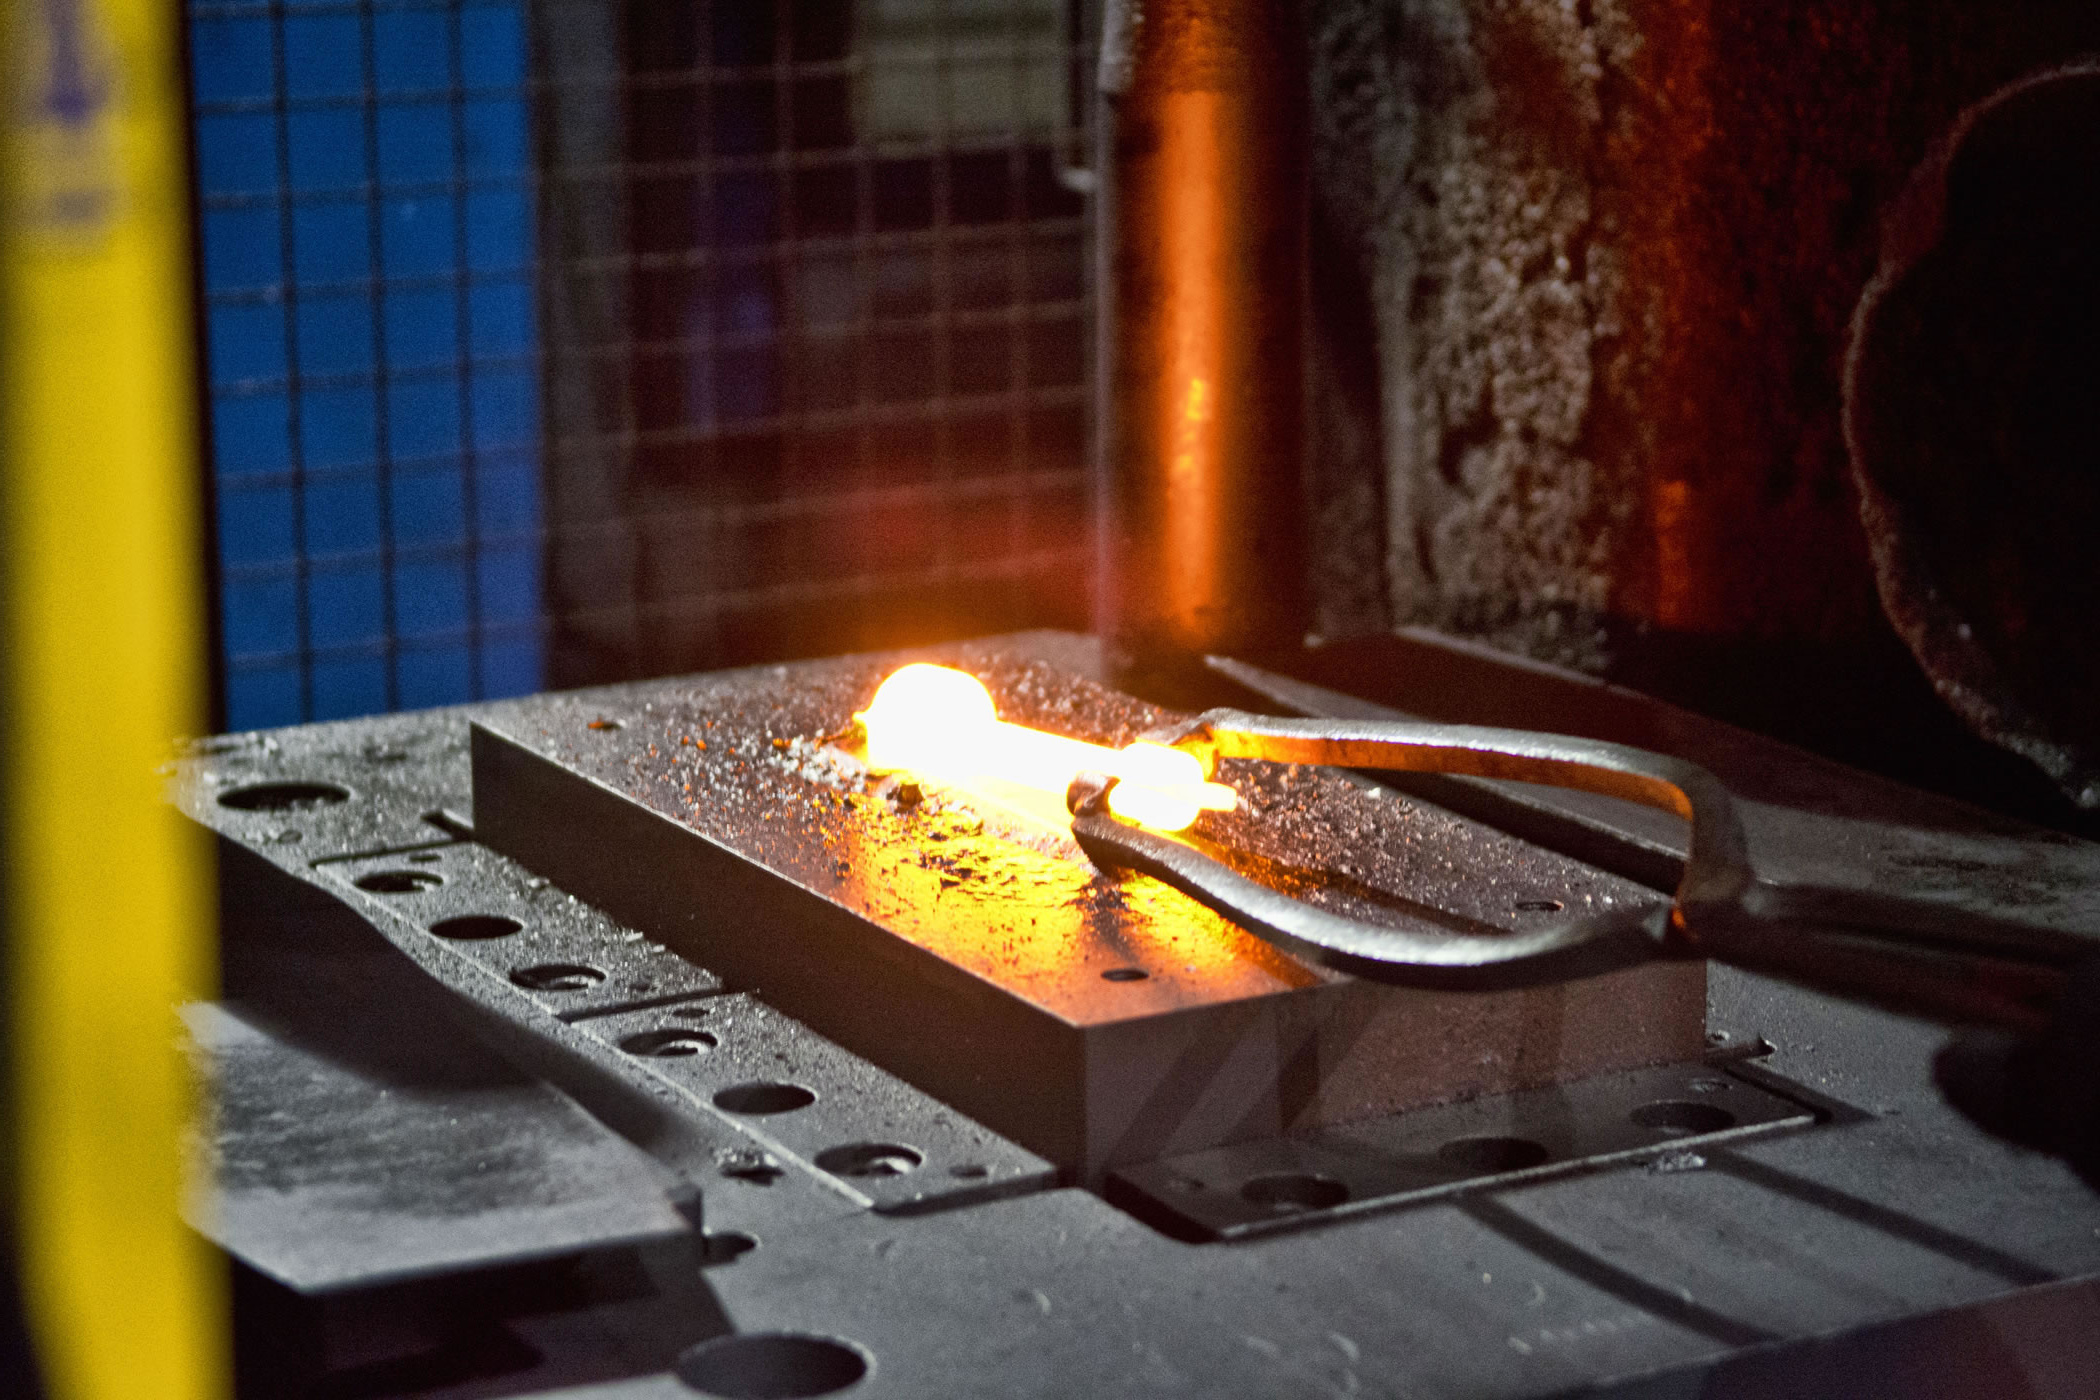
Việc sản xuất một chi tiết rèn tuabin nặng đòi hỏi kiểm soát nhiệt độ vượt trội nhằm ngăn ngừa các khuyết tật bên trong. Khi trọng lượng mục tiêu của chi tiết rèn tuabin tăng lên, việc đạt được nhiệt độ đồng đều xuyên suốt chiều dày trở nên khó khăn hơn theo cấp số mũ. Nếu chi tiết rèn tuabin chịu biến thiên nhiệt độ ngay cả chỉ 20°C trong quá trình gia công, điều này có thể dẫn đến dòng chảy vật liệu không đồng nhất và nứt gãy. Do đó, phôi phải được ủ trong nhiều giờ để đảm bảo chi tiết rèn tuabin cuối cùng có độ dẻo dai đồng đều trên toàn bộ thể tích. Trong quá trình rèn, tốc độ làm mát khác nhau có thể tạo ra vùng lõi lạnh trong chi tiết rèn tuabin, gây rủi ro về việc điền đầy không đầy đủ hoặc nếp gấp lớp. Lực ép cũng phải vượt qua sức cản của vật liệu trên các mặt cắt lớn để định hình chi tiết rèn tuabin nặng. Những ràng buộc tương hỗ trong quy trình rèn này cho thấy giới hạn trọng lượng thực tế đối với một chi tiết rèn tuabin không chỉ do dung tích máy ép quyết định, mà còn phụ thuộc vào khả năng kiểm soát phân bố nhiệt và dòng chảy vật liệu. Để sản xuất một chi tiết rèn tuabin đáng tin cậy, những ràng buộc quy trình rèn này cần được giải quyết một cách tỉ mỉ thông qua quản lý nhiệt chính xác và kiểm soát quy trình chặt chẽ.
Việc lựa chọn hợp kim ảnh hưởng cơ bản đến khối lượng khả thi của chi tiết rèn tuabin thông qua khả năng gia công nóng và độ ổn định cấu trúc. Các siêu hợp kim dựa trên niken, vốn thiết yếu cho đĩa tuabin khí, có cửa sổ rèn hẹp. Việc đẩy một phôi thỏi 10 tấn vượt quá giới hạn ứng suất chảy của nó có thể gây nứt nghiêm trọng, dẫn đến việc loại bỏ chi tiết rèn tuabin do hỏng vật liệu. Việc hiểu rõ giới hạn rèn của siêu hợp kim niken là cực kỳ quan trọng vì cường độ chảy của hợp kim cũng ảnh hưởng đến hình dạng của chi tiết rèn tuabin. Các hợp kim tiên tiến cho phép tạo ra các phần mỏng hơn và nhẹ hơn mà vẫn đảm bảo khả năng chịu tải tương đương, từ đó có thể giảm khối lượng chi tiết rèn tuabin mà không làm suy giảm hiệu suất. Kiểm soát cấu trúc hạt cũng quan trọng ngang bằng đối với chi tiết rèn tuabin. Việc xử lý nhiệt-cơ học không đồng nhất trên các tiết diện dày dẫn đến hạt hỗn hợp hoặc hạt thô — những khuyết tật bị loại theo các tiêu chuẩn ngành như ASTM E112. Để sản xuất một chi tiết rèn tuabin đáng tin cậy, yêu cầu phải đạt tái kết tinh hoàn toàn, điều này đòi hỏi mức độ thâm nhập nhiệt đủ sâu vào tâm vật liệu. Nếu phần lõi của một trục nặng 50 tấn không chịu đủ biến dạng, hạt thô sẽ không đạt yêu cầu kiểm tra siêu âm. Điều này đặt ra một giới hạn khối lượng tối thiểu cho chi tiết rèn tuabin thấp hơn so với giới hạn dung tích riêng của máy ép. Việc vận hành trong giới hạn rèn của siêu hợp kim niken đòi hỏi quy trình xác nhận kỹ lưỡng và giám sát thời gian thực nhằm đảm bảo chất lượng đồng đều trên các chi tiết rèn quy mô lớn.
Khi các tổ máy phát điện được mở rộng quy mô để đáp ứng nhu cầu năng lượng toàn cầu, khả năng sản xuất chi tiết rèn tuabin có khối lượng lớn hơn đã trở thành một yếu tố khác biệt cạnh tranh then chốt. Các tuabin khí và tuabin hơi nước hiện đại có công suất vượt quá 500 MW hiện nay đòi hỏi một chi tiết rèn tuabin gần đạt 100 tấn mét. Để sản xuất chi tiết rèn tuabin nặng như vậy, ngành công nghiệp đang đầu tư vào các năng lực sản xuất thế hệ mới. Các máy ép thủy lực kiểu rèn tự do mới với sức ép vượt quá 150 MN đang được triển khai nhằm xử lý các phôi thỏi nặng hơn 600 tấn, từ đó mở rộng năng lực rèn tự do và cho phép sản xuất chi tiết rèn tuabin với kích thước chưa từng có. Đồng thời, những tiến bộ trong hợp kim siêu bền nền niken và thép chống biến dạng dẻo (creep-resistant steels) giúp các bộ phận nặng hơn này duy trì độ bền cấu trúc, đẩy mạnh giới hạn rèn hợp kim siêu bền nền niken và đảm bảo chi tiết rèn tuabin có thể chịu đựng được tải trọng nhiệt học và cơ học cực đoan. Khi được tích hợp cùng mô phỏng quy trình thời gian thực và mô hình hóa nhiệt dự báo, những đổi mới này đang mở rộng phạm vi khối lượng khả thi và giải quyết các ràng buộc then chốt trong quy trình rèn. Nhờ đó, chi tiết rèn tuabin dành cho các thế hệ tuabin kế tiếp có thể đạt hiệu suất cao hơn, tuổi thọ vận hành dài hơn và độ tin cậy tốt hơn mà không làm giảm chất lượng rèn. Cuối cùng, khả năng sản xuất roto tuabin rèn lớn, chất lượng cao là yếu tố then chốt thúc đẩy sự phát triển của công nghệ phát điện hiện đại.
Phạm vi trọng lượng điển hình của một bộ phận tuabin rèn là bao nhiêu? Trọng lượng bộ phận tuabin rèn thay đổi đáng kể tùy theo ứng dụng: từ vài kilôgam đối với cánh tuabin khí đến hơn 70 tấn đối với rô-to tuabin hơi nước hạt nhân, và lên tới 100 tấn đối với bánh xe Pelton thủy điện.
Năng lực rèn khuôn hở ảnh hưởng như thế nào đến trọng lượng bộ phận tuabin rèn? Năng lực rèn khuôn hở, thường vượt quá 15.000 tấn, cho phép sản xuất các bộ phận tuabin rèn nặng hơn 300 tấn mét. Năng lực này là yếu tố thiết yếu để rèn rô-to tuabin cỡ lớn trong các ứng dụng tuabin hơi nước và thủy điện.
Các ràng buộc chính của quy trình rèn đối với các bộ phận tuabin nặng là gì? Các ràng buộc quy trình rèn bao gồm quản lý nhiệt, kiểm soát dòng chảy vật liệu và yêu cầu lực ép. Độ đồng đều về nhiệt độ trong phạm vi ±20°C là yếu tố then chốt nhằm ngăn ngừa nứt và đảm bảo tính chất vật liệu đồng nhất trên toàn bộ bộ phận tuabin rèn.
Tại sao giới hạn rèn hợp kim siêu bền niken lại quan trọng trong sản xuất tuabin? Giới hạn rèn hợp kim siêu bền niken rất quan trọng vì những vật liệu này có cửa sổ rèn hẹp. Vượt quá giới hạn ứng suất chảy có thể gây nứt nghiêm trọng, do đó việc kiểm soát chính xác là thiết yếu đối với các ứng dụng rèn trục tuabin cỡ lớn.
Cách tối ưu hóa khối lượng chi tiết rèn tuabin cho các thế hệ tuabin tiếp theo là gì? Tối ưu hóa khối lượng chi tiết rèn tuabin bao gồm việc lựa chọn hợp kim tiên tiến, mô phỏng quy trình thời gian thực và mô hình hóa nhiệt dự báo. Những phương pháp này giúp giải quyết các ràng buộc trong quy trình rèn đồng thời cho phép sản xuất các thành phần rèn trục tuabin cỡ lớn và hiệu quả hơn.