 EN

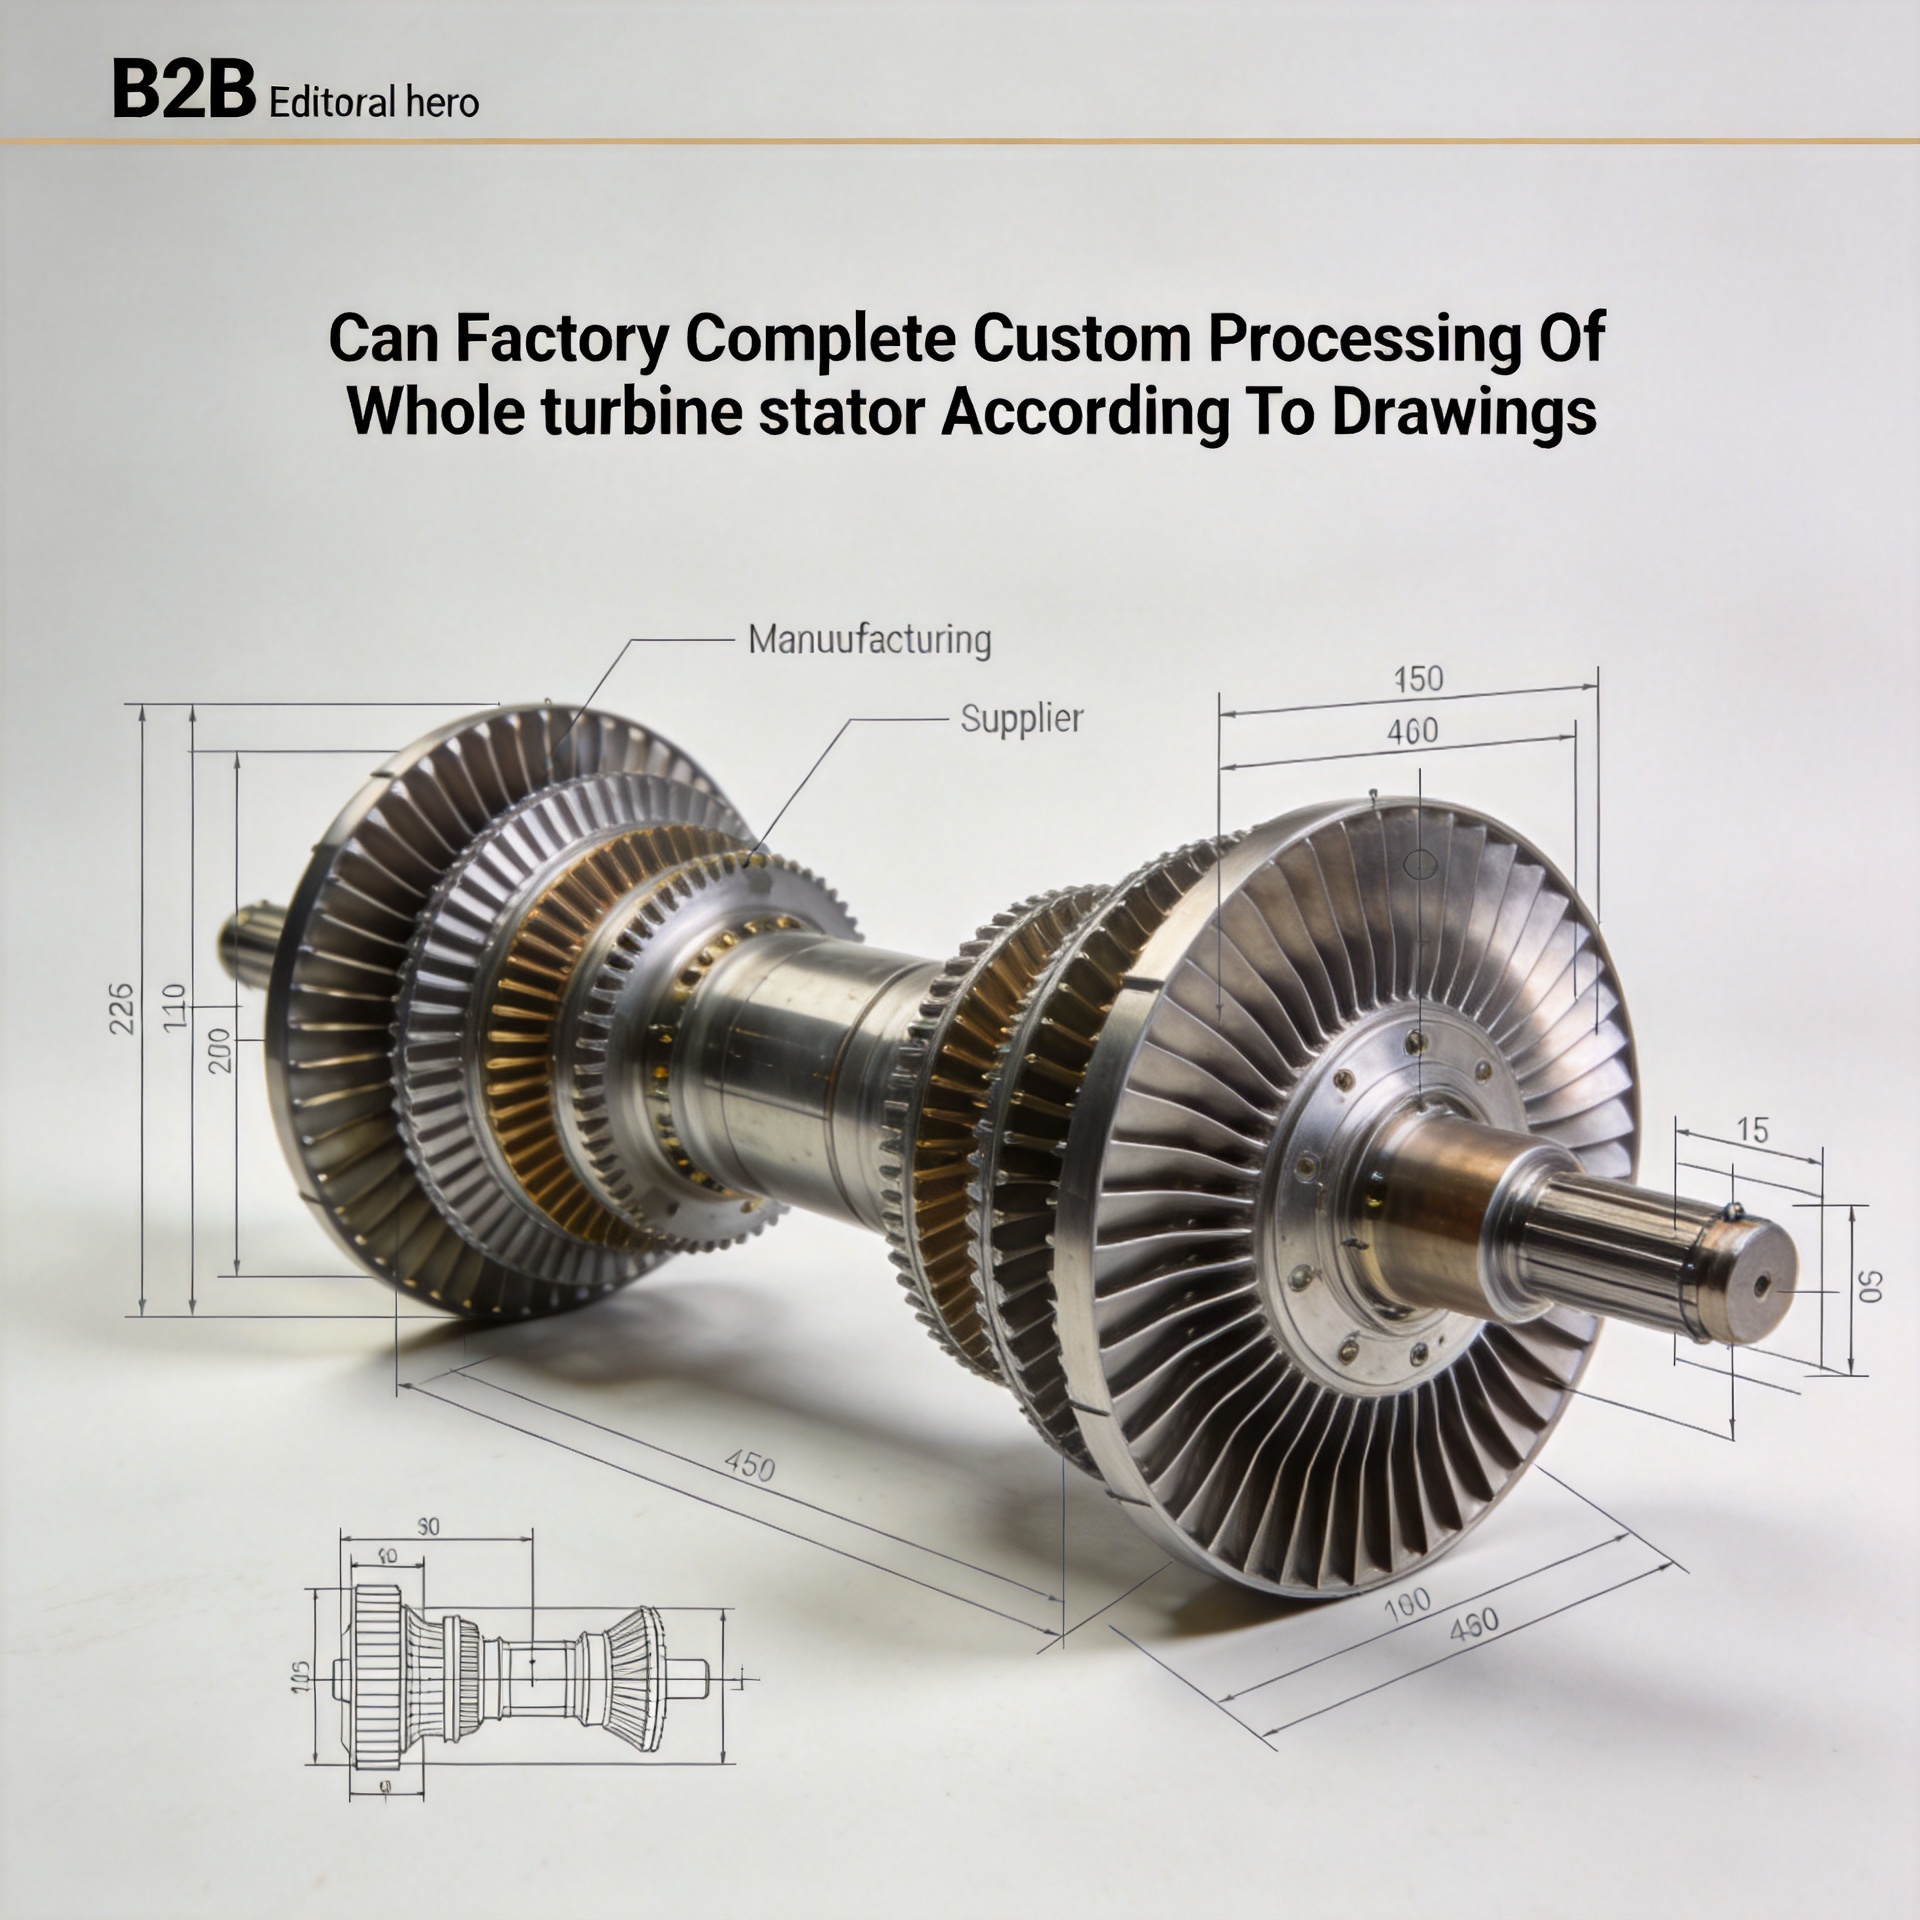
آیا کارخانه میتواند پردازش سفارشی کامل استاتور تمام توربین را بر اساس نقشهها انجام دهد؟
اگر شما یک بازرسی و نگهداری جامع از توربین گازی را مدیریت میکنید یا قطعات جایگزینی برای ماشینی غیراستاندارد یا قدیمی تهیه میکنید، این پرسش به زودی مطرح میشود: آیا یک کارخانه میتواند نقشههای مهندسی شما را بپذیرد و یک استاتور کامل توربین تحویل دهد که هم از نظر اندازه منطبق باشد و هم عملکرد صحیحی داشته باشد؟ پاسخ کوتاه این است که بله — اما پرسش واقعی این است که آیا کارخانهٔ مورد نظر قابلیت فرآیندی لازم برای تضمین این امر را دارد یا خیر، نه اینکه صرفاً تمایل به پذیرش سفارش را داشته باشد.
استاتور توربین چیست و چرا پردازش سفارشی اهمیت دارد
در توربین گازی، استاتور توربین مجموعهٔ ثابتی است که جریان سیال کارکرد را با زاویه و سرعت مناسب به پرههای چرخان هدایت میکند. برخلاف پرههای روتور، پرههای استاتور چرخان نیستند، اما تحت بارهای حرارتی بالا، اختلاف فشار قابل توجه و تنشهای مکانیکی ناشی از جریان سیال قرار دارند. دقت ابعادی در استاتور توربین مستقیماً بر بازده آیرودینامیکی مرحله تأثیر میگذارد؛ بنابراین تحملهای موجود در پروفیل پره، فاصلهٔ بین پرهها و هندسهٔ اتصال از اهمیت مهندسی حیاتی برخوردارند، نه صرفاً ظاهری.
برای مدلهای توربین استاندارد در خط تولید، اغلب قطعات جایگزین استاتور از سوی سازندهٔ اصلی (OEM) در دسترس هستند. چالش زمانی پیش میآید که با تجهیزات قدیمی، مدل توربینی با پشتیبانی محدود در بازار جانبی یا کاربردهای ارتقاء (Retrofit) که نیازمند هندسهای غیراستاندارد هستند، سروکار داریم. در این موارد، ساخت سفارشی مبتنی بر نقشه راهحل عملی است — و انتخاب کارخانهٔ سازنده تأثیر قابل اندازهگیریای بر نتیجهٔ نهایی دارد.
آیا یک کارخانه میتواند مجموعهٔ کامل استاتور توربین را مستقیماً از نقشههای مهندسی پردازش کند؟
بله، یک تولیدکنندهٔ دقیق و صلاحیتدار میتواند پردازش سفارشی کامل استاتور توربین را بر اساس نقشههای مهندسی ارائهشده توسط مشتری انجام دهد. اما در اینجا، سفارشیسازی نقشه تنها به اجرای دستورالعملهای ماشینکاری عددی (CNC) محدود نمیشود؛ بلکه شامل کل فرآیند از دریافت نقشه و بررسی مشخصات، تأمین مواد با درجهٔ آلیاژ مناسب، ماشینکاری دقیق، بازرسی ابعادی و تأیید نهایی مونتاژ استاتور میباشد.
این درک، نحوهٔ رویکرد بیشتر تیمهای تأمین را نسبت به این سؤال تغییر میدهد: تطابق مشخصات با نقشهٔ کاغذی لزوماً به معنای انطباق صحیح و عملکرد مناسب پس از نصب در توربین خاص شما نیست. یک کارخانه با قابلیت واقعی سفارشیسازی نقشه، در مرحلهٔ بررسی، ابهامات احتمالی در تلرانسها، پرسشهای مربوط به معادلبودن آلیاژها یا مسائل هندسی را شناسایی و گزارش میکند — نه اینکه پس از تحویل قطعاتی که در بازرسی ورودی شکست میخورند، اقدام کند.
پرسشی که در ابتدای ارزیابی تأمینکنندگان مفیدتر است این است: آیا این کارخانه بازبینی نقشهها را بهعنوان یک مرحلهٔ فعال پیش از تولید در نظر میگیرد یا اینکه تنها با بررسی سطحی به تولید اقدام میکند؟ این تفاوت نشانهای قابلاطمینان در ابتدای کار برای پیشبینی روند هموار فرآوری استاتور توربین در مراحل بعدی است.
تواناییهای فنی لازم برای فرآوری سفارشی استاتور توربین مبتنی بر نقشه
برای فرآوری سفارشی کامل استاتور توربین، بهویژه در کارهای مربوط به مجموعهٔ کامل، کارخانه باید دارای چندین توانایی همپوشان باشد:
- انعطافپذیری در پذیرش نقشهها: توانایی کار با نقشههای فنی دو بعدی و مدلهای سه بعدی CAD. خریداران مختلف از قالبهای مستندسازی متفاوتی استفاده میکنند: برخی فایلهای CAD کاملاً پارامتریک ارائه میدهند، درحالیکه برخی دیگر نقشههای کاغذی قدیمی دارند که اسکن و رقومیشدهاند. تأمینکنندهٔ شایسته باید قادر باشد با همان قالب نقشهای که مشتری ارائه میدهد کار کند، نه اینکه تبدیل آن را بهعنوان پیششرط اعمال نماید.
- ماشینکاری دقیق با دقت مورد نیاز پروفیلهای آیرودینامیکی: پرههای ثابت توربین سفارشی معمولاً نیازمند دقت ابعادی در محدودهٔ ±۰٫۰۲ تا ۰٫۰۳ میلیمتر برای بیشتر ویژگیهای کارکردی هستند، در حالی که روی سطوح با اهمیت بسیار بالا میتوان به محدودیتهای دقیقتری نیز دست یافت. این امر مستلزم استفاده از تجهیزات CNC و آگاهی فرآیندی خاص دربارهٔ هندسهٔ قطعات توربین است — نه محدودیتهای ماشینکاری صنعتی عمومی.
- تأمین مواد و گواهیدهی: نقشههای مهندسی درجهبندی آلیاژها را مشخص میکنند، که اغلب نامگذاریهای غربی هستند و در صورت تأمین از تولیدکنندهای که از استانداردهای چینی آلیاژ استفاده میکند، نیازمند تطبیق معادلسازی هستند. یک کارخانهٔ مؤهل مواد مناسب را تأمین و گواهی میکند، گواهیهای کارخانهای (mill certificates) را ارائه میدهد و در جاهایی که مشخصات مشتری این کار را الزامی میدانند، معادلسازی آلیاژها را مستند میسازد.
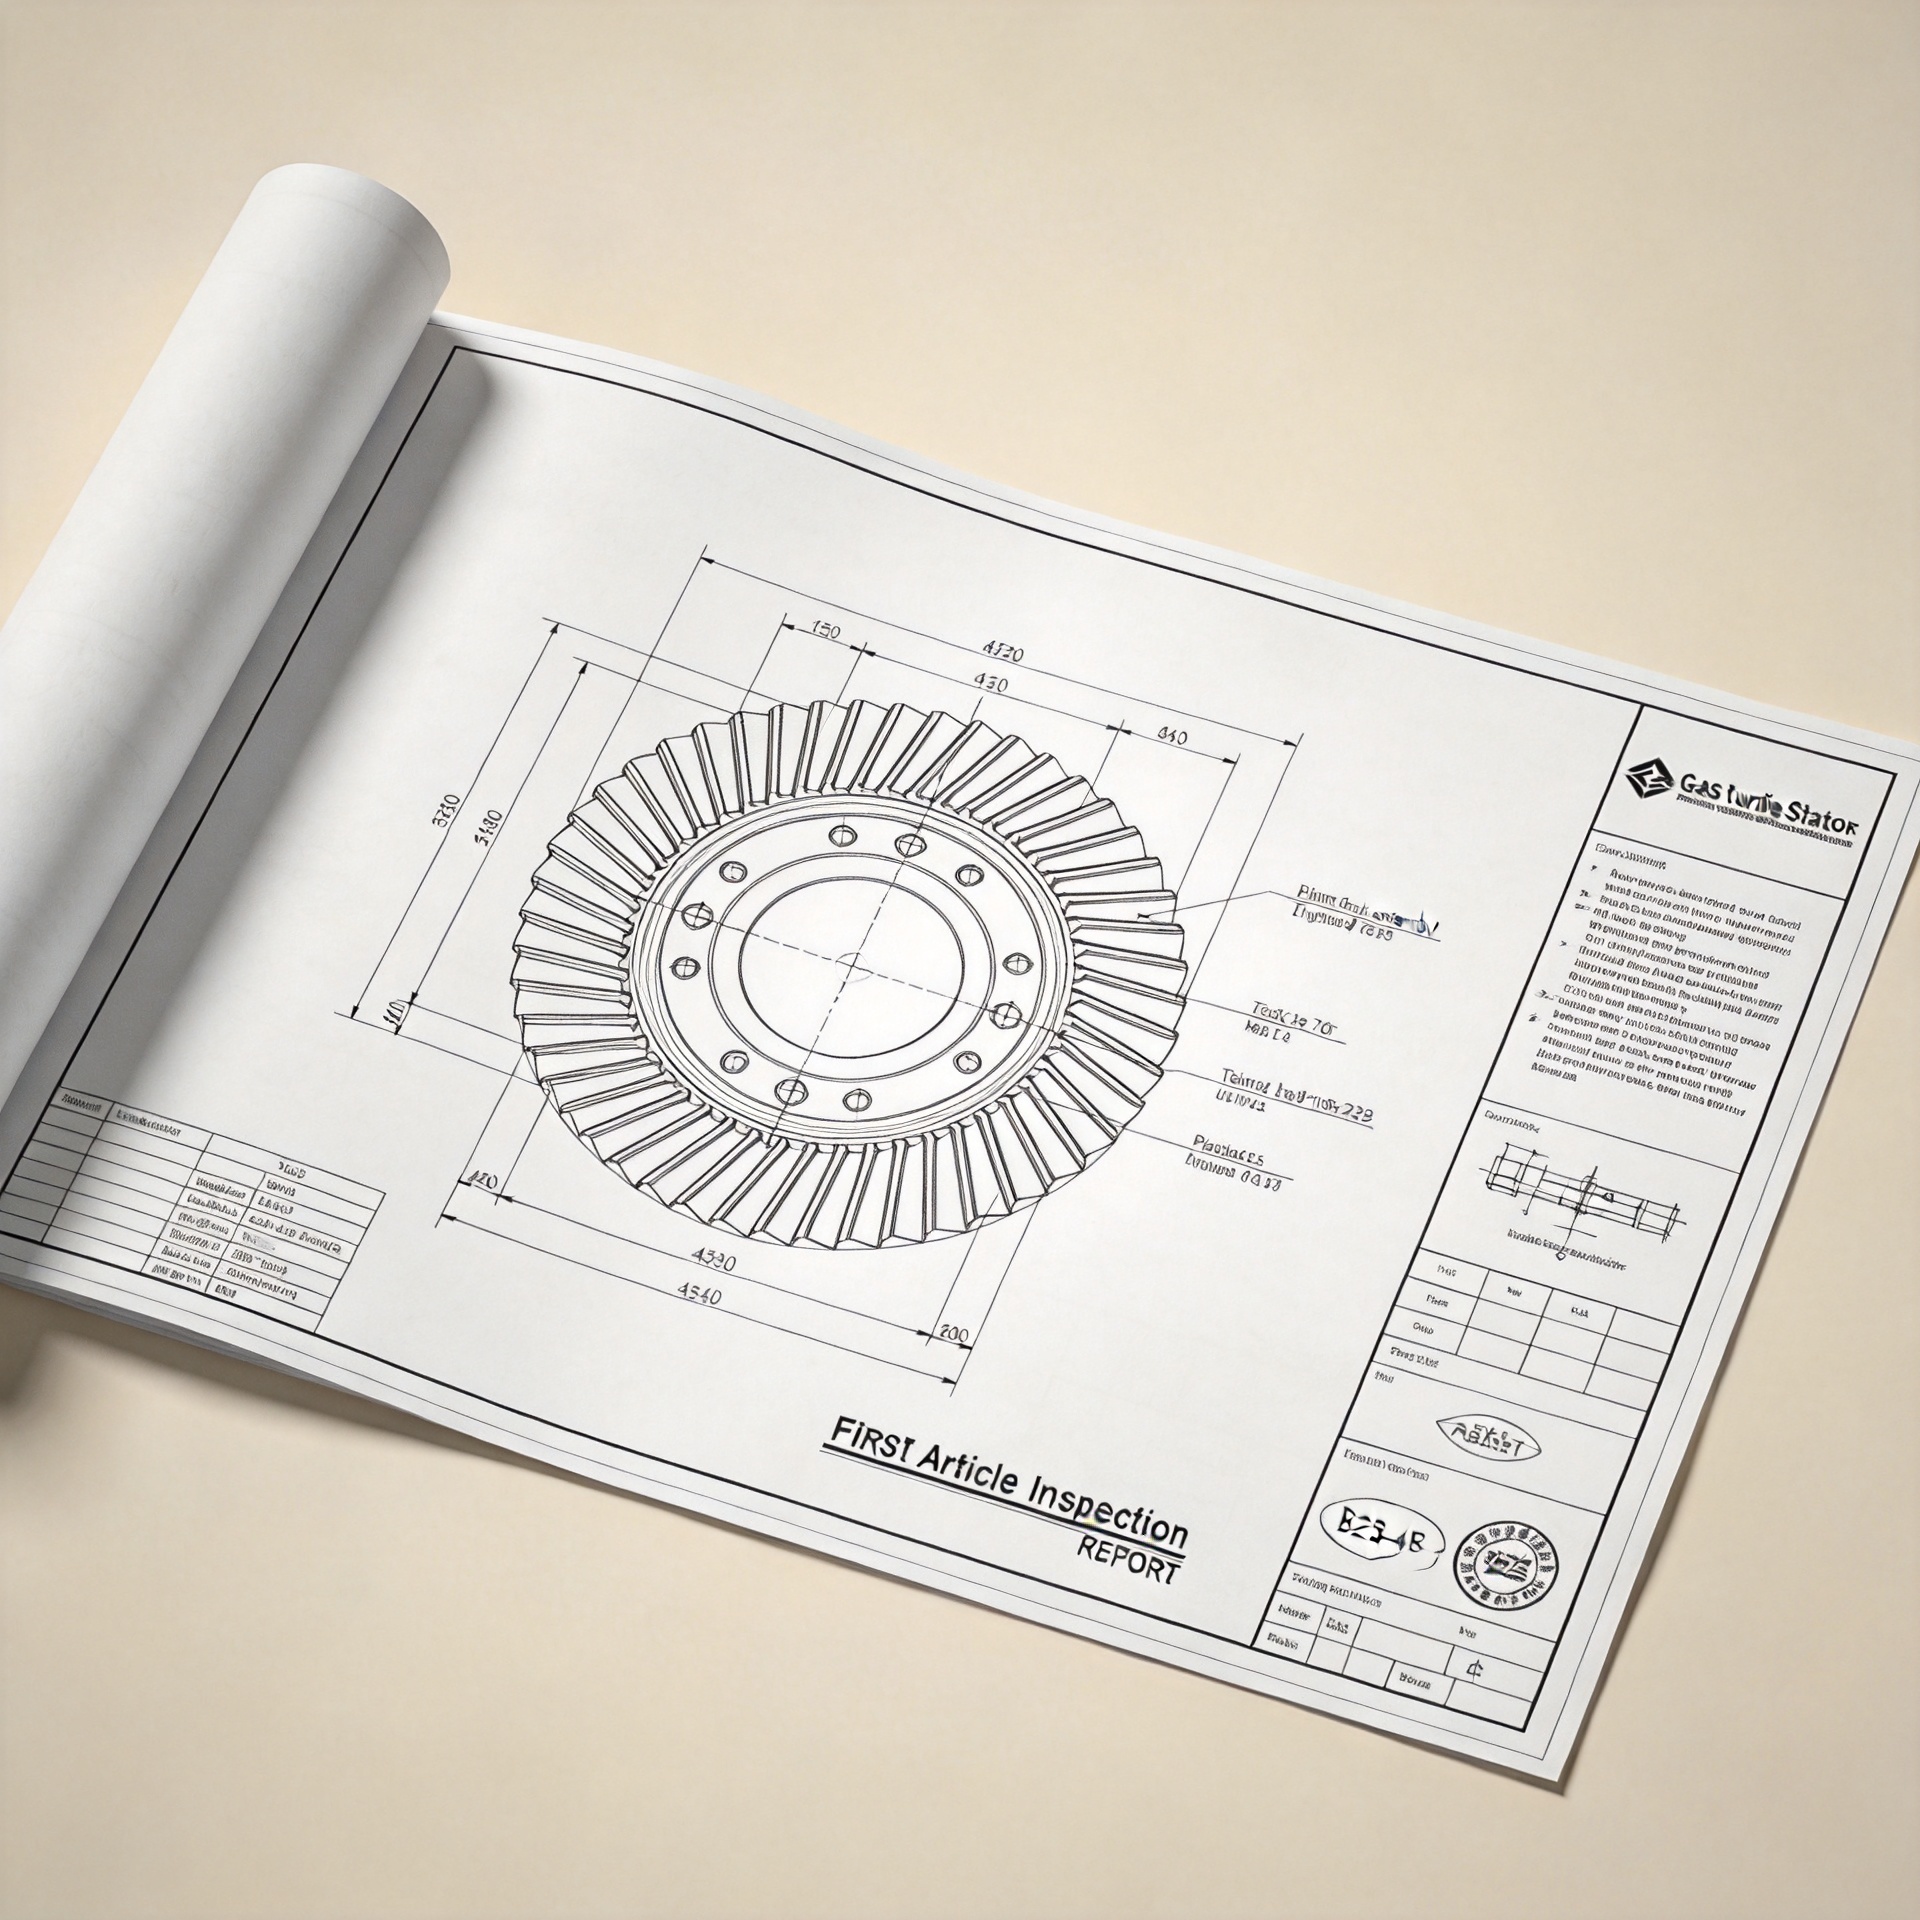
- بازرسی نمونهٔ اولیه (FAIR): برای سفارشهای پرههای استاتور توربین به صورت سفارشی، گزارش بازرسی نمونه اولیه که تأییدکننده انطباق ابعادی با نقشه فنی پیش از راهاندازی تولید کامل است، مکانیزمی است که فرآیند سفارشیسازی نقشه را تأیید میکند. اندازهگیری برشهای کلیدی پره با دستگاه CMM یا اسکن سهبعدی روش پذیرفتهشده برای تأیید پروفیل آیرودینامیکی است.
- تأیید مونتاژ استاتور: اگر سفارش شامل کل مونتاژ استاتور باشد و نه صرفاً پرههای جداگانه، کارخانه باید قادر باشد پیکربندی مونتاژشده را تأیید کند: فاصله بین پرهها، موقعیت زاویهای پرهها و هندسه کلی حلقه. نه تنها ابعاد تکتک قطعات. مونتاژ استاتور مرحلهای مجزا است که الزامات بازرسی خاص خود را دارد.
فرآیند سفارشیسازی نقشه در عمل چگونه است
از یک کارخانه با توانایی واقعی، فرآیند سفارشیسازی طرحها برای پردازش استاتور توربین معمولاً از این مراحل عبور میکند:
- بررسی طرح و بازخورد پیش از تولید: کارخانه طرحهای مهندسی شما را بررسی میکند، به تلرانسهای مبهم اشاره میکند، معادلبودن درجه مواد را تأیید میکند و ویژگیهای هندسی که نیازمند ابزارهای ویژه هستند را شناسایی میکند. این مرحله معمولاً چند تبادل روشنسازی را به دنبال دارد؛ که بهطور کلی نشانهای مثبت است، نه دلیلی برای نگرانی.
- طراحی ابزار و برنامهریزی فرآیند: پروفیلهای ویژه پرههای استاتور توربین نیازمند ابزارهای ساختهشده بهصورت اختصاصی هستند. کارخانه برنامه فرآیند زدن یا ماشینکاری را متناسب با طرح شما توسعه میدهد، از جمله عملیات حرارتی پس از فرآیند در صورتی که مشخصات آلیاژ شما خواص مکانیکی خاصی مانند سختی یا مقاومت در برابر خستگی را مطلوب داشته باشد.
- تولید و بازرسی نمونه اولیه: پیش از ورود به تولید کامل، یک نمونه اولیه تولید میشود که بهطور کامل از نظر ابعادی در برابر نقشهٔ شما بررسی میگردد و گزارش بازرسی نمونه اولیه (FAIR) صادر میشود. در این مرحله، انطباق دقیق قطعه با نقشه بر اساس دادههای اندازهگیری عینی — نه فرضیات — تأیید میشود. همچنین، هرگونه تنظیم فرآیندی در این نقطه انجام میشود، پیش از آغاز تولید کامل.
- تولید کامل همراه با اسناد دستهبندیشده: پس از دریافت تأییدیهٔ نمونه اولیه، سفارش کامل استاتور توربین آغاز میشود و با هر محموله، اسناد بازرسی ابعادی دستهبندیشده و گواهینامهٔ مواد ارائه میگردد.
روش ارزیابی توانایی سفارشیسازی نقشه توسط کارخانه
آیا شما این پرسش را مطرح کردهاید که آیا فرآیند ارزیابی شما واقعاً چیزهای درستی را اندازهگیری میکند؟ اتکا به بازرسی ورودی قطعات استاتور توربین تحویلشده برای شناسایی عدم تطابق با نقشهها، رویکردی واکنشی و پرهزینه است. ارزیابی توانایی فرآیند پیش از آغاز تولید بسیار مؤثرتر است.
هنگام ارزیابی یک کارخانه برای انجام کارهای سفارشیسازی نقشههای استاتور توربین، پرسشهای مفیدی از این قبیل شامل موارد زیر میشوند:
- زمان استاندارد شما برای بازبینی نقشه و ارائه بازخورد فنی پیش از ثبت سفارش چقدر است؟
- آیا گزارشهای بازرسی نمونه اولیه را بهصورت استاندارد برای سفارشهای سفارشی استاتور ارائه میدهید؟
- روش اندازهگیری شما برای مقاطع مقطعی بالههای وان (vane airfoil) چیست — دستگاه اندازهگیری هماهنگ (CMM)، اسکن سهبعدی یا نوری؟
- مستندسازی معادلبودن آلیاژها را برای درجات مشخصشده توسط غرب چگونه انجام میدهید؟
- آیا میتوانید مجموعه کامل استاتور را با بازرسی در حالت مونتاژشده تأمین کنید، یا تنها وانهای جداگانه را ارائه میدهید؟
کارخانهای که این پرسشها را با توضیحات فرآیندی مشخص (زمانهای انجام، روشهای بازرسی، قالبهای مستندسازی) پاسخ دهد، توانایی سفارشیسازی نقشه را نشان میدهد که منجر به ساخت صحیح استاتور توربین در زمان تحویل میشود. کارخانهای که تنها تعهدات کلی به کیفیت ارائه کند و جزئیات فرآیندی را ذکر نکند، خطری است که پیش از ثبت سفارش باید جدی گرفته شود.
این امر برای اکثر پروژههای سفارشیسازی استاتور توربین صادق است — هرچند اگر کاربرد شما شامل پروفیلهای بالهای بسیار دقیق از نقشههای قدیمی ناقص باشد، ممکن است گام مهندسی معکوس پیش از فرآیند سفارشیسازی نقشه لازم باشد. این موضوع را بهتر است در مرحله بررسی پیش از فروش با کارخانه روشن کنید تا آن را در میانهٔ تولید کشف نکنید.
خلاصه: پردازش سفارشی استاتور توربین مبتنی بر نقشه با کارخانهٔ مناسب قابل انجام است.
کارخانهای با صلاحیت میتواند پردازش سفارشی کامل استاتور توربین را بر اساس نقشههای مهندسی انجام دهد — این فرآیند شامل دریافت نقشه، ماشینکاری دقیق تا تحملهای پرههای هوایی، گواهی آلیاژ، بازرسی نمونه اولیه و تأیید مونتاژ استاتور میشود. آنچه تأمینکنندگانی که واقعاً قادر به تحویل هستند را از سایرین جدا میکند، توانایی فرآیندی است که در سختگیری بازبینی مهندسی، مستندسازی FAIR و روششناسی اندازهگیری قابل مشاهده است.
اگر پروژه شما نیازمند پردازش سفارشی استاتور توربین بر اساس نقشههای مهندسی است، با تیم مهندسی ما تماس بگیرید تا نیازهای بازبینی نقشه و زمانبندی تولید شما را بررسی کنیم.