 EN

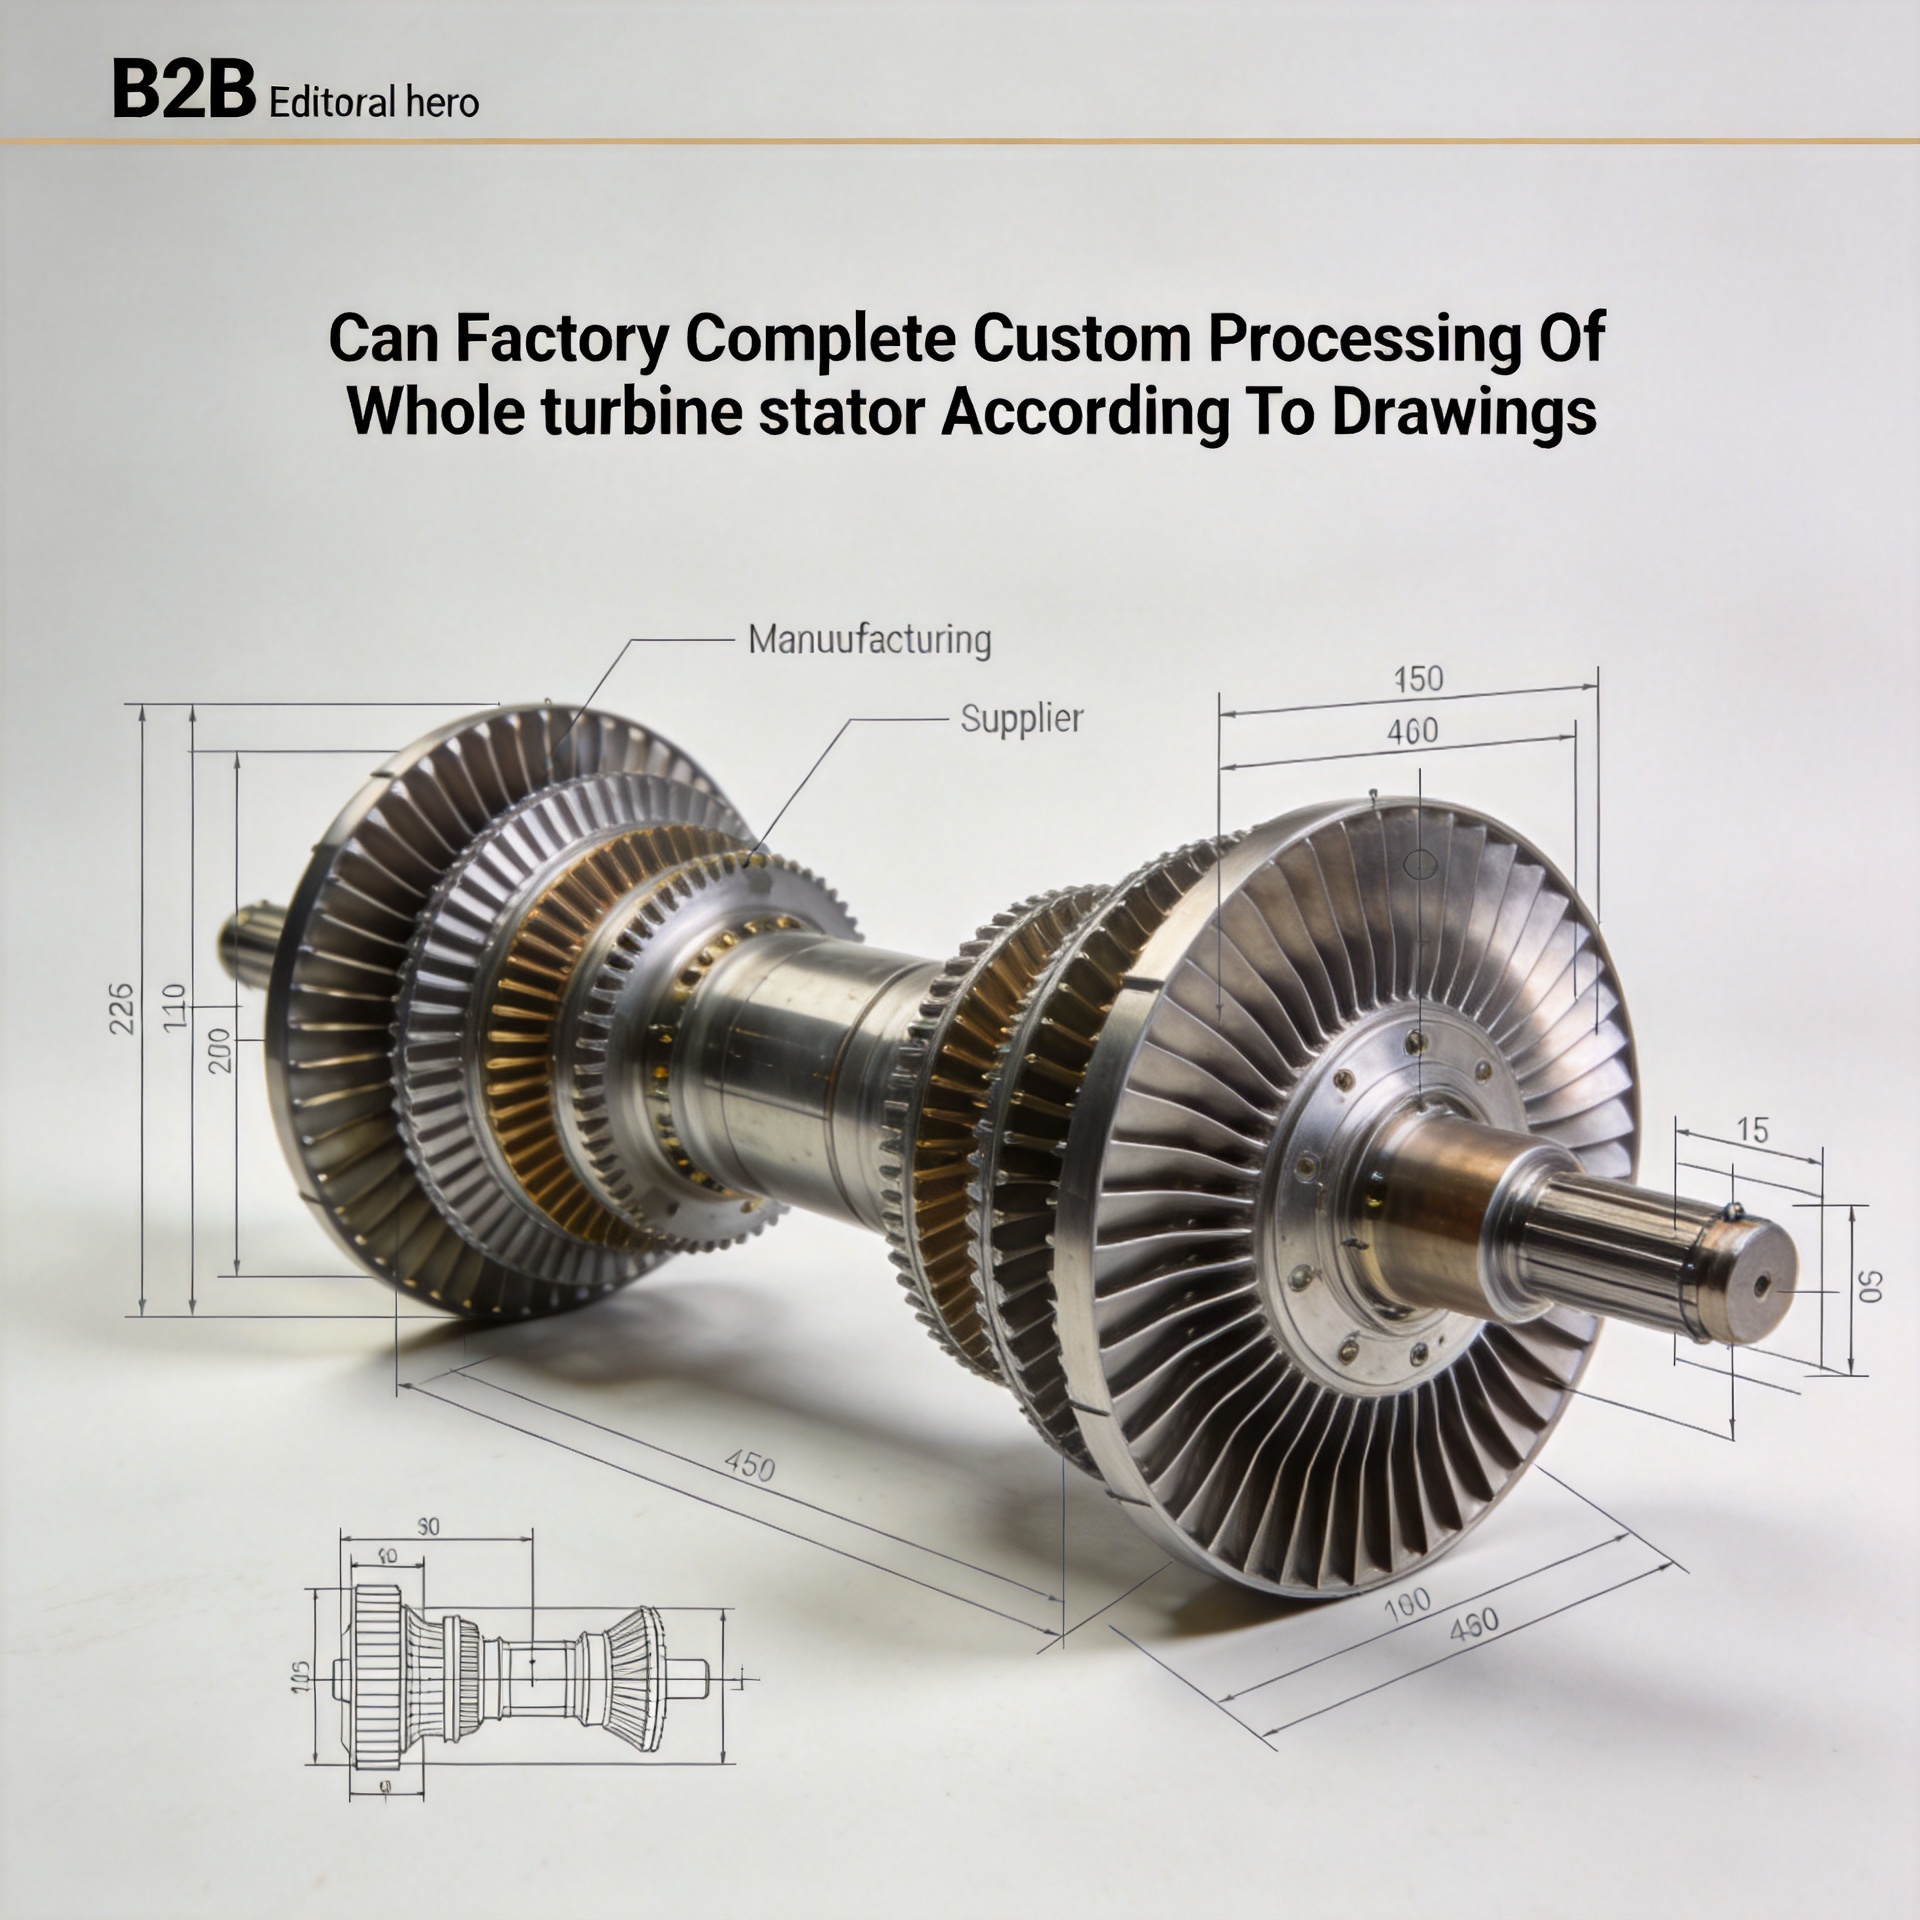
Kan fabrikken utføre tilpasset bearbeiding av hele turbinstator i henhold til tegninger?
Hvis du håndterer en gass turbinoverhaling eller skaffer erstatningskomponenter for en ikke-standard eller eldre maskin, dukker dette spørsmålet opp tidlig eller sent: Kan en fabrikk ta imot dine konstruksjonstegninger og levere en hel turbinstator som passer og fungerer korrekt? Kort svar er ja – men det egentlige spørsmålet er om en gitt fabrikk har prosesskapasiteten til å støtte dette, ikke bare viljen til å akseptere ordren.
Hva er en turbinstator, og hvorfor er tilpasset bearbeiding viktig
I en gasturbin er turbinstatoranlegget den stasjonære delen som leder arbeidsvæsken mot de roterende bladene med riktig vinkel og hastighet. I motsetning til rotorbland, roterer statorkjøler ikke, men de utsettes for høye termiske belastninger, betydelige trykkforskjeller og mekanisk stress forårsaket av væskestrøm. Dimensjonell nøyaktighet i turbinstatoranlegget påvirker direkte aerodynamisk effektivitet i trinnet, noe som betyr at toleranser i bladprofil, avstand og festegeometri er teknisk kritiske – ikke bare estetiske.
For standard turbinmodeller i serieproduksjon er det ofte tilgjengelige originale utstyr (OEM) for utskiftning av statorkomponenter. Utfordringen oppstår ved eldre utstyr, turbinmodeller med begrenset ettermarkedssupport eller ombyggingsapplikasjoner som krever ikkenormale geometrier. I slike tilfeller er tilpasset bearbeiding basert på tegninger den praktiske løsningen – og valget av fabrikk har en målbar innvirkning på resultatet.
Kan en fabrikk behandle en hel turbinstatormontering ut fra tekniske tegninger?
Ja, en kvalifisert nøyaktighetsprodusent kan utføre full tilpasset behandling av turbinstatorer basert på kundens tekniske tegninger. Men tegningstilpasning i dette kontekst omfatter mer enn bare CNC-utførelse. Den omfatter hele arbeidsflyten fra mottak av tegninger og gjennomgang av spesifikasjoner, via innkjøp av riktig legeringsgrad av materiale, nøyaktig maskinering, dimensjonell inspeksjon og til slutt verifikasjon av den ferdige statormonteringen.
Dette innsikten endrer hvordan de fleste innkjøpsgrupper tilnærmer seg dette spørsmålet: en spesifikasjon som samsvarer med tegningen på papiret betyr ikke automatisk riktig passform og funksjon etter montering i din spesifikke turbin. En fabrikk med ekte evne til tegningstilpasning vil påpeke potensielle tvetydigheter i toleranser, spørsmål om legeringslikverdi eller geometriske bekymringer allerede i gjennomgangsfasen – ikke først etter at deler som ikke klarer innkommende inspeksjon er levert.
Et mer praktisk spørsmål å stille tidlig i leverandørvurderingen er: Behandler denne fabrikken tegningsgjennomgang som en aktiv forproduksjonssteg, eller går de rett i produksjon med bare en overfladisk sjekk? Denne forskjellen er en pålitelig tidlig indikator på om nedstrøms-behandling av turbinstatorer vil gå smidig.
Tekniske evner som kreves for tegningsbasert behandling av turbinstatorer
For full tilpasset behandling av turbinstatorer, spesielt helmonteringsarbeid, må fabrikken ha flere overlappende evner:
- Fleksibilitet i tegningsmottak: Evnen til å jobbe fra både 2D-tekniske tegninger og 3D-CAD-modeller. Forskjellige kjøpere har ulike dokumentasjonsformater: Noen leverer fullt parametriske CAD-filer, mens andre har eldre papirtegninger som er skannet og digitalisert. En kompetent leverandør tilpasser seg det tegningsformatet kunden har, i stedet for å kreve konvertering som en forutsetning.
- Presisjonsbearbeiding innen luftprofil-toleranser: Tilpassede turbinstatorkanter krever vanligvis dimensjonell nøyaktighet i området ±0,02–0,03 mm på de fleste funksjonelle egenskapene, med strengere toleranser mulig på utvalgte flater med høy kritikalitet. Dette krever CNC-utstyr og prosesskunnskap spesifikt for turbinkomponentgeometri – ikke generelle industrielle maskineringsnøyaktigheter.
- Innkjøp og sertifisering av materiale: Konstruksjonstegninger vil angi legeringsgrader, ofte vestlige betegnelser som krever ekvivalenskartlegging ved innkjøp fra en produsent som bruker kinesiske legeringsstandarder. En kvalifisert fabrikk innkjøper og sertifiserer riktig legering, leverer verketssertifikater og dokumenterer legeringsekvivalens der dette kreves av kundens spesifikasjon.
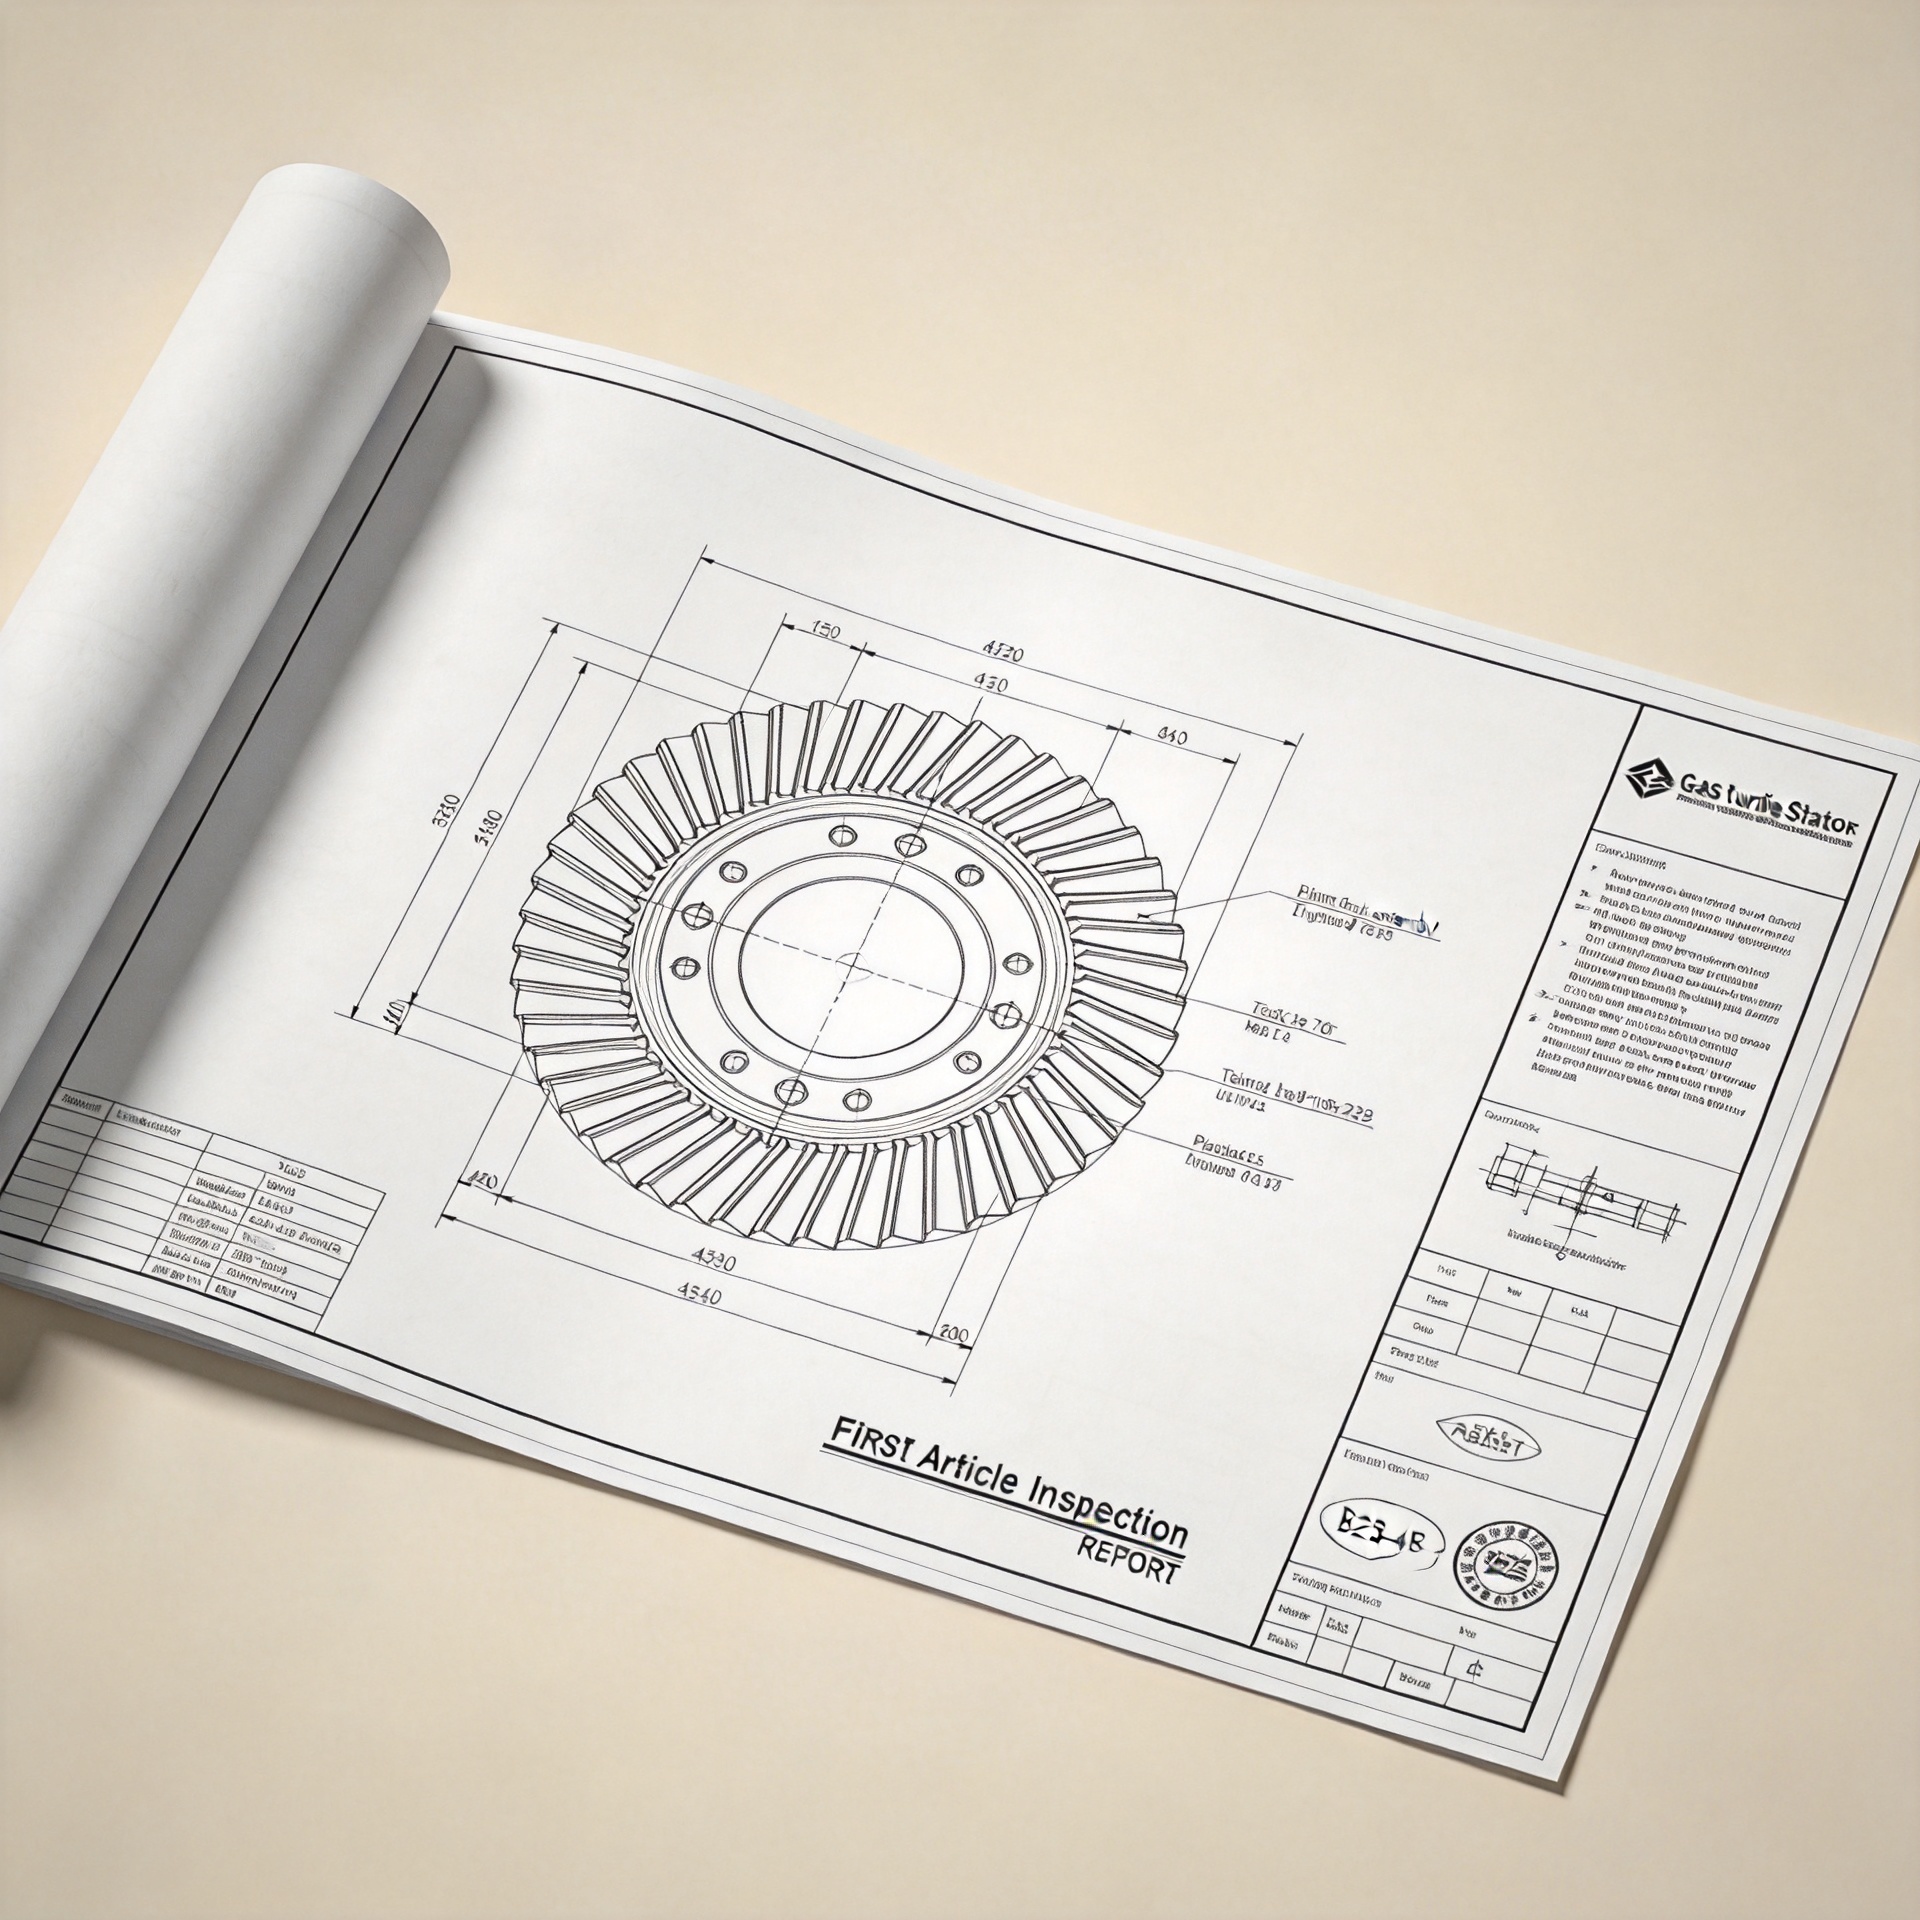
- Inspeksjon av første artikkel (FAIR): For bestillinger av tilpassede turbinstatorer er en første-utgave-inspeksjonsrapport som bekrefter at dimensjonene samsvarer med konstruksjonstegningen, før full produksjon startes, mekanismen som bekrefter prosessen for tilpasning av tegningen. Måling ved hjelp av CMM eller 3D-scanning av viktige skivelangs-snitt er den aksepterte metoden for verifisering av luftprofilens form.
- Verifisering av statormontering: Hvis bestillingen omfatter en komplett statormontering i stedet for enkelte skiver, må fabrikken kunne verifisere den monterte konfigurasjonen: avstand mellom skiver, vinkelposisjonering og helhetlig ringgeometri – ikke bare dimensjonene på enkeltdeler. Statormontering er et eget trinn med egne inspeksjonskrav.
Hvordan arbeidsflyten for tilpasning av tegninger ser ut i praksis
Fra en fabrikk med ekte kapasitet følger arbeidsflyten for tegningsbasert tilpassing av turbinstatorer vanligvis disse stadiene:
- Tegningsgjennomgang og tilbakemelding før produksjon: Fabrikken gjennomgår dine konstruksjonstegninger, markerer uklare toleranser, bekrefter materialekvalitetslikhet og identifiserer geometriske trekk som krever spesialverktøy. Dette stadiet fører vanligvis til noen avklaringsutvekslinger; det er generelt et positivt tegn, ikke en grunn til bekymring.
- Verktøyutvikling og prosessplanlegging: Tilpassede profiler for turbinstatorblader krever formtilpasset verktøy. Fabrikken utvikler smi- eller maskinbearbeidingsprosessen i tråd med din tegning, inkludert etterfølgende varmebehandling dersom din legeringsspesifikasjon krever bestemte mekaniske egenskaper, som hardhet eller utmattelsesfasthet.
- Førsteproduksjon og inspeksjon: Før man går over til full produksjonsvolum, produseres et første-utvalg sett, som gjennomgås en fullstendig dimensjonell inspeksjon i henhold til din tegning, og en FAIR utstedes. Dette er der overensstemmelsen mellom tegning og del bekreftes med konkrete måledata, ikke antakelser. Det er også her eventuelle prosessjusteringer foretas før den fulle serien starter.
- Full produksjon med parti-dokumentasjon: Når godkjenning av første-utvalget er innhentet, går bestillingen av turbinstatorer videre til full produksjon med dimensjonell inspeksjon av hvert parti og materielsertifikater som følger med hver forsendelse.
Hvordan vurdere en fabrikks evne til å tilpasse tegninger
Har du vurdert om din evalueringssprosess faktisk måler de riktige tingene? Å stole på inngående inspeksjon av leverte turbinstatordele for å oppdage avvik fra tegninger er en reaktiv og kostbar tilnærming. Å vurdere prosesskapasitet før produksjonen starter er langt mer effektivt.
Når du vurderer en fabrikk for tilpasset arbeid med turbinstator-tegninger, inkluderer nyttige spørsmål:
- Hva er din standard gjennomføringstid for tegningsgjennomgang og teknisk tilbakemelding før bestilling?
- Leverer dere rapporter for første-utvalgsinspeksjon som standard for tilpassede statorbestillinger?
- Hva er din målemetode for vingeprofilers tverrsnitt — koordinatmåling (CMM), 3D-scanning eller optisk måling?
- Hvordan håndterer dere dokumentasjon for legeringslikverdighet for vestlige spesifiserte kvaliteter?
- Kan dere levere fullstendig statormontering med inspeksjon i montert konfigurasjon, eller bare enkelte vinger?
En fabrikk som svarer på disse spørsmålene med konkrete prosessbeskrivelser (gjennomløpstider, inspeksjonsmetoder, dokumentasjonsformater) demonstrerer den typen tegningsbasert tilpassingskapabilitet som fører til en korrekt bygd turbinstator ved levering. En fabrikk som gir generiske kvalitetsforpliktelser uten konkrete prosessdetaljer utgjør en risiko som bør tas alvorlig før bestillingen godkjennes.
Dette gjelder for de fleste tilpassede turbinstatorprosjekter — selv om ditt brukstilfelle involverer svært stramme profilavvik på vingeprofiler fra ufullstendige eldre tegninger, kan en reverseringsteknikk (reverse engineering) måtte utføres før selve tegningsanpassingsprosessen. Det er verdt å avklare dette med fabrikken under forhåndssalgsgjennomgangen, heller enn å oppdage det under produksjonen.
Oppsummering: Tegningsbasert tilpasset turbinstatorprosessering er mulig med riktig fabrikk
En kvalifisert fabrikk kan utføre tilpasset bearbeiding av en hel turbinstator i henhold til konstruksjonstegninger — inkludert mottak av tegninger, presisjonsbearbeiding innen luftfoil-toleranser, legeringsgodkjenning, førsteartikkelkontroll og verifikasjon av statormontering. Det som skiller leverandører som faktisk klarer å levere fra de som ikke klarer det, er prosesskapasitet, synlig gjennom streng teknisk gjennomgang, FAIR-dokumentasjon og målemetodikk.
Hvis prosjektet ditt krever tilpasset bearbeiding av turbinstatorer fra konstruksjonstegninger, ta kontakt med vårt ingeniørteam for å diskutere kravene til tegningsgjennomgang og produksjonstidslinje.