 EN

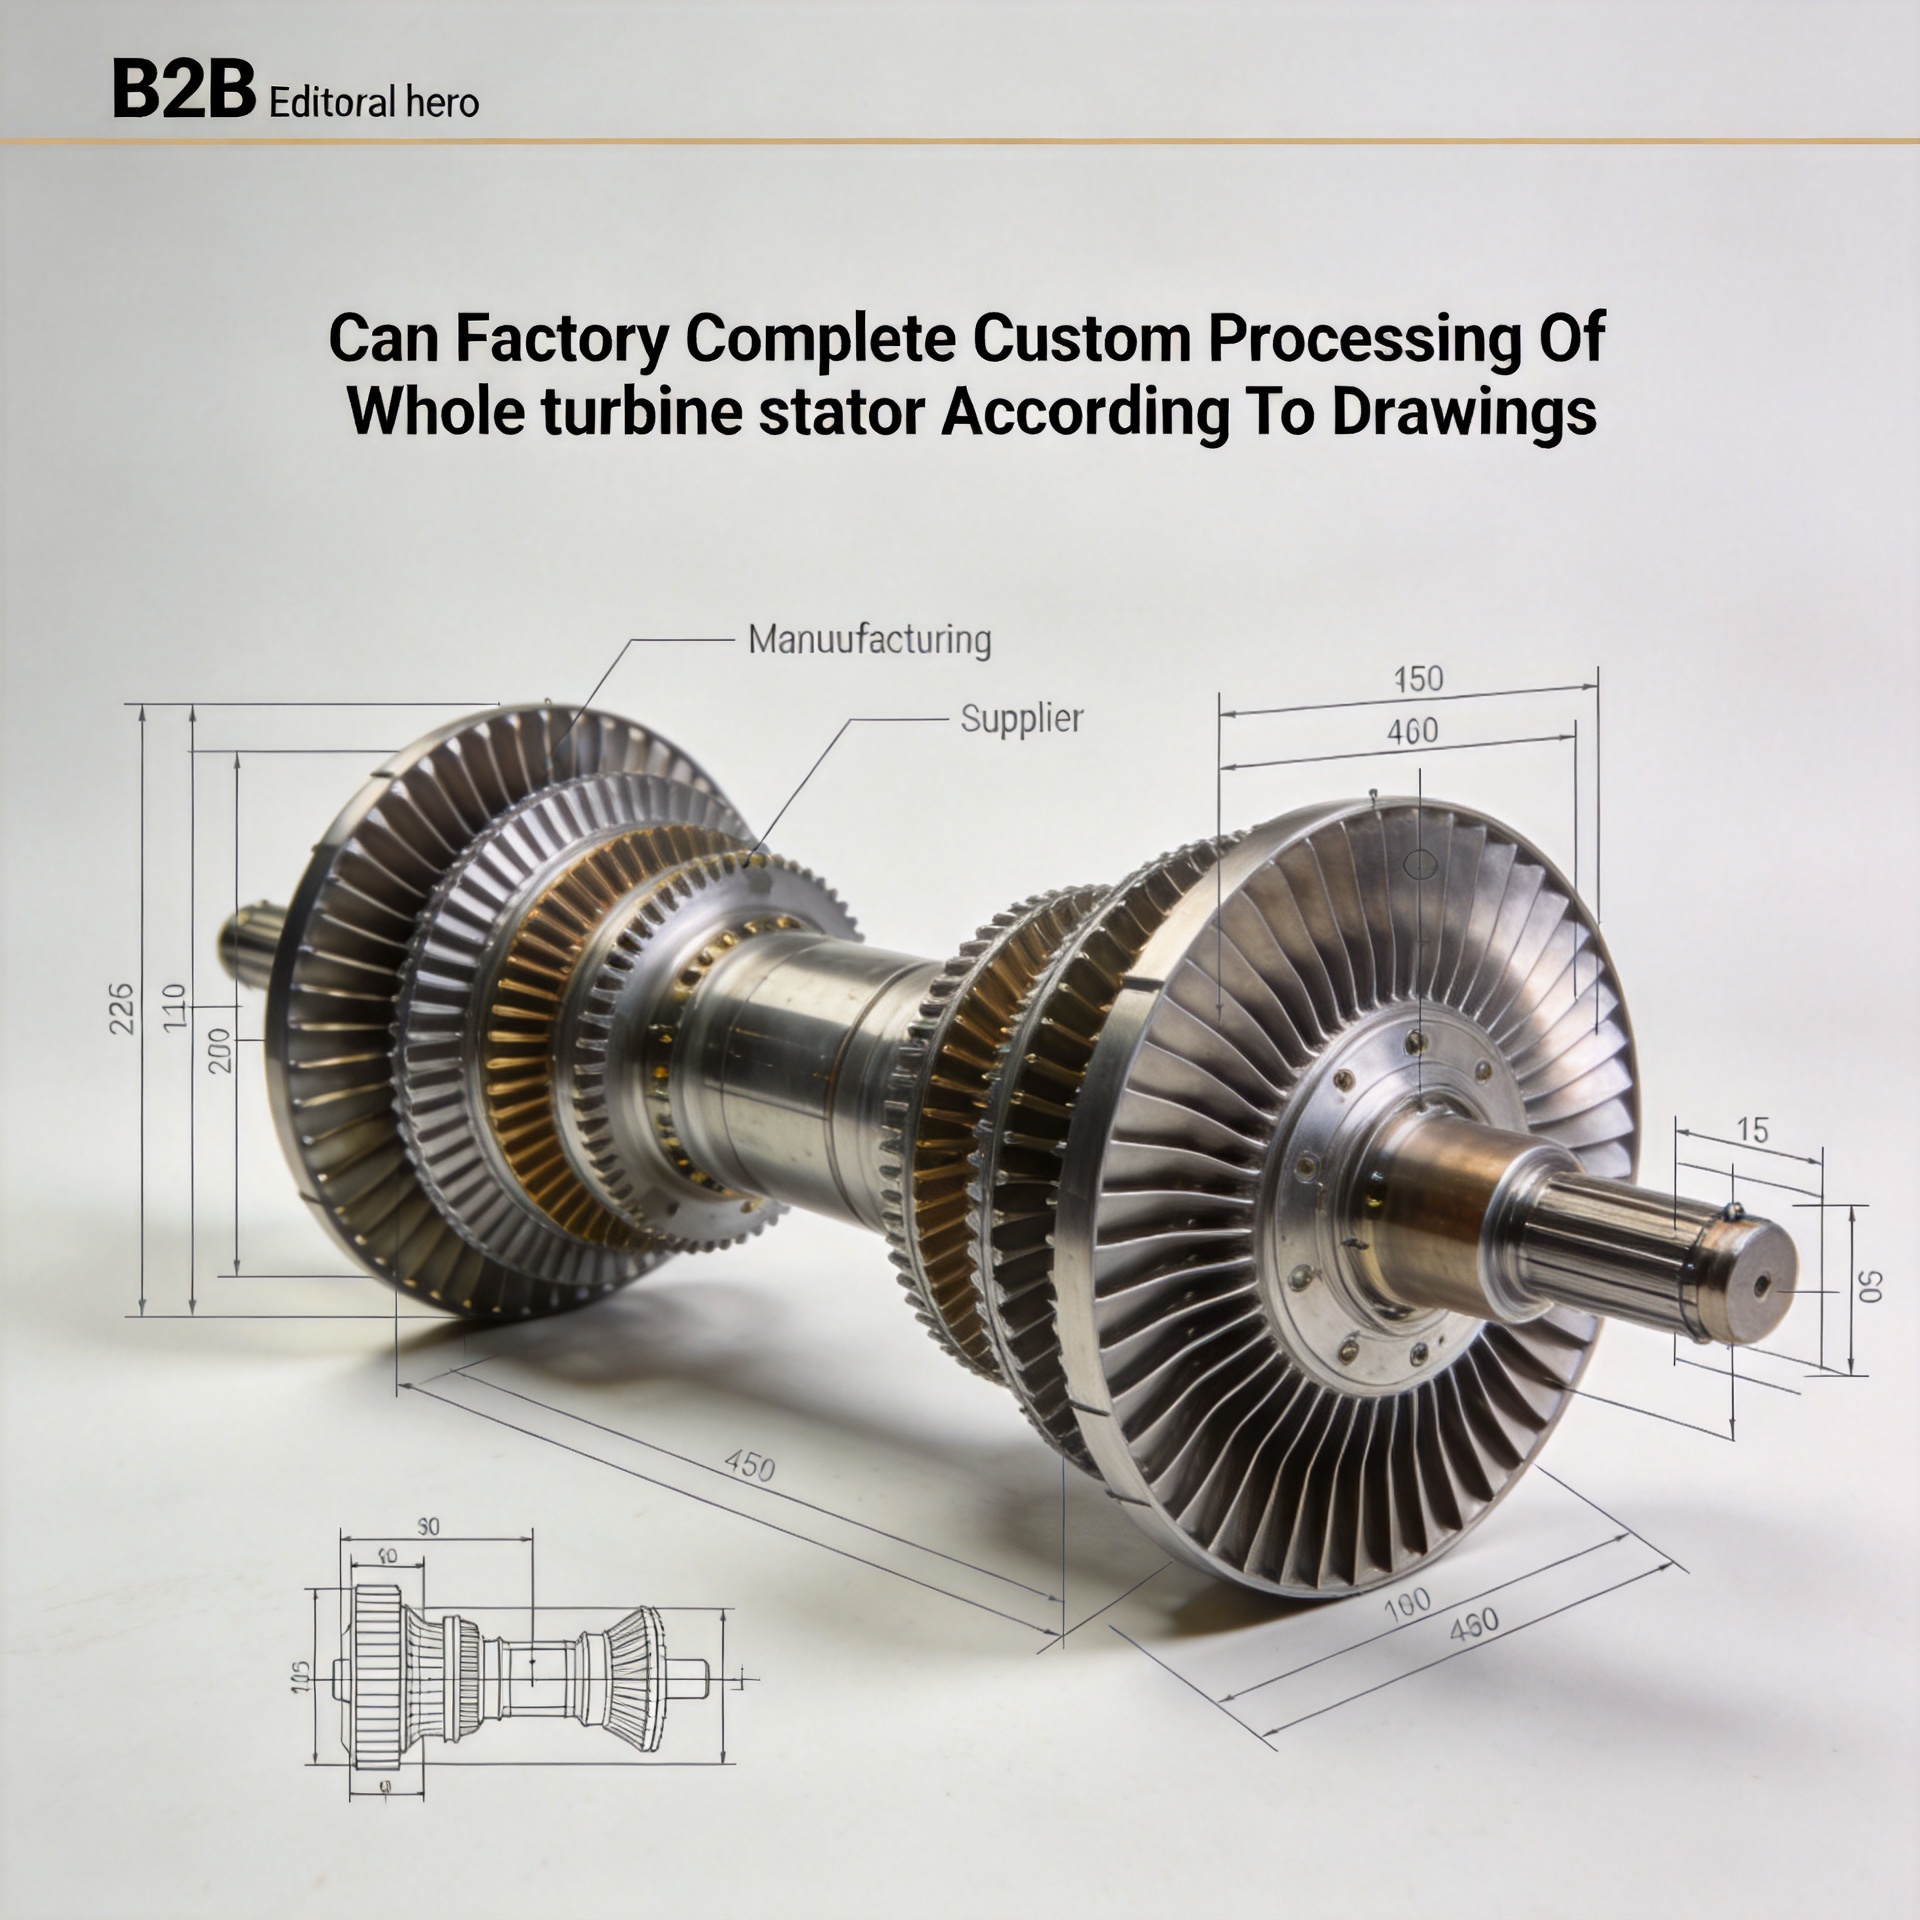
Czy fabryka może wykonać niestandardową obróbkę całego statora turbiny zgodnie z rysunkami?
Jeśli nadzorujesz remont turbiny gazowej lub zakupujesz części zamienne do maszyny niestandardowej lub starszego typu, pytanie to pojawia się wcześniej czy później: czy fabryka może przyjąć Twoje rysunki inżynierskie i dostarczyć kompletny stator turbiny, który będzie pasował i działał poprawnie? Krótka odpowiedź brzmi: tak — ale prawdziwe pytanie brzmi: czy dana fabryka dysponuje niezbędnymi możliwościami procesowymi, aby to zapewnić, a nie tylko chęcią przyjęcia zamówienia.
Czym jest stator turbiny i dlaczego niestandardowe przetwarzanie ma znaczenie
W turbinie gazowej stator turbiny to nieruchoma zespół, który kieruje czynnikiem roboczym na wirujące łopatki pod odpowiednim kątem i z odpowiednią prędkością. W przeciwieństwie do łopatek wirnika łopatki statora nie obracają się, lecz są narażone na wysokie obciążenia termiczne, znaczne różnice ciśnień oraz naprężenia mechaniczne wywołane przepływem czynnika. Dokładność wymiarowa statora turbiny ma bezpośredni wpływ na sprawność aerodynamiczną stopnia, co oznacza, że dopuszczalne odchylenia w profilu łopatek, ich rozmieszczeniu oraz geometrii mocowania mają kluczowe znaczenie inżynierskie, a nie jedynie estetyczne.
Dla standardowych, produkowanych seryjnie modeli turbin często dostępne są oryginalne części zamienne do statora. Problem pojawia się przy starszym sprzęcie, modelach turbin z ograniczoną obsługą serwisową na rynku wtórnym lub przy modernizacjach wymagających niestandardowej geometrii. W takich przypadkach praktyczną drogą jest obróbka niestandardowa na podstawie rysunków technicznych — a wybór zakładu produkcyjnego ma mierzalny wpływ na końcowy wynik.
Czy zakład może wykonać całą złożoną część statora turbiny na podstawie rysunków konstrukcyjnych?
Tak, wykwalifikowany producent precyzyjny może wykonać pełną, niestandardową obróbkę statora turbiny na podstawie rysunków konstrukcyjnych dostarczonych przez klienta. Jednak w tym kontekście dostosowanie rysunków obejmuje więcej niż tylko wykonanie operacji CNC. Obejmuje ono cały cykl pracy — od przyjęcia rysunków i przeglądu specyfikacji, przez zakup materiału w odpowiednim stopie stopowym, precyzyjną obróbkę mechaniczną, kontrolę wymiarową po do finalnej weryfikacji złożenia statora.
To spostrzeżenie zmienia sposób, w jaki większość zespołów zakupowych podejmuje to pytanie: spełnienie specyfikacji zgodnie z rysunkiem na papierze nie oznacza automatycznie poprawnego dopasowania i funkcjonalności po zamontowaniu w konkretnej turbinie klienta. Zakład posiadający rzeczywistą zdolność dostosowywania rysunków zidentyfikuje potencjalne niejednoznaczności tolerancji, wątpliwości dotyczące równoważności stopów lub zagadnienia geometryczne już na etapie przeglądu — a nie dopiero po dostarczeniu części, które nie przejdą kontroli przyjmowania.
Bardziej praktycznym pytaniem, jakie warto zadać na wczesnym etapie oceny dostawcy, jest: czy ta fabryka traktuje przegląd rysunków jako aktywny etap przygotowania do produkcji, czy też przechodzi do produkcji po jedynie powierzchownej weryfikacji? Ta różnica stanowi wiarygodny wczesny wskaźnik tego, czy dalsze przetwarzanie stojana turbiny przebiegnie gładko.
Wymagane umiejętności techniczne do przetwarzania stojanów turbin na podstawie rysunków
Do pełnego, niestandardowego przetwarzania stojanów turbin, w szczególności prac obejmujących całą złożoną jednostkę, fabryka musi dysponować kilkoma wzajemnie uzupełniającymi się umiejętnościami:
- Elastyczność w zakresie przyjmowania rysunków: Możliwość pracy zarówno na podstawie dwuwymiarowych rysunków inżynierskich, jak i trójwymiarowych modeli CAD. Różni nabywcy stosują różne formaty dokumentacji: niektórzy dostarczają w pełni parametrycznych plików CAD, inni posiadają starsze rysunki papierowe, które zostały zeskanowane i zdigitalizowane. Kompetentny dostawca dostosowuje się do formatu rysunków, jaki posiada klient, zamiast wymagać ich konwersji jako warunku wstępnego.
- Precyzyjne frezowanie z zachowaniem tolerancji profilu łopatki: Niestandardowe łopatki statyczne turbiny zwykle wymagają dokładności wymiarowej w zakresie ±0,02–0,03 mm dla większości cech funkcjonalnych, przy możliwości osiągnięcia jeszcze ścislszych tolerancji na wybranych powierzchniach o wysokim stopniu krytyczności. Wymaga to użycia obrabiarek CNC oraz wiedzy procesowej specyficznej dla geometrii elementów turbinowych — a nie ogólnoprzemysłowych tolerancji frezowania.
- Zakup materiałów i ich certyfikacja: Rysunki konstrukcyjne określają gatunki stopów, często oznaczenia zachodnie, które wymagają mapowania równoważności przy zakupie od producenta stosującego chińskie standardy stopów. Kwalifikowana fabryka zakupuje i certyfikuje odpowiedni stop, dostarcza certyfikatów hutniczych oraz dokumentuje równoważność stopów tam, gdzie wymaga tego specyfikacja klienta.
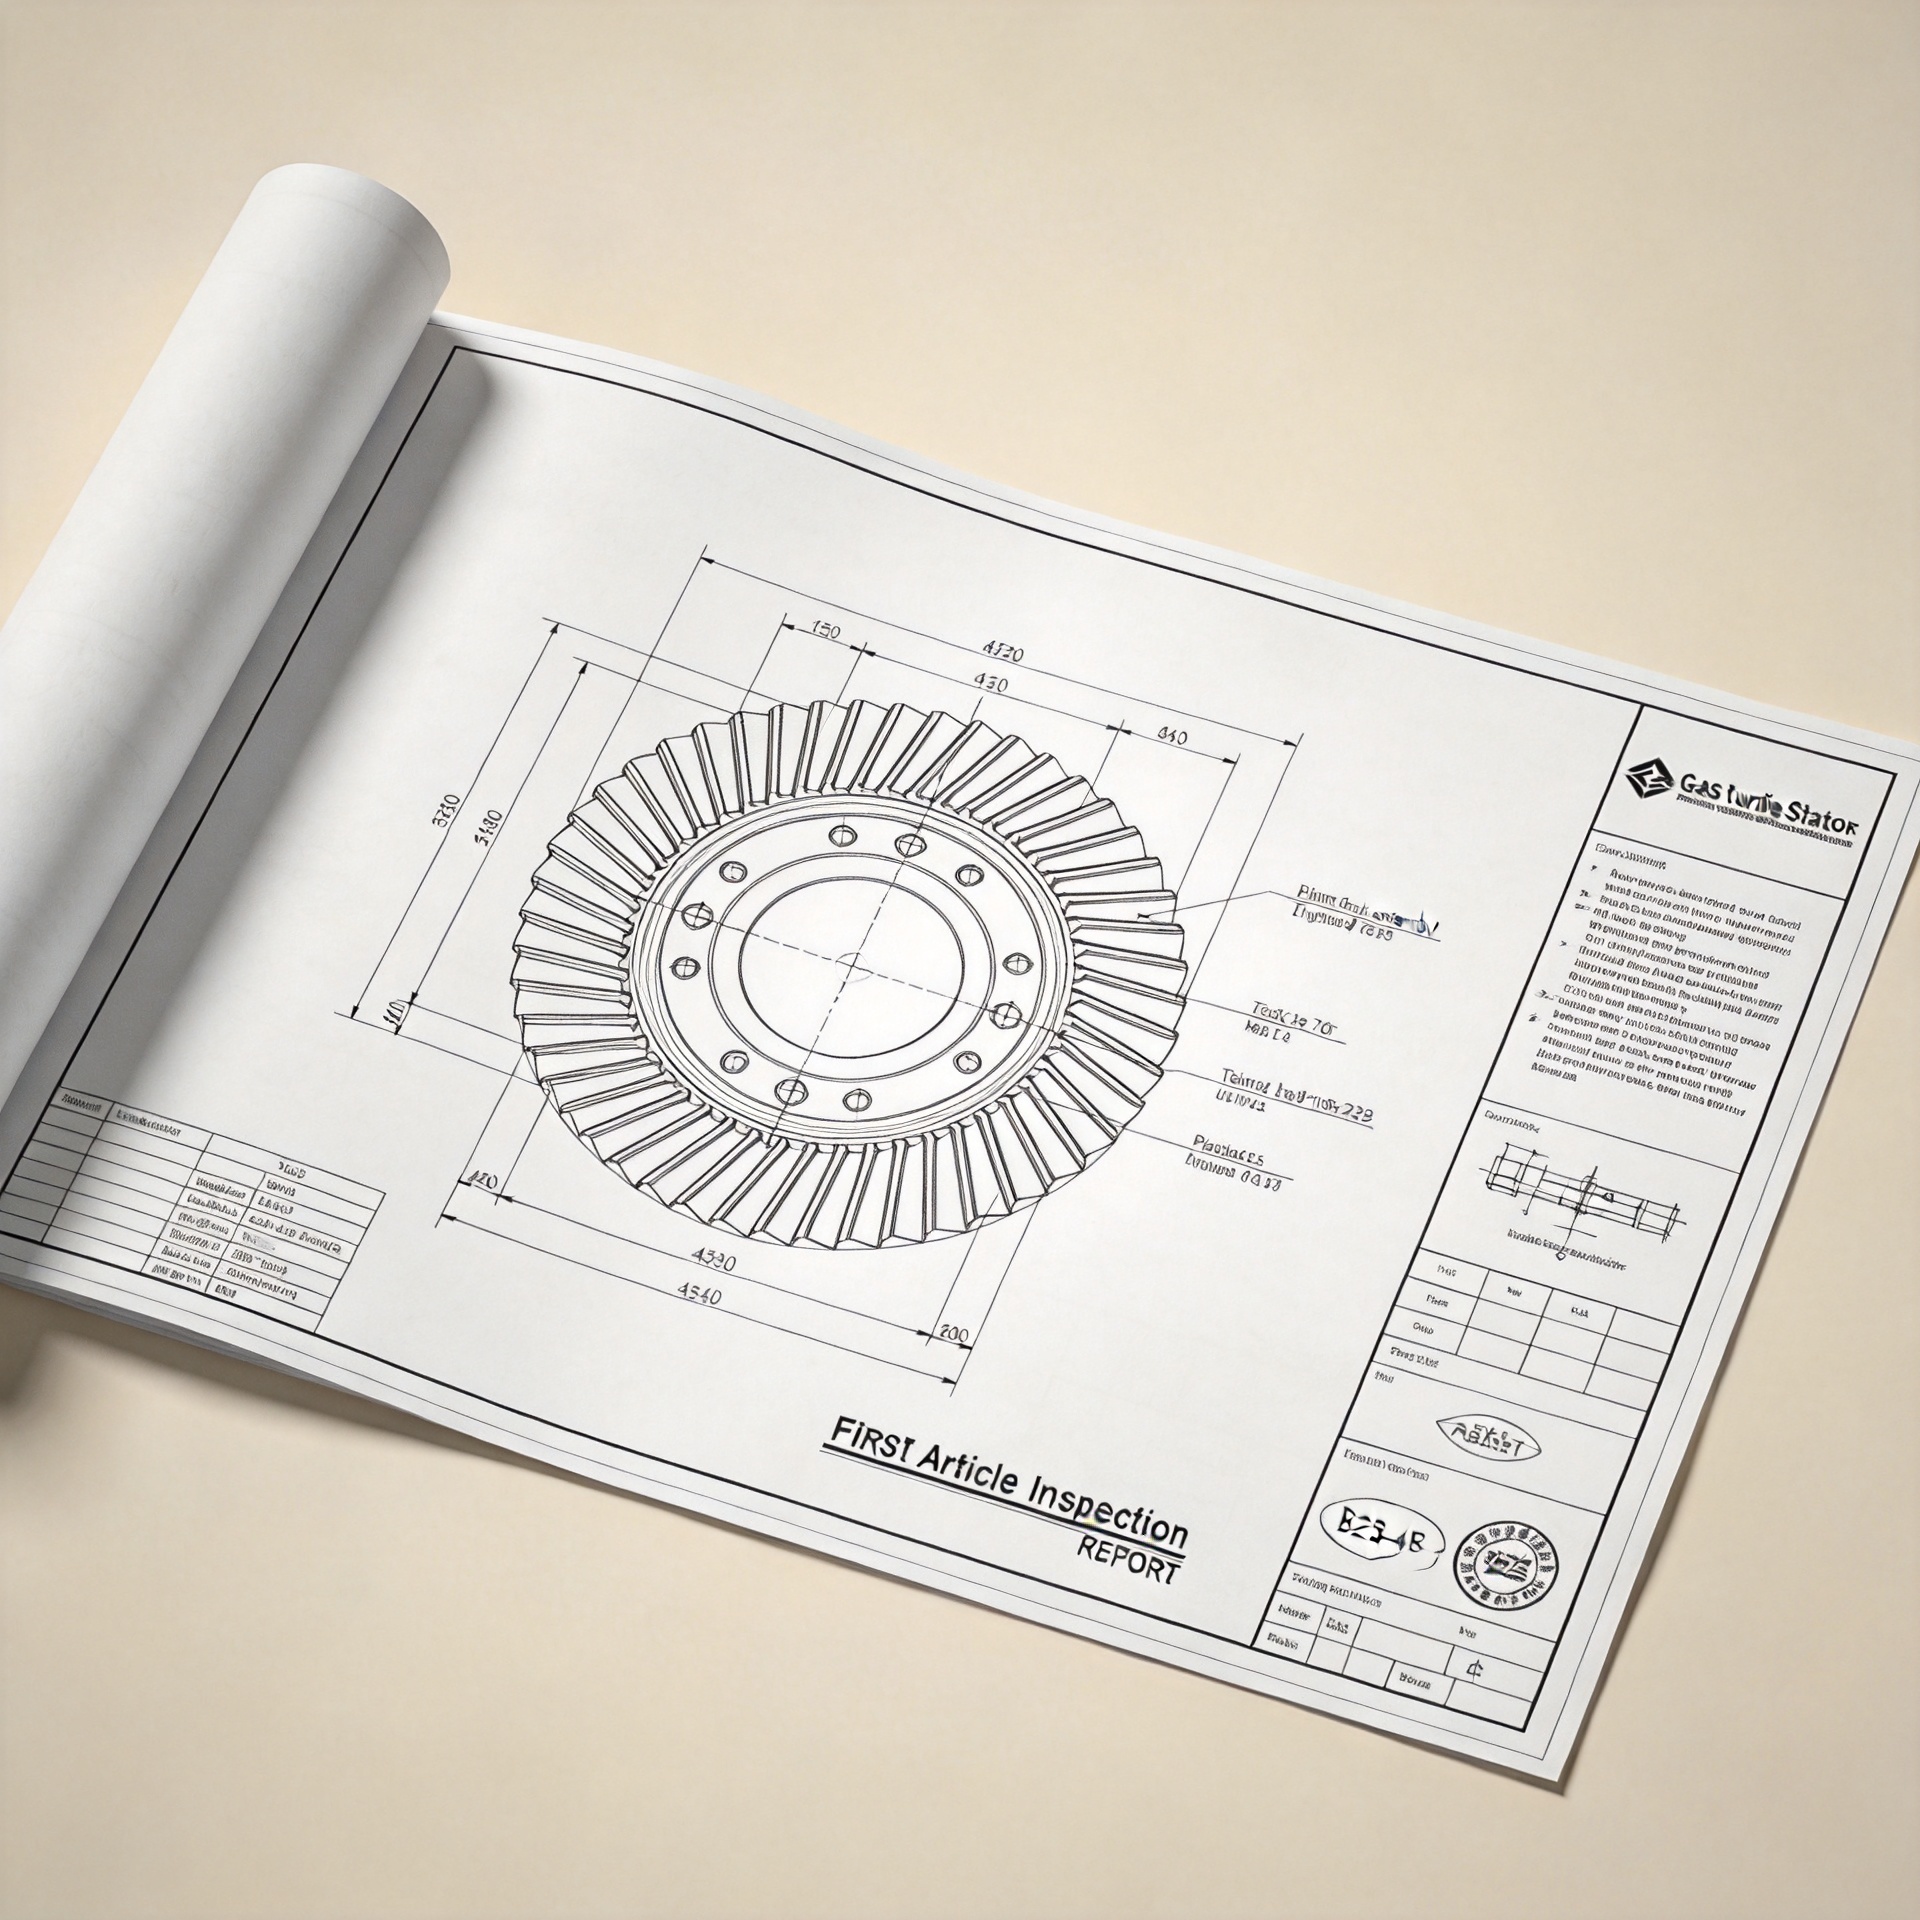
- Inspekcja pierwszego egzemplarza (FAIR): Dla zamówień niestandardowych wirników statycznych turbiny raport z inspekcji pierwszego egzemplarza potwierdzający zgodność wymiarową z rysunkiem konstrukcyjnym przed uruchomieniem pełnej serii produkcyjnej stanowi mechanizm weryfikujący proces dostosowywania rysunku. Akceptowaną metodą weryfikacji profilu łopatki jest pomiar za pomocą CMM lub skanowania 3D kluczowych przekrojów łopatki.
- Weryfikacja złożonego wirnika statycznego: Jeśli zamówienie obejmuje kompletny złożony wirnik statyczny, a nie pojedyncze łopatki, fabryka musi być w stanie zweryfikować skonfigurowany układ: odstępy między łopatkami, pozycjonowanie kątowe oraz ogólną geometrię pierścienia — nie tylko wymiary poszczególnych elementów. Złożenie wirnika statycznego to odrębny etap z własnymi wymaganiami kontrolnymi.
Jak wygląda w praktyce proces dostosowywania rysunku
Z fabryki posiadającej rzeczywiste możliwości proces produkcyjny niestandardowych rysunków wirnika turbiny zwykle obejmuje następujące etapy:
- Przegląd rysunków i opinie wstępne przed produkcją: Fabryka analizuje Państwa rysunki inżynierskie, zaznacza niejednoznaczne tolerancje, potwierdza równoważność gatunku materiału oraz identyfikuje cechy geometryczne wymagające specjalnego wyposażenia. Na tym etapie zwykle dochodzi do kilku wymian wyjaśnień; jest to zazwyczaj sygnał pozytywny, a nie powód do niepokoju.
- Wyposażenie technologiczne i planowanie procesu: Niestandardowe profile łopatek statycznego wirnika turbiny wymagają dedykowanego wyposażenia technologicznego. Fabryka opracowuje plan procesu kucia lub obróbki skrawaniem zgodny z Państwa rysunkami, w tym obróbkę cieplną po procesie, jeśli specyfikacja stopu wymaga określonych właściwości mechanicznych, takich jak twardość lub odporność na zmęczenie.
- Produkcja i kontrola pierwszego egzemplarza: Przed przejściem do pełnej produkcji w skali masowej wykonywany jest zestaw pierwszych sztuk, który poddawany jest pełnej kontroli wymiarowej zgodnie z Państwa rysunkiem technicznym, a następnie wydawany jest raport FAIR. W tym momencie wierność wykonania części rysunkowi technicznemu potwierdzana jest na podstawie rzeczywistych pomiarów, a nie założeń. Jest to również etap, na którym dokonywane są wszelkie korekty procesu produkcyjnego przed rozpoczęciem pełnej serii.
- Pełna produkcja z dokumentacją partii: Po uzyskaniu zatwierdzenia pierwszych sztuk zamówienie na pełne turbostatory przebiega w trybie masowym, przy jednoczesnym przeprowadzaniu kontroli wymiarowej każdej partii oraz wydawaniu certyfikatów materiałów dołączanych do każdej dostawy.
Jak ocenić zdolność fabryki do dostosowywania rysunków technicznych
Czy rozważyłeś/-aś, czy Twój proces oceny rzeczywiście mierzy odpowiednie rzeczy? Poleganie na kontroli przyjmowanych części statorów turbin w celu wykrycia niezgodności z rysunkami jest podejściem reaktywnym i kosztownym. Ocena zdolności procesu przed rozpoczęciem produkcji jest znacznie skuteczniejsza.
Przy ocenie fabryki pod kątem dostosowywania rysunków statorów turbin przydatne pytania to:
- Jaki jest Wasz standardowy czas realizacji przeglądu rysunków i udzielania opinii technicznych przed złożeniem zamówienia?
- Czy jako standard udzielacie raportów z inspekcji pierwszego egzemplarza dla zamówień niestandardowych statorów?
- Jaką metodę pomiaru przekrojów profilu łopatek stosujecie — pomiary współrzędnościowe (CMM), skanowanie 3D czy pomiar optyczny?
- W jaki sposób dokumentujecie równoważność stopów dla gatunków określonych przez zachodnich klientów?
- Czy możecie dostarczyć kompletny stator w postaci zmontowanego zespołu wraz z inspekcją w konfiguracji zmontowanej, czy tylko pojedyncze łopatki?
Fabryka, która odpowiada na te pytania, podając konkretne opisy procesów (czasy realizacji, metody kontroli, formaty dokumentacji), wykazuje zdolność do dostosowywania rysunków, która przekłada się na poprawne wykonanie wirnika turbiny w momencie dostawy. Fabryka, która odpowiada ogólnymi zobowiązaniami jakościowymi, bez szczegółów dotyczących procesów, stanowi ryzyko, którego należy poważnie się przyjąć przed złożeniem zamówienia.
Dotyczy to większości projektów niestandardowej obróbki wirników turbiny — choć jeśli Twoje zastosowanie wymaga bardzo ścisłych profili łopatek na podstawie niekompletnych, starszych rysunków, etap skanowania odwrotnego może być konieczny przed rozpoczęciem procesu dostosowywania rysunków. Warto to wyjaśnić z fabryką już na etapie przeglądu przed sprzedażą, a nie dopiero w trakcie produkcji.
Podsumowanie: Niemodularna obróbka wirnika turbiny oparta na rysunkach jest możliwa przy współpracy z odpowiednią fabryką
Kwalifikowana fabryka może wykonać niestandardową obróbkę całego statora turbiny zgodnie z rysunkami inżynieryjnymi — obejmującą przyjęcie rysunków, precyzyjną obróbkę do tolerancji profilu łopatki, certyfikację stopu, inspekcję pierwszego egzemplarza oraz weryfikację montażu statora. To, co odróżnia dostawców rzeczywiście zdolnych do realizacji zamówienia od tych, którzy nie są w stanie go zrealizować, to zdolność procesowa, widoczna w rygorze przeglądu inżynieryjnego, dokumentacji FAIR oraz metodologii pomiarowej.
Jeśli projekt wymaga niestandardowej obróbki statora turbiny na podstawie rysunków inżynieryjnych, skontaktuj się z naszym zespołem inżynieryjnym, aby omówić wymagania dotyczące przeglądu rysunków oraz harmonogram produkcji.