 EN

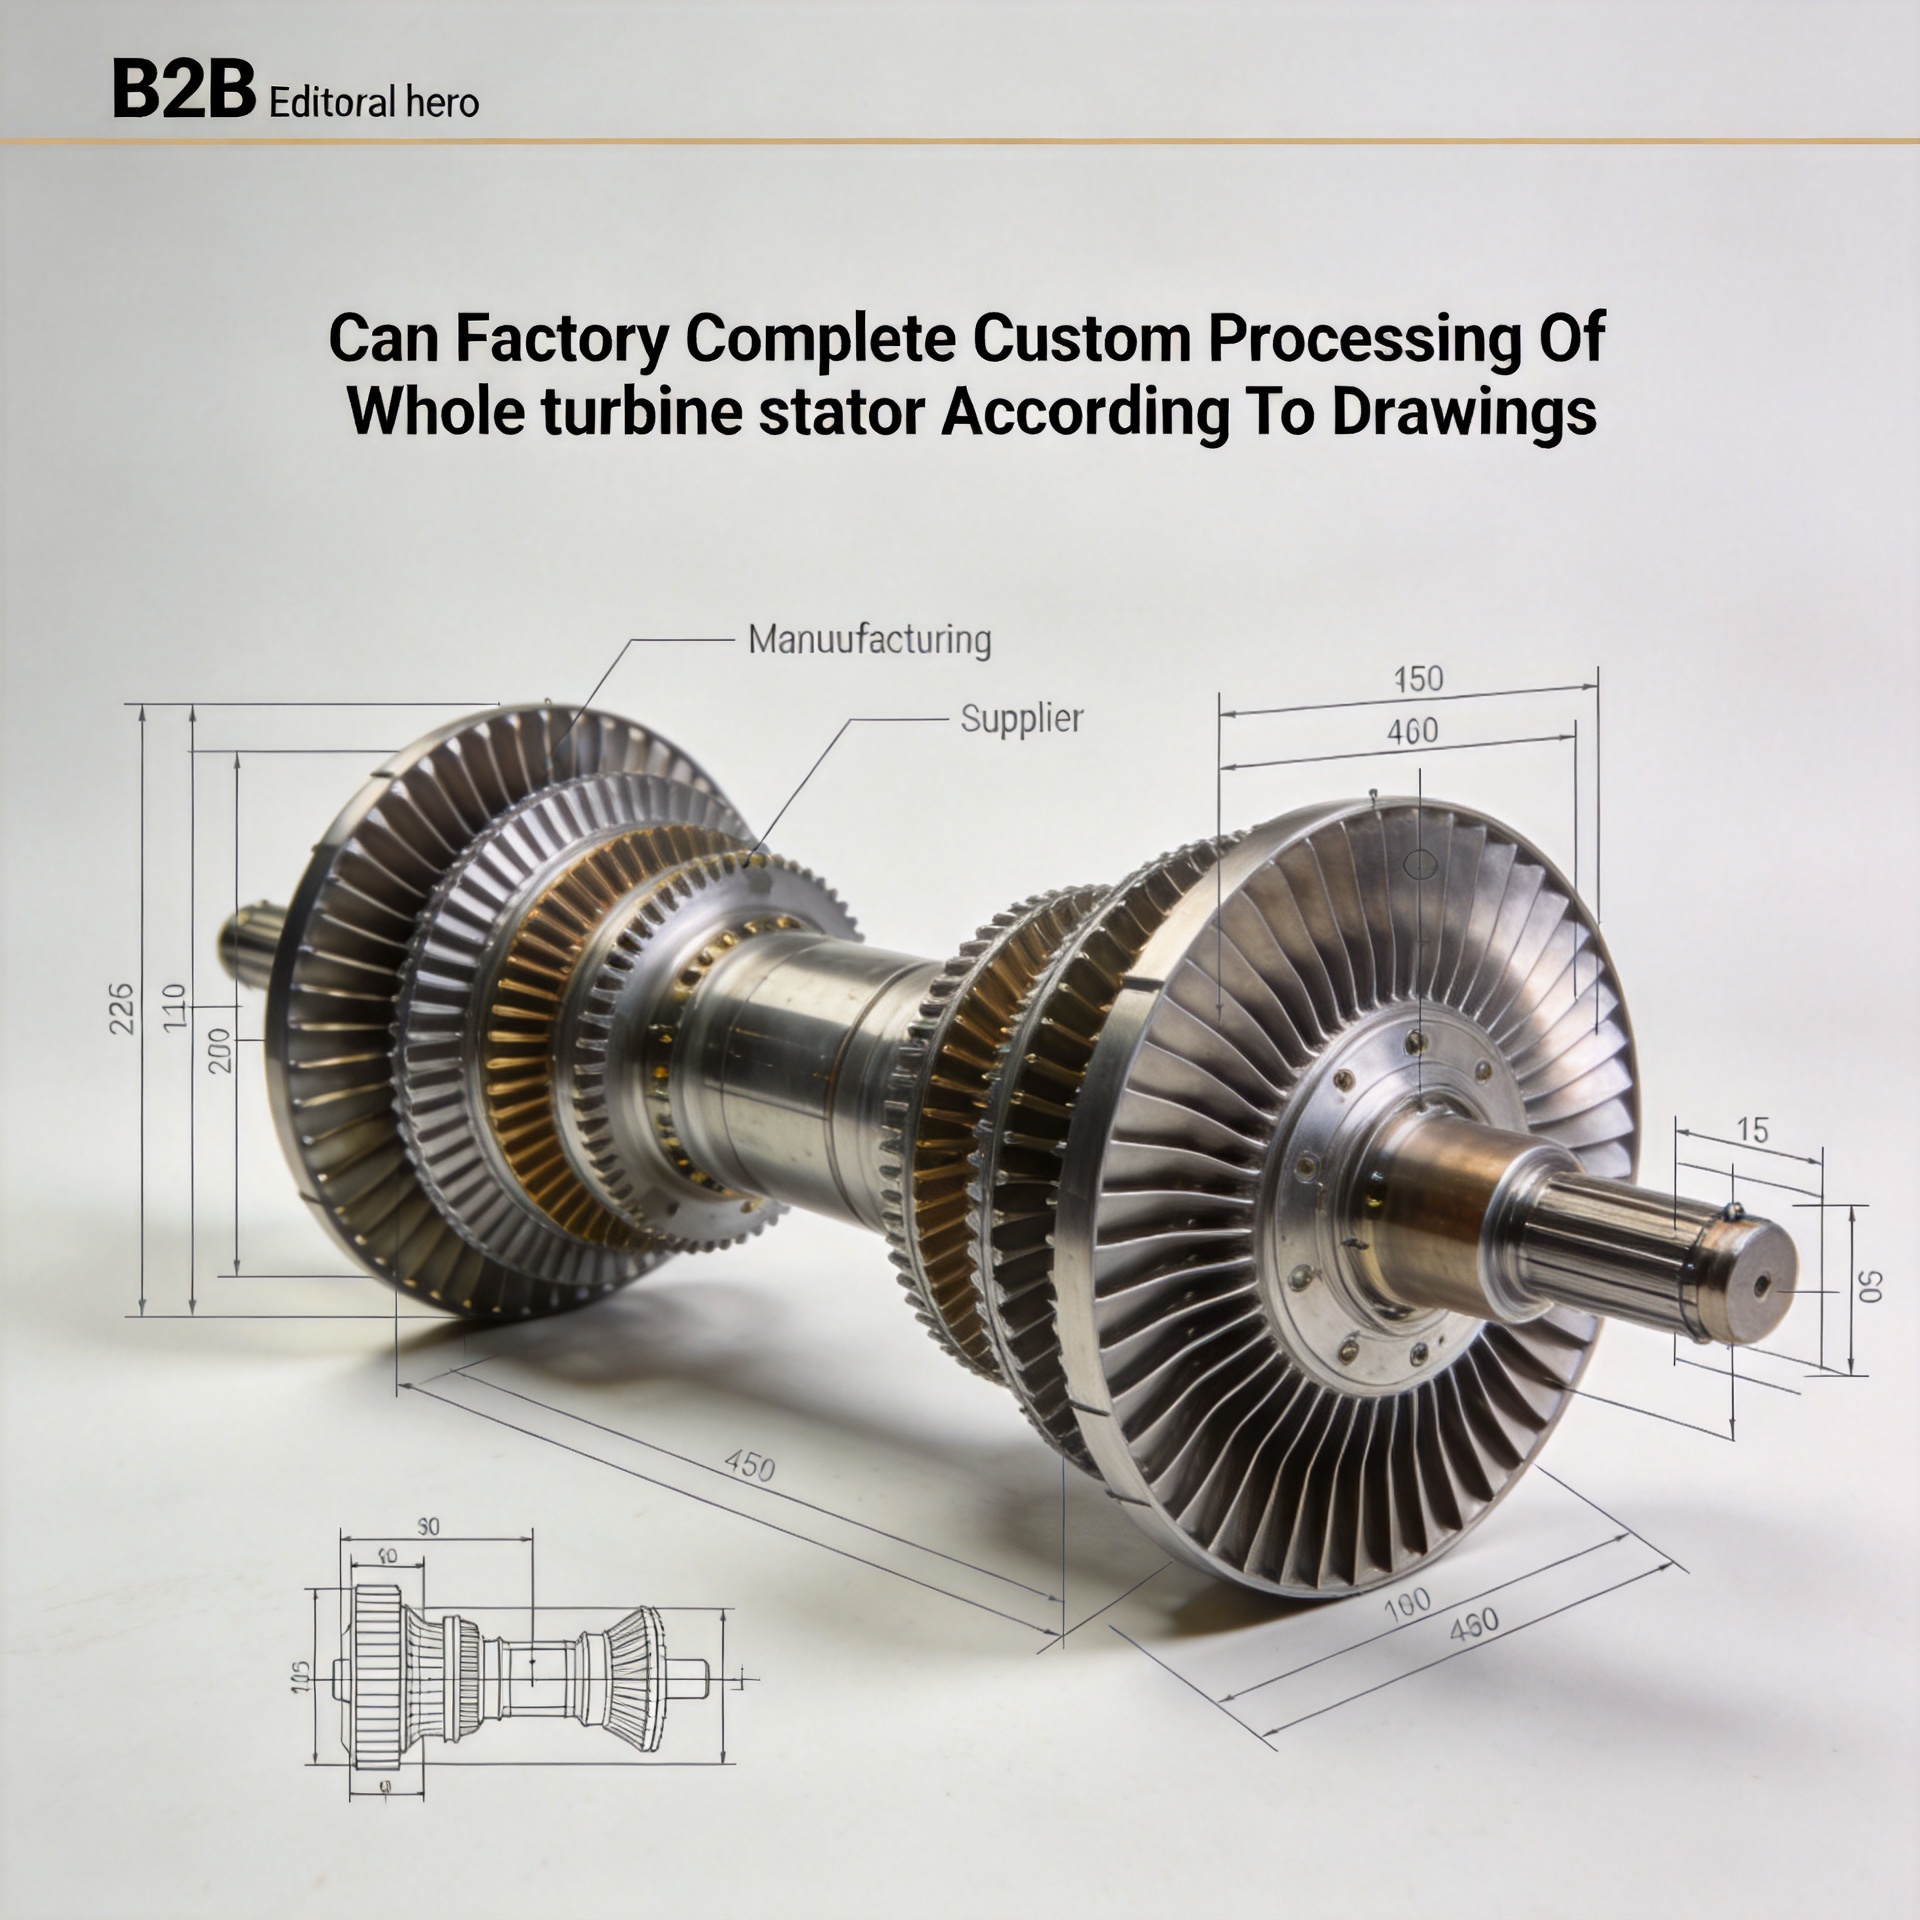
Képes a gyár a teljes turbinás statorkeret egyedi feldolgozására a rajzok alapján?
Ha gázturbinák felújítását végzi, vagy nem szabványos vagy régi típusú gépekhez keres cseredarabokat, előbb-utóbb felmerül a kérdés: képes-e egy gyár az Ön műszaki rajzai alapján olyan teljes turbina-státort szállítani, amely illeszkedik és megfelelően működik? A rövid válasz igen – de a valódi kérdés az, hogy egy adott gyárnak rendelkezik-e a szükséges folyamatképességgel ennek biztosítására, nem csupán az akaratával, hogy elfogadja a megrendelést.
Mi egy turbina-státor, és miért fontos az egyedi feldolgozás
Gázturbinánál a turbinastátor az álló szerelvény, amely a munkaközeg áramlását a forgó lapátokra a megfelelő szögben és sebességgel irányítja. A forgórész-lapátoktól eltérően a státorlapátok nem forognak, de jelentős hőterhelésnek, nagy nyomáskülönbségeknek és folyadék által kiváltott mechanikai feszültségnek vannak kitéve. A turbinastátor méretbeli pontossága közvetlenül befolyásolja a fokozat aerodinamikai hatásfokát, ezért a lapátprofil, a távolságok és a rögzítési geometria tűrései mérnöki szempontból kritikusak, nem csupán esztétikai kérdések.
A szabványos, sorozatgyártásban készülő turbinamodellekhez gyakran elérhetők az eredeti gyártó (OEM) cseredarab státoralkatrészek. A probléma akkor merül fel, ha régi berendezésekkel, korlátozott utángyártási támogatással rendelkező turbinamodellekkel vagy nem szabványos geometriát igénylő átalakítási alkalmazásokkal kell dolgozni. Ezekben az esetekben a rajz alapján történő egyedi feldolgozás a gyakorlatias megoldás – és a választott gyártó vállalat lényegesen befolyásolja az eredményt.
El tud egy gyár teljes turbinastátor-összeszerelést gyártani műszaki rajzok alapján?
Igen, egy megfelelően képzett pontossági gyártó vállalat képes teljes turbinastátor-egyedi feldolgozást végezni az ügyfél által szolgáltatott műszaki rajzok alapján. Ebben az összefüggésben azonban a rajzok testreszabása többet jelent, mint a CNC-gépek programozása. A teljes munkafolyamatot lefedi: a rajzok befogadásától és a specifikációk átvizsgálásától kezdve az anyagbeszerzésig (a megfelelő ötvözetminőség biztosításával), a pontos megmunkáláson át a méretellenőrzésig, végül a befejezett státor-összeszerelés ellenőrzéséig.
Ez a felismerés megváltoztatja, ahogyan a legtöbb beszerzési csapat ezt a kérdést megközelíti: egy olyan specifikáció, amely papíron megegyezik a rajzon szereplővel, nem jelenti automatikusan, hogy a szerelés után a saját turbinájában megfelelően illeszkedik és működik. Egy gyár, amely valóban képes a rajzok testreszabására, a felülvizsgálati szakaszban jelezni fogja a lehetséges tűréshatár-kétértelműségeket, az ötvözetek egyenértékűségére vonatkozó kérdéseket vagy a geometriai problémákat – nem pedig akkor, amikor már elküldött alkatrészek nem felelnek meg a beérkezési ellenőrzés követelményeinek.
Egy gyakorlatiasabb kérdés, amelyet korán fel kell tenni a beszállító értékelése során: ezt a gyárat a rajzfelülvizsgálatot aktív előgyártási lépésként kezeli, vagy csak felszínes ellenőrzés után kezd el a gyártást? Ez a különbség megbízható korai mutatója annak, hogy a későbbi turbina-stator-feldolgozás zavartalanul fog-e zajlani.
Rajzalapú turbina-stator-feldolgozáshoz szükséges műszaki képességek
A teljes turbina-stator egyedi feldolgozásához – különösen az egész összeszereléshez – a gyárnak több, egymást átfedő képességre van szüksége:
- Rajzfelvétel rugalmassága: Képesnek kell lennie 2D mérnöki rajzok és 3D CAD-modellek alapján is dolgozni. A különböző vevők eltérő dokumentációs formátumokat használnak: egyesek teljesen parametrikus CAD-fájlokat biztosítanak, mások régi papír alapú rajzokat, amelyeket lefotóztak és digitalizáltak. Egy kompetens beszállító alkalmazkodik a vevő által rendelkezésre álló rajzformátumhoz, nem követeli meg előfeltételként a konverziót.
- Pontos megmunkálás légcsavarprofil-tűrések szerint: Az egyedi turbina-statorlapátok méretbeli pontosságát általában a legtöbb funkcionális jellemzőn ±0,02–0,03 mm tartományban kell biztosítani, szigorúbb tűrések elérhetők kiválasztott, különösen kritikus felületeken. Ehhez speciális CNC-felszerelés és a turbinkomponensek geometriájára specializálódott folyamatismertetés szükséges – nem általános ipari megmunkálási tűrések.
- Anyagbeszerzés és tanúsítás: A műszaki rajzok ötvözetminőségeket határoznak meg, gyakran nyugati megnevezéseket, amelyek ekvivalencia-hozzárendelést igényelnek, ha a gyártó kínai ötvözet-szabványokat alkalmaz. Egy megfelelően képzett gyártó az előírt ötvözetet beszerzi és tanúsítja, gyártói tanúsítványokat szolgáltat, és – amennyiben az ügyfél specifikációja előírja – dokumentálja az ötvözet-ekvivalenciát.
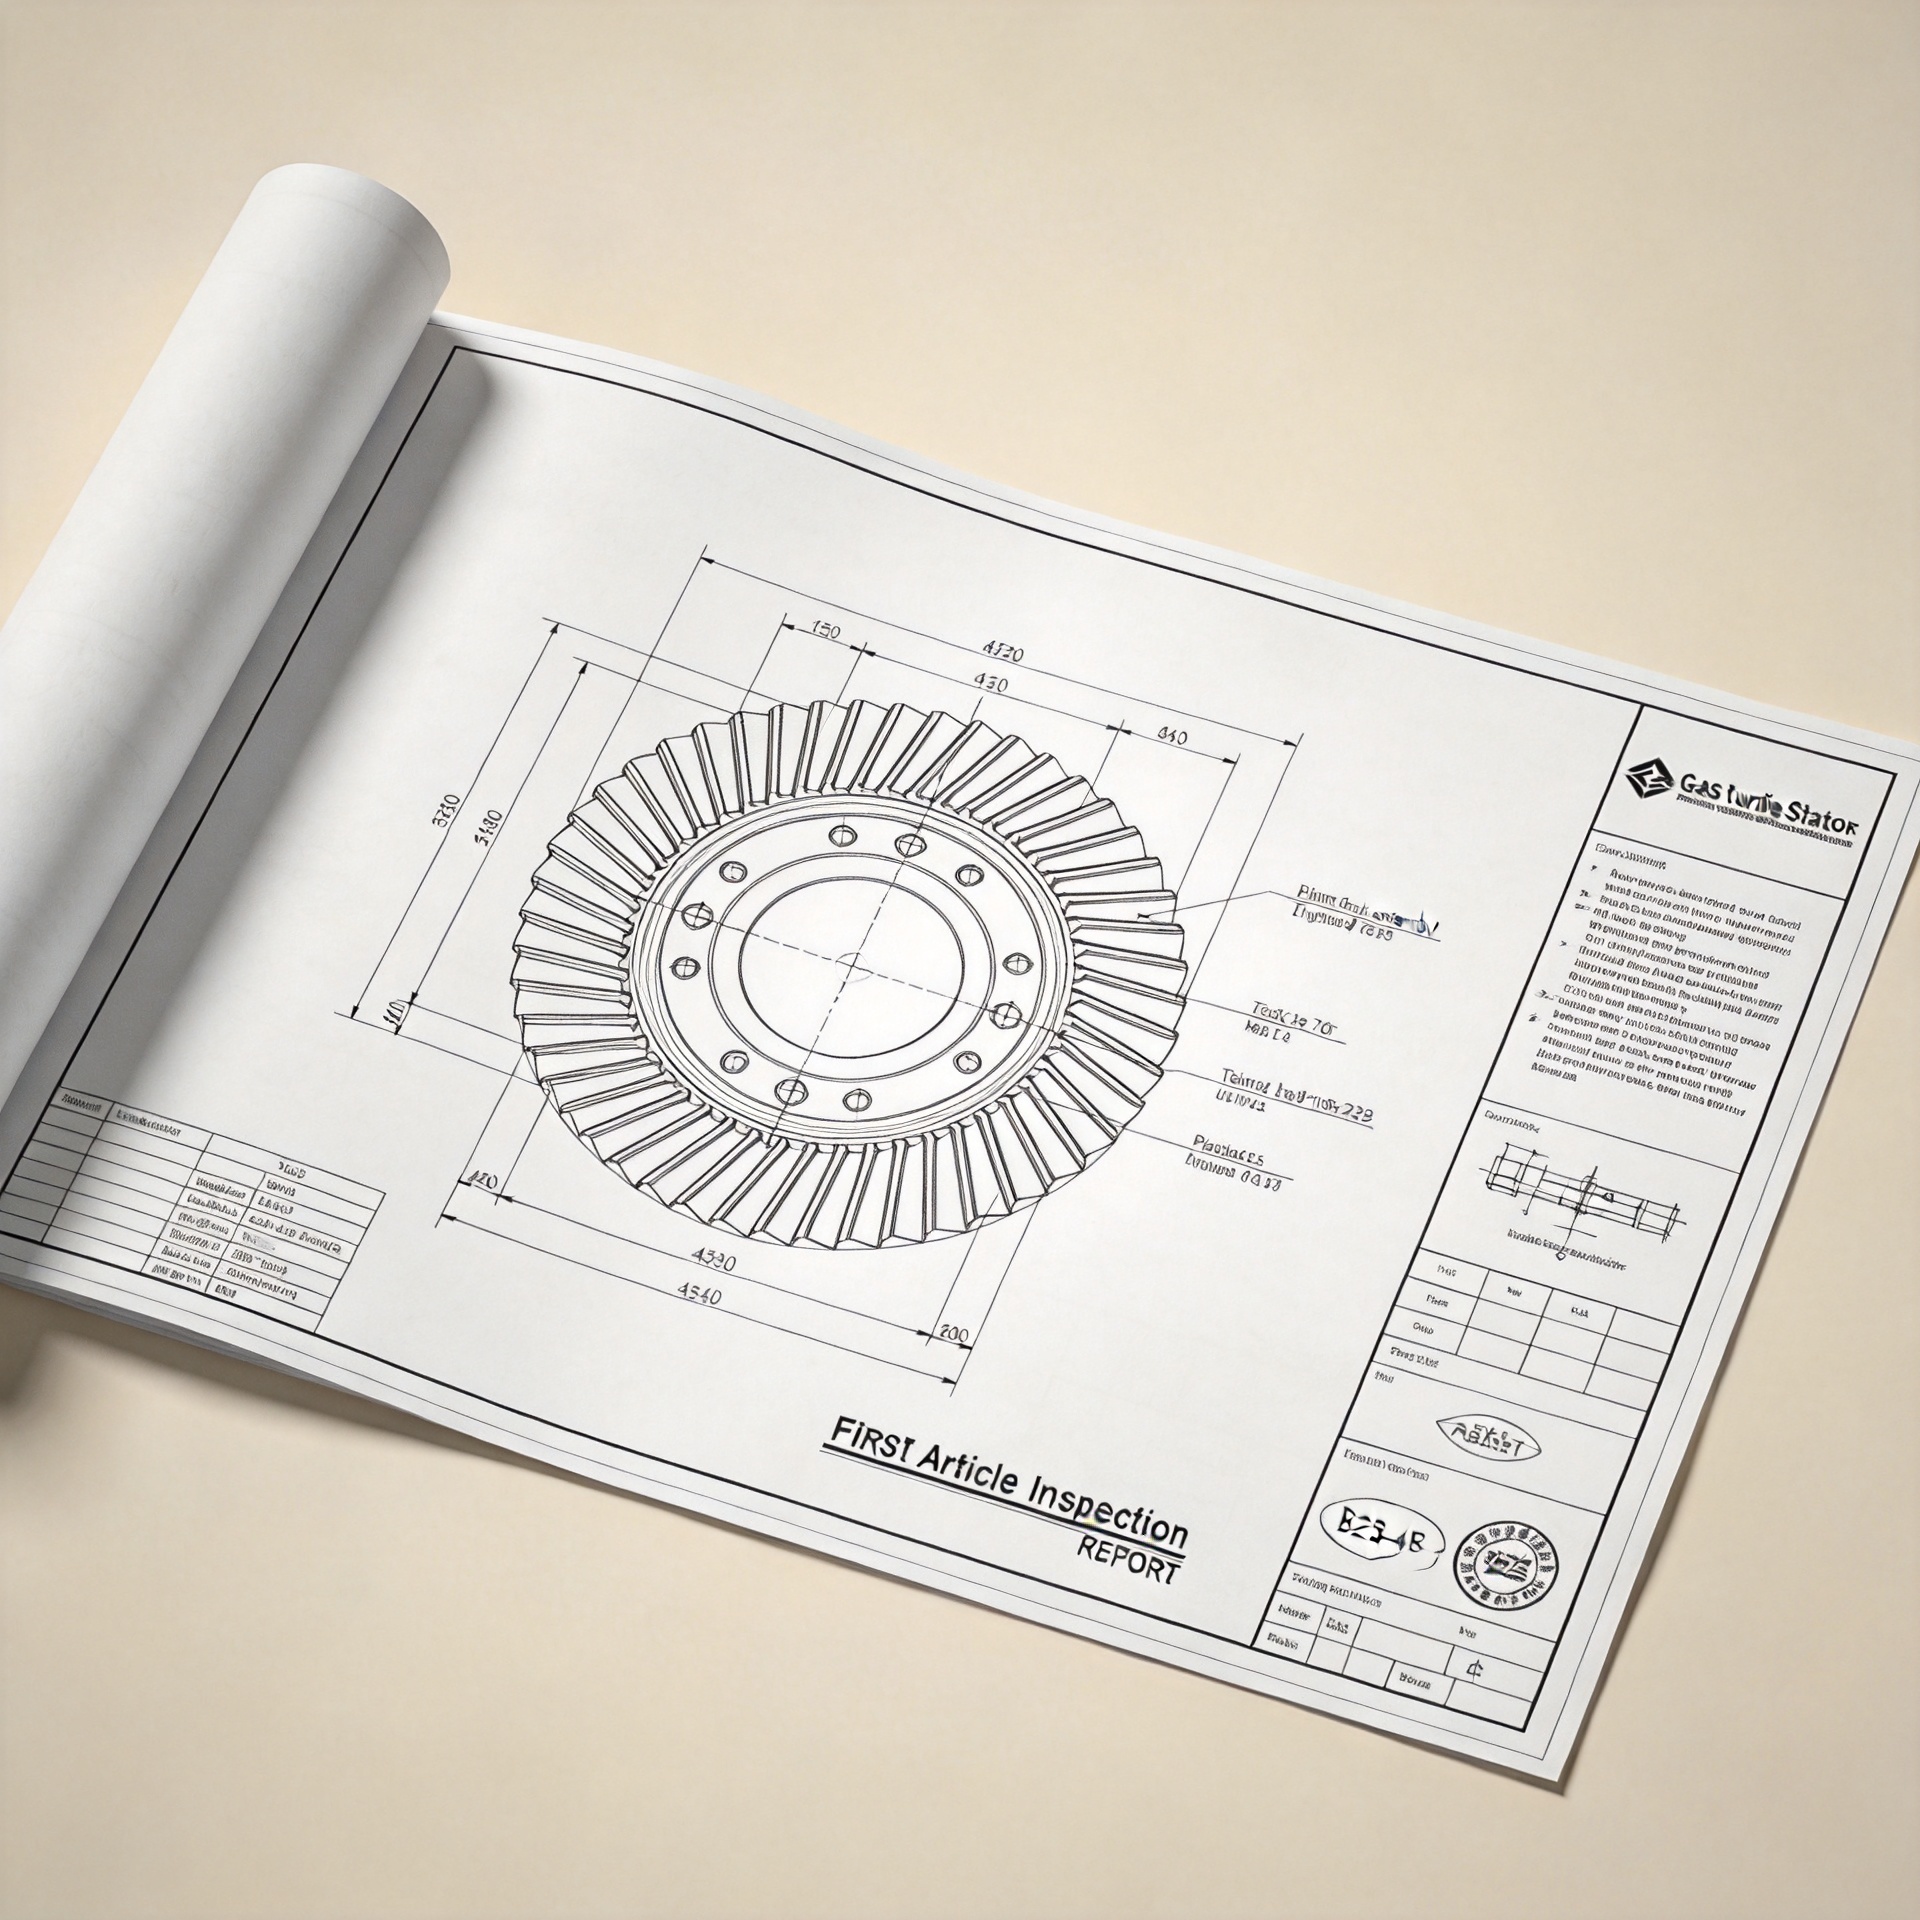
- Első darab ellenőrzése (FAIR): Egyedi turbinstátor-rendelések esetén a gyártási sorozat teljes indítása előtt az első darab ellenőrzési jelentése szolgálja a műszaki rajzhoz való méretbeli megfelelés igazolását, és ezzel érvényesíti a rajztestreszabási folyamatot. A légcsavar-profil ellenőrzésére elfogadott módszer a kulcsfontosságú lapát-keresztmetszetek CMM-es vagy 3D-szkenneléses mérése.
- A státorösszeszerelés ellenőrzése: Ha a rendelés egy teljes státorösszeszerelést foglal magában, nem pedig különálló lapátokat, akkor a gyár képesnek kell lennie az összeszerelt konfiguráció ellenőrzésére: a lapátok közötti távolság, a szögelfordulás és a teljes gyűrű geometriája tekintetében – nem csupán az egyes alkatrészek méreteire vonatkozóan. A státorösszeszerelés külön lépés, amely saját ellenőrzési követelményekkel rendelkezik.
A rajztestreszabási munkafolyamat gyakorlatban
Egy valódi képességgel rendelkező gyártóból származó rajztestreszabási munkafolyamat a turbina-stator-feldolgozáshoz általában az alábbi szakaszokon halad keresztül:
- Rajzfelülvizsgálat és előállítási visszajelzés: A gyár felülvizsgálja a mérnöki rajzait, jelzi a nem egyértelmű tűréseket, megerősíti az anyagminőség megfelelőségét, és azonosítja a speciális szerszámokat igénylő geometriai elemeket. Ez a szakasz általában néhány pontosítást igénylő kommunikációs cserét eredményez; ez általában pozitív jel, nem ok a félelemre.
- Szerszámozás és folyamattervezés: Az egyedi turbina-stator-lapátprofilok célzottan kifejlesztett szerszámokat igényelnek. A gyár a rajz alapján kidolgozza a kovácsolási vagy megmunkálási folyamat-tervet, beleértve az utófeldolgozási hőkezelést is, ha az ötvözet-specifikációja meghatározott mechanikai tulajdonságokat – például keménységet vagy fáradási ellenállást – követel meg.
- Első darab előállítása és ellenőrzése: A teljes termelési mennyiség végleges megbízása előtt egy első minta készül, amelyet teljes mértékben ellenőriznek a megrendelő rajza alapján, és kiadnak hozzá egy FAIR-jelentést. Ezen a ponton a rajz és a gyártott alkatrész közötti egyezés nem feltételezésen, hanem objektív mérési adatokon alapul. Ez az időpont egyben az utolsó lehetőség a folyamatban szükséges korrekciók elvégzésére, mielőtt a teljes sorozatgyártás megkezdődne.
- Teljes sorozatgyártás kötegelt dokumentációval: Az első minta jóváhagyása után a teljes turbina-státor rendelés a sorozatgyártásba lép, és minden szállítmánnyal együtt kötegelt méretellenőrzési és anyagtanúsítványos dokumentáció kerül kiadásra.
Hogyan értékeljük egy gyár rajztestreszabási képességét
Fontos kérdés, hogy vajon az értékelési folyamata valóban a megfelelő dolgokat méri-e. A szállított turbinastator-alkatrészek beérkezési ellenőrzésére támaszkodni a rajzi nem megfelelőségek felderítéséhez reaktív és költséges megközelítés. A folyamatképesség értékelése a gyártás megkezdése előtt sokkal hatékonyabb.
Amikor egy gyárat értékelnek turbinastator-rajzi testreszabási munkákra, hasznos kérdések például:
- Mi az átlagos időtartama a rajzfelülvizsgálatnak és a technikai visszajelzésnek a megrendelés leadása előtt?
- Szokásos gyakorlatként kínálnak első minta ellenőrzési jelentéseket egyedi stator-megrendelések esetén?
- Milyen mérési módszert alkalmaznak a lapátprofil keresztmetszetek meghatározására — koordináta mérőgépet (CMM), 3D-szkennelést vagy optikai módszert?
- Hogyan kezelik a nyugati specifikációk szerinti ötvözetek egyenértékűségének dokumentációját?
- Képesek teljes stator-összeszerelést szállítani összeszerelt konfigurációban történő ellenőrzéssel, vagy csak egyedi lapátokat?
Egy gyár, amely ezekre a kérdésekre konkrét folyamatleírásokkal válaszol (forgási idők, ellenőrzési módszerek, dokumentációs formátumok), bemutatja azt a rajzalapú testreszabási képességet, amely biztosítja, hogy a szállításkor a turbinstator megfelelően legyen elkészítve. Egy olyan gyár, amely általános minőségi kötelezettségvállalásokkal válaszol, anélkül, hogy folyamatspecifikus részleteket is megadna, komoly kockázatot jelent, amelyet érdemes alaposan mérlegelni a megrendelés leadása előtt.
Ez a legtöbb turbinstator-testreszabási projekt esetében érvényes – bár ha az alkalmazásod rendkívül szigorú aerodinamikai profilokat igényel, és a régi, hiányos rajzok alapján történik, akkor a rajzalapú testreszabás folyamata előtt esetleg fordított mérnöki eljárásra is szükség lehet. Ezt érdemes a gyárral a pre-sales felülvizsgálat során tisztázni, ne pedig a termelés közepén felfedezni.
Összefoglalás: Rajzalapú testreszabott turbinstator-feldolgozás elérhető a megfelelő gyárral
Egy megfelelően képzett gyártóképes teljes turbinastator egyedi gyártását elvégezni a műszaki rajzok alapján – ideértve a rajzok befogadását, a szárnyprofil-tűréseknek megfelelő pontossági megmunkálást, az ötvözet tanúsítását, az első darab ellenőrzését és a stator összeszerelésének ellenőrzését. Azt, hogy melyik beszállító tudja ténylegesen teljesíteni a megrendelést, és melyik nem, a folyamatképesség határozza meg, amely látható a műszaki felülvizsgálat szigorúságában, az FAIR dokumentációban és a mérési módszertanban.
Ha a projektje egyedi turbinastator-feldolgozást igényel a műszaki rajzok alapján, lépjen kapcsolatba mérnöki csapatunkkal a rajzfelülvizsgálati követelményeiről és a gyártási időkeretről való megbeszélés céljából.