 EN

why-do-power-plants-replace-old-compressor-blade-with-forged-parts, why-do-power-plants-replace-old-compressor-blade-with-forged-parts, /news
EN
2026/10/10
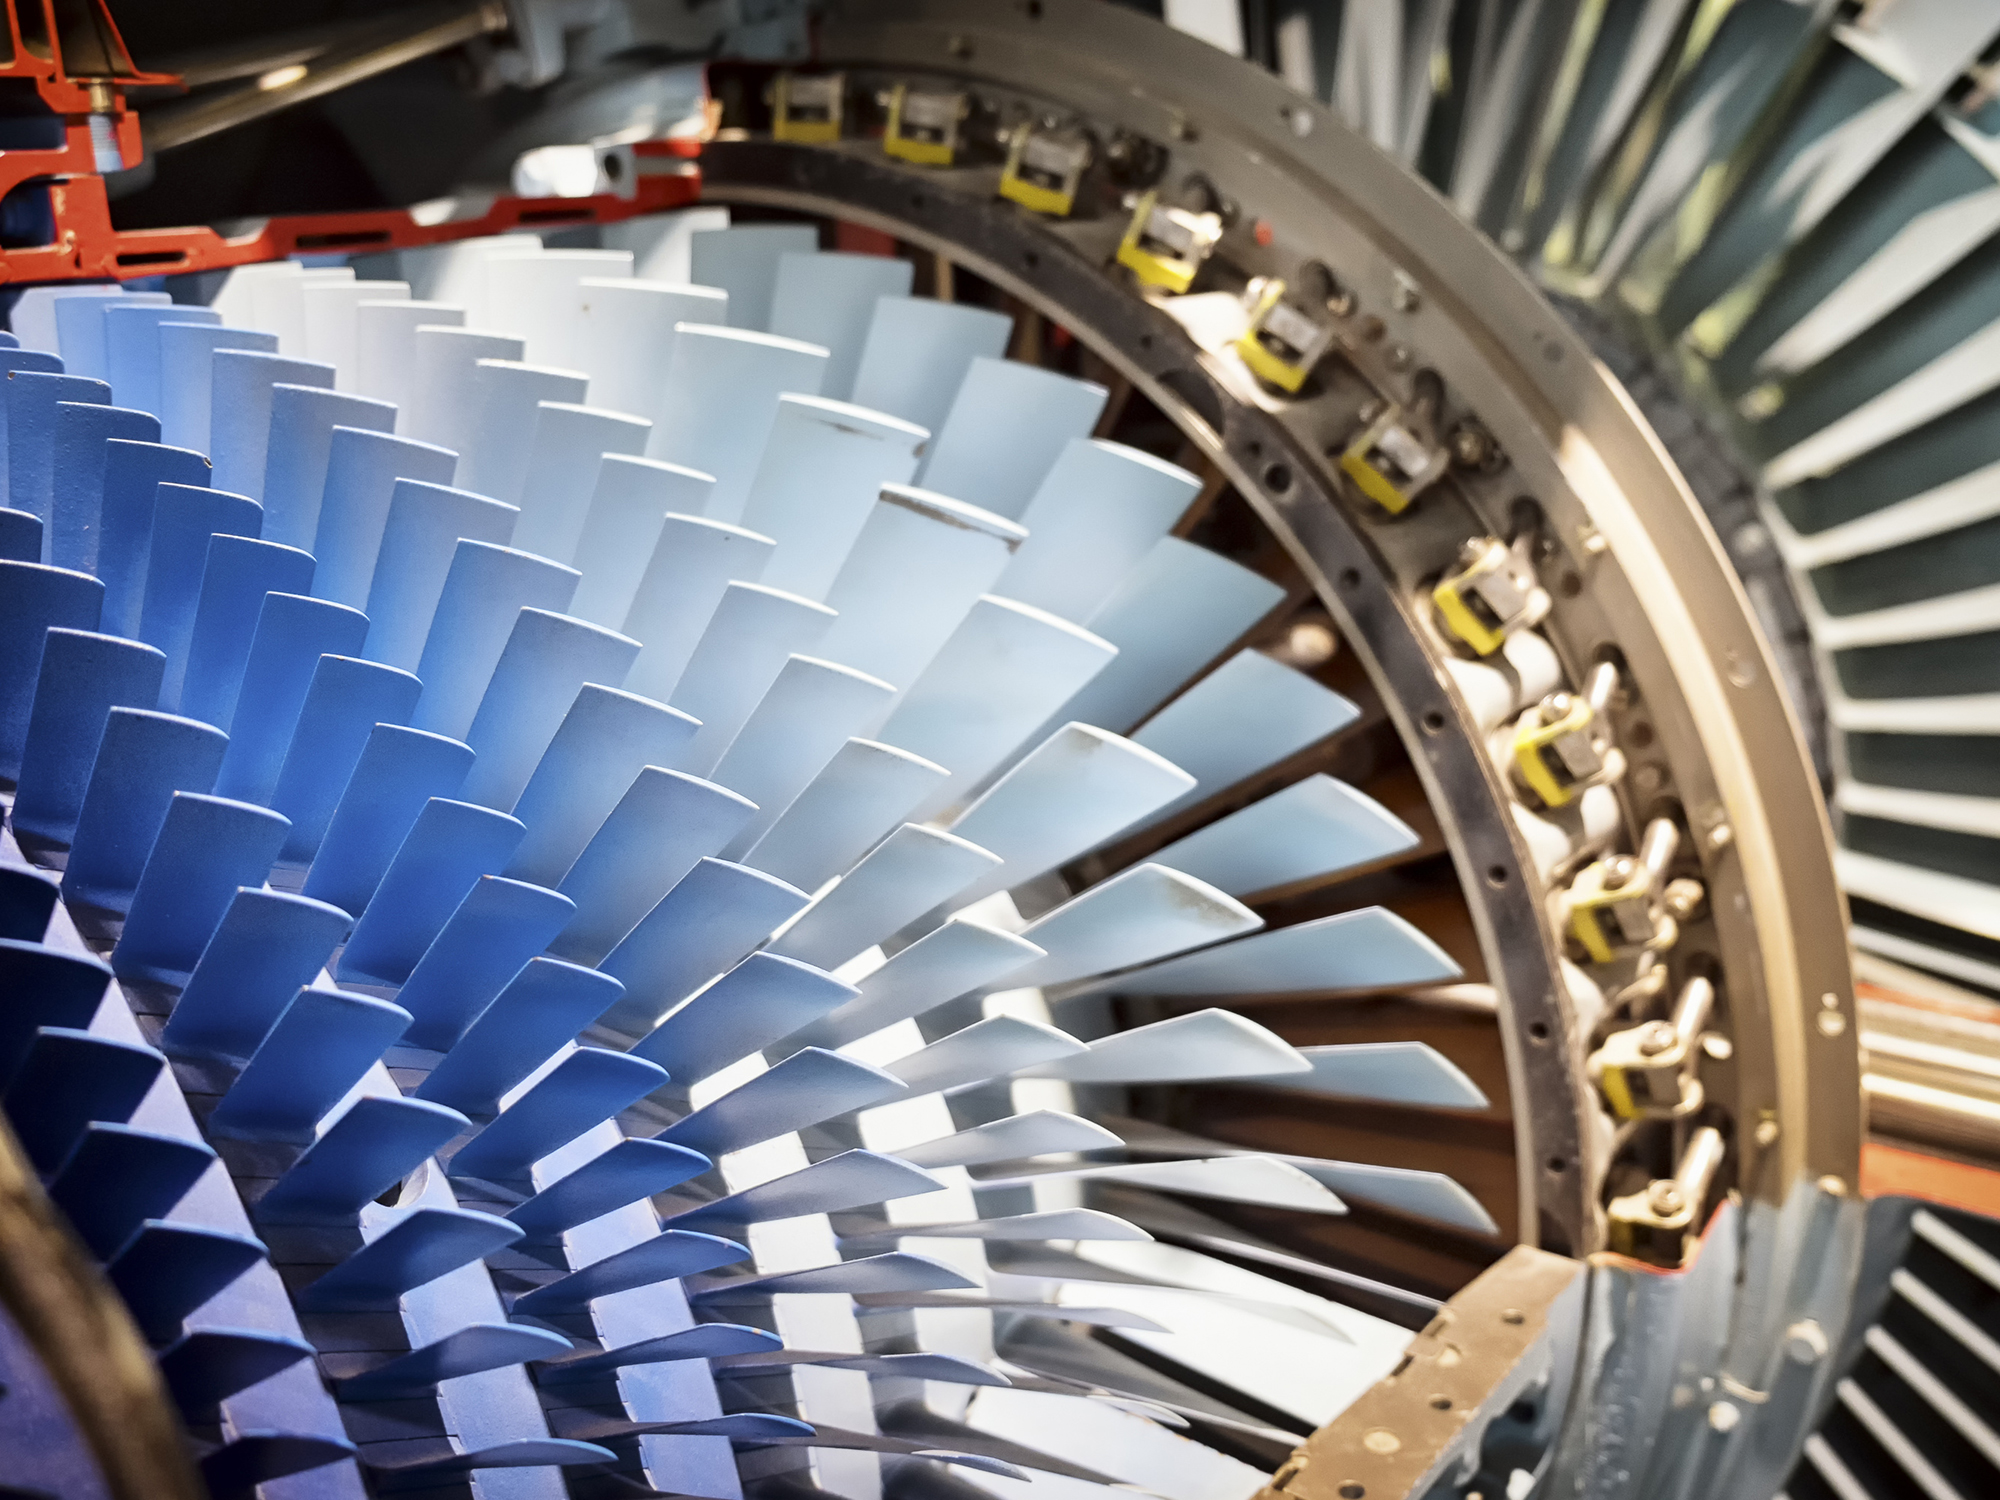
چگونه یک پرهٔ فشردهکنندهٔ فرسوده به کارگاه رسید
یک مدیر تأمین در یک نیروگاه خاورمیانه پس از انجام بازرسی مدرنسازی ن fleet، با تأمینکنندهٔ زدن تماس گرفت؛ زیرا این بازرسی فرسودگی شدیدی را در ردیفهای مرحلهٔ اول آشکار کرده بود. این تأسیسات هیچ نقشهٔ اصلی نداشت؛ تعمیرات طولانیمدت در محل، سبب ناقص شدن سوابق شده بود. تکنسینها در طول یک توقف تعمیراتی چند نمونهٔ استفادهشده را ارسال کردند تا تأمینکننده بتواند اسکن سهبعدی و مهندسی معکوس را انجام دهد. هدف ساده بود: تولید مجدد هر پرهٔ فشردهکننده با دقت مناسب و ساختار دانهٔ زدهشدهای که برای چرخش بخش داغ مناسب باشد.
تامینکننده نمونههای باقیمانده را اسکن کرد، هندسه را بهصورت دیجیتالی بازسازی نمود و دستههایی از پرهها را از طریق فرآیند دقیقِ خود بهروش فورج تولید کرد. تحویلهای متعددی از این پرهها با مشخصات اصلی همسو بودند، بهدرستی روی روتور قرار گرفتند و با رفتار ارتعاشی پایداری کار کردند. نیروگاه بار تولیدی خود را بدون انتظار برای دریافت مجموعهٔ نقشههای سازندهٔ اصلی — که شاید هرگز ارسال نمیشد — بازیابی کرد.
قطعات ریختهگریشده در حین سرد شدن، ساختاری بلوری تصادفی و غیرجهتدار ایجاد میکنند. تحت بارهای حرارتی و مرکزگریز دورهای، این ساختار به نقطهٔ آغاز طبیعی برای ترکخوردگی خستگی تبدیل میشود. یک نقص کوچک روی سطح با هر چرخهٔ روشنشدن و خاموششدن رشد کرده و در نهایت منجر به جداشدن یک پرهکوچک میگردد. ادامهٔ کار با قطعات ترکخورده پس از بازرسی، ریسکی است: تنها یک قطعهٔ جداشده میتواند مراحل پاییندست را آسیب دهد و پنجرهٔ توقف را به مدت چند هفته افزایش دهد.
forging فشار را در امتداد مسیر بار به فلز وارد میکند و جهت جریان دانهها را با جهت تنشهای واقعی قطعه همسو میسازد. این ساختار پیوستهی دانهها عامل این است که تیغهی forge شده در برابر ترکخوردگی خستگی عملکردی بسیار بهتر از تیغهی cast شده دارد. درجههای آلیاژهای سوپر نیکل مانند Inconel 718، استحکام خود را در دمای بخشهای داغ حفظ میکنند و فرآیند forging این استحکام را در جاهایی که اهمیت بیشتری دارد، حفظ میکند.
تفاوت بین cast و forged در سوابق شکست مشهود است، نه صرفاً در برگهی مشخصات فنی. قطعات cast برای پوششهای ایستا و کمتنش مناسباند؛ در حالی که قطعات forged برای اجزای چرخان، تحملکنندهی بار و تحت چرخههای دمایی مناسباند. در توربین گازی، کمپرسور و مراحل داغتر، هر ضعفی را به شدت مجازات میکنند.
خریداران باید پیش از سفارش، سیستمهای کیفیت مستندشده را درخواست کنند. تأمینکنندهای که گواهی ISO 9001 دارد، فرآیندهای کنترلشدهای از ورود آلیاژهای نیکل سوپر تا بازرسی نهایی ارائه میدهد. در جاهایی که قابل اعمال است، قطعاتی که بر اساس مراجع مواد ASME یا API ساخته شدهاند، معیاری شناختهشده برای ترکیب شیمیایی و روشهای آزمون در خرید فراهم میکنند. از گواهیهای مواد، گزارشهای سختی و نفوذ رنگی، و سوابق ابعادی مرتبط با نمونه اسکنشده درخواست کنید.
تعویض پرهها را حول پنجره توقف برنامهریزیشده بعدی طراحی کنید، نه اینکه منتظر وقوع یک توقف غیربرنامهریزیشده بمانید. ردیفهای مرحله اول را نقشهبرداری کنید، زمان تحویل قطعات ساختهشده از طریق فورج را در بودجهبندی لحاظ کنید و قطعات یدکی مربوط به هر مرحله را تأمین نمایید تا روتور پس از توقف دوباره بهصورت یکپارچه مونتاژ شود. در طول توقف، تمام پرههای کمپرسور را از نظر سایش نوک، ترکخوردگی و علامتهای اصطکاک بازرسی کنید؛ بدترین ردیفها را جایگزین کنید و بقیه را در لیست نظارتی نگه دارید. رعایت یک زمانبندی منظم، عمر خدماتی را حفظ کرده و بازده حرارتی را در سطحی که در طراحی پیشبینی شده است، حفظ میکند.
سوال ۱: چرا نیروگاهها پرهٔ کمپرسور را با پرهٔ فورجشده جایگزین میکنند نه اینکه آن را دوباره ریختهگری کنند؟ پاسخ: فورج کردن جهت جریان دانهها را با تنش چرخشی همسو میکند که مقاومت در برابر ترکخوردگی خستگی و مقاومت در برابر خزش را در بخش داغ افزایش میدهد. قطعهٔ ریختهگریشده با بلورهای تصادفی سرد میشود که تحت بارهای دورهای ضعیف میگردند. بازتولید فورجشده همچنین در صورت فقدان نقشهها، تناسب قطعه را با استفاده از نمونهای اسکنشده بازیابی میکند؛ بنابراین توربین گازی زودتر به سرویس بازمیگردد و با ارتعاشات پایدارتر و تعادل قابل پیشبینیتری کار میکند.
سوال ۲: هنگامی که پرههای قدیمی ریختهگریشده به کار خود ادامه میدهند، چه حالتهای شکستی ظاهر میشوند؟ پاسخ: خطرات اصلی عبارتند از ترکخوردگی خستگی در نقاط تمرکز تنش، خزش و خمشدن پره که منجر به تماس روتور میشود، و عدم تعادل ناگهانی در صورت جداشدن یک پرهٔ کوچک. هر یک از این رویدادها میتواند واحد را از کار بیندازد و مدت توقف را افزایش دهد. پرهٔ فرسودهٔ کمپرسور همچنین باعث نشت جریان میشود که باعث کاهش بازده حرارتی و افزایش هزینهٔ سوخت میگردد. بازرسی برنامهریزیشده در طول توقف از پیش تعیینشده، این نقصها را پیش از اینکه به توقفهای اجباری و آسیبهای جدی تبدیل شوند، شناسایی میکند.
سوال ۳: چگونه میتوان یک تأمینکننده، پرهای را بازسازی کند اگر هیچ نقشهای وجود نداشته باشد؟ پاسخ: این فرآیند شامل اسکن سهبعدی نمونههای ساییدهشده باقیمانده، مهندسی معکوس پروفیل اصلی و شکلدهی دقیق به یک بلانک آلیاژ سوپر نیکل است. پره جدید کمپرسور بر اساس هندسه اسکنشده تنظیم میشود و در برابر صندلی روتور بررسی میگردد. این رویکرد که در بازسازی نیروگاههای منطقه خلیج فارس اثبات شده است، بدون نیاز به انتظار برای بسته نقشههای سازنده اصلی (OEM) که ممکن است دیگر موجود نباشند یا قابل ردیابی نباشند، انطباق قابل اعتمادی را فراهم میکند.
سوال ۴: پیش از خرید قطعات فورجشده، خرید باید کدام استانداردها را بررسی کند؟ پاسخ: به دنبال گواهینامه ISO 9001 باشید و در جایی که مربوط است، به مراجع مواد ASME یا API برای اجزای توربین توجه کنید. گواهینامه مواد، گزارشهای آزمون نفوذ رنگی (Dye-penetrant) و سختی، و سند ابعادی مرتبط با نمونه اسکنشده را درخواست کنید. اسناد تأییدشده، تطابق پره فورجشده با قوانین شیمیایی و بازرسی را تأیید میکنند و خرید را به زنجیره تأمین کنترلشده و قابل حسابرسی تبدیل میکنند، نه به یک شانس غیرتأییدشده روی قفسه.
سوال ۵: زمان مناسب برای برنامهریزی تعویض تیغه چه زمانی است؟ پاسخ: آن را در طول پنجره قطع برنامهریزیشده بعدی، نه پس از قطع اجباری، برنامهریزی کنید. ردیفهای مرحله اول را نقشهبرداری کنید، سفارش تیغههای بازتولیدشده بهصورت آهنگین دهید و در طول توقف، همه تیغههای فشردهکننده را از نظر سایش، ترک و اصطکاک بازرسی کنید. بدترین ردیفها را جایگزین کنید و بقیه را تحت پایش قرار دهید. این انضباط عمر خدماتی را حفظ میکند، توربین گازی را در حالت تعادل نگه میدارد و بازده حرارتی را در کل چرخه عملیاتی بدون وقوع هرگونه شوک غیرمنتظره حفظ مینماید.