 EN

why-do-power-plants-replace-old-compressor-blade-with-forged-parts, why-do-power-plants-replace-old-compressor-blade-with-forged-parts, /news
EN
2026/10/10
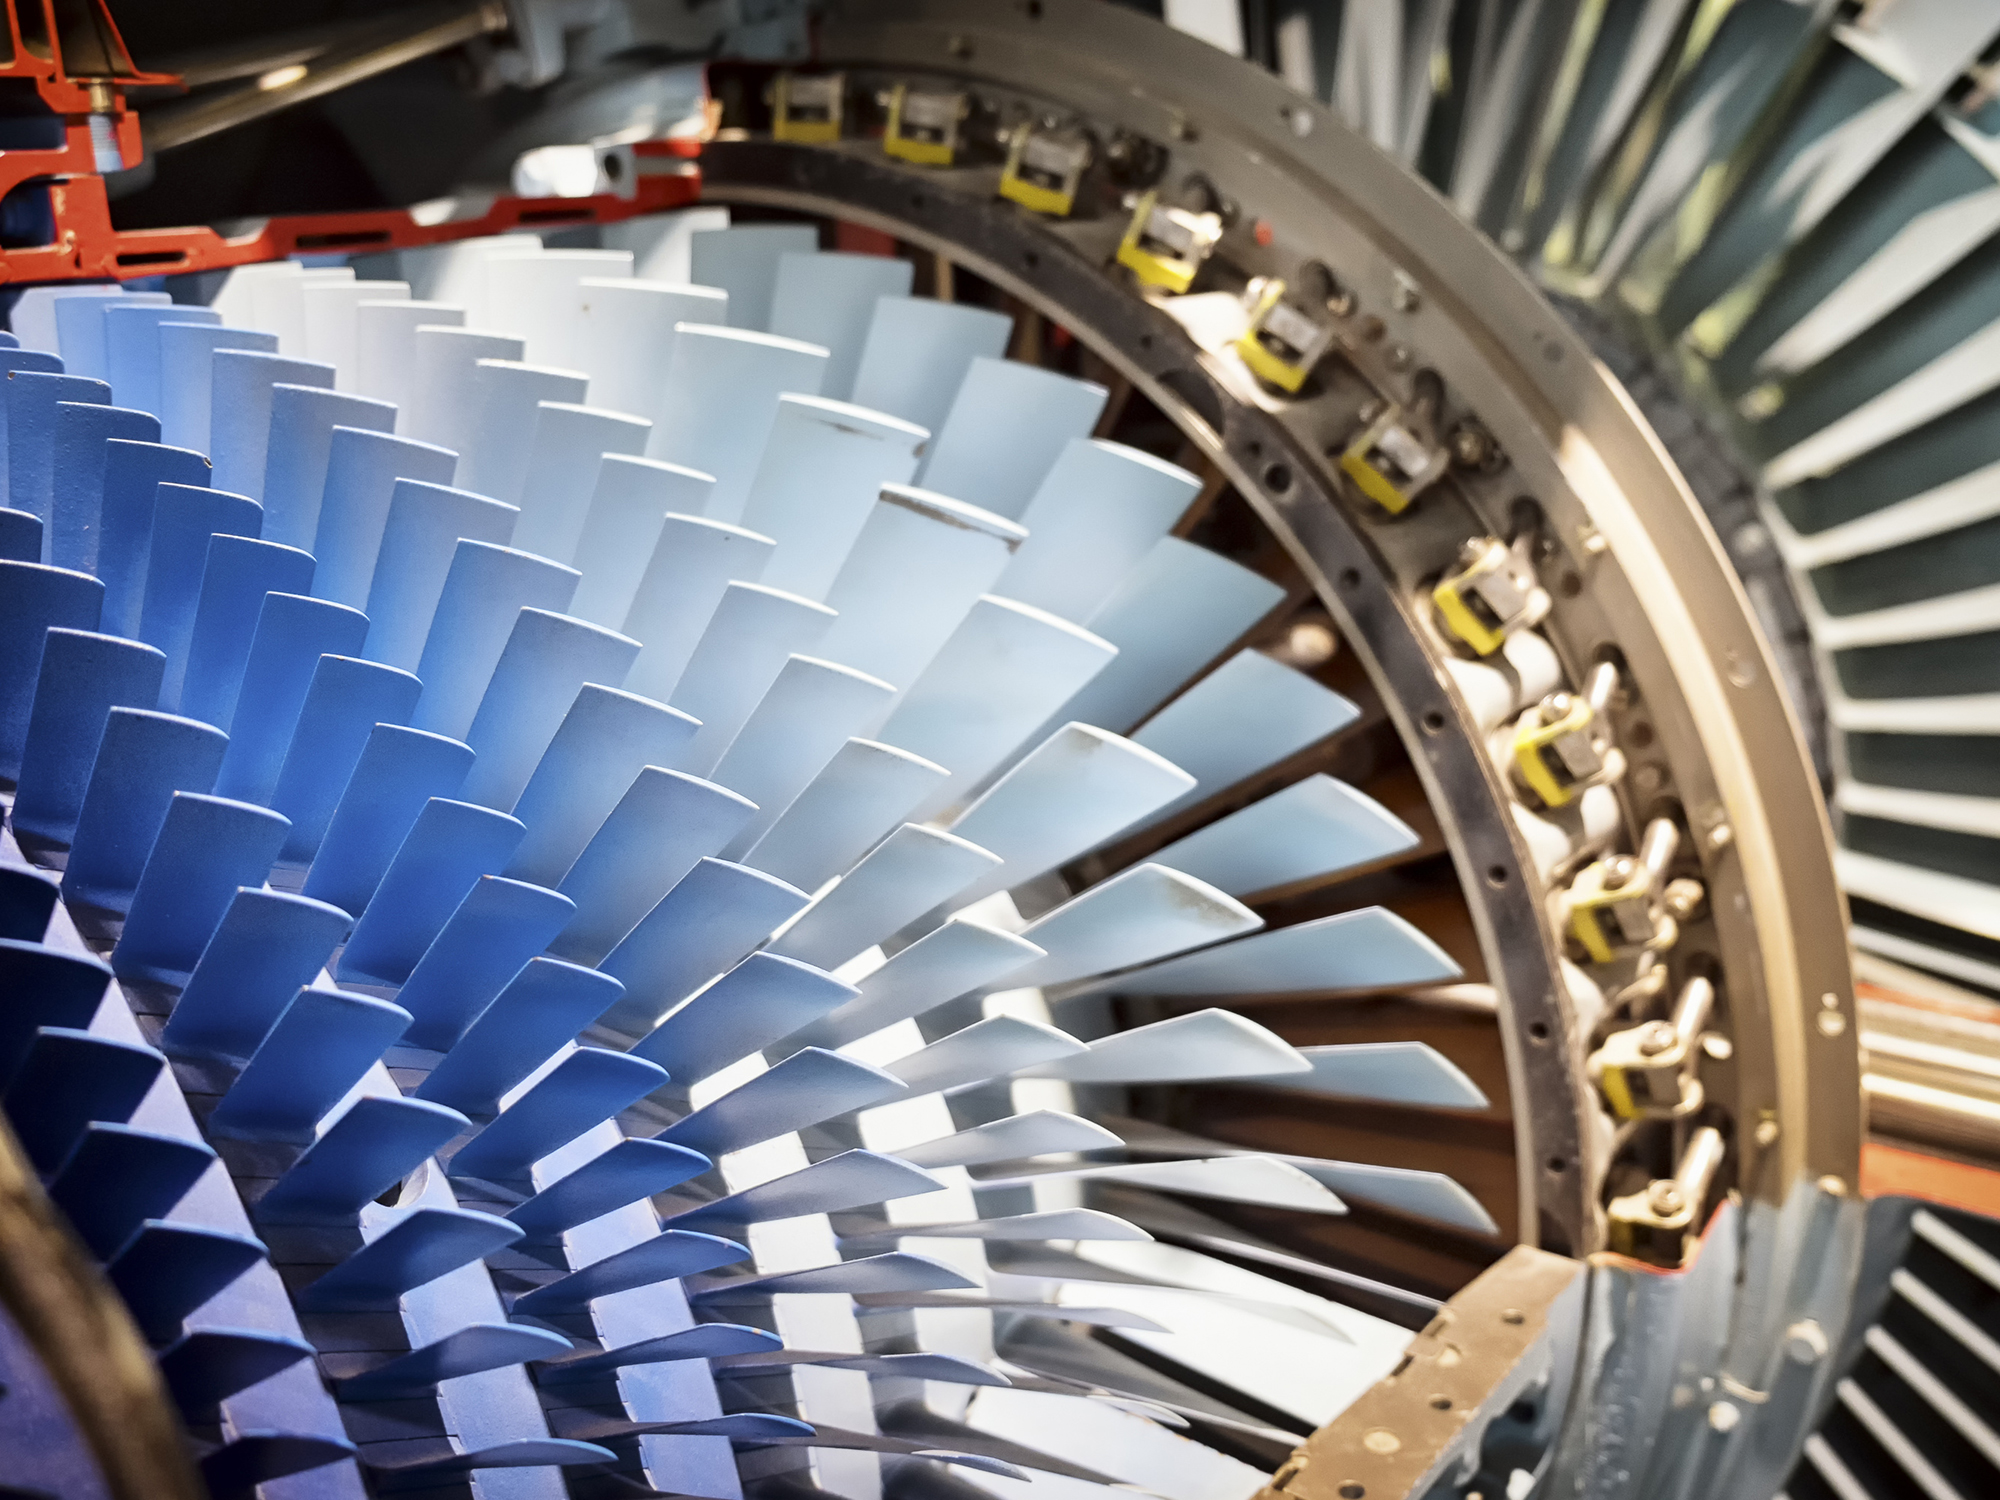
Wie eine abgenutzte Verdichterschaufel die Werkstatt erreichte
Ein Einkaufsleiter eines Kraftwerks im Nahen Osten kontaktierte einen Schmiedezulieferer, nachdem eine Flottenmodernisierungsprüfung starke Abnutzung an den ersten Stufenreihen aufdeckte. Das Kraftwerk verfügte über keine Originalzeichnungen; jahrzehntelange Feldreparaturen hatten die Unterlagen unvollständig hinterlassen. Techniker versandten mehrere gebrauchte Muster, die während einer Anlagenabschaltung entnommen worden waren, damit der Zulieferer 3D-Scanning und Reverse Engineering durchführen konnte. Das Ziel war klar: Jede Verdichterschaufel exakt nachzubilden – mit zuverlässigem Sitz und einer Schmiedekornstruktur, die für Rotation im heißen Bereich geeignet ist.
Der Zulieferer scannte die verbliebenen Proben, rekonstruierte die Geometrie digital und stellte Schaufelchargen durch sein Präzisionsverfahren aus Schmiedeteilen her. Mehrere Lieferungen entsprachen den ursprünglichen Profilen, saßen korrekt auf dem Rotor und liefen mit stabilem Schwingungsverhalten. Das Kraftwerk stellte die Leistung wieder her, ohne auf ein OEM-Zeichnungspaket warten zu müssen, das möglicherweise nie eintraf.
Gussteile kühlen mit einer zufälligen, nicht-gerichteten Kristallstruktur ab. Unter zyklischen thermischen und zentrifugalen Lasten wird diese Struktur zum natürlichen Ausgangspunkt für Ermüdungsrisse. Ein kleiner Oberflächenfehler wächst bei jedem Start-Stopp-Zyklus, bis ein Schaufelstück abreißt. Der Betrieb rissebehafteter Teile über die zulässige Inspektionsgrenze hinaus ist ein Risiko: Ein einziges freigesetztes Fragment kann nachgeschaltete Stufen beschädigen und das Ausfallfenster um Wochen verlängern.
Das Schmieden verdichtet das Metall entlang der Lastübertragungsrichtung und richtet den Kornfluss an den tatsächlichen Spannungsrichtungen des Bauteils aus. Diese durchgehende Kornstruktur ist der Grund dafür, dass eine geschmiedete Klinge Ermüdungsbrüchen deutlich besser widersteht als eine gegossene. Nickel-Superalloy-Werkstoffe wie Inconel 718 behalten ihre Festigkeit bei hohen Temperaturen im Heißbereich, und das Schmieden erhält diese Festigkeit dort, wo sie am entscheidendsten ist.
Die Lücke zwischen gegossenen und geschmiedeten Teilen wird in den Ausfallstatistiken sichtbar – nicht nur im Datenblatt. Gussbauteile eignen sich für statische Gehäuse mit geringer Beanspruchung; geschmiedete Bauteile für rotierende, kraftübertragende und temperaturzyklisch belastete Komponenten. Bei einer Gasturbine belasten Verdichter und die heißeren Stufen jede Schwäche besonders stark.
Käufer sollten vor der Bestellung dokumentierte Qualitätssysteme anfordern. Ein Lieferant mit ISO-9001-Zertifizierung weist kontrollierte Prozesse vom Eingang der Nickel-Superlegierung bis zur Endprüfung nach. Falls zutreffend, bieten Teile gemäß ASME- oder API-Materialangaben beim Beschaffungsprozess eine erkennbare Referenz für chemische Zusammensetzung und Prüfverfahren. Fordern Sie Materialzertifikate, Härteprüfberichte und Farbeindringprüfberichte sowie eine dimensionsbezogene Aufzeichnung an, die mit der gescannten Probe verknüpft ist.
Planen Sie den Schaufelaustausch um das nächste geplante Ausfallfenster herum, statt auf einen unvorhergesehenen Ausfall zu warten. Kartieren Sie die erste Stufe ab, kalkulieren Sie die Vorlaufzeit für die geschmiedete Neuanfertigung ein und beschaffen Sie Ersatzschaufeln für diese Stufe, sodass der Rotor in einem Durchgang wieder komplett zusammengebaut werden kann. Inspektieren Sie während des Stillstands jede Verdichterschaufel auf Spitzenverschleiß, Rissbildung und Reibungsspuren; ersetzen Sie die am stärksten betroffenen Schaufelreihen und führen Sie die übrigen in einer Beobachtungsliste. Ein disziplinierter Zeitplan schützt die Nutzungsdauer und erhält den thermischen Wirkungsgrad auf dem vom Konstruktionsdesign vorgesehenen Niveau.
Frage 1: Warum ersetzen Kraftwerke eine Verdichterschaufel durch eine geschmiedete statt sie erneut zu gießen? Antwort: Das Schmieden richtet den Kornfluss entlang der Rotationsbelastung aus, wodurch die Widerstandsfähigkeit gegen Ermüdungsbrüche und Kriechverformung im heißen Bereich steigt. Ein gegossenes Teil erstarrt mit zufällig orientierten Kristallen, die unter zyklischer Belastung schwächer werden. Eine geschmiedete Nachbildung stellt zudem die Passgenauigkeit wieder her, wenn Zeichnungen fehlen und ein Abtastmodell vorliegt; dadurch kehrt die Gasturbine schneller in den Betrieb zurück und läuft mit stabilerer Schwingung sowie vorhersehbarem Auswuchtzustand.
Frage 2: Welche Versagensarten treten auf, wenn alte gegossene Schaufeln weiterbetrieben werden? Antwort: Die Hauptgefahren sind Ermüdungsbrüche an Spannungskonzentrationsstellen, Kriechverformung (Sag), die zu Rotorkontakt führt, sowie plötzliches Ungleichgewicht bei Ablösung einer Schaufelspitze. Jedes dieser Ereignisse kann den Betrieb unterbrechen und die Ausfallzeit verlängern. Eine abgenutzte Verdichterschaufel verursacht zudem Leckströmung, was den thermischen Wirkungsgrad senkt und die Kraftstoffkosten erhöht. Geplante Inspektionen während eines vorgesehenen Stillstands erfassen diese Fehler, bevor sie zu ungeplanten Ausfällen und schwerwiegenden Schäden führen.
Frage 3: Wie kann ein Zulieferer eine Schaufel neu herstellen, wenn keine Zeichnungen vorhanden sind? Antwort: Das Verfahren nutzt das 3D-Scannen erhaltener, abgenutzter Muster, das Reverse Engineering des ursprünglichen Profils sowie das präzise Schmieden eines Rohlings aus einer Nickel-Superlegierung. Die neue Verdichterschaufel wird an die gescannte Geometrie angepasst und mit dem Rotorsitz verglichen. Dieser Ansatz, der sich bei der Sanierung von Kraftwerken im Nahen Osten bewährt hat, gewährleistet eine zuverlässige Passform, ohne auf ein OEM-Zeichnungspaket warten zu müssen, das möglicherweise nicht mehr existiert oder nicht mehr nachvollziehbar ist.
Frage 4: Welche Normen sollte der Einkauf vor dem Kauf geschmiedeter Teile prüfen? Antwort: Achten Sie auf die ISO-9001-Zertifizierung sowie – wo zutreffend – auf ASME- oder API-Materialangaben für Turbinenkomponenten. Fordern Sie Materialzertifikate, Prüfberichte für Farbeindring- und Härteprüfungen sowie eine dimensionsbezogene Aufzeichnung, die mit dem gescannten Muster verknüpft ist. Durchgeführte und bestätigte Dokumentation stellt sicher, dass die geschmiedete Schaufel die chemischen und Prüfvorgaben erfüllt und den Einkauf in eine kontrollierte, auditierbare Beschaffung statt in ein ungesichertes Risiko am Lager umwandelt.
Frage 5: Wann ist der richtige Zeitpunkt für den Austausch der Schaufeln? Antwort: Planen Sie den Austausch innerhalb des nächsten geplanten Abschaltfensters ein, nicht nach einem Zwangsabschalten. Kartieren Sie die Schaufelreihen der ersten Stufe, bestellen Sie frühzeitig geschmiedete Ersatzteile und prüfen Sie während des Stillstands jede Verdichterschaufel auf Verschleiß, Risse und Reibung. Ersetzen Sie die am stärksten beschädigten Reihen und überwachen Sie die übrigen. Diese Disziplin schützt die Nutzungsdauer, erhält das Gleichgewicht der Gasturbine und bewahrt den thermischen Wirkungsgrad über den gesamten Betriebszyklus – ohne unerwartete Überraschungen.