 EN

why-do-power-plants-replace-old-compressor-blade-with-forged-parts, why-do-power-plants-replace-old-compressor-blade-with-forged-parts, /news
EN
2026/10/10
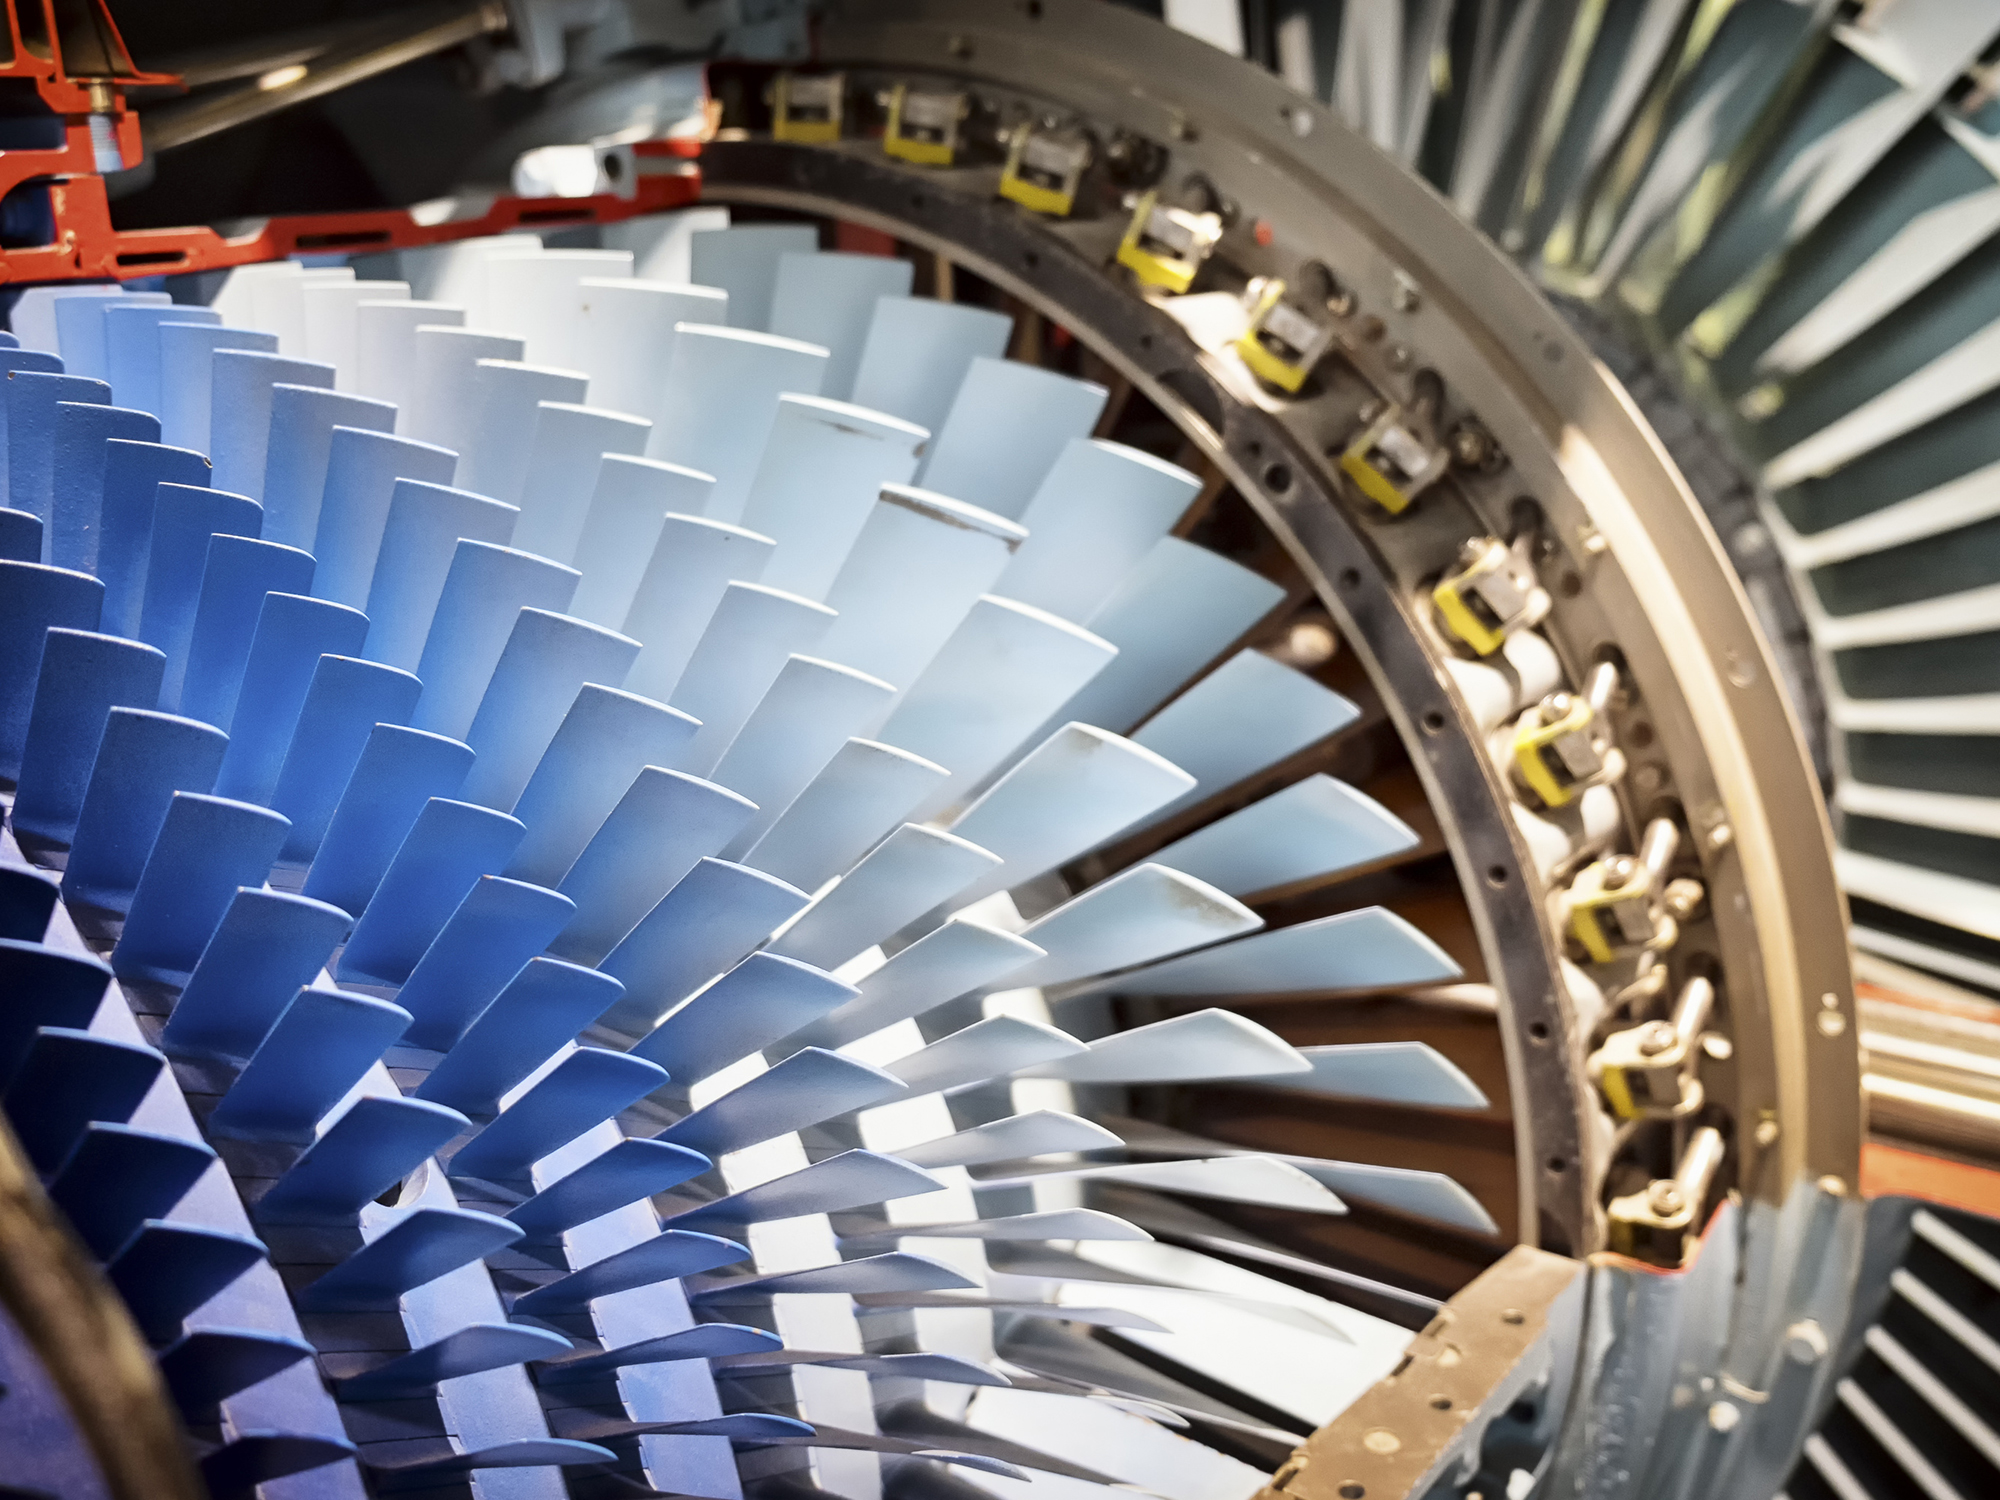
摩耗したコンプレッサブレードが工場に届くまで
中東の発電所で、機器の近代化審査を実施したところ、第1段階のブレード列に深刻な摩耗が見つかりました。この発電所には、もはやオリジナルの設計図面が存在しておらず、長年にわたる現場修理によって記録は不完全になっていました。技術者は、定期停止時に取り外した使用済みのブレード数本を、サプライヤーへ送付し、3Dスキャンと逆解析作業を依頼しました。目的は明確です——各コンプレッサブレードを、正確な寸法精度と高温部回転に耐える鍛造組織で再現することです。
サプライヤーは残存するサンプルをスキャンし、デジタル上で形状を再構築したうえで、自社の高精度製造プロセスにより鍛造ブレードを複数ロット生産しました。納入された各ロットは元の形状と一致し、ローター上に正しく装着され、振動が安定して運転できました。発電所は、いつ届くかもわからないOEM社の図面パッケージを待つことなく、出力を回復させることができました。
鋳造部品は不規則で方向性のない結晶構造で冷却されます。この構造は、周期的な熱応力および遠心力負荷下で疲労亀裂の自然な起点となりやすくなります。表面の小さな欠陥が、始動・停止を繰り返すたびに徐々に成長し、最終的にブレードレットが剥離します。点検を通過したと見なして亀裂入り部品をそのまま運転し続けるのは賭けです。たった1個の破片が脱落しただけでも、下流段に損傷を与え、停止期間を数週間も延長しかねません。
鍛造は、荷重方向に沿って金属を圧縮し、結晶粒の流れを部品の実際の応力方向と一致させます。この連続した結晶構造こそが、鍛造ブレードが鋳造ブレードよりも疲労亀裂に遥かに強く耐えられる理由です。インコネル718などのニッケル系超合金は高温部での強度を維持しますが、鍛造はその強度を最も重要な箇所で保持します。
鋳造部品と鍛造部品の差は、仕様書だけでなく、実際の故障記録にも明確に表れます。鋳造部品は低応力・静的負荷のハウジングに適していますが、鍛造部品は回転・高負荷・温度変動を伴う部品に適しています。ガスタービンでは、コンプレッサーや高温段が、わずかな弱点も厳しく試します。
購入者は、発注前に文書化された品質管理システムの提出をサプライヤーに要請すべきです。ISO 9001認証を取得しているサプライヤーは、ニッケル系超合金の入荷から最終検査に至るまでの工程を一貫して管理しています。ASMEまたはAPI規格に基づく材質仕様が適用可能な場合、その材質の化学組成および試験方法について、調達担当者が明確に認識できる基準が得られます。材質証明書、硬度試験報告書、浸透探傷(ダイペン)試験報告書、およびスキャン済みサンプルと対応付けられた寸法記録の提出を依頼してください。
ブレード交換は、予期せぬ緊急停止を待つのではなく、次回の計画停止期間に合わせて実施するよう計画してください。第1段ブレード列を事前に測定し、鍛造による再製造に必要なリードタイムと段ごとのスペア部品を予算化することで、ロータを一度で再組み立てられるようにします。停止中には、すべてのコンプレッサブレードについて先端摩耗、亀裂、接触痕を点検し、最も劣化が進んだ列を交換し、それ以外のブレードは継続観察リストに登録します。厳密なスケジュール管理により、サービス寿命が確保され、熱効率も設計意図通りに維持されます。
質問 1: なぜ発電所では、コンプレッサブレードを再鋳造するのではなく、鍛造品に交換するのでしょうか? Answer:<br> 鍛造では、結晶粒の流れ(グレインフロー)を回転応力の方向に整えるため、高温部での疲労亀裂抵抗性およびクリープ抵抗性が向上します。一方、鋳造品は不規則な結晶構造で凝固するため、繰り返し荷重下で強度が低下します。また、図面が失われている場合でも、スキャンした実物から鍛造による再製造が可能であり、ガスタービンの復旧期間を短縮し、振動が安定し、バランス特性が予測可能な状態で運転を再開できます。
質問2: 老朽化した鋳造ブレードを継続運転させると、どのような故障モードが生じるのでしょうか? Answer:<br> 主なリスクは、応力集中部における疲労亀裂、クリープ変形によるたわみ(サグ)によるロータ接触、および小片の脱落による急激な不釣り合いです。いずれの事象もタービンの緊急停止(トリップ)を引き起こし、修理停止期間を延長します。また、摩耗したコンプレッサブレードでは気流の漏れが生じ、熱効率が低下し、燃料コストが上昇します。計画停止時の定期点検により、こうした欠陥を強制停止や重大な損傷に至る前に早期に検出できます。
質問 3: 図面が存在しない場合、サプライヤーはブレードをどのように再製造できるでしょうか? Answer:<br> この工程では、現存する摩耗したサンプルを3Dスキャンし、元のプロファイルを逆解析してニッケル系超合金の鍛造材を高精度で成形します。新規のコンプレッサーブレードは、スキャンによって得られた形状に一致させ、ローターシートとの適合性を確認します。この手法は中東の発電所リファービッシュ案件で実績があり、もはや存在しない、あるいは追跡不能となったOEM図面パッケージを待つことなく、信頼性の高い適合性を実現します。
質問 4: 鍛造部品を調達する際、どの規格を確認すべきでしょうか? Answer:<br> ISO 9001認証の有無を確認し、タービン部品についてはASMEまたはAPIの材料規格(該当する場合)も併せて確認してください。また、材質証明書、浸透探傷試験報告書、硬度試験報告書、およびスキャン済みサンプルと関連付けられた寸法記録の提出を依頼してください。これらの文書が正しく検証されていれば、鍛造ブレードが化学組成および検査要件を満たしていることが確認でき、棚にある部品を根拠なく購入するリスクのある取引ではなく、管理・監査可能な調達へと転換できます。
質問 5: ブレード交換の適切なタイミングはいつですか? Answer:<br> 強制停止ではなく、次回予定されている停止期間内に実施してください。まず第1段のローターブレードを点検し、鍛造による代替ブレードを早めに発注します。また、停止中にすべてのコンプレッサーブレードについて摩耗、亀裂、接触痕を確認し、最も劣化が進んだローターブレードを交換します。残りのブレードは継続的にモニタリングします。このように一貫した管理を行うことで、機器のサービス寿命が延び、ガスタービンのバランスが保たれ、全運転サイクルを通じて熱効率が維持され、予期せぬ事態を防ぐことができます。