 EN

why-do-power-plants-replace-old-compressor-blade-with-forged-parts, why-do-power-plants-replace-old-compressor-blade-with-forged-parts, /news
EN
2026/10/10
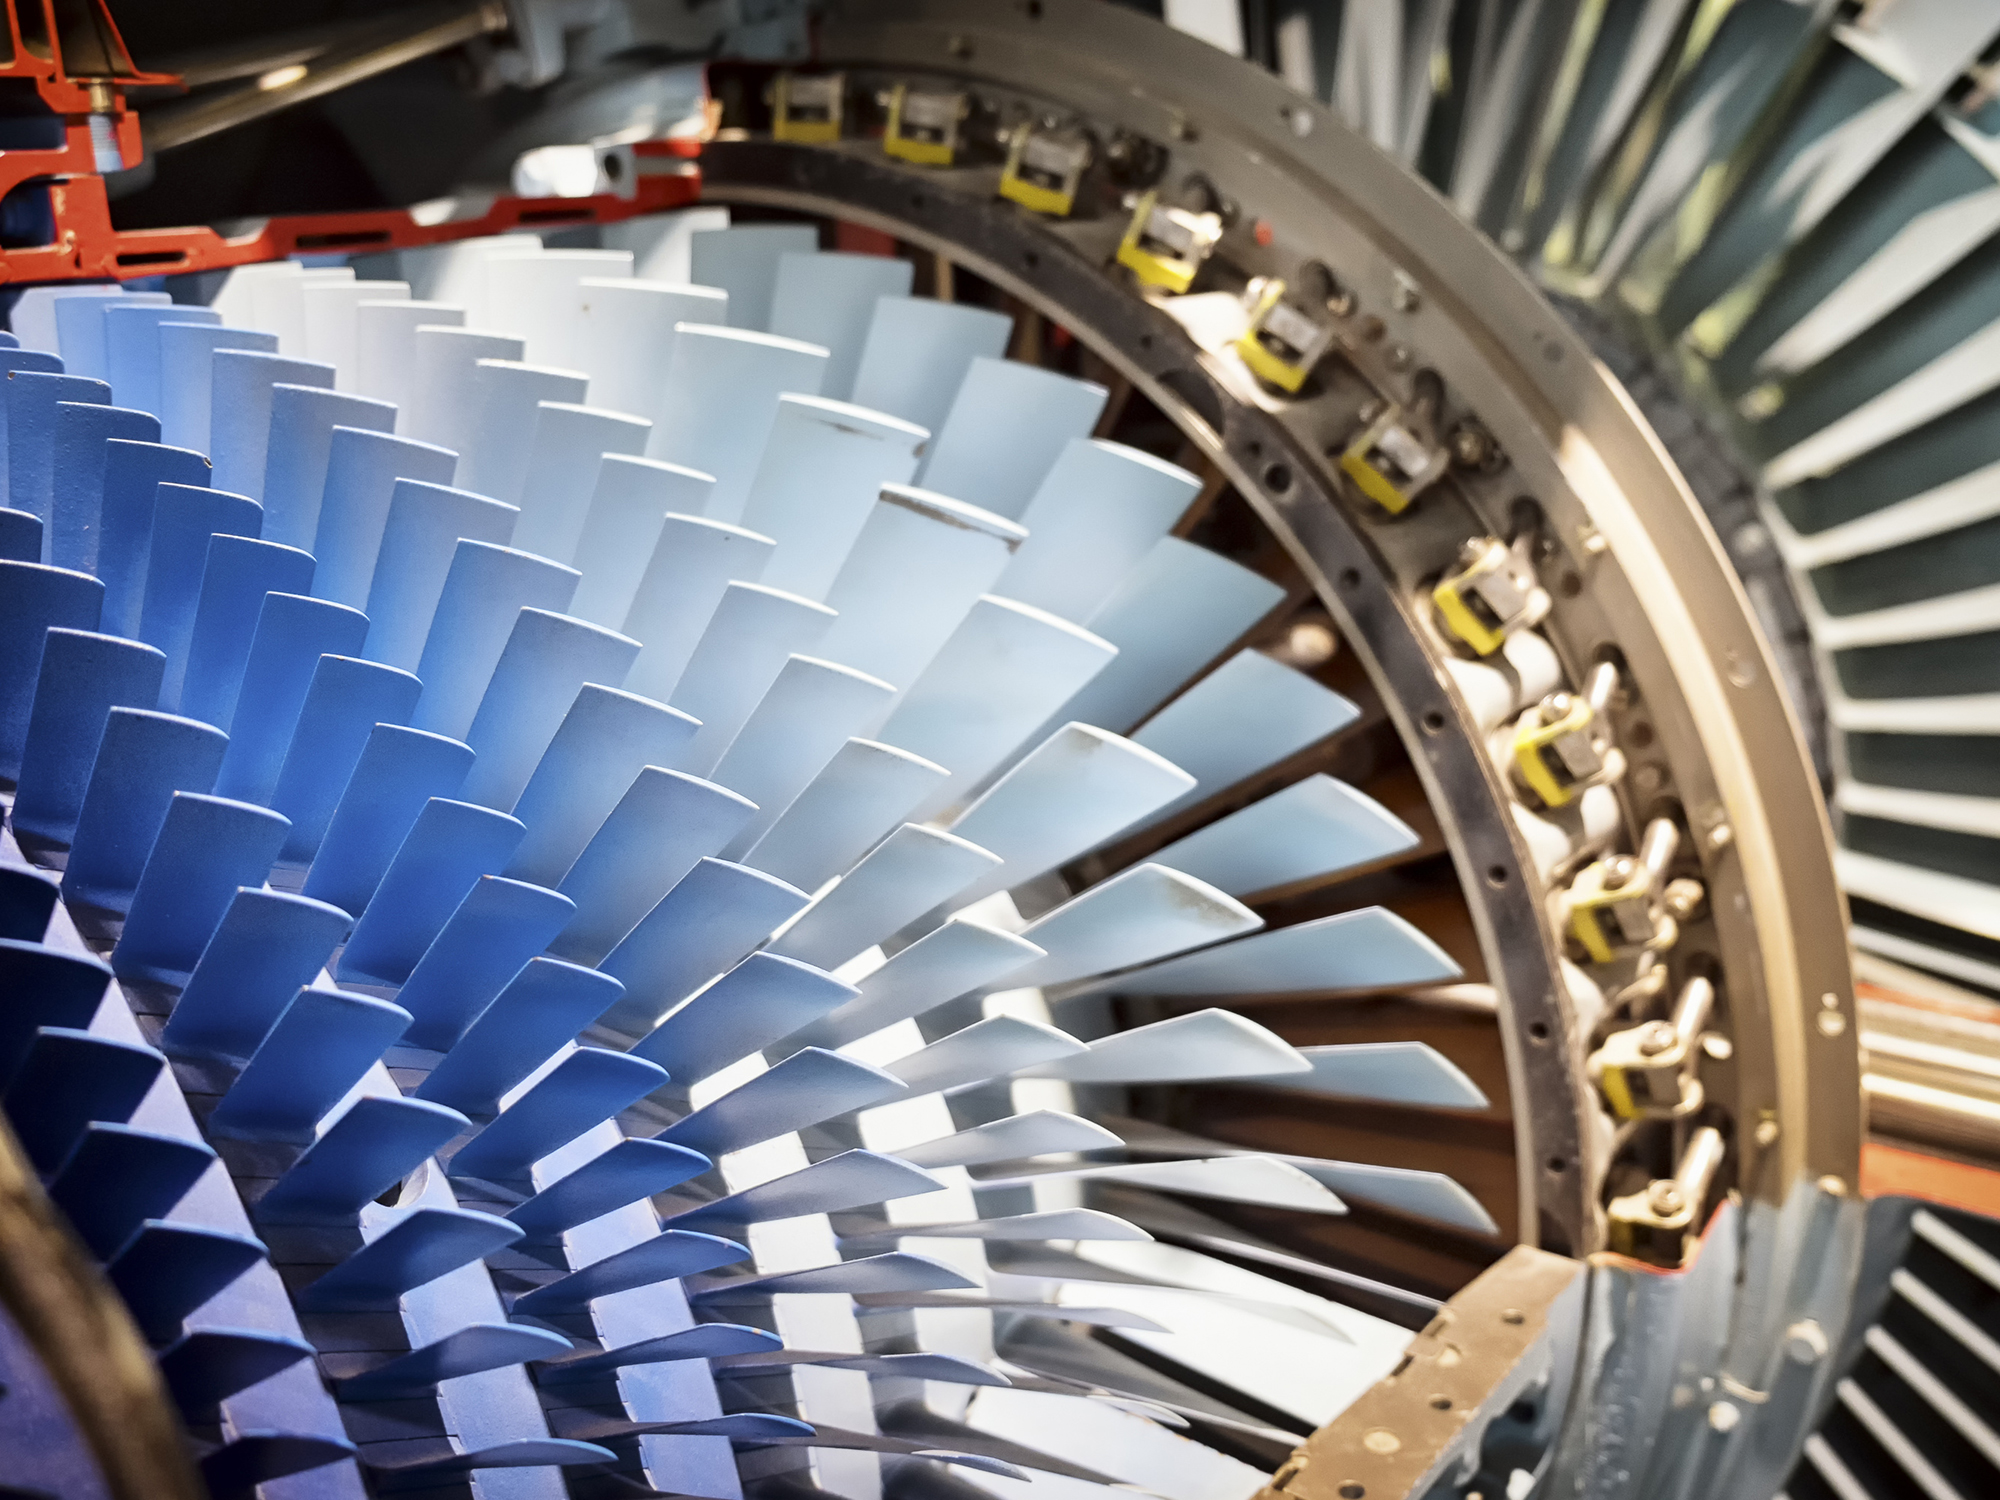
Aşınmış Bir Kompresör Kanadının Atölyeye Nasıl Ulaştığı
Orta Doğu'da bir enerji santralinin satın alma yöneticisi, bir filo modernizasyon denetimi sonucunda ilk kademe sıralarında ciddi aşınma tespit edilmesinin ardından bir dövme tedarikçisine başvurdu. Tesisin orijinal çizimleri yoktu; on yıllar boyunca yapılan saha tamiratları kayıtları eksik bırakmıştı. Teknisyenler, bir duruş sırasında alınan birkaç kullanılmış örnek kanadı tedarikçiye gönderdi; böylece tedarikçi 3B tarama ve ters mühendislik işlemi gerçekleştirebilirdi. Hedef açıktı: Her kompresör kanadını güvenilir bir uyumla ve sıcak bölge dönüşüne uygun bir dövme tane yapısıyla çoğaltmak.
Tedarikçi, kalan numuneleri taradı, geometriyi dijital olarak yeniden oluşturdu ve hassas üretim süreciyle dövme bıçak partileri üretti. Çok sayıda teslimat, orijinal profillerle uyumlu oldu, rotor üzerinde doğru şekilde oturdu ve kararlı titreşim davranışıyla çalıştı. Santral, asla gelmeyebilecek bir OEM çizim paketi beklemeksizin çıkış gücünü geri kazandı.
Döküm bileşenler, rastgele ve yönsüz bir kristal yapıyla soğur. Döngüsel termal ve merkezkaç yükler altında bu yapı, yorulma çatlamalarının doğal başlangıç noktası haline gelir. Küçük bir yüzey kusuru, her başlatma-durdurma döngüsüyle büyür ve sonunda bir bıçak parçası kopar. Muayeneden geçmiş çatlaklı parçaları çalıştırmak bir şans oyunudur: tek bir kopan parça, aşağı akıştaki aşamalara zarar verebilir ve bakım molalarını haftalarca uzatabilir.
Dövme, metalin yük yolu boyunca sıkıştırılmasını sağlar ve tane akışını parçanın gerçek gerilme yönleriyle hizalar. Bu sürekli tane yapısı, dövülmüş bir bıçağın yorulma çatlamasına karşı dökülmüş bir bıçağa kıyasla çok daha iyi direnç göstermesinin nedenidir. Inconel 718 gibi nikel süperalaşım dereceleri, sıcak bölgelerdeki yüksek sıcaklıklarda mukavemetlerini korur ve dövme işlemi bu mukavemeti en kritik noktalarda korur.
Döküm ile dövme arasındaki fark, yalnızca teknik özellik sayfasında değil, aynı zamanda arıza kayıtlarında da görünür. Döküm parçalar düşük gerilimli sabit muhafazalara uygundur; dövülmüş parçalar ise dönen, yük taşıyan ve sıcaklık değişimine maruz kalan bileşenlere uygundur. Bir gaz türbini üzerinde kompresör ve daha sıcak aşamalar, herhangi bir zayıflığı cezalandırır.
Alıcılar, sipariş vermeden önce belgelendirilmiş kalite sistemlerini talep etmelidir. ISO 9001 sertifikasına sahip bir tedarikçi, gelen nikel süperalaşımdan son muayeneye kadar süreçlerin kontrol altında olduğunu gösterir. Uygun olduğu durumlarda, ASME veya API malzeme referanslarına göre üretilen parçalar, kimyasal bileşim ve test yöntemi açısından tanımlanabilir bir alım kriteri sağlar. Malzeme sertifikalarını, sertlik ve boyar penetrant raporlarını ile ölçüsel kaydı, taranmış örnek ile ilişkilendirilmiş şekilde isteyin.
Bladelerin değiştirilmesini bir arıza beklemek yerine bir sonraki planlı bakım dışı kalma süresine göre planlayın. İlk kademedeki satırları haritalandırın, dövülmüş yenileme için önceden tahmini süre ayırtın ve kademe yedeklerini hazırlayın; böylece rotor bir kez daha tam olarak monte edilebilir. Duruş sırasında her bir kompresör bladini uç aşınması, çatlama ve sürtünme izleri açısından inceleyin; en kötü durumdaki satırları değiştirin ve geri kalanları izlenmeye devam edilecek listeye alın. Disiplinli bir planlama, servis ömrünü korur ve termal verimi tasarımın öngördüğü seviyede tutar.
Soru 1: Neden santraller, bir kompresör bıçağını döküm yerine dövme bir parça ile değiştirir? Cevap: Dövme işlemi, tane akışını dönme gerilimiyle hizalar; bu da sıcak bölge görevinde yorulma çatlaması direncini ve sürünme direncini artırır. Dökülen bir parça, çevrimli yüke karşı zayıflayan rastgele kristallerle soğur. Ayrıca eksik çizimler durumunda dövme yenileme işlemi, taranmış bir örneğe dayalı olarak uyumu geri kazandırır; böylece gaz türbini daha hızlı hizmete girer ve daha kararlı titreşimle, öngörülebilir dengeyle çalışır.
Soru 2: Eski döküm bıçaklar çalışmaya devam ettiğinde hangi arıza modları ortaya çıkar? Cevap: Ana riskler, gerilim yoğunlaşmalarında yorulma çatlaması, rotor sürtünmesine neden olan sürünme eğilmesi ve bir bıçak parçasının aniden kopmasıyla oluşan ani dengesizliktir. Her bir olay ünitenin devreden çıkmasına neden olabilir ve bakım süresini uzatabilir. Aşınmış bir kompresör bıçağı ayrıca akışı sızdırır; bu da termal verimi düşürür ve yakıt maliyetini artırır. Planlı bir duruş sırasında yapılan zamanında muayene, bu kusurları zorunlu duruşlara ve büyük hasarlara dönüşmeden önce tespit eder.
Soru 3: Çizimler mevcut değilken bir tedarikçi bir kanadı nasıl yeniden inşa edebilir? Cevap: Bu süreç, kalan aşınmış örneklerin 3B taranmasını, orijinal profilden ters mühendislik yapmayı ve nikel süperalaşım bir ham maddeyi hassas dövmeyle işlemeyi içerir. Yeni kompresör kanadı, taranan geometriye uyacak şekilde üretilir ve rotor yuvasıyla kontrol edilir. Bu yaklaşım, Orta Doğu’da güç santrallerinin yenileme projelerinde başarıyla uygulanmıştır ve OEM çizim paketinin artık mevcut olmaması veya izlenemez hâle gelmesi durumunda, güvenilir bir uyum sağlar.
Soru 4: Dövme parçalar satın alınmadan önce satın alma departmanı hangi standartları kontrol etmelidir? Cevap: ISO 9001 sertifikasyonuna ve türbin bileşenleri için geçerliyse ASME veya API malzeme referanslarına dikkat edin. Malzeme sertifikalarını, boyalı penetrant ve sertlik test raporlarını ile taranan örneğe bağlı boyutsal kaydı talep edin. Doğrulanmış belgeler, dövme kanadın kimyasal bileşiminin ve muayene kurallarının karşılandığını teyit eder; bu da satın alımı, raf üzerinde doğrulanmamış bir tahmin yerine, denetlenebilir ve kontrol edilebilir bir tedarik sürecine dönüştürür.
Soru 5: Bıçak değiştirme zamanlaması için doğru zaman ne zaman olur? Cevap: Zamanlamayı zorunlu duruş sonrası değil, bir sonraki planlanan duruş penceresi içinde yapın. İlk kademe sıralarını haritalayın, dövme ile yeniden üretilen parçaları erken sipariş edin ve duruş sırasında her bir kompresör bıçağını aşınma, çatlak ve sürtünme açısından inceleyin. En kötü durumdaki sıraları değiştirin ve geri kalanlarını takip edin. Bu disiplin, servis ömrünü korur, gaz türbininin dengesini sağlar ve tam işletme çevrimi boyunca termal verimliliği beklenmedik durumlar olmadan korur.