 EN

ガスタービンのステーターバンの耐熱性を向上させる材料は?
ガスタービンのステーターバンに使用する材料を選定する際、仕様書による比較だけでは実情の一部しか把握できません。タービンの高温部に設置されるステーターバンは、通常1,093℃(2,000°F)を超える燃焼ガス温度にさらされます。さらに、熱サイクル、酸化性ガス流、機械的応力が複合的に作用することで、わずかな材料の弱点も致命的な劣化や破損につながる厳しい環境が生じます。OEM部品の調達を担当するエンジニアやMRO計画担当者にとって、単にメーカー仕様に記載された合金のグレードを選ぶことではなく、自社の実際の運転サイクルにおいてその性能を長期にわたり維持できる材料システムを選定することが、最も重要な課題です。
本稿では、ガスタービンステーターバンの耐熱性向上に実績のある4つの材料アプローチと、それぞれがその効果を発揮する運用条件について解説します。
ニッケル系超合金:高温部ステーターバンの基準材料
ニッケル系超合金は、ガスタービンの製造に用いられる主要な高温合金クラスであり、高温ガス流にさらされるタービンステーターバンの標準材料として今も広く採用されています。この環境でニッケル系超合金が優れた性能を発揮する主な理由は、クリープ抵抗性(高温下で持続的な荷重を受けた際に寸法安定性を維持する能力)、酸化抵抗性、および高温腐食抵抗性です。これらの特性は、従来の鋼やチタン合金が構造的健全性を急速に失うような運転温度域においても十分に発揮されます。
ニッケル系超合金のグループにおいて、特定の合金グレードが有効な使用温度上限を決定します。タービンの高温部品(ホットセクション)向けに高温合金を調達する際には、レニウムやタンタルなどの耐火金属を含む高世代グレードが、低世代グレードと比較してより高い使用温度域と優れたクリープ強度を示します。ガスタービンのステーターバンの運転温度範囲が1,093~1,204°Cである場合、この違いを反映した合金選定が必要です。低世代のニッケル系超合金は、仕様書上の合金グレードは一致しても、実際の高温用途では寿命が短くなる可能性があります。
調達プロセスの多くを根本から見直す必要がある重要な認識があります。つまり、仕様書上で合金グレードが一致しても、それが必ずしもお客様の具体的な運用環境下での同等の使用寿命を保証するものではないということです。合金グレードは資格認定の出発点にすぎず、異なるサプライヤーや製造工程で生産された材料間で、現場での性能が自動的に同等になるという保証ではありません。
サーマルバリアコーティング:有効温度範囲の延長
サーマルバリアコーティング(TBC)は、基材となる超合金に到達する熱負荷を低減することで機能します。つまり、温度問題を金属からコーティングへと実質的に移転させるのです。標準的なTBCシステムは、酸化防止性および密着性を付与する金属製ボンドコートと、断熱性を提供するセラミック製トップコート(通常はイットリア安定化ジルコニア:YSZ)の2層構造で構成されます。
実際には、同一のガス流中で運転される未コーティングブレードと比較して、TBCシステムにより金属基材表面の有効温度を200K以上低下させることができます。この温度低下は、基材超合金のクリープ寿命および酸化寿命を直接延長し、金属部品を信頼性の高い動作範囲内に保ちながら、タービン入口温度を1,500Kを超える水準まで高めることを可能にします。
調達またはオーバーホール仕様でTBCコーティング済みステーターバンが要求される場合、納入部品のコーティング状態は、基材合金だけでなく、極めて重要な検査項目となります。TBCの剥離や剥離(デラミネーション)は、設計が依拠する熱的保護機能を失わせます。高粉塵または粒子濃度の高い運転環境では、TBCの摩耗速度が増加するため、コーティング寿命に関する本ガイドラインを、実際の運転条件に基づいて再検討する必要があります。
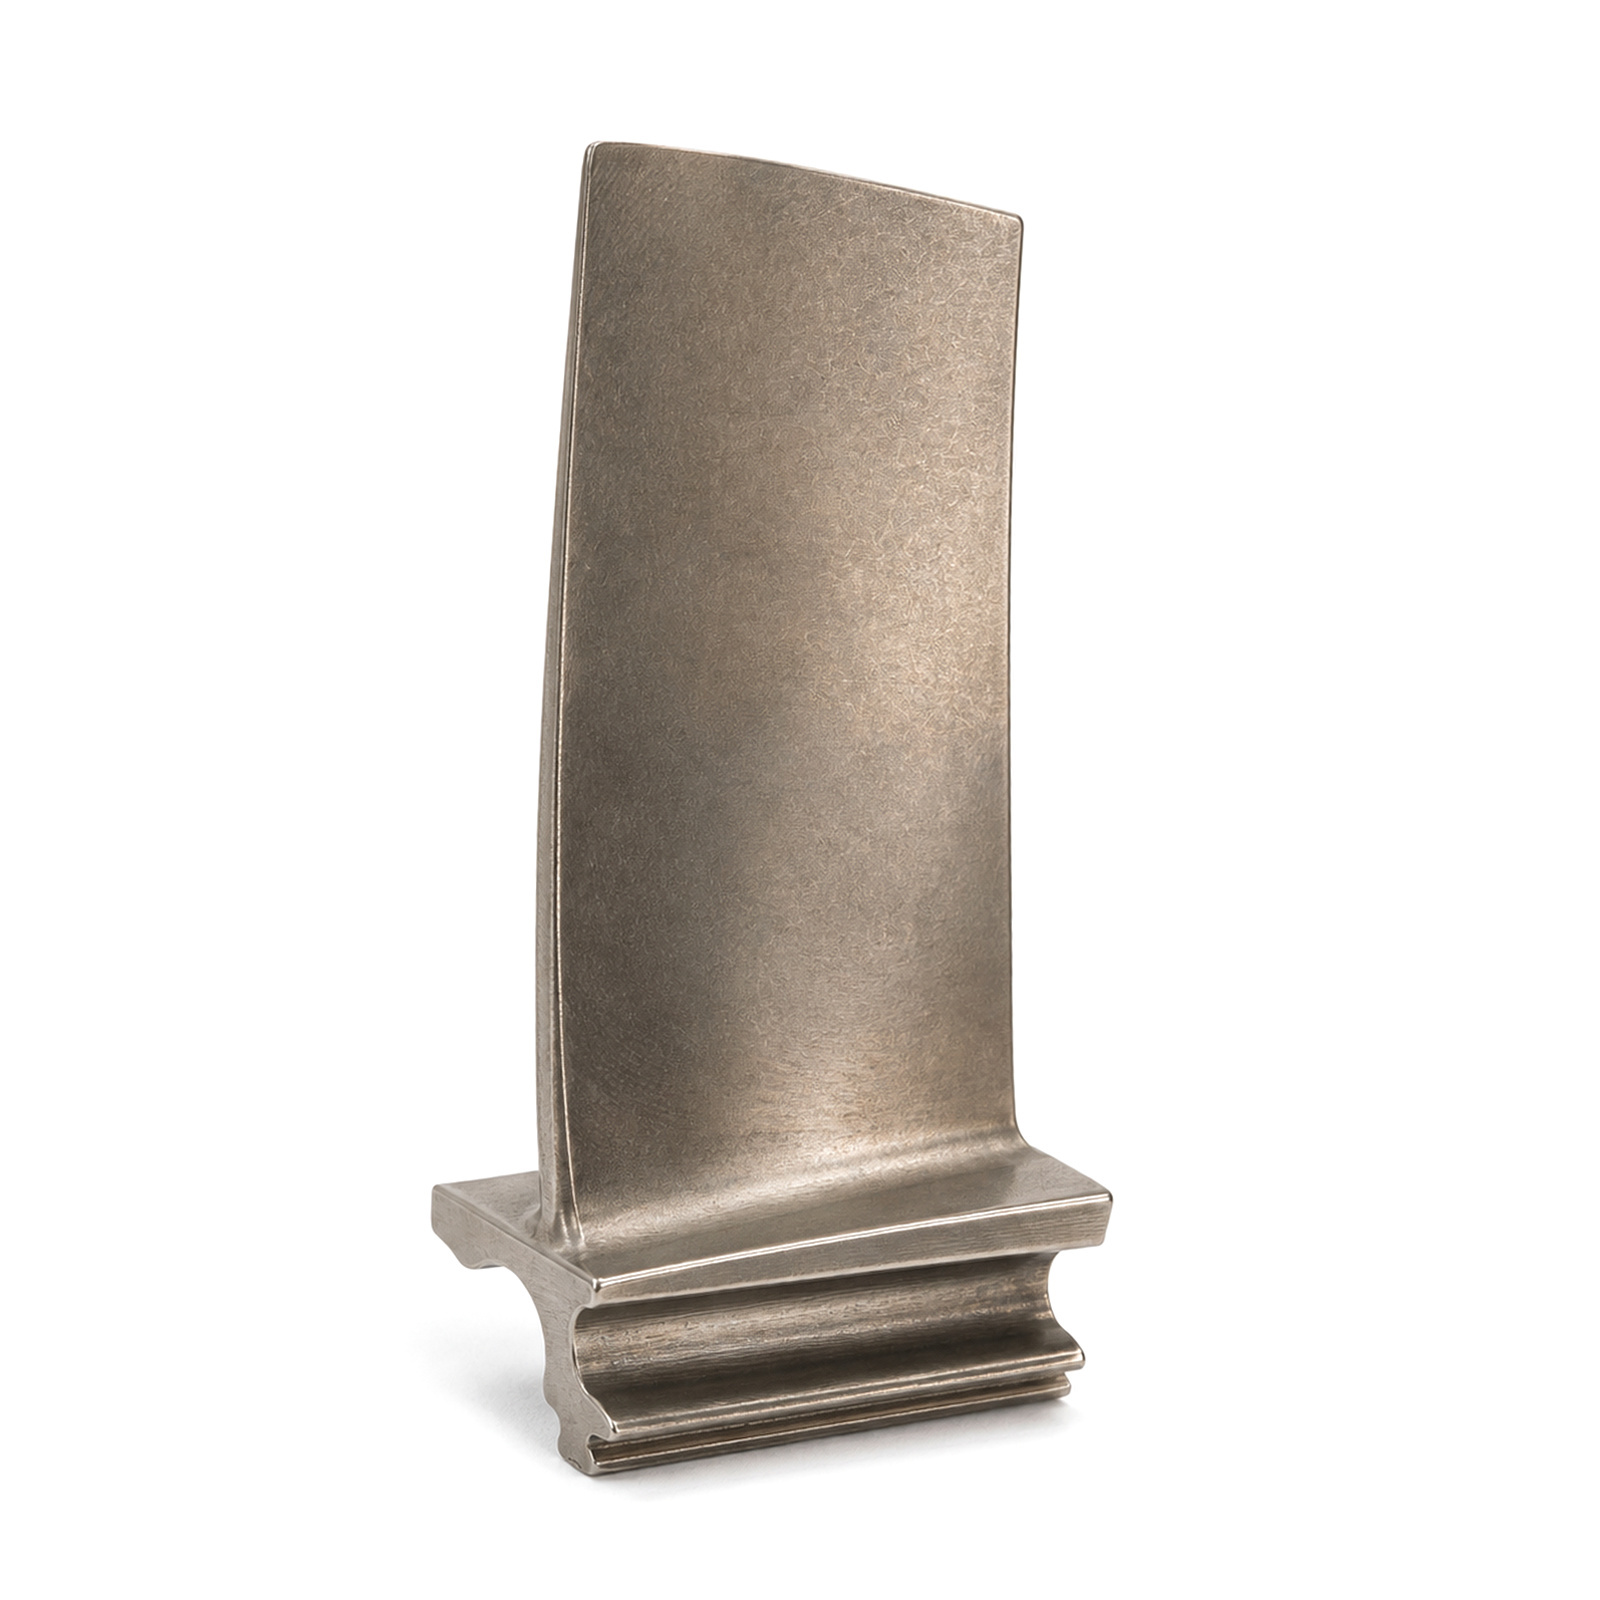 TBCシステム付きニッケル系超合金製ステーターバン:金属製バインドコート上にセラミックトップコートを施すことで、基材表面での温度低下を200K以上実現します。
セラミックマトリックス複合材料(CMC):超高温度用途への新規選択肢
セラミックマトリックス複合材料(CMC)は、研究段階から実用化段階へと移行し、先進ガスタービンのタービン高温部構成部品、特にステータベーンへの採用が進んでいます。最も一般的なCMC材料は、炭化ケイ素(SiC)繊維を炭化ケイ素(SiC)マトリックスで強化した「SiC/SiC」であり、ニッケル系超合金に比べて、積極的な冷却を必要とせずに耐えられる温度範囲が広く、また密度も低いという特長があります。
実際には、CMC製ステータベーンにより、内部冷却を大幅に削減あるいは不要としつつ、より高いガス温度下での運転が可能になります。これにより、タービン効率向上のための設計自由度が広がります。ただし、CMC製ステータベーンは、金属製部品とは大きく異なる製造工程、検査手法、および保守・整備手順を要します。そのため、MROサービスプロバイダーや、CMC取り扱いの実績・ノウハウを持たない運用事業者にとっては、導入に伴う総コストは部品単価を超えて増加します。
では、実務的に見て、このことは、現在ステーターバンの調達を担当する購買エンジニアにとって何を意味するのでしょうか。CMC(セラミックマトリックスコンポジット)は、OEMが明示的に指定する新世代の先進タービンプラットフォームにおいて、十分に実用可能な材料選択肢です。一方、既存機体向けのMRO(メンテナンス・修理・オーバーホール)やリトロフィット(改造)プログラムでは、TBC(サーマルバリアコーティング)付きニッケル系超合金が、より広範に採用・対応されている材料選択肢です。
酸化耐性コーティングおよび環境障壁コーティング
TBCに加えて、ニッケル系超合金製ステーターバンに施される酸化耐性アルミニド系またはMCrAlY系コーティングは、基材合金の特性を長期間にわたり劣化させる高温腐食メカニズムに対して、表面レベルでの保護機能を提供します。これらのコーティングは、硫黄分や不純物濃度の高い燃料を用いるタービンにおいて特に重要であり、こうした燃料を用いる場合、未被覆の超合金表面に対する高温腐食攻撃が加速し、劣化が早まります。
環境障害防止コーティング(EBC)は、CMC部品に対しても同様の機能を果たし、燃焼ガス流中の水蒸気による炭化ケイ素(SiC)マトリックスの酸化から保護します。EBCの健全性は、金属製部品における熱障害防止コーティング(TBC)の健全性と同様に、CMC製ステーターバンの運用上極めて重要です。
ステーターバン用途に最適な材料の選定
ニッケル系超合金、TBC被覆部品、あるいはCMC製ステーターバンのいずれがより適しているかは、一概に決まるものではなく、複数の要因を総合的に検討する必要があります。
- 動作温度範囲: 入口温度が1,000°Cを超える高温部ステーターバンには、高世代のニッケル系超合金にTBCを施したものが標準的な出発点です。金属製部品の実用上限温度に近い、あるいはそれを上回る条件下で運転されるタービンでは、CMCの採用が検討されます。
- 冷却構造: 内部冷却式ステーターバンの設計は、材料選定と直接的に関係します。TBCシステムは、与えられた冷却構成に対して熱的余裕を拡大しますが、CMCは冷却空気の必要量を低減できます。
- 操作環境 粒子の付着量、燃料の品質、湿度は、TBCの侵食速度および高温腐食の深刻度の両方に影響を与えます。これらの条件は、コーティングの選定および点検間隔の決定に反映させる必要があります。
- 保守およびサプライチェーン: ステーターバンス向けの精密鍛造部品を納入する認定供給業者からは、材料証明書類、合金等級のトレーサビリティ情報、寸法検査データが標準的な納入資料として提供されます。これらの資料により、入荷検査が可能となり、必要に応じて品質調査を支援します。
調達サイクルの初期段階では、合金等級を主な選定基準として注目することが自然です。しかし、複数回のオーバーホールサイクルにわたって総コストをより確実に予測するには、材料の性能データ、供給業者のトレーサビリティ、納入時のコーティング状態の組み合わせが、単なる公称合金名称よりも信頼性の高い指標となります。
まとめ
ガスタービンのステーターバンの耐熱性は、単一の材料選択ではなく、材料システム全体によって実現されます。適切な高温合金を選定することで構造的な基盤が確保され、サーマルバリアコーティング(TBC)は基材を断熱することで実効的な使用温度範囲を広げ、セラミックマトリックス複合材料(CMC)は金属部品が限界に達するような高温度用途においてさらに高い耐熱上限を提供します。ご要件に最も適した材料の選定は、具体的な使用温度帯域、冷却構造、運転環境、および保守体制に依存し、単一の材料の優劣順位付けに基づくものではありません。サービス寿命の予測可能性を最優先事項とされる場合は、まず材料の認証トレーサビリティおよびコーティング状態の基準を確認し、その後で合金のグレードに注力することをお勧めします。