 EN
鍛造インコネル製ロータの鍛造工程における変形をどう制御しますか?
プレス工場の現場で、インコネル製ロータが金型から成形される様子を長時間観察したことがある人なら、成形直後の静かな緊張感をよく知っているだろう。温度は維持し、プレス速度も管理したはずなのに、出来上がった部品の外形が公差範囲からわずかに逸脱してしまう——こうした経験は決して珍しくない。インコネル製ロータの製造において、寸法の一貫性を確保することは、仕様書上では単純に思える課題だが、実際の量産現場ではその難しさが如実に露呈する。
本稿では、鍛造インコネル製ロータの製造工程における変形制御を実現するための実践的な手法について解説する。すなわち、加熱管理、ひずみ速度の厳密な制御、金型設計、および成形後の安定化処理——これらは、完成したタービンディスクが単なるパラメーター表記上の温度ではなく、実際にどれだけ一貫してこれらの条件が維持されたかに応じて、所定の寸法要件を満たすかどうかを左右する決定的要素である。
インコネル製ロータの製造に寸法管理が厳密に求められる理由
鍛造インコネルロータの生産難易度には、材料的な要因があります。IN718は、成形温度の上昇や応変速度の低下とともに流動抵抗が著しく低下し、典型的な熱間加工条件下で1000°C付近では約260 MPaにまで低下します。この高い感度ゆえに、ビレット断面内にわずかな温度勾配が生じるだけで、局所的な金属流動に過剰な差異が生じ、最終的なディスク形状の不均一化および寸法ばらつきを招くのです。
インコネル718の工業的製造では、熱間加工ウィンドウの上限基準として、デルタ(δ)相の溶解終了温度(約1010~1020℃)が用いられる。この温度を超えて加工すると、制御不能な結晶粒成長が生じるリスクがあり、逆にこの温度より大幅に低く設定すると、急激な加工硬化や割れが発生する。鍛造によるインコネル製ロータの実用的な製造温度範囲はおよそ50~80℃と狭く、パラメーターを経験則的に扱うのではなく、体系的な管理が求められる。
熱間鍛造工程における温度管理
熱分布は、鍛造インコネル製ロータの製造において最も重要な変数です。ブリケット断面全体(表面だけでなく内部も含む)で均一な温度を維持することが、各プレス打撃時に金属がディスク形状に沿ってどのように流動するかを決定します。ハブ、ウェブ、リムといった厚さの異なる部位から構成される形状では特に注意が必要です。低温部は塑性変形に抵抗し、高温部は優先的に変形を受けるため、金属の流れに勾配が生じ、それが直接寸法ばらつきとして現れます。
熱間鍛造工程における効果的な管理には、以下の複数の要素が関わります:
- 全断面均熱時間 ブリケットは、最初のプレス打撃を行う前に、断面全体で均一な熱間加工温度に達している必要があります。炉内加熱中に中心部の温度が表面より遅れることがあり、これが厚肉ハブ部における寸法遅れの主な原因となります。
- 搬送時間の制限 炉からプレスへのビレット搬送中の表面冷却により、温度は秒間数度ずつ低下します。寸法公差が厳しいインコネル製鍛造ローターローター用の中型前処理材では、通常、搬送時間は30秒以内に保つ必要があります。
- パス間再加熱のスケジューリング 複雑なディスク形状を多段成形する際には、各プレス加工工程間での再加熱手順を慎重に設定する必要があります。完成品の微細組織および残留応力状態は、最終打撃時の温度のみで決まるのではなく、すべての打撃にわたる累積的な熱履歴によって決定されます。
変形速度およびプレス速度
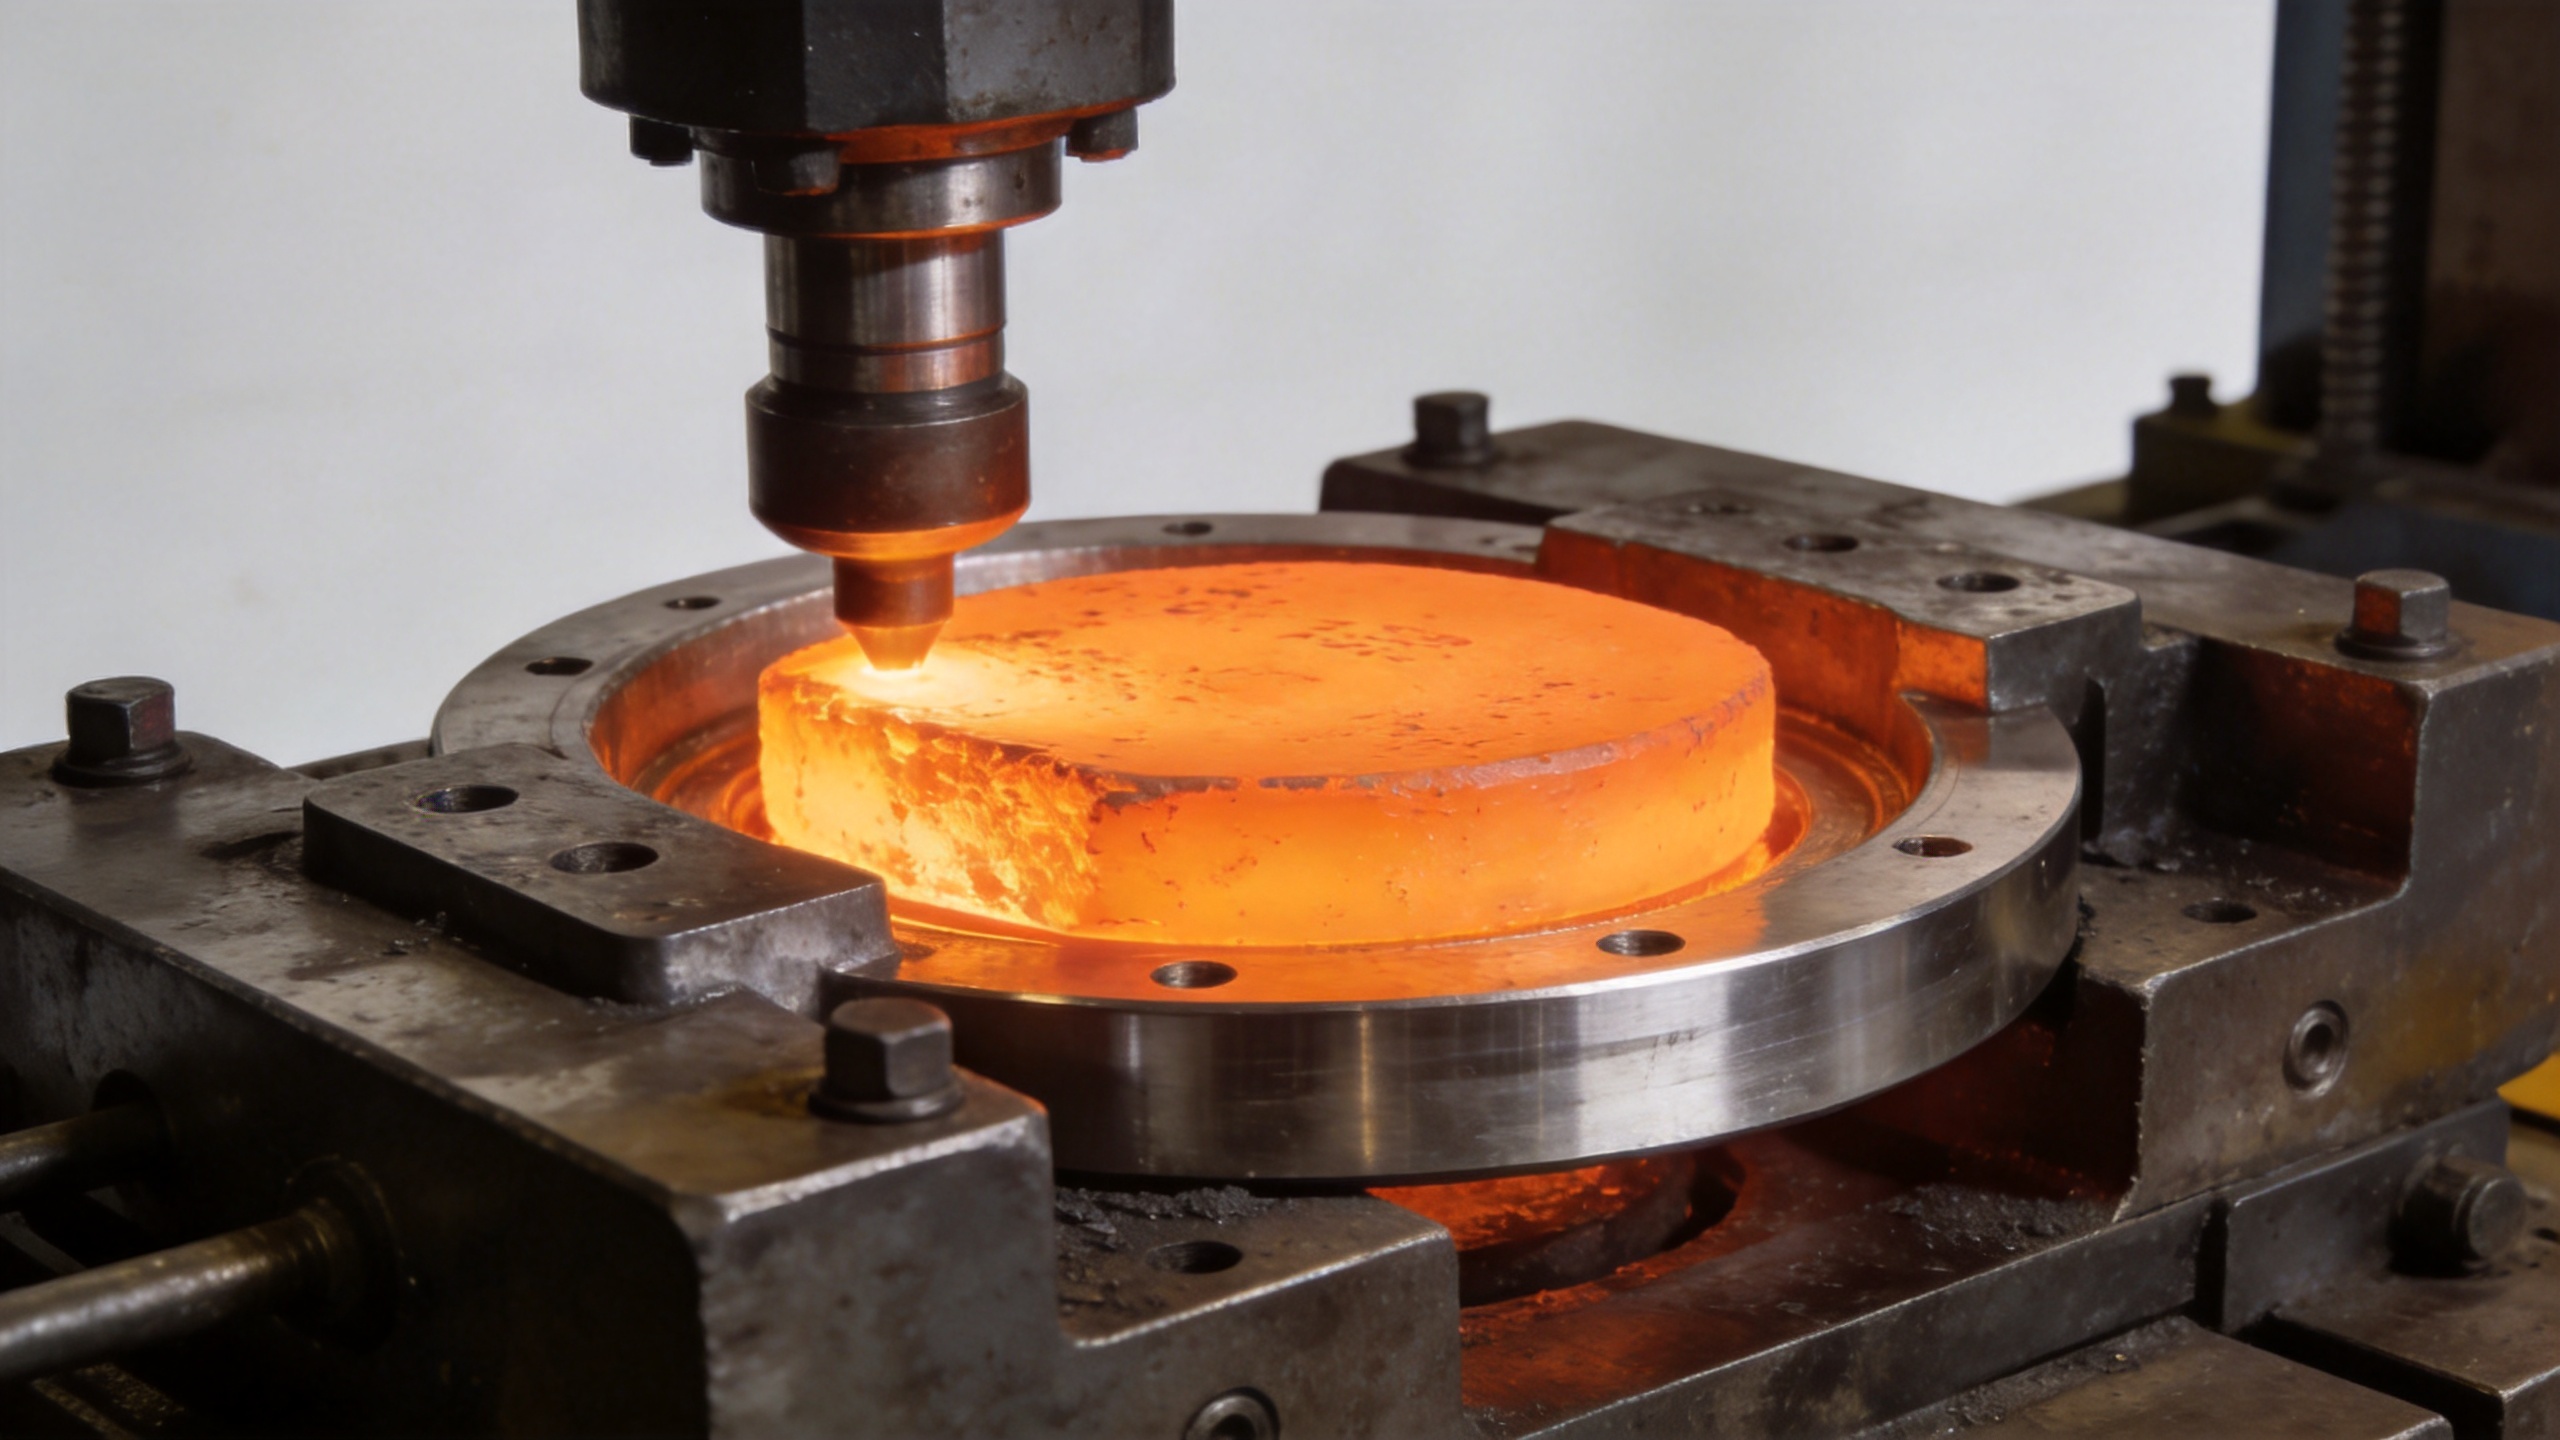
鍛造によるインコネル製ロータの製造において、変形制御を達成するには、熱管理だけに頼ることはできません。ひずみ速度、すなわち各プレス打撃における材料の加工速度は、IN718が均一に流動するか、あるいは局所的なせん断帯や表面亀裂の前兆を生じるかを直接的に決定します。
プレス速度が過剰になると、活発な塑性変形領域内で断熱加熱が発生し、ブロック材全体の温度が熱間鍛造プロセス許容範囲内にあっても、薄肉ディスク部の局所温度がデルタ・ソルバス温度を超えることがあります。この破損モードは、ディスクおよびウェブ形状において広く認識されており、寸法精度が厳しく要求されるインコネル製鍛造ロータ用途では、打撃ごとの速度制御が可能な油圧プレスが標準的に採用される理由でもあります。
ひずみ速度関連の寸法精度を管理するための主要な変数:
- ランプ速度の選定 初期の金型接触時にプレス速度を低下させることで、薄肉部における最初の接触成形時の断熱加熱を抑制し、成形均一性を向上させます。
- パス減肉戦略 総減肉量をより多くのプレス打撃回数に分散させることで、各工程における寸法管理を向上させますが、その代償としてサイクル時間が延長します。高信頼性が求められるインコネル製ロータの鍛造メーカーでは、この点を通常許容しています。
- 方向性プレス向き 主な減肉方向を意図した結晶粒流線軸と一致させることで、外形の再現性および最終的な機械的特性の両方を向上させます。これはタービンディスク形状において標準的に採用される手法です。
金型設計および金型温度
金型の選択は、鍛造用インコネル製ロータの寸法精度に影響を与えます。これは、金型と材料の接触面における表面の急冷作用によるものです。冷間金型を用いると、表面温度が急速に低下し、表層と中心部との間に急峻な温度勾配が生じます。このため、材質のバルク温度やプレス速度を熱間鍛造工程で適切に制御しても、金属の流れが不均一になることがあります。
加熱金型(通常、インコネル718製ディスクの加工では200℃~400℃に予熱)を用いることで、金型とバルク材との界面における温度差が縮小され、表面の急冷が緩やかになり、金属の流れの均一性が向上します。また、インコネル718は熱間加工範囲において冷却時に約13~14 mm/mの収縮を示すため、金型の型腔寸法にはこの収縮量をあらかじめ考慮する必要があります。これにより、鍛造品の冷却後の寸法精度を確保できます。さらに、バルク材の加熱前にガラス系潤滑剤を塗布することで、摩擦制御に加え、搬送中の断熱効果も得られ、各プレスサイクル開始時のバルク材温度の維持に寄与します。
成形後の冷却および寸法安定化
金型から取り出された直後のインコネル製ロータは、成形公差内に収まっていても、プレス後の工程管理が不十分な場合、冷却中に変形を起こす可能性があります。金属の非均一な流動に起因する残留応力と、合金特有の熱膨張・収縮特性が重なることで、寸法のずれ(ドリフト)が生じ、その後の熱処理および最終機械加工作業に支障をきたします。
金型から取り出した直後の数分間において、周囲の大気中ではなく断熱材による包帯巻きや段階的な温度環境を用いた制御冷却を行うことで、ディスク断面における温度勾配を抑制し、変形を引き起こす残留応力を低減できます。また、ハブ部が厚い場合には、約600℃~900℃の析出温度域をゆっくりと通過させるように冷却することで、最終部品の寸法に対する残留応力の寄与を最小限に抑えることができます。
IN718の標準熱処理工程である固溶化焼鈍および時効処理は、プレス成形時に生じた残留応力を低減する追加の機会を提供し、最終加工前の寸法安定性を向上させます。プレス成形から熱処理に至る一連の工程を自社で管理する鍛造インコネル製ローターサプライヤーは、製造プロセス全体を通じて寸法精度に対する責任を確保できます。これにより、プレス工程で不安定な部品を他社へ引き渡すリスクを回避できます。
検査および変形制御の妥当性確認
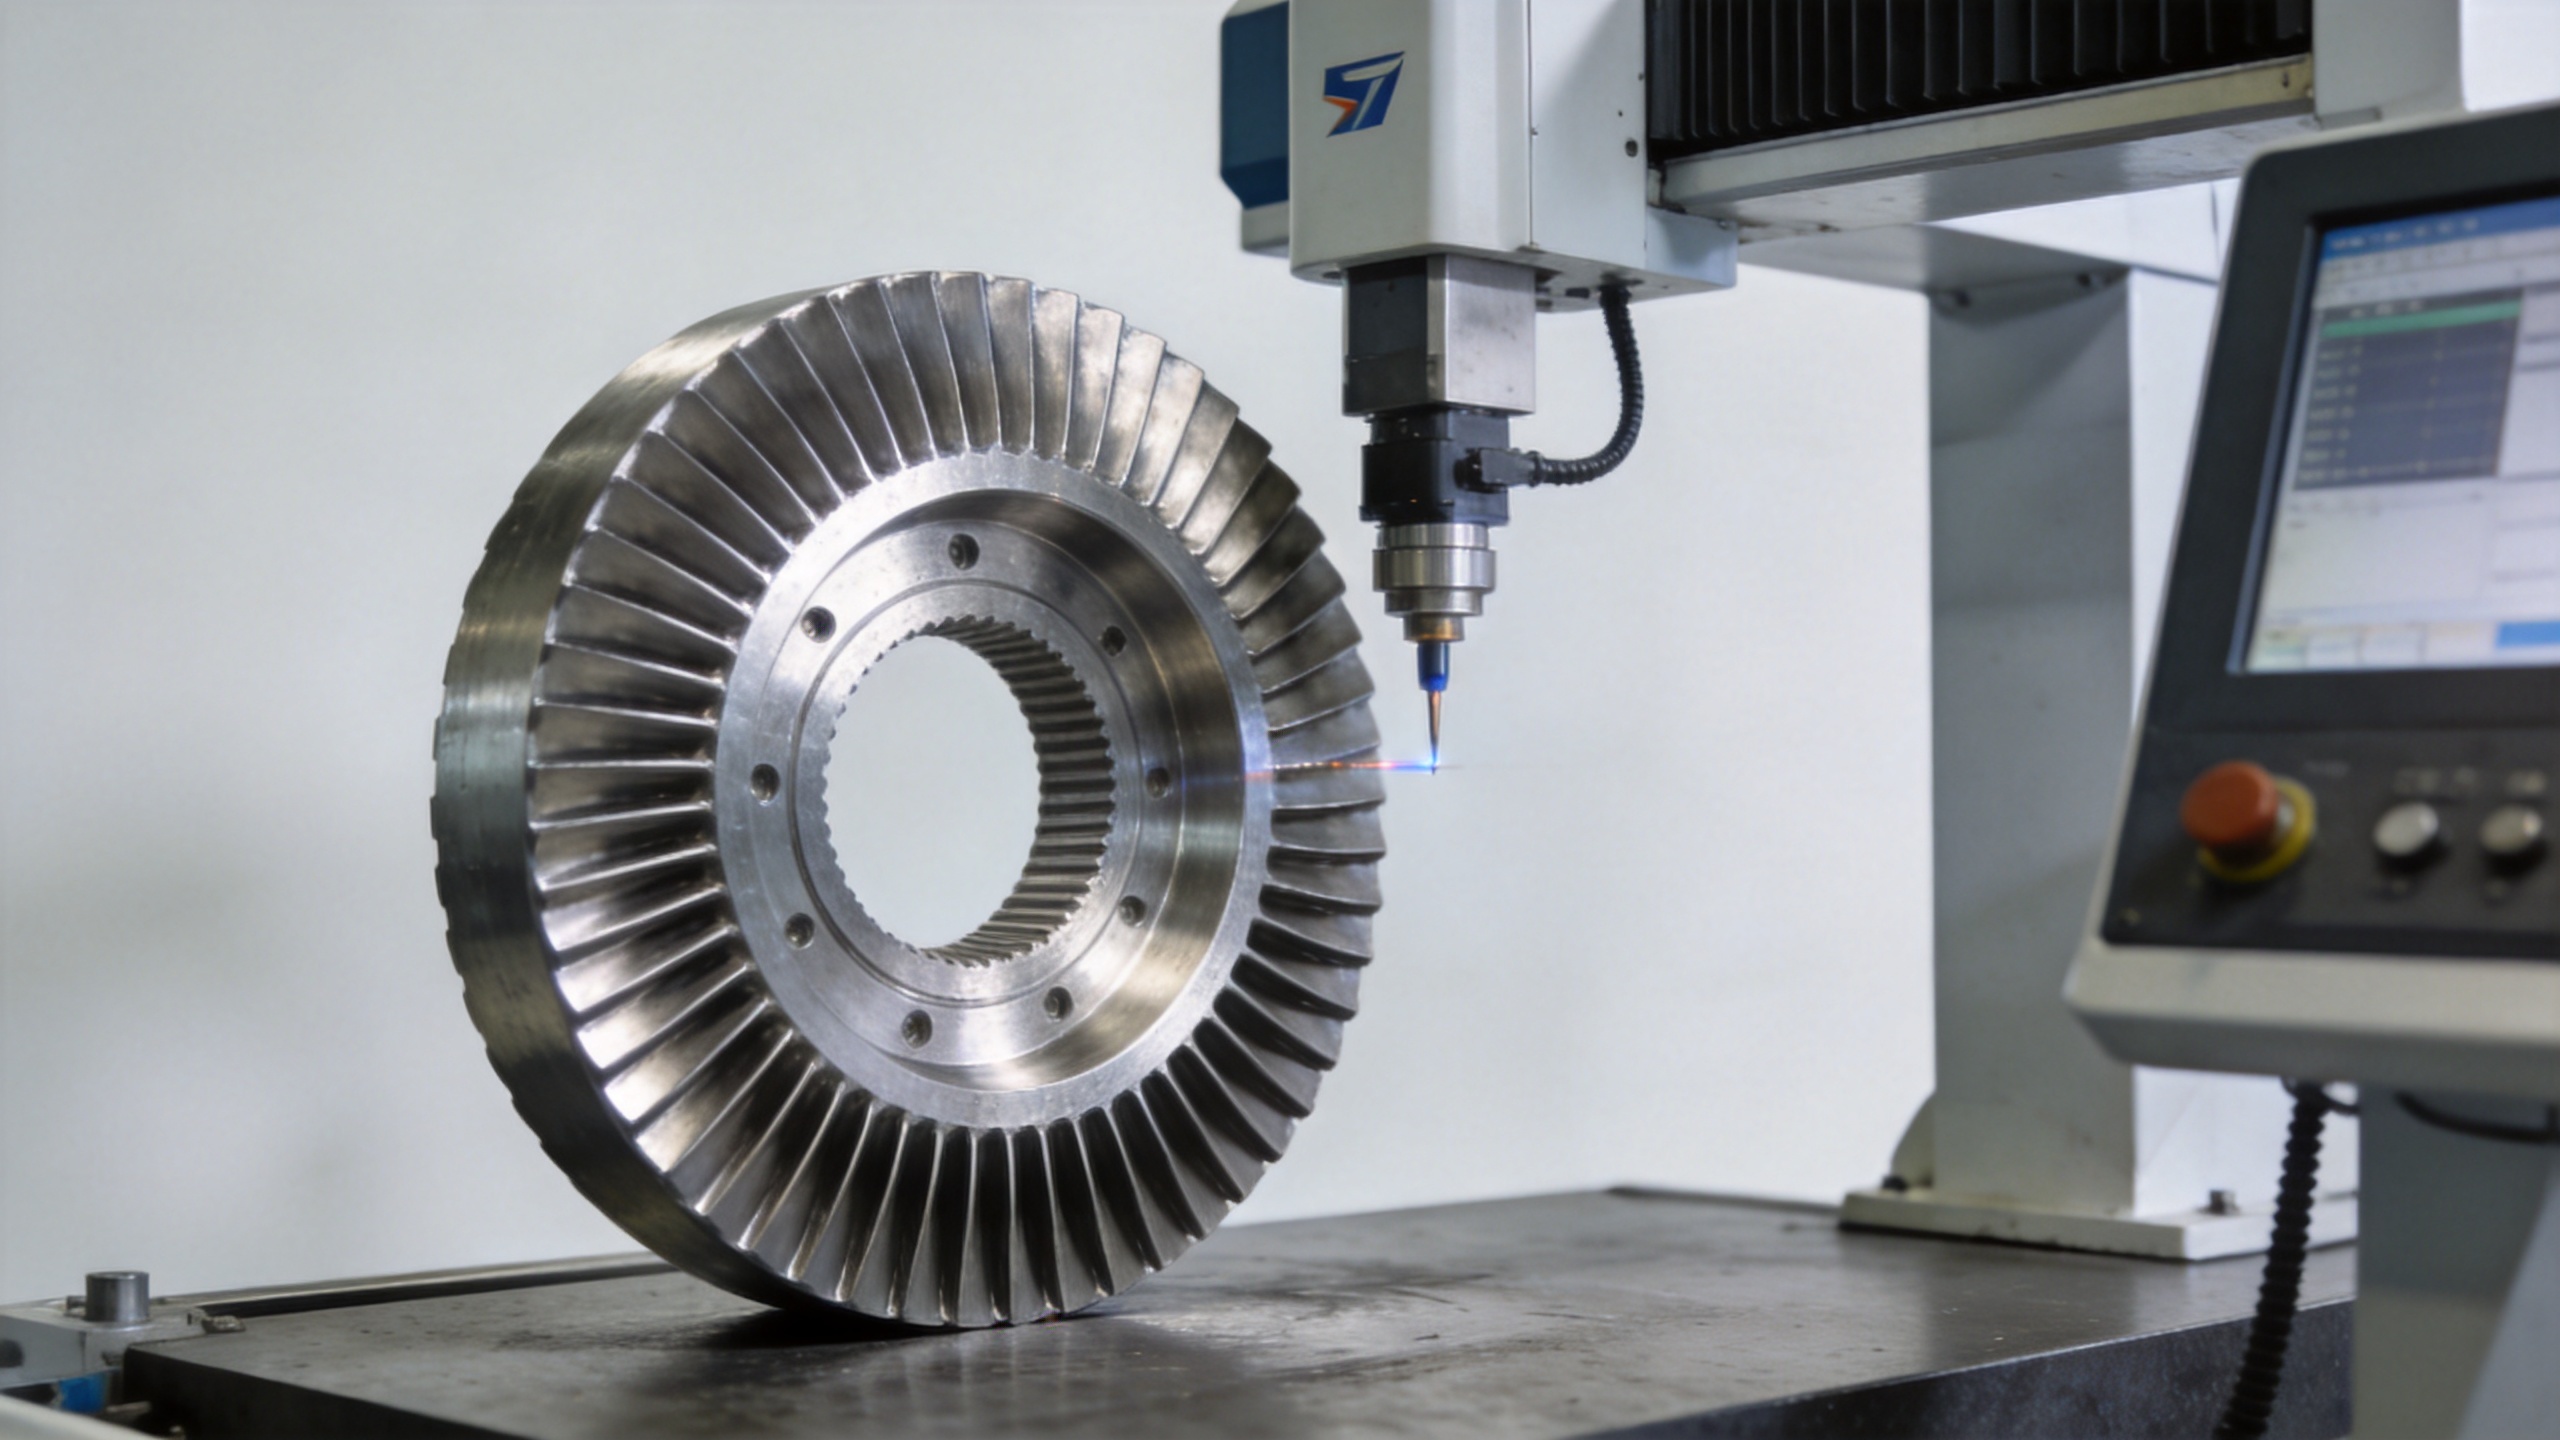
鍛造インコネルロータの製造における工程ベースの変形制御は、寸法検査によって確認する必要があります。代表的な検査手法には、主要な輪郭断面に対する3Dスキャンまたは三次元測定機(CMM)による測定、加工余肉の分布を確認するための所定断面での寸法検査、および機械加工工程に進む前に成形不良の兆候(折り畳み、冷間閉鎖、充填不足)を検出するための表面状態の評価が含まれます。
成形不良の検出を検査に依存するのは、対応的なアプローチにすぎません。量産にわたる信頼性の高い寸法管理を実現するには、各合金種類、ビレットサイズ、部品形状ごとに、文書化・特性評価されたパラメーターを確立する必要があります。これは、熱間鍛造工程において部品ごとに調整するのではなく、体系的な資格認定(クォリフィケーション)を通じて確立されるものです。インコネル製ロータの鍛造サプライヤーを評価する際には、「最初の試作部品を規格に適合させることが可能か?」という問いよりも、むしろ「複数の量産ロットにわたり一貫した寸法精度を実現できる、検証済みの技術能力を有しているか?」という問いが重要です。