 EN

اجزای شکلدهیشدهٔ چه چیزهایی مجموعهٔ کامل استاتور توربین را تشکیل میدهند؟
هنگامی که استاتور توربین وقتی مجموعهی استاتور برای بازرسی و تعمیر اساسی وارد میشود، یکی از اولین سؤالاتی که یک مهندس متخصص بهرهبرداری و نگهداری میپرسد این است: دقیقاً کدام قطعات فورجشده باید تعویض شوند و آیا این قطعات از تولیدکنندهای تأمین شدهاند که بهدرستی تجمیع تلرانسها در این مجموعه را درک کرده است؟ این سؤال ظاهراً ساده به نظر میرسد و از نظر اصلی هم چنین است، اما در عمل پاسخ به آن وابسته به دانستن دقیق این است که یک مجموعهی کامل چه چیزی را شامل میشود استاتور توربین شامل میشود و چرا هر مؤلفه باید با دقت بالا ساخته شود قطعهٔ فورژ شده توربین نه بهصورت ریختهگری یا صفحهای ماشینکاریشده.
این راهنما اجزای اصلی فورجشدهی تشکیلدهندهی یک مجموعهی کامل را مرور میکند استاتور توربین ، نیازمندیهای مواد برای هر کدام و ملاحظات تولیدی که در زمان تأمین قطعات جایگزین اهمیت دارند.
عملکرد واقعی مجموعهی استاتور توربین
این استاتور توربین چارچوب ساکن ساختاری است که بین هر ردیف از پرههای چرخان و گاهی اوقات در اطراف آنها قرار میگیرد. وظیفهٔ آن از نظر آیرودینامیکی است: پرههای ثابت جریان گاز داغ یا بخار را هدایت و شتاب میدهند، پیش از اینکه به مرحلهٔ بعدی روتور برخورد کند. بدون پروفیل دقیق پرهها، زوایای جریان منحرف میشوند، بازده کاهش مییابد و روتورِ پاییندست تحت بارِ نامتعادل قرار میگیرد.
فراتر از آیرودینامیک، استاتور توربین بارهای ساختاری را تحمل میکند، گرادیانهای حرارتی را مدیریت میکند و در بسیاری از توربینهای گازی صنعتی نقاط اتصال برای مکانیزمهای هندسهٔ متغیر فراهم میسازد. این ترکیب از نیازمندیها دلیل اصلی ترجیح روش ساخت فورجینگ برای اکثر قطعات استاتور است: ساختار ریزدانهٔ فورج شده مقاومت به خستگی بالاتری دارد و دقت ابعادی بهتری نسبت به ریختهگریهای همجنس ارائه میدهد.
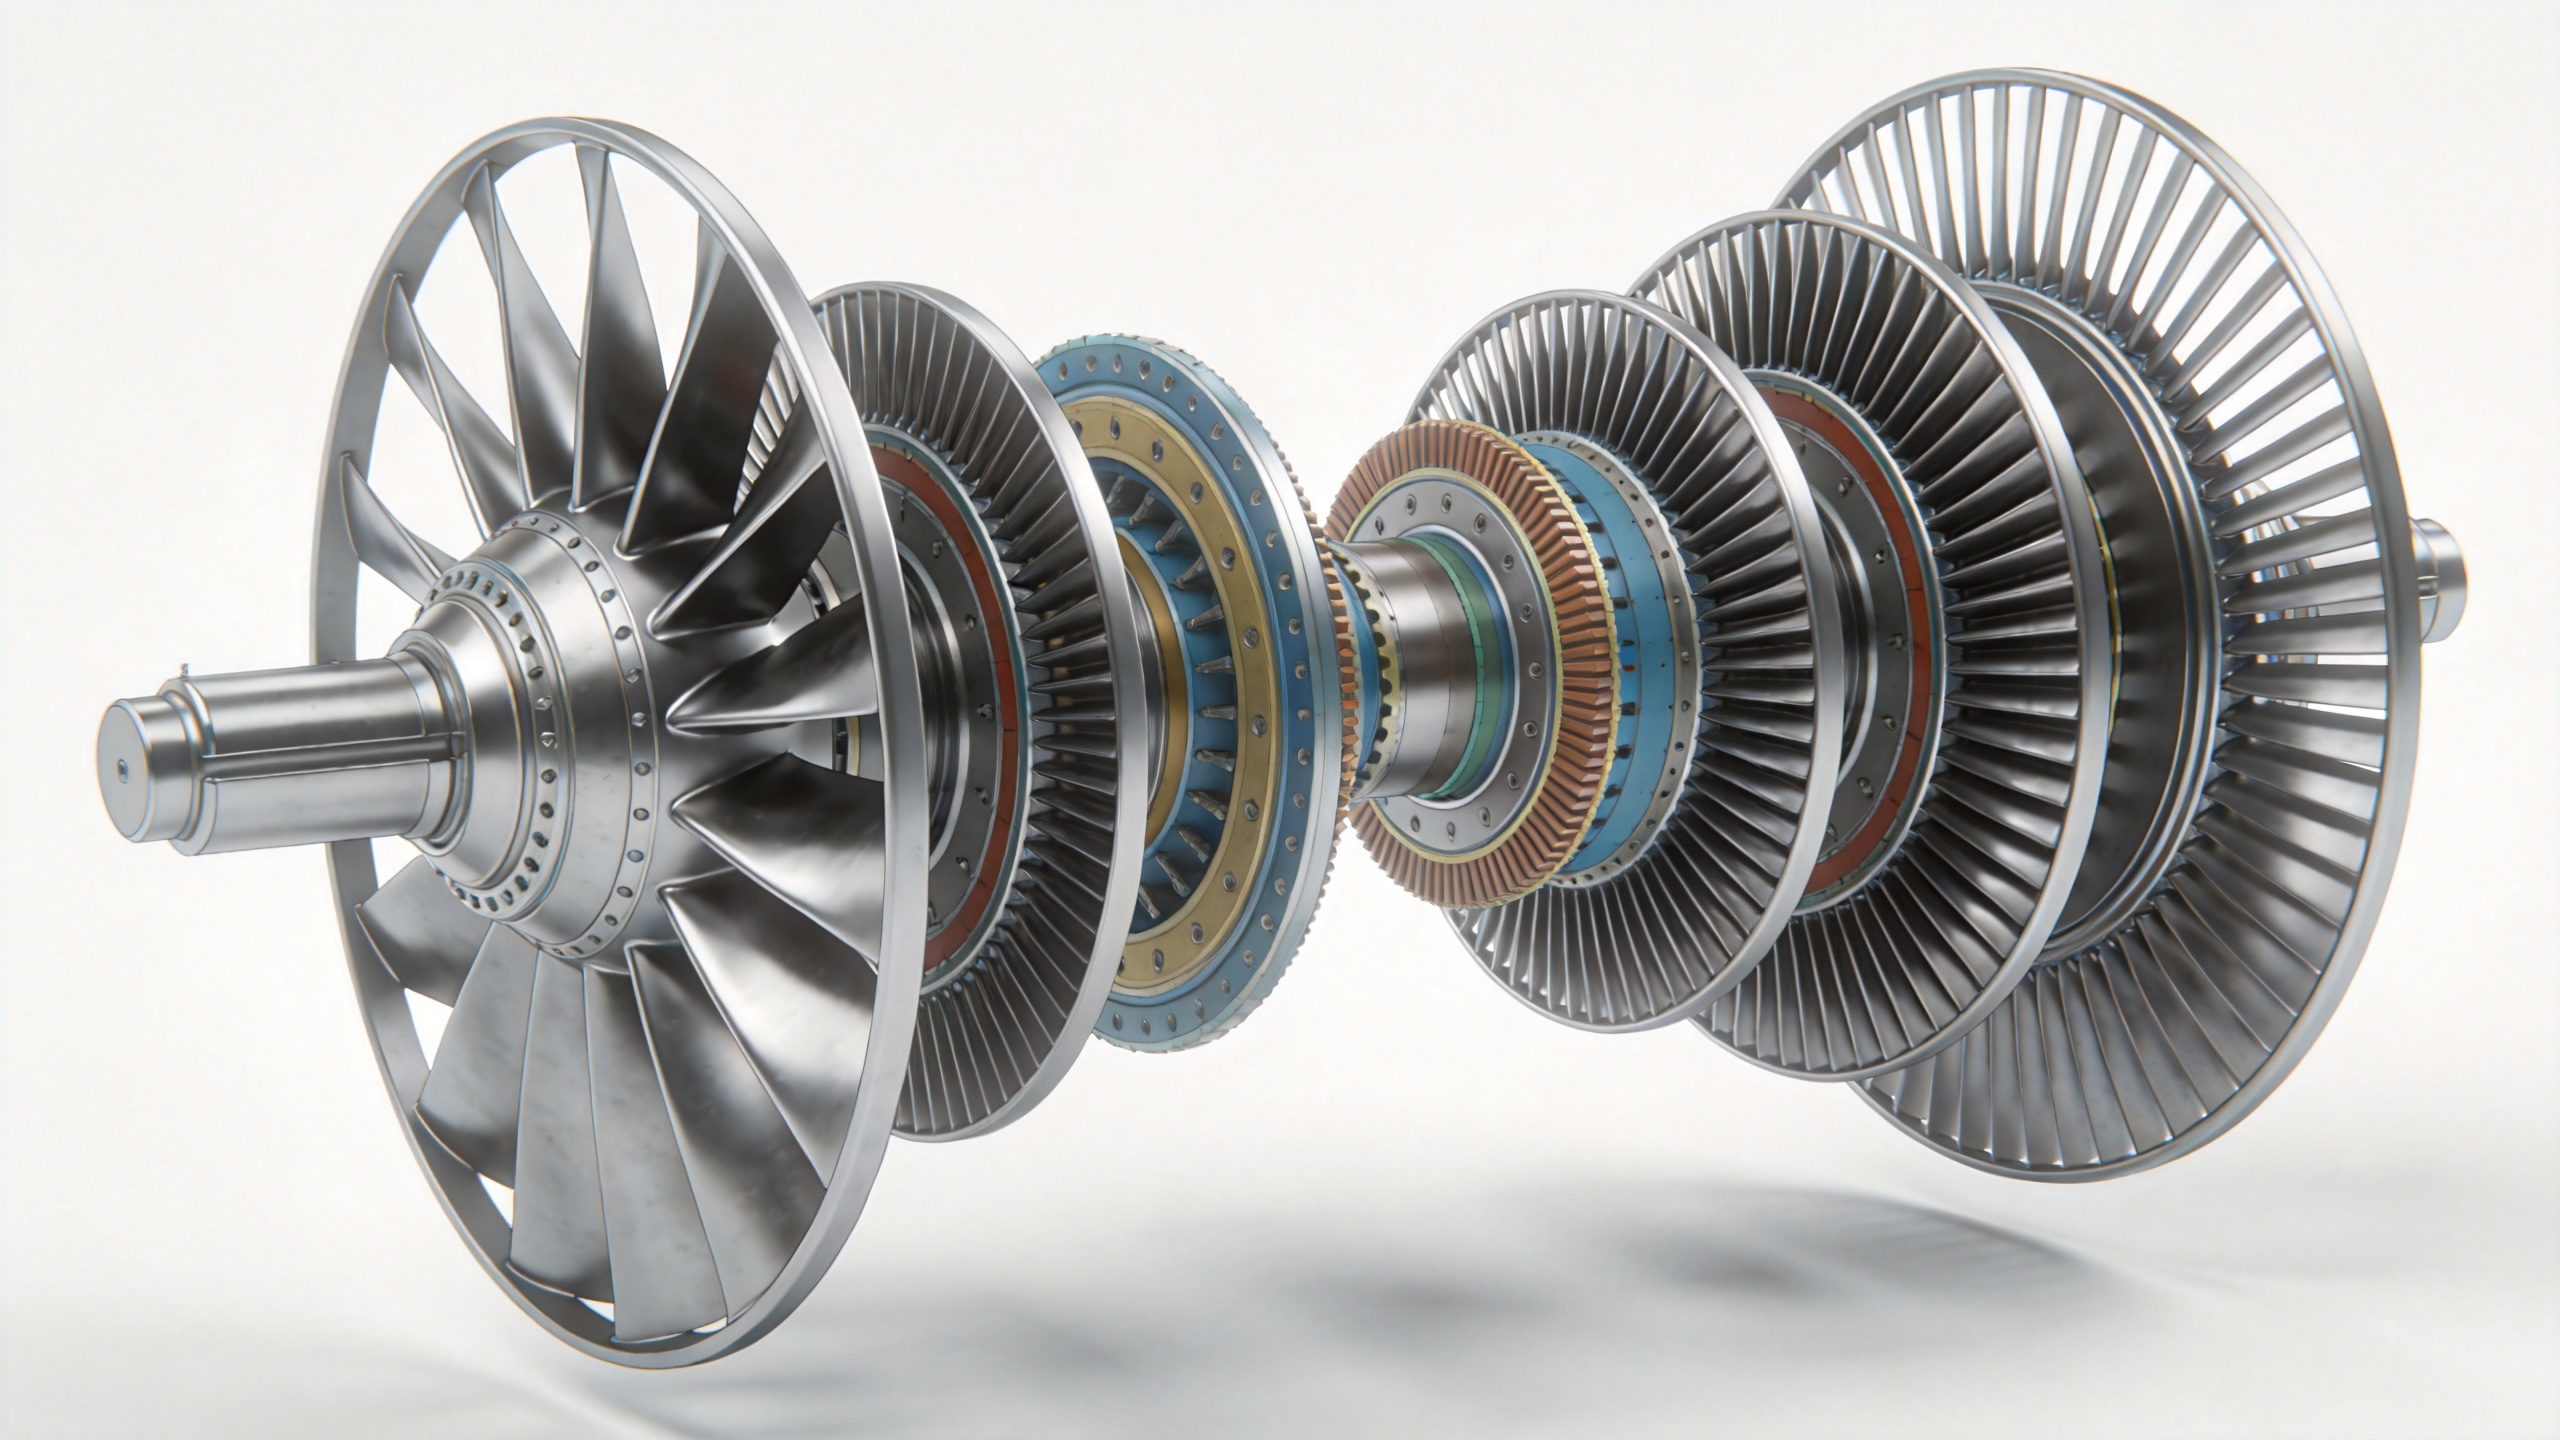
اجزای اصلی فورج شده در یک مجموعهٔ کامل استاتور توربین
۱. پرههای استاتور (پرههای راهنمای نازل)
این پرهٔ استاتور — گاهی اوقات به آن راهنمای نازل یا انجیوی (NGV) در توربینهای بخش داغ نیز گفته میشود — مرئیترین و پرتکرارترین قطعهای است که در طول عمر سرویس جایگزین میشود، استاتور توربین مونتاژ هر پرهٔ استاتور پرهای هوایی است که دارای طول وتر، خمیدگی و پیچش دقیقاً تعریفشدهای است و نحوه هدایت جریان گاز به سمت روتور پاییندست را تعیین میکند. در مراحل فشردهساز، این اجزا را پرههای راهنمای فشردهساز یا پرههای راهنمای متغیر مینامند.
برای پرهٔ استاتور برای اینکه عملکرد صحیحی در طول عمر سرویس داشته باشد، پروفیل پرهای هوایی باید در محدوده تلرانسهای ابعادی بسیار دقیقی نگه داشته شود؛ معمولاً این تلرانسها برای لبههای پیشین و پسین کسری از میلیمتر است. ریختهگری با قالب تقریباً نهایی این دقت را حاصل میکند و ماشینکاری پس از ریختهگری را به حداقل میرساند و جهت جریان دانهها را در راستای محور تنش اصلی حفظ میکند.
انتخاب ماده بستگی به بخش توربین دارد. در مراحل فشردهساز پرهٔ استاتور این قطعات معمولاً از آلیاژهای تیتانیوم یا فولادهای ضدزنگ مارتنزیتی ساخته میشوند. پرههای راهنمای نازل بخش داغ، که در معرض بالاترین دماهای گازی قرار دارند، نیازمند آلیاژهای فوقسخت نیکلپایه مانند اینکونل، نیمونیک یا هستلوی هستند. هنگام ارزیابی قطعه جایگزین برای این بخش، تأیید مشخصات آلیاژ و شرایط عملیات حرارتی در مقابل نقشه سازنده اصلی (OEM) اجتنابناپذیر است. قطعهٔ فورژ شده توربین برای این بخش، تأیید مشخصات آلیاژ و شرایط عملیات حرارتی در مقابل نقشه سازنده اصلی (OEM) اجتنابناپذیر است.
۲. حلقههای پوشش داخلی و خارجی
پرههای استاتور در یک استاتور توربین معمولاً از دو سر توسط حلقههای پوشش نگهداری میشوند: حلقه پوشش خارجی که به پوسته توربین متصل میشود و حلقه پوشش داخلی که دیواره داخلی مسیر گاز را تعیین میکند. در بسیاری از طراحیها این پوششها بهصورت قطعات تکی تولیدشده با فرآیند فورجینگ هستند، بهطوریکه پره و پلتفرم پوشش آن بهصورت یک قطعه واحد فورج میشوند. در طرحهای دیگر، بخشهای جداگانه پوشش داخلی به ریشههای پره با پیچ یا جوش متصل میشوند.
حلقهٔ پوشش بیرونی همچنین عملکرد آببندی دارد و فاصلهٔ کنترلشدهای را در برابر آببند نوک چرخان حفظ میکند. حلقههای پوششِ بهروشِ آهنگریشده باید در طول چرخههای حرارتی، گردی خود را حفظ کنند؛ زیرا تابخوردن حلقهٔ پوشش منجر به اصطکاک، سایشِ ابُرازی و کاهش بازده میشود. مهندسان بازرسی و تعمیرات اغلب متوجه میشوند که تحریف حلقهٔ پوشش، نه پرهٔ استاتور فرسایش، عامل محدودکنندهٔ واقعی در استاتور توربین مدت زمان استفاده.
۳. قطعات دیافراگم
در توربینهای محوری چندمرحلهای، بهویژه توربینهای بخار، قطعات دیافراگم کل ردیف پرههای نازل را در یک ساختار واحدِ آهنگریشده یا جوشدادهشده و آهنگریشده حمل میکنند. هر دیافراگم یک صفحهٔ منحنی است که از حلقهٔ داخلی تا پوستهٔ بیرونی امتداد دارد و پرههای آیرودینامیکی را در هر دو انتها نگه میدارد. پرهٔ استاتور پرههای آیرودینامیکی را در هر دو انتها نگه میدارد.
قطعات دیافراگم از سنگینترین قطعات آهنگریشده در یک استاتور توربین مونتاژ. این قطعات باید در برابر کل اختلاف فشار موجود در مرحله نازل مقاومت کنند و ردیف پرهها را بدون تغییر شکل نگه دارند. ساخت آنها از فولاد آلیاژی یا فولاد ضدزنگ، استحکام مکانیکی لازم را فراهم میکند، هرچند این کار نیازمند طراحی دقیق قالب برای حفظ پروفیل انحنای ترکیبی پیچیده در محدوده تلرانسهای کششی است.
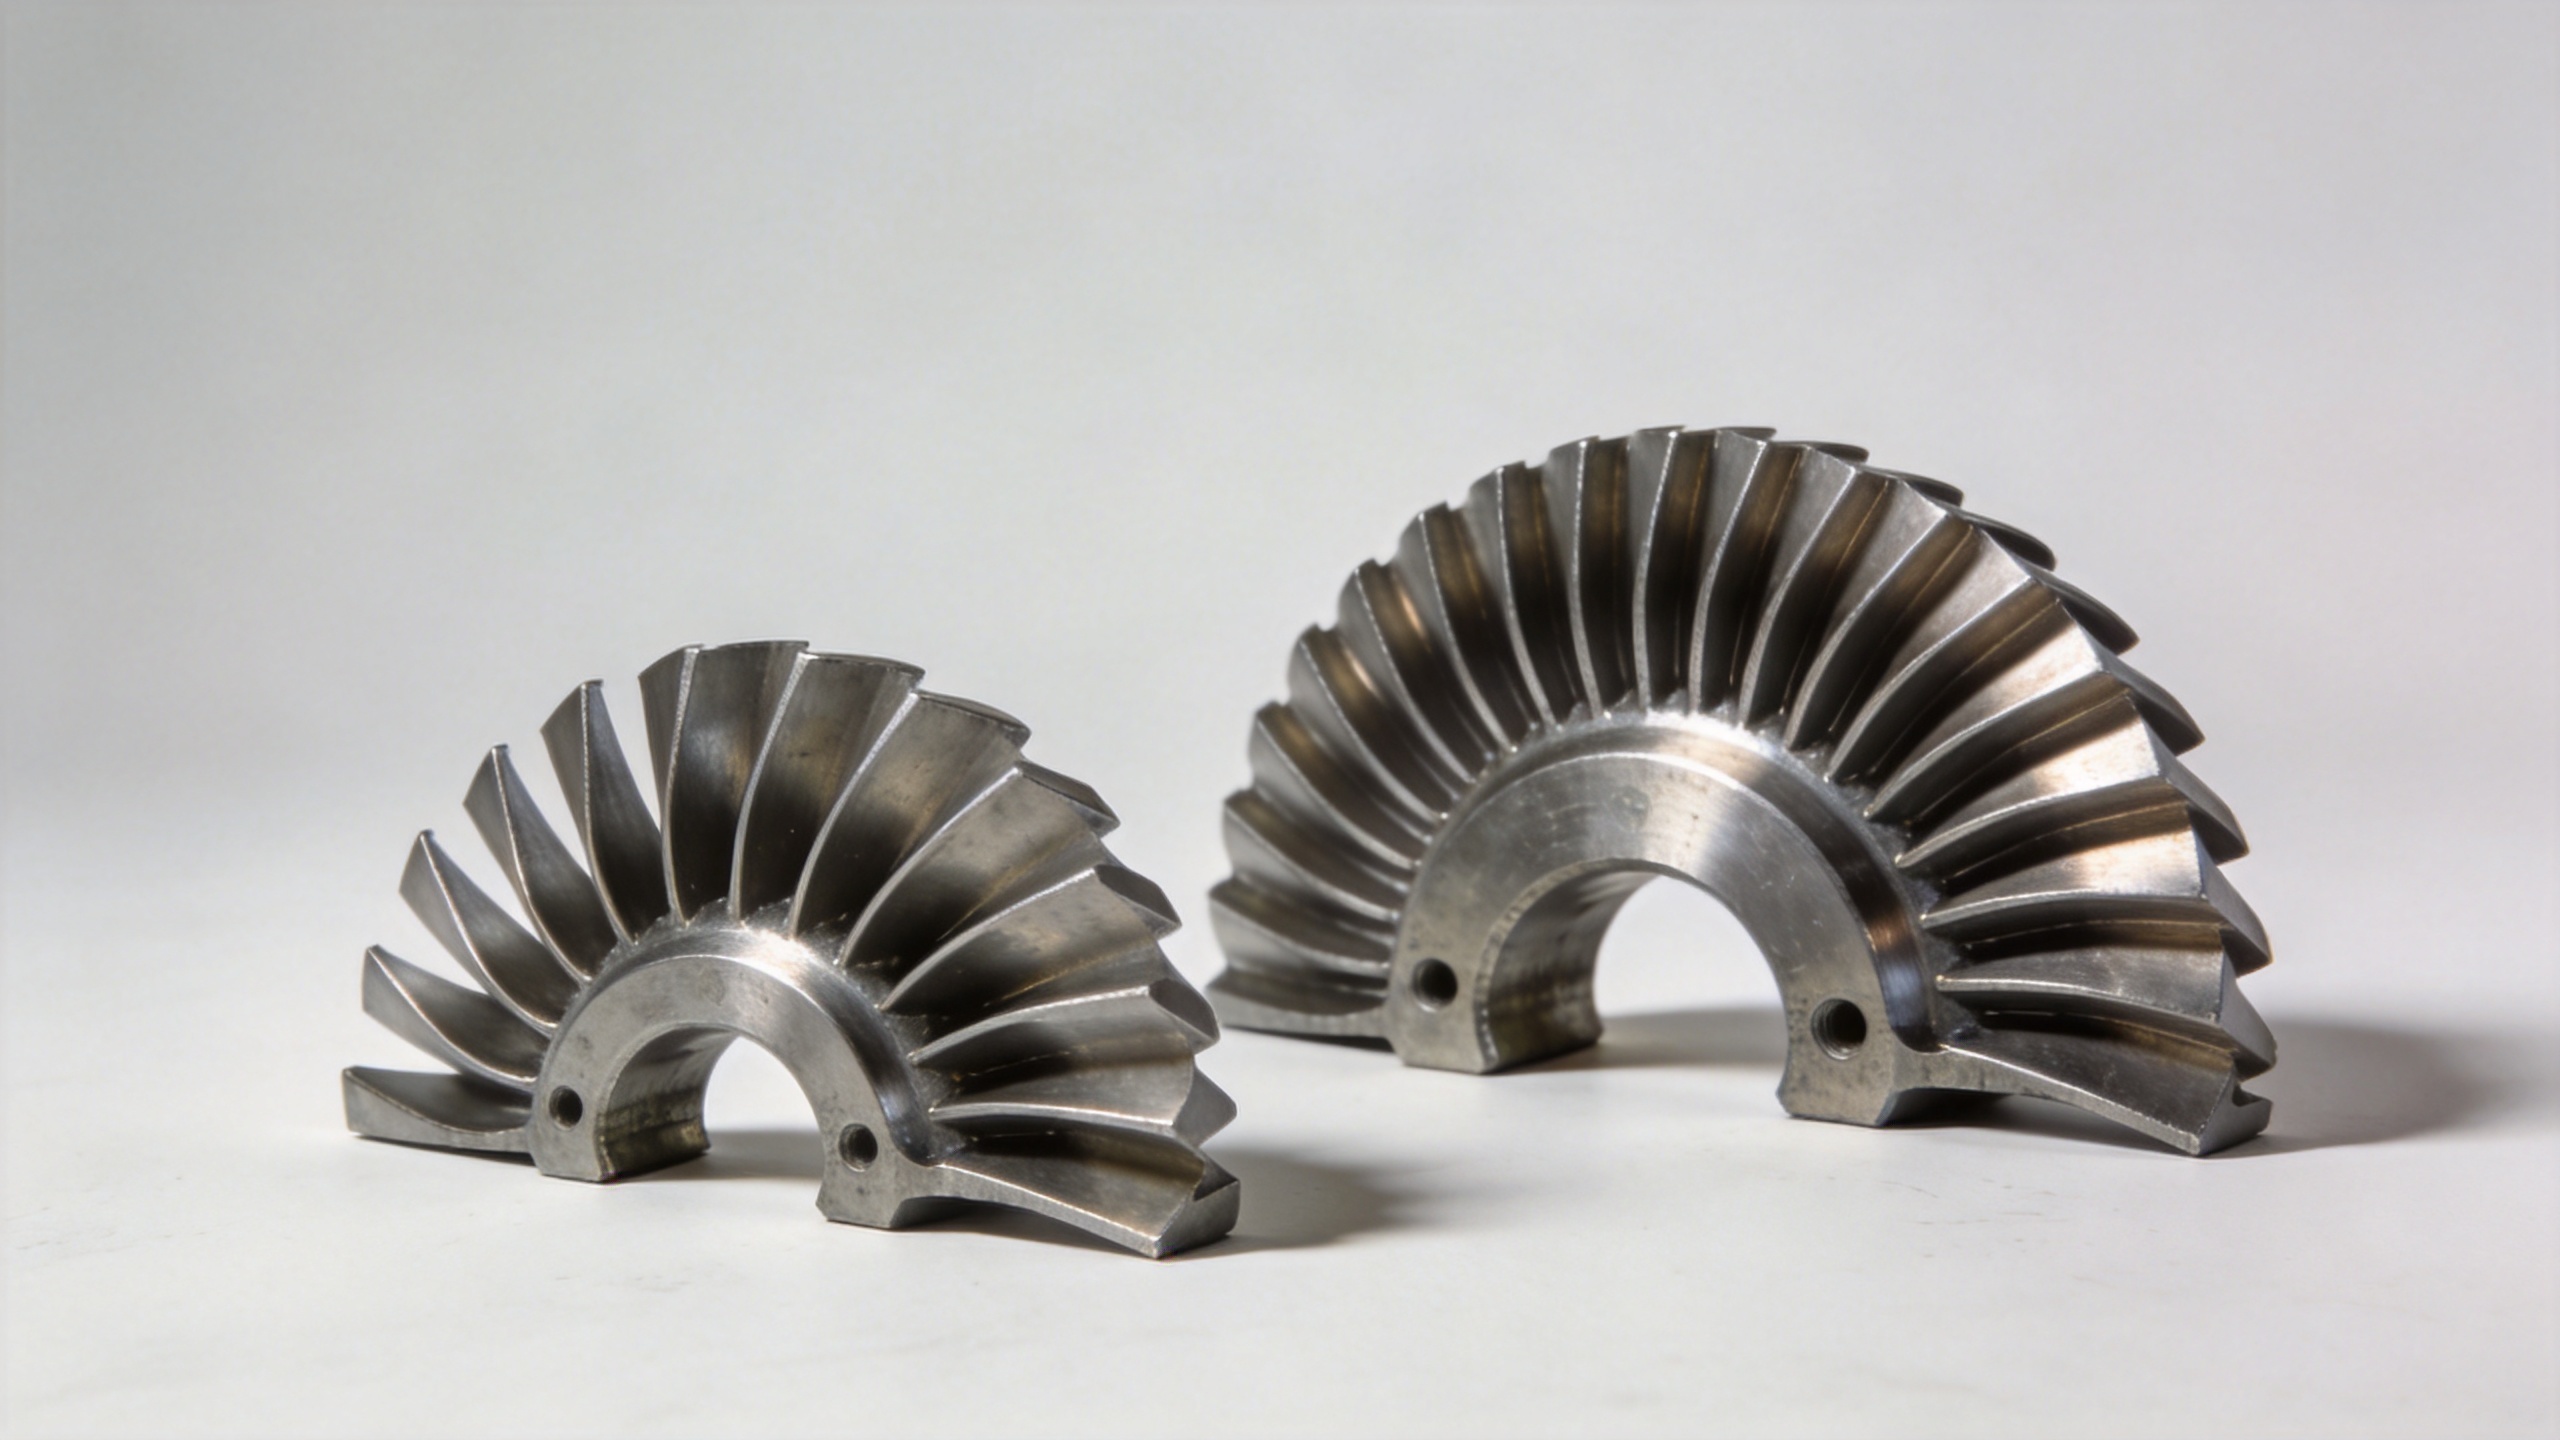
۴. حلقه نازل و نگهدارنده پرهها
حلقه نازل — یا نگهدارنده پرهها در برخی رویکردهای طراحی — یک قطعه فورج شده حلقوی است که بهعنوان ساختار نگهدارندهٔ کلی ردیف پرهها عمل میکند. استاتور توربین این قطعه رابط متصلکننده به پوسته توربین را فراهم میکند، ردیف پرهها را بهصورت هممرکز با روتور تنظیم میکند و در کمپرسورهای با هندسه متغیر، یاتاقانهای چرخشی پرههای قابل تنظیم را نگه میدارد.
حلقهای که حتی به مقدار جزئی بیضوی باشد، بارگذاری نامتقارنی را بر ردیف پرهها اعمال میکند و فاصلههای هوایی را بهصورت نامساوی در اطراف حلقه تغییر میدهد. این مسئله سازگاری مرحلهای است که مهندسان گاهی هنگام تأمین قطعه جایگزین آن را نادیده میگیرند. قطعهٔ فورژ شده توربین : ممکن است قطعه ریختهگری شده از نظر مشخصات مواد و ابعاد پروفیل بهتنهایی مطابق با استاندارد باشد، اما در صورت خارج بودن قطر دایره پیچها یا قطر سطح ثبت (رِجیستر) از محدوده تلرانس، در آزمون نهایی انطباق مونتاژ شکست بخورد. این نوع عدم تطابق در استاتور توربین معمولاً تا زمان مونتاژ نهایی در مرکز بازسازی شناسایی نمیشود.
ملاحظات مواد در سراسر مونتاژ
یک سیستم کامل استاتور توربین مونتاژ معمولاً از یک خانواده آلیاژی واحد استفاده نمیکند. اجزای ساختاری خارجی مانند حلقههای نازل و بخشهای دیافراگم اغلب از فولاد آلیاژی یا فولاد ضدزنگ بهدلیل مقاومت ساختاری و مقرونبهصرفهبودن هزینه ساخته میشوند. اجزای آیرودینامیکی، پرهٔ استاتور و سکوهای پوششی، از آلیاژهای با عملکرد بالاتری استفاده میکنند که با دمای هر مرحله تطبیق داده شدهاند.
هنگام تعیین مشخصات قطعه جایگزین قطعهٔ فورژ شده توربین س، پرسش تنها این نیست که «چه آلیاژی؟» بلکه این است که «شرایط چه آلیاژی؟». عملیات حرارتی پس از فورجینگ ساختار ریز را کنترل میکند و در نتیجه خواص خستگی و خزش هر قطعهٔ تولیدشده را تعیین میکند. فورجینگی که از نظر ابعادی در بازرسی ورودی مورد تأیید قرار گرفته اما از تأمینکنندهای تأمین شده که مستندات کنترلشدهٔ عملیات حرارتی ندارد، خطری شناختهشده در کاربردهای استاتور با چرخهٔ بالا محسوب میشود.
برای درجات استاندارد آلیاژها (تیتانیوم ۶Al-۴V، فولاد ضدزنگ ۳۱۶، IN718)، گواهی مواد صادرشده توسط فورج، شامل گواهی کارخانه، ردیابی دفعهٔ حرارتی و گزارش بازرسی ابعادی، زنجیرهٔ مستنداتی را فراهم میکند که تیمهای تأمین و کیفیت MRO به آن نیاز دارند. در مواردی که پوششهای تخصصی بهعنوان جایگزینی برای آلیاژ پایهٔ با مشخصات بالاتر در نظر گرفته میشوند، پرهٔ استاتور مقایسهٔ مزایا و معایب ساده نیست: پوشش حفاظتی اضافه میکند اما همچنین مراحل فرآیندی بیشتری، خطرات ناپایداری چسبندگی و پیچیدگی بیشتر در بازرسی را به همراه دارد که ارتقای ثابتشدهٔ آلیاژ ممکن است از آنها دوری کند.
یادداشتهای کاربردی برای تأمین قطعات در تعمیر و نگهداری استاتور توربین
این عبارت هنگام تأمین قطعات جایگزینِ فورجشده چه معنایی دارد؟ استاتور توربین چند عامل پیش از انتخاب تأمینکننده نیازمند ارزیابی است:
- دقت پروفیل :پرهٔ استاتور پروفیل آیرودینامیکی باید از ویرایش صحیح نقشه تولید شود. اطمینان حاصل کنید که تأمینکننده از نقشههای مهندسی ارائهشده توسط مشتری یا معادلهای صادرهشدهٔ معتبر، نه از پروفیلهای تقریبی، استفاده میکند.
- سازگانی هندسهٔ ریشه : ریشهٔ پره که با شیار پوشش داخلی یا دیافراگم درگیر میشود، یک اتصال دقیق است. قطعهای با ابعاد صحیح پروفیل آیرودینامیکی اما هندسهٔ نادرست ریشه، باعث مشکلات مونتاژ میشود که تنها پس از نصب تجهیزات آشکار میگردد. قطعهٔ فورژ شده توربین با ابعاد صحیح پروفیل آیرودینامیکی اما هندسهٔ نادرست ریشه، باعث مشکلات مونتاژ میشود که تنها پس از نصب تجهیزات آشکار میگردد.
- ردیابی دستههای حرارتی : ردیابی کامل از مواد اولیه تا محصول نهایی فورجشده، هر قطعهٔ استاتور تحویلشده را به سوابق ذوب آلیاژ و عملیات حرارتی مربوطه پیوند میدهد؛ این امر برای بازنگری کیفیت و بررسی حوادث اهمیت دارد.
- توانایی آزمونهای غیرمخرب آزمونهای اولتراسونیک یا نفوذی فلورسنت، عیوب داخلی و سطحی را شناسایی میکنند که با بازرسیهای بصری و ابعادی قابل تشخیص نیستند. برای قطعات بخش داغ و کمپرسور با چرخه بالا، آزمونهای غیرمخرب باید استاندارد و نه اختیاری باشند.
تولیدکنندگان زورآهنگری دقیق که در زمینهٔ استاتور توربین و قطعات کمپرسور تخصص دارند — نه کارگاههای زورآهنگری عمومی — معمولاً مستندات فرآیندی و قابلیت اندازهگیری لازم برای پشتیبانی از این الزامات را در اختیار دارند. برای سازمانهای تعمیر و نگهداری و تعمیرات (MRO) که از آسیا تأمین میکنند، تولیدکنندگانی با سابقهٔ صادرات اثباتشده به مشتریان بخش انرژی آمریکای شمالی و آسیا، گزینهٔ تأمینی قابل اعتمادی هستند، بهویژه زمانی که انعطافپذیری در زمان تحویل و رقابتپذیری هزینه اهمیت دارد.
نتیجهگیری
یک سیستم کامل استاتور توربین مونتاژ اجزای زورآهنگری شدهٔ متفاوتی را در کنار هم قرار میدهد: پرهٔ استاتور ها، حلقههای روکش داخلی و خارجی، بخشهای دیافراگم و حلقهٔ نازل یا نگهدارندهٔ وِین. هر یک از این اجزا هندسه، جنس و نیازمندیهای فرآیندی خاص خود را دارد. شناخت اینکه کدام جزء نیاز به تعویض دارد و این تعویض چه الزاماتی از نظر تولید جایگزین دارد، قطعهٔ فورژ شده توربین تأمینکننده، نقطهٔ شروع هر بازسازی مؤثر استاتور است.
برای تیمهای تأمین و مهندسی که عرضهکنندگان قطعات استاتورِ فورجشده را ارزیابی میکنند، بررسی ردیابی آلیاژ، توانایی بازرسی ابعادی و سازگوندگی هندسهٔ پایه قبل از ثبت اولین سفارش، زمانی بهخوبی صرفشده است.