 EN

Hva er de smidda komponentene som utgjør den komplette turbinstatormonteringen?
Når en turbinstator monteringen kommer inn til overhaling, og ett av de første spørsmålene en erfaren drifts- og vedlikeholdsingeniør vil stille er: hvilke spesifikke smidd deler må byttes ut, og er disse delene kjøpt fra en produsent som forstår toleransestacken i denne monteringen? Det høres ut som et enkelt spørsmål, og i prinsippet er det det også, men i praksis avhenger svaret av å vite nøyaktig hva en komplett turbinstator inneholder og hvorfor hver komponent må være en presisjons turbinsmiededel i stedet for en støpt eller maskinert platekomponent.
Denne veiledningen går gjennom de viktigste smidd komponentene som utgjør en komplett turbinstator , materialkravene for hver av dem og de produksjonsrelaterte vurderingene som er viktige når man kjøper erstatningsdeler.
Hva turbinestatormonteringen faktisk gjør
Markedet turbinstator er det stasjonære strukturelle rammeverket som ligger mellom hver rad roterende blader, og noen ganger rundt dem. Oppgaven dens er aerodynamisk: faste lederblader omdirigerer og akselererer strømmen av varm gass eller damp før den treffer neste rotorfase. Uten nøyaktige profiler på lederbladene blir strømningsvinklene unøyaktige, virkningsgraden synker, og den nedstrøms plasserte rotoren utsettes for ujevn belastning.
Utenfor aerodynamikken har turbinstator også strukturelle laster å bære, må håndtere termiske gradienter og gir i mange industrielle gasturbiner festepunkter for mekanismer med variabel geometri. Denne kombinasjonen av krav er grunnen til at smiing er den foretrukne fremstillingsmetoden for de fleste statordelene: en smidd mikrostruktur gir bedre utmattingstålighet og tettere dimensjonell konsistens enn støpte deler av samme materiale.
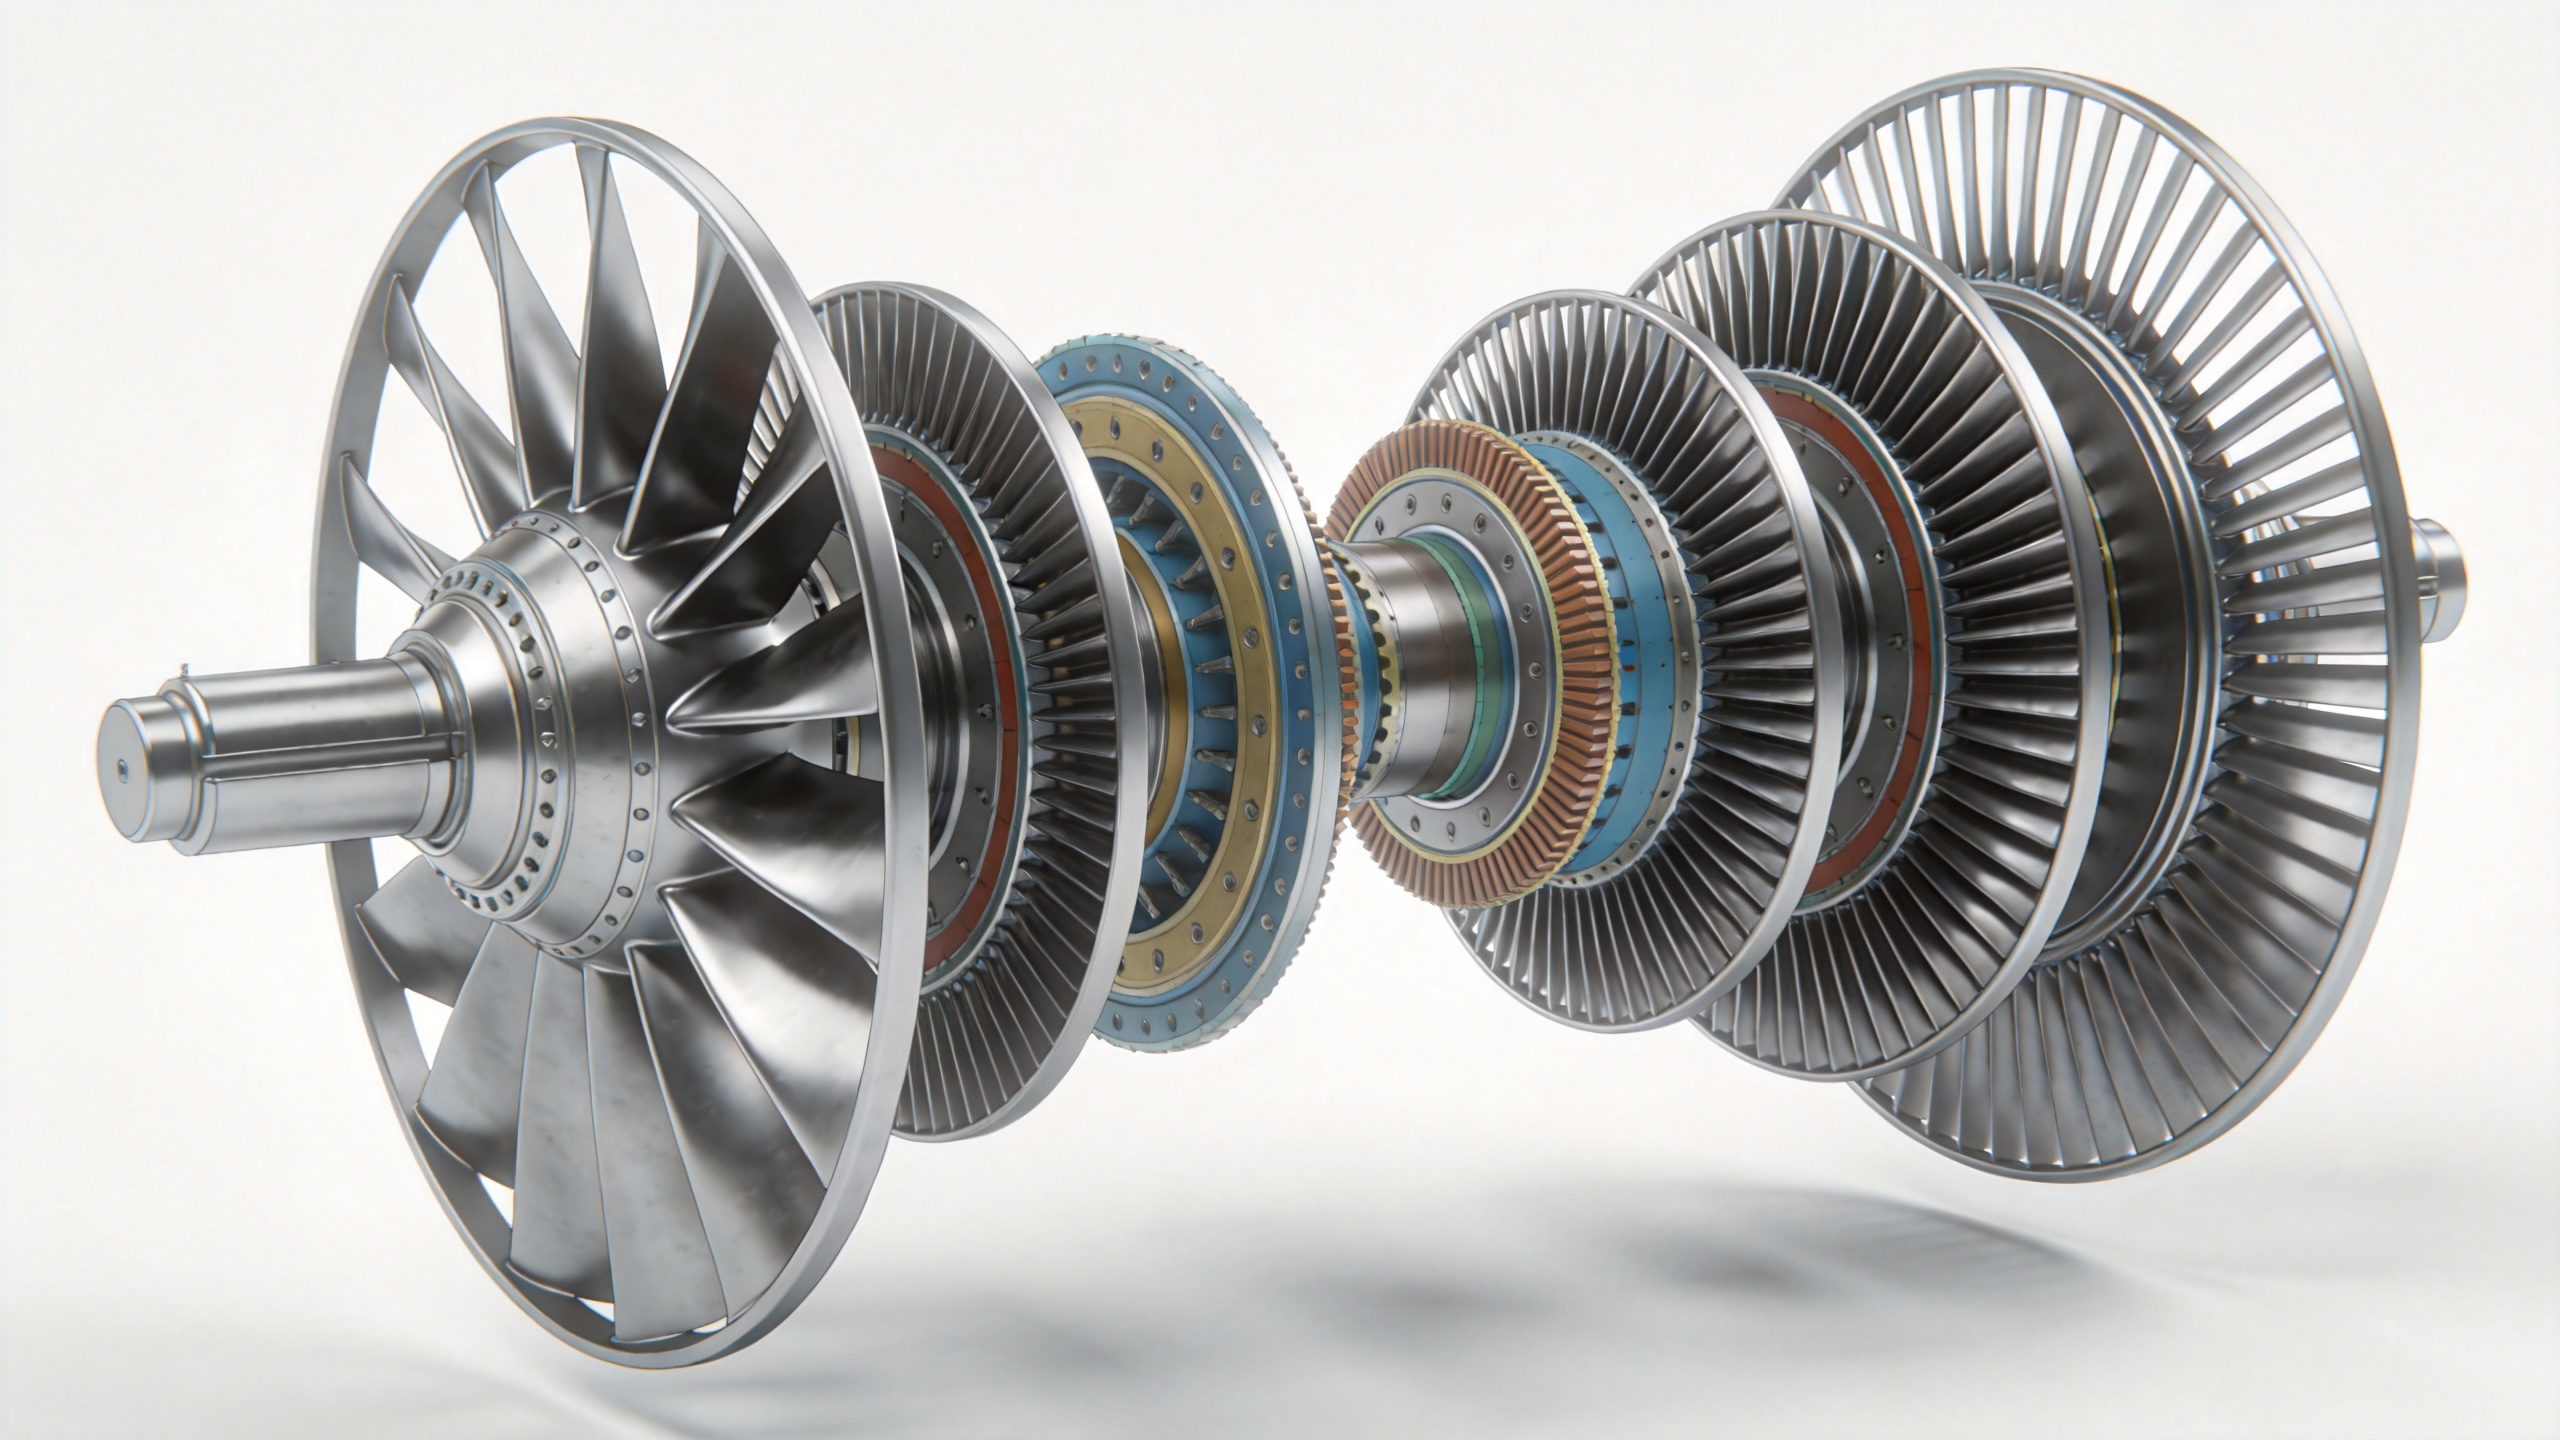
De viktigste smidda komponentene i en komplett turbinstatormontasje
1. Statordelens lederblader (dyseguidedelens lederblader)
Markedet statorvinge — noen ganger kalt dyseveivane eller NGV i varmeseksjonsturbiner — er den mest synlige og hyppigst utskiftede komponenten i turbinstator montering. Hver statorvinge er et luftfoil med en nøyaktig definert korde, krumning og vridning som bestemmer hvordan gassstrømmen rettes mot den nedstrøms plasserte rotoren. I kompressortrinn refereres disse komponentene til som kompressorveivane eller variable veivane.
For en statorvinge for å fungere riktig gjennom hele levetiden sin, må luftfoilprofilen opprettholdes innenfor strikte dimensjonstoleranser, vanligvis innenfor brøkdeler av en millimeter for forkanten og bakanten. Smeding oppnår dette ved hjelp av nesten-nettformet støpeverk, noe som minimerer maskinbearbeiding etter smedingen og bevarer den rettede kornretningen i samme retning som hovedspenningsaksen.
Valg av materiale avhenger av turbinseksjonen. Kompressortrinn statorvinge er vanligvis smidd av titanlegeringer eller martensittiske rustfrie stål. Dyseveivanes varmeseksjon, som utsettes for de høyeste gass-temperaturene, krever nikkelbaserte superlegeringer som Inconel, Nimonic eller Hastelloy-typer. Ved vurdering av en erstatning turbinsmiededel for denne delen er det uunnværlig å verifisere legeringspesifikasjonen og varmebehandlingsbetingelsene i forhold til OEM-tegningen.
2. Indre og ytre skjoldringer
Statorveiver i en turbinstator holdes vanligvis fast ved begge ender av skjoldringer: en ytre skjoldring som kobles til turbinhuset og en indre skjoldring som definerer den indre veggen i gassbanen. I mange konstruksjoner er disse skjoldringene integrerte smidde deler, der veiven og dens skjoldplattform er smidd som én enhet. I andre tilfeller er separate indre skjoldsegmenter skrudd eller sveist fast til veivroten.
Den ytre skjoldringen har også en tettningsfunksjon og holder kontroll på avstanden til den roterende tipsikringen. Smidd skjoldringer må beholde sin rundhet under termisk syklisering; en deformert skjoldring fører til gniding, slibende slitasje og tap av virkningsgrad. Ved overhaling finner ingeniører ofte at skjoldforvrengning, ikke statorvinge erosjon, viser seg å være den avgjørende begrensningen for turbinstator tjenesteliv.
3. Membransegmenter
I flertrinnsaksiale turbiner, spesielt damp-turbiner, bærer membransegmenter hele dyseskive-radet i en enkelt smidd eller sveist-og-smidd struktur. Hvert membransegment er et buet panel som strekker seg fra den indre ringen til den ytre kassen og støtter statorvinge profiler ved begge endene.
Membransegmenter er blant de tyngste smidd komponentene i en turbinstator montering. De må tåle det fulle trykkforskjellet over dyseraden og støtte ledevingerekken uten deformasjon. Å smi dem av legeringsstål eller rustfritt stål gir den mekaniske integriteten som kreves, selv om dette også krever nøyaktig diesdesign for å opprettholde den komplekse profil med dobbelt krumning innenfor tegningsgrensene.
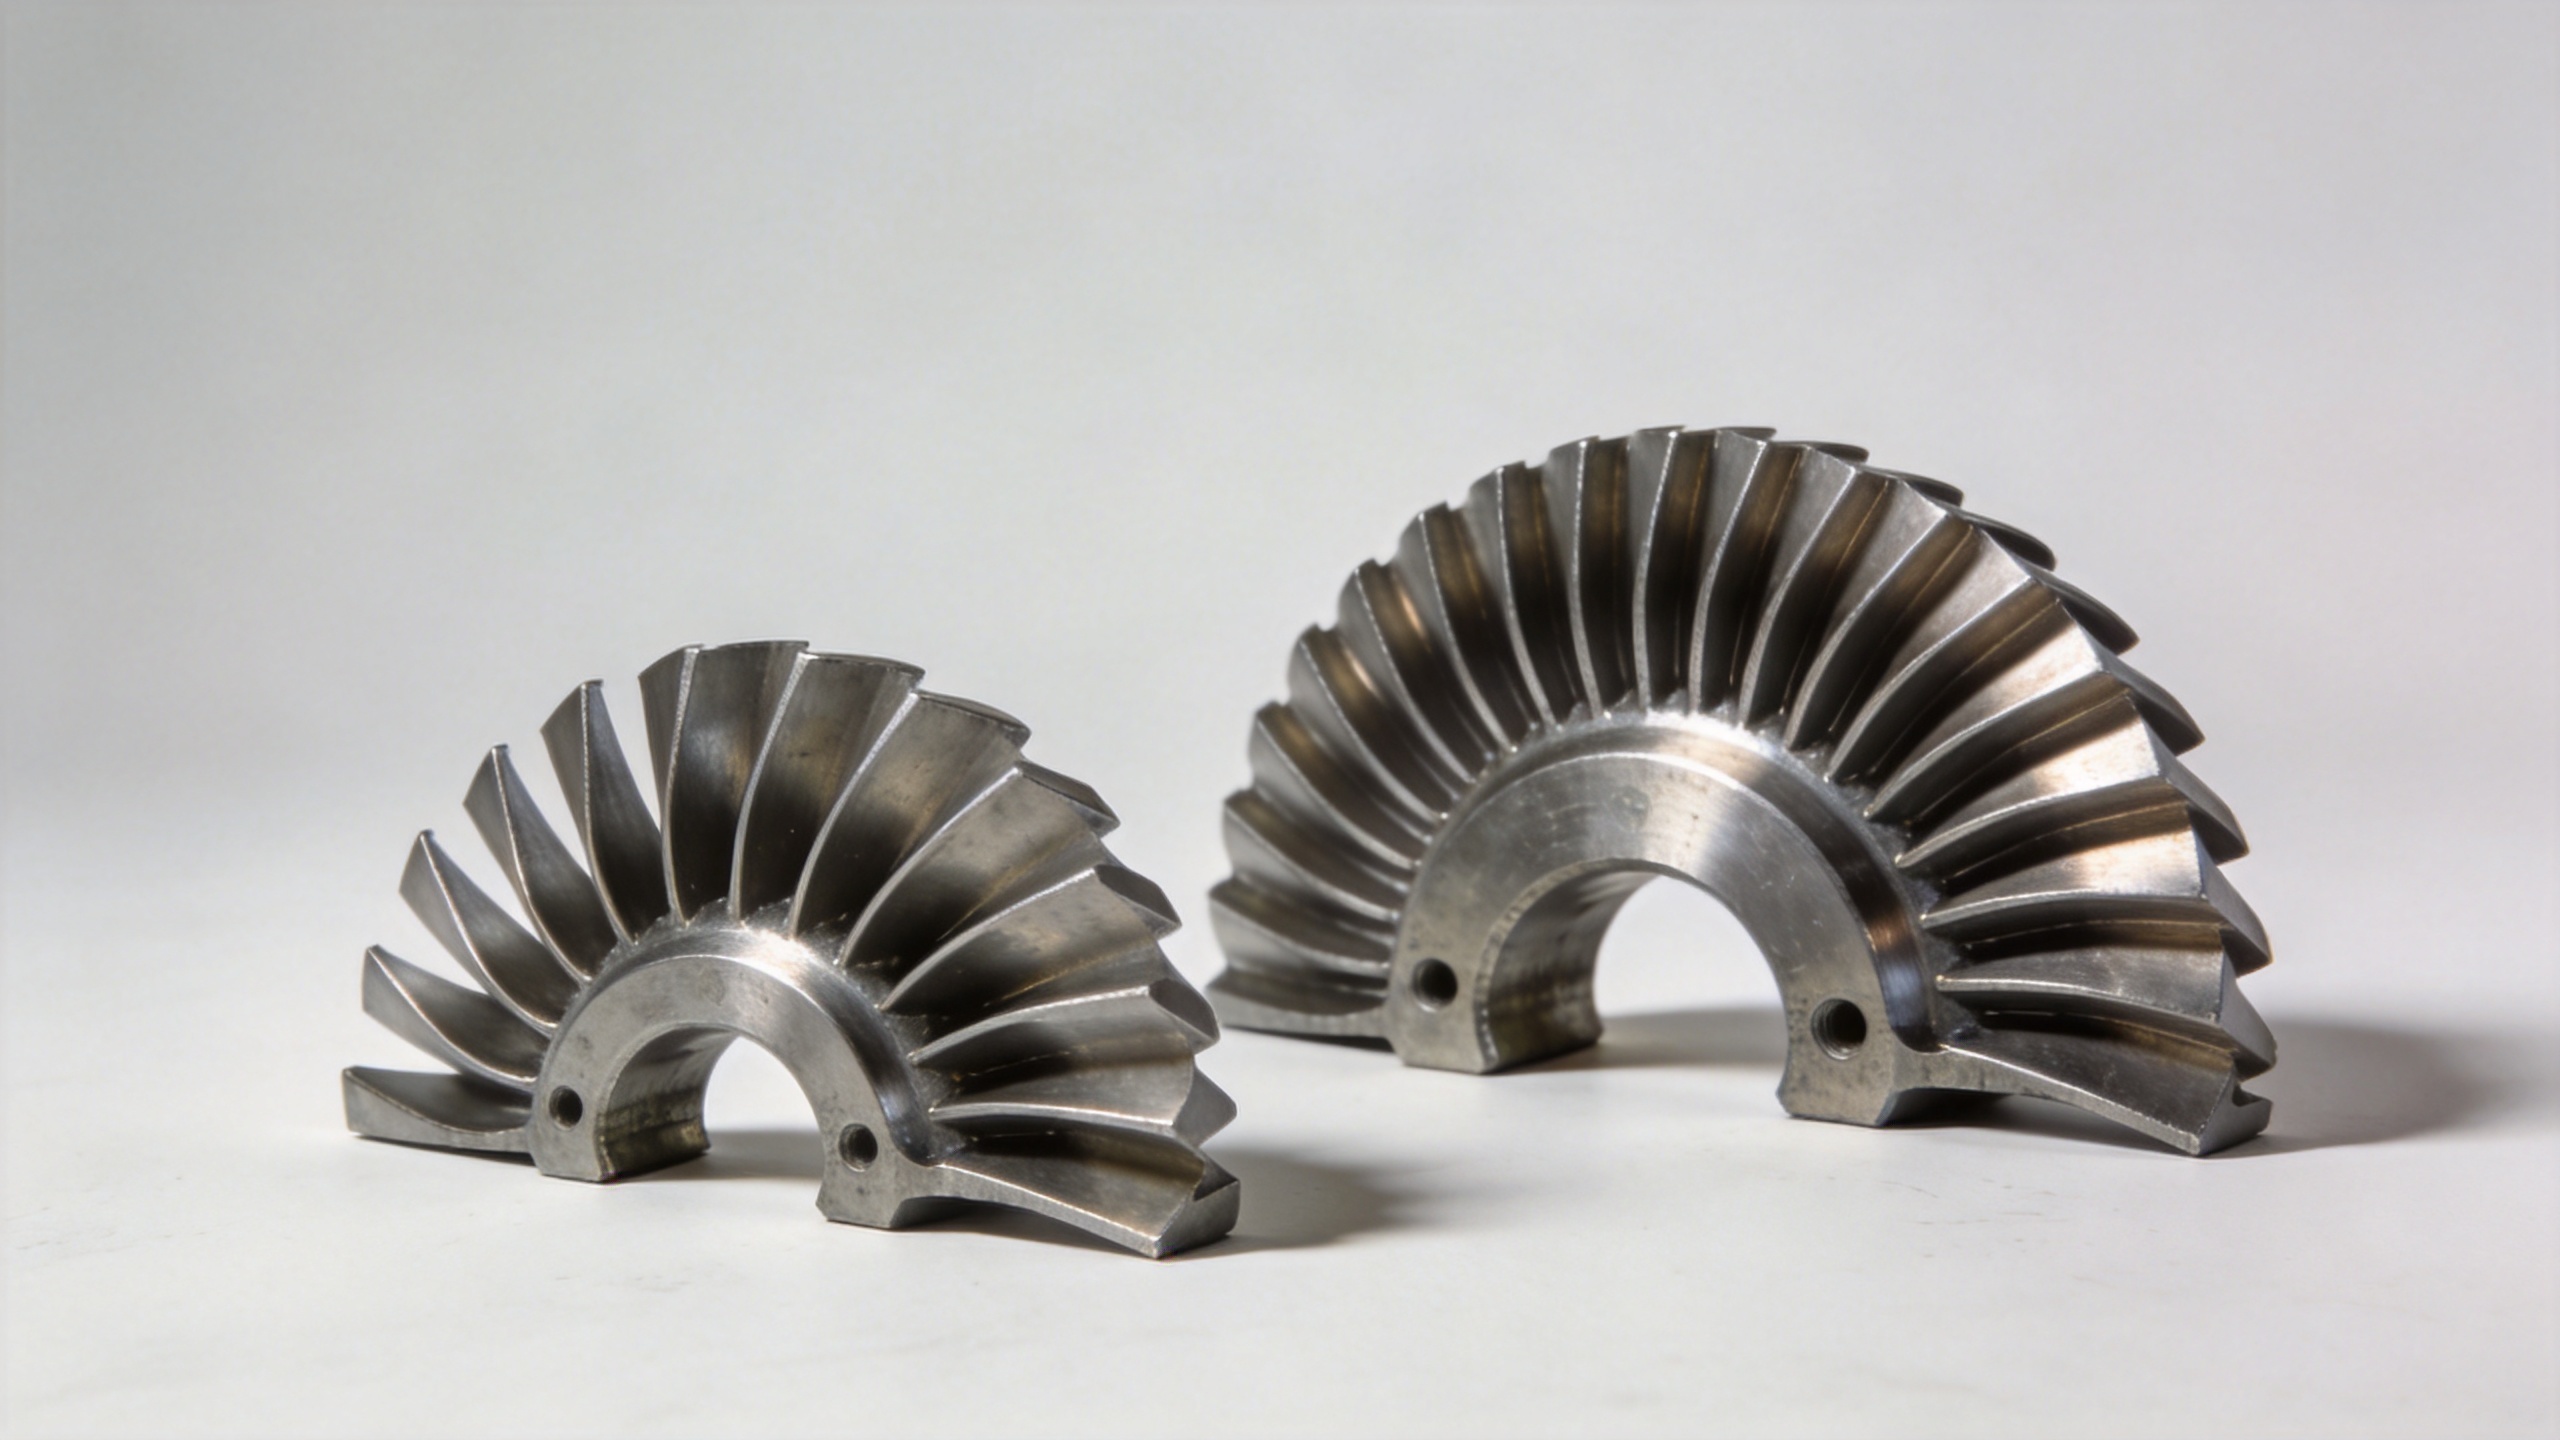
4. Dysering og ledevingebærer
Dyseringen – eller ledevingebæreren i noen designkonvensjoner – er den ringformede smiedelen som fungerer som monteringsstruktur for hele turbinstator ledevingerekken. Den gir tilkoblingsflaten til turbinhuset, justerer ledevingerekken sentrisk i forhold til rotoren og bærer i kompressorer med variabel geometri pivotlagerne for justerbare vinger.
En dyskring som er litt unøyaktig rund, fører til asymmetrisk belastning på vingerekken og forskyver spillet uregelmessig rundt ringrommet. Dette er et trinnkompatibilitetsproblem som ingeniører noen ganger overser ved innkjøp av reservedeler turbinsmiededel : smiedelen kan oppfylle materialekravene og profilens mål hver for seg, men likevel mislykkes i monteringskontrollen dersom boltesirkelen eller registreringsdiameteren ligger utenfor toleransen. En slik uoverensstemmelse i en turbinstator oppdages sjelden før endelig montering på overhalingssenteret.
Materialhensyn for hele monteringen
En fullstendig turbinstator monteringen bruker sjelden én enkelt legeringsfamilie. Ytre strukturelle komponenter, som dyskringer og diffusorsegmenter, er ofte smidd av legeringsstål eller rustfritt stål for å sikre strukturell styrke og kostnadseffektivitet. Aerodynamiske komponenter, statorvinge og skjermplattformer, bruker høytytende legeringer som er tilpasset temperaturmiljøet for hvert trinn.
Ved spesifisering av reservedeler turbinsmiededel s, spørsmålet er ikke bare «hvilke legering?», men «i hvilken legeringsbetingelse?». Varmebehandling etter smi kontrollerer mikrostrukturen og dermed utmattelses- og kryppegenskapene til hver ferdige komponent. En smi som bestod innkjøpskontrollen av dimensjoner, men som kom fra en leverandør uten dokumentert kontrollert varmebehandling, anses som en kjent risiko i applikasjoner med høy syklusfrekvens for statoren.
For standard legeringsgrader (titanlegering 6Al-4V, rustfritt stål 316, IN718) gir materiellsertifikat fra smieriet – inkludert verksertifikat, sporbarhet for smeltelot og rapport fra dimensjonskontroll – den dokumentasjonsrekken som MRO-innkjøps- og kvalitetsteamene trenger. Når spesialbelagninger vurderes som alternativ til en høyere spesifisert grunnlegering for statorvinge s, er avveiningen ikke enkel: en belagning gir beskyttelse, men legger også til prosesssteg, risiko for dårlig adhesjon og økt inspeksjonskompleksitet – noe en velprøvd legeringsoppgradering kan unngå.
Praktiske innkjøpsnotater for turbinstatormaintenance, repair og overhaul (MRO)
Hva betyr dette ved innkjøp av erstatningskomponenter av smidd metall for en turbinstator overhaling? Et par faktorer bør vurderes før man binder seg til en leverandør:
- Profilnøyaktighet : Den statorvinge profilen må produseres fra den riktige tegningsrevisjonen. Bekreft at leverandøren arbeider fra kundens tekniske tegninger eller sertifiserte likeverdige dokumenter, ikke fra anslåtte profiler.
- Kompatibilitet av rotgeometri : Vingens rot som sitter mot den indre skjoldplaten eller spalten i diafragmaet er en presis passform. En turbinsmiededel komponent med riktige profilmål, men feil rotgeometri, fører til monteringsproblemer som ikke oppdages før utstyret er installert.
- Sporbarhet for varmebehandlingsbatcher : Full sporbarhet fra råmateriale til ferdig smidd del kobler hver levert statorkomponent til dens legeringsmetning og varmebehandlingsdokumentasjon, noe som er viktig for kvalitetsvurdering og etterforskning av hendelser.
- NDT-kapabilitet ultralyd- eller fluorescerende penetranttesting oppdager indre og overflatefeil som visuell og dimensjonell inspeksjon ikke fanger opp. For varmeseksjons- og høy-syklus-kompressordeler bør ikke-destruktiv testing (NDT) være standard, ikke valgfritt.
Produsenter av presisjonsforgjøtning som spesialiserer seg på turbinstator og kompressorkomponenter, i stedet for forgjøtningsverksteder for generelle formål, har vanligvis den nødvendige prosessdokumentasjonen og målekapasiteten for å oppfylle disse kravene. For MRO-organisasjoner som kjøper fra Asia, tilbyr produsenter med etablerte eksportrekorder til kunder i kraftsektoren i Nord-Amerika og Asia en levedyktig leveransealternativ, spesielt der levertidsevne og kostnadseffektivitet er avgjørende.
Konklusjon
En fullstendig turbinstator montering samler flere forskjellige forgjøtte komponenter: statorvinge er, indre og ytre skallringer, diafragmasegmenter og dysering eller vingebærer. Hver har sin egen geometri, sitt eget materiale og sine egne prosesskrav. Å vite hvilken komponent som må byttes ut, og hva denne erstatningen krever av turbinsmiededel leverandør er utgangspunktet for hver effektiv statoroverhaling.
For innkjøps- og ingeniørteam som vurderer levering av smidd statorkomponenter er det en god investering av tid å verifisere legerings-sporebarhet, muligheter for dimensjonskontroll og kompatibilitet når det gjelder rotgeometri før den første ordren plasseres.