 EN

З яких кованих компонентів складається повна збірка статора турбіни?
Коли статор турбіни узбірка надходить на капітальний ремонт; однією з перших речей, яку хоче знати досвідчений інженер з експлуатації та технічного обслуговування, є: які саме ковані деталі потрібно замінити й чи постачаються ці деталі від виробника, який розуміє накопичення допусків у цій узбірці? Це звучить як просте запитання, і за суттю воно таке й є, але на практиці відповідь залежить від точного знання того, що саме становить повна статор турбіни узбірка й чому кожна деталь має бути виготовлена з високою точністю кований деталь турбіни замість лиття або фрезерованої пластини.
У цьому посібнику розглядаються основні ковані компоненти, що входять до повної статор турбіни узбірки, вимоги до матеріалів для кожного компонента та технологічні аспекти виробництва, які мають значення під час закупівлі замінних деталей.
Що насправді робить узбірка статора турбіни
Ринок статор турбіни є нерухомою конструктивною рамою, розташованою між кожним рядом обертових лопатей і часом навколо них. Її завдання — аеродинамічне: нерухомі лопаті перенаправляють і прискорюють потік гарячого газу або пари перед тим, як він досягне наступного роторного ступеня. Без точних профілів лопатей кут потоку відхиляється від заданого, ефективність знижується, а наступний ротор піддається нерівномірному навантаженню.
Крім аеродинаміки, статор турбіни сприймає конструктивні навантаження, керує тепловими градієнтами й у багатьох промислових газових турбінах забезпечує точки кріплення для механізмів змінної геометрії. Саме поєднання цих вимог робить кування переважним методом виготовлення більшості статорних компонентів: ковані мікроструктури мають кращу втомну міцність і вищу точність розмірів порівняно з литтям з аналогічного матеріалу.
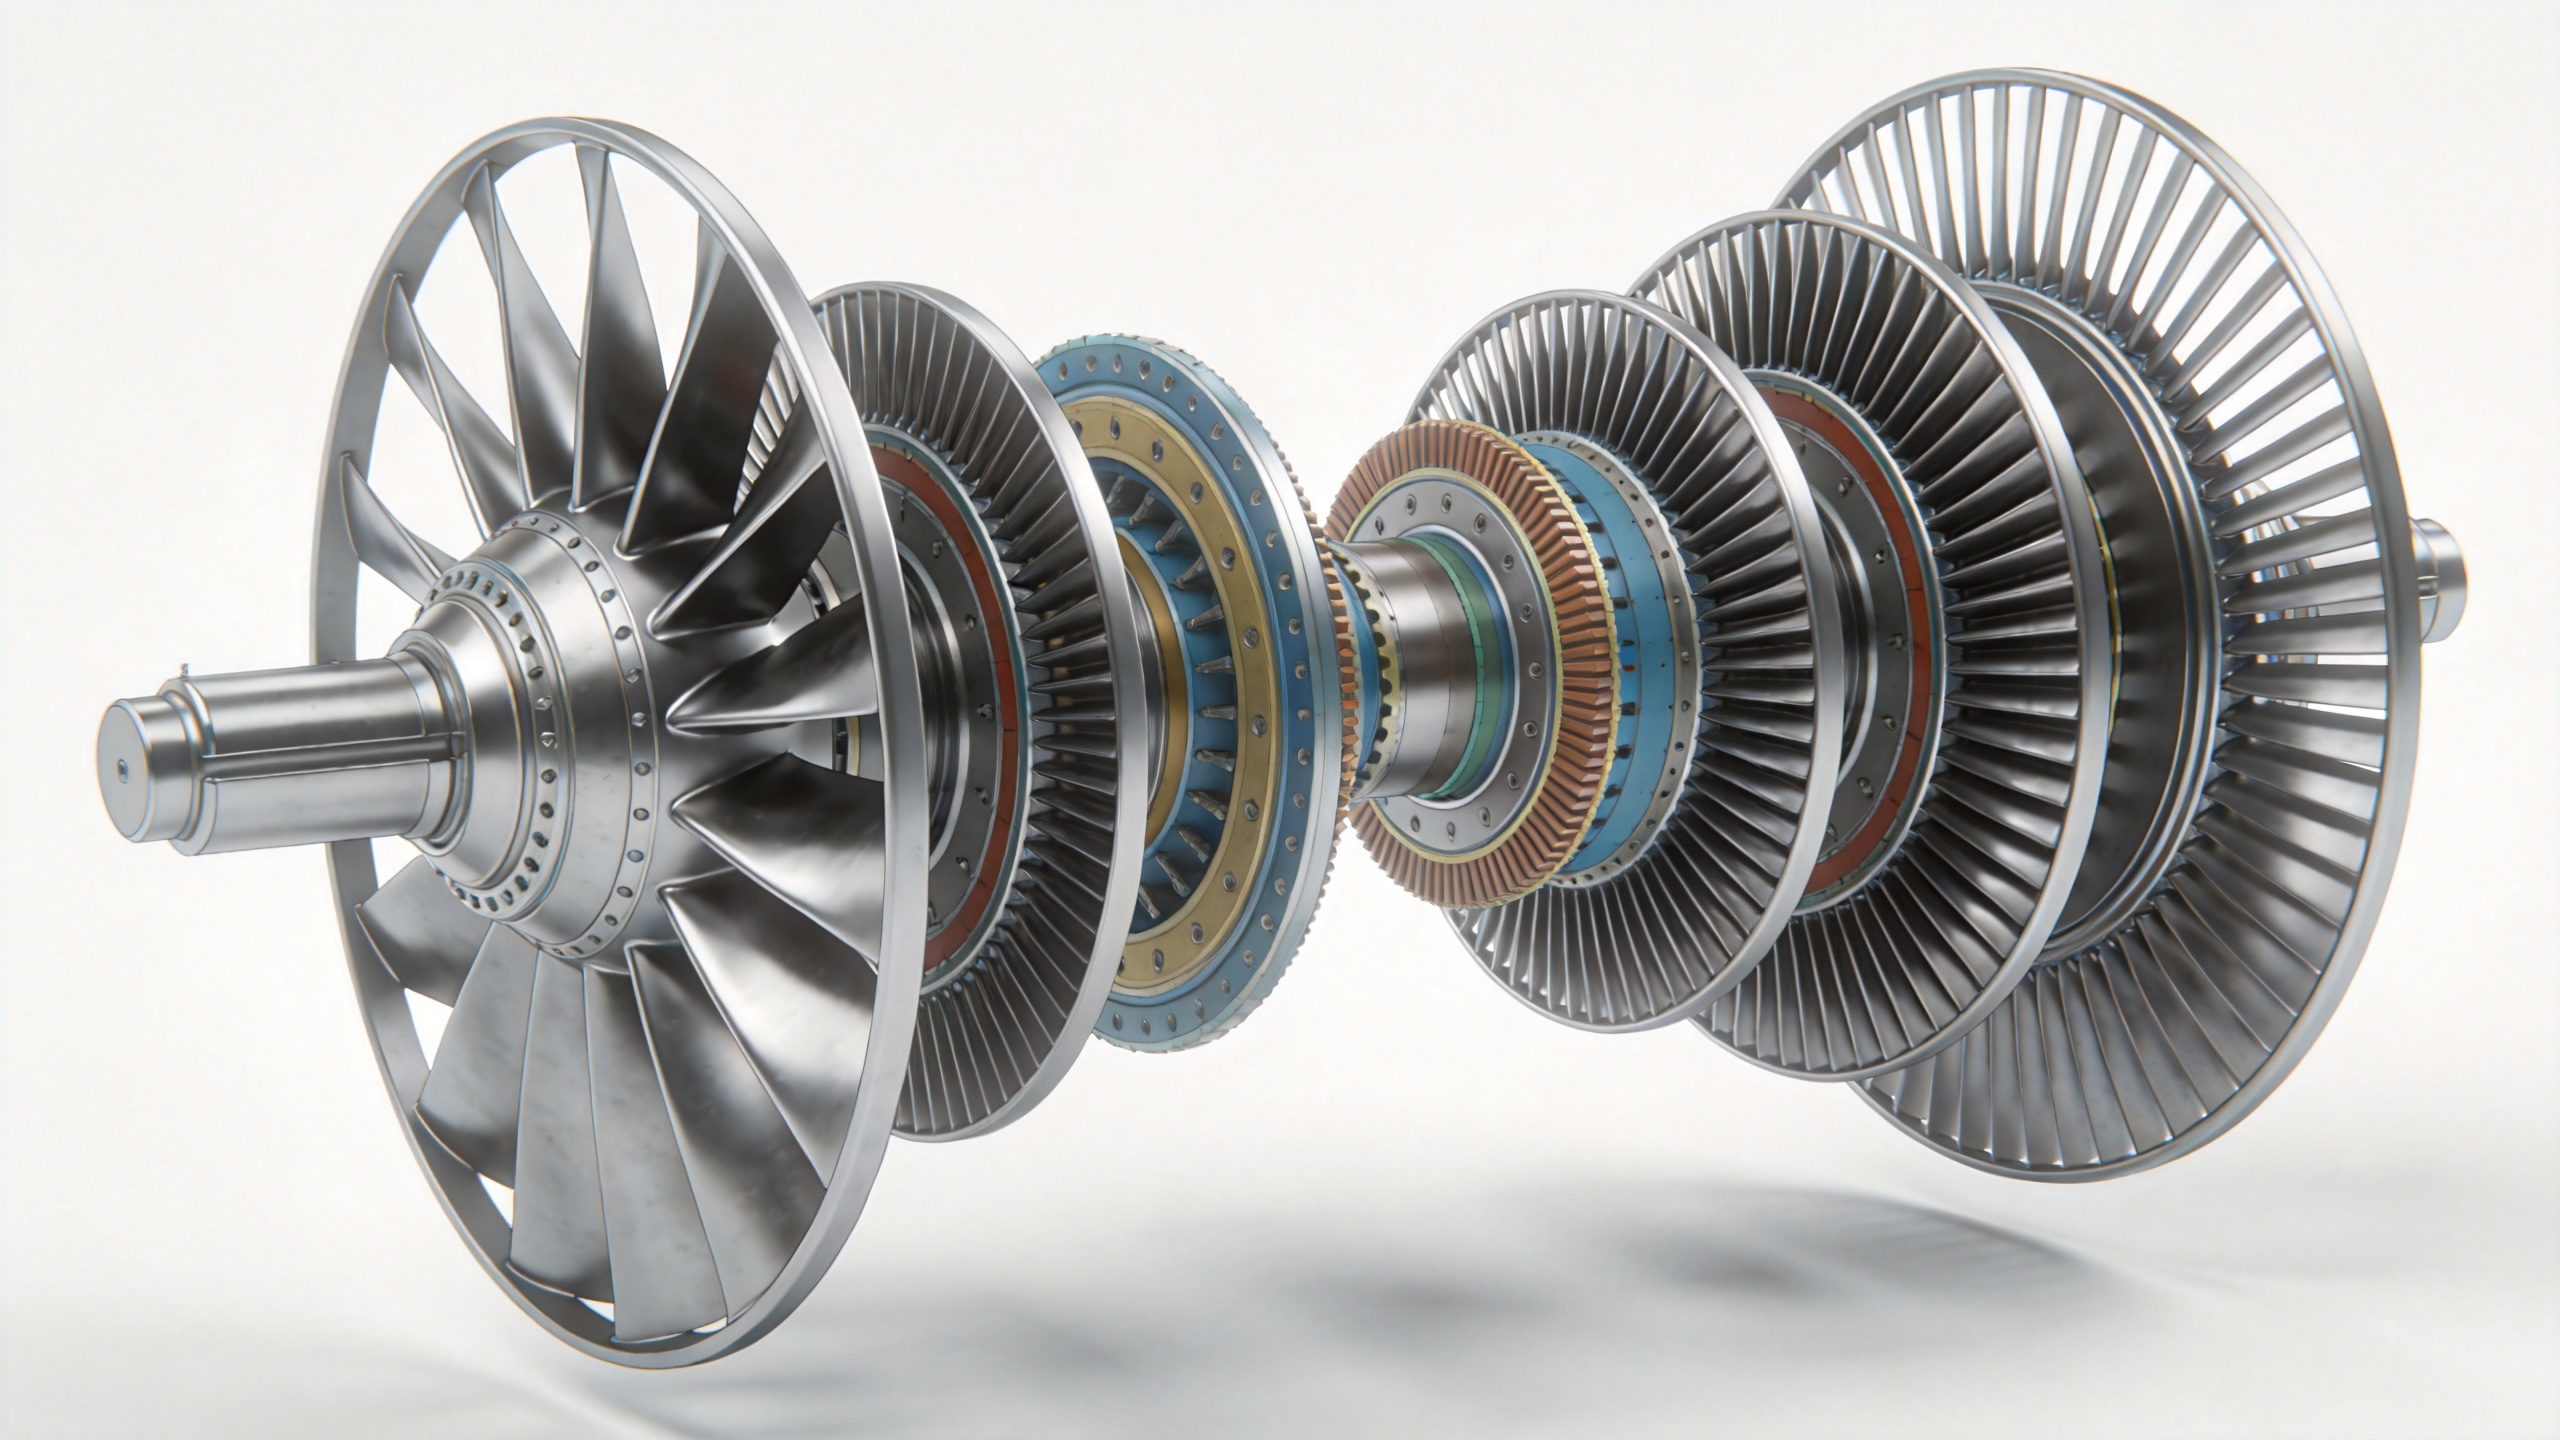
Основні ковані компоненти повної статорної турбінної збірки
1. Статорні лопаті (напрямні соплові лопаті)
Ринок лопатка статора — іноді називають направляючою лопаткою сопла або NGV у турбінах гарячої секції — є найбільш помітним і найчастіше замінюваним компонентом у статор турбіни збірки. Кожен лопатка статора є профілем крила з точно визначеною хордою, кривизною та закруткою, що визначають, як газовий потік спрямовується на наступний ротор. На ступенях компресора ці компоненти називають направляючими лопатками компресора або змінними направляючими лопатками.
Для лопатка статора щоб працювати правильно протягом усього терміну експлуатації, профіль крила має відповідати жорстким розмірним допускам, зазвичай в межах часток міліметра для переднього та заднього країв. Кування забезпечує це за допомогою майже готової форми у штампі, що мінімізує механічну обробку після кування й зберігає напрямок зернистої структури, вирівняний із головною віссю напружень.
Вибір матеріалу залежить від секції турбіни. На ступенях компресора лопатка статора s зазвичай виготовляють із титанових сплавів або мартенситних нержавіючих сталей. Соплові направляючі лопаті гарячої ділянки, що піддаються найвищим температурам газів, потребують нікелевих суперсплавів, таких як Inconel, Nimonic або Hastelloy. Під час оцінки замінника кований деталь турбіни для цієї ділянки перевірка специфікації сплаву та умов термічної обробки відповідно до креслення виробника є обов’язковою.
2. Внутрішні й зовнішні кільця обшивки
Нерухомі лопаті в статор турбіни зазвичай фіксуються з обох кінців кільцями обшивки: зовнішнім — яке з’єднується з корпусом турбіни, та внутрішнім — яке визначає внутрішню стінку газового каналу. У багатьох конструкціях такі кільця є цільними штампуваннями, де лопать і платформа її обшивки виготовлені як єдиний елемент. У інших випадках окремі сегменти внутрішнього кільця обшивки прикріплюють до коренів лопатей за допомогою болтів або зварювання.
Зовнішнє кільце обшивки також виконує ущільнювальну функцію, забезпечуючи контроль зазору щодо обертового кінцевого ущільнення. Ковані кільця обшивки повинні зберігати круглість під час термічного циклювання; деформоване кільце обшивки призводить до тертя, абразивного зносу та втрат ефективності. Інженери з капітального ремонту часто виявляють, що спотворення кільця обшивки, а не лопатка статора ерозія, виявляється визначальним чинником обмеження строку служби статор турбіни термін служби.
3. Сегменти діафрагми
У багатоступінчастих осьових турбінах, зокрема парових турбінах, сегменти діафрагми несуть увесь ряд соплових лопаток у єдиній кованій або зварено-кованій конструкції. Кожна діафрагма — це вигнута панель, що простягається від внутрішнього кільця до зовнішнього корпусу й підтримує лопатка статора профільні лопатки з обох кінців.
Сегменти діафрагми належать до найважчих кованих компонентів у статор турбіни збірки. Вони повинні витримувати повну різницю тиску на ступені сопла й підтримувати решітку лопаток без деформації. Кування їх із легованої сталі або нержавіючої сталі забезпечує необхідну механічну міцність, хоча й вимагає ретельного проектування штампів для збереження складного профілю зі складною кривизною в межах допусків кування.
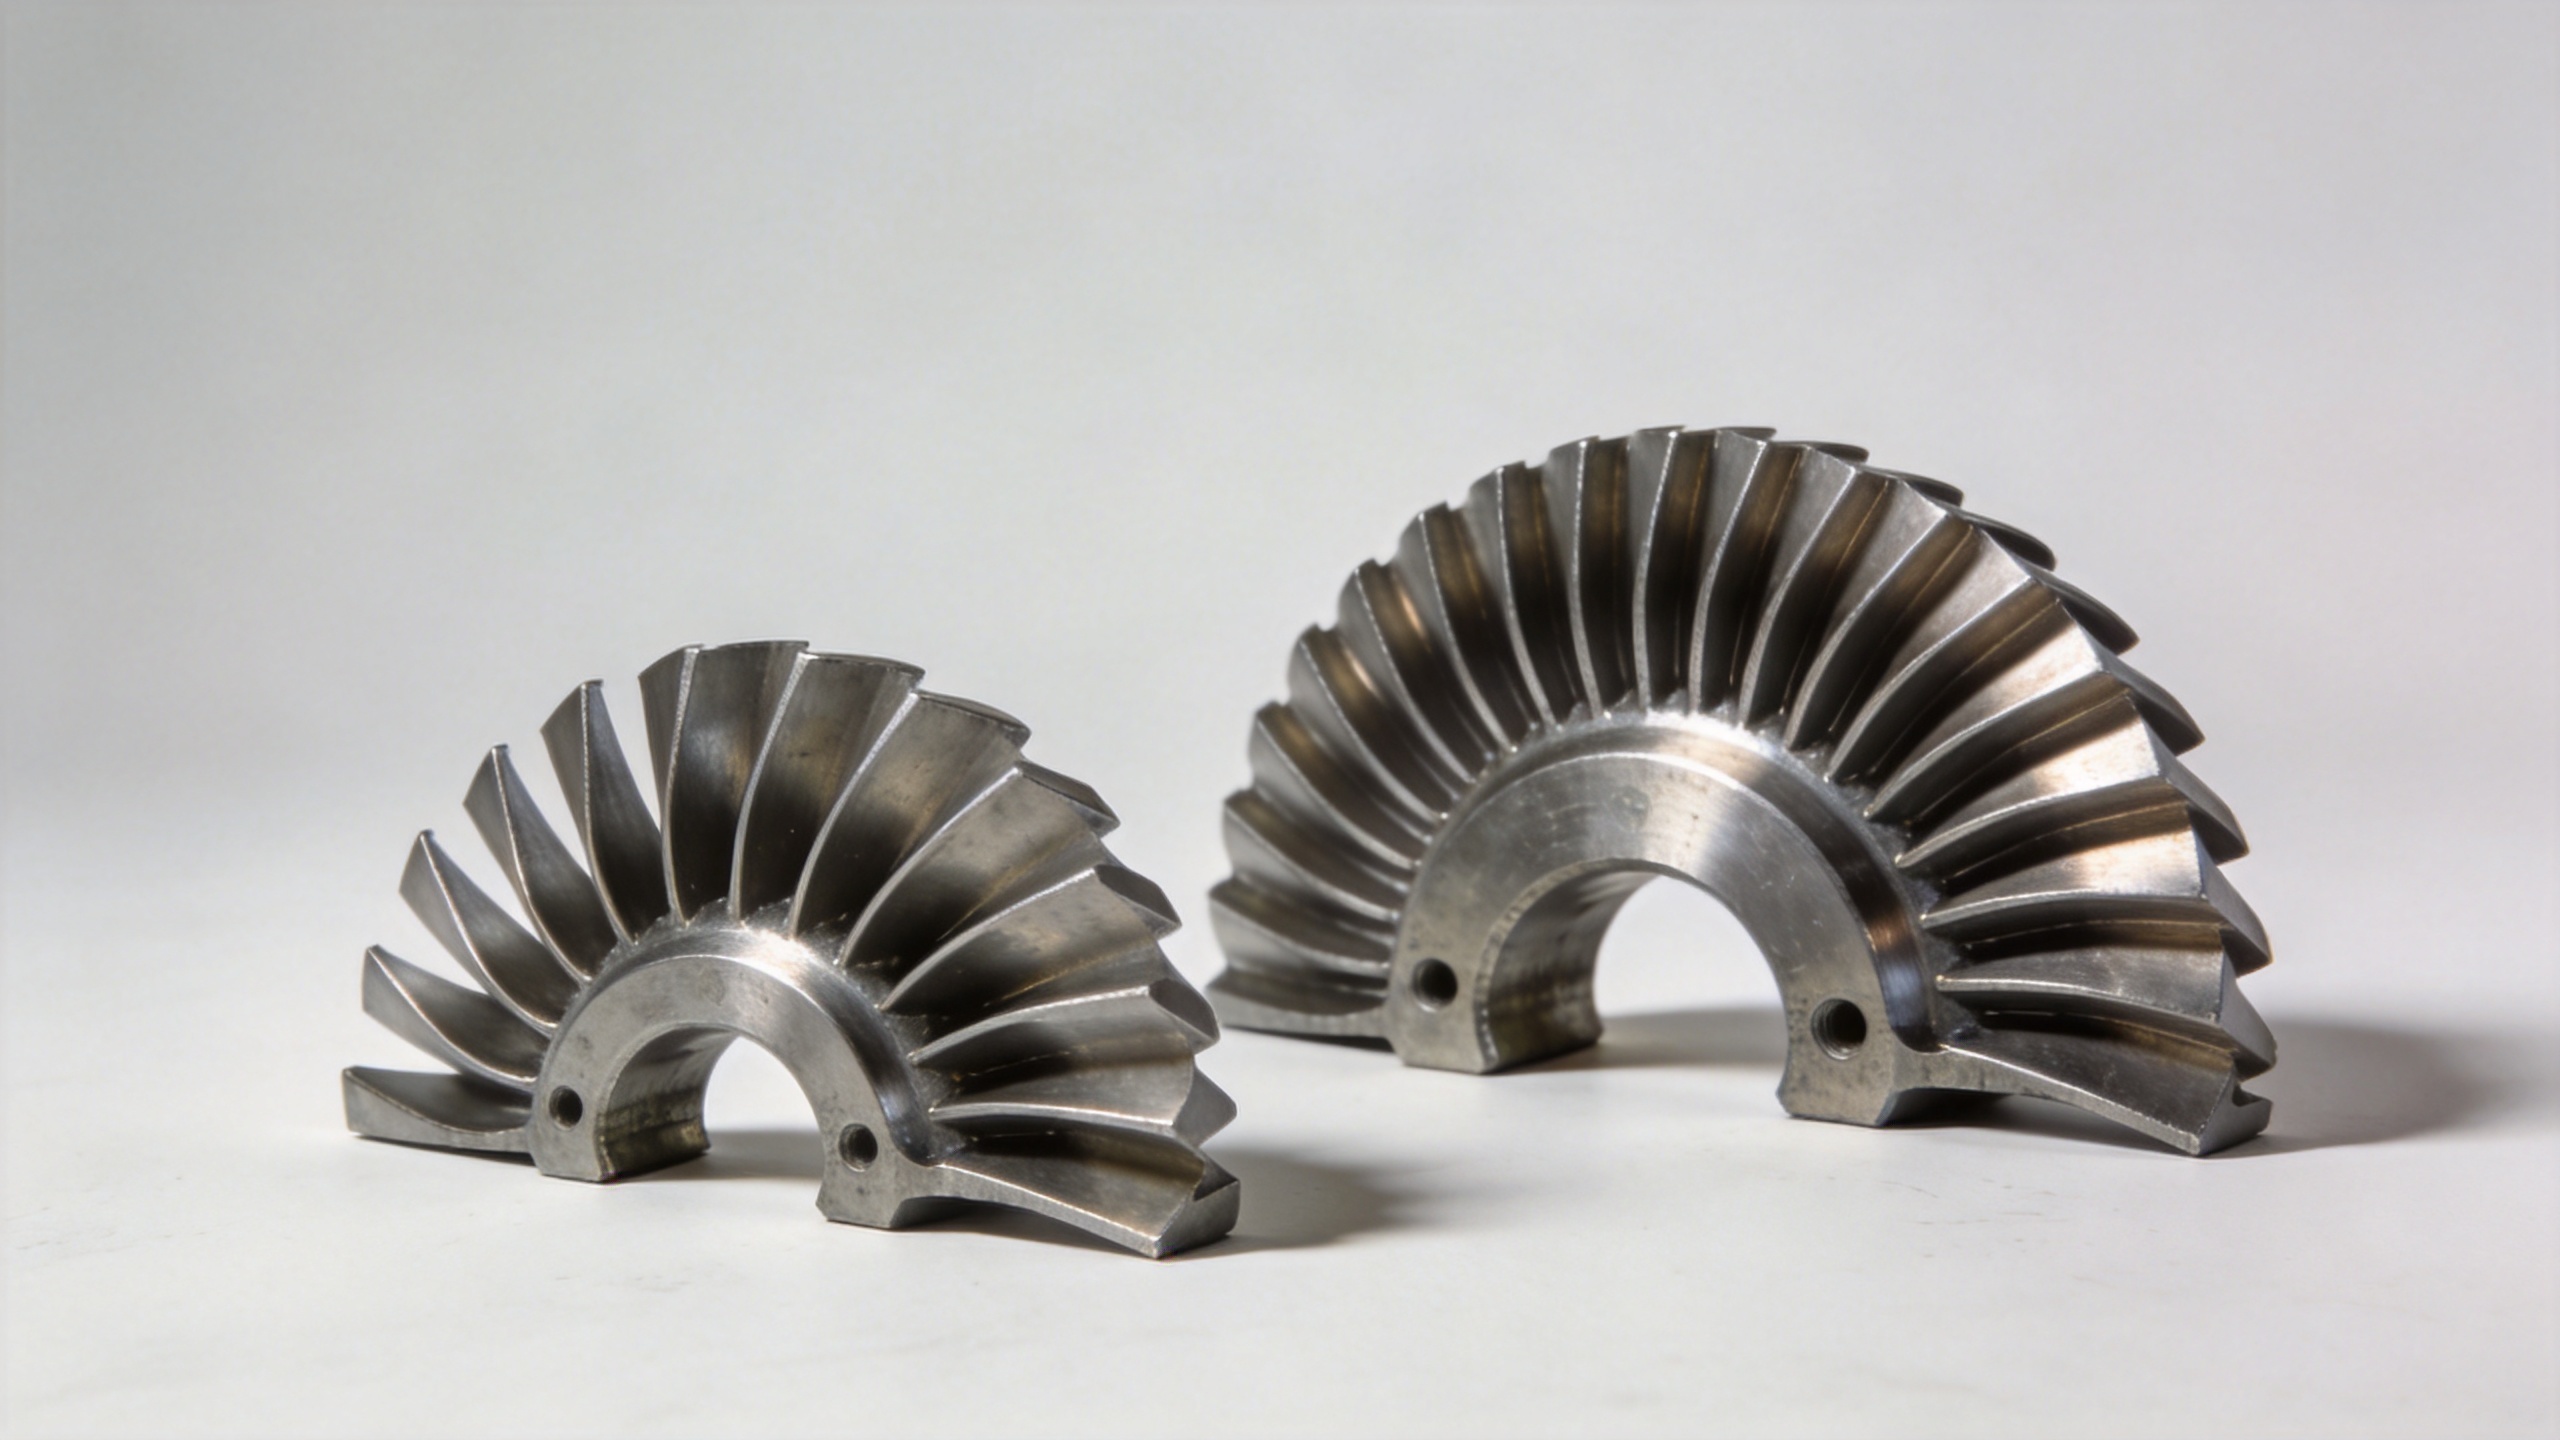
4. Соплове кільце та тримач лопаток
Соплове кільце — або тримач лопаток у деяких конструкторських підходах — це кільцеве коване виріб, що виступає як опорна конструкція для всієї статор турбіни решітки лопаток. Воно забезпечує з’єднання з корпусом турбіни, вирівнює решітку лопаток концентрично з ротором і, у компресорах зі змінною геометрією, містить опорні підшипники для регульованих лопаток.
Кільце сопла, навіть трохи не кругле, призводить до асиметричного навантаження на решітку лопаток і нерівномірно зміщує зазори по кільцевому перерізу. Це й є проблема сумісності ступеня, яку інженери іноді упускають з уваги під час пошуку замінного виробу кований деталь турбіни : поковка може відповідати специфікації матеріалу та розмірам профілю окремо, але все одно не пройде перевірку на збірку, якщо діаметр кола болтів або діаметр упорного кільця виходить за межі допусків. Такий розбіжний розмір у статор турбіни зазвичай не виявляють аж до фінальної збірки на ремонтному підприємстві.
Матеріальні аспекти всього вузла
Повний статор турбіни вузол зазвичай не виготовляють із одного роду сплавів. Зовнішні конструктивні елементи, такі як кільця сопел і сегменти діафрагм, часто виконують із легованої сталі або нержавіючої сталі задля забезпечення міцності та економічної ефективності. Аеродинамічні елементи, лопатка статора і платформи обшивки, вимагають сплавів підвищеної продуктивності, підібраних відповідно до температурного режиму кожної ступені.
При визначенні параметрів замінного кований деталь турбіни тож питання полягає не лише в тому «який сплав?», а й у тому «в якому стані сплаву?». Теплова обробка після кування контролює мікроструктуру та, відповідно, втомні й повзучі властивості кожного готового компонента. Кований виріб, що пройшов вхідний розмірний контроль, але надійшов від постачальника без документації щодо контрольованої термообробки, вважається відомим ризиком у застосуваннях статорів з високою кількістю циклів.
Для стандартних марок сплавів (титановий сплав 6Al-4V, нержавіюча сталь 316, сплав IN718) сертифікат матеріалу від кувального підприємства, у тому числі сертифікат металургійного заводу, слідкування за партією плавки та звіт про розмірний контроль, забезпечують документаційний ланцюжок, необхідний закупівельним і якісним командам MRO. У випадках, коли спеціальні покриття розглядаються як альтернатива базовому сплаву з підвищеними характеристиками, лопатка статора компроміс не є простим: покриття забезпечує додатковий захист, але також додає додаткові технологічні операції, ризики втрати адгезії та складність контролю, яких можна уникнути, використовуючи перевірене підвищення специфікації сплаву.
Практичні нотатки щодо закупівлі для ремонтно-обслуговувальних робіт у статорах турбін
Що це означає під час закупівлі замінних кованих компонентів для статор турбіни капітального ремонту? Кілька чинників варто оцінити, перш ніж обирати постачальника:
- Точність профілю : Технологія лопатка статора профіль лопатки має бути виготовлений з правильної редакції креслення. Переконайтеся, що постачальник працює з інженерними кресленнями, наданими замовником, або з сертифікованими еквівалентами, а не з наближеними профілями.
- Сумісність геометрії кореня : корінь лопатки, який стикається з внутрішнім ободом або пазом діафрагми, має бути точним за розмірами. Лопатка кований деталь турбіни з правильними розмірами профілю, але з неправильною геометрією кореня призводить до проблем зі збиранням, які виявляються лише після встановлення обладнання.
- Трасування партій термообробки : повне трасування від сировини до готової ковки пов’язує кожний поставлений компонент статора з записами про сплав та термообробку, що є важливим для контролю якості та розслідування інцидентів.
- Здатність до НК ультразвукове або флуоресцентне капілярне контролювання виявляє внутрішні та поверхневі дефекти, які не помічаються при візуальному та розмірному контролі. Для деталей гарячої зони й компресора з високим циклом застосування НК має бути стандартною, а не факультативною процедурою.
Виробники прецизійних штампів, що спеціалізуються на статор турбіни та компонентах компресора, а не універсальні штампувальні підприємства, зазвичай мають документацію щодо процесів і можливості вимірювання, необхідні для виконання цих вимог. Для організацій технічного обслуговування, ремонту та модернізації (ТОР), які закуповують продукцію в Азії, виробники з доведеним досвідом експорту до клієнтів енергетичного сектору Північної Америки та Азії пропонують реальну альтернативу поставок, особливо коли важливі гнучкість строків поставки й конкурентоспроможність у цінах.
Висновок
Повний статор турбіни збірка об’єднує кілька окремих штампованих компонентів: лопатка статора ів, внутрішніх і зовнішніх кілець обшивки, сегментів діафрагми та кільця соплових лопаток або тримача лопаток. Кожен із них має власну геометрію, матеріал і технологічні вимоги. Важливо знати, який компонент потрібно замінити й що саме потрібно для його заміни з точки зору кований деталь турбіни постачальник — це початкова точка для будь-якого ефективного ремонту статора.
Для команд закупівель та інженерів, що оцінюють постачання кованих компонентів статора, перевірка відстежуваності сплавів, можливостей розмірного контролю та сумісності геометрії кореня перед розміщенням першого замовлення є раціональним витратами часу.