 EN

ส่วนประกอบที่ผ่านการตีขึ้นรูปแบบใดบ้างที่ประกอบเป็นชุดสเตเตอร์ของเทอร์ไบน์อย่างสมบูรณ์
เมื่อ สเตเตอร์เทอร์ไบน์ เมื่อชุดประกอบเข้าสู่กระบวนการซ่อมบำรุงครั้งใหญ่ สิ่งแรกที่วิศวกรด้านการดำเนินงานและบำรุงรักษาผู้มีประสบการณ์มักต้องการทราบคือ ชิ้นส่วนที่ขึ้นรูปด้วยการตีขึ้นรูปเฉพาะใดบ้างที่จำเป็นต้องเปลี่ยน และชิ้นส่วนเหล่านั้นได้รับการจัดหาจากผู้ผลิตที่เข้าใจความคลาดเคลื่อนสะสม (tolerance stack) ภายในชุดประกอบนี้หรือไม่ คำถามนี้อาจฟังดูเรียบง่าย และในหลักการก็เป็นเช่นนั้นจริง แต่ในทางปฏิบัติ คำตอบขึ้นอยู่กับการรู้อย่างแม่นยำว่าชุดประกอบแบบสมบูรณ์นั้นมีองค์ประกอบอะไรบ้าง สเตเตอร์เทอร์ไบน์ และเหตุใดแต่ละองค์ประกอบจึงจำเป็นต้องผลิตด้วยความแม่นยำสูง ชิ้นส่วนที่ขึ้นรูปด้วยกระบวนการตีขึ้นรูปแบบเทอร์ไบน์ มากกว่าการหล่อหรือการตัดแต่งแผ่นโลหะ
คู่มือนี้จะอธิบายถึงชิ้นส่วนที่ขึ้นรูปด้วยการตีขึ้นรูปหลักๆ ที่ประกอบขึ้นเป็น สเตเตอร์เทอร์ไบน์ โดยละเอียด รวมถึงข้อกำหนดด้านวัสดุสำหรับแต่ละชิ้นส่วน ตลอดจนปัจจัยในการผลิตที่สำคัญต่อการจัดหาชิ้นส่วนทดแทน
หน้าที่ที่แท้จริงของชุดสเตเตอร์เทอร์ไบน์
ตลาด สเตเตอร์เทอร์ไบน์ คือโครงสร้างนิ่งที่ตั้งอยู่ระหว่างแต่ละแถวของใบพัดหมุน และบางครั้งล้อมรอบใบพัดเหล่านั้น หน้าที่หลักของมันคือด้านอากาศพลศาสตร์: แผ่นกั้นแบบคงที่จะเปลี่ยนทิศทางและเร่งการไหลของก๊าซร้อนหรือไอน้ำก่อนที่จะกระทบกับขั้นตอนใบพัดหมุนขั้นต่อไป หากโปรไฟล์ของแผ่นกั้นไม่แม่นยำ จะทำให้มุมการไหลเบี่ยงเบนจากเป้าหมาย ส่งผลให้ประสิทธิภาพลดลง และใบพัดหมุนขั้นต่อไปได้รับแรงโหลดไม่สม่ำเสมอ
นอกเหนือจากด้านอากาศพลศาสตร์แล้ว สเตเตอร์เทอร์ไบน์ ยังรับแรงเชิงโครงสร้าง จัดการความต่างของอุณหภูมิ และในกังหันก๊าซอุตสาหกรรมหลายประเภทยังทำหน้าที่เป็นจุดยึดสำหรับกลไกปรับรูปทรงแปรผัน ความต้องการที่หลากหลายเช่นนี้จึงเป็นเหตุผลสำคัญที่การตีขึ้นรูป (forging) ถูกเลือกเป็นวิธีการผลิตหลักสำหรับชิ้นส่วนส่วนนิ่งส่วนใหญ่ เนื่องจากโครงสร้างจุลภาคจากการตีขึ้นรูปให้ความต้านทานต่อการล้าได้ดีกว่า และควบคุมความเที่ยงตรงของมิติได้แม่นยำกว่าชิ้นงานที่หล่อจากวัสดุชนิดเดียวกัน
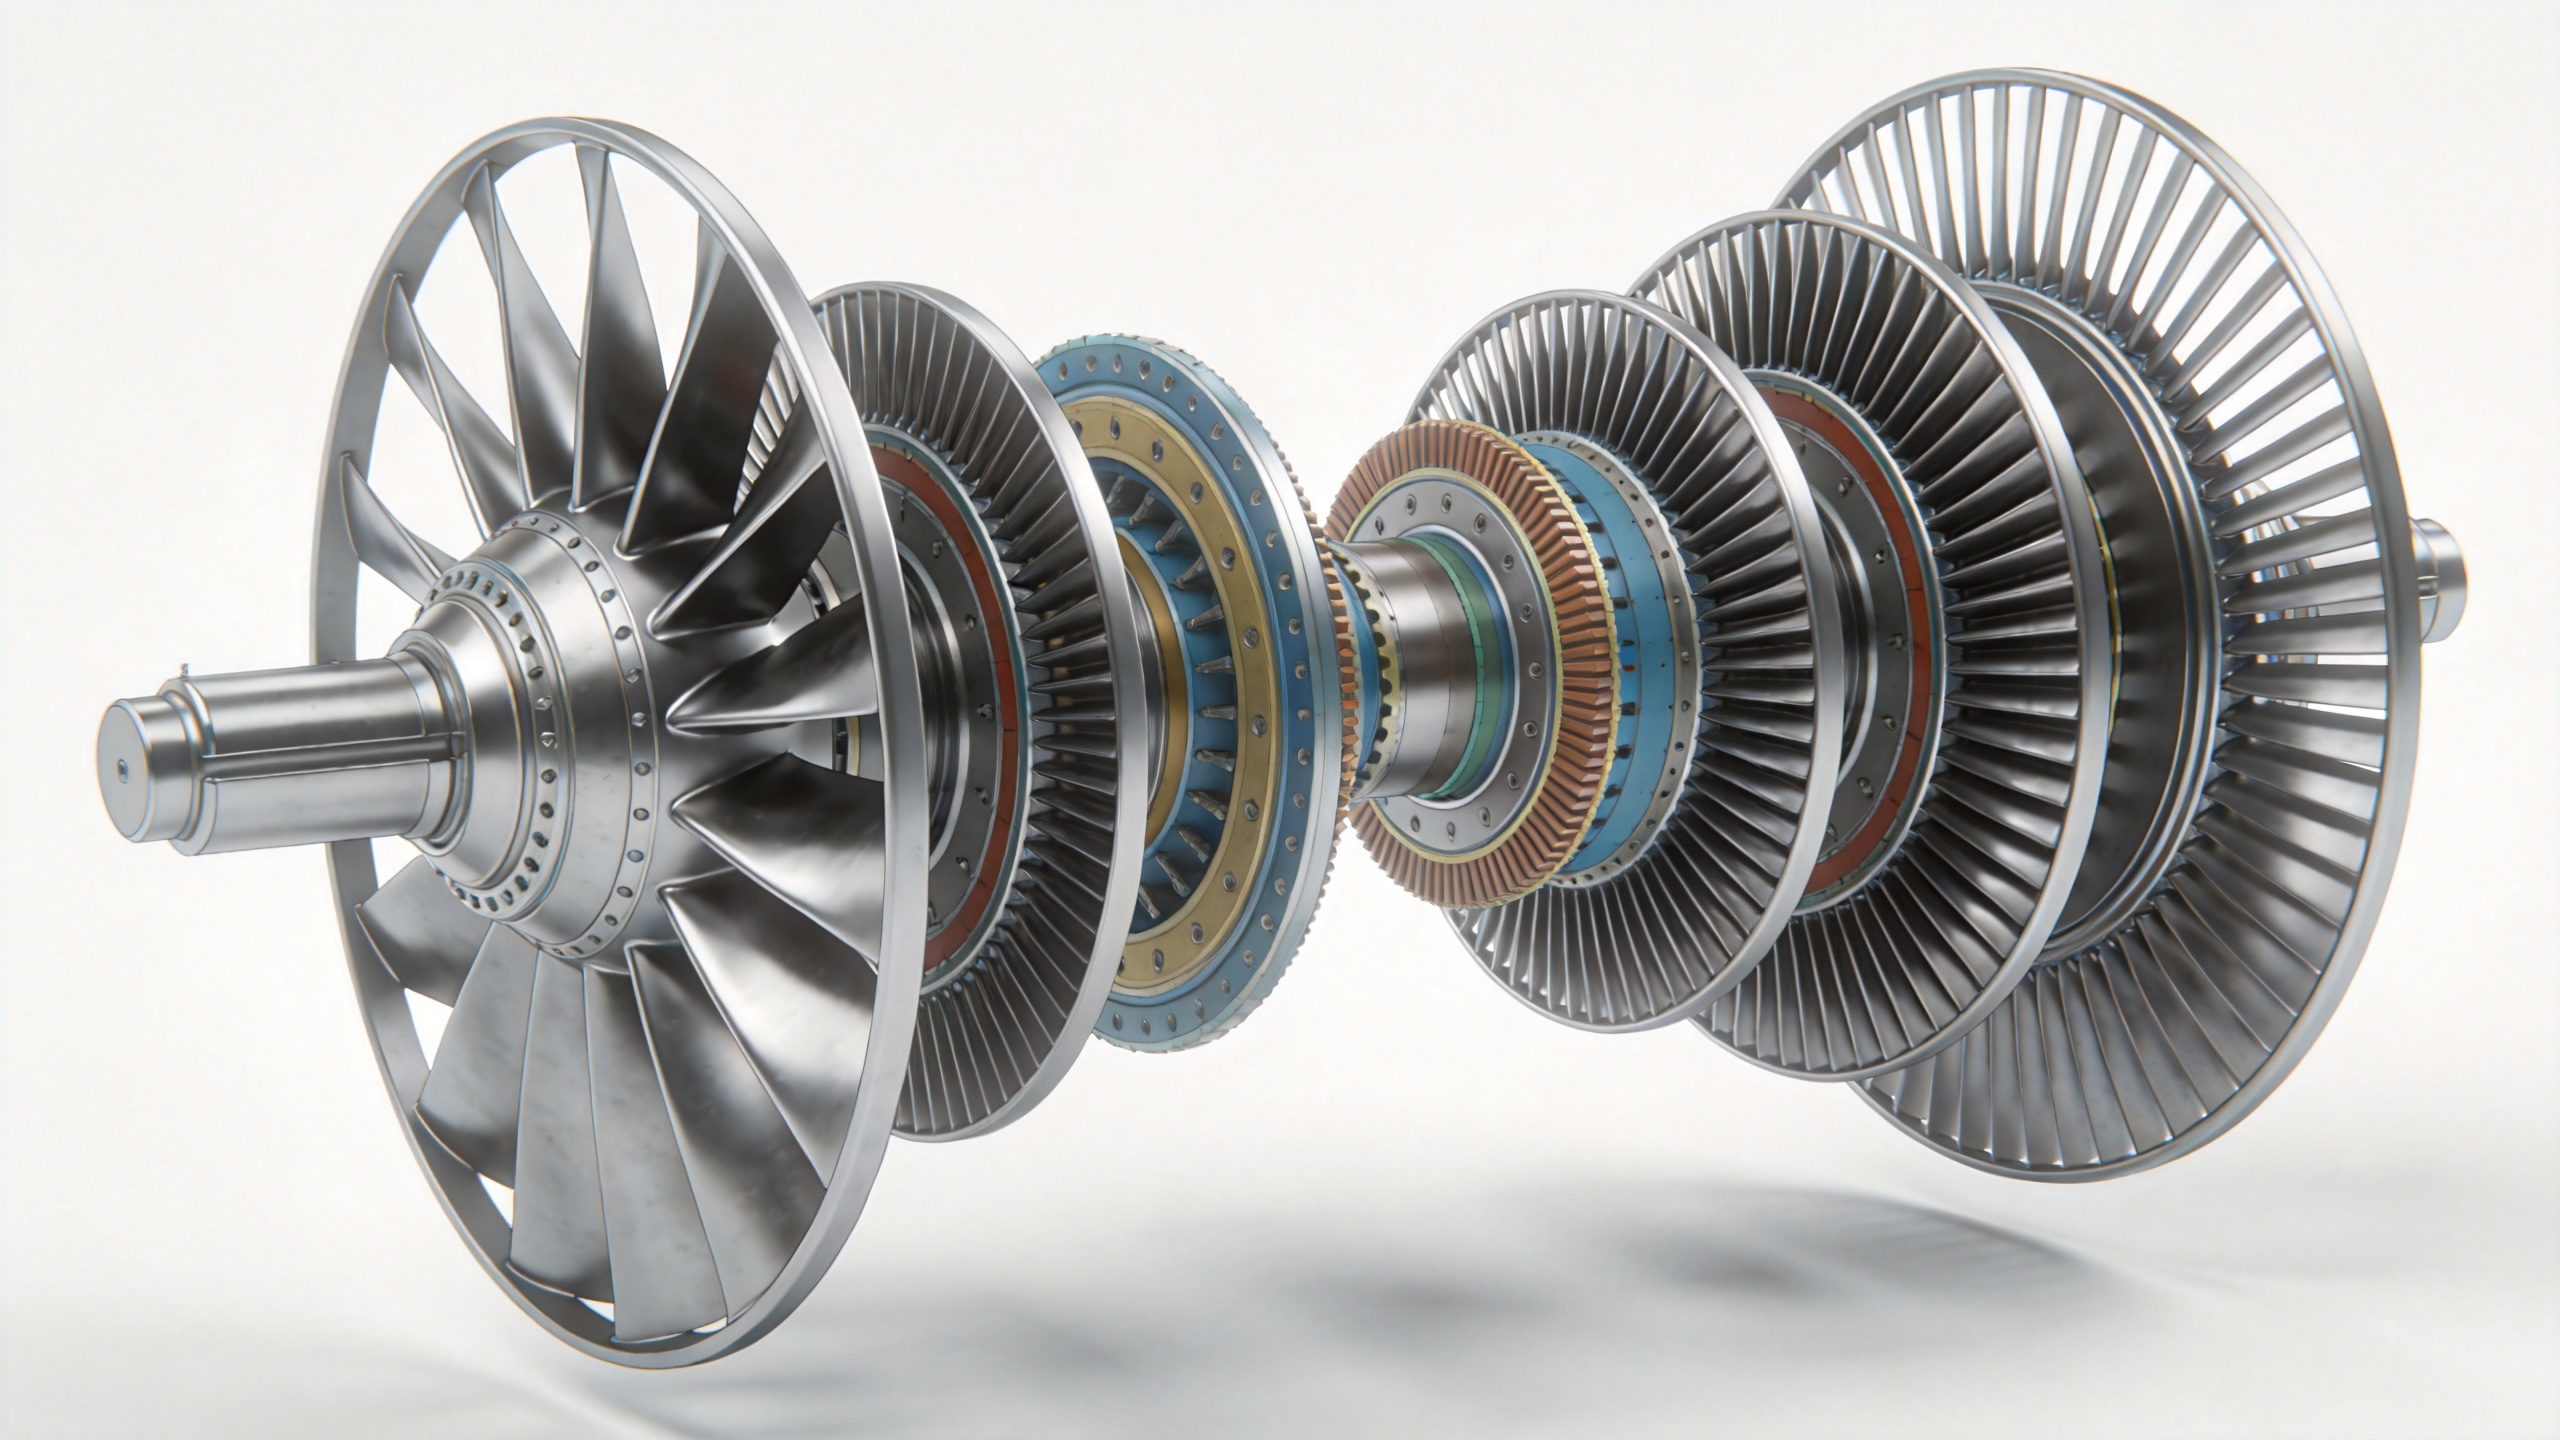
ชิ้นส่วนหลักที่ผลิตด้วยการตีขึ้นรูปในชุดส่วนนิ่งของกังหันแบบครบวงจร
1. แผ่นกั้นส่วนนิ่ง (Nozzle Guide Vanes)
ตลาด ใบพัดคงที่ — บางครั้งเรียกว่า ใบมีดนำทิศทางหัวฉีด หรือ NGV สำหรับเทอร์ไบน์ส่วนร้อน — เป็นชิ้นส่วนที่มองเห็นได้ชัดเจนที่สุด และเปลี่ยนบ่อยที่สุดใน สเตเตอร์เทอร์ไบน์ การประกอบ ใบพัดคงที่ เป็นแอร์ฟอยล์ที่มีความยาวเชือก (chord) ความโค้ง (camber) และการบิด (twist) ที่กำหนดไว้อย่างแม่นยำ ซึ่งกำหนดทิศทางของการไหลของก๊าซไปยังโรเตอร์ข้างหลัง ในขั้นตอนของคอมเพรสเซอร์ ชิ้นส่วนเหล่านี้เรียกว่า ใบมีดนำทิศทางคอมเพรสเซอร์ หรือ ใบมีดนำทิศทางแบบปรับค่าได้
สําหรับ ใบพัดคงที่ เพื่อให้ทำงานได้อย่างถูกต้องตลอดอายุการใช้งาน รูปทรงของแอร์ฟอยล์ต้องรักษาความแม่นยำตามขนาดที่กำหนดอย่างเข้มงวด โดยทั่วไปแล้วความคลาดเคลื่อนจะต้องไม่เกินเศษส่วนของมิลลิเมตรที่ขอบด้านหน้าและขอบด้านหลัง การขึ้นรูปด้วยแรงกด (forging) สามารถบรรลุความแม่นยำนี้ได้ผ่านกระบวนการขึ้นรูปใกล้เคียงรูปร่างสุดท้าย (near-net-shape die work) ซึ่งช่วยลดการกลึงหลังการขึ้นรูป และรักษาทิศทางของโครงสร้างเม็ดผลึก (grain flow) ให้สอดคล้องกับแกนของแรงเครียดหลัก
การเลือกวัสดุขึ้นอยู่กับส่วนของเทอร์ไบน์ สำหรับขั้นตอนของคอมเพรสเซอร์ ใบพัดคงที่ มักผลิตขึ้นจากโลหะผสมไทเทเนียมหรือเหล็กกล้าสแตนเลสแบบมาร์เทนซิติก ใบพัดนำทิศทางของหัวฉีดในบริเวณที่ร้อนที่สุด ซึ่งสัมผัสกับอุณหภูมิของก๊าซสูงสุด ต้องใช้โลหะผสมชนิดซูเปอร์อัลลอยที่มีนิกเกิลเป็นองค์ประกอบหลัก เช่น อินโคเนล นิโมนิก หรือฮาสเทลลอย ตามเกรดที่กำหนด เมื่อประเมินชิ้นส่วนทดแทนสำหรับส่วนนี้ การตรวจสอบข้อกำหนดของโลหะผสมและเงื่อนไขการอบความร้อนให้สอดคล้องกับแบบแปลนของผู้ผลิตต้นฉบับ (OEM) ถือเป็นสิ่งที่ไม่อาจละเลยได้ ชิ้นส่วนที่ขึ้นรูปด้วยกระบวนการตีขึ้นรูปแบบเทอร์ไบน์ สำหรับส่วนนี้ การยืนยันข้อกำหนดของโลหะผสมและเงื่อนไขการอบความร้อนให้ตรงกับแบบแปลนของผู้ผลิตต้นฉบับ (OEM) ถือเป็นสิ่งที่ไม่อาจละเลยได้
2. แหวนปิดด้านในและด้านนอก
ใบพัดคงที่ใน สเตเตอร์เทอร์ไบน์ มักยึดไว้ที่ปลายทั้งสองข้างด้วยแหวนปิด (shroud rings): แหวนปิดด้านนอกซึ่งเชื่อมต่อกับโครงสร้างภายนอกของเทอร์ไบน์ (turbine casing) และแหวนปิดด้านในซึ่งกำหนดผนังด้านในของช่องไหลของก๊าซ (gas-path inner wall) ในหลายแบบออกแบบ แหวนปิดเหล่านี้ผลิตเป็นชิ้นเดียวกันผ่านกระบวนการตีขึ้นรูป (integral forgings) โดยใบพัดและฐานรองรับแหวนปิด (shroud platform) ถูกตีขึ้นรูปเป็นหนึ่งเดียว ส่วนในแบบอื่น ๆ แหวนปิดด้านในที่แยกเป็นส่วนย่อยจะถูกยึดเข้ากับรากของใบพัดด้วยสลักเกลียวหรือเชื่อม
แหวนหุ้มภายนอกยังทำหน้าที่ปิดผนึกด้วย โดยรักษาช่องว่างให้คงที่ระหว่างปลายของซีลที่หมุนอยู่ ใบพัดคงที่ การกัดกร่อน ที่กลายเป็นปัจจัยจำกัดหลักใน สเตเตอร์เทอร์ไบน์ อายุการใช้งานยาวนาน.
3. ส่วนไดอะแฟรม
ในเทอร์ไบน์แกนเชิงแกนแบบหลายขั้นตอน โดยเฉพาะเทอร์ไบน์ไอน้ำ ส่วนไดอะแฟรมแต่ละส่วนจะรองรับแถวลูกสูบแบบนอซเซิลทั้งหมดไว้ในโครงสร้างเดียวที่ผลิตด้วยวิธีตีขึ้นรูปหรือเชื่อมแล้วตีขึ้นรูป ใบพัดคงที่ แอร์ฟอยล์ที่ปลายทั้งสองข้าง
ส่วนไดอะแฟรมถือเป็นหนึ่งในชิ้นส่วนที่ตีขึ้นรูปหนักที่สุดใน สเตเตอร์เทอร์ไบน์ การประกอบ ชิ้นส่วนเหล่านี้ต้องสามารถทนต่อแรงดันที่แตกต่างกันอย่างเต็มที่ทั่วทั้งขั้นตอนของหัวฉีด และรองรับแถวของใบพัดแบบคงที่โดยไม่เกิดการบิดเบี้ยว การขึ้นรูปด้วยกรรมวิธีการตีขึ้นรูปจากเหล็กกล้าผสมหรือเหล็กกล้าไร้สนิมจะให้ความแข็งแรงเชิงกลที่จำเป็น แม้ว่ากระบวนการนี้จะต้องอาศัยการออกแบบแม่พิมพ์อย่างรอบคอบเพื่อรักษาโปรไฟล์โค้งซับซ้อนแบบผสมผสานให้อยู่ภายในขอบเขตความคลาดเคลื่อนที่กำหนดไว้ในการขึ้นรูป
4. แหวนหัวฉีดและโครงรองรับใบพัด
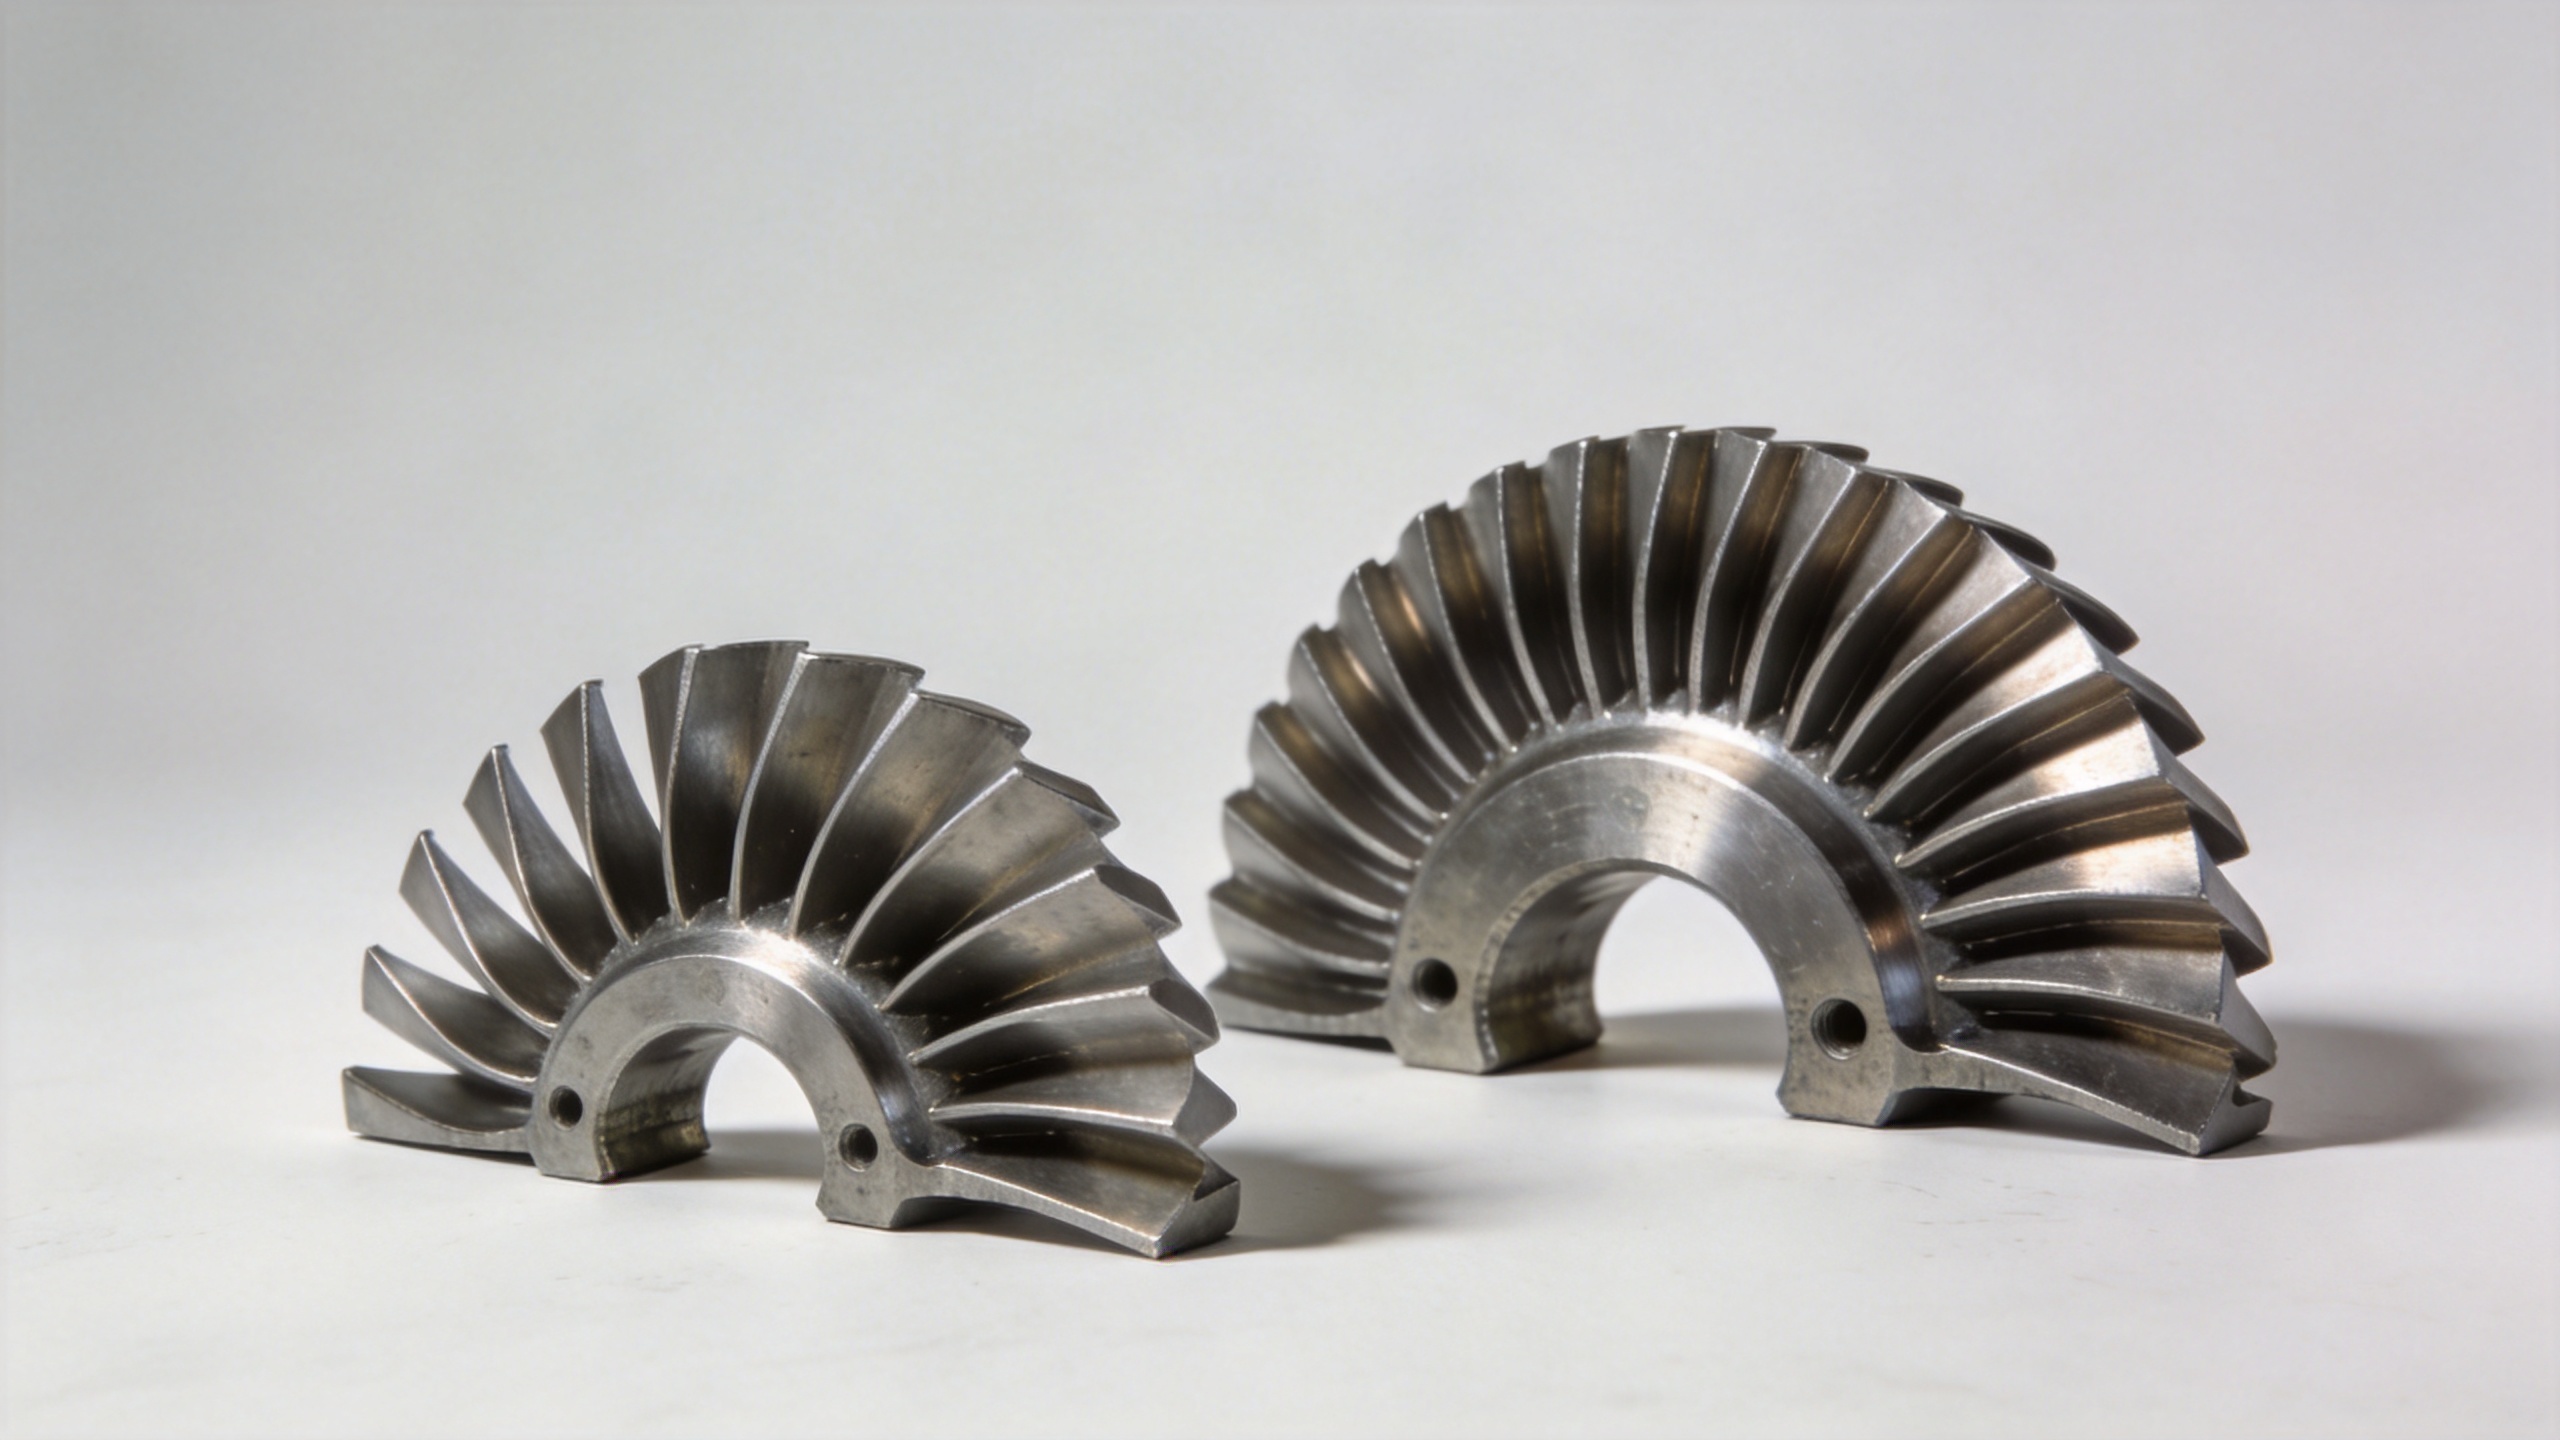
แหวนหัวฉีด — หรือที่บางครั้งเรียกว่าโครงรองรับใบพัดตามหลักเกณฑ์การออกแบบที่แตกต่างกัน — คือชิ้นส่วนที่ขึ้นรูปเป็นรูปวงแหวนซึ่งทำหน้าที่เป็นโครงสร้างสำหรับยึดติดชิ้นส่วนทั้งหมดของ สเตเตอร์เทอร์ไบน์ แถวใบพัดแบบคงที่ ชิ้นส่วนนี้จัดเตรียมพื้นผิวสำหรับการต่อกับปลอกของเทอร์ไบน์ จัดแนวแถวใบพัดให้สมมาตรกับเพลาหมุน และในคอมเพรสเซอร์แบบเรขาคณิตแปรผันยังทำหน้าที่เป็นที่ยึดแบริ่งหมุนสำหรับใบพัดที่สามารถปรับมุมได้
แหวนหัวฉีดที่มีรูปร่างไม่กลมสมบูรณ์แม้เพียงเล็กน้อย จะก่อให้เกิดแรงโหลดแบบไม่สมมาตรต่อแถวของแผ่นกั้นลม และทำให้ช่องว่างระหว่างชิ้นส่วนเปลี่ยนแปลงอย่างไม่สม่ำเสมอรอบบริเวณพื้นที่วงแหวน นี่คือปัญหาความเข้ากันได้ของแต่ละขั้นตอน ซึ่งวิศวกรบางครั้งอาจมองข้ามเมื่อจัดหาชิ้นส่วนทดแทน ชิ้นส่วนที่ขึ้นรูปด้วยกระบวนการตีขึ้นรูปแบบเทอร์ไบน์ ชิ้นส่วนที่ผ่านการตีขึ้นรูปอาจสอดคล้องตามข้อกำหนดวัสดุและขนาดรูปทรงรายละเอียดแต่ละข้อ แต่ยังคงล้มเหลวในการตรวจสอบการประกอบเข้าด้วยกัน หากเส้นผ่านศูนย์กลางของวงแหวนยึดสลักหรือเส้นผ่านศูนย์กลางของพื้นผิวอ้างอิงอยู่นอกขอบเขตความคลาดเคลื่อนที่ยอมรับได้ ความไม่สอดคล้องกันประเภทนี้ใน สเตเตอร์เทอร์ไบน์ มักจะไม่ถูกตรวจพบจนกระทั่งถึงขั้นตอนการประกอบสุดท้ายที่ศูนย์ซ่อมบำรุง
พิจารณาเรื่องวัสดุทั่วทั้งการประกอบ
A ครบถ้วน สเตเตอร์เทอร์ไบน์ การประกอบโดยทั่วไปไม่ใช้วัสดุโลหะผสมเพียงชนิดเดียว ชิ้นส่วนโครงสร้างภายนอก เช่น แหวนหัวฉีดและส่วนของแผ่นกั้นลม มักผลิตจากเหล็กกล้าผสมหรือเหล็กกล้าไร้สนิมผ่านกระบวนการตีขึ้นรูป เพื่อให้ได้ความแข็งแรงเชิงโครงสร้างและประสิทธิภาพด้านต้นทุน สำหรับชิ้นส่วนที่เกี่ยวข้องกับการไหลของอากาศ ใบพัดคงที่ ใบพัดและฐานรองรับฝาครอบ ใช้โลหะผสมประสิทธิภาพสูงที่เลือกให้เหมาะสมกับช่วงอุณหภูมิของแต่ละขั้นตอน
เมื่อกำหนดรายละเอียดชิ้นส่วนทดแทน ชิ้นส่วนที่ขึ้นรูปด้วยกระบวนการตีขึ้นรูปแบบเทอร์ไบน์ สิ่งที่ต้องพิจารณาไม่ใช่เพียงแค่ "โลหะผสมชนิดใด?" เท่านั้น แต่ยังรวมถึง "สถานะของโลหะผสมนั้นด้วย?" การให้ความร้อนหลังการขึ้นรูป (post-forge heat treatment) มีบทบาทควบคุมโครงสร้างจุลภาค ซึ่งส่งผลโดยตรงต่อสมบัติด้านความเหนื่อยล้า (fatigue) และการไหลช้า (creep) ของชิ้นส่วนแต่ละชิ้นที่ผ่านการผลิตเสร็จสมบูรณ์แล้ว ตัวอย่างเช่น ชิ้นส่วนที่ผ่านการตรวจสอบมิติเบื้องต้นได้ตามเกณฑ์ แต่จัดส่งมาจากผู้จัดจำหน่ายที่ไม่มีเอกสารรับรองการควบคุมกระบวนการให้ความร้อนหลังการขึ้นรูปอย่างเป็นทางการ ถือเป็นความเสี่ยงที่ทราบกันดีในงานซ่อมบำรุงและปรับปรุง (MRO) สำหรับส่วนสเตเตอร์แบบใช้งานรอบสูง (high-cycle stator)
สำหรับเกรดโลหะผสมมาตรฐาน (เช่น ไทเทเนียมเกรด 6Al-4V สเตนเลสสตีลเกรด 316 และอินโคเนล 718) ใบรับรองวัสดุจากโรงงานขึ้นรูป ซึ่งรวมถึงใบรับรองจากโรงหลอม (mill certificate) การติดตามแหล่งที่มาของแต่ละล็อตความร้อน (heat batch traceability) และรายงานผลการตรวจสอบมิติ ถือเป็นหลักฐานเชิงเอกสารที่ทีมจัดซื้อและทีมควบคุมคุณภาพในงาน MRO จำเป็นต้องมี สำหรับกรณีที่พิจารณาใช้สารเคลือบพิเศษ (specialty coatings) เป็นทางเลือกแทนการใช้โลหะผสมพื้นฐานที่มีคุณสมบัติสูงกว่า ใบพัดคงที่ การตัดสินใจเลือกระหว่างสองทางเลือกนี้ไม่ใช่เรื่องง่าย: แม้สารเคลือบจะเพิ่มประสิทธิภาพในการป้องกัน แต่ก็ทำให้กระบวนการผลิตซับซ้อนขึ้น มีความเสี่ยงด้านการยึดเกาะ (adhesion risks) และเพิ่มความยากลำบากในการตรวจสอบคุณภาพ ซึ่งอาจหลีกเลี่ยงได้หากเลือกอัปเกรดโลหะผสมพื้นฐานด้วยเกรดที่ได้รับการพิสูจน์แล้วว่ามีประสิทธิภาพ
หมายเหตุเชิงปฏิบัติสำหรับการจัดหาชิ้นส่วนสำหรับงานซ่อมบำรุงและปรับปรุง (MRO) ของส่วนสเตเตอร์ในเทอร์ไบน์
สิ่งนี้หมายความว่าอย่างไรเมื่อจัดหาชิ้นส่วนที่ขึ้นรูปด้วยการตีขึ้นใหม่เพื่อใช้แทนในงานซ่อมบำรุงครั้งใหญ่ สเตเตอร์เทอร์ไบน์ มีหลายปัจจัยที่ควรพิจารณาอย่างรอบคอบก่อนตัดสินใจเลือกผู้จัดจำหน่าย:
- ความแม่นยำของโปรไฟล์ : การ ใบพัดคงที่ ใบพัดต้องผลิตจากแบบแปลนฉบับที่ถูกต้อง โปรดยืนยันว่าผู้จัดจำหน่ายใช้แบบแปลนทางวิศวกรรมที่ลูกค้าจัดเตรียมไว้ หรือแบบเทียบเท่าที่ได้รับการรับรองแล้ว ไม่ใช่รูปร่างที่คาดคะเนเอาไว้
- ความเข้ากันได้ของเรขาคณิตบริเวณรากใบพัด : ส่วนรากของใบพัดที่เชื่อมต่อกับแผ่นปิดด้านใน (inner shroud) หรือร่องแผ่นกั้น (diaphragm slot) ต้องมีความแม่นยำสูงมาก ชิ้นส่วนที่ขึ้นรูปด้วยกระบวนการตีขึ้นรูปแบบเทอร์ไบน์ ชิ้นส่วนที่มีขนาดใบพัดถูกต้องแต่มีเรขาคณิตบริเวณรากไม่ตรง จะก่อให้เกิดปัญหาในการประกอบ ซึ่งมักจะไม่ถูกตรวจพบจนกว่าชิ้นส่วนจะถูกติดตั้งเข้าไปจริง
- การติดตามกลุ่มวัสดุที่ผ่านกระบวนการให้ความร้อน (heat batch traceability) : การติดตามย้อนกลับอย่างครบถ้วนตั้งแต่วัตถุดิบจนถึงชิ้นส่วนขึ้นรูปสำเร็จ จะเชื่อมโยงชิ้นส่วนสเตเตอร์แต่ละชิ้นที่จัดส่งกับบันทึกการหลอมโลหะผสมและการอบร้อนที่เกี่ยวข้อง ซึ่งมีความสำคัญต่อการตรวจสอบคุณภาพและการสอบสวนเหตุการณ์ผิดปกติ
- ความสามารถในการตรวจสอบโดยวิธีไม่ทำลาย (NDT) การตรวจสอบด้วยคลื่นอัลตราซาวนด์หรือการใช้สารเรืองแสงสามารถตรวจจับข้อบกพร่องที่อยู่ภายในและบนผิวหน้า ซึ่งการตรวจสอบด้วยสายตาและการวัดขนาดไม่สามารถตรวจพบได้ สำหรับชิ้นส่วนบริเวณโซนร้อน (hot-section) และคอมเพรสเซอร์ที่ทำงานภายใต้รอบการใช้งานสูง (high-cycle) การตรวจสอบแบบไม่ทำลาย (NDT) ควรเป็นขั้นตอนมาตรฐาน ไม่ใช่ทางเลือก
ผู้ผลิตชิ้นส่วนขึ้นรูปด้วยความแม่นยำที่เชี่ยวชาญเฉพาะด้าน สเตเตอร์เทอร์ไบน์ และชิ้นส่วนคอมเพรสเซอร์ แทนที่จะเป็นโรงงานขึ้นรูปทั่วไป มักมีเอกสารกระบวนการและศักยภาพในการวัดที่เพียงพอต่อการรองรับข้อกำหนดเหล่านี้ สำหรับองค์กรซ่อมบำรุง ซ่อมแซม และปรับปรุง (MRO) ที่จัดหาชิ้นส่วนจากภูมิภาคเอเชีย ผู้ผลิตที่มีประวัติการส่งออกที่แน่นอนไปยังลูกค้าในภาคพลังงานของอเมริกาเหนือและเอเชีย ถือเป็นทางเลือกในการจัดหาที่น่าพิจารณา โดยเฉพาะในกรณีที่ความยืดหยุ่นด้านระยะเวลาการจัดส่ง (lead time) และความสามารถในการแข่งขันด้านต้นทุนมีความสำคัญ
สรุป
A ครบถ้วน สเตเตอร์เทอร์ไบน์ การประกอบ (assembly) นำชิ้นส่วนที่ขึ้นรูปด้วยการตีขึ้นรูป (forged components) หลายชิ้นที่แตกต่างกันมารวมกัน ได้แก่ ใบพัดคงที่ ชิ้นส่วนใบพัด (blades), แหวนครอบด้านในและด้านนอก (inner and outer shroud rings), ส่วนของไดอะแฟรม (diaphragm segments) และแหวนหัวฉีด (nozzle ring) หรือตัวรองรับแผ่นกั้น (vane carrier) แต่ละชิ้นมีรูปทรงเรขาคณิต วัสดุ และข้อกำหนดด้านกระบวนการที่แตกต่างกัน การทราบว่าชิ้นส่วนใดจำเป็นต้องเปลี่ยน และการเปลี่ยนชิ้นส่วนนั้นต้องการอะไรจากด้าน ชิ้นส่วนที่ขึ้นรูปด้วยกระบวนการตีขึ้นรูปแบบเทอร์ไบน์ ผู้จัดจำหน่าย คือจุดเริ่มต้นสำหรับการซ่อมแซมส่วนสเตเตอร์อย่างมีประสิทธิภาพทุกครั้ง
สำหรับทีมจัดซื้อและทีมวิศวกรรมที่ประเมินการจัดหาชิ้นส่วนสเตเตอร์แบบขึ้นรูปด้วยแรงกด การตรวจสอบย้อนกลับของโลหะผสม ความสามารถในการตรวจสอบมิติ และความเข้ากันได้ของเรขาคณิตบริเวณรากก่อนสั่งซื้อครั้งแรก ถือเป็นการใช้เวลาอย่างคุ้มค่า