 EN

Z jakich części wykonywanych metodą kucia składa się kompletna zestawka statora turbiny?
Kiedy stator turbiny zespół trafia do przeglądu i remontu; jednym z pierwszych pytań, jakie zadaje sobie doświadczony inżynier ds. eksploatacji i konserwacji, jest: które konkretne części wykonywane metodą kucia wymagają wymiany oraz czy te części pochodzą od producenta, który rozumie łańcuch dopuszczalnych odchyłek w tym zespole? Brzmi to jak proste pytanie – i zasadniczo takie jest – ale w praktyce odpowiedź zależy od dokładnej znajomości tego, co stanowi kompletny stator turbiny i dlaczego każdy element musi być wykonany z precyzją część wykonywana metodą kucia turbiny zamiast być odlewem lub płytą frezowaną.
W niniejszym przewodniku omówiono główne części wykonywane metodą kucia, które tworzą kompletny stator turbiny , wymagania materiałowe dla każdej z nich oraz aspekty produkcyjne istotne przy zakupie części zamiennych.
Rzeczywista funkcja zespołu statora turbiny
The stator turbiny to nieruchoma konstrukcja nośna umieszczona pomiędzy każdym rzędem wirujących łopatek, a czasem również wokół nich. Jej zadaniem jest zapewnienie właściwej aerodynamiki: nieruchome kierownice przekierowują i przyspieszają strumień gorącego gazu lub pary przed uderzeniem w kolejny stopień wirnika. Bez precyzyjnych profili kierownic kąty przepływu odchylają się od założonych wartości, spada sprawność urządzenia, a wirnik w kolejnym stopniu podlega niestabilnemu obciążeniu.
Poza aspektami aerodynamicznymi stator turbiny przenosi obciążenia konstrukcyjne, kontroluje gradienty temperaturowe oraz – w wielu przemysłowych turbinach gazowych – stanowi punkt mocowania mechanizmów o zmiennej geometrii. To połączenie wymagań sprawia, że kucie jest preferowaną metodą wytwarzania większości elementów statora: struktura mikrokrystaliczna wytworzonego metodą kucia zapewnia lepszą odporność na zmęczenie i ściślejszą zgodność wymiarową niż odlewy wykonane z tego samego materiału.
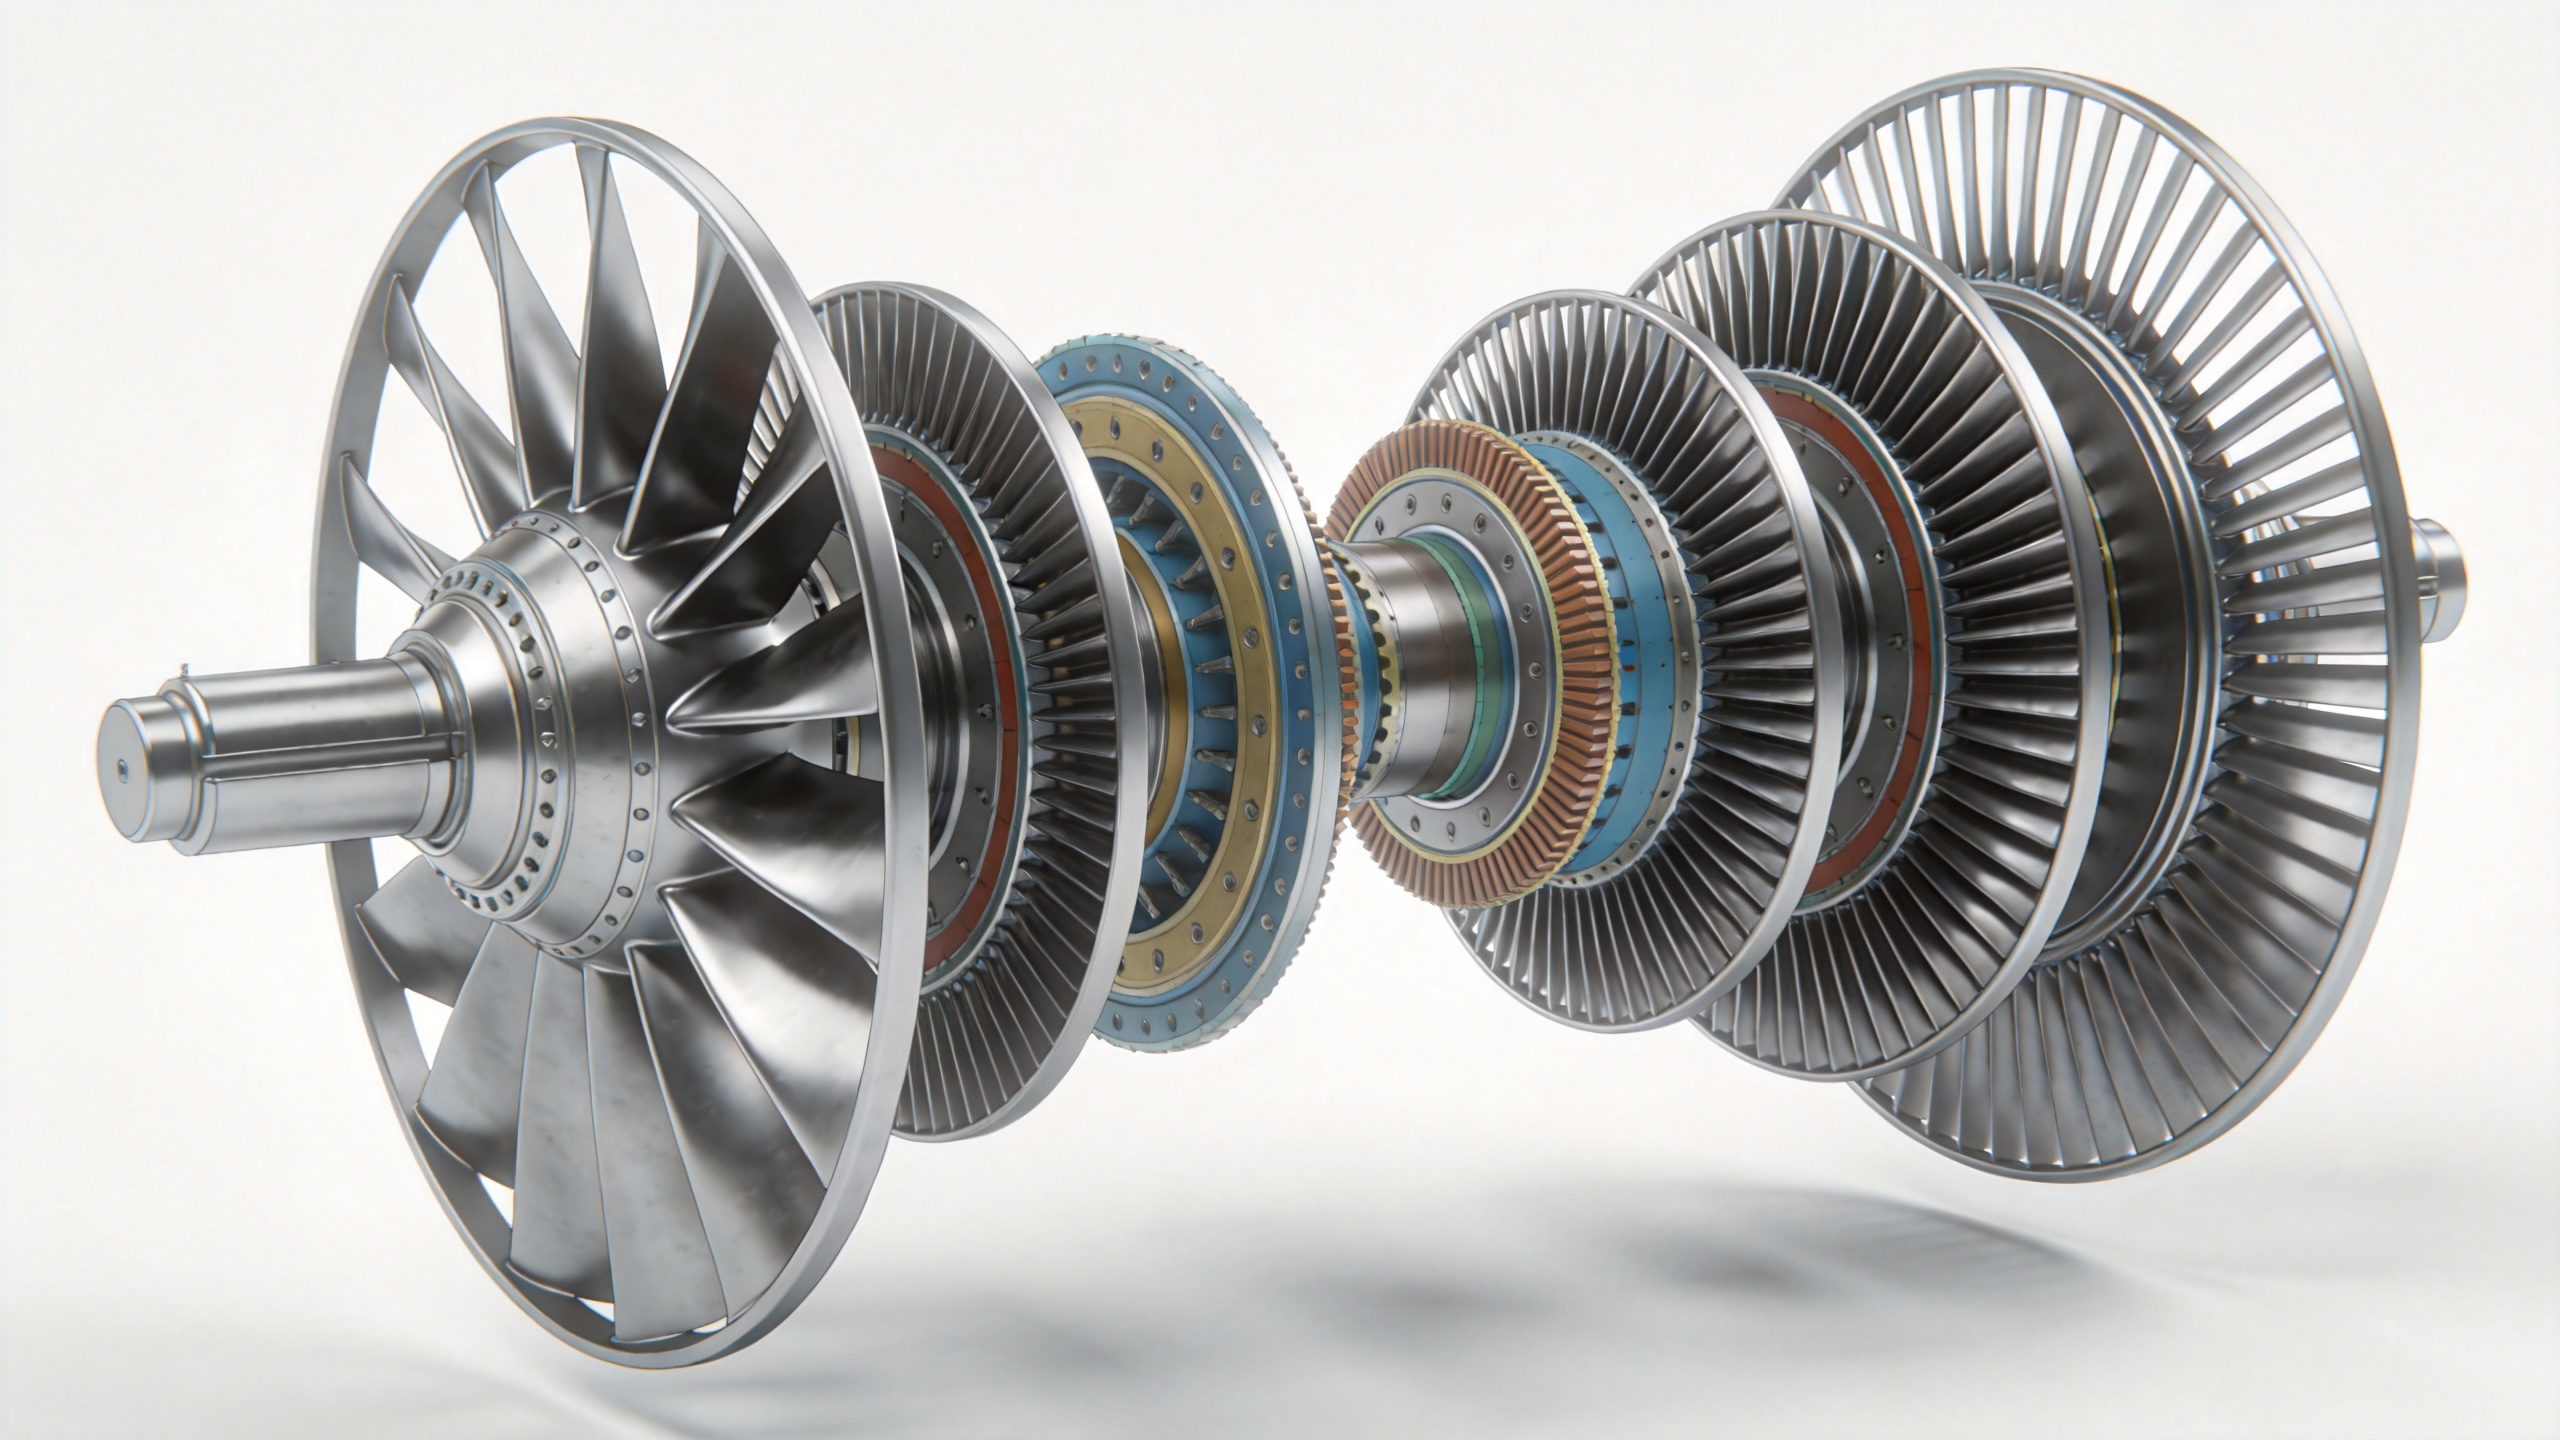
Główne elementy wykonywane metodą kucia w kompletnym zestawie statora turbiny
1. Kierownice statora (kierownice przewodzące dyszowe)
The łopatka statora — czasem nazywany przewodniczącą łopatką dyszy lub NGV w turbinach o wysokiej temperaturze — jest najbardziej widocznym i najczęściej wymienianym elementem w stator turbiny montażu. Każdy łopatka statora jest profilowaną łopatką aerodynamiczną o ściśle określonej cięciwie, krzywiźnie i skręceniu, które decydują o kierunku przepływu gazu na wirnik znajdujący się w dalszej części przepływu. W stopniach sprężarki te elementy nazywane są przewodniczącymi łopatkami sprężarki lub zmiennymi przewodniczącymi łopatkami.
Dla łopatka statora aby działał prawidłowo przez cały okres eksploatacji, profil łopatki aerodynamicznej musi być utrzymywany z bardzo ścisłymi tolerancjami wymiarowymi, zwykle w ułamkach milimetra dla krawędzi natarcia i krawędzi spływu. Kosztowne odlewania osiągają to dzięki technologii bliskiej kształtu końcowego przy użyciu matryc, co minimalizuje obróbkę po kuciu oraz zachowuje kierunkowy przepływ ziaren metalu zgodny z główną osią naprężeń.
Wybór materiału zależy od sekcji turbiny. W stopniach sprężarki łopatka statora są zwykle wykonywane z stopów tytanu lub stali nierdzewnej martensytycznej. Przewodniki dyszowe w gorącej strefie, narażone na najwyższe temperatury gazów, wymagają stopów nadstopowych na bazie niklu, takich jak Inconel, Nimonic lub gatunki Hastelloy. Przy ocenie części zamiennych część wykonywana metodą kucia turbiny do tej sekcji weryfikacja specyfikacji stopu oraz warunków obróbki cieplnej zgodnie z rysunkiem producenta oryginalnego (OEM) jest bezwzględnie konieczna.
2. Wewnętrzne i zewnętrzne pierścienie osłonowe
W nieruchomych łopatkach turbiny stator turbiny zazwyczaj oba końce są trzymane przez pierścienie osłonowe: zewnętrzny pierścień osłonowy połączony z obudową turbiny oraz wewnętrzny pierścień osłonowy definiujący wewnętrzną ścianę ścieżki przepływu gazów. W wielu konstrukcjach te pierścienie są integralnymi wykowkami, przy czym łopatka i jej platforma osłonowa są wykonywane jako jedna całość. W innych przypadkach oddzielne segmenty wewnętrznego pierścienia osłonowego są przykręcane lub spawane do korzeni łopatek.
Zewnętrzny pierścień osłonowy pełni również funkcję uszczelniającą, kontrolując luz pomiędzy wirującą uszczelką wierzchołkową a samym pierścieniem. Wytłoczone pierścienie osłonowe muszą zachować okrągłość pod wpływem cykli termicznych; odkształcony pierścień powoduje tarcie, zużycie ścierne oraz spadek sprawności. Inżynierowie obsługujący remonty często stwierdzają, że odkształcenie pierścienia osłonowego, a nie łopatka statora erozja, okazuje się czynnikiem ograniczającym stator turbiny czas użytkowania.
3. Segmenty przegrody
W wielostopniowych turbinach osiowych, szczególnie turbinach parowych, segmenty przegrody zawierają cały rząd łopatek kierujących w jednej strukturze wytłoczonej lub spawanej i wytłoczonej. Każdy segment przegrody to zakrzywiona płyta rozciągająca się od pierścienia wewnętrznego do obudowy zewnętrznej i wspierająca łopatka statora profilowane łopatki na obu końcach.
Segmenty przegrody należą do cięższych komponentów wytłoczonych w stator turbiny montażu. Muszą wytrzymać pełną różnicę ciśnień na stopniu dyszy i wspierać szereg łopatek bez odkształceń. Wykonanie ich z stali stopowej lub stali nierdzewnej zapewnia niezbędną wytrzymałość mechaniczną, choć wymaga również starannej konstrukcji matryc, aby zachować złożony profil o krzywiźnie złożonej w granicach dopuszczalnych odchyłek wykonawczych.
4. Pierścień dyszowy i uchwyt łopatek
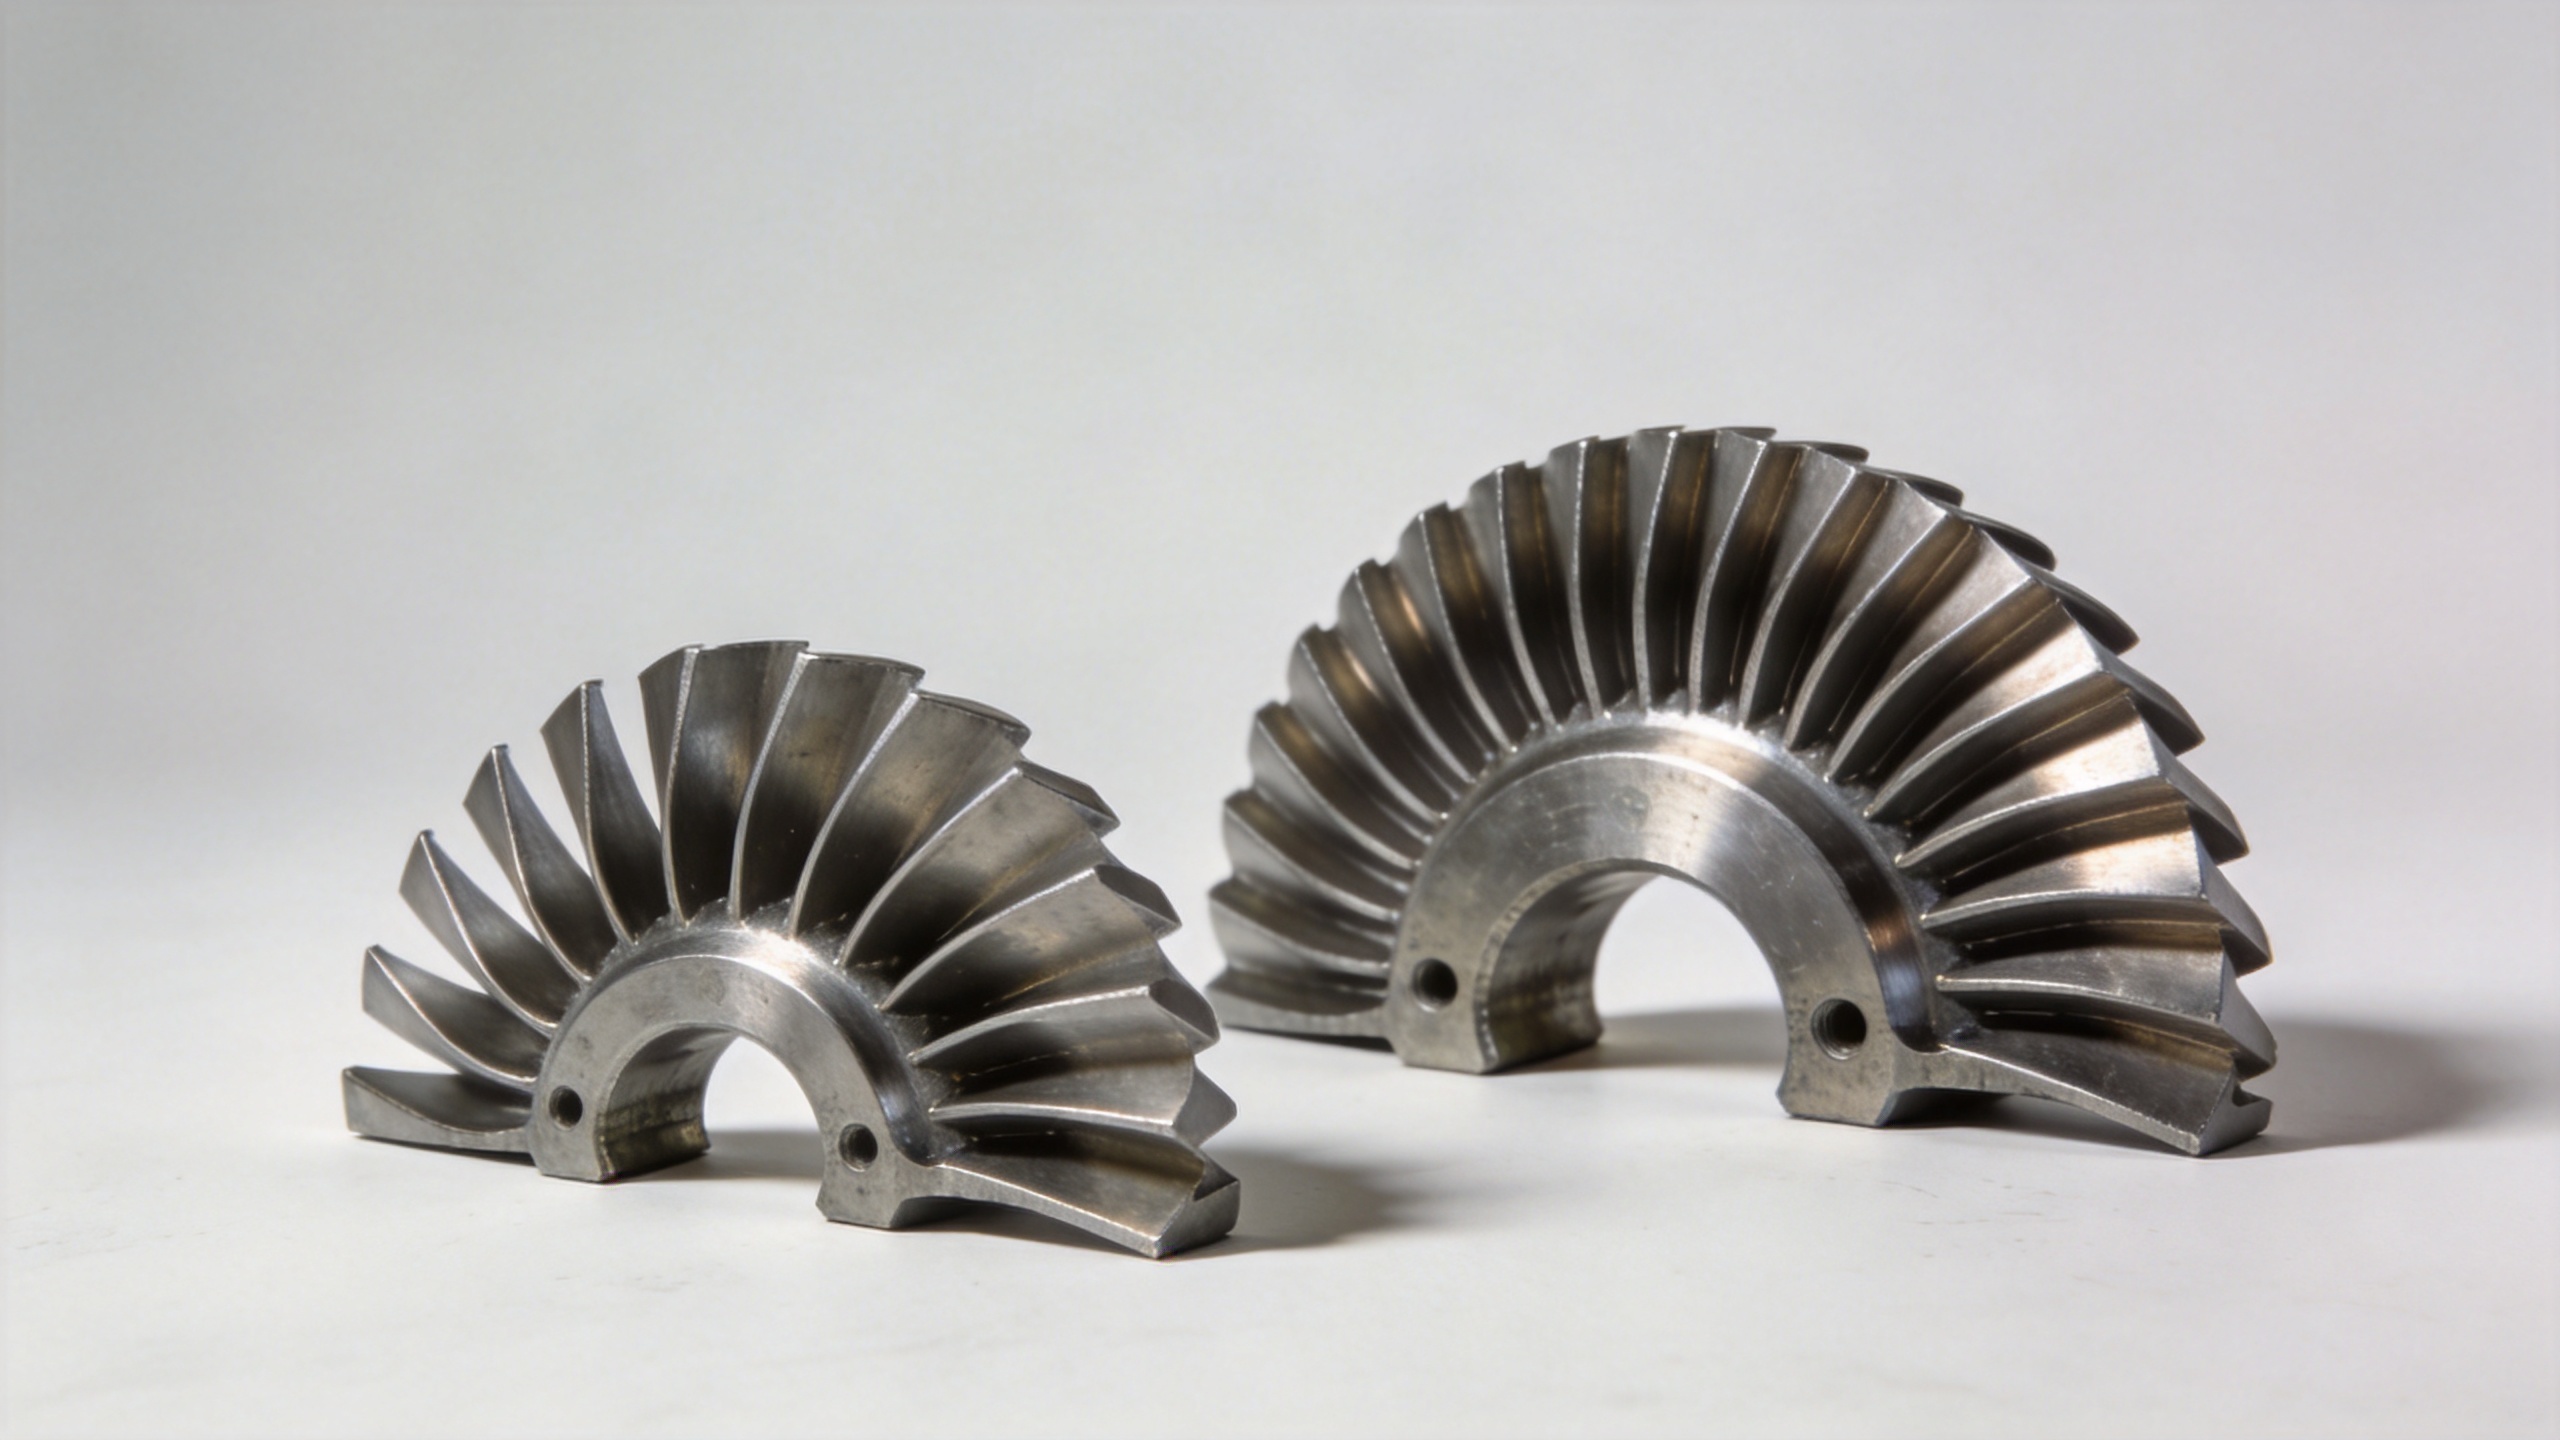
Pierścień dyszowy — lub uchwyt łopatek w niektórych konwencjach projektowych — to pierścieniowy wyrób kuty, który stanowi konstrukcję mocującą całego stator turbiny szeregu łopatek. Zapewnia on powierzchnię styku z obudową turbiny, współosiowe pozycjonowanie szeregu łopatek względem wirnika oraz w sprężarkach o zmiennej geometrii zawiera łożyska obrotowe dla regulowanych łopatek.
Pierścień dyszowy, który jest nawet nieznacznie niesymetryczny, powoduje asymetryczne obciążenie rzędu łopatek i nieregularne zmiany luzów wokół pierścienia pierścieniowego. Jest to problem zgodności stopnia, na który inżynierowie czasem nie zwracają uwagi przy zakupie części zamiennych część wykonywana metodą kucia turbiny : wykutek może spełniać specyfikację materiałową oraz wymiary profilu indywidualnie, ale mimo to nie przejść kontroli dopasowania w montażu, jeśli średnica okręgu śrub lub średnica wpasu wychodzi poza tolerancję. Taki brak zgodności w stator turbiny rzadko wykrywany jest dopiero podczas końcowego montażu w zakładzie remontowym.
Uwagi materiałowe dotyczące całego zespołu
Pełne stator turbiny zespół rzadko wykorzystuje pojedynczą rodzinę stopów. Zewnętrzne elementy konstrukcyjne, takie jak pierścienie dyszowe i segmenty przegrody, są często wykonywane z stali stopowej lub stali nierdzewnej ze względu na wytrzymałość konstrukcyjną i opłacalność. Elementy aerodynamiczne, łopatka statora i platformy osłonowe, wykonane są ze stopów o wyższej wydajności, dobranych do zakresu temperatur charakterystycznego dla każdego stopnia.
Przy określaniu części zamiennych część wykonywana metodą kucia turbiny w związku z tym pytanie brzmi nie tylko «jakiego stopu?», ale także «w jakim stanie termicznym stop?». Obróbka cieplna po kuciu kontroluje mikrostrukturę oraz właściwości zmęczeniowe i pełzania gotowego elementu. Kute części, które przeszły kontrolę wymiarową przy odbiorze, lecz pochodzą od dostawcy nieposiadającego dokumentacji potwierdzającej kontrolowaną obróbkę cieplną, stanowią uznane ryzyko w zastosowaniach statorów o wysokiej liczbie cykli.
W przypadku standardowych gatunków stopów (tytan 6Al-4V, stal nierdzewna 316, IN718) certyfikat materiałowy od kuźnicy – obejmujący certyfikat hutniczy, śledzenie partii wytopu oraz raport z kontroli wymiarowej – zapewnia ślad dokumentacyjny wymagany przez zespoły zakupów i jakości w serwisie MRO. Gdy rozważa się specjalne powłoki jako alternatywę dla podstawowego stopu o wyższych specyfikacjach, łopatka statora kompromis nie jest prosty: powłoka zapewnia ochronę, ale jednocześnie wprowadza dodatkowe etapy procesu, ryzyko utraty przyczepności oraz zwiększoną złożoność kontroli, której można uniknąć dzięki sprawdzonej modernizacji stopu.
Praktyczne uwagi dotyczące zakupów w serwisie MRO turbin stacjonarnych
Co oznacza to przy zakupie zamiennych, wykonywanych metodą kucia elementów dla stator turbiny przeglądu? Przed podjęciem decyzji o współpracy z dostawcą warto ocenić kilka czynników:
- Dokładność profilu w sprawie: łopatka statora profil łopatki musi zostać wyprodukowany zgodnie z odpowiednią wersją rysunku konstrukcyjnego. Należy potwierdzić, że dostawca korzysta z rysunków inżynieryjnych dostarczonych przez klienta lub ich certyfikowanych odpowiedników, a nie z przybliżonych profili.
- Zgodność geometrii nasadki łopatki : Nasadka łopatki łącząca się z wewnętrznym pierścieniem lub rowkiem przegrody stanowi połączenie precyzyjne. Element o poprawnych wymiarach profilu łopatki, ale niewłaściwej geometrii nasadki powoduje problemy montażowe, które nie są wykrywane dopóki sprzęt nie zostanie zamontowany. część wykonywana metodą kucia turbiny z poprawnymi wymiarami profilu łopatki, ale niewłaściwą geometrią nasadki powoduje problemy montażowe, które nie są wykrywane dopóki sprzęt nie zostanie zamontowany.
- Śledzalność partii cieplnej : Pełna śledzalność od surowca do gotowego wyrobu kowanego wiąże każdy dostarczony element statora z danymi dotyczącymi stopu i obróbki cieplnej, co ma znaczenie przy przeglądzie jakości i dochodzeniu incydentów.
- Możliwości badań nieniszczących testy ultradźwiękowe lub fluorescencyjne wykrywają wady wewnętrzne i powierzchniowe, których nie ujawniają kontrole wizualne i wymiarowe. Dla elementów gorącej strefy oraz części sprężarki o wysokiej liczbie cykli badania nieniszczące powinny być standardem, a nie opcją.
Producentów precyzyjnego kucia specjalizujących się w stator turbiny i komponentach sprężarki, a nie ogólnego przeznaczenia, posiadają zazwyczaj dokumentację procesową oraz zdolność pomiarową niezbędną do spełnienia tych wymagań. Dla organizacji MRO zakupujących w Azji producenci z udokumentowaną historią eksportu do klientów z sektora energetycznego Ameryki Północnej i Azji stanowią realną alternatywę dostawczą, szczególnie tam, gdzie ważna jest elastyczność czasów realizacji i konkurencyjność cenowa.
Wniosek
Pełne stator turbiny montaż łączy w całość kilka różnych elementów wykonywanych metodą kucia: łopatka statora y, pierścienie osłon wewnętrznych i zewnętrznych, segmenty przegrody oraz pierścień dyszowy lub nośnik łopatek. Każdy z nich ma własną geometrię, materiał i wymagania procesowe. Wiedza na temat tego, który element wymaga wymiany, oraz co ta wymiana wiąże się z punktu widzenia część wykonywana metodą kucia turbiny dostawca jest punktem wyjścia każdego skutecznego remontu stojana.
Dla zespołów zakupów i inżynierii oceniających dostawę komponentów stojana wytwarzanych metodą kucia sprawdzenie śledzalności stopu, możliwości kontroli wymiarowej oraz zgodności geometrii podstawy przed złożeniem pierwszego zamówienia to dobrze wykorzystany czas.