 EN

Из каких штампованных компонентов состоит полная сборка статора турбины?
Когда статор турбины сборка поступает на капитальный ремонт; одна из первых вещей, которую опытный инженер по эксплуатации и техническому обслуживанию хочет узнать, — это: какие именно кованные детали требуют замены и поставляются ли эти детали от производителя, который понимает накопление допусков в данной сборке? На первый взгляд вопрос кажется простым, и в принципе так оно и есть, однако на практике ответ зависит от точного знания того, что включает в себя полная статор турбины сборка и почему каждый компонент должен быть прецизионной тurbинная кованая деталь деталью, а не литой или изготовленной из обработанной пластины.
В этом руководстве рассматриваются основные кованные компоненты, составляющие полную статор турбины сборку, требования к материалам для каждого компонента и технологические аспекты производства, имеющие значение при закупке заменителей.
Фактическое назначение сборки статора турбины
Рынок статор турбины является неподвижной конструктивной рамой, расположенной между каждым рядом вращающихся лопаток и иногда — вокруг них. Её задача — аэродинамическая: неподвижные лопатки перенаправляют и ускоряют поток горячего газа или пара перед тем, как он попадает на следующую ступень ротора. При отклонении профиля лопаток от заданного значения углы потока сбиваются, КПД снижается, а ротор на последующей ступени испытывает неравномерную нагрузку.
Помимо аэродинамики, статор турбины воспринимает конструктивные нагрузки, управляет тепловыми градиентами и во многих промышленных газовых турбинах обеспечивает точки крепления для механизмов переменной геометрии. Именно сочетание этих требований делает ковку предпочтительным методом изготовления большинства деталей статора: кованая микроструктура обеспечивает более высокую усталостную прочность и лучшую размерную стабильность по сравнению с литыми изделиями из аналогичного материала.
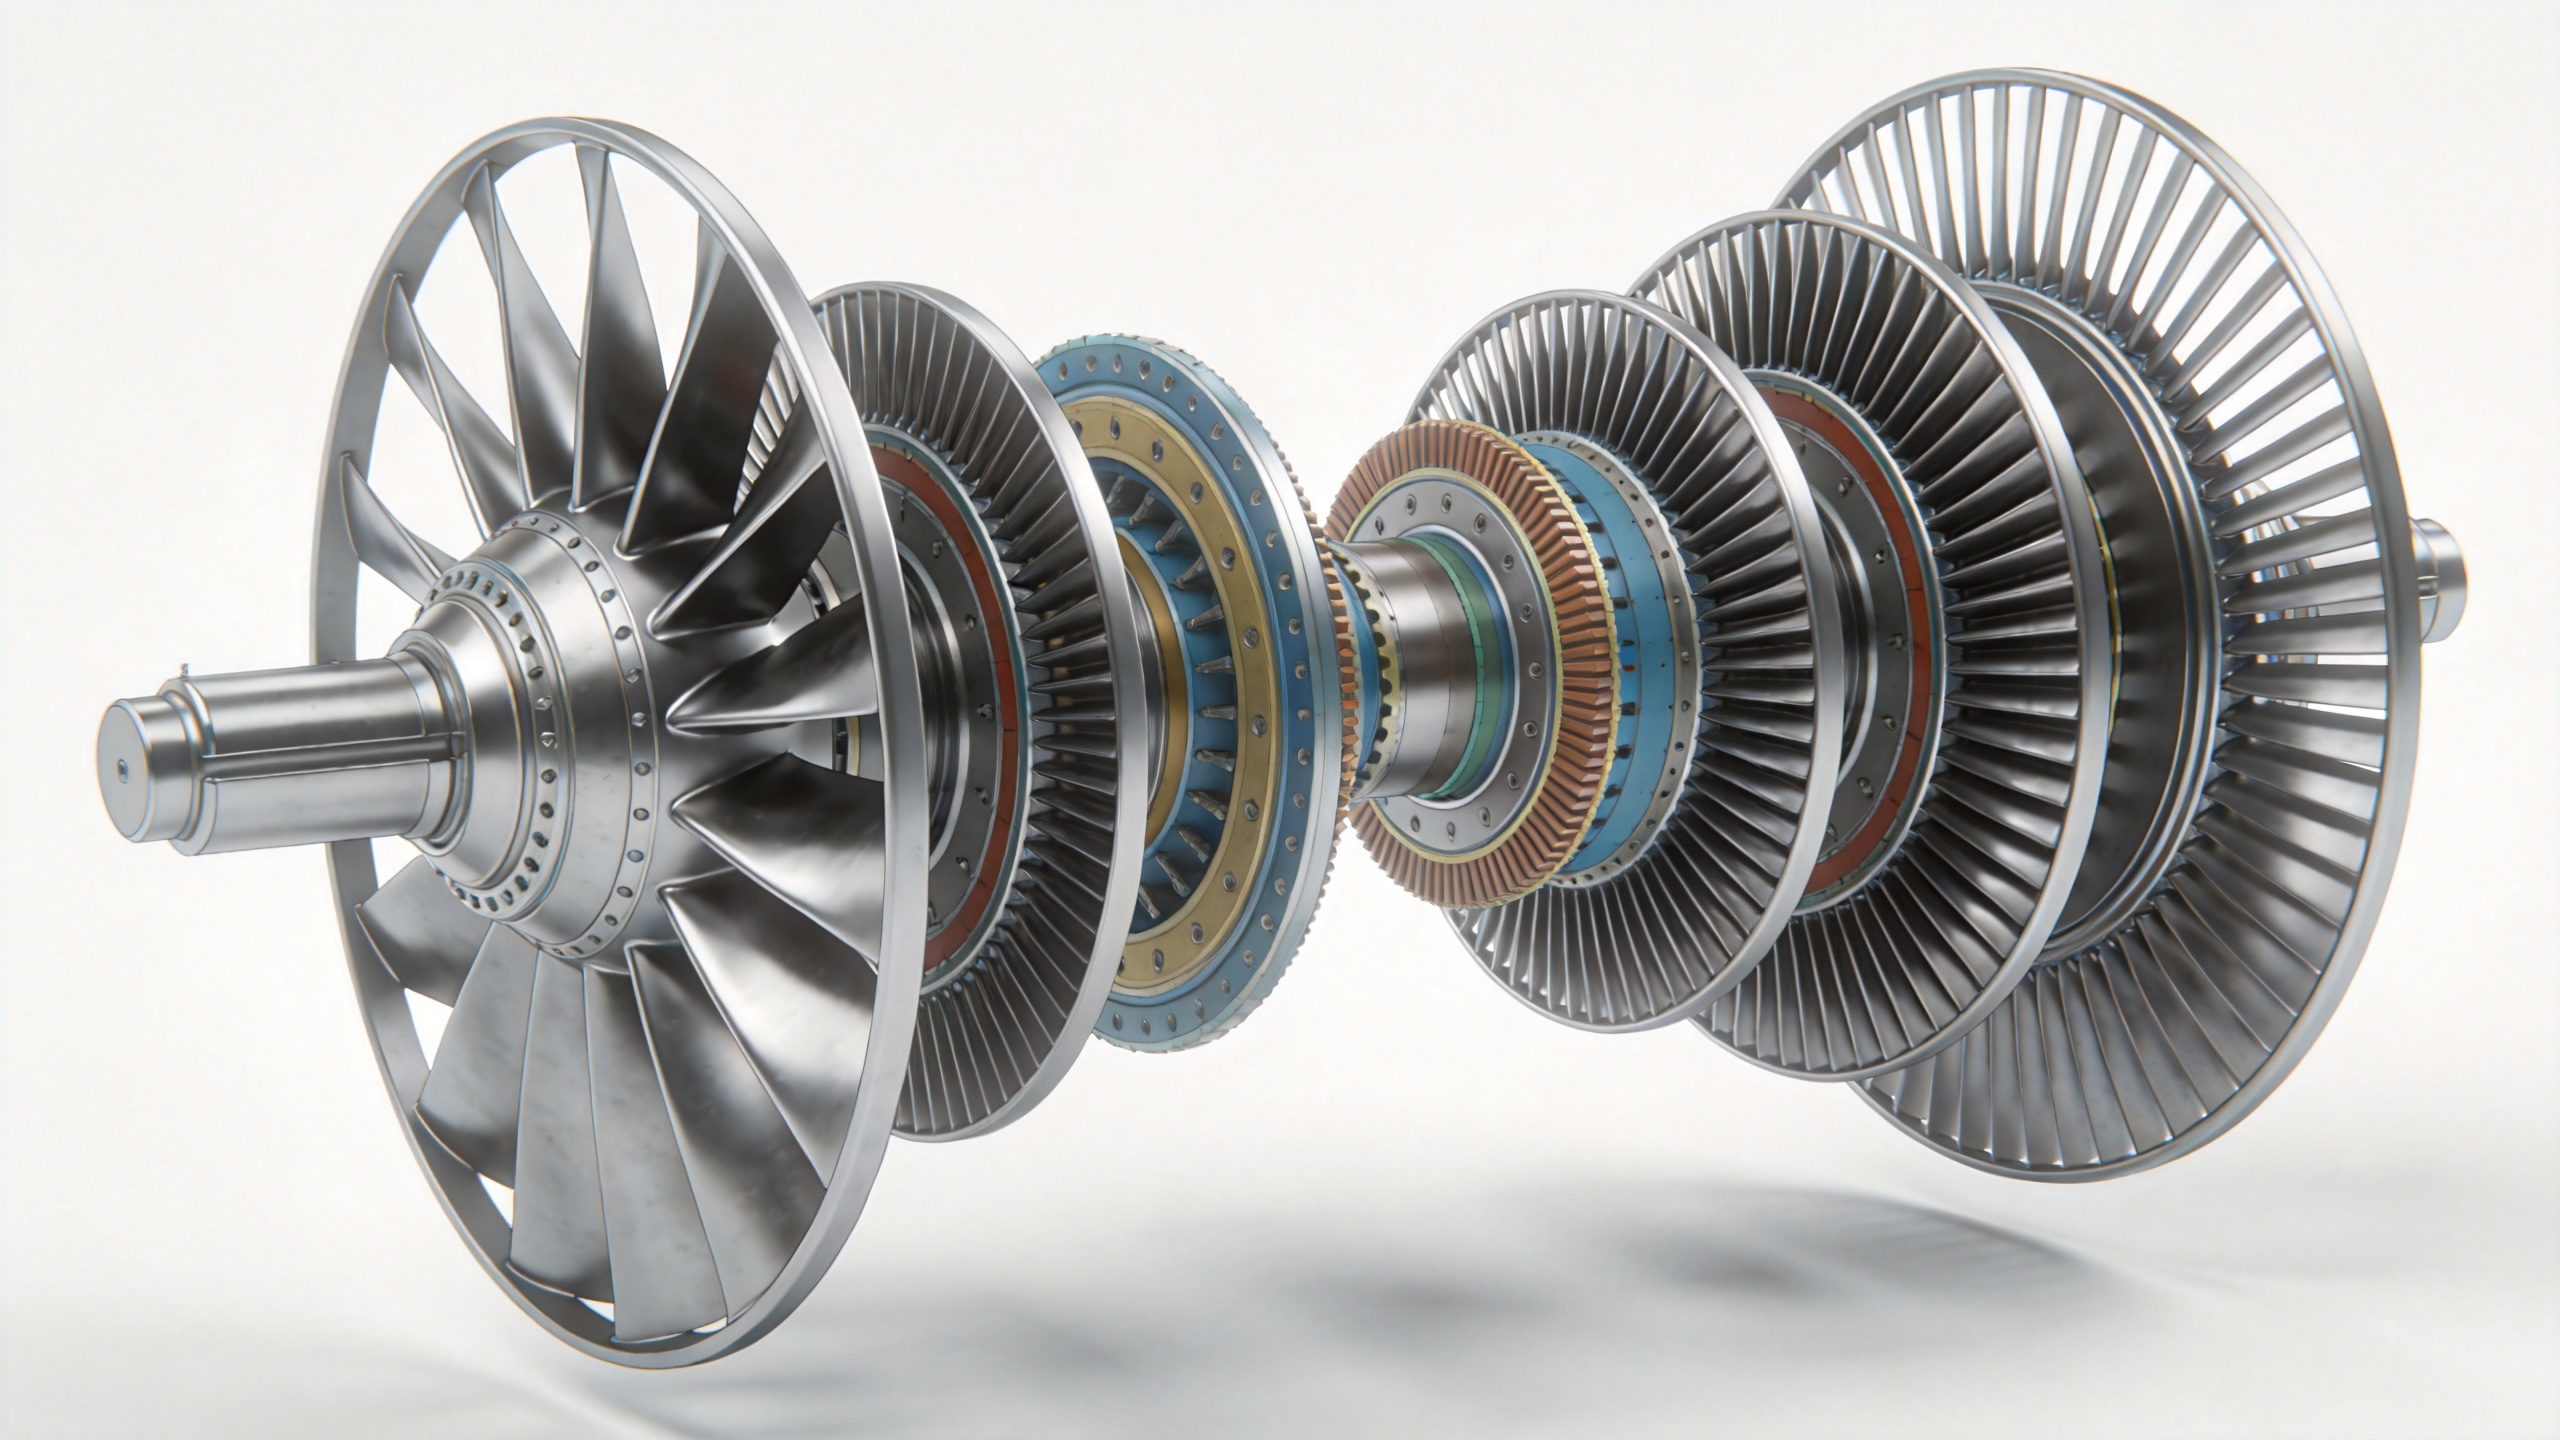
Основные кованные компоненты полной сборки статора турбины
1. Направляющие лопатки статора (лопатки направляющего аппарата)
Рынок лопатка статора — иногда называемая направляющей лопаткой сопла или NGV в турбинах горячей секции — является наиболее заметным и наиболее часто заменяемым компонентом в статор турбины сборки. Каждый лопатка статора представляет собой аэродинамический профиль с точно определённой хордой, кривизной и закруткой, которые определяют, как газовый поток направляется на последующий ротор. На ступенях компрессора эти компоненты называют направляющими лопатками компрессора или переменными направляющими лопатками.
Для лопатка статора чтобы работать корректно на протяжении всего срока службы, профиль аэродинамического профиля должен соблюдаться с высокой точностью размеров, обычно в пределах долей миллиметра для передней и задней кромок. Ковка обеспечивает это за счёт штамповки почти готовой формы, что сводит к минимуму механическую обработку после ковки и сохраняет направленный поток зёрен, совпадающий с осью главных напряжений.
Выбор материала зависит от секции турбины. На ступенях компрессора лопатка статора сопловые направляющие лопатки обычно изготавливаются из титановых сплавов или мартенситных нержавеющих сталей. Лопатки горячей секции, подвергающиеся самым высоким температурам газового потока, требуют никелевых жаропрочных сплавов, таких как Inconel, Nimonic или Hastelloy. тurbинная кованая деталь при выборе замены для этой секции проверка соответствия марки сплава и режима термообработки чертежу производителя является обязательной.
2. Внутренние и наружные кольца обечайки
Статорные лопатки в статор турбины обычно крепятся с обоих концов к кольцам обечайки: наружному кольцу, соединённому с корпусом турбины, и внутреннему кольцу, определяющему внутреннюю стенку газового тракта. Во многих конструкциях такие кольца выполнены как единые поковки вместе с лопатками и их платформами. В других случаях отдельные сегменты внутреннего кольца обечайки крепятся болтами или привариваются к корням лопаток.
Внешнее кольцо обшивки также выполняет уплотнительную функцию, обеспечивая контроль зазора между ним и вращающимся уплотнением на кончике лопатки. Кованые кольца обшивки должны сохранять круглость при термических циклах; деформированное кольцо вызывает трение, абразивный износ и снижение эффективности. Инженеры по капитальному ремонту часто обнаруживают, что искажение кольца обшивки, а не лопатка статора эрозия, оказывается ограничивающим фактором для статор турбины срок службы.
3. Сегменты диафрагмы
В многоступенчатых осевых турбинах, особенно в паровых турбинах, сегменты диафрагмы объединяют весь ряд сопловых лопаток в единую кованую или сварно-кованую конструкцию. Каждая диафрагма представляет собой изогнутую панель, простирающуюся от внутреннего кольца до внешнего корпуса, и поддерживает лопатка статора профили лопаток с обоих концов.
Сегменты диафрагмы относятся к наиболее массивным кованным компонентам в статор турбины сборка. Они должны выдерживать полную разницу давлений на ступени сопла и поддерживать решётку лопаток без деформации. Их ковка из легированной стали или нержавеющей стали обеспечивает необходимую механическую прочность, хотя при этом требуется тщательная разработка штампов для сохранения сложного профиля с составной кривизной в пределах допусков чертежа.
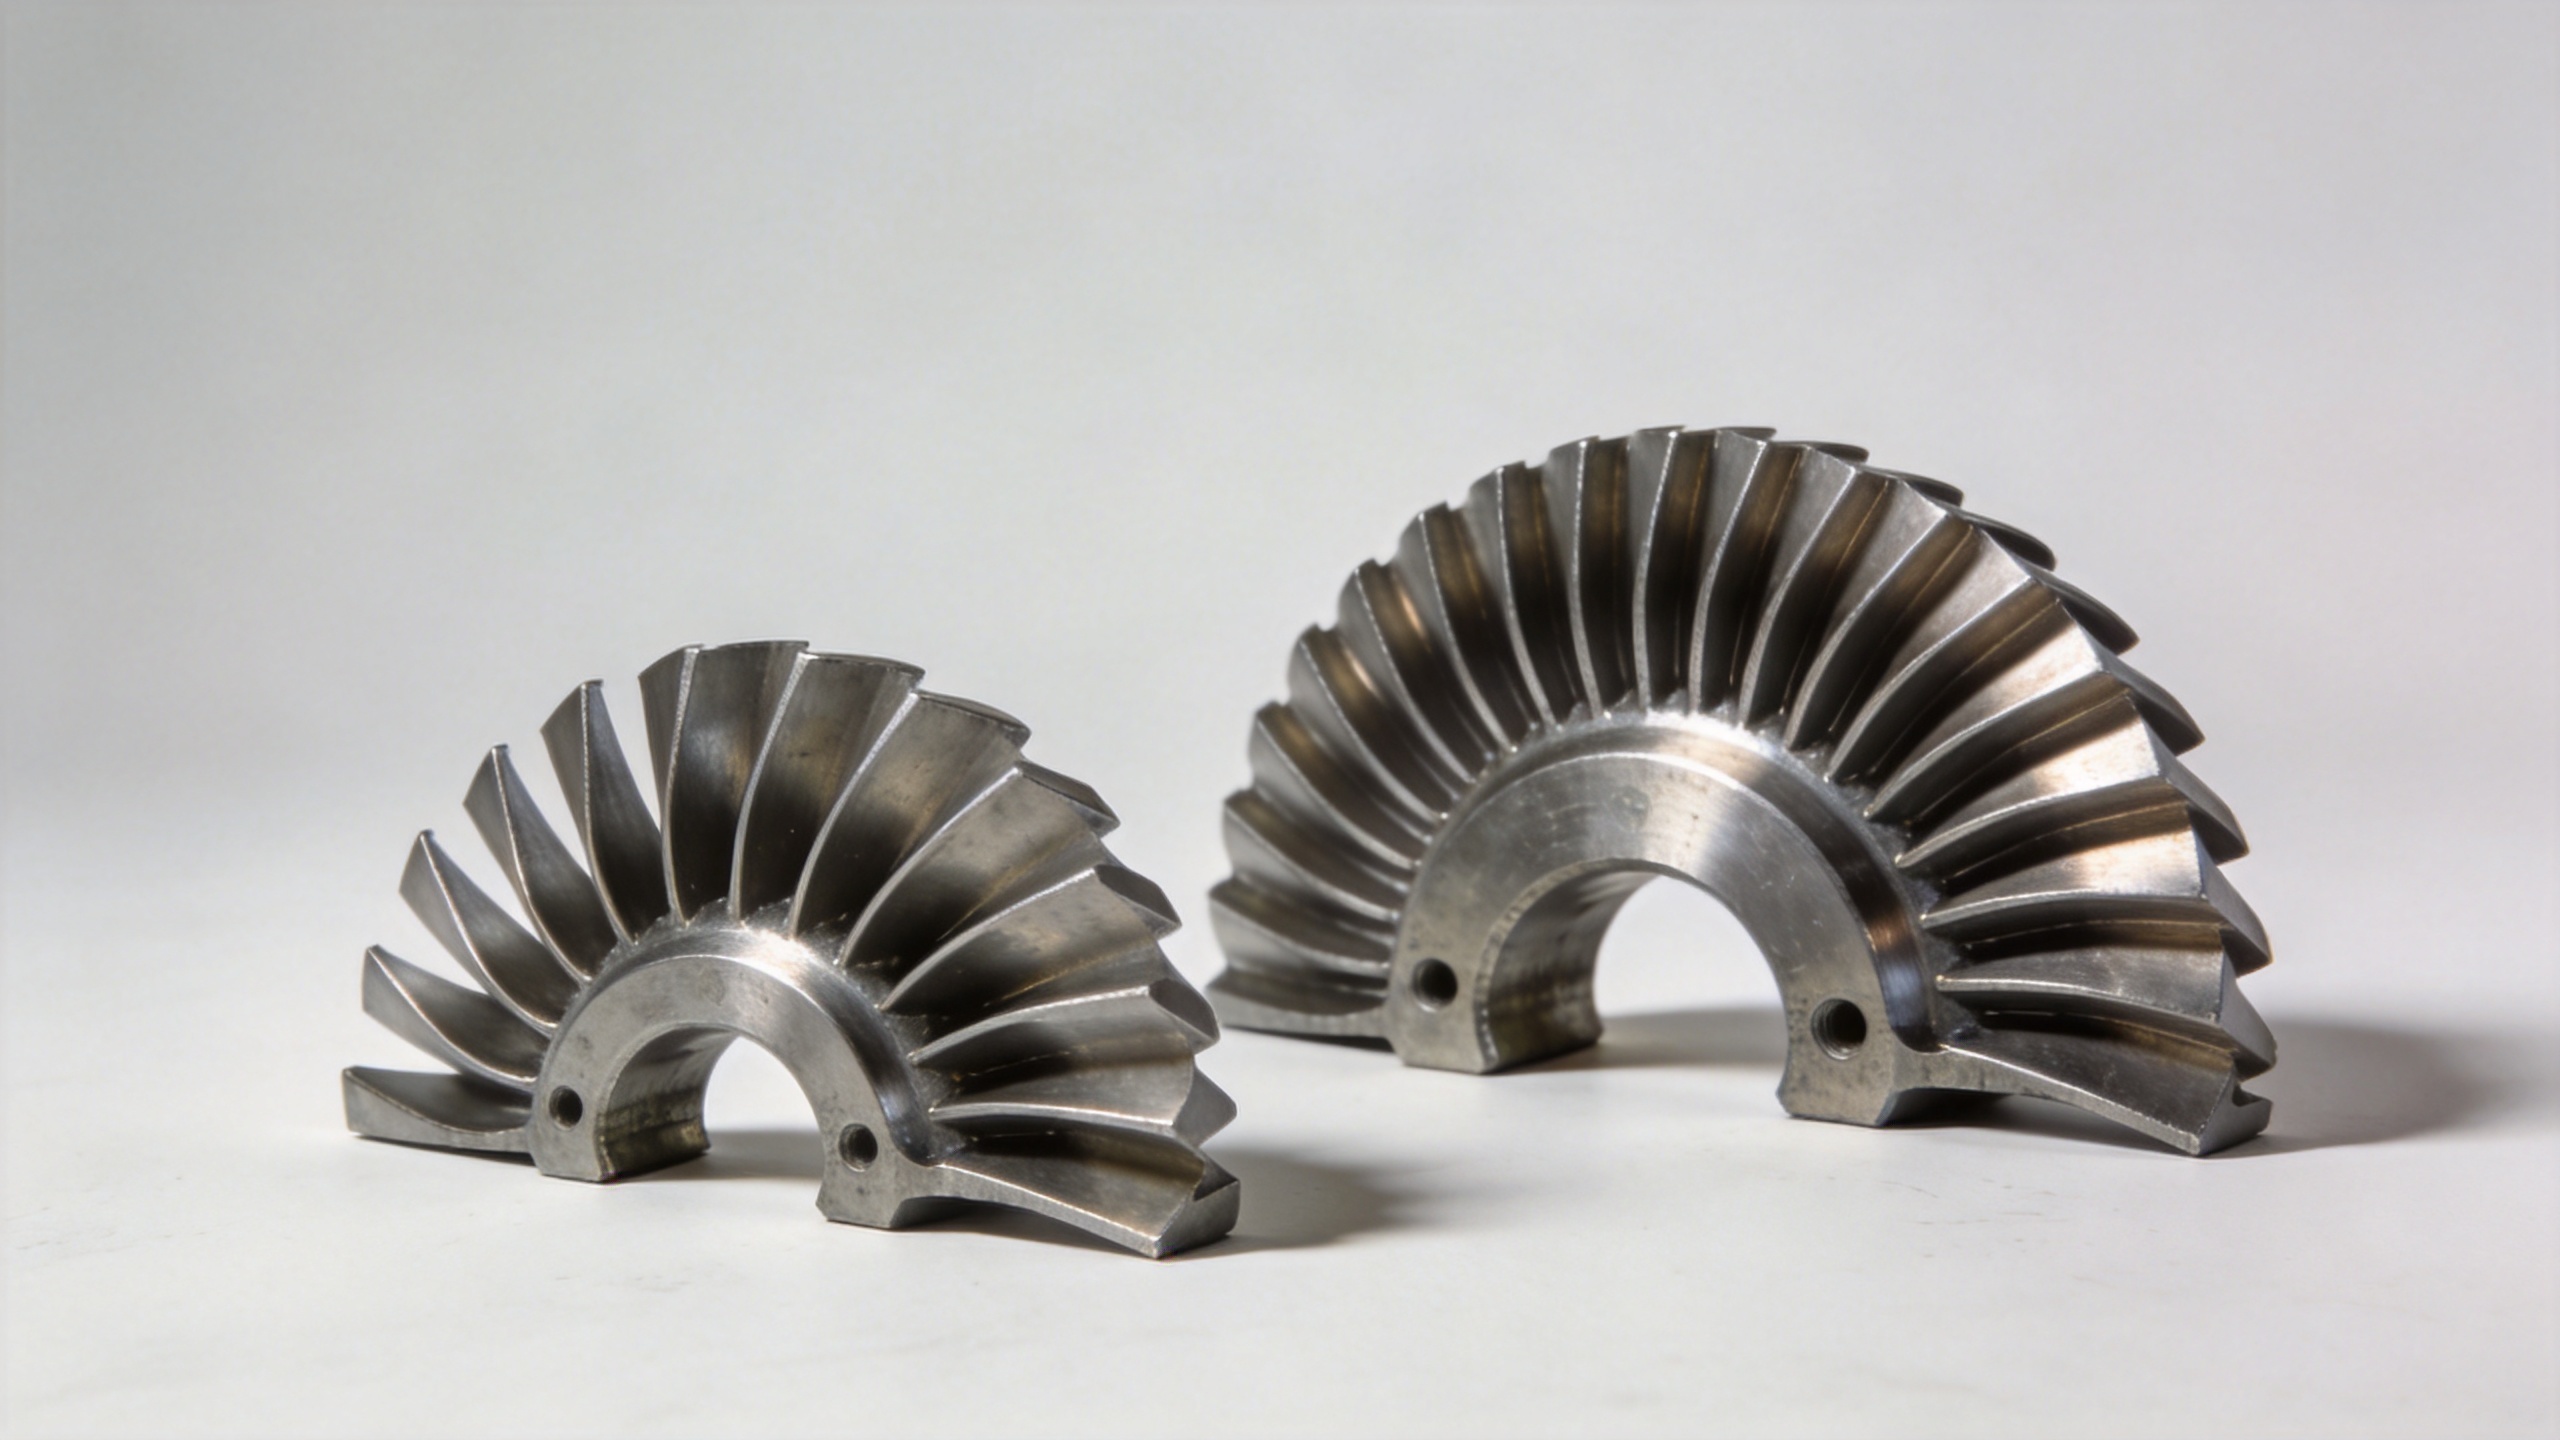
4. Сопловое кольцо и держатель лопаток
Сопловое кольцо — или держатель лопаток в некоторых конструкторских системах — представляет собой кольцевую поковку, выполняющую функцию опорной конструкции для всей статор турбины решётки лопаток. Оно обеспечивает соединение с корпусом турбины, обеспечивает концентрическое выравнивание решётки лопаток относительно ротора и в компрессорах переменной геометрии содержит опорные подшипники для регулируемых лопаток.
Кольцо сопла, даже незначительно отклонённое от круглой формы, вызывает асимметричную нагрузку на решётку лопаток и неравномерно изменяет зазоры по периметру кольцевого канала. Это проблема совместимости ступени, которую инженеры иногда упускают из виду при подборе заменяющей детали тurbинная кованая деталь : поковка может соответствовать требованиям к материалу и профильным размерам по отдельности, но всё же не пройти проверку на соответствие сборки, если диаметр окружности болтовых отверстий или диаметр центрирующего пояска выходит за пределы допусков. Такое несоответствие в статор турбины редко выявляется до финальной сборки на ремонтном предприятии.
Материалы, используемые в составе сборки
Полный статор турбины сборке редко применяется один и тот же сплав. Внешние конструктивные элементы, такие как кольца сопел и сегменты диафрагм, часто изготавливаются методом ковки из легированной стали или нержавеющей стали — для обеспечения прочности и экономической целесообразности. Аэродинамические компоненты, лопатка статора и платформы обшивки, изготавливаются из более высокопрочных сплавов, подобранных с учётом температурного режима каждой ступени.
При определении требований к заменяющим тurbинная кованая деталь s, вопрос заключается не только в том, «какой сплав?», но и в том, «в каком состоянии сплава?». Термообработка после ковки контролирует микроструктуру и, следовательно, усталостные и ползучестные свойства каждого готового компонента. Поковка, прошедшая входной контроль по размерам, но поступившая от поставщика без документации по контролируемой термообработке, считается признанным риском в применениях статоров с высоким числом циклов.
Для стандартных марок сплавов (титановый сплав 6Al-4V, нержавеющая сталь 316, жаропрочный сплав IN718) сертификат на материал от кузнечного предприятия, включая сертификат прокатного завода, прослеживаемость по плавке и отчёт о контроле размеров, обеспечивает документальную цепочку, необходимую для отделов закупок и контроля качества MRO. лопатка статора s, компромисс не является прямолинейным: покрытие обеспечивает защиту, но одновременно добавляет технологические операции, риски адгезии и сложность контроля, которые может избежать проверенное повышение спецификации базового сплава.
Практические рекомендации по закупкам для ремонта и обслуживания турбинных статоров
Что означает это при закупке заменяющих кованых компонентов для статор турбины капитального ремонта? Перед выбором поставщика следует оценить несколько факторов:
- Точность профиля : The лопатка статора профиль лопатки должен быть изготовлен в соответствии с правильной редакцией чертежа. Уточните, использует ли поставщик конструкторские чертежи заказчика или сертифицированные эквиваленты, а не приближённые профили.
- Совместимость геометрии корня : корневая часть лопатки, соединяющаяся с внутренним ободом или пазом диафрагмы, требует прецизионной посадки. Лопатка тurbинная кованая деталь с правильными размерами профиля, но с некорректной геометрией корня вызывает проблемы при сборке, которые выявляются только после установки оборудования.
- Трассируемость партии термообработки : полная трассируемость от исходного материала до готовой поковки связывает каждый поставленный статорный компонент с записями о плавке сплава и термообработке — это важно для анализа качества и расследования инцидентов.
- Возможности НК ультразвуковой или флуоресцентный капиллярный контроль выявляет внутренние и поверхностные дефекты, которые не обнаруживаются при визуальном осмотре и измерениях. Для деталей горячей секции и компрессора с высоким числом циклов НК должно быть стандартной, а не опциональной процедурой.
Производители прецизионных поковок, специализирующиеся на статор турбины и компрессорных компонентах, а не универсальные кузнечные предприятия, как правило, располагают необходимой технологической документацией и измерительными возможностями для выполнения этих требований. Для организаций по техническому обслуживанию и ремонту (MRO), закупающих продукцию в Азии, производители с подтверждённой экспортной историей в энергетический сектор Северной Америки и Азии представляют жизнеспособную альтернативу поставок, особенно там, где важны гибкость сроков поставки и конкурентоспособность цен.
Заключение
Полный статор турбины сборка объединяет несколько отдельных поковок: лопатка статора с, внутренние и наружные кольца обечайки, сегменты диафрагмы, а также кольцо сопла или держатель лопаток. Каждая из этих деталей имеет собственную геометрию, материал и технологические требования. Знание того, какая именно деталь подлежит замене и какие требования предъявляются к её замене со стороны тurbинная кованая деталь поставщик — это отправная точка для каждого эффективного капитального ремонта статора.
Для команд по закупкам и инженерных команд, оценивающих поставку кованых компонентов статора, проверка прослеживаемости сплавов, возможностей размерного контроля и совместимости геометрии корневой зоны до размещения первого заказа — это рационально затраченное время.