 EN

Як налаштувати замінні лопатки для старих компресорних агрегатів газових турбін?
Кожен, хто керував технічним обслуговуванням старіючої промислової електростанції, добре знає цю проблему з першого досвіду: потрібні замінні лопатки для компресорної секції газової турбіни, яка працює вже п’ятнадцять або двадцять років; виробник оригінального обладнання, можливо, більше не підтримує цю модель активно, а будь-яка наявна документація є неповною, зношеною або суперечливою. Така ситуація, яка трапляється набагато частіше, ніж це вказують рекламні брошури OEM, саме й є тим моментом, коли рішення щодо індивідуального виготовлення лопаток стають одночасно критичними й справді складними.
Цей посібник описує процес прийняття рішень, яким зазвичай керуються інженери з технічного обслуговування турбін та команди закупівель MRO під час пошуку й уточнення спеціалізованих запасних частин для заміни в старих компресорних установках газових турбін. Наведені нижче кроки застосовні до більшості осьових компресорів, хоча варто зазначити відразу: конкретний вибір сплавів, граничні допуски розмірів та протоколи перевірки залежатимуть від точної моделі турбіни, положення ступеня та умов експлуатації. Розумійте цей матеріал як загальну структуру, а не як універсальне правило.
Крок 1: Визначення та підтвердження специфікації лопатки для кожного задіяного ступеня
Початковою точкою будь-якої програми індивідуального виготовлення лопаток є поточна специфікація — або, точніше, те, що від неї залишилося. У разі старих компресорних установок газових турбін ви, ймовірно, працюватимете в одному з трьох сценаріїв:
- Повні креслення наявні. Це ідеальний сценарій, хоча вам слід ще раз підтвердити, що креслення відображають поточну геометрію лопатей, а не ранішу редакцію, яку скасовано сервісним бюлетенем.
- Тільки часткова документація. У вас можуть бути сертифікати матеріалів і деякі розмірні дані, але профіль аерофольного перерізу відсутній або описаний лише в кількох поперечних перерізах. Саме тут стає обов’язковим інженерний попередній аналіз постачальця до продажу.
- Жодних придатних до використання креслень. Зустрічається частіше у старих агрегатів і знятих з виробництва моделей турбін. У цьому випадку стандартним підходом є зворотне інженерне проектування за зразком-еталоном — але лише за умови, що у вас є лопать у прийнятному стані, яку можна використати як розмірну базу.
Усвідомлення того, що змінило мій підхід до цього: відповідність марки сплаву за документацією не означає автоматичної еквівалентності терміну служби у вашому конкретному експлуатаційному середовищі. Розташування ступеня має значення. Ступінь переднього компресора в пиловому промисловому середовищі піддається іншим ерозійним навантаженням, ніж ступінь заднього компресора, що працює при вищих температурах та тисках. Технічні вимоги мають відображати реальні умови роботи лопатки, а не лише номінальну марку матеріалу.
Крок 2: Визначення вимог до матеріалу для цільового застосування
Лопатки компресора газотурбінних двигунів зазвичай виготовляють із титанових сплавів або нікелевих суперсплавів, залежно від позиції ступеня та робочої температури. У старих агрегатів поширеною складністю є еквівалентність сплавів: виробник оригінального обладнання (OEM) міг вказати сплав за західним стандартом, наприклад, титановий сплав певного класу за американським або європейським стандартом, і вам потрібно переконатися, що замінна лопатка, виготовлена з еквівалентного китайського сплаву, справді відповідає вимогам до механічних властивостей.
Це не теоретична проблема. Документація щодо сертифікації матеріалів, у тому числі сертифікати виробника з хімічним складом сплаву та виміряними механічними властивостями, має бути стандартним документом, який надає будь-який серйозний постачальник лопаток. Заздалегідь запитайте формат такої документації, а якщо ваша система контролю якості вимагає сертифікатів англійською мовою, переконайтеся, що постачальник може їх надати. Пробіли в документації на етапі замовлення, як правило, лише зростають до моменту прибуття деталей.
Для програм капітального ремонту агрегатів, що передбачають кілька етапів, вибір матеріалу для кожної позиції етапу потребує окремого розгляду. Сплав, який підходить для етапу 1, може бути непридатним для етапу 6 або етапу 12 того самого компресора. Це стосується навіть тих випадків, коли попередні закупівлі здійснювалися за однією й тією ж маркою сплаву для всього комплекту — перевірку варто повторити, особливо якщо умови експлуатації змінилися з часу початкового вибору.
Крок 3: Вибір відповідного шляху постачання — виробник ОЕМ, альтернативне джерело або спеціально виготовлені деталі
Для старших моделей компресорів газових турбін існує три основні шляхи постачання, кожен із яких має різні профілі ризиків та вартості:
- Оригінальні деталі виробника або деталі, санкціоновані виробником ОЕМ. Найбезпечніший варіант, коли такий доступний і коли пристрій перебуває на гарантії або охоплюється діючою угодою про обслуговування. Для старших моделей підтримка виробника може бути обмеженою або коштувати значно дорожче.
- Точні ковані деталі з альтернативних джерел. Постачальники з документально підтвердженою здатністю виготовляти нестандартні профілі лопатей за технічними кресленнями замовника можуть виробляти запасні частини-замінники відповідно до потрібних специфікацій за конкурентними цінами. Ключовим чинником є здатність постачальника до розмірного контролю та сертифікації матеріалів — тобто документально підтверджена, а не просто заявлена здатність.
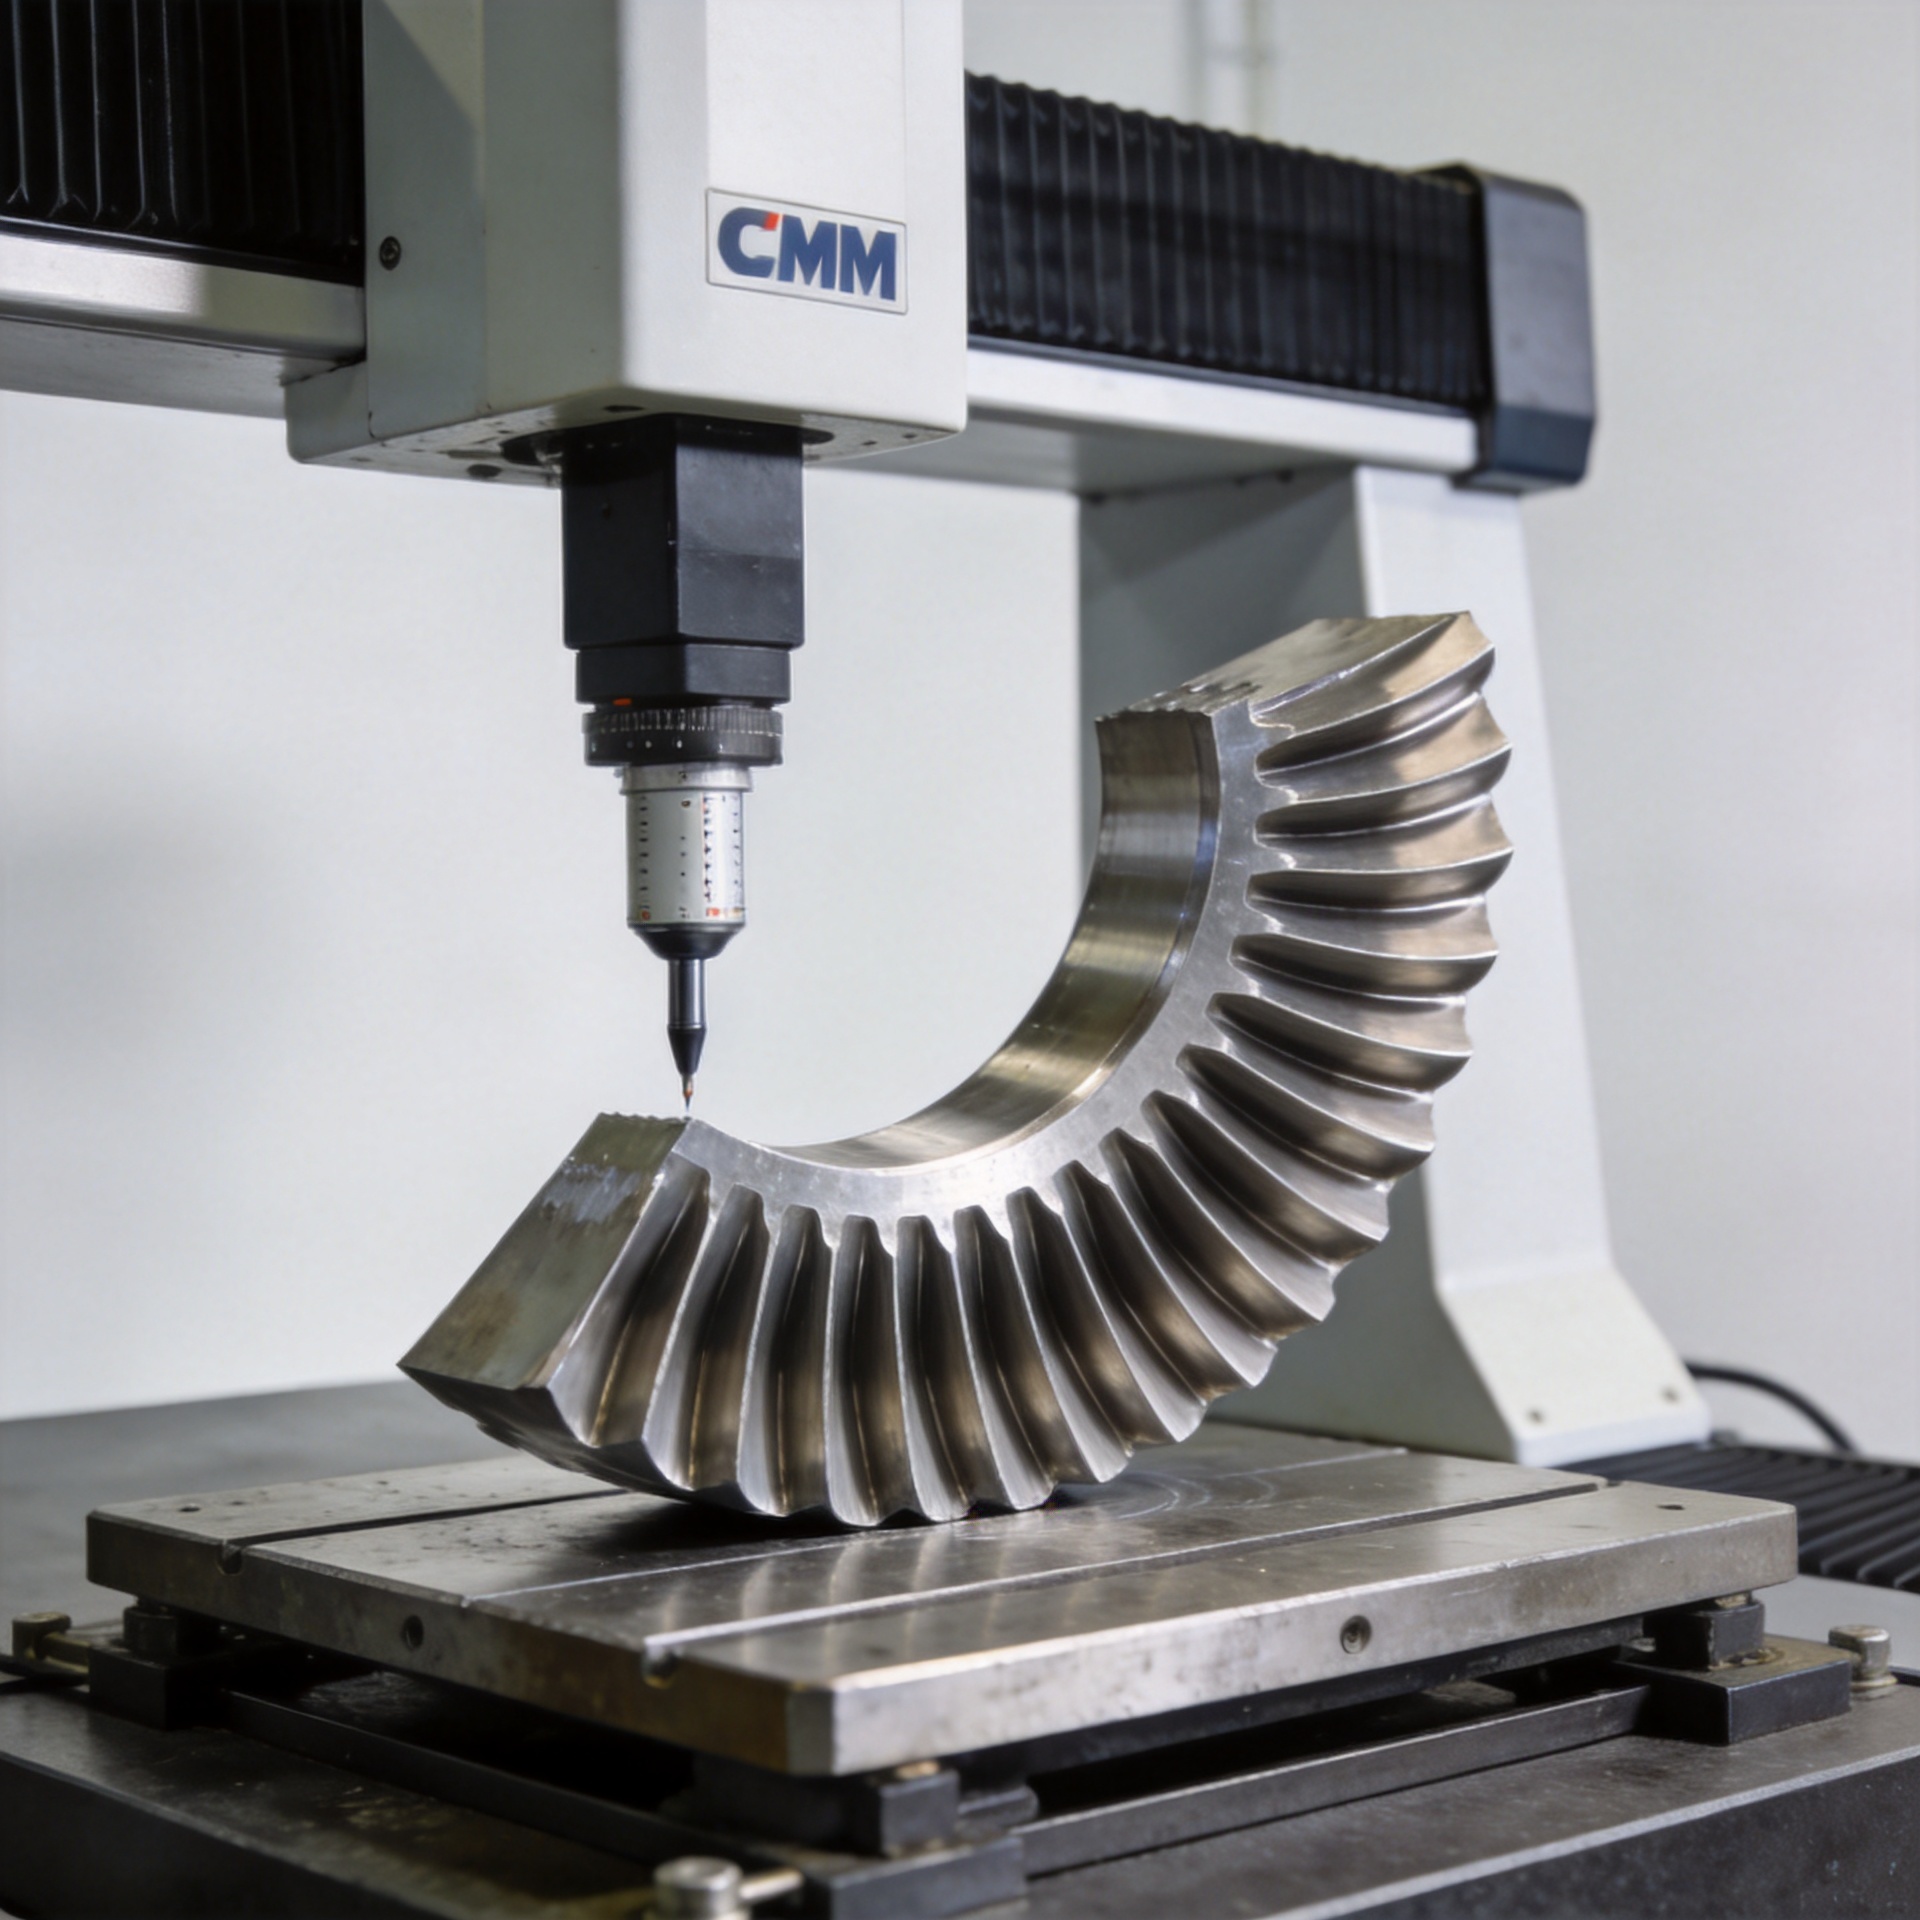
- Лопаті, створені методом зворотного інженерінгу на основі вимірювань зразка. Коли оригінальні креслення недоступні, кваліфікований постачальник може розробити специфікацію шляхом вимірювання зразка лопаті за допомогою координатно-вимірювальної машини або 3D-сканування, а потім виготовити замінник за виміряним профілем. Цей підхід працює, але вимагає наявності зразка лопаті в достатньому стані, щоб використовувати його як розмірну базу.
Раніше ми надавали пріоритет найнижчій ціні за одиницю при закупівлі запасних частин для заміни. Після перерви у постачанні під час планового капітального ремонту, коли постачальник не зміг доставити товар у встановлені терміни через те, що раніше не виготовляв цей профіль, акцент змістився на надійність строку виконання замовлення постачальником та документовану здатність його виробничих процесів. Дешевше лопаткове колесо, яке надходить після закінчення терміну вашого капітального ремонту, має меншу цінність, ніж лопаткове колесо за правильною ціною, яке надходить вчасно.
Крок 4: Перевірте розмірну сумісність перед розміщенням повного замовлення
Для старої компресорної установки газової турбіни інспекція першого зразка не є необов’язковою — це механізм, який підтверджує, чи буде замінна лопатка справді встановлюватися й працювати коректно, перш ніж ви розпочнете повномасштабне виробництво. Що має охоплювати інспекція першого зразка?
- Геометрія поперечного перерізу профілю лопатки на кількох радіальних позиціях, порівняна з кресленням або вимірами еталонного зразка
- Профіль основи та геометрія кріплення, які мають точно відповідати пазу диска турбіни для забезпечення правильного передавання навантаження
- Геометрія платформи та базових поверхонь, що впливає на положення лопатки під час збирання ротора
- Маса та центр мас, якщо ваша установка вимагає наборів роторних лопаток з узгодженою масою
Звіт про інспекцію має супроводжувати перший зразок у письмовій формі з даними вимірювань, а не лише штампом «прийнято/не прийнято». Якщо ваша команда перебуває на відстані від виробничого підприємства, третя сторона може провести інспекцію безпосередньо на виробничому майданчику — це практична альтернатива особистій інспекції й загальноприйнята практика для закупівлі високовартісних лопаток через кордон.
Крок 5: Узгодьте графік виробництва лопаток із терміном капітального ремонту ваших агрегатів
Заміна лопаток компресора на старих газових турбінах зазвичай не відбувається окремо. Зазвичай її включають до планового капітального ремонту або огляду гарячого газового тракту з чітко визначеним періодом простою. Термін виготовлення спеціальних кованих лопаток, особливо тих, для яких потрібен аналіз креслень, проектування штампів або зворотне інженерне конструювання, довший, ніж для стандартних товарів з каталогу. Відповідно скоригуйте плани.
Практичне значення: якщо ваше капітальне ремонтування заплановано на третій квартал, розмову щодо закупівлі лопаток слід почати не пізніше першого кварталу того самого року. Для перших замовлень у нового постачальника або для нетипових профілів додайте додатковий час виконання на інженерний попередній огляд та цикл кваліфікації першого зразка. Програма попередніх замовлень із повідомленням про етапи виробництва забезпечує узгодженість обох сторін щодо термінів поставки.
Ключові висновки щодо індивідуалізації лопаток для старих агрегатів
Індивідуалізація замінних лопаток для компресора газової турбіни старшої моделі — це виконувана інженерна задача за умови системного підходу. Ризик полягає не в самій індивідуалізації, а в припущенні, що лопатка, яка виглядає розмірно правильною, дійсно є розмірно правильною, або що сертифікат матеріалу достатній без розуміння того, як саме цей сплав поводиться в умовах вашої експлуатації.
- Почніть із найповніших наявних даних щодо специфікацій; зворотне проектування є прийнятним, але вимагає придатного зразка для звірення.
- Перевірте документацію щодо еквівалентності сплавів, а не лише позначку сплаву на етикетці.
- Використовуйте перевірку першого зразка із вимірювальними даними як остаточний крок підтвердження перед повним запуском у виробництво.
- Узгодьте терміни поставки лез із вашим графіком капітального ремонту — нестандартні профілі виготовлюються довше, ніж товари з каталогу.
- Обирайте постачальників, які надають письмовий інженерний попередній огляд до продажу, технічну документацію матеріалів англійською мовою та технічну підтримку після поставки.
Для команд з закупівель та інженерів з технічного обслуговування, які керують старіючими компресорними агрегатами газових турбін, правильний постачальник запасних частин — це той, хто розуміє специфіку застосування, може продемонструвати відповідні розмірні можливості та забезпечити документацію, необхідну вашій системі якості, незалежно від віку моделі турбіни. Якщо ви плануєте капітальний ремонт агрегату й потребуєте порад щодо специфікації лопаток або варіантів їхньої індивідуалізації, найефективнішим початковим кроком є звернення до спеціалізованого виробника лопаток на ранніх етапах планування.