 EN

Comment personnaliser les lames de remplacement pour d’anciennes unités de compresseur de turbine à gaz ?
Toute personne ayant géré la maintenance d’une centrale électrique industrielle vieillissante connaît ce défi de première main : vous avez besoin de pales de remplacement pour la section compresseur d’une turbine à gaz en service depuis quinze ou vingt ans, le fabricant d’origine (OEM) ne prend peut-être plus activement en charge ce modèle, et la documentation dont vous disposez est incomplète, usée ou incohérente. Cette situation, bien plus courante que ne le laissent entendre les brochures commerciales des OEM, est précisément celle où les décisions de personnalisation des pales deviennent à la fois critiques et véritablement difficiles.
Ce guide décrit la démarche décisionnelle que suivent généralement les ingénieurs en maintenance des turbines et les équipes d’approvisionnement MRO lorsqu’ils recherchent et spécifient des pièces de rechange sur mesure pour d’anciennes unités de compresseur de turbine à gaz. Les étapes ci-dessous s’appliquent à la plupart des configurations de compresseurs axiaux, bien que je doive préciser dès le départ : les choix précis d’alliages, les tolérances dimensionnelles et les protocoles d’inspection dépendent du modèle exact de turbine, de la position de l’étage concerné et de l’environnement opérationnel. Considérez ce document comme un cadre méthodologique, non comme une prescription universelle.
Étape 1 : Identifier et vérifier la spécification de chaque aube pour les étages concernés
Le point de départ de tout programme de personnalisation d’aubes est la spécification actuelle — ou, plus exactement, ce qui en reste. Pour les anciennes unités de compresseur de turbine à gaz, vous travaillez probablement dans l’un des trois cas suivants :
- Les plans complets sont disponibles. Il s'agit du scénario idéal, bien que vous deviez tout de même confirmer que les plans reflètent la géométrie actuelle des pales installées, et non une version antérieure remplacée par un bulletin de service.
- Documentation partielle uniquement. Vous pouvez disposer de certificats de matériaux et de certaines données dimensionnelles, mais le profil d’aile est soit absent, soit décrit uniquement à quelques sections transversales. C’est précisément à ce stade qu’un examen préalable à la vente, réalisé par l’ingénierie d’un fournisseur compétent, devient essentiel.
- Aucun plan exploitable. Plus fréquent sur les unités anciennes et les modèles de turbines discontinués. Dans ce cas, la rétro-ingénierie à partir d’un échantillon de référence constitue la méthode standard — mais uniquement si vous disposez d’une pale en état acceptable pour servir de référence dimensionnelle.
La prise de conscience qui a modifié ma démarche face à ce problème : le simple fait de faire correspondre, sur papier, la nuance d’alliage ne garantit pas automatiquement une durée de service équivalente dans votre environnement opérationnel spécifique. La position de l’étage est déterminante. Un étage de compresseur avant, dans un environnement industriel poussiéreux, subit des charges d’érosion différentes de celles d’un étage arrière fonctionnant à des températures et des pressions plus élevées. La spécification doit refléter l’emplacement réel d’opération de la pale, et non seulement la nuance nominale du matériau.
Étape 2 : Déterminer les exigences en matière de matériau pour l’application cible
Les aubes de compresseur de turbine à gaz sont généralement fabriquées en alliages de titane ou en superalliages à base de nickel, selon leur position dans l’étage et leur température de fonctionnement. Pour les unités anciennes, une complication fréquente concerne l’équivalence des alliages : le constructeur d’origine (OEM) peut avoir spécifié un alliage désigné selon une norme occidentale, par exemple un grade d’alliage de titane issu d’une norme américaine ou européenne, et vous devez vérifier que l’aube de remplacement, fabriquée à partir d’un alliage équivalent produit en Chine, satisfait effectivement aux exigences relatives aux propriétés mécaniques.
Il ne s’agit pas d’une préoccupation théorique. La documentation de certification des matériaux — y compris les certificats de laminage indiquant la composition de l’alliage et les propriétés mécaniques mesurées — doit constituer un livrable standard fourni par tout fournisseur sérieux d’aubes. Demandez dès le départ le format de cette documentation ; si votre système qualité exige des certificats rédigés en anglais, assurez-vous que le fournisseur est en mesure de les fournir. Les lacunes dans la documentation au stade de la commande s’aggravent généralement d’elles-mêmes d’ici l’arrivée des pièces.
Pour les programmes de révision unitaire comportant plusieurs étapes, la sélection des matériaux pour chaque position d’étape nécessite un examen individuel. L’alliage adapté à l’étape 1 peut ne pas convenir à l’étape 6 ou à l’étape 12 du même compresseur. Cela reste valable même si les achats précédents ont utilisé la même nuance sur l’ensemble complet — il est utile de revoir cette décision, notamment si les conditions de fonctionnement ont évolué depuis la sélection initiale.
Étape 3 : Choisir le parcours d’approvisionnement approprié — constructeur d’origine (OEM), source alternative ou forge personnalisée
Pour les anciennes unités de compresseurs de turbines à gaz, trois principaux parcours d’approvisionnement existent, chacun présentant des profils de risque et de coût différents :
- Pièces d’origine (OEM) ou pièces autorisées par le constructeur d’origine. Le choix le plus sûr, lorsqu’il est disponible et que l’unité est encore sous garantie ou couverte par un accord de service actif. Pour les modèles plus anciens, le soutien actif du constructeur d’origine peut être limité ou facturé à un prix nettement supérieur.
- Pièces forgées de précision provenant d’une source alternative. Les fournisseurs disposant d’une capacité documentée pour la production sur mesure de profils d’aile selon les plans techniques fournis par le client peuvent fabriquer des pièces de rechange conformes aux spécifications requises, à des prix compétitifs. La variable critique est leur capacité à effectuer des inspections dimensionnelles et à délivrer des certificats de matériaux — c’est-à-dire une capacité réellement documentée, et non simplement revendiquée.
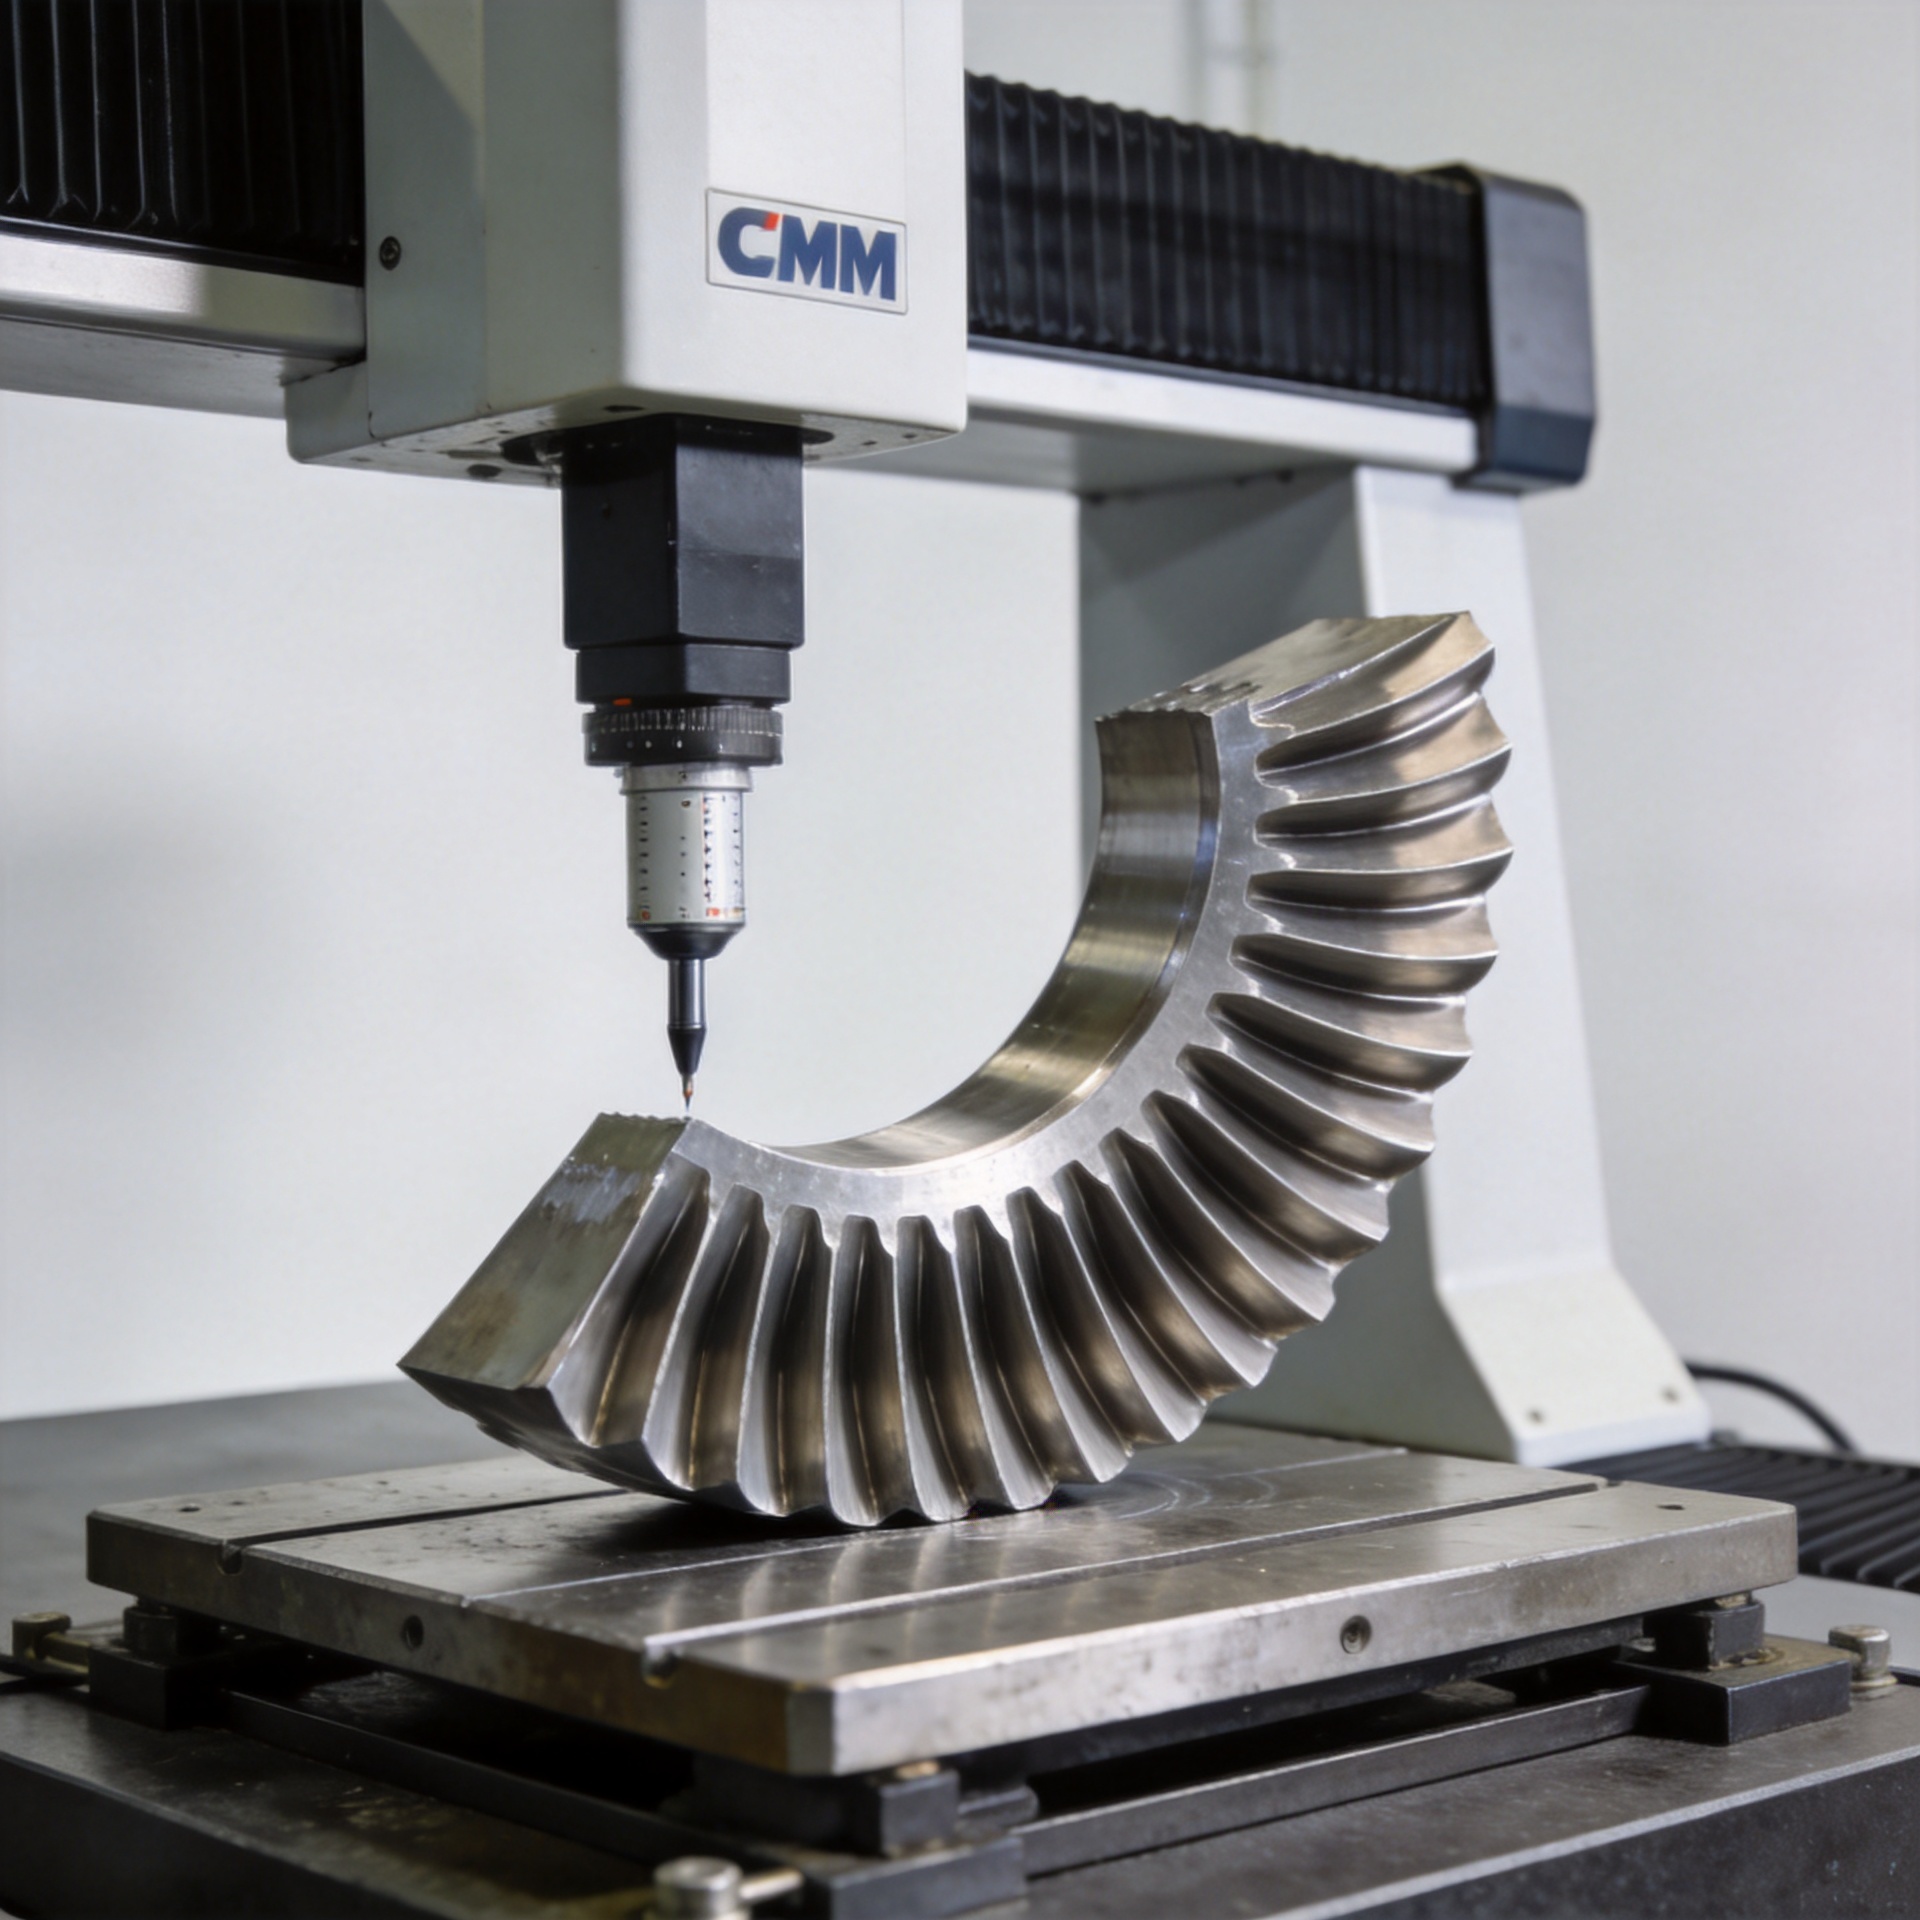
- Pales reproduites par ingénierie inverse à partir de mesures effectuées sur un échantillon. Lorsque les plans d’origine ne sont pas disponibles, un fournisseur qualifié peut établir la spécification en mesurant une pale de référence à l’aide d’une machine à mesurer tridimensionnelle (CMM) ou d’un scan 3D, puis produire une pièce de rechange conforme à ce profil mesuré. Cette approche fonctionne, mais exige la disponibilité d’une pale échantillon en état suffisamment bon pour servir de référence dimensionnelle.
Nous privilégions autrefois le prix unitaire le plus bas lors de l’achat de pièces de rechange. Après avoir connu une rupture d’approvisionnement durant une révision planifiée — le fournisseur n’ayant pas pu livrer dans les délais requis, faute d’avoir déjà fabriqué ce profil — notre approche s’est recentrée sur la fiabilité des délais de livraison du fournisseur et sur sa capacité de processus documentée. Une pale moins chère, mais livrée après la clôture de la fenêtre de révision, a moins de valeur qu’une pale correctement tarifée, livrée à temps.
Étape 4 : Valider la compatibilité dimensionnelle avant de passer la commande complète
Pour une unité ancienne de compresseur à turbine à gaz, l’inspection du premier article n’est pas facultative : elle constitue le mécanisme qui confirme si la pale de remplacement s’ajustera effectivement et fonctionnera correctement avant de lancer une série de production complète. Que doit couvrir l’inspection du premier article ?
- Géométrie de la section transversale de l’aile à plusieurs positions en envergure, comparée aux cotes du plan ou aux mesures de l’échantillon de référence
- Profil de la racine et géométrie de l’attache, qui doivent correspondre exactement à la rainure du disque de turbine afin d’assurer un transfert correct des charges
- Géométrie de la plateforme et des surfaces de référence, qui influencent le positionnement de la pale lors du montage du rotor
- Masse et centre de gravité, si votre unité exige des jeux de pales de rotor équilibrés en masse
Le rapport d’inspection doit accompagner le premier article sous forme écrite avec les données de mesure, et non pas uniquement un cachet « conforme / non conforme ». Si votre équipe est éloignée de l’usine de fabrication, une inspection tierce partie sur site de fabrication constitue une alternative pratique à l’inspection en présence — et une pratique bien établie pour l’approvisionnement transfrontalier de pales à haute valeur.
Étape 5 : Aligner le calendrier de production des pales sur la fenêtre prévue pour la révision de votre unité
Le remplacement des pales de compresseur sur les anciennes unités de turbine à gaz ne s’effectue pas de façon isolée. Il s’inscrit généralement dans le cadre d’une révision majeure planifiée ou d’une inspection du trajet des gaz chauds, avec une fenêtre d’arrêt définie. Le délai de fabrication des pales forgées sur mesure, notamment celles nécessitant un examen des plans, la conception des matrices ou une ingénierie inverse, est plus long que celui des articles standards figurant dans les catalogues. Planifiez en conséquence.
Conséquence pratique : si votre révision est prévue au troisième trimestre, la discussion concernant l’approvisionnement des aubes doit commencer au plus tard au premier trimestre de la même année. Pour les premières commandes passées à un nouveau fournisseur ou pour des profils non standard, ajoutez un délai supplémentaire afin de tenir compte de l’examen préliminaire en ingénierie et du cycle de qualification du premier article. Un programme de commande anticipée, assorti d’une communication régulière sur les jalons de production, permet de maintenir une synchronisation parfaite entre les deux parties quant aux délais de livraison.
Points clés à retenir concernant la personnalisation des aubes sur des unités anciennes
La personnalisation des aubes de remplacement pour un compresseur de turbine à gaz ancien constitue une tâche d’ingénierie parfaitement maîtrisable, à condition d’adopter une démarche systématique. Le risque ne réside pas dans la personnalisation elle-même, mais dans l’hypothèse selon laquelle une aube qui semble correcte sur le plan dimensionnel l’est effectivement, ou selon laquelle un certificat de matériau suffit sans qu’on comprenne précisément ce que cet alliage fait réellement dans vos conditions de fonctionnement.
- Commencez par les données de spécification les plus complètes disponibles ; l’ingénierie inverse est envisageable, mais nécessite un échantillon de référence utilisable.
- Vérifiez la documentation attestant l’équivalence des alliages, et non pas uniquement l’étiquette indiquant la désignation de l’alliage.
- Effectuez une inspection du premier article accompagnée de relevés dimensionnels comme étape de validation avant la mise en production complète.
- Alignez les délais d’approvisionnement des lames sur votre calendrier de révision — les profils sur mesure nécessitent plus de temps que les articles standard.
- Sélectionnez des fournisseurs qui offrent un examen technique écrit préalable à la vente, une documentation matérielle en langue anglaise et un soutien technique post-livraison.
Pour les équipes achats et les ingénieurs en maintenance chargés de la gestion d’unités de compresseurs à turbine à gaz vieillissantes, le bon fournisseur de pièces détachées de rechange est celui qui comprend l’application, peut démontrer ses capacités dimensionnelles et peut fournir la documentation exigée par votre système qualité — quel que soit l’âge du modèle de turbine. Si vous prévoyez une révision complète de l’unité et avez besoin de conseils concernant les spécifications des aubes ou les options de personnalisation, contacter dès la phase initiale de planification un fabricant spécialisé d’aubes constitue le point de départ le plus efficace.