 EN

Hogyan szabhatók testre a cserepengék régi gázturbinás kompresszoregységekhez?
Mindenki, aki karbantartást végez egy öregedő ipari erőműben, személyesen ismeri ezt a kihívást: szüksége van pótalkatrészekre – például gázturbinás kompresszorlapátokra – egy olyan berendezéshez, amely már tizenöt vagy húsz éve üzemel; az eredeti gyártó esetleg már nem támogatja ezt a modellt, és a rendelkezésre álló dokumentáció hiányos, elkopott vagy ellentmondásos. Ez a helyzet – amely sokkal gyakoribb, mint ahogy az OEM-ek értékesítési brosúrái sugallják – éppen az a pont, ahol a lapátok testreszabásának döntései kritikussá és valóban nehézzé válnak.
Ez az útmutató végigvezeti a turbina-karbantartó mérnököket és az MRO-beszerezési csapatokat azon döntési folyamaton, amelyet általában követnek, amikor régebbi gázturbinás kompresszoregységekhez szabható, egyedi pótalkatrészeket szereznek be és határoznak meg. Az alábbi lépések a legtöbb axiális kompresszor-konfigurációra érvényesek, bár előre el kell ismernem: a konkrét ötvözetválasztások, méreti tűrések és ellenőrzési protokollok a pontos turbinamodelltől, a fokozat helyzetétől és az üzemeltetési környezettől függenek. Tekintsék ezt egy keretrendszernek, ne pedig univerzális előírásnak.
1. lépés: Az egyes érintett fokozatok lapátjainak specifikációjának azonosítása és ellenőrzése
Bármely lapátszabhatósági program kiindulási pontja a jelenlegi specifikáció – vagy pontosabban fogalmazva: az, ami belőle megmaradt. Régebbi gázturbinás kompresszoregységek esetén valószínűleg a következő három helyzet egyikével állnak szemben:
- Teljes rajzok rendelkezésre állnak. Ez az ideális forgatókönyv, de még ellenőriznie kell, hogy a rajzok a jelenleg beépített lapátgeometriát tükrözik-e, és nem egy korábbi, szervizértesítéssel hatályon kívül helyezett változatot.
- Csak részleges dokumentáció áll rendelkezésre. Rendelkezhet anyagtanúsítványokkal és néhány méretadattal, de a profilvázlat hiányzik, vagy csak néhány keresztmetszetben van leírva. Ebben az esetben egy képzett beszállító előértékesítési műszaki felülvizsgálata elengedhetetlen.
- Nem használható rajzok. Gyakoribb régebbi egységeknél és leállított turbinamodellnél. Ebben az esetben a hivatkozási mintából történő visszafelé mérnöki tervezés a szokásos megoldás – de csak akkor, ha rendelkezik egy olyan lapáttal, amely megfelelő állapotban van, és méretalapnak használható.
Az a felismerés, amely megváltoztatta a megközelítésemet: a fémötvözet minőségének papíron történő egyeztetése nem jelent automatikusan azonos élettartamot a konkrét üzemeltetési környezetben. A fokozat helyzete számít. Egy poros ipari környezetben működő elülső kompresszorfokozat más kopási terhelésnek van kitéve, mint egy magasabb hőmérsékleten és nyomáson működő hátsó fokozat. A specifikációnak azt kell tükröznie, ahol a lapát ténylegesen működik, nem csupán a névleges anyagminőséget.
2. lépés: Az anyagkövetelmények meghatározása a céls alkalmazáshoz
A gázturbinás kompresszorlapátokat általában titánötvözetekből vagy nikkelalapú szuperszövetségekből gyártják, a fokozat helyzetétől és az üzemelési hőmérséklettől függően. A régebbi berendezések esetében egy gyakori probléma az ötvözet-egyenérték: a gyártó eredeti felszerelés (OEM) gyakran nyugati jelölésű ötvözetet ír elő, például egy amerikai vagy európai szabvány szerinti titánötvözet-minőséget, és ellenőrizni kell, hogy egy kínai gyártmányú, egyenértékű ötvözetből készült csere-lapát ténylegesen megfelel-e a mechanikai tulajdonságokra vonatkozó követelményeknek.
Ez nem elméleti kérdés. Az anyagminősítési dokumentumok – beleértve a gyári tanúsítványokat az ötvözet összetételéről és a mért mechanikai tulajdonságokról – szabványos szállítási elemnek kell lenniük minden komoly lapátszállítótól. Kérje előre a dokumentumok formátumát, és ha minőségirányítási rendszere angol nyelvű tanúsítványokat követel meg, ellenőrizze, hogy a szállító képes-e azokat biztosítani. A dokumentáció hiányai a megrendelési szakaszban általában tovább romlanak a alkatrészek érkezésekor.
Az egység-felújítási programokhoz, amelyek több szakaszból állnak, minden egyes szakasz pozíciójára külön kell megvizsgálni az anyagválasztást. Az a ötvözet, amely megfelelő a 1. szakaszhoz, nem feltétlenül alkalmas ugyanazon kompresszor 6. vagy 12. szakaszához. Ez akkor is érvényes, ha korábbi beszerzési körökben ugyanazt az ötvözetminőséget használták az egész készletre – érdemes újra átnézni, különösen ha az üzemeltetési körülmények megváltoztak az eredeti anyagválasztás óta.
3. lépés: A megfelelő beszerzési útvonal kiválasztása – OEM, alternatív forrás vagy egyedi kovácsolt alkatrész
A régebbi gázturbinás kompresszoregységek esetében három fő beszerzési útvonal létezik, mindegyik más kockázati és költségprofilhoz tartozik:
- OEM vagy OEM által engedélyezett alkatrészek. A legbiztonságosabb választás ott, ahol elérhető, és a berendezés garanciális időszakon belül van, vagy aktív szervizszerződés vonatkozik rá. Régebbi modellek esetén az eredeti gyártó támogatása korlátozott lehet, vagy jelentős felár ellenében érhető el.
- Alternatív forrásból származó, pontosan kovácsolt alkatrészek. Olyan beszállítók, amelyek dokumentált képességgel rendelkeznek egyedi légcsavar-profilok gyártására az ügyfél műszaki rajzai alapján, versenyképes áron gyárthatnak helyettesítő pótalkatrészeket a megkövetelt specifikációknak megfelelően. A döntő tényező a beszállító dimenziós ellenőrzési és anyagtanúsítási képessége, azaz dokumentált, nem csupán állított képesség.
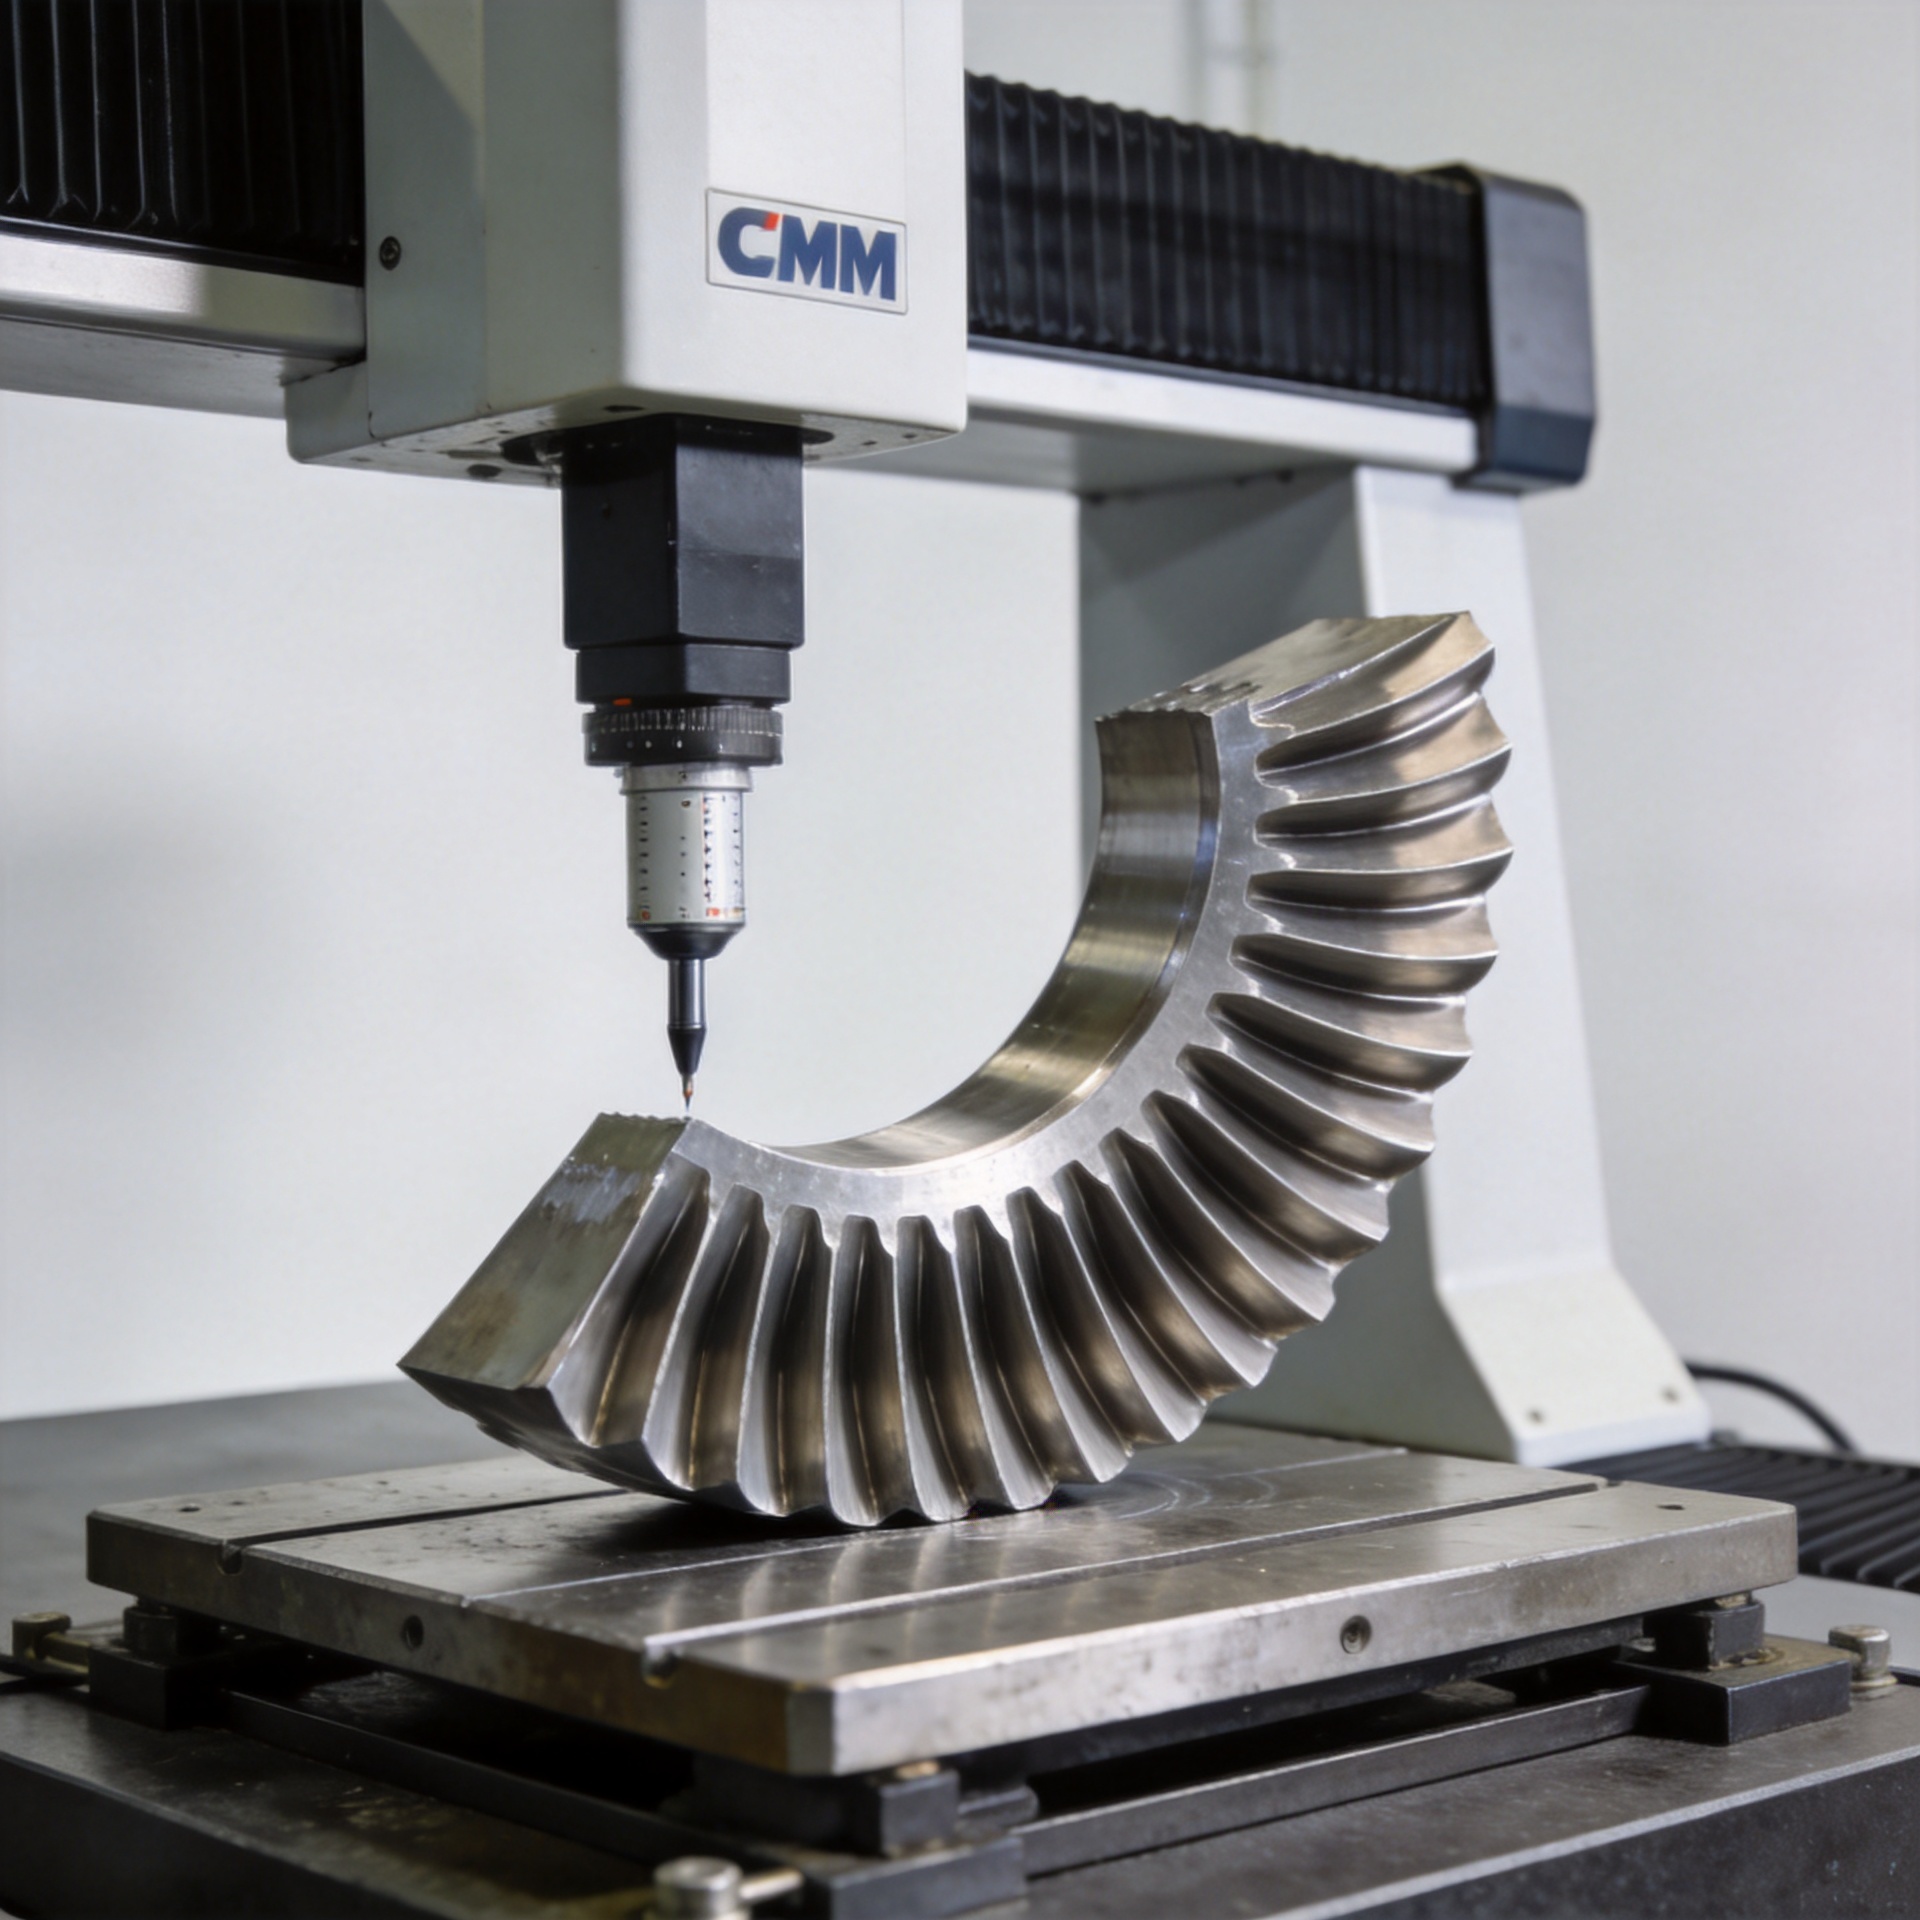
- Minta alapján visszafejtett lapátok. Amikor az eredeti rajzok nem állnak rendelkezésre, egy megfelelően képzett beszállító fejlesztheti ki a specifikációt egy referencia mintalapát mérése alapján CMM-eszközzel vagy 3D-szkennel, majd e mérési profil alapján gyártja a helyettesítő lapátot. Ez az út működőképes, de egy olyan mintalapát szükséges, amely elég jó állapotban van ahhoz, hogy méretalapul szolgálhasson.
Korábban a cserealkatrészek beszerzésénél elsődlegesen a legalacsonyabb egységár volt a prioritás. Azonban egy üzemelés közbeni átfogó karbantartási időszak során tapasztalt ellátási megszakítás után – amikor a szállító nem tudta betartani a megállapodott határidőt, mert korábban nem gyártotta a megfelelő profilú alkatrészt – a hangsúly a szállítók lead time megbízhatóságára és dokumentált folyamatképességükre tolódott el. Egy olcsóbb lapát, amely a karbantartási ablak lezárása után érkezik, kevesebbet ér, mint egy megfelelő árú lapát, amely pontosan időben érkezik.
4. lépés: A teljes rendelés leadása előtt ellenőrizze a méretbeli kompatibilitást
Egy régebbi gázturbinás kompresszoregység esetében az első darab ellenőrzése nem választható – ez az a mechanizmus, amely megerősíti, hogy a cserélő lapát ténylegesen illeszkedik és működik-e, mielőtt teljes gyártási sorozatra vállalnánk kötelezettséget. Mit kell tartalmaznia egy első darab ellenőrzésnek?
- A szárnyprofil keresztmetszeti geometriája több fesztávolsági helyen, összehasonlítva a rajzzal vagy a referencia minta mérési adataival
- A gyökérprofil és a rögzítési geometria, amelynek egyeznie kell a turbinatárcsa horpadásával a megfelelő terhelésátadás biztosítása érdekében
- A platform és a referenciapont-felületek geometriája, amely befolyásolja a lapátok pozicionálását a forgórész összeszerelésekor
- A tömeg és a tömegközéppont, ha az egységhez egyező tömegű forgórész-lapátkészletek szükségesek
A vizsgálati jelentésnek írásos formában, mérési adatokkal együtt kell kísérnie az első mintadarabot, nem csupán egy „megfelel”/„nem felel meg” bélyegzővel. Ha a csapat távol van a gyártóüzemtől, akkor a gyártási helyszínen végzett harmadik fél általi ellenőrzés gyakorlatias alternatíva a személyes ellenőrzés helyett – és jól bevált gyakorlat a magas értékű, határokon átnyúló lapátbeszerzésnél.
5. lépés: Igazítsa a lapátgyártási ütemtervet az Ön egységének felújítási időszakához
A kompresszorlapátok cseréje régebbi gázturbinás egységeken nem történik izoláltan. Általában egy ütemezett nagyjavítás vagy forró gázelvezetés-ellenőrzés részeként valósul meg, meghatározott leállási időszakkal. Az egyedi, űrformásan kovácsolt lapátok gyártási előkészítési ideje – különösen akkor, ha rajzfelülvizsgálatra, nyomószerszám-tervezésre vagy fordított mérnöki tervezésre van szükség – hosszabb, mint a szabványos katalógusban szereplő termékeké. Ennek megfelelően tervezzen.
A gyakorlati következmény: ha a teljes kicserélést a harmadik negyedévben ütemezték, a lapátbeszerzésről szóló tárgyalás legkésőbb ugyanabban az évben az első negyedévben meg kell kezdődnie. Új szállítótól érkező első rendeléseknél vagy nem szabványos profilok esetén további időt kell biztosítani az előtermelési mérnöki felülvizsgálatra és az első minta minősítési ciklusára. Egy előzetes rendelési program, amelyben a gyártási mérföldkövekről folyamatosan tájékoztatnak, biztosítja, hogy mindkét fél egyetértson a szállítási időpontokkal.
Fő tanulságok a régi egységeken alkalmazott lapátszabhatóságról
A régi gázturbinás kompresszorokhoz szükséges csere-lapátok szabhatósága egy kezelhető mérnöki feladat, ha rendszeresen és módszeresen közelítjük meg. A kockázat nem a szabhatóságban rejlik – hanem abban a téves feltevésben, hogy egy látszólag megfelelő méretű lapát ténylegesen megfelelő méretű, illetve abban, hogy egy anyagtanúsítvány elegendő lenne anélkül, hogy megértenénk, milyen tulajdonságokkal bír az ötvözet a saját üzemeltetési körülményeink között.
- Kezdje a legteljesebb rendelkezésre álló műszaki adatokkal; a visszafelé történő tervezés (reverse engineering) alkalmazható, de egy használható referencia mintára van szükség.
- Ellenőrizze az ötvözet-egyenértékűséget igazoló dokumentumokat, ne csak az ötvözet megnevezését feltüntető címkét.
- Használja a gyártás első darabjának ellenőrzését – méretadatokkal együtt – a teljes gyártási engedélyezés előtti megerősítő lépésként.
- Illessze a pengék beszerzési határidejét a felújítási ütemtervhez – az egyedi profilok hosszabb időt igényelnek, mint a katalógusban szereplő termékek.
- Válasszon olyan szállítókat, akik írásos, értékesítés előtti műszaki felülvizsgálatot nyújtanak, angol nyelvű anyagdokumentációt és szállítás utáni műszaki támogatást.
A beszerzési csapatok és a karbantartási mérnökök számára, akik elöregedett gázturbinás kompresszoregységeket üzemeltetnek, a megfelelő pótalkatrész-szálító az, aki érti az alkalmazást, igazolni tudja a méretbeli képességét, és rendelkezésre tudja állítani a minőségirányítási rendszerük számára szükséges dokumentációt – függetlenül attól, hogy milyen régi a turbinamodell. Ha egységfelújítást terveznek, és útmutatásra van szükségük a lapátok specifikációjával vagy testreszabási lehetőségekkel kapcsolatban, akkor a tervezési folyamat korai szakaszában egy szakosodott lapátkészítő gyártóval való kapcsolatfelvétel a legjobb kiindulási alap.