 EN

Wie lässt sich Ersatzbeschaufelung für alte Gasturbinenverdichteranlagen anpassen?
Jeder, der schon einmal die Wartung eines älteren industriellen Kraftwerks geleitet hat, kennt die Herausforderung aus erster Hand: Man benötigt Ersatzschaufeln für einen Gasturbinenverdichter, der bereits fünfzehn oder zwanzig Jahre lang in Betrieb war; der ursprüngliche Hersteller unterstützt dieses Modell möglicherweise nicht mehr aktiv, und sämtliche vorhandenen Unterlagen sind unvollständig, abgenutzt oder widersprüchlich. Diese Situation – die weitaus häufiger vorkommt, als es Verkaufsprospekte der Hersteller vermuten lassen – ist genau der Punkt, an dem Entscheidungen zur Anpassung von Schaufeln sowohl entscheidend als auch wirklich schwierig werden.
Diese Anleitung beschreibt den Entscheidungsweg, dem Turbinenwartungsingenieure und Einkaufsteams für Wartung, Reparatur und Überholung (MRO) typischerweise folgen, wenn sie maßgeschneiderte Ersatzteile für ältere Gasturboverdichter beschaffen und spezifizieren. Die nachfolgenden Schritte gelten für die meisten axialen Verdichterkonfigurationen; allerdings möchte ich vorab klarstellen: Die konkrete Wahl der Legierungen, die zulässigen Maßtoleranzen sowie die Prüfprotokolle hängen vom genauen Turbomodell, der Stufenposition und der Betriebsumgebung ab. Verwenden Sie diese Anleitung als Orientierungsrahmen – nicht als universelle Vorschrift.
Schritt 1: Identifizieren und verifizieren Sie die Schaufelspezifikation für jede betroffene Stufe
Der Ausgangspunkt jedes Schaufel-Anpassungsprogramms ist die aktuelle Spezifikation – oder genauer gesagt: das, was davon noch vorhanden ist. Bei älteren Gasturboverdichtern befinden Sie sich wahrscheinlich in einer der drei folgenden Situationen:
- Vollständige Zeichnungen sind verfügbar. Dies ist das ideale Szenario; dennoch sollten Sie unbedingt bestätigen, dass die Zeichnungen die aktuell eingebaute Schaufelgeometrie widerspiegeln und nicht eine frühere Version, die durch einen Service-Bulletin ersetzt wurde.
- Nur teilweise Dokumentation vorhanden. Möglicherweise liegen Materialzertifikate und einige Maßdaten vor, doch das Profil des Tragflügels fehlt oder ist lediglich an wenigen Querschnitten beschrieben. Hier kommt die präsales technische Bewertung durch einen leistungsfähigen Lieferanten entscheidend ins Spiel.
- Keine verwendbaren Zeichnungen vorhanden. Häufiger bei älteren Einheiten und eingestellten Turbinenmodellen. In diesem Fall ist die Reverse Engineering-Methode anhand einer Referenzprobe der Standardweg — allerdings nur, wenn Sie eine Schaufel in akzeptablem Zustand besitzen, die als maßliche Grundlage dienen kann.
Die Erkenntnis, die meinen Ansatz hier verändert hat: Die Übereinstimmung der Legierungsqualität auf dem Papier bedeutet nicht automatisch eine vergleichbare Betriebslebensdauer in Ihrer spezifischen Einsatzumgebung. Die Stufenposition ist entscheidend. Eine Vordere Verdichterstufe in einer staubigen Industrieumgebung ist anderen Erosionsbelastungen ausgesetzt als eine hintere Stufe, die bei höheren Temperaturen und Drücken läuft. Die Spezifikation muss widerspiegeln, wo die Schaufel tatsächlich im Einsatz ist – nicht nur die nominelle Werkstoffqualität.
Schritt 2: Ermittlung der Werkstoffanforderungen für die Zielanwendung
Turbinenverdichterschaufeln werden typischerweise aus Titanlegierungen oder nickelbasierten Hochtemperaturlegierungen hergestellt, wobei die Wahl der Legierung von der Stufenposition und der Betriebstemperatur abhängt. Bei älteren Anlagen stellt häufig die Legierungsäquivalenz eine Komplikation dar: Der Hersteller (OEM) hat möglicherweise eine Legierung mit westlicher Bezeichnung spezifiziert – beispielsweise eine Titanlegierungsqualität nach einer US- oder europäischen Norm – und Sie müssen sicherstellen, dass eine Ersatzschaufel aus einer chinesisch hergestellten äquivalenten Legierung tatsächlich die geforderten mechanischen Eigenschaften erfüllt.
Dies ist keine rein theoretische Sorge. Dokumente zur Materialzertifizierung – darunter Werkszertifikate mit Angaben zur Legierungszusammensetzung und zu den gemessenen mechanischen Eigenschaften – sollten bei jedem seriösen Schaufellieferanten Standardlieferumfang sein. Fordern Sie das gewünschte Dokumentenformat bereits vor Auftragserteilung an; falls Ihr Qualitätsmanagement englischsprachige Zertifikate vorschreibt, prüfen Sie, ob der Lieferant diese bereitstellen kann. Lücken in der Dokumentation zum Zeitpunkt der Bestellung verschärfen sich in der Regel bis zum Eintreffen der Teile.
Bei Überholprogrammen für Aggregate, die mehrere Stufen umfassen, muss die Werkstoffauswahl für jede Stellungsnummer einzeln überprüft werden. Die Legierung, die für Stufe 1 sinnvoll ist, eignet sich möglicherweise nicht für Stufe 6 oder Stufe 12 desselben Verdichters. Dies gilt auch dann, wenn bei früheren Beschaffungsrunden derselbe Werkstoffgrad für den gesamten Satz verwendet wurde – eine erneute Prüfung lohnt sich insbesondere, wenn sich die Betriebsbedingungen seit der ursprünglichen Auswahl geändert haben.
Schritt 3: Wahl des geeigneten Beschaffungswegs – OEM, alternativer Lieferant oder kundenspezifisch geschmiedet
Für ältere Gasturbinenverdichteraggregate existieren drei Hauptbeschaffungswege, die jeweils unterschiedliche Risiko- und Kostenprofile aufweisen:
- OEM- oder OEM-zugelassene Teile. Die sicherste Wahl, wo verfügbar und wo das Gerät noch unter Garantie steht oder durch eine aktive Servicevereinbarung abgedeckt ist. Bei älteren Modellen kann die aktive OEM-Unterstützung eingeschränkt sein oder zu einem erheblichen Aufpreis angeboten werden.
- Präzisions-Schmiedeteile aus alternativer Quelle. Lieferanten mit nachgewiesener Fähigkeit zur Herstellung kundenspezifischer Luftprofil-Geometrien auf Grundlage der Konstruktionszeichnungen des Kunden können Ersatzteile entsprechend den geforderten Spezifikationen zu wettbewerbsfähigen Preisen liefern. Die entscheidende Variable ist die dokumentierte Fähigkeit des Lieferanten zur dimensionsgenauen Prüfung und Materialzertifizierung – also eine nachgewiesene, nicht bloß behauptete Fähigkeit.
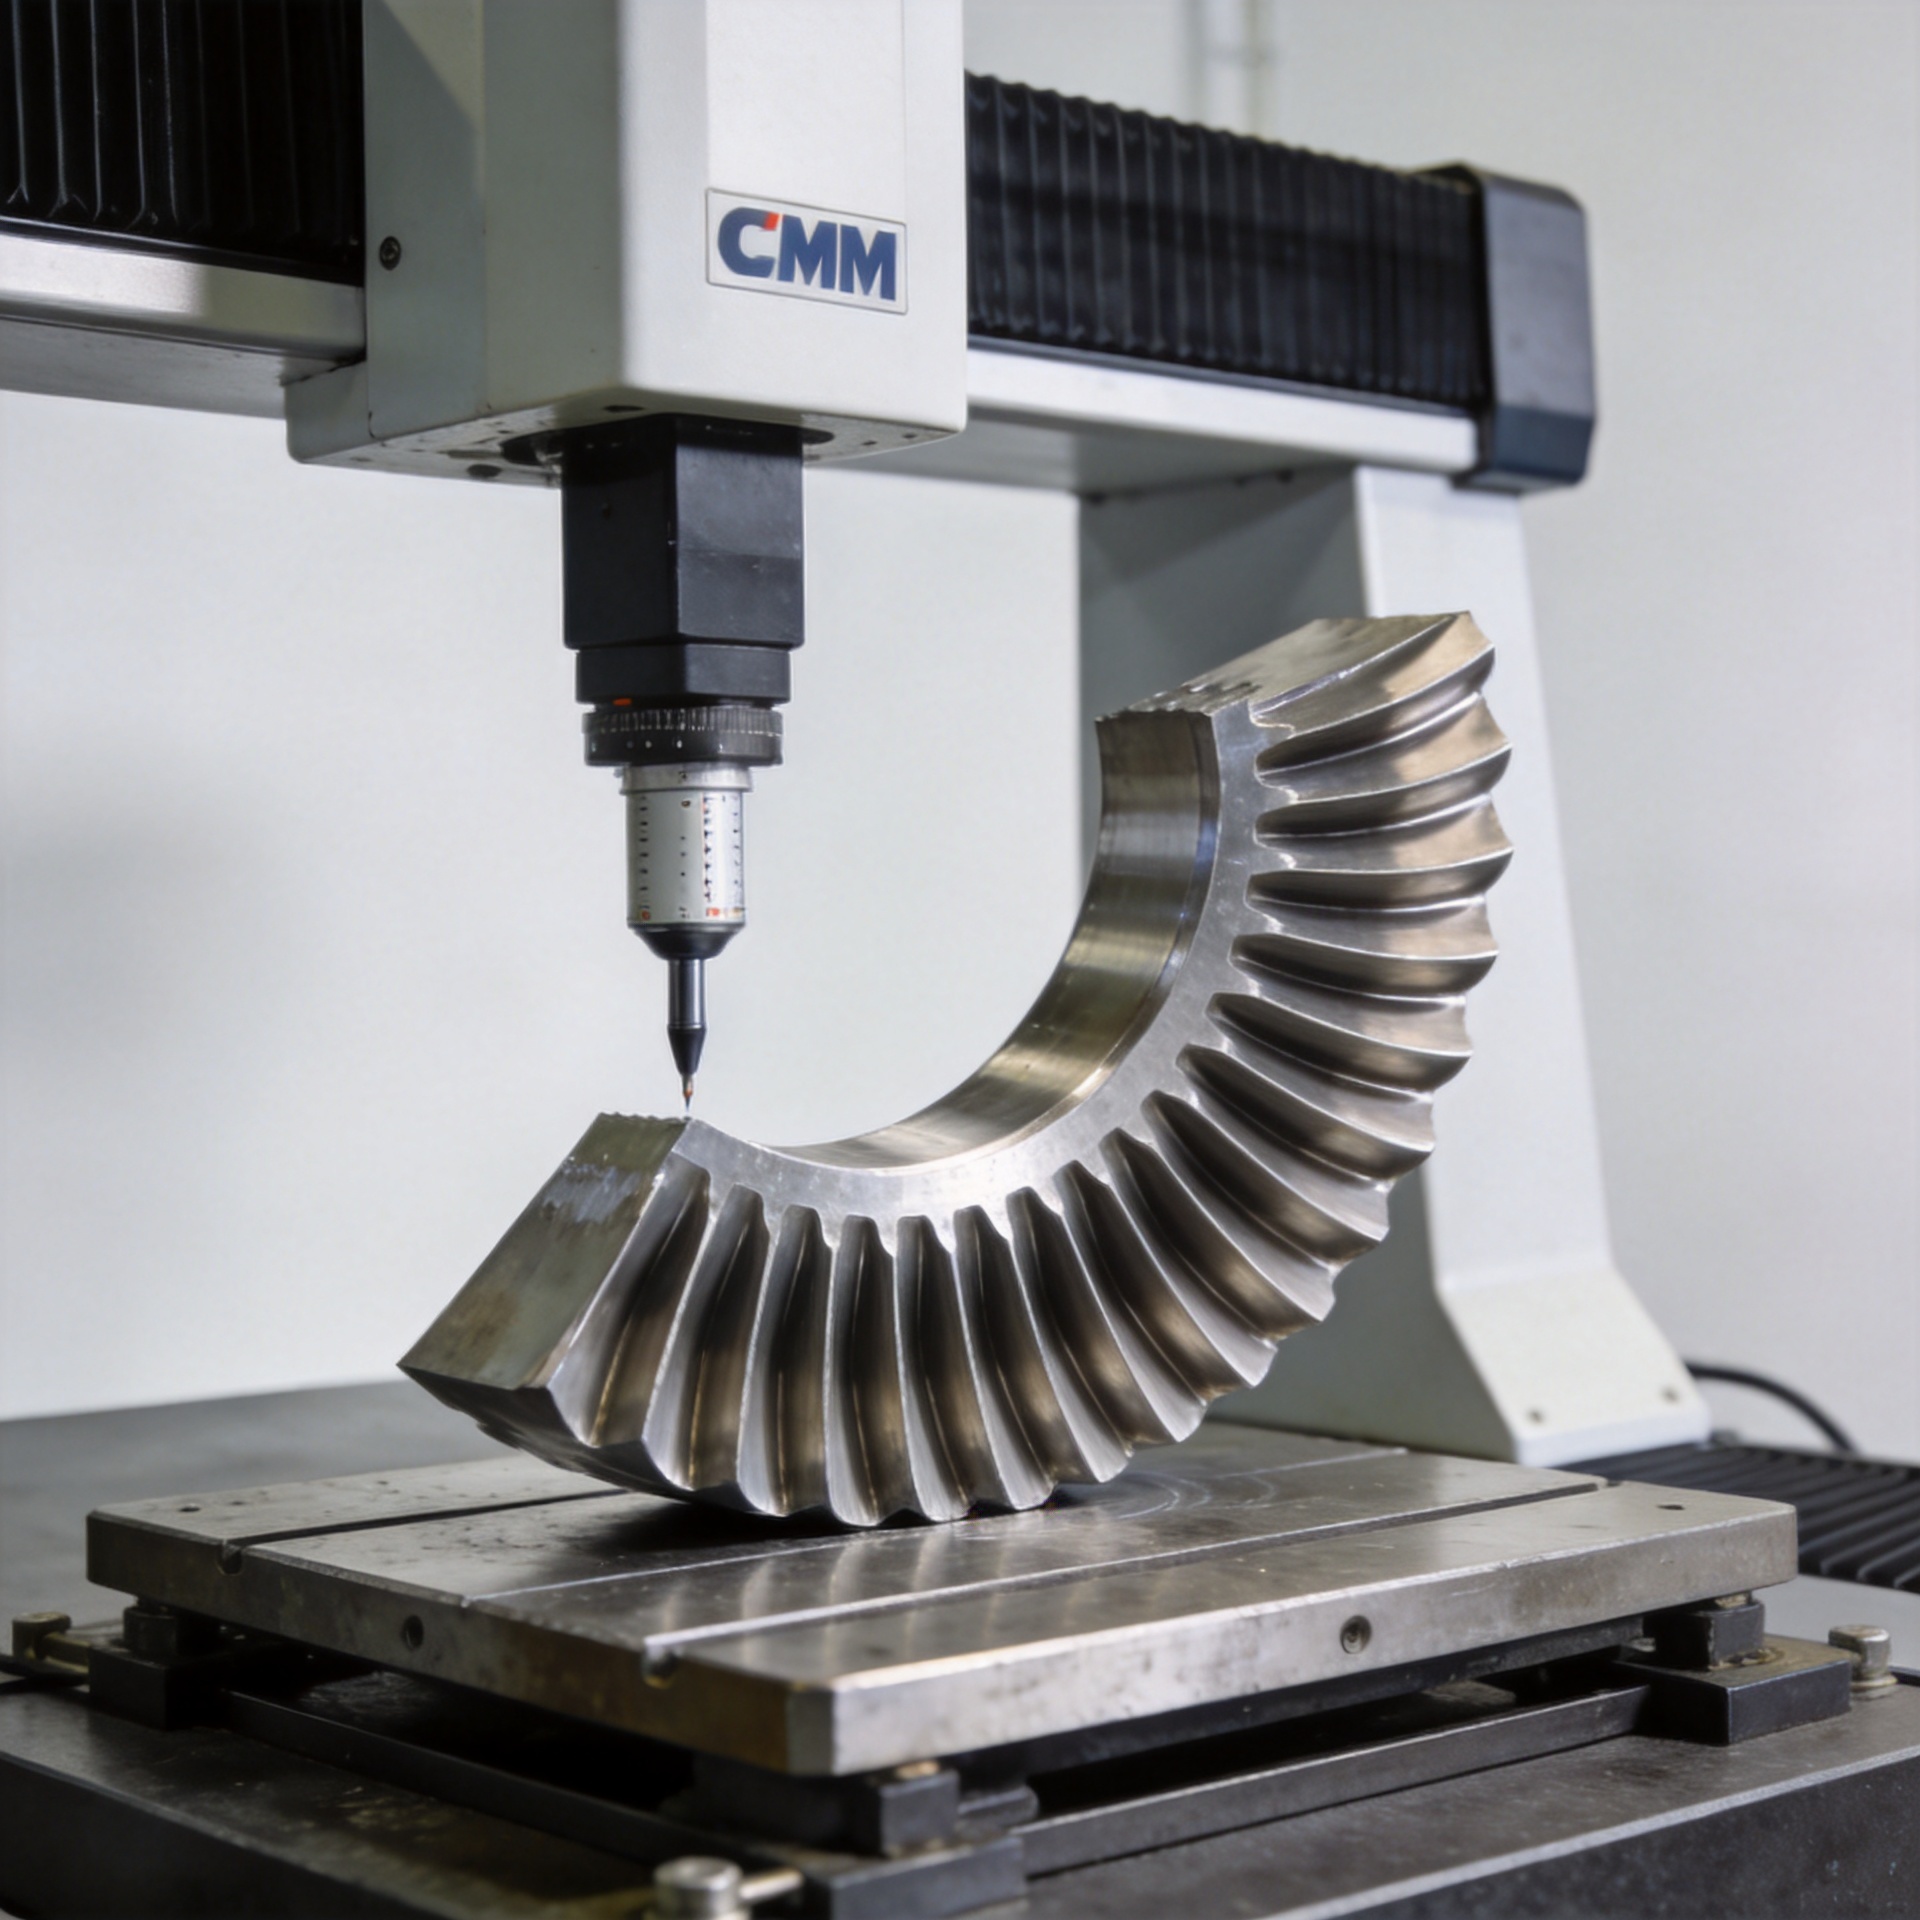
- Rückentwickelte Schaufeln auf Grundlage von Messungen an einem Muster. Wenn die Originalzeichnungen nicht verfügbar sind, kann ein qualifizierter Lieferant die Spezifikation erstellen, indem er eine Referenzschaufel mittels Koordinatenmessmaschine (CMM) oder 3D-Scanning misst und dann einen Ersatz nach diesem gemessenen Profil herstellt. Dieser Weg funktioniert, setzt jedoch voraus, dass eine Schaufel in ausreichend gutem Zustand als dimensionale Referenzbasis zur Verfügung steht.
Früher stand bei der Beschaffung von Ersatzersatzteilen der niedrigste Einzelpreis im Vordergrund. Nach einer Unterbrechung der Lieferkette während einer geplanten Generalüberholung – bei der der Lieferant den erforderlichen Zeitplan nicht einhalten konnte, weil er das Profil zuvor nicht hergestellt hatte – verschob sich die Bewertung hin zur Zuverlässigkeit der Lieferzeit des Lieferanten und zur dokumentierten Prozessfähigkeit. Eine günstigere Schaufel, die erst nach Abschluss Ihres Überholungszeitfensters eintrifft, hat einen geringeren Wert als eine korrekt preislich kalkulierte Schaufel, die termingerecht eintrifft.
Schritt 4: Dimensionale Kompatibilität vor Aufgabe der Vollbestellung validieren
Bei einer älteren Gasturbinenverdichtereinheit ist die Erststückprüfung keine Option – sie ist das Verfahren, mit dem bestätigt wird, ob die Ersatzschaufel tatsächlich passt und funktioniert, bevor Sie sich auf eine komplette Serienfertigung festlegen. Was sollte eine Erststückprüfung umfassen?
- Profilquerschnittsgeometrie der Luftführung an mehreren Spannweitenpositionen im Vergleich zur Zeichnung oder zur Messung des Referenzmusters
- Wurzelprofil- und Befestigungsgeometrie, die mit der Nut der Turbinenscheibe übereinstimmen muss, um eine korrekte Lastübertragung sicherzustellen
- Plattform- und Bezugsoberflächengeometrie, die die Schaufelpositionierung während der Rotormontage beeinflusst
- Gewicht und Schwerpunkt, falls Ihre Einheit ausgewogene Rotorschaufelsätze erfordert
Der Prüfbericht muss dem Erstexemplar schriftlich mit Messdaten beiliegen, nicht nur mit einem Durchlauf-/Nicht-Durchlauf-Stempel. Falls Ihr Team räumlich vom Fertigungsstandort entfernt ist, stellt eine unabhängige Prüfung am Fertigungsstandort eine praktikable Alternative zur Begutachtung vor Ort dar – und ist eine etablierte Vorgehensweise beim grenzüberschreitenden Einkauf hochwertiger Schaufeln.
Schritt 5: Passen Sie den Schaufelfertigungstermin an Ihr Anlagenausbesserungsfenster an
Der Austausch von Verdichterschaufeln an älteren Gasturbineneinheiten erfolgt nicht isoliert. Er ist in der Regel in eine geplante Großinstandsetzung oder eine Inspektion des heißen Gaspfads eingebettet, wobei ein definiertes Ausfallfenster vorgesehen ist. Die Produktionsvorlaufzeit für kundenspezifisch geschmiedete Schaufeln – insbesondere bei erforderlicher Zeichnungsprüfung, Werkzeugkonstruktion oder Reverse Engineering – ist länger als bei Standardartikeln aus dem Katalog. Planen Sie entsprechend.
Die praktische Konsequenz: Falls Ihre Generalüberholung für das dritte Quartal geplant ist, sollte das Gespräch über die Beschaffung der Schaufeln spätestens im ersten Quartal desselben Jahres beginnen. Bei Erstbestellungen von einem neuen Lieferanten oder bei nichtstandardmäßigen Profilen ist zusätzliche Vorlaufzeit für die ingenieurmäßige Vorproduktionsprüfung und den Zyklus zur Qualifizierung des Erstexemplars einzuplanen. Ein Vorabbestellprogramm mit Kommunikation zu Produktionsmeilensteinen stellt sicher, dass beide Seiten hinsichtlich der Liefertermine synchron sind.
Wesentliche Erkenntnisse zur Anpassung von Schaufeln an ältere Aggregate
Die Anpassung von Ersatzschaufeln für einen älteren Gasturbinenverdichter ist eine überschaubare ingenieurmäßige Aufgabe, sofern systematisch vorgegangen wird. Das Risiko liegt nicht in der Anpassung selbst – es liegt darin, anzunehmen, dass eine Schaufel, die dimensionsmäßig korrekt aussieht, tatsächlich dimensionsmäßig korrekt ist, oder dass ein Werkstoffzertifikat ausreichend ist, ohne zu verstehen, was die Legierung unter Ihren Betriebsbedingungen tatsächlich leistet.
- Beginnen Sie mit den vollständigsten verfügbaren Spezifikationsdaten; Reverse Engineering ist möglich, erfordert jedoch eine brauchbare Referenzprobe.
- Überprüfen Sie die Dokumentation zur Legierungsäquivalenz, nicht nur das Etikett mit der Legierungsbezeichnung.
- Führen Sie die Erststückprüfung mit dimensionsbezogenen Daten als Bestätigungsschritt vor der Freigabe für die Serienfertigung durch.
- Stimmen Sie die Beschaffungsvorlaufzeiten für Klingen mit Ihrem Überholungsplan ab – kundenspezifische Profile benötigen mehr Zeit als Katalogartikel.
- Wählen Sie Lieferanten, die eine schriftliche technische Vorverkaufsprüfung, englischsprachige Materialdokumentation und technischen Support nach der Lieferung anbieten.
Für Einkaufsteams und Instandhaltungsingenieure, die alternde Gasturbo-Kompressoreinheiten verwalten, ist der richtige Lieferant für Ersatzteile ein Partner, der die Anwendung versteht, nachweisen kann, dass er über die erforderliche geometrische Präzision verfügt, und die Dokumentation bereitstellen kann, die Ihr Qualitätsmanagementsystem vorschreibt – unabhängig vom Alter des Turbinenmodells. Falls Sie eine Generalüberholung einer Einheit planen und Unterstützung bei der Festlegung der Schaufelspezifikation oder bei Individualisierungsoptionen benötigen, ist die frühzeitige Kontaktaufnahme mit einem spezialisierten Schaufelhersteller der effizienteste Startpunkt im Planungsprozess.