 EN

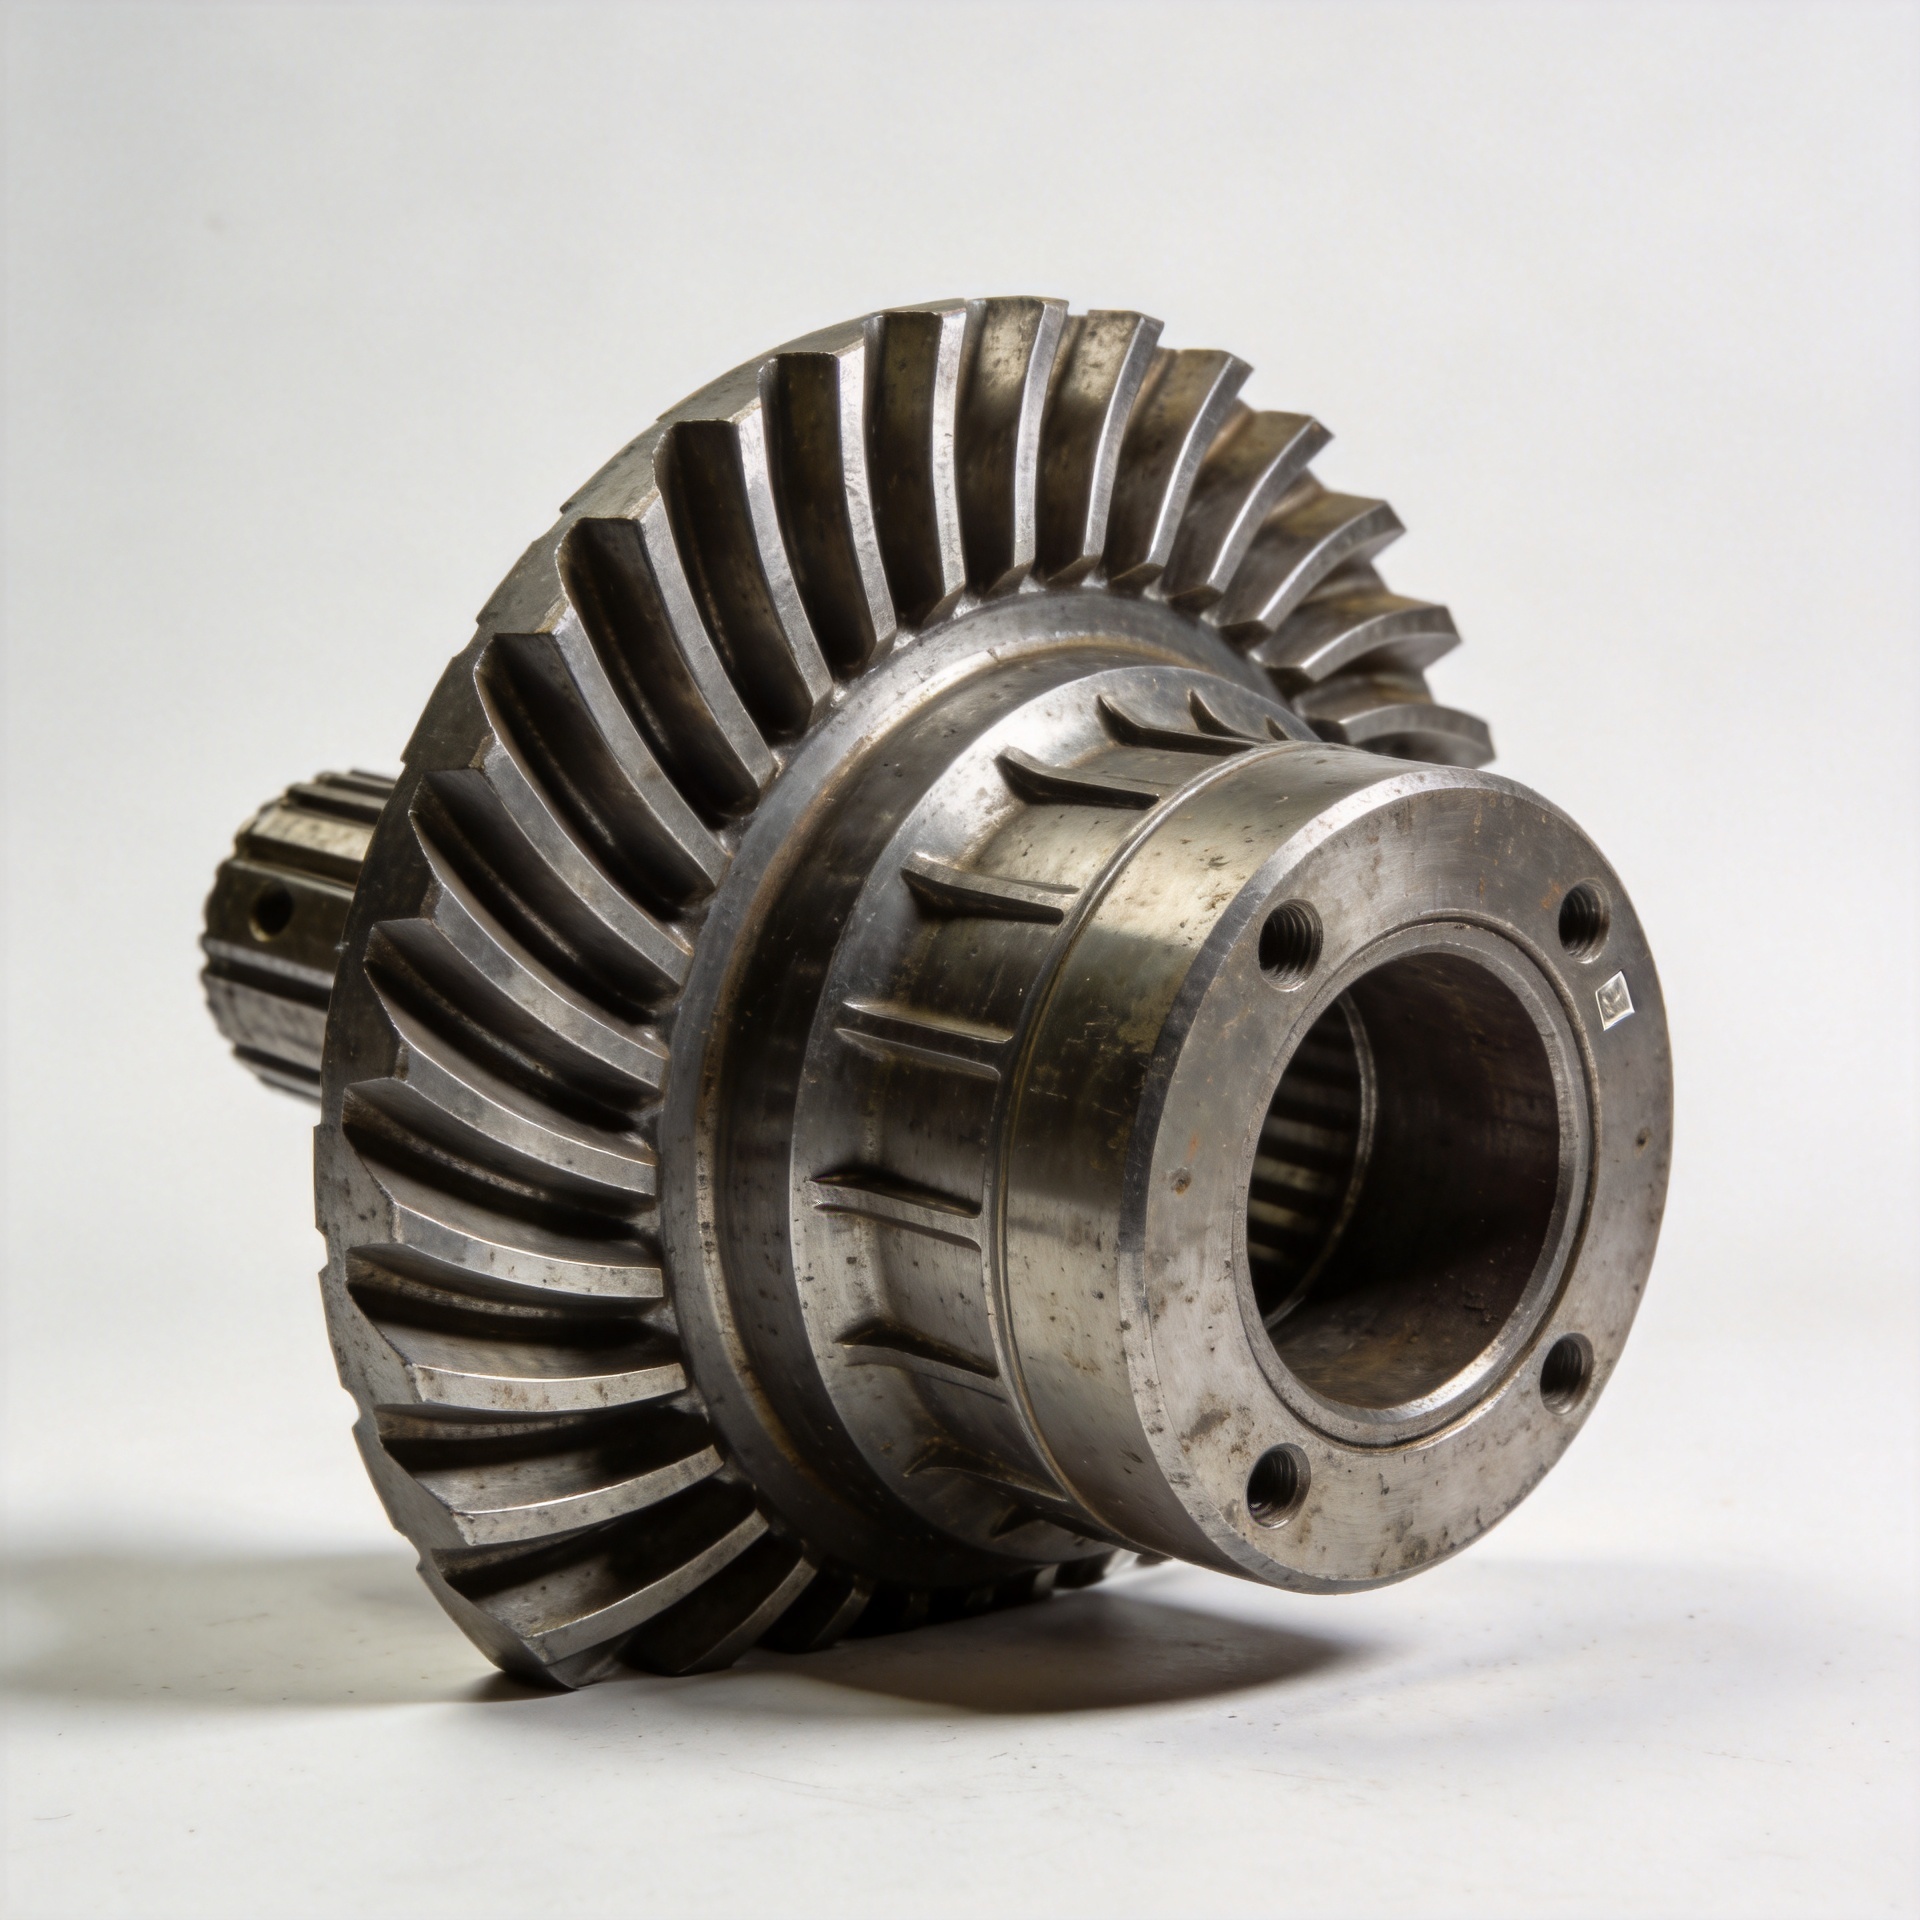
Jak dostosować ostrza wymienne do starych jednostek sprężarkowych turbin gazowych?
Każdy, kto kierował konserwacją starszej elektrowni przemysłowej, zna to wyzwanie z własnego doświadczenia: potrzebne są zamienne łopatki do sekcji sprężarki turbiny gazowej, która pracuje od piętnastu lub dwudziestu lat; producent oryginalny może już nie obsługiwać aktywnie tego modelu, a posiadana dokumentacja jest niekompletna, zużyta lub niespójna. Ta sytuacja, która występuje znacznie częściej, niż sugerują to broszki sprzedażowe producentów OEM, to właśnie moment, w którym decyzje dotyczące dostosowania łopatek stają się zarówno kluczowe, jak i rzeczywiście trudne.
Ten przewodnik przedstawia ścieżkę decyzyjną, której zwykle przyдержива się inżynierowie ds. konserwacji turbin oraz zespoły zakupowe MRO podczas dobierania i określania specyfikacji niestandardowych części zamiennych do starszych jednostek sprężarkowych turbin gazowych. Poniższe kroki dotyczą większości konfiguracji sprężarek osiowych, choć należy od razu zaznaczyć: konkretne wybory stopów, dopuszczalne odchyłki wymiarowe oraz protokoły inspekcyjne zależą od dokładnego modelu turbiny, położenia stopnia oraz warunków eksploatacji. Traktuj ten przewodnik jako ramę działania, a nie uniwersalne wytyczne.
Krok 1: Identyfikacja i weryfikacja specyfikacji łopatki dla każdego dotkniętego stopnia
Punkt wyjścia każdego programu dostosowywania łopatek to obecna specyfikacja — lub, bardziej precyzyjnie, to, co z niej pozostało. W przypadku starszych jednostek sprężarkowych turbin gazowych najprawdopodobniej pracujesz w jednej z trzech sytuacji:
- Dostępne są kompletne rysunki. To jest idealny scenariusz, jednak nadal należy potwierdzić, że rysunki odzwierciedlają aktualnie zainstalowaną geometrię łopat, a nie wcześniejszą wersję, która została wycofana przez biuletyn serwisowy.
- Dostępna jest jedynie częściowa dokumentacja. Możesz posiadać certyfikaty materiałów oraz niektóre dane wymiarowe, ale profil profila aerodynamicznego (airfoil) brakuje albo został opisany jedynie w kilku przekrojach. Właśnie w tym momencie kluczowe staje się wstępne inżynierskie przeglądy przed sprzedażą ze strony kompetentnego dostawcy.
- Brak użytecznych rysunków. Częstsze w przypadku starszych jednostek oraz wycofanych z produkcji modeli turbin. W takiej sytuacji standardową metodą jest inżynieria odwrotna na podstawie wzorcowego egzemplarza — ale wyłącznie wtedy, gdy masz łopatę w akceptowalnym stanie, którą można wykorzystać jako podstawę do pomiarów wymiarowych.
Wyświetlenie się tej kwestii zmieniło moje podejście do tego zagadnienia: dopasowanie gatunku stopu na papierze nie oznacza automatycznie równoważnego czasu użytkowania w konkretnym środowisku eksploatacyjnym. Położenie stopnia ma znaczenie. Stopień czołowy sprężarki w pylnym środowisku przemysłowym podlega innym obciążeniom erozyjnym niż stopień tylny pracujący w wyższych temperaturach i ciśnieniach. Specyfikacja musi odzwierciedlać rzeczywiste warunki pracy łopatki, a nie jedynie nominalny gatunek materiału.
Krok 2: Określenie wymagań materiałowych dla docelowej aplikacji
Łopatki sprężarki turbin gazowych są zazwyczaj wykonywane ze stopów tytanu lub żaroodpornych stopów niklu, w zależności od położenia stopnia i temperatury pracy. W przypadku starszych jednostek częstym problemem jest równoważność stopów: producent oryginalny (OEM) mógł określić stop zachodni, np. gatunek stopu tytanu zgodny ze standardem amerykańskim lub europejskim; należy więc potwierdzić, że łopatka zamiennicza wykonana ze stosownego chińskiego odpowiednika stopu rzeczywiście spełnia wymagania dotyczące właściwości mechanicznych.
Nie jest to kwestia teoretyczna. Dokumentacja certyfikacyjna materiału, w tym certyfikaty hutnicze zawierające skład chemiczny stopu oraz zmierzone właściwości mechaniczne, powinna być standardowym elementem dostawy od każdego poważnego dostawcy łopatek. Należy uprzednio zażądać określonego formatu dokumentacji, a jeśli system jakości wymaga certyfikatów w języku angielskim, należy zweryfikować, czy dostawca jest w stanie je dostarczyć. Braki w dokumentacji na etapie zamówienia zazwyczaj pogłębiają się do momentu otrzymania części.
W przypadku programów kompleksowego remontu jednostek obejmujących wiele etapów dobór materiałów do każdego etapu wymaga osobnej analizy. Stop, który jest odpowiedni dla Etapu 1, może okazać się nieodpowiedni dla Etapu 6 lub Etapu 12 tego samego sprężarki. Ma to zastosowanie nawet wtedy, gdy w poprzednich rundach zakupów ten sam stop był stosowany na całym zestawie — warto ponownie go przeanalizować, szczególnie jeśli warunki eksploatacji zmieniły się od czasu pierwotnego doboru.
Krok 3: Wybór odpowiedniej ścieżki dostawy — producent oryginalny (OEM), źródło alternatywne lub wykonywanie na zamówienie
Dla starszych jednostek sprężarek turbin gazowych istnieją trzy główne ścieżki dostawy, każda z innym poziomem ryzyka i kosztów:
- Części oryginalne (OEM) lub autoryzowane przez producenta oryginalnego. Najbezpieczniejszy wybór, gdy jest dostępny i gdy jednostka jest objęta gwarancją lub aktywną umową serwisową. W przypadku starszych modeli wsparcie producenta może być ograniczone lub dostępne tylko za znacznie wyższą opłatę.
- Precyzyjne części kute z alternatywnych źródeł. Dostawcy posiadający udokumentowaną zdolność do produkcji niestandardowych profili łopatek na podstawie rysunków inżynierskich klienta mogą produkować części zamienne spełniające wymagane specyfikacje w konkurencyjnych cenach. Kluczowym czynnikiem jest zdolność dostawcy do kontroli wymiarowej i certyfikacji materiałów, czyli udokumentowana – a nie tylko deklarowana – zdolność.
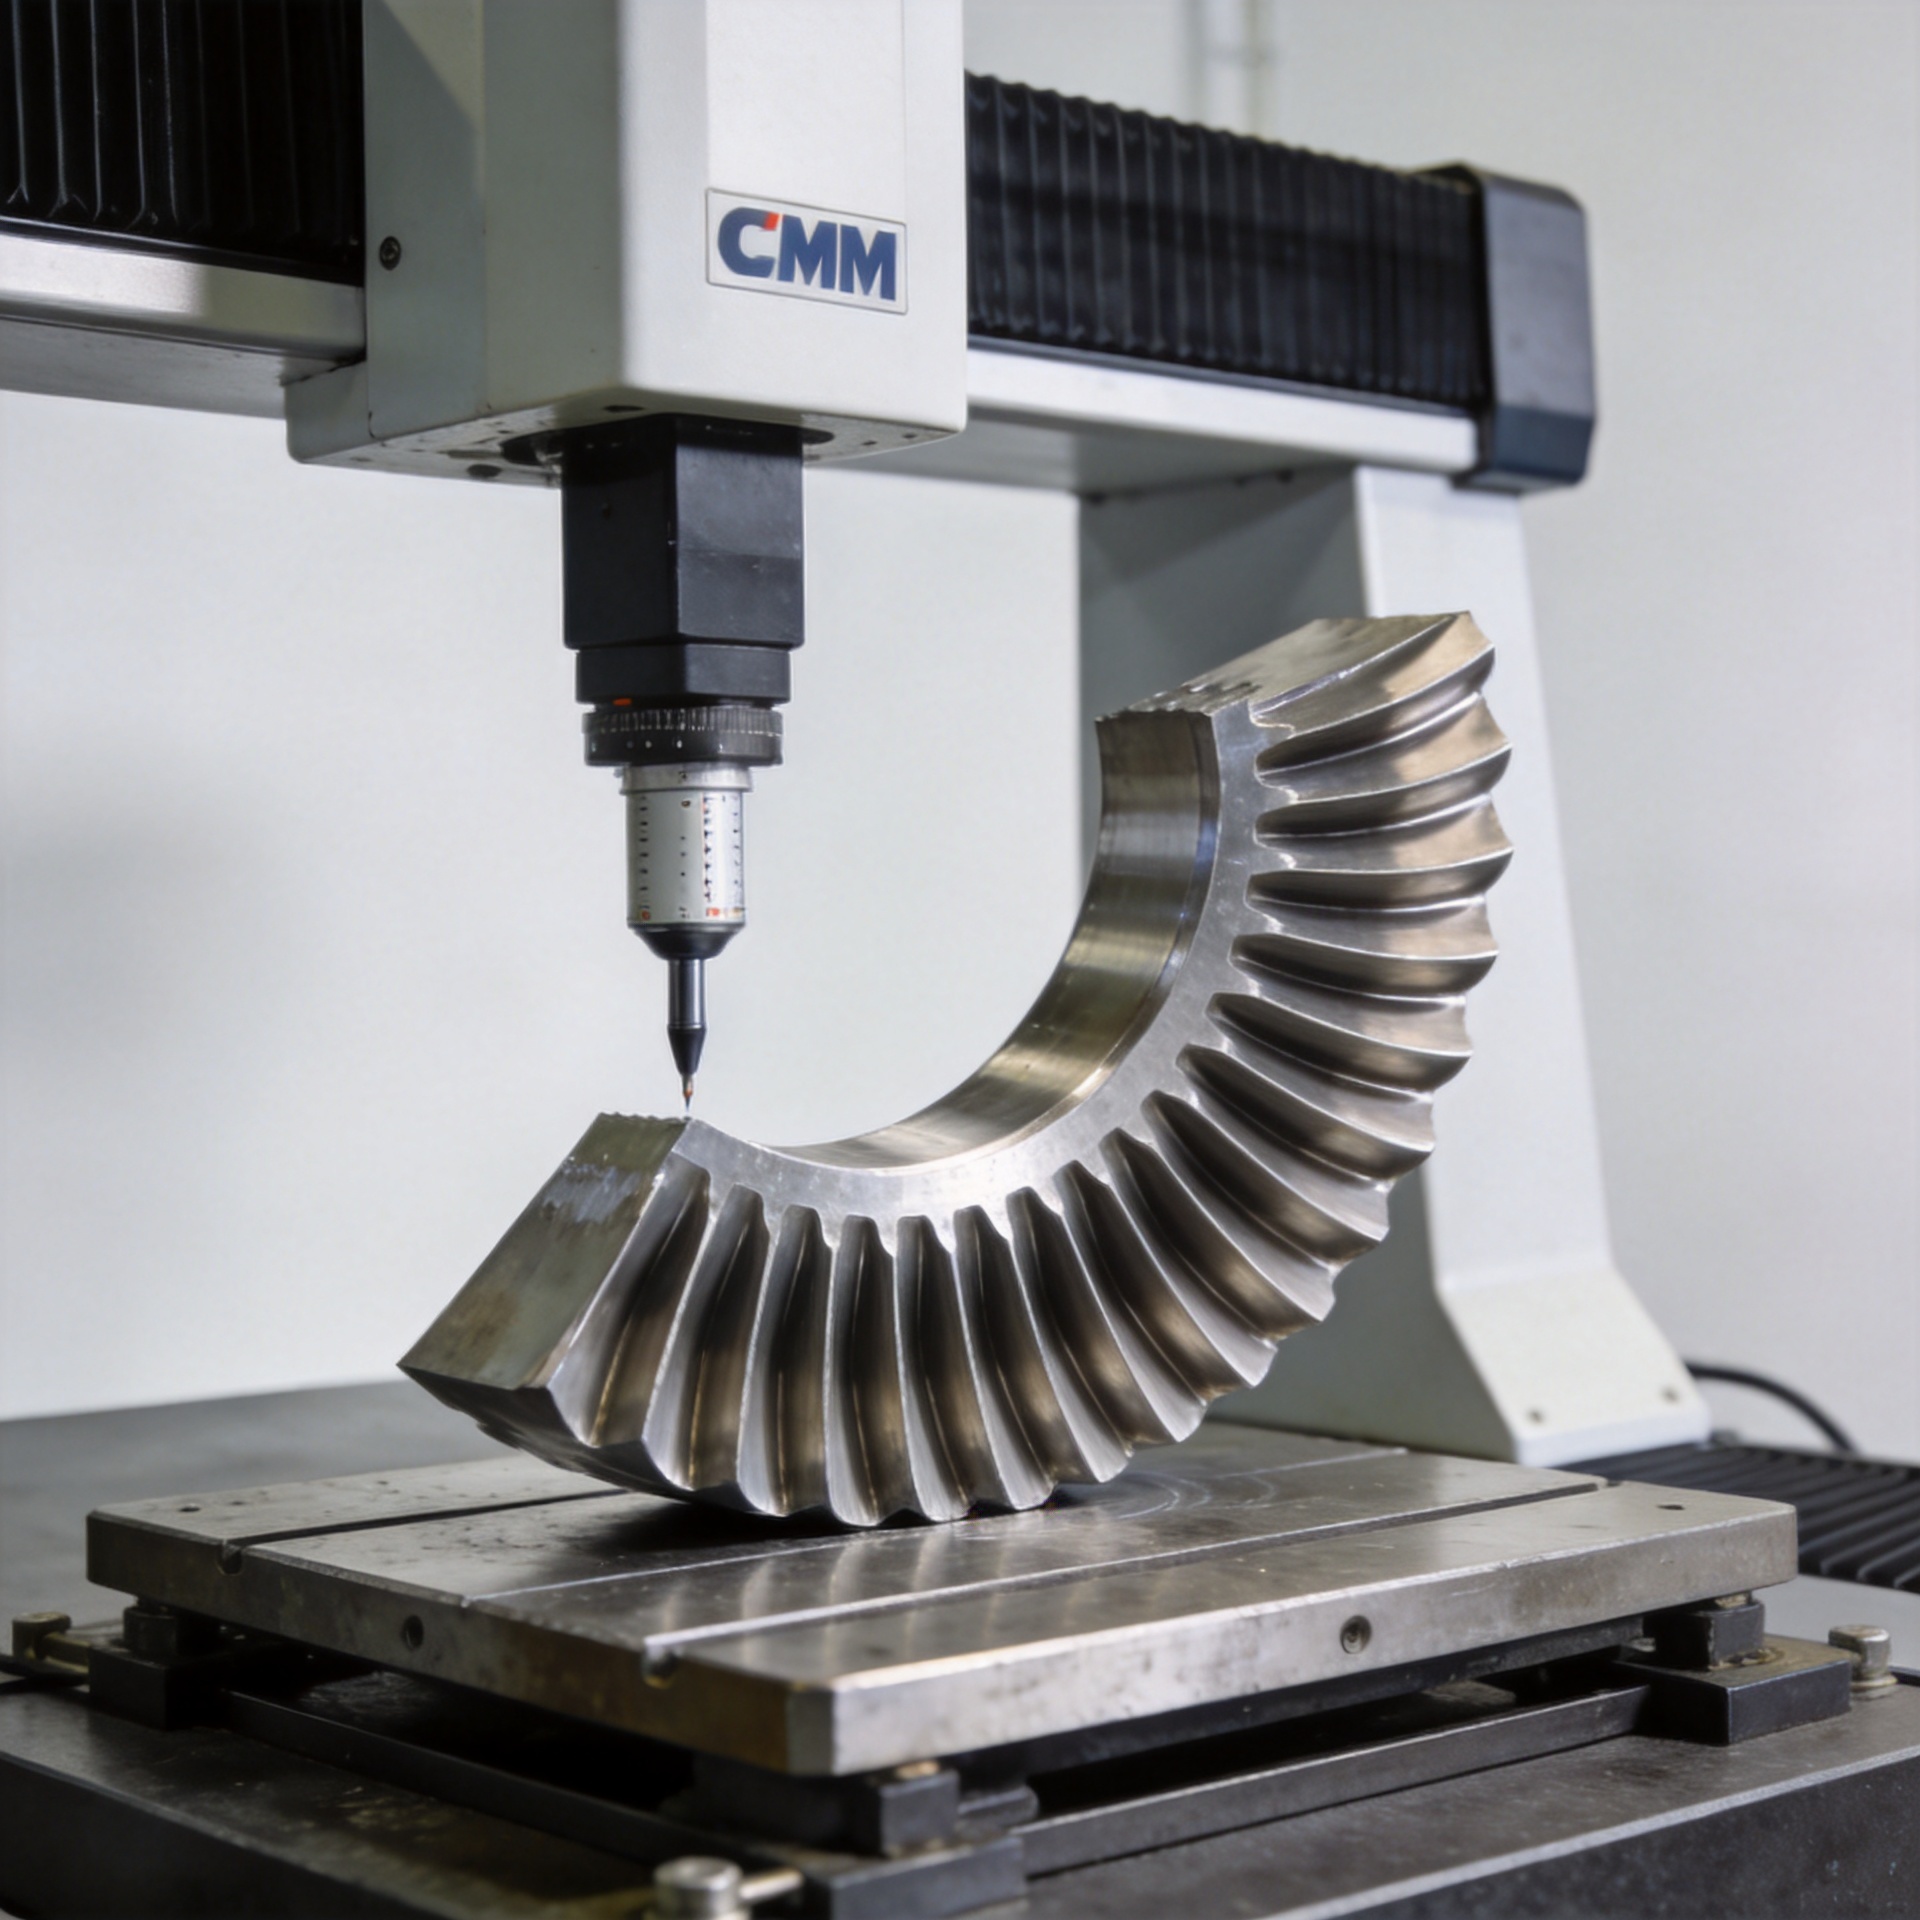
- Łopatki odtworzone metodą reverse engineering na podstawie pomiarów wzorca. Gdy oryginalne rysunki są niedostępne, wykwalifikowany dostawca może opracować specyfikację poprzez pomiar wzorcowej łopatki przy użyciu maszyny pomiarowej CMM lub skanowania 3D, a następnie wyprodukować część zastępczą zgodną z uzyskanym profilem. Ta metoda działa, ale wymaga obecności wzorcowej łopatki w stanie wystarczająco dobrym, aby mogła stanowić podstawę wymiarową.
Wcześniej priorytetem w zakupach części zamiennych była najniższa cena jednostkowa. Po doświadczeniu zakłócenia dostaw podczas zaplanowanego przeglądu, kiedy dostawca nie był w stanie doręczyć zamówionych elementów w wymaganym terminie — ponieważ wcześniej nie wykonywał danego profilu — podejście zmieniło się na korzyść wiarygodności czasu realizacji zamówienia przez dostawcę oraz udokumentowanej zdolności procesowej.
Krok 4: Zweryfikuj zgodność wymiarową przed złożeniem pełnego zamówienia
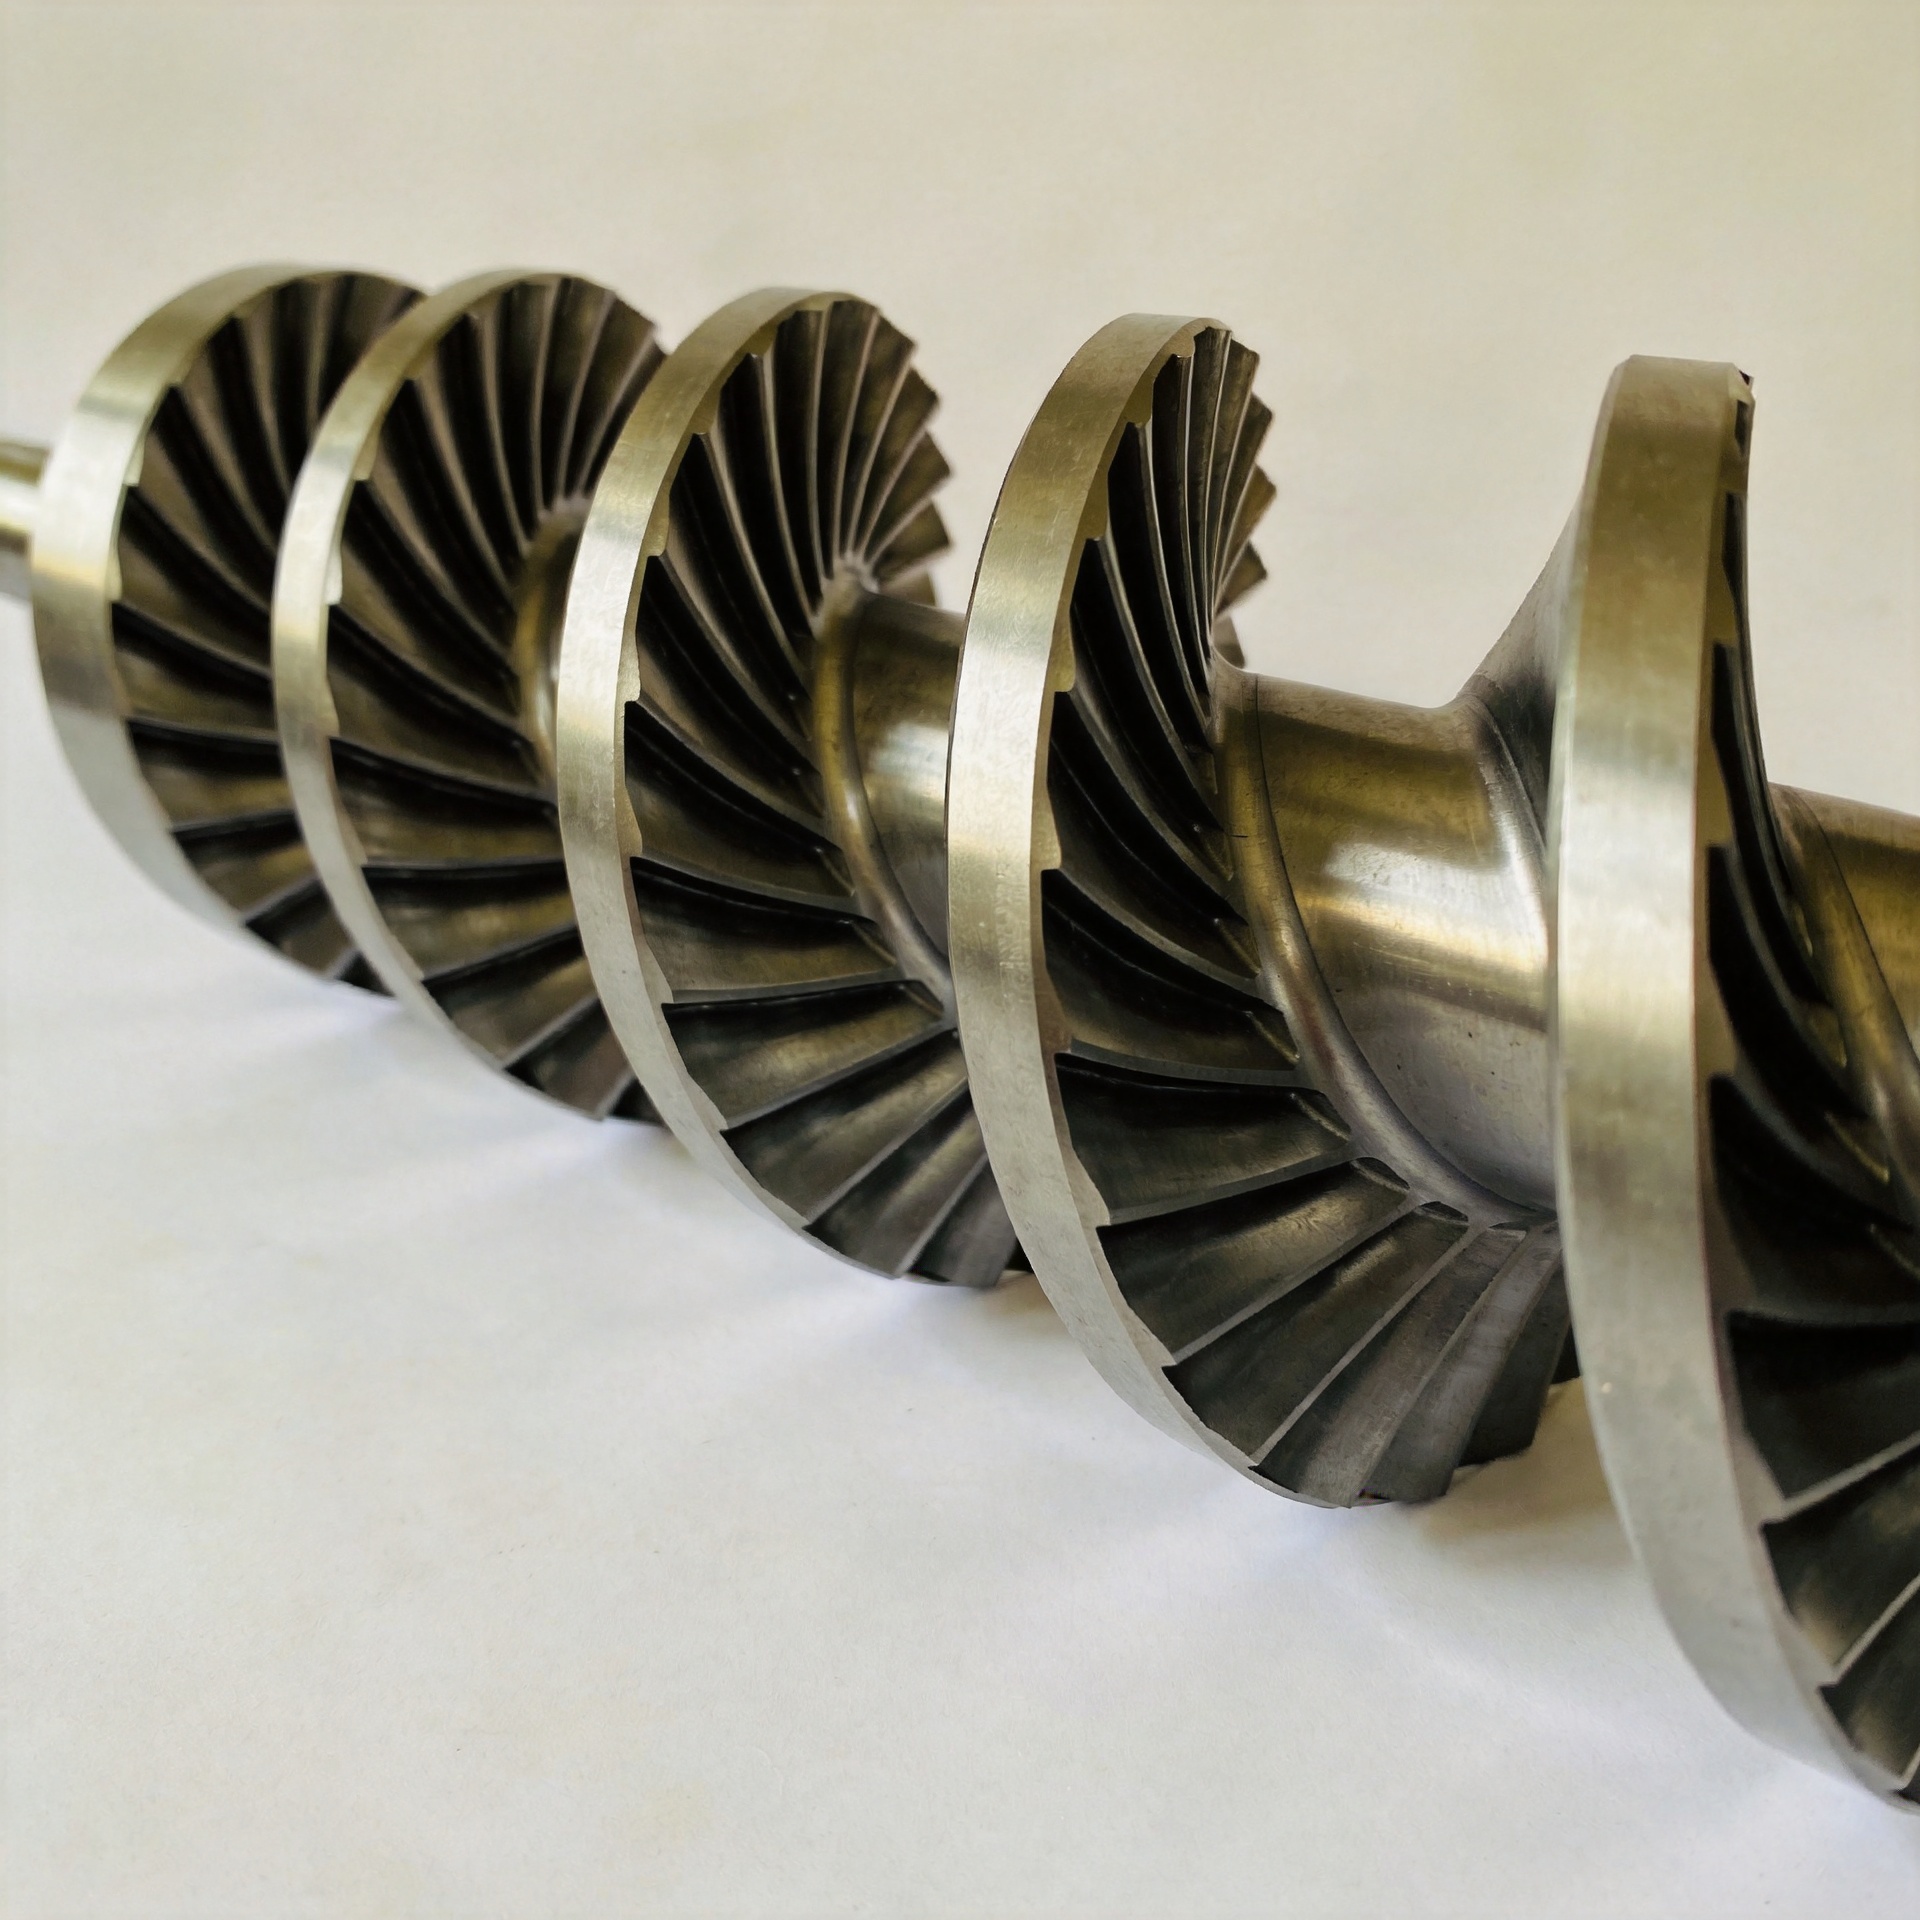
Dla starszego agregatu sprężarkowego turbiny gazowej inspekcja pierwszego egzemplarza nie jest opcjonalna — jest to procedura potwierdzająca, czy zamienny łopatka rzeczywiście będzie pasować i działać poprawnie, zanim przejdzie się do pełnej produkcji seryjnej. Co powinna obejmować inspekcja pierwszego egzemplarza?
- Geometrię przekroju profilu aerodynamicznego w wielu położeniach na rozpiętości łopatki, porównywaną z rysunkiem technicznym lub pomiarami wzorcowego egzemplarza
- Profil piasty i geometrię połączenia, które muszą być zgodne z rowkiem tarczy turbiny, aby zapewnić prawidłowy przekaz obciążeń
- Geometrię powierzchni platformy i powierzchni odniesienia, która wpływa na pozycjonowanie łopatki podczas montażu wirnika
- Masa i położenie środka masy, jeśli dla danego agregatu wymagane są zestawy łopatek wirnika o zrównoważonej masie
Raport z inspekcji powinien towarzyszyć pierwszemu egzemplarzowi w formie pisemnej zawierającej dane pomiarowe, a nie tylko pieczątkę „zatwierdzone/niezatwierdzone”. Jeśli zespół klienta znajduje się w odległości od zakładu produkcyjnego, inspekcja przeprowadzona przez stronę zewnętrzną na miejscu produkcji stanowi praktyczną alternatywę dla inspekcji obecnościowej — jest to również dobrze ugruntowana praktyka w zakresie zakupów łopatek o wysokiej wartości w transgranicznych transakcjach.
Krok 5: Wyrównaj harmonogram produkcji łopatek z oknem przeglądu jednostki
Wymiana łopatek sprężarki w starszych jednostkach turbin gazowych nie odbywa się izolowanie. Zazwyczaj jest ona częścią zaplanowanego głównego przeglądu lub inspekcji ścieżki gorących gazów, przy czym okno postoju jest ściśle określone. Czas realizacji zamówienia na niestandardowe, kute łopatki — zwłaszcza te wymagające przeglądu rysunków, projektowania matryc lub inżynierii odwrotnej — jest dłuższy niż w przypadku standardowych pozycji z katalogu. Należy odpowiednio zaplanować terminy.
Praktyczne implikacje: jeśli planujesz remont w trzecim kwartale, rozmowy dotyczące zakupu łopatek powinny rozpocząć się najpóźniej w pierwszym kwartale tego samego roku. W przypadku pierwszego zamówienia od nowego dostawcy lub niestandardowych profili należy dodać dodatkowy czas realizacji na przegląd inżynieryjny przed produkcją oraz cykl kwalifikacji pierwszego egzemplarza. Program wcześniejszych zamówień z komunikacją kluczowych etapów produkcji zapewnia zgodność oczekiwań obu stron co do terminów dostawy.
Główne wnioski dotyczące dostosowywania łopatek w starszych jednostkach
Dostosowywanie zamiennych łopatek do starszego sprężarkowego turbosprężarki gazowej jest wykonalnym zadaniem inżynieryjnym, pod warunkiem systematycznego podejścia. Ryzyko nie tkwi w samym procesie dostosowywania — leży ono w założeniu, że łopatka wydająca się wymiarowo poprawna rzeczywiście jest wymiarowo poprawna, lub że certyfikat materiału wystarcza bez zrozumienia, jak dany stop zachowuje się w konkretnych warunkach eksploatacji.
- Zacznij od najbardziej kompleksowych dostępnych danych specyfikacyjnych; reverse engineering jest możliwy, ale wymaga użytecznego wzorca referencyjnego.
- Zweryfikuj dokumentację równoważności stopów, a nie tylko oznaczenie stopu na etykiecie.
- Zastosuj inspekcję pierwszego egzemplarza z danymi wymiarowymi jako krok potwierdzający przed pełnym wprowadzeniem do produkcji.
- Dostosuj czas realizacji zamówienia ostrzy do harmonogramu przeglądów — niestandardowe profile wymagają dłuższego czasu niż pozycje z katalogu.
- Wybierz dostawców udostępniających pisemną wstępną analizę inżynieryjną przed sprzedażą, dokumentację materiałową w języku angielskim oraz techniczne wsparcie po dostawie.
Dla zespołów zakupowych i inżynierów ds. konserwacji zarządzających starszymi jednostkami sprężarkowymi turbin gazowych odpowiedni dostawca zapasowych części zamiennych to taki, który rozumie dane zastosowanie, potrafi wykazać zdolność do produkcji wymiarowej oraz może dostarczyć dokumentacji wymaganej przez system jakości — niezależnie od wieku modelu turbiny. Jeśli planujesz remont jednostki i potrzebujesz porady dotyczącej specyfikacji łopatek lub opcji ich dostosowania, skontaktowanie się wczesnym etapie planowania z producentem specjalistycznym łopatek jest najbardziej efektywnym punktem wyjścia.