 EN


Как се тества аеродинамичната производителност на завършена турбинна лопатка?
От инженерна аеродинамична гледна точка, валидирането на готова турбинна лопатка изисква повече от размерен инспекционен контрол — прецизността при производството трябва да се превърне в измерими резултати от флуидно-динамичната перспектива. Ако вашата основна цел е да гарантирате, че компресорна лопатка, изработена чрез прецизно коване, ще осигури заявения коефициент на налягане по време на експлоатация, тогава протоколът за аеродинамичното тестване има същото значение като размерния доклад, придружащ детайла.
Това ръководство охваща основните методи за тестване, ключовите параметри и начина за интерпретиране на резултатите за готови газови турбинни лопатки — независимо дали приемате доставка от доставчик, квалифицирате нов източник на ковани части или извършвате валидиране в рамките на поддръжка, ремонт и оперативно обслужване (MRO).
Защо по-производственото аеродинамично тестване е важно
Измерването на размерите потвърждава, че турбинната лопатка отговаря на геометрията, посочена в чертежа — дължина на хордата, извивка, разпределение на дебелината и радиуси на ръбовете. Но самата геометрия не гарантира аеродинамичната производителност. Качеството на повърхността, микроскопичните отклонения в профила и състоянието на предния ръб влияят върху поведението на потока по начин, който координатните измервания не могат напълно да отразят. Съвпадението по класа на сплавта и геометрията на профила на хартия не означава автоматично еквивалентен експлоатационен живот или турбинна производителност в конкретната ви работна среда.
За критичните стъпала на компресора и турбината аеродинамичното тестване предоставя типа данни, който директно корелира с ефективността на стъпалото и възстановяването на пълното налягане — пробел, който проверката на лопатките само по размерни критерии не може да запълни.
Основни аеродинамични параметри за измерване
1. Коефициент на загуба на пълно налягане
Коефициентът на общата загуба на налягане количествено определя енергийните загуби при протичането на потока през решетката от лопатки — той представлява отношението между намаляването на общото налягане по дължината на реда лопатки и динамичното налягане на входа. За компресорни лопатки с прецизно ковано изпълнение стойности извън проектния диапазон обикновено сочат проблеми с неравността на повърхността, отклонения от профила или повреди по предния ръб, които изискват проучване преди монтаж.
2. Ъгъл на завиване на потока
Ъгълът на завиване на потока измерва ефективността, с която лопатката отклонява входящия газов поток към целевия ъгъл на изход. Отклонения от проектната стойност влияят върху съгласуваността със съседния ред лопатки и върху натоварването на ступеня. Дори отклонения от 1 до 2 градуса могат да се натрупат и да доведат до измерими загуби на ефективност по цялата дължина на компресорните ступени.
3. Коефициенти на подемна сила и съпротивление
Коефициентите на подемна сила и съпротива характеризират аеродинамичното натоварване и съпротивата на перката. Съотношението подемна сила/съпротива е основният показател за аеродинамичното качество при даден ъгъл на атака. Сравнението с кривите на коефициентите, получени чрез CFD при проектния ъгъл на атака, дава директна оценка за качеството.
4. Разпределение на налягането по повърхността на профила
Разпределението на налягането по повърхността, измерено чрез отвори за налягане върху моделите за тунелни изпитания в решетка, разкрива зони на отделяне на потока, преждевременно преход на потока и несъответствия в разпределението на присмукващото натоварване. Сравнението на измерените разпределения с прогнозите от CFD потвърждава аеродинамичната производителност на завършените турбинни профили на нивото на сертифициране за производство.
Основни методи за изпитване на завършени турбинни профили
Изпитване в линейна решетка в аеродинамичен тунел
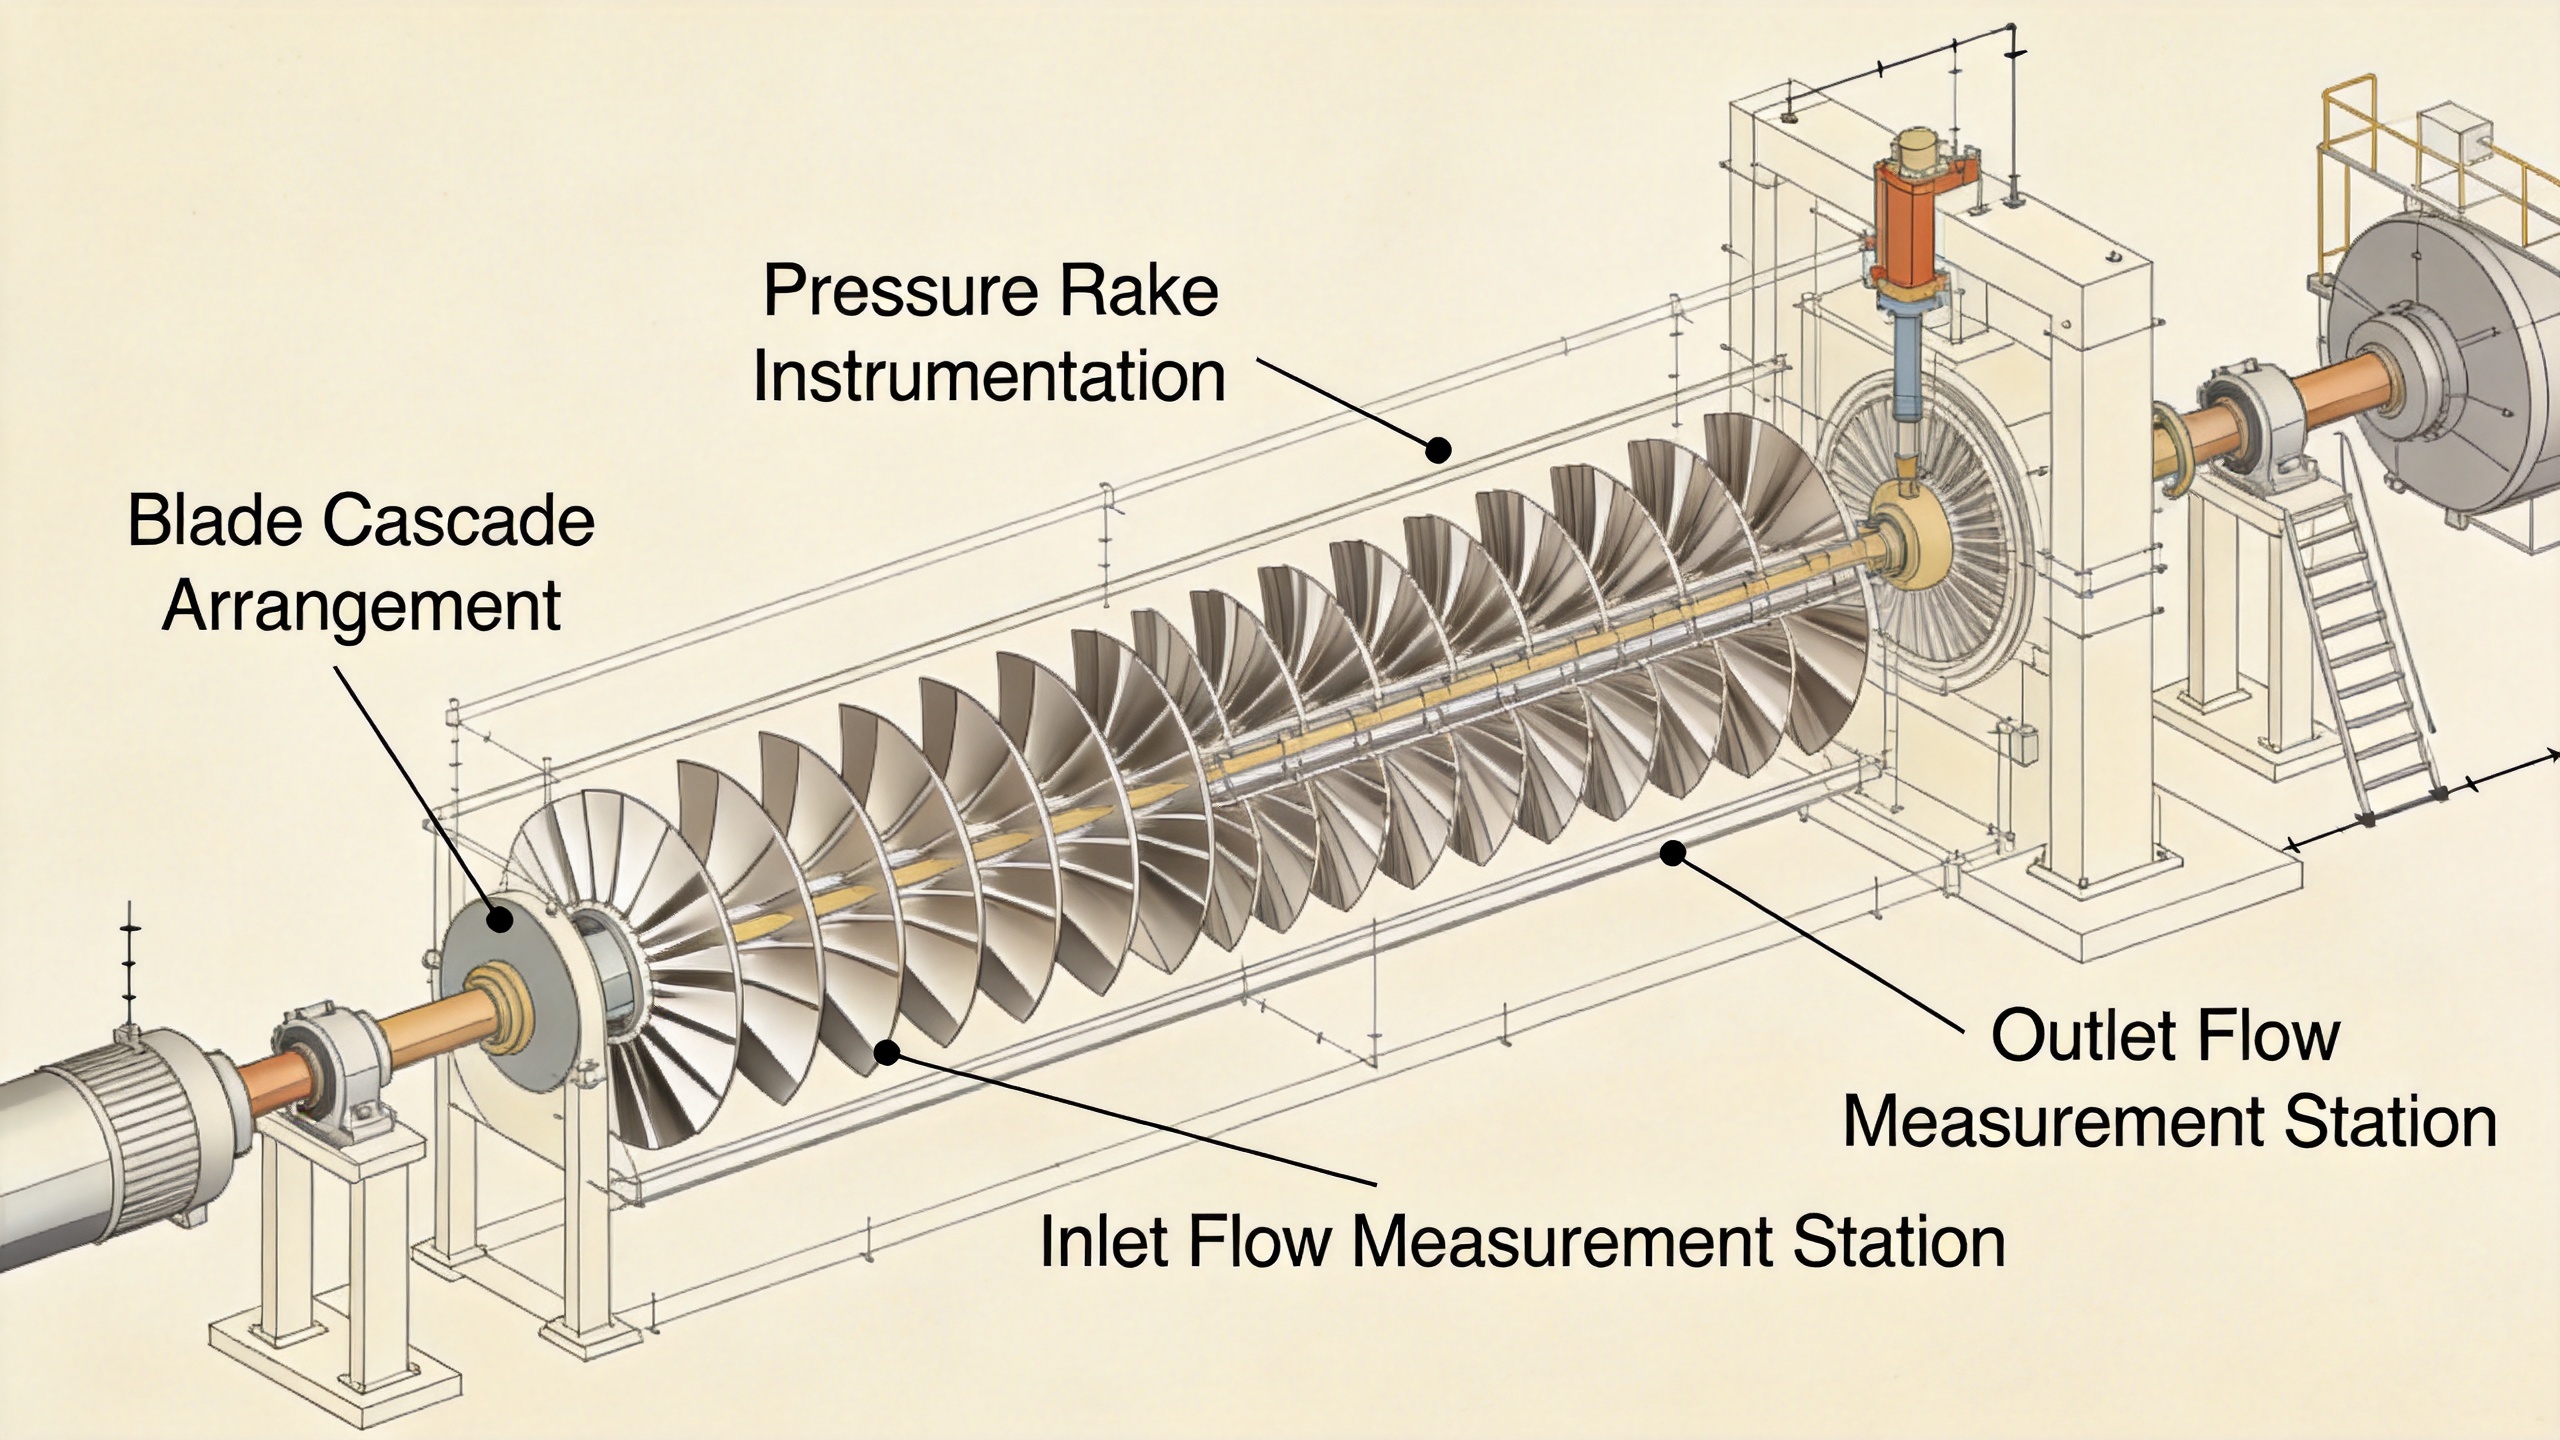
Линейният каскаден вятърен тунел е стандартният в отрасъла метод за оценка на аеродинамичната производителност на профилите на компресорните и турбинните лопатки. Ред от 7 до 11 лопатки е подреден в плоска каскада в изпитателната секция на вятърния тунел. Инструментирани Пито-статични гребени преди и след каскадата измерват пълното налягане, статичното налягане и ъгъла на потока на входа и изхода.
Три независими повторни аеродинамични изпитания са стандартна практика, за да се елиминират ефектите от нестабилността и да се получат статистически валидни резултати. За компресорните лопатки на газови турбини числата на Мах от 0.3 до 0.8 обхващат релевантния работен диапазон за повечето индустриални и енергогенерационни приложения. Каскадното изпитване е практично за серийни партиди за квалификация на доставчици от 5 до 20 лопатки.
Изпитване на въртяща се установка
Тестовете с въртяща се установка монтират лопатките в напълно репрезентативна конфигурация на пръстеновидна ступен. Това е най-репрезентативната аеродинамична тестова среда, но и най-скъпата и времеемка. Тестовете с въртяща се установка са подходящи за валидиране на нови конструкции на лопатки или за квалификация на първия образец от ковка, но не за рутинно приемане на производствени серии.
CFD-информирано размерно крос-проверяване
Където пълното каскадно тестване не е икономически оправдано за всяка серия, високоточното 3D сканиране в комбинация с CFD анализ на измерената геометрия осигурява стойностно ефективна междинна стъпка. Ако прогнозираната турбинна производителност попада в допустимите отклонения спрямо проектните цели, серията може да бъде одобрена без физическо каскадно тестване.
Полагането само на геометричния входящ контрол за откриване на проблеми с аеродинамичната производителност е по-малко ефективно от разбирането на възможностите на доставчика за ковка. Доставчиците със строг контрол върху размерните допуски — като например прецизна ковка, осигуряваща допуски под един милиметър — обикновено произвеждат перки с по-постоянна турбинна производителност между различните серии.
Подготовка на аеродинамичния тест: практически стъпки
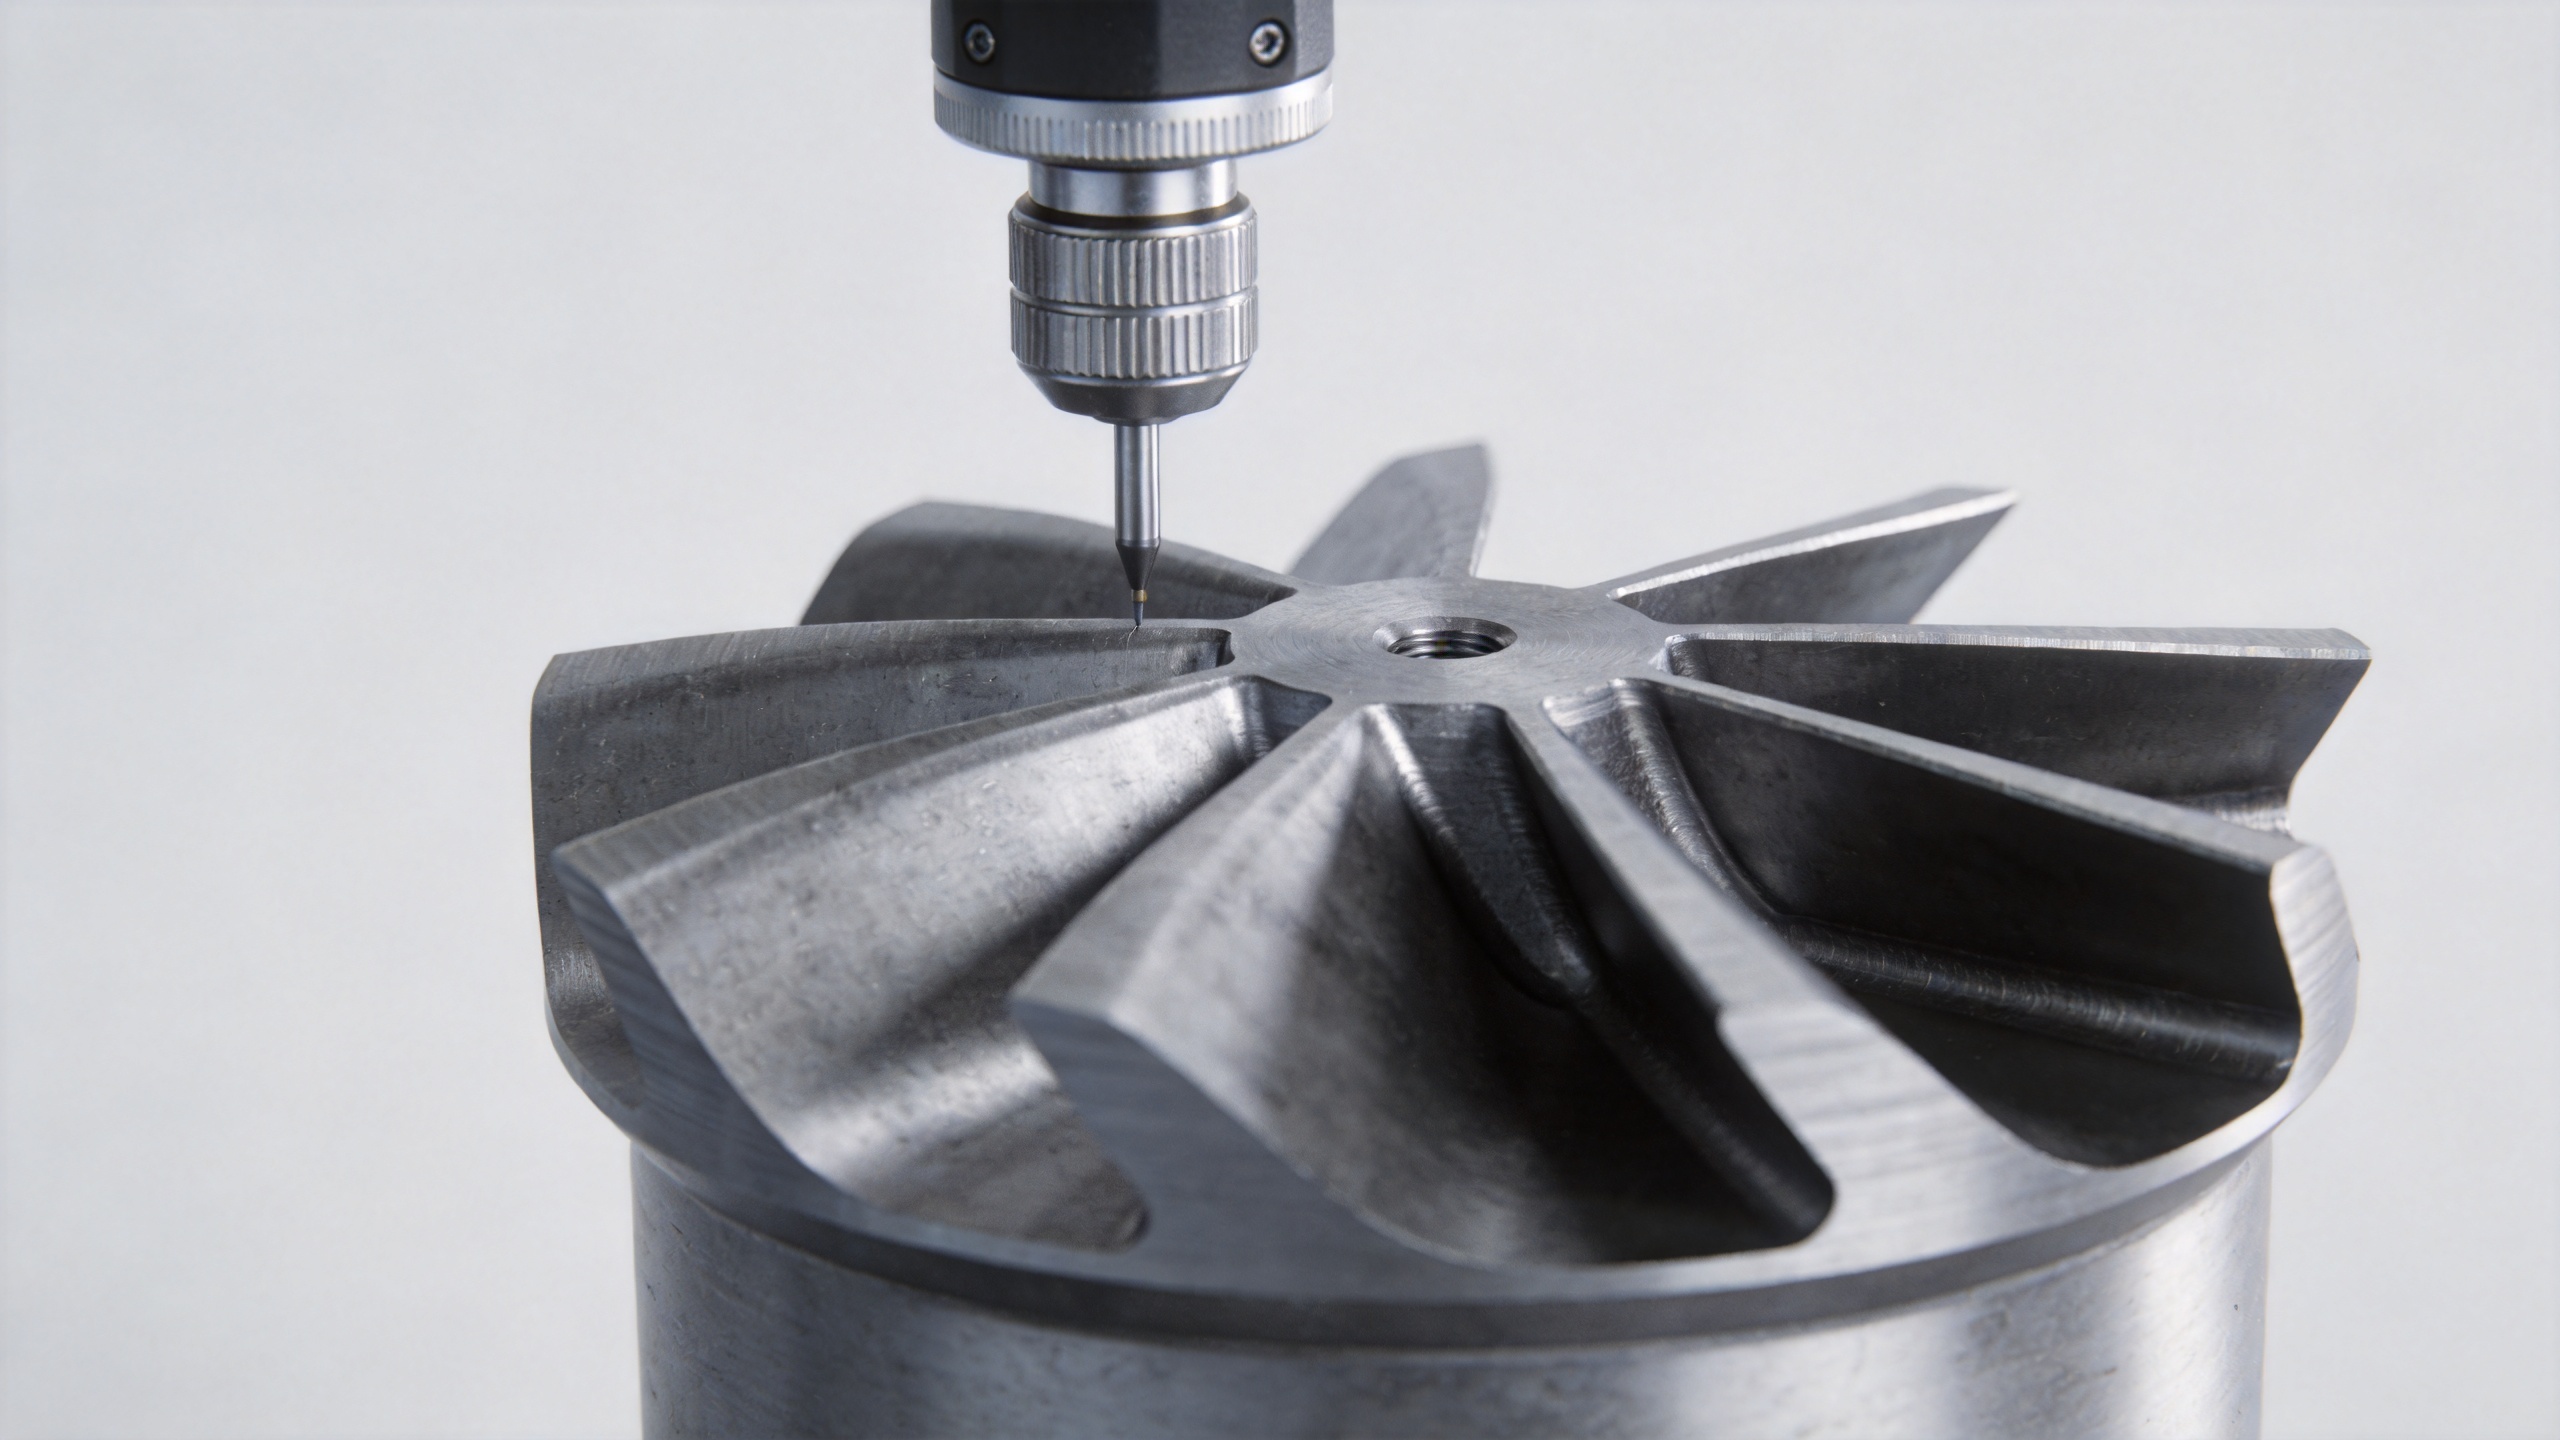
- Размерен предварителен контрол. Потвърдете, че готовият турбинен аерофол отговаря на допусците, посочени в чертежа, преди каскадното тестване. Повредите по предния ръб са свързани с намаляване на аеродинамичната производителност — ранното откриване на геометрия извън спецификацията спестява време за тестване.
- Определете входните условия. Задайте числата на Мах, Рейнолдс и интензитета на турбулентността така, че да съответстват на проектната работна точка. За компресорни лопатки на промишлени газови турбини: Рейнолдс 300 000–1 000 000, Мах 0,4–0,7 при входа на решетката.
- Осигурете измервателно оборудване за тестовата секция. Монтирайте гребени за пълно налягане и зонди за ъгъл на потока на разстояние една хорда преди и след решетката. Използвайте 15 до 20 позиции на зондите, за да се регистрира адекватно разпределението на загубите в килвота.
- Изпълнете три независими повторни теста. Средно аритметично на резултатите, за да се намали случайният измервателен несигурност при четенията на коефициента на загуба.
- Сравнете с референтните данни. Приемете, ако коефициентът на загуба на пълно налягане е в рамките на 5 % от проектната стойност и отклонението на ъгъла на отклонение на потока е в рамките на 0,5° при проектния ъгъл на атака.
Интерпретация на резултатите и вземане на решения за приемане
При оценката на турбинната производителност въз основа на данни от каскадни изпитания въпросът не е само кой турбинен профил работи най-ефективно при идеални условия, а кой се деградира най-предсказуемо при реални натоварвания. Перо, което осигурява последователно възстановяване на налягането в продължение на хиляди часове, има по-голяма стойност от перо с по-висок връх на ефективността, но чувствително към промени в ъгъла на атака.
Основни аеродинамични критерии за приемане при изпитания:
- Коефициентът на загуба на пълно налягане в рамките на 5 процента от проектната стойност при целия диапазон на ъглите на атака.
- Отклонението на ъгъла на завиване на потока по-малко от 0,5 градуса при проектния ъгъл на атака.
- Липса на ламинарни зони на отделяне по повърхността за отсмукване при проектното число на Мах.
- Съотношението подемна сила/съпротивление в рамките на 8 процента от проектната полярна крива при работния ъгъл на атака.
Включването на тези критерии в договорите за качество с доставчиците осигурява принудителен стандарт за турбинна производителност за готовите турбинни профили, надхвърлящ само размерните отчети.
Свързване на изпитателните данни с решенията в доставковата верига
За операторите на електроенергийни и енергийни системи и доставчиците на MRO услуги аеродинамичните тестови данни от пробните серии са по-практично приложими в сравнение с размерните сертификати за отделни компоненти. Доставчиците, които предоставят данни от каскадни тестове – показващи как последователността в производството се отразява върху последователността на аеродинамичната производителност, – предлагат значително по-силно качество.
Поискайте данни от каскадни тестове или анализ на 3D сканиране, базиран на CFD, като част от вашето квалификационно предложение. За текущото набавяне периодичното аеродинамично тестване на партиди гарантира, че очакваната производителност на турбините ще бъде постигната по време на експлоатация, а не ще бъде установена като недостатък след инсталирането.
Заключение
Тестването на аеродинамичната производителност на турбинните перки изисква преход от размерната инспекция към директно измерване на загубата на налягане, отклоняването на потока и повърхностното натоварване. Линейният каскаден вятърен тунел е стандартът за аеродинамично тестване, репрезентативно за производството. В комбинация с предварителна инспекция и кръстосани проверки чрез CFD структуриран протокол гарантира, че готовите перки осигуряват турбинната производителност, необходима за вашето приложение.