 EN


Як перевірити аеродинамічну продуктивність готової турбінної лопатки?
З інженерно-аеродинамічної точки зору, перевірка готової лопатки турбіни вимагає більшого, ніж лише розмірний контроль: точність виробництва має перетворюватися на вимірювані результати у сфері руху рідини й газів. Якщо ваш пріоритет — забезпечити, що компресорна лопатка, виготовлена методом точного штампування, буде надійно забезпечувати заявлене співвідношення тисків у експлуатації, то протокол аеродинамічних випробувань має таке саме значення, як і розмірний звіт, що постачається разом із деталлю.
У цьому керівництві описано основні методи випробувань, ключові параметри та спосіб інтерпретації результатів для готових лопаток газових турбін — незалежно від того, чи приймаєте ви поставку від постачальника, чи сертифікуєте нове джерело штампування, чи проводите валідацію в рамках технічного обслуговування та ремонту (MRO).
Чому важливе аеродинамічне випробування після виробництва
Перевірка розмірів підтверджує, що лопатка турбіни відповідає геометрії, вказаній на кресленні: довжині хорди, кривизні, розподілу товщини та радіусам кромок. Проте сама лише геометрія не гарантує аеродинамічної ефективності. Якість поверхні, мікрорівневі відхилення профілю та стан передньої кромки впливають на поведінку потоку таким чином, що координатні вимірювання не можуть повністю це зафіксувати. Збіг марки сплаву та геометрії профілю на папері не означає автоматично еквівалентного терміну служби чи аеродинамічних характеристик турбіни у вашому конкретному експлуатаційному середовищі.
Для критичних ступенів компресора та турбіни аеродинамічне випробування забезпечує саме той тип даних, який безпосередньо корелює з ефективністю ступеня та загальним відновленням тиску — цей прогалина не усувається при використанні лише розмірної перевірки лопаток.
Основні аеродинамічні параметри для вимірювання
1. Коефіцієнт втрат загального тиску
Загальний коефіцієнт втрат тиску кількісно визначає розсіювання енергії під час протікання потоку через решітку лопаток — тобто відношення загального падіння тиску на ряді лопаток до динамічного тиску на вході. Для прецизійно штампованих лопаток компресора значення поза розрахунковим діапазоном зазвичай вказують на проблеми з шорсткістю поверхні, відхилення профілю або пошкодження переднього краю, що вимагають дослідження перед встановленням.
2. Кут повороту потоку
Кут повороту потоку вимірює, наскільки ефективно лопатка відхиляє вхідний газовий потік до заданого кута виходу. Відхилення від розрахункового значення впливають на узгодження з сусідніми рядами лопаток та навантаження ступеня. Навіть відхилення на 1–2 градуси можуть накопичуватися й призводити до вимірних втрат ефективності на ступенях компресора.
3. Коефіцієнти підйому та опору
Коефіцієнти підйому та опору характеризують аеродинамічне навантаження й опір лопатки. Співвідношення підйому до опору є основним показником аеродинамічної якості за заданого кута атаки. Порівняння з кривими коефіцієнтів, отриманими методом обчислювальної гідродинаміки (CFD), за проектним кутом атаки дає безпосередню оцінку якості.
4. Розподіл тиску вздовж поверхні профілю
Розподіл тиску на поверхні профілю, виміряний за допомогою датчиків тиску на зразках решітки, виявляє бульбашки відділення потоку, передчасний перехід потоку у турбулентний стан та невідповідності у розподілі навантаження на стороні розрідження. Порівняння виміряних розподілів із прогнозами CFD підтверджує аеродинамічну продуктивність готових турбінних профілів на рівні кваліфікації виробництва.
Основні методи випробувань готових турбінних профілів
Випробування в лінійній решітковій аеродинамічній трубі
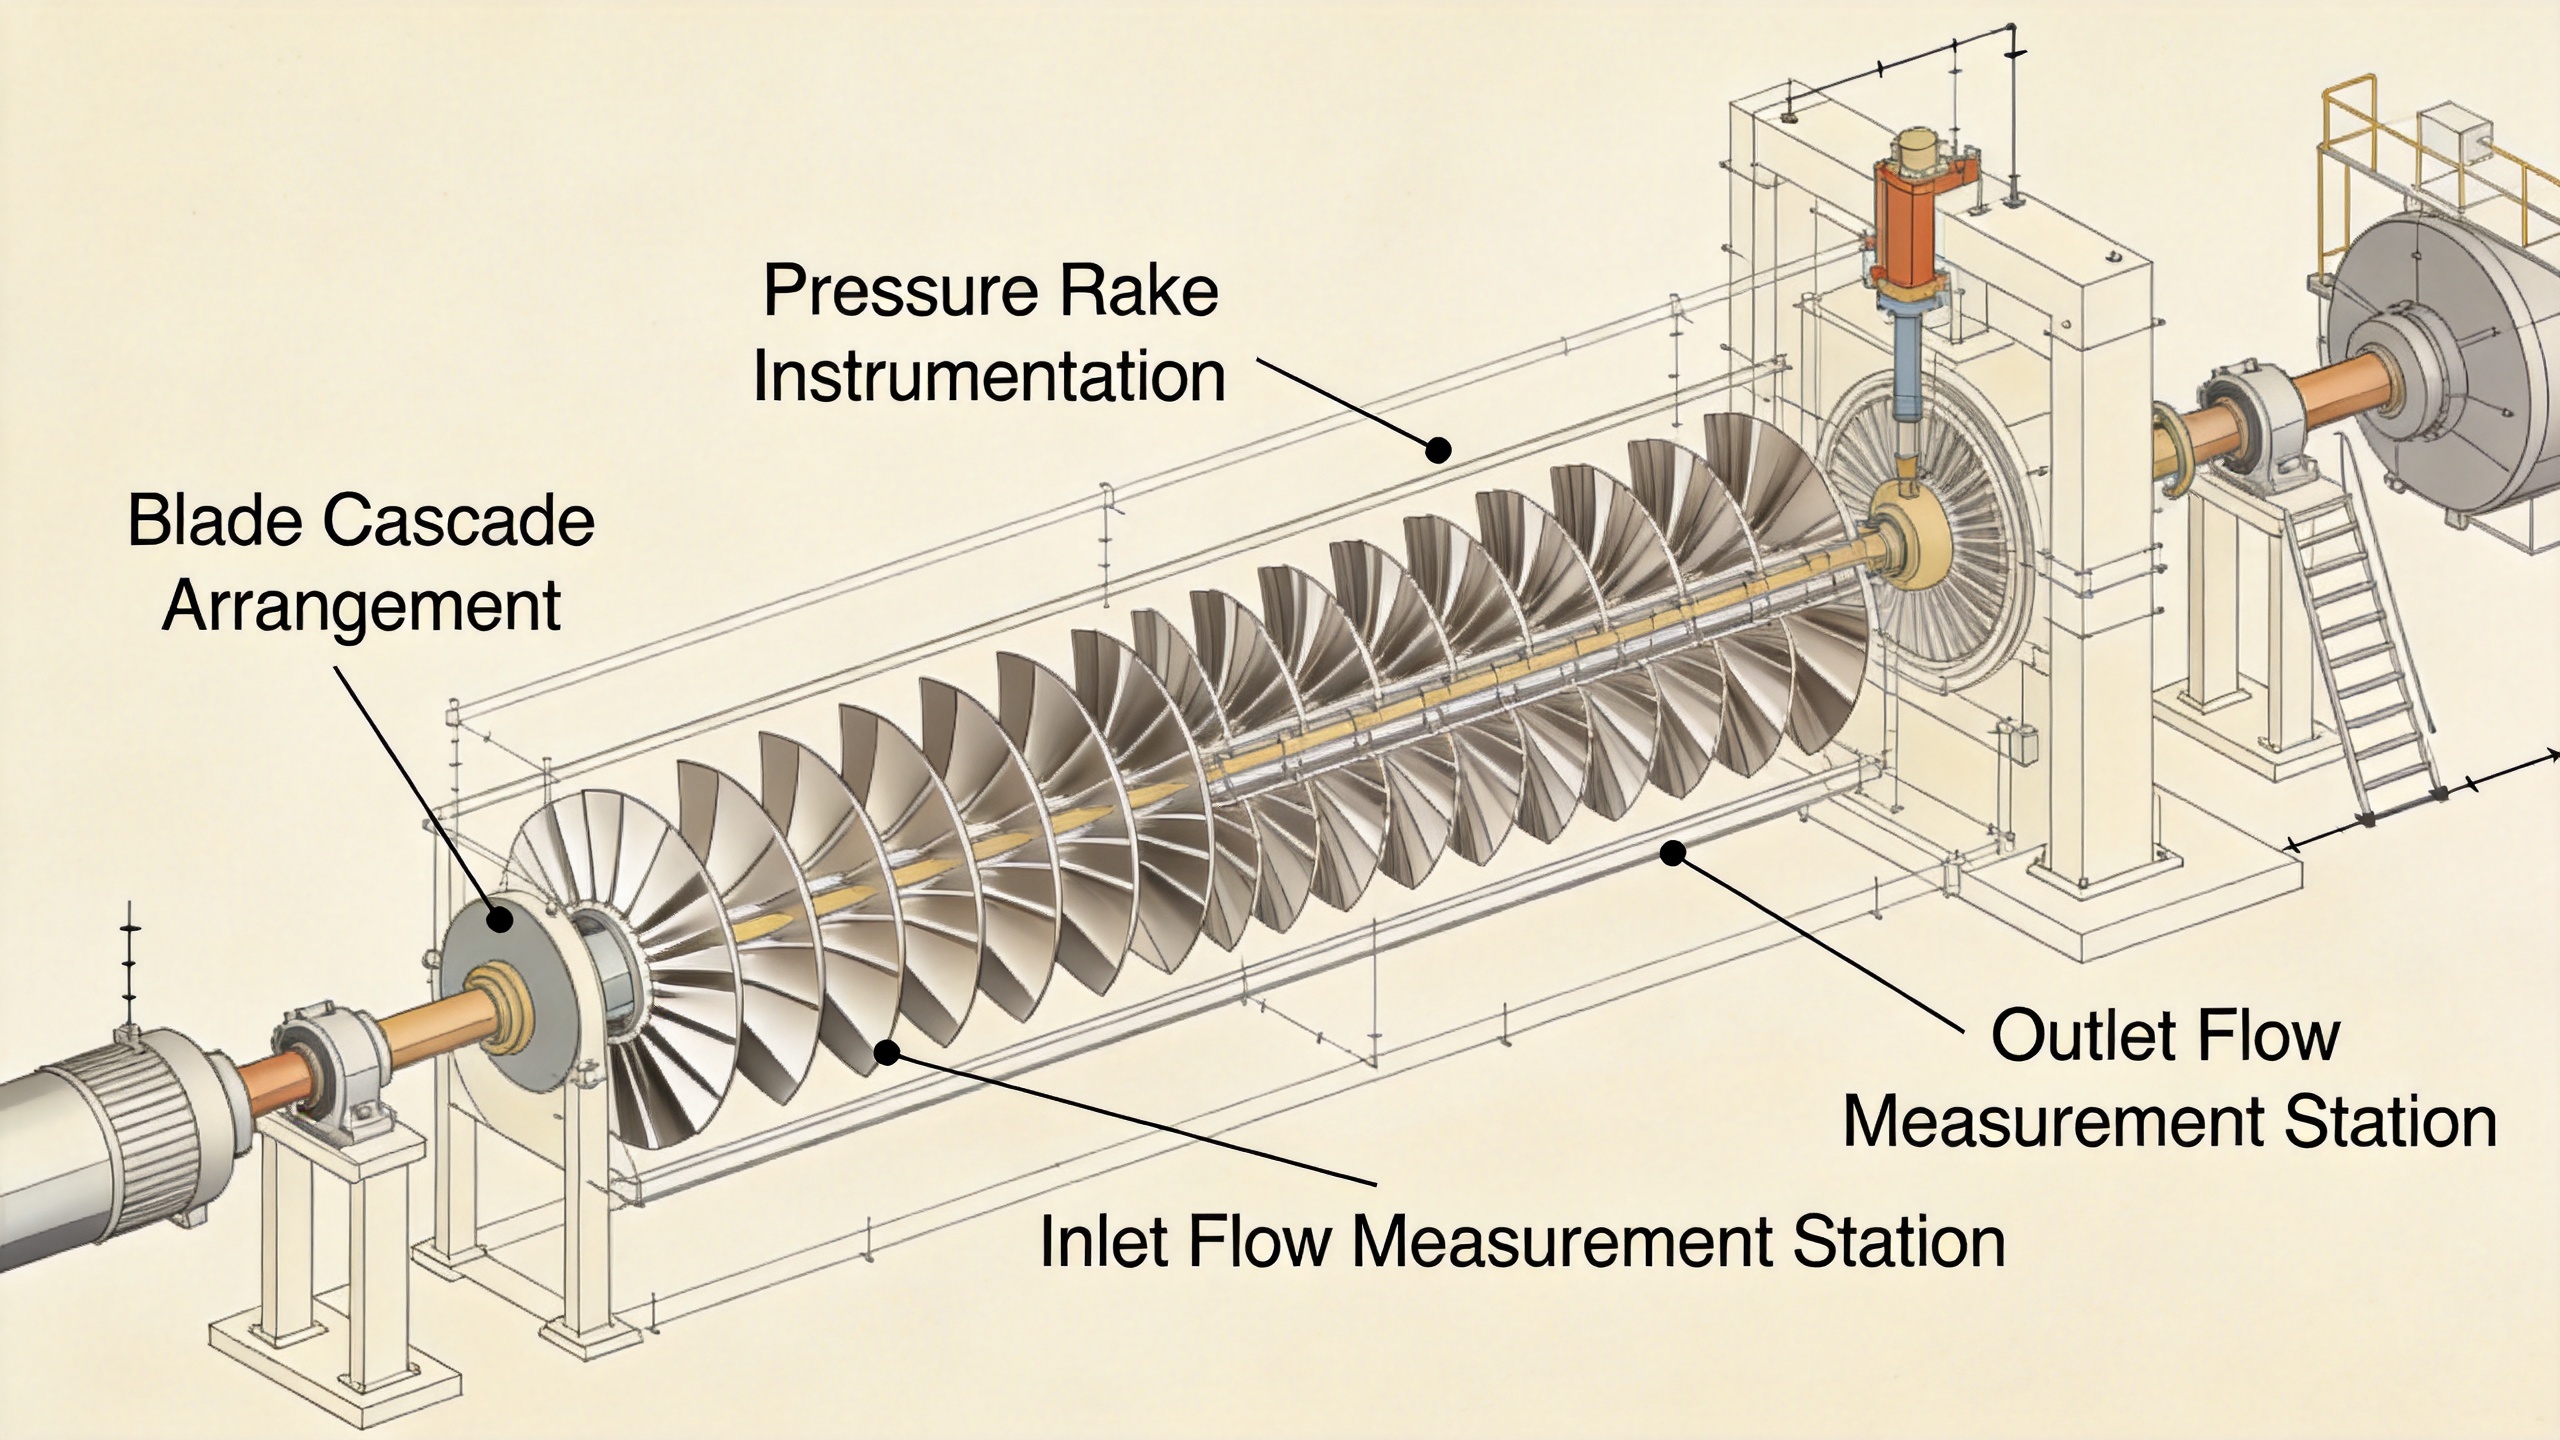
Лінійний каскадний аеродинамічний трубопровід є стандартним у галузі методом оцінки аеродинамічних характеристик профілів лопаток компресора та турбіни. У робочій частині аеродинамічної труби розташовується ряд із 7–11 лопаток у площинному каскаді. Інструментовані решітки Піто–статичного тиску, розміщені перед та після каскаду, вимірюють повний та статичний тиск на вході й виході, а також кут потоку.
Проведення трьох незалежних повторних аеродинамічних випробувань є загальноприйнятою практикою для усунення впливу нестабільності й отримання статистично достовірних результатів. Для лопаток компресорів газових турбін числа Маха в діапазоні від 0,3 до 0,8 охоплюють релевантний робочий діапазон більшості промислових застосувань та систем електрогенерації. Каскадне випробування є практичним для партій лопаток, призначених для кваліфікації постачальників, у кількості від 5 до 20 штук.
Випробування на обертальному стенду
Тести на обертовому стенді передбачають кріплення лопатей у повністю репрезентативній кільцевій конфігурації ступеня. Це найбільш репрезентативне аеродинамічне тестове середовище, але й найбільш витратне та трудомістке. Тести на обертовому стенді підходять для перевірки нових конструкцій лопатей або кваліфікації першого зразка кованих деталей, але не для рутинного приймання виробничих партій.
CFD-орієнтована розмірна перехресна перевірка
У випадках, коли повне каскадне тестування економічно недоцільне для кожної партії, високоточне тривимірне сканування в поєднанні з CFD-аналізом фактично виміряної геометрії забезпечує ефективну за вартістю проміжну процедуру. Якщо прогнозована потужність турбіни знаходиться в межах допусків проектного завдання, партію можна передавати далі без фізичного каскадного тестування.
Опираючись лише на вхідний геометричний інспекційний контроль, менш ефективно виявляти проблеми аеродинамічної продуктивності, ніж розуміти можливості постачальника щодо процесу кування. Постачальники з жорстким контролем розмірних допусків — наприклад, точне кування з досягненням допусків менше одного міліметра — зазвичай виробляють лопатки з більш стабільною турбінною продуктивністю в усіх партіях.
Підготовка аеродинамічного тесту: практичні кроки
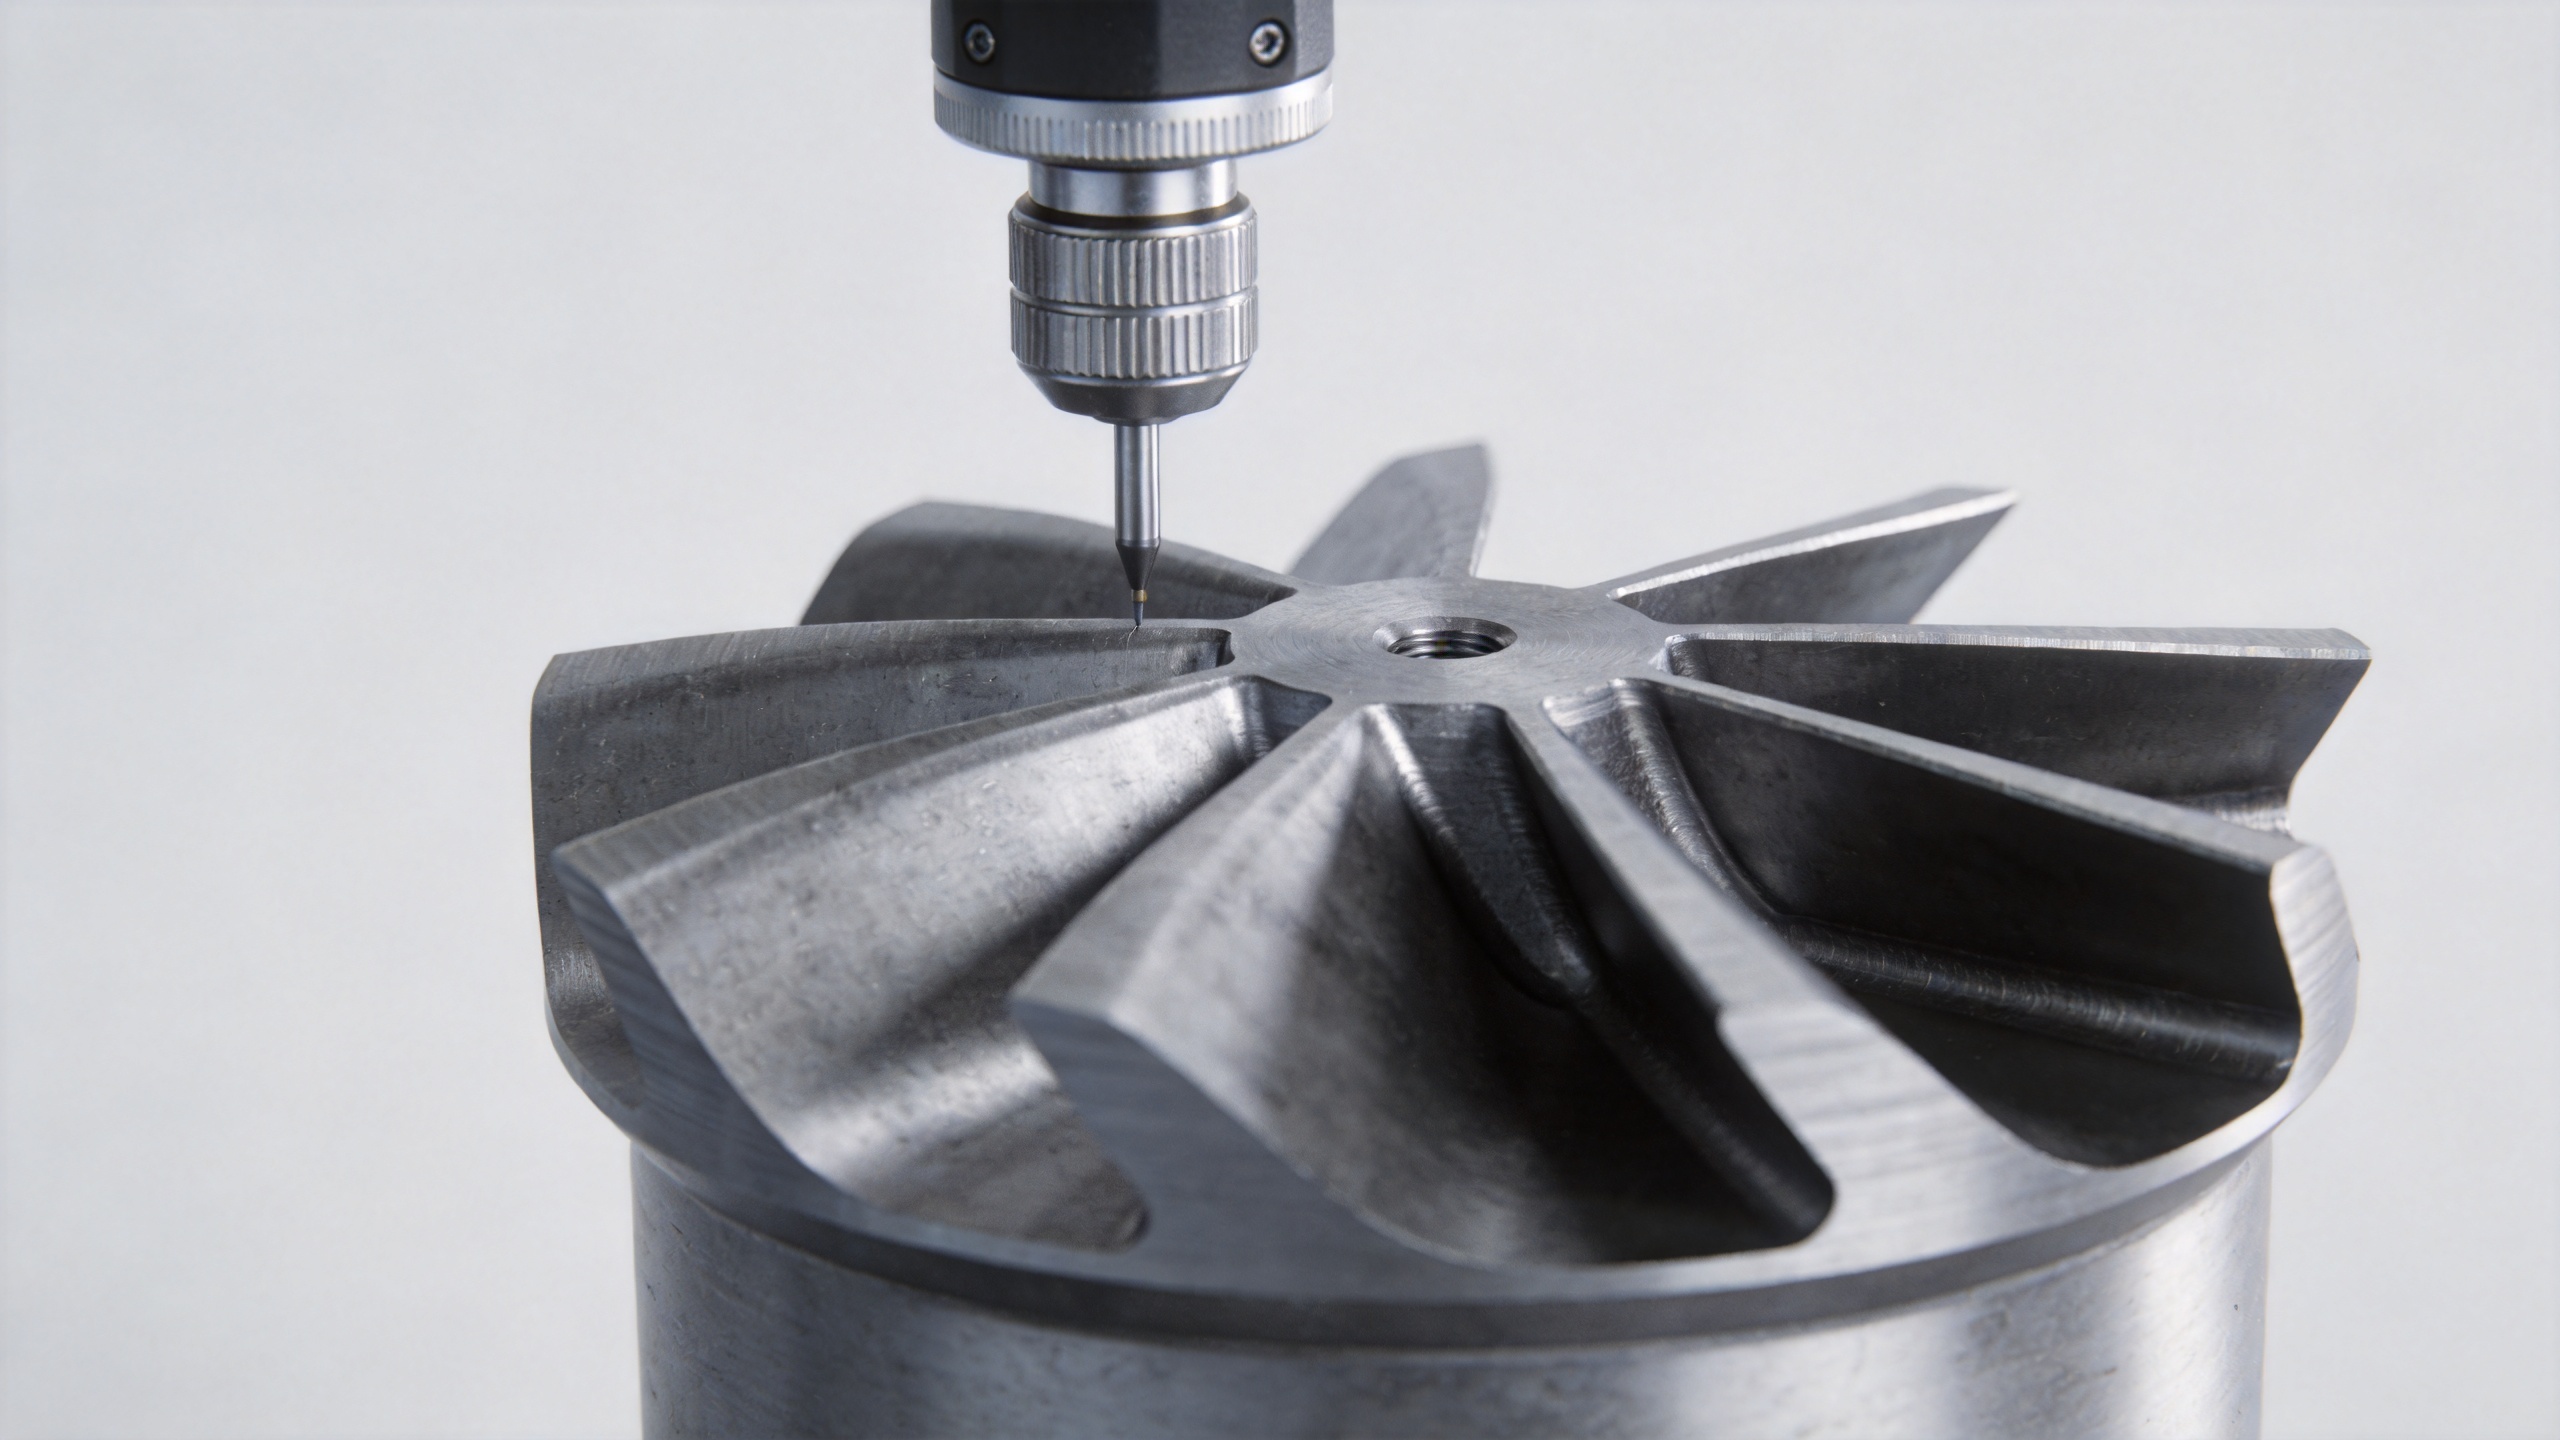
- Розмірний попередній інспекційний контроль. Переконайтеся, що готовий профіль турбіни відповідає розмірним допускам креслення до проведення каскадного тестування. Пошкодження передньої кромки корелює з погіршенням аеродинамічної продуктивності — раннє виявлення геометрії, що виходить за межі специфікації, економить час тестування.
- Визначте вхідні умови. Встановити число Маха, число Рейнольдса та інтенсивність турбулентності так, щоб вони відповідали розрахунковій робочій точці. Для лопаток компресора промислових газових турбін: число Рейнольдса — 300 000–1 000 000, число Маха — 0,4–0,7 на вході в решітку.
- Обладнати випробувальну ділянку вимірювальними приладами. Встановити гребінки повного тиску та зонди кута потоку на відстані одного хордового розміру вгору та вниз за потоком. Використовувати 15–20 позицій зондів для достатнього відображення розподілу втрат у сліді.
- Провести три незалежні повторні випробування. Усереднити результати, щоб зменшити випадкову невизначеність вимірювань коефіцієнта втрат.
- Порівняти з довідковими даними. Прийняти, якщо коефіцієнт втрат повного тиску відрізняється не більше ніж на 5 % від розрахункового значення, а відхилення кута повороту потоку — не більше ніж на 0,5° при розрахунковому куті атаки.
Інтерпретація результатів та прийняття рішень щодо прийняття
Під час оцінки ефективності роботи турбіни на основі даних випробувань каскаду ключовим питанням є не лише те, яка лопатка турбіни працює найефективніше за ідеальних умов, а й яка з них деградує найпрогнозованіше за реальних експлуатаційних навантажень. Лопатка, що забезпечує стабільне відновлення тиску протягом тисяч годин роботи, має більшу цінність, ніж та, що досягає вищого пікового значення, але проявляє чутливість до змін кута набігання.
Основні аеродинамічні критерії прийняття результатів випробувань:
- Коефіцієнт втрат повного тиску — у межах 5 відсотків від проектного значення по всьому діапазону кутів набігання.
- Відхилення кута повороту потоку — менше 0,5 градуса за проектного кута набігання.
- Відсутність ламінарних зон відшарування на поверхні всмоктування за проектного числа Маха.
- Співвідношення підйомної сили до опору — у межах 8 відсотків від проектної поляри за робочого кута набігання.
Включення цих критеріїв до угод про якість із постачальниками забезпечує примусовий стандарт ефективності турбіни для готових лопаток турбіни, що виходить за межі лише розмірних звітів.
Зв’язок даних випробувань із рішеннями щодо ланцюга поставок
Для операторів електроенергетичних систем та постачальників послуг технічного обслуговування, ремонту та модернізації (MRO) аеродинамічні дані випробувань зразків із серійного виробництва є більш практично застосовними, ніж розмірні сертифікати на окремі деталі. Постачальники, які надають дані кореляції каскадних випробувань — тобто демонструють, як стабільність виробничого процесу впливає на стабільність аеродинамічних характеристик, — пропонують суттєво сильнішу якісну позицію.
Запитуйте дані каскадних випробувань або аналіз тривимірного сканування, заснований на результатах чисельного моделювання (CFD), як частину вашого пакету кваліфікації. Для постійних закупівель періодичне аеродинамічне тестування партій забезпечує відповідність робочих характеристик турбін очікуваним показникам у процесі експлуатації, а не виявлення відхилень як недоліків після монтажу.
Висновок
Для випробування аеродинамічних характеристик лопаток турбіни потрібно вийти за межі розмірного контролю й перейти до прямих вимірювань втрат тиску, повороту потоку та навантаження на поверхні. Лінійний каскадний аеродинамічний стенд є стандартом для аеродинамічних випробувань у виробничих умовах. У поєднанні з попереднім контролем та перевіркою за допомогою обчислювальної гідродинаміки (CFD) структурований протокол забезпечує, що готові лопатки забезпечують ту турбінну продуктивність, яка потрібна вашому застосуванню.