 EN


Wie testet man die aerodynamische Leistung einer fertigen Turbinenprofil-Schaufel?
Aus ingenieurtechnischer Sicht der Aerodynamik reicht zur Validierung eines fertigen Turboschaufelprofils eine bloße Maßprüfung nicht aus – die Fertigungsgenauigkeit muss sich in messbaren strömungstechnischen Ergebnissen widerspiegeln. Wenn es Ihnen darauf ankommt, sicherzustellen, dass eine präzisionsgeschmiedete Verdichterschaufel im Betrieb ihr spezifiziertes Druckverhältnis erreicht, ist Ihr aerodynamisches Prüfverfahren genauso entscheidend wie der Maßprüfbericht, der mit dem Bauteil geliefert wurde.
Diese Anleitung behandelt die wichtigsten Prüfmethoden, zentralen Kenngrößen sowie die Interpretation der Ergebnisse für fertige Gasturbinenschaufelprofile – unabhängig davon, ob Sie Lieferungen eines Zulieferers abnehmen, eine neue Schmiedequelle qualifizieren oder eine MRO-bedingte Validierung durchführen.
Warum aerodynamische Prüfungen nach der Fertigung wichtig sind
Die geometrische Prüfung bestätigt, dass eine Turbinenschaufel ihre konstruktionsbedingte Geometrie einhält – also die Sehnenlänge, die Wölbung, die Dickeverteilung und die Kantenumlaufradien. Doch allein die Geometrie garantiert noch keine aerodynamische Leistungsfähigkeit. Oberflächenbeschaffenheit, mikroskopische Profilabweichungen sowie der Zustand der Vorderkante beeinflussen das Strömungsverhalten auf Weise, die koordinatenmesstechnisch nicht vollständig erfasst werden können. Eine übereinstimmende Legierungsqualität und ein identisches Profil in der Zeichnung bedeuten nicht automatisch eine vergleichbare Betriebslebensdauer oder Turbinenleistung in Ihrer spezifischen Einsatzumgebung.
Für kritische Verdichter- und Turbinenstufen liefert die aerodynamische Prüfung jenen Datentyp, der unmittelbar mit dem Stufenwirkungsgrad und der Gesamtdruckrückgewinnung korreliert – ein Aspekt, den eine rein dimensionale Freigabe laufender Schaufeln nicht abdeckt.
Grundlegende aerodynamische Parameter zur Messung
1. Gesamtdruckverlustbeiwert
Der Gesamtdruckverlustkoeffizient quantifiziert die Energiedissipation, während die Strömung durch die Schaufelgitterreihe fließt – das Verhältnis des Gesamtdruckabfalls über die Schaufelreihe zum Eintrittsdynamikdruck. Bei präzisionsgeschmiedeten Verdichterschaufeln deuten Werte außerhalb des Auslegungspunktbereichs typischerweise auf Oberflächenrauigkeit, Profilabweichungen oder Beschädigungen an der Anströmkante hin, die vor der Montage untersucht werden müssen.
2. Strömungsumlenkwinkel
Der Strömungsumlenkwinkel misst, wie effektiv die Schaufel den einströmenden Gasstrom auf den vorgesehenen Austrittswinkel umlenkt. Abweichungen vom Auslegungswert beeinflussen die Abstimmung benachbarter Schaufelreihen und die Stufenbelastung. Selbst Abweichungen von nur 1 bis 2 Grad können sich zu messbaren Effizienzverlusten über mehrere Verdichterstufen hinweg summieren.
3. Auftriebs- und Widerstandskoeffizienten
Auftriebs- und Widerstandskoeffizienten charakterisieren die aerodynamische Belastung und den Widerstand der Schaufel. Das Verhältnis von Auftrieb zu Widerstand ist der wichtigste Indikator für die aerodynamische Qualität bei einem gegebenen Anstellwinkel. Der Vergleich mit aus CFD berechneten Koeffizientenkurven beim Auslegungsanstellwinkel liefert ein unmittelbares Qualitätsurteil.
4. Druckverteilung entlang der Profiloberfläche
Die Oberflächendruckverteilung, gemessen mittels Druckbohrungen an Gitter-Testobjekten, enthüllt Ablöseblasen, vorzeitigen Strömungsübergang sowie Inkonsistenzen in der Saugseite-Belastung. Der Vergleich gemessener Verteilungen mit CFD-Vorhersagen validiert die aerodynamische Leistungsfähigkeit fertiger Turbinenprofile auf Produktionsfreigabestufe.
Hauptprüfmethode für fertige Turbinenprofile
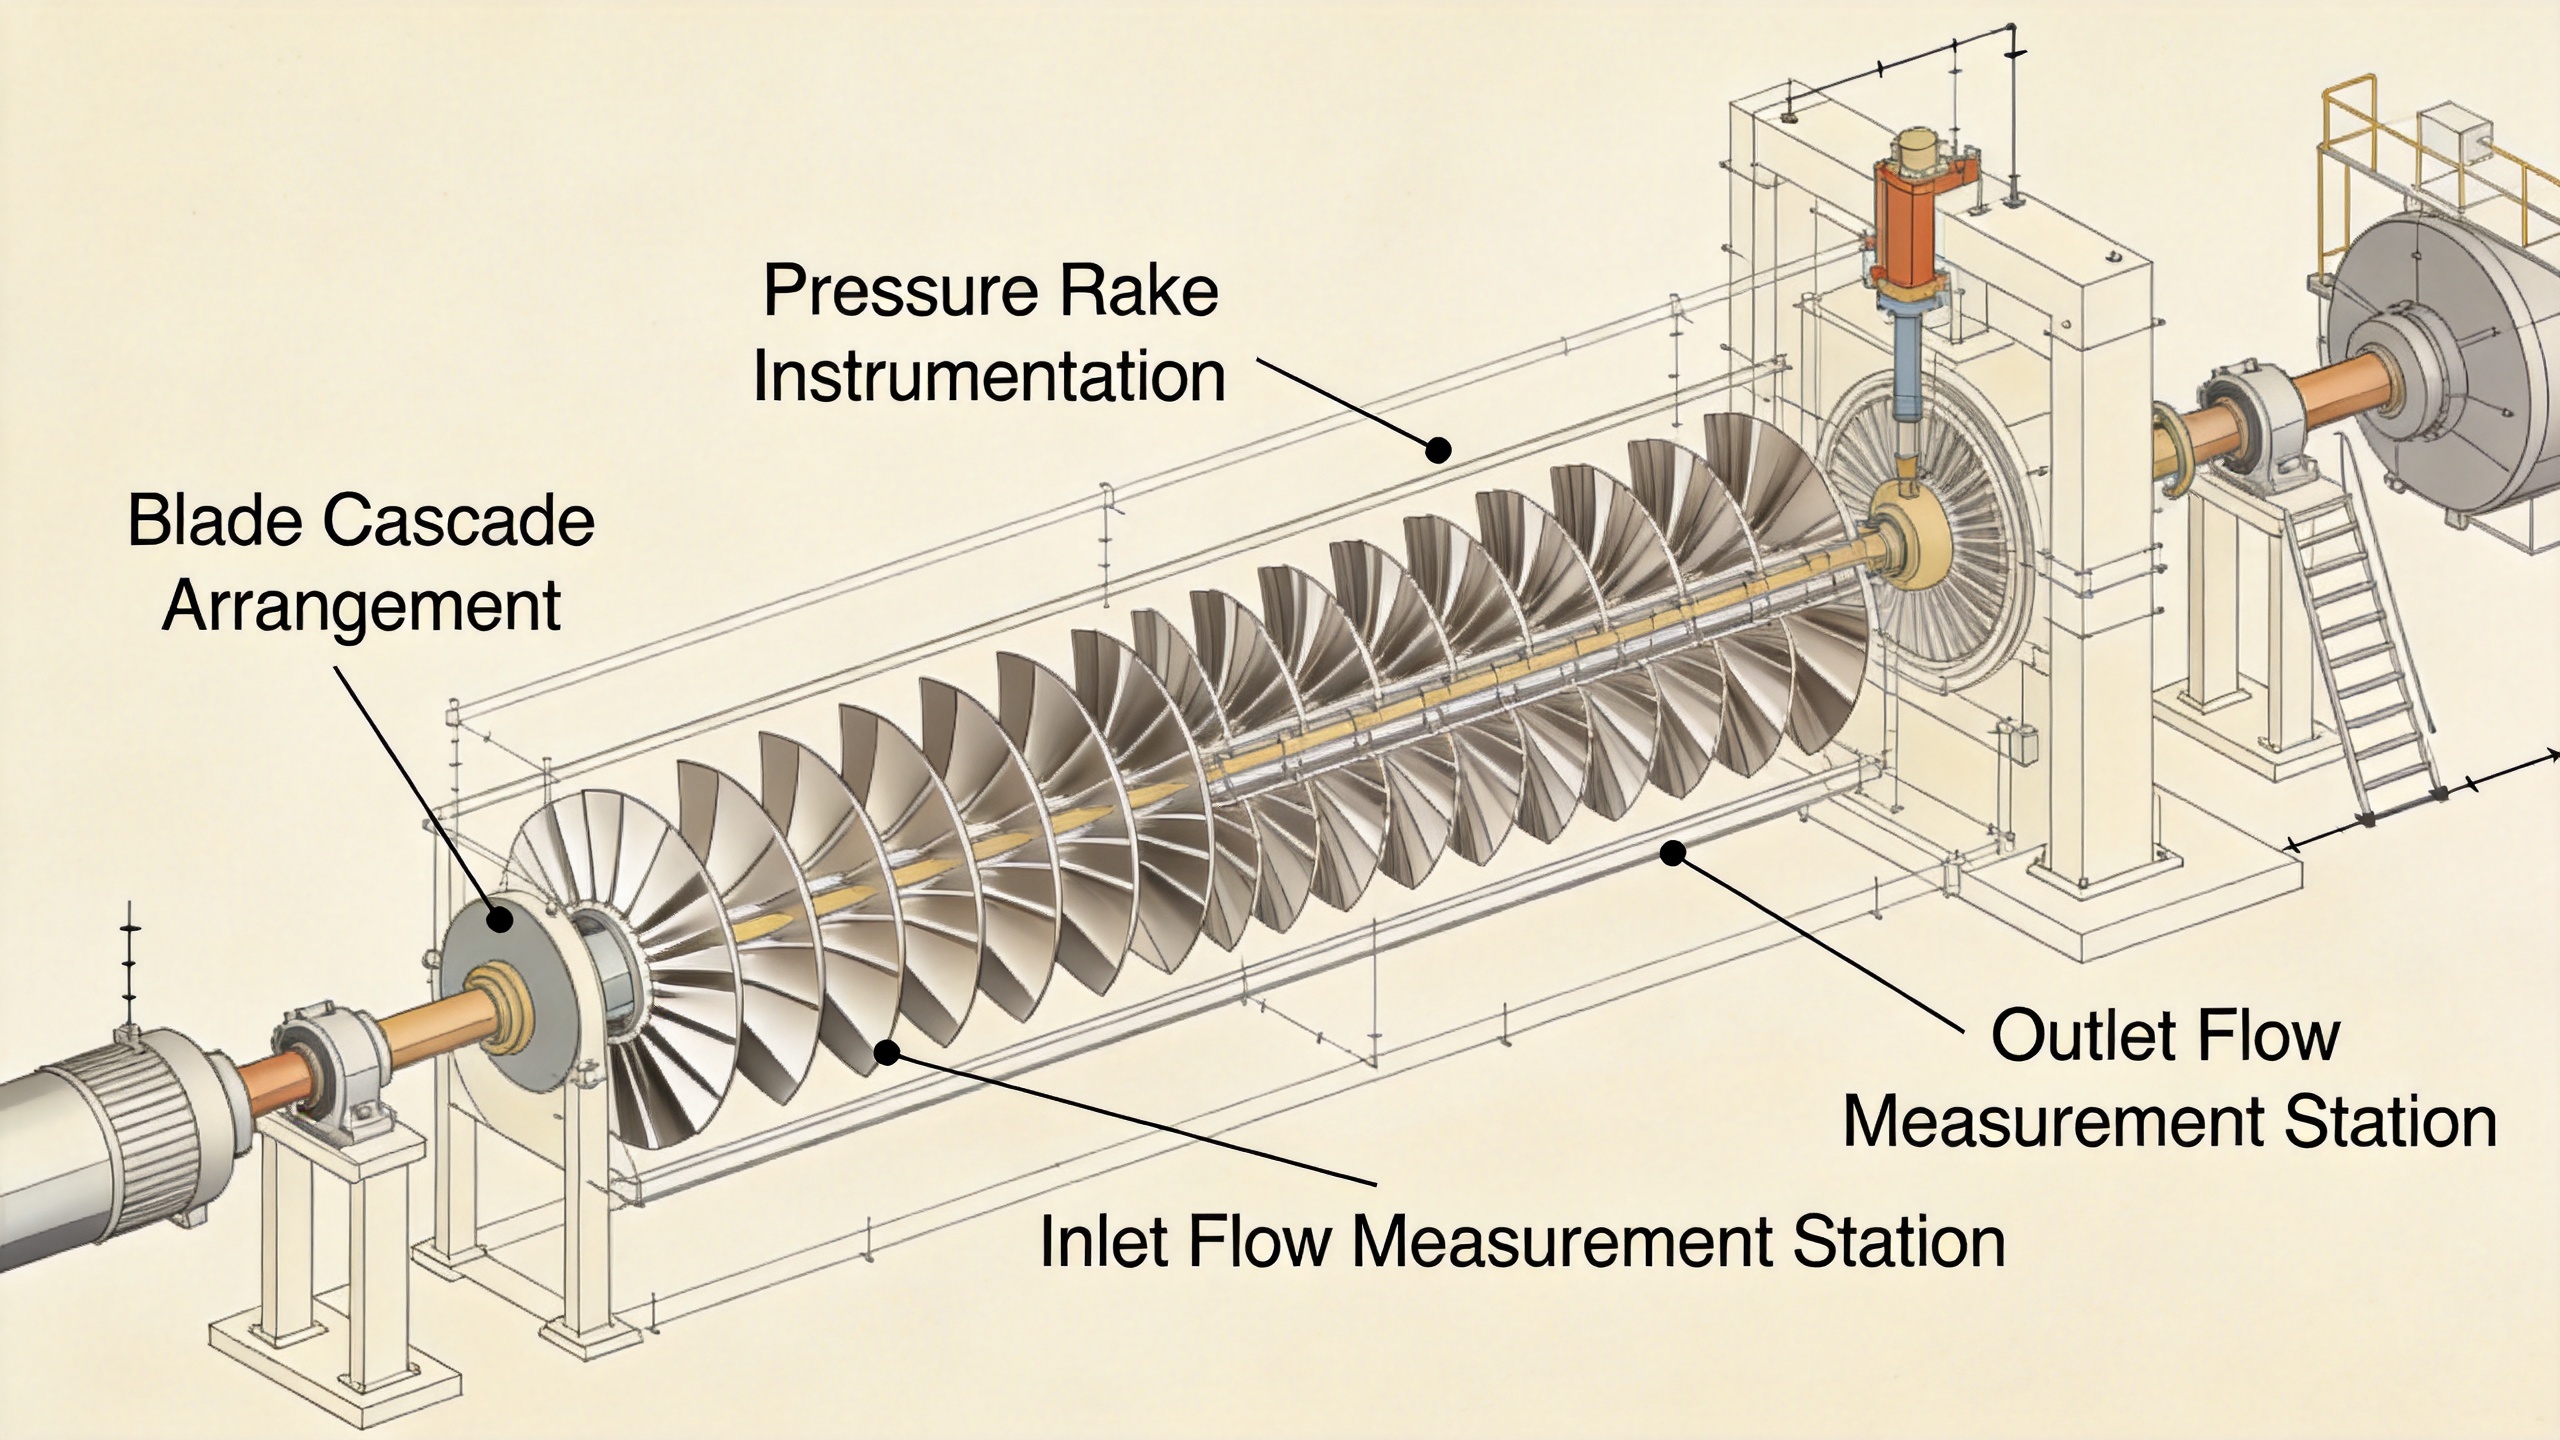
Prüfung im linearen Gitter-Windkanal
Der lineare Kaskaden-Windkanal ist die branchenübliche Methode zur aerodynamischen Leistungsbewertung von Verdichter- und Turbinenschaufelprofilen. Eine Reihe von 7 bis 11 Schaufeln ist in einer ebenen Kaskade innerhalb eines Windkanal-Prüfabschnitts angeordnet. Instrumentierte Pitot-Statik-Kämme stromauf und stromab messen den totalen Druck, den statischen Druck sowie den Strömungswinkel am Eintritt und Austritt.
Drei unabhängige, wiederholte aerodynamische Prüfläufe sind Standardpraxis, um Instabilitätseffekte auszuschließen und statistisch aussagekräftige Ergebnisse zu erzielen. Für Gasturbinen-Verdichterschaufeln decken Mach-Zahlen von 0,3 bis 0,8 den relevanten Betriebsbereich der meisten industriellen Anwendungen und Stromerzeugungsanlagen ab. Kaskadenprüfungen eignen sich praktisch für Lieferantenqualifikationschargen von 5 bis 20 Schaufeln.
Rotierende Prüfstand-Tests
Drehgestell-Tests befestigen die Schaufeln in einer vollständig repräsentativen ringförmigen Stufenkonfiguration. Dies ist die repräsentativste aerodynamische Testumgebung, jedoch auch die teuerste und zeitaufwändigste. Drehgestell-Tests eignen sich zur Validierung neuer Schaufeldesigns oder zur Erststück-Forging-Qualifizierung, nicht jedoch für die routinemäßige Freigabe von Serienlosen.
CFD-unterstützte dimensionsbezogene Plausibilitätsprüfung
Wo ein vollständiger Gittertest für jede Charge wirtschaftlich nicht gerechtfertigt ist, bietet eine hochauflösende 3D-Vermessung in Kombination mit einer CFD-Analyse der tatsächlich gemessenen Geometrie einen kosteneffizienten Zwischenschritt. Falls die prognostizierte Turbinenleistung innerhalb der Toleranz zum Sollzustand liegt, kann die Charge ohne physischen Gittertest freigegeben werden.
Sich allein auf die eingehende geometrische Prüfung zu verlassen, um aerodynamische Leistungsprobleme zu erkennen, ist weniger effektiv, als die Schmiedeprozessfähigkeit eines Zulieferers zu verstehen. Zulieferer mit strenger Kontrolle der Maßtoleranzen – wie beispielsweise Präzisionsschmieden mit Untermillimetertoleranzen – stellen in der Regel Schaufeln mit konsistenterer Turbinenleistung über verschiedene Fertigungschargen hinweg her.
Einrichtung des aerodynamischen Tests: Praktische Schritte
- Geometrische Vorprüfung. Stellen Sie vor dem Gittertest sicher, dass das fertige Turbinenluftprofil die Zeichnungstoleranzen erfüllt. Beschädigungen an der Anströmkante korrelieren mit einer Verschlechterung der aerodynamischen Leistung – das frühzeitige Erkennen nicht konformer Geometrie spart Testzeit.
- Definieren Sie die Eintrittsbedingungen. Mach-Zahl, Reynolds-Zahl und Turbulenzintensität auf den konstruktiven Betriebspunkt einstellen. Für Verdichterschaufeln von Industriegasturbinen: Reynolds-Zahl 300.000–1.000.000, Mach-Zahl 0,4–0,7 am Gitter-Eintritt.
- Den Prüfabschnitt mit Messgeräten ausstatten. Gesamtdruck-Gabeln und Strömungswinkel-Sonden eine Schaufelhöhe stromaufwärts und stromabwärts installieren. 15 bis 20 Sondenpositionen verwenden, um die Verteilung der Nachlaufverluste ausreichend abzubilden.
- Drei unabhängige Wiederholungstests durchführen. Ergebnisse mitteln, um die zufällige Messunsicherheit bei den Verlustkoeffizienten zu verringern.
- Mit Referenzdaten vergleichen. Akzeptanz erfolgt, wenn der Gesamtdruck-Verlustkoeffizient innerhalb von 5 Prozent des konstruktiven Sollwerts liegt und die Abweichung des Strömungsumlenkwinkels bei konstruktivem Anstellwinkel nicht mehr als 0,5 Grad beträgt.
Ergebnisse interpretieren und Akzeptanzentscheidungen treffen
Bei der Bewertung der Turbinenleistung anhand von Gittertestdaten geht es nicht nur darum, welches Turbinenprofil unter idealen Bedingungen am effizientesten arbeitet, sondern vielmehr darum, welches Profil sich unter realen Belastungsbedingungen am vorhersehbarsten verschlechtert. Eine Schaufel, die über Tausende von Betriebsstunden eine konstante Druckwiederherstellung liefert, ist wertvoller als eine Schaufel mit höherem Spitzenwert, die jedoch empfindlich auf Einfallswinkeländerungen reagiert.
Wesentliche aerodynamische Testannahmekriterien:
- Gesamtdruckverlustkoeffizient innerhalb von 5 Prozent des Auslegungswerts über den gesamten Einfallswinkelbereich.
- Abweichung des Strömumslenkwinkels weniger als 0,5 Grad beim Auslegungseinfallswinkel.
- Keine laminaren Ablöseblasen an der Saugseite bei der Auslegungsmachzahl.
- Auftrieb-zu-Widerstand-Verhältnis innerhalb von 8 Prozent der für den Betriebseinfallswinkel vorgesehenen Polarkurve.
Die Einbindung dieser Kriterien in Lieferantenqualitätsvereinbarungen schafft einen durchsetzbaren Turbinenleistungsstandard für fertige Turbinenprofile – jenseits bloßer Maßberichte.
Verknüpfung von Testdaten mit Lieferkettenentscheidungen
Für Anbieter von Strom- und Energieversorgung sowie für MRO-Dienstleister sind aerodynamische Testdaten aus Produktionschargen aussagekräftiger als dimensionsbezogene Einzelteilzertifikate. Lieferanten, die Korrelationsdaten aus Kaskadentests bereitstellen – also zeigen, wie die Konsistenz der Fertigung mit der Konsistenz der aerodynamischen Leistung zusammenhängt – unterbreiten ein deutlich stärkeres Qualitätsversprechen.
Fordern Sie Kaskadentestdaten oder eine CFD-informierte 3D-Scan-Analyse als Teil Ihres Qualifizierungspakets an. Für laufende Beschaffungen gewährleistet eine periodische aerodynamische Chargenprüfung, dass die erwartete Turbinenleistung im Betrieb erfüllt wird – statt dass Leistungsdefizite erst nach der Installation festgestellt werden.
Fazit
Die Prüfung der aerodynamischen Leistung von Turbinenschaufelprofilen erfordert den Übergang von der dimensionsbezogenen Inspektion hin zur direkten Messung des Druckverlusts, der Strömumslenkung und der Oberflächenbelastung. Der lineare Gitter-Windkanal ist der Standard für aerodynamische Prüfungen unter produktionsnahen Bedingungen. In Kombination mit einer Vorinspektion und CFD-Querprüfungen gewährleistet ein strukturierter Prüfplan, dass die fertigen Schaufeln die Turbinenleistung liefern, die Ihre Anwendung erfordert.