 EN


完成済みタービン翼型の空力性能をどう評価するか
空力工学の観点から、完成したタービン翼型を検証するには、単なる寸法検査だけでは不十分です。製造精度が、実際に測定可能な流体力学的結果に反映される必要があります。たとえば、高精度鍛造されたコンプレッサブレードが、実運用で設計通りの圧力比を確実に発揮することを最優先事項としている場合、部品とともに提供される寸法検査報告書と同様に、その空力試験手順が極めて重要になります。
本ガイドでは、完成済みのガスタービン翼型に対する主な試験方法、重要な評価パラメーター、および結果の解釈方法について解説します。これは、サプライヤーからの納入品受入れ、新たな鍛造メーカーの認定、あるいはMRO(メンテナンス・修理・オーバーホール)に伴う検証など、さまざまな目的で活用できます。
製造後の空力試験がなぜ重要なのか
寸法検査により、タービンのエアフォイルが図面通りの形状(弦長、キャンバー、厚み分布、エッジ半径)を満たしていることが確認できます。しかし、形状のみでは空力性能が保証されるわけではありません。表面粗さ、微細な輪郭のばらつき、および先端部の状態は、座標測定では完全には捉えきれない形で流れの挙動に影響を与えます。合金の種類や輪郭形状が図面上で一致していても、それが必ずしも実際の運転環境下における同等の耐久性やタービン性能を意味するわけではありません。
重要なコンプレッサ段およびタービン段においては、空力試験によって得られるデータこそが、段効率および全圧回復率と直接相関するものであり、単なる寸法検査による受入試験だけでは埋められないギャップを解消します。
測定すべき主要な空力パラメータ
1.全圧損失係数
全圧力損失係数は、気流がブレードカスケードを通過する際のエネルギー損失を定量化したものであり、ブレード列における全圧降下と入口の動圧との比で表されます。高精度鍛造されたコンプレッサブレードの場合、設計点範囲外の値は、表面粗さの問題、ブレード断面形状のずれ、または先端部の損傷などを示唆しており、取付前の原因調査が必要です。
2. 気流偏向角
気流偏向角は、ブレードが入ってくる気流を所定の出口角度へどれだけ効果的に偏向させるかを示す指標です。設計値からのずれは、隣接するブレード列とのマッチングや段全体の負荷分布に影響を与えます。わずか1~2度のずれでも、コンプレッサ段全体で測定可能な効率低下を引き起こすことがあります。
3. 揚力係数および抗力係数
揚力係数と抗力係数は、ブレードの空力荷重および抵抗を特徴づける指標である。揚抗比は、所定の迎え角における空力的品質を示す主要な指標である。設計迎え角におけるCFD解析による係数曲線との比較により、空力的品質を直接評価できる。
翼型表面に沿った圧力分布
カスケード試験体に設置した圧力タップを用いて測定された表面圧力分布から、流れの剥離バブル、早期遷移、吸収面側の荷重不均一性などが明らかになる。実測分布とCFD予測結果を比較することで、量産承認レベルにおける完成済みタービン翼型の空力性能が検証される。
完成済みタービン翼型の主な試験方法
直列カスケード風洞試験
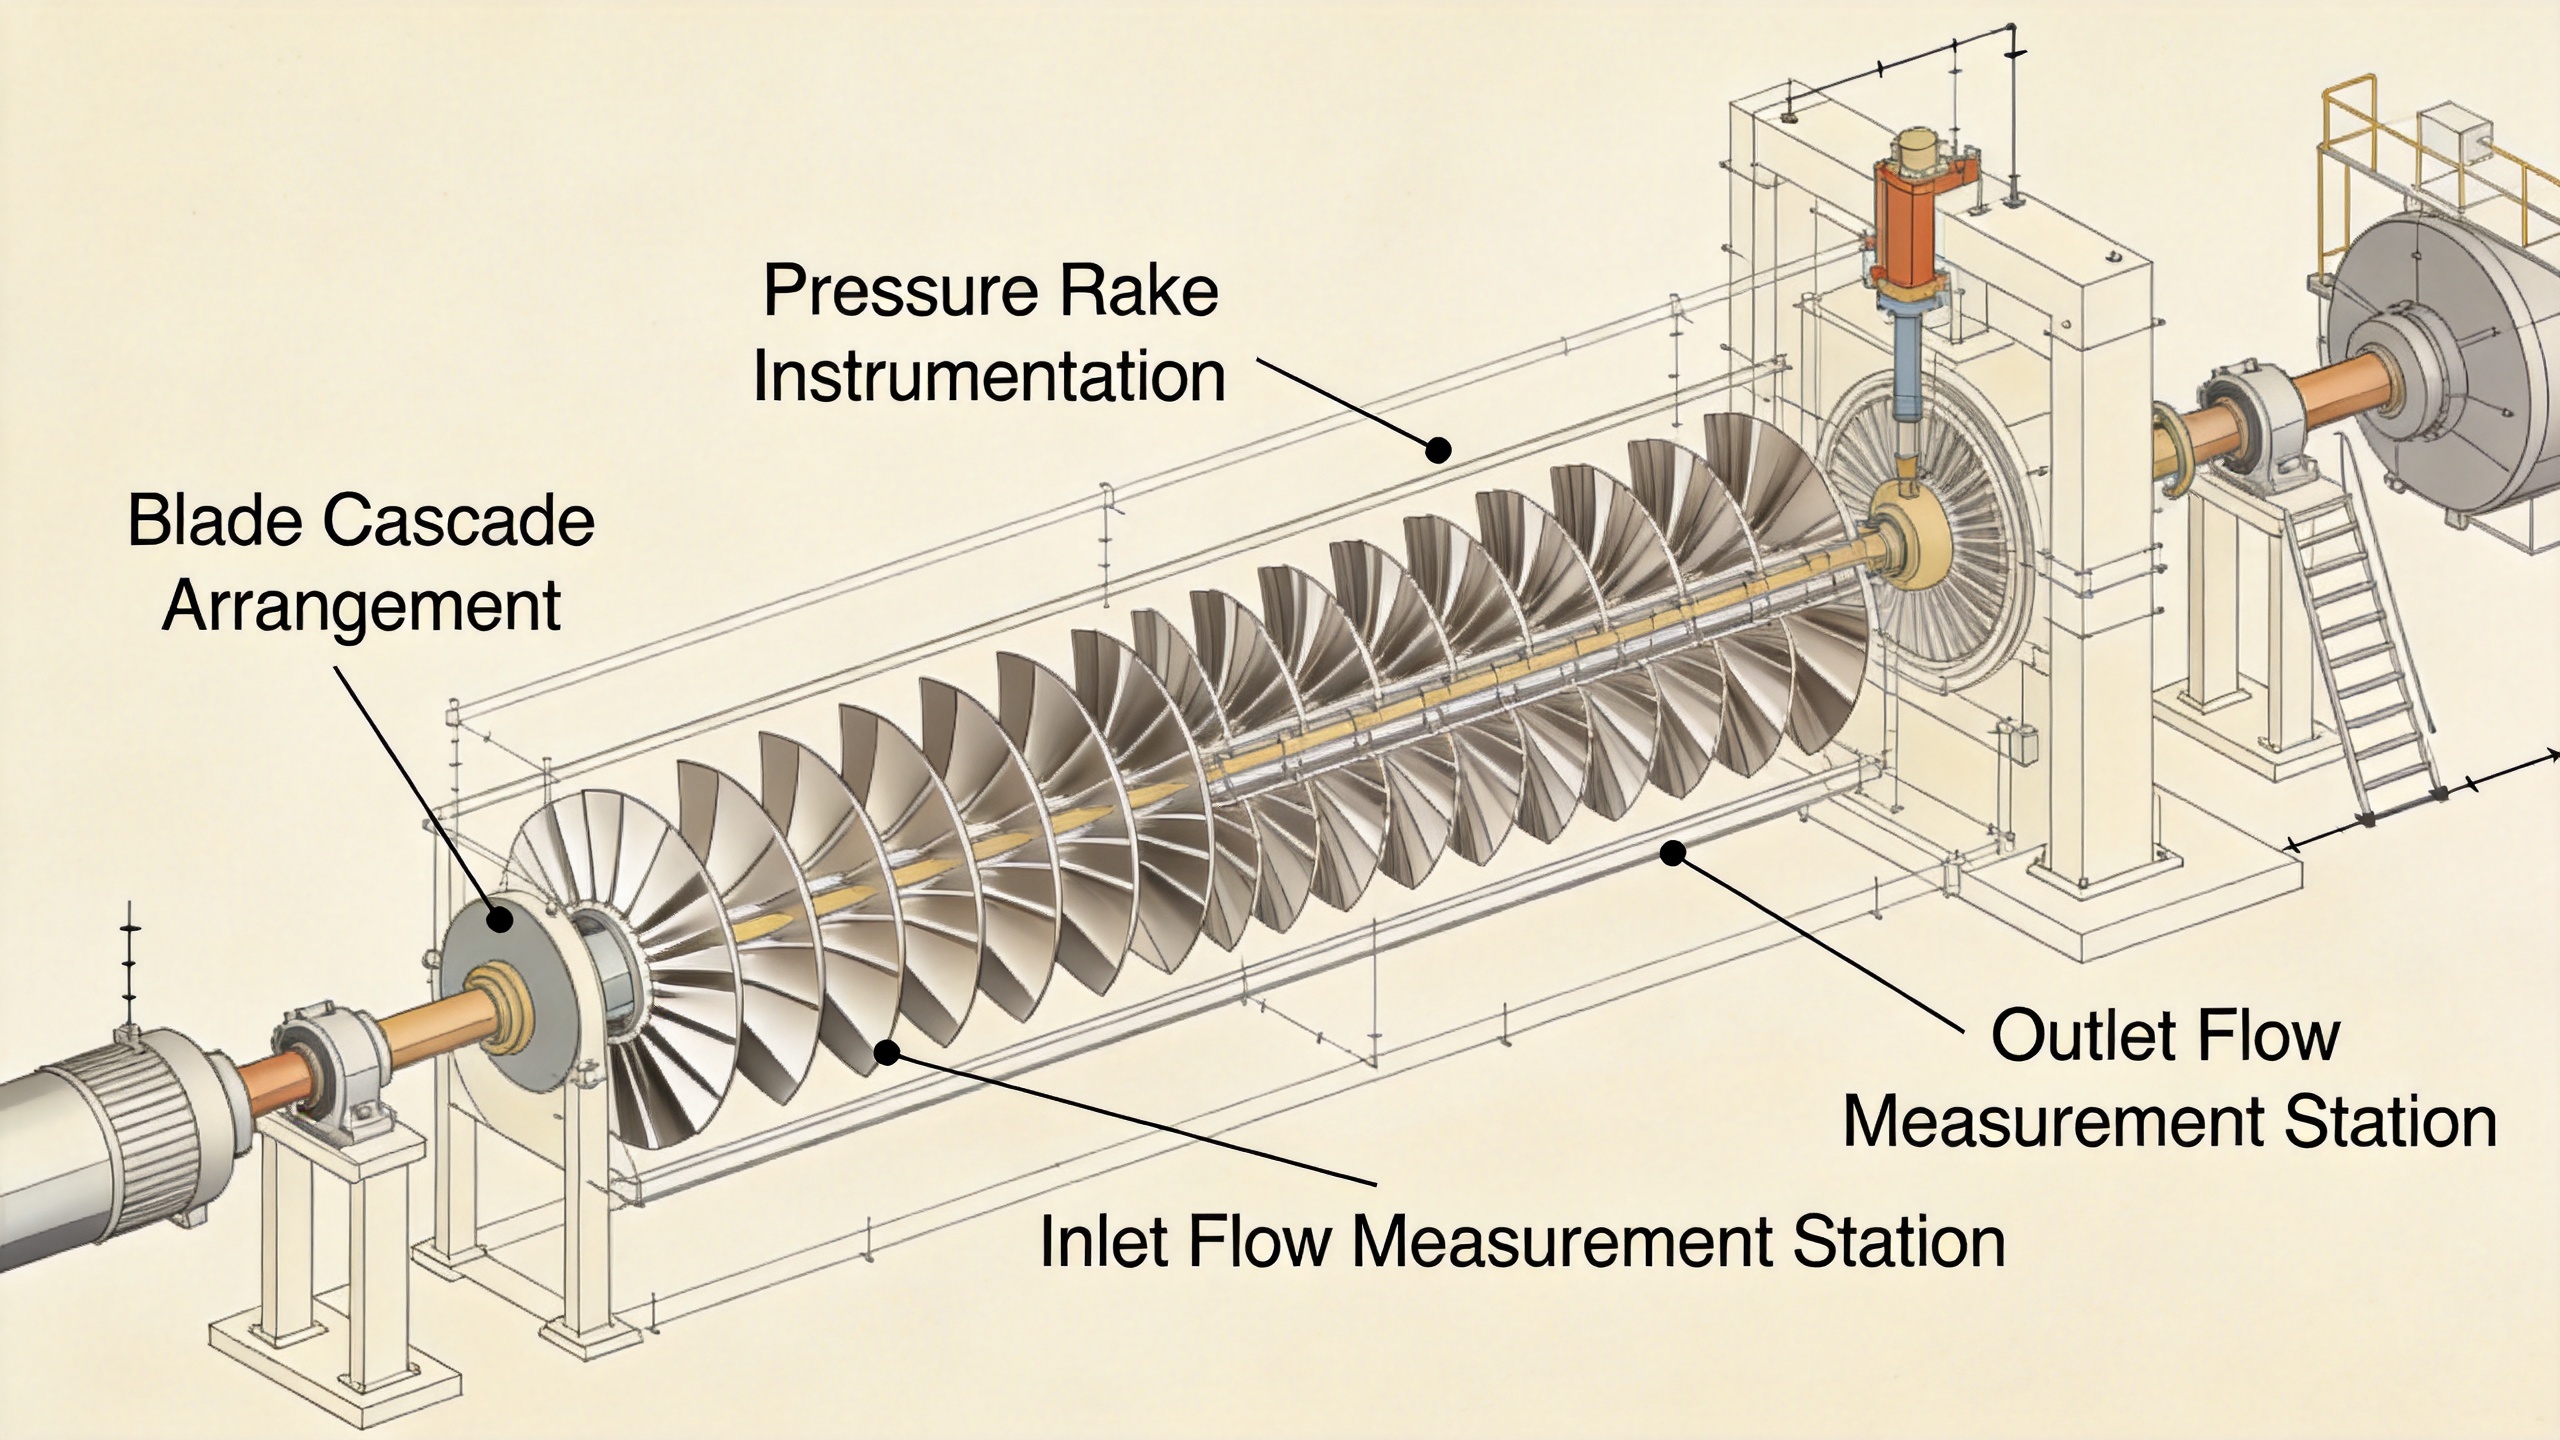
直線型カスケード風洞は、圧縮機およびタービンブレードの翼型に対する空力性能評価において業界標準の手法です。風洞試験区間内に、7~11枚のブレードを平面状に並べたカスケードが設置されます。上流および下流には計測用ピトー・スタティックラックが配置され、入口および出口における全圧、静圧、流れ角を測定します。
空力試験を3回独立して繰り返すことが標準的な実施方法であり、不安定性の影響を排除し、統計的に妥当な結果を得ることを目的としています。ガスタービン圧縮機ブレードの場合、マッハ数0.3~0.8の範囲が、産業用および発電用のほとんどの応用において関連する運転範囲をカバーします。カスケード試験は、5~20枚程度の供給者認定用ロットに対しても実用的です。
回転リグ試験
回転リグ試験では、ブレードを完全に実機に近い環状段構成で取り付けます。これは最も実機に近い空力試験環境ですが、費用と時間が最もかかる手法です。回転リグ試験は、新規ブレード設計の検証や初号鍛造品の適合性確認には適していますが、量産ロットの日常的な受入検査には向きません。
CFDを活用した寸法クロスチェック
すべてのロットに対してフルカスケード試験を行うことが経済的に妥当でない場合、高精度3Dスキャンと、実測形状に基づくCFD解析を組み合わせたコスト効率のよい中間ステップが有効です。予測されたタービン性能が設計意図の許容範囲内であれば、物理的なカスケード試験を省略してロットを次工程へ進めることができます。
空力性能の問題を検出するためには、入荷時の幾何学的検査だけに頼るよりも、サプライヤーの鍛造工程能力を理解することがより効果的です。寸法公差管理が厳密なサプライヤー(例:0.1mm未満の公差を実現する精密鍛造)は、ロット間でより一貫性の高いタービン性能を発揮するブレードを製造します。
空力試験の準備:実践的な手順
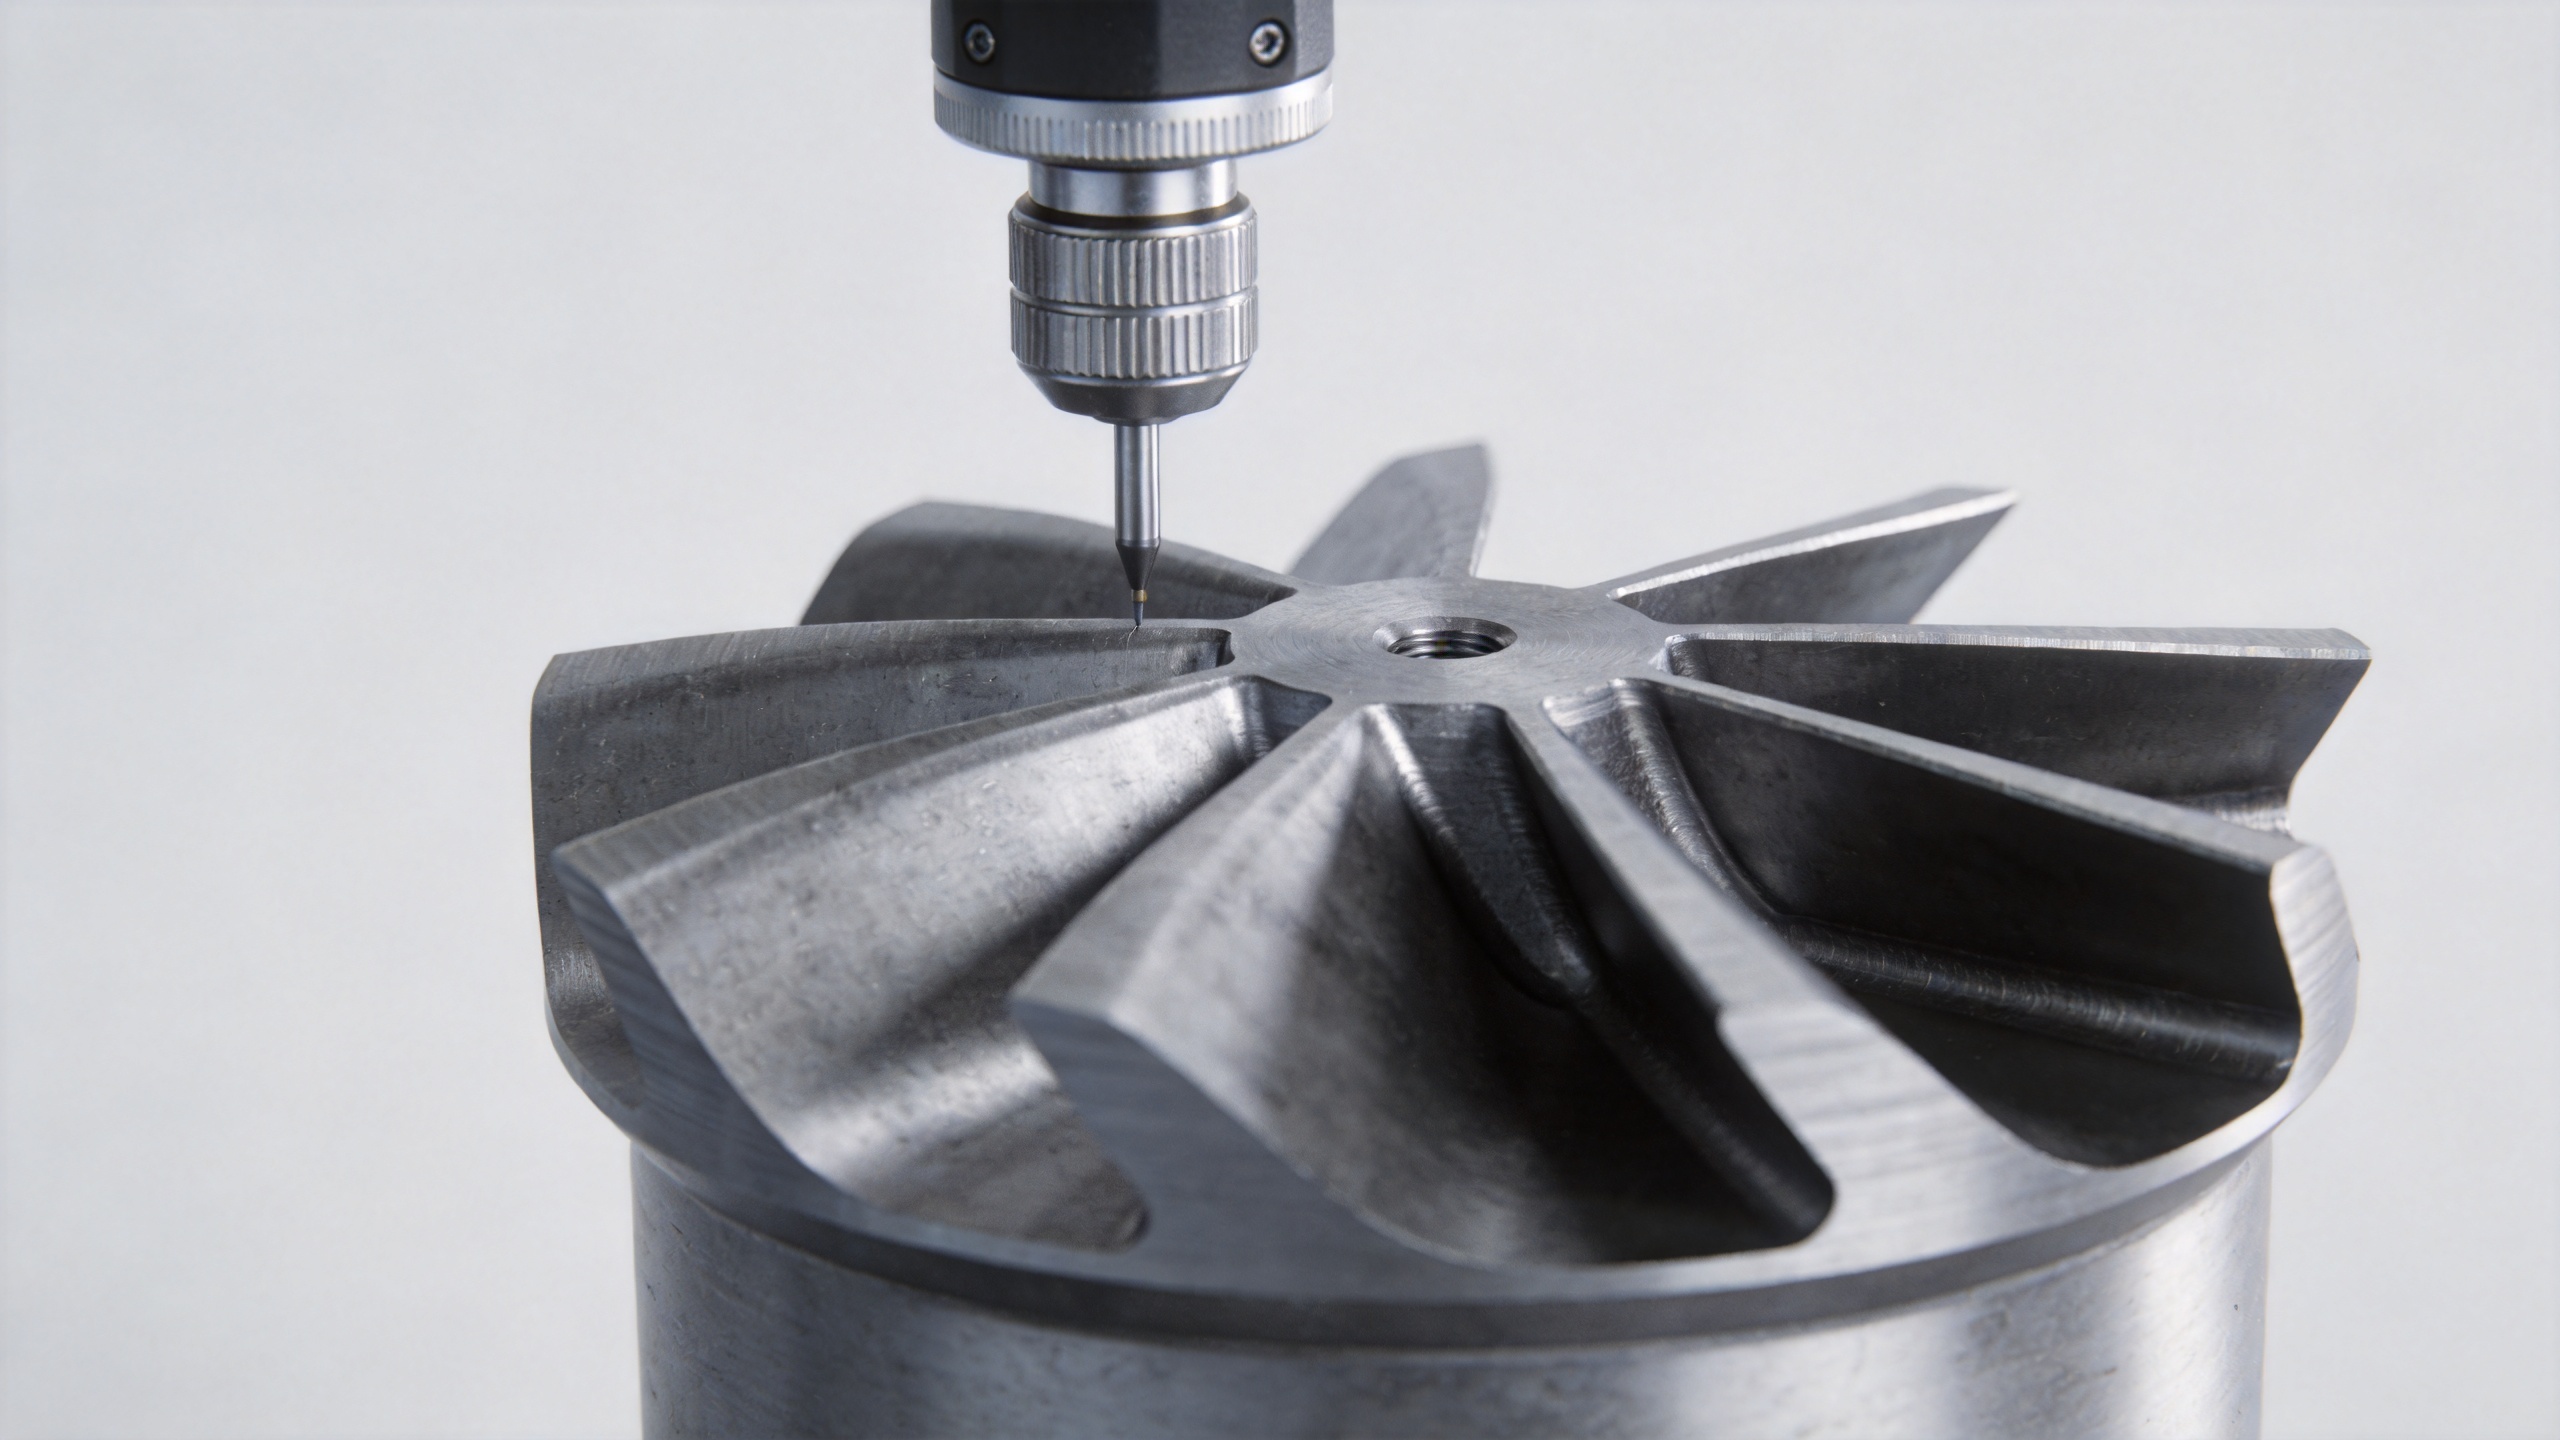
- 寸法事前検査。 カスケード試験の前に、完成したタービン翼型が図面公差を満たしていることを確認します。前縁部の損傷は空力性能の劣化と相関しており、仕様外の形状を早期に検出することで、試験時間を節約できます。
- 入口条件を定義する。 設計運転点に合わせて、マッハ数、レイノルズ数、乱流強度を設定します。産業用ガスタービン圧縮機ブレードの場合:レイノルズ数は30万~100万、カスケード入口におけるマッハ数は0.4~0.7です。
- 試験区間に計測機器を取り付けます。 全圧ラックおよび流れ角プローブを、翼弦長の1倍分上流および下流に設置します。ウェイク損失分布を十分に捉えるため、プローブ位置は15~20か所とします。
- 独立した試験を3回実施します。 損失係数の測定値に含まれるランダムな測定不確かさを低減するため、結果を平均化します。
- 基準データと比較します。 全圧損失係数が設計基準値の±5%以内であり、設計迎角における流れ偏向角の偏差が±0.5度以内であれば、合格とします。
結果の解釈と合格判定
カスケード試験データからタービン性能を評価する際、単に理想条件下でどのタービン翼型が最も効率よく動作するかを問うのではなく、実際の過酷な負荷下でどの翼型が予測可能な形で性能劣化を示すかが重要です。数千時間にわたって一貫した圧力回復性能を発揮するブレードは、わずかに高いピーク性能を示すものの、入流角変動に対して感度が高いブレードよりも、はるかに価値があります。
主要な空力試験受入基準:
- 入流角スイープ全範囲において、全圧損失係数が設計基準値の±5%以内であること。
- 設計入流角における流れの偏向角の偏差が0.5度未満であること。
- 設計マッハ数において、吸収面に層流剥離バブルが生じないこと。
- 運転入流角における揚力対抗力比(L/D比)が、設計意図に基づく極曲線の±8%以内であること。
これらの基準をサプライヤー品質契約に明記することで、寸法検査報告書だけでは担保できない、完成品タービン翼型に対する実効的な性能保証基準を確立できます。
試験データとサプライチェーン意思決定の連携
電力・エネルギー事業者およびMROサービス提供者にとって、量産ロットのサンプルから得られる空力試験データは、部品単位の寸法証明書よりも実務的に活用可能な情報です。製造の一貫性が空力性能の一貫性にどう反映されるかを示す「カスケード試験相関データ」を提供するサプライヤーは、より説得力のある品質保証を提示できます。
資格審査パッケージの一部として、カスケード試験データまたはCFDを活用した3Dスキャン解析を要請してください。継続的な調達においては、定期的なロット単位の空力試験を実施することで、タービンの性能期待値が設置後に不備として発覚するのではなく、実際に運用される段階で確実に満たされるよう保証できます。
まとめ
タービンのエアフォイルの空力性能を試験するには、寸法検査にとどまらず、圧力損失、流れの偏向、表面荷重を直接測定する必要があります。直列カスケード風洞は、量産品に即した空力試験の標準装置です。事前検査およびCFDによる照合検証と組み合わせた体系的な試験手順を用いることで、完成したブレードがお客様の用途に求められるタービン性能を確実に発揮することを保証します。