 EN


Как проверить аэродинамические характеристики готового турбинного профиля лопатки?
С инженерной точки зрения аэродинамики для подтверждения пригодности готового профиля турбинного лопаточного элемента недостаточно только измерения геометрических параметров — точность изготовления должна обеспечивать воспроизводимые аэродинамические результаты в потоке. Если ваша главная задача — гарантировать, что компрессорная лопатка, изготовленная методом точного штампования, будет обеспечивать заявленное давление в эксплуатации, то протокол аэродинамических испытаний имеет такое же значение, как и отчёт о геометрических параметрах, поставляемый вместе с деталью.
В этом руководстве рассматриваются основные методы испытаний, ключевые параметры и способы интерпретации их результатов для готовых лопаточных элементов газовых турбин — независимо от того, принимаете ли вы продукцию от поставщика, проводите квалификацию нового источника штамповки или выполняете верификацию в рамках технического обслуживания и ремонта (MRO).
Почему аэродинамические испытания после изготовления имеют решающее значение
Проверка размеров подтверждает соответствие лопатки турбины геометрии чертежа — длине хорды, кривизне, распределению толщины и радиусам кромок. Однако одной лишь геометрии недостаточно для гарантии аэродинамических характеристик. Качество поверхности, микроскопические отклонения профиля и состояние передней кромки влияют на поведение потока такими способами, которые координатные измерения не в состоянии полностью зафиксировать. Совпадение марки сплава и геометрии профиля на бумаге автоматически не означает эквивалентного срока службы или эффективности турбины в вашей конкретной эксплуатационной среде.
Для критически важных ступеней компрессора и турбины аэродинамические испытания дают тот тип данных, который напрямую коррелирует с КПД ступени и восстановлением полного давления — пробел, который не устраняется при приёмке лопаток исключительно по размерным параметрам.
Основные аэродинамические параметры для измерения
1. Коэффициент потери полного давления
Коэффициент суммарных потерь полного давления количественно характеризует диссипацию энергии при протекании потока через решётку лопаток — отношение падения полного давления на ряду лопаток к динамическому давлению на входе. Для компрессорных лопаток, изготовленных методом точного штампования, значения за пределами расчётного диапазона обычно указывают на проблемы с шероховатостью поверхности, отклонениями профиля или повреждениями передней кромки, требующие выяснения причин до установки.
2. Угол поворота потока
Угол поворота потока измеряет эффективность отклонения входящего газового потока лопаткой до заданного угла выхода. Отклонения от расчётного значения влияют на согласование с соседними рядами лопаток и на нагрузку ступени. Даже отклонения в 1–2 градуса могут накапливаться и приводить к измеримым потерям КПД по ступеням компрессора.
3. Коэффициенты подъёмной силы и лобового сопротивления
Коэффициенты подъёмной силы и сопротивления характеризуют аэродинамическую нагрузку и сопротивление лопатки. Отношение подъёмной силы к сопротивлению является основным показателем аэродинамического качества при заданном угле атаки. Сравнение с кривыми коэффициентов, полученными методом численного моделирования (CFD), при расчётном угле атаки даёт прямую оценку качества.
4. Распределение давления по поверхности профиля
Распределение давления по поверхности, измеренное с помощью отверстий для замера давления на образцах решётки, выявляет зоны отрыва потока, преждевременный переход потока в турбулентный режим и неоднородности нагружения на стороне разрежения. Сравнение измеренных распределений с прогнозами CFD подтверждает аэродинамические характеристики готового турбинного профиля на уровне квалификации производства.
Основные методы испытаний готовых турбинных профилей
Испытания в линейной решётке аэродинамической трубы
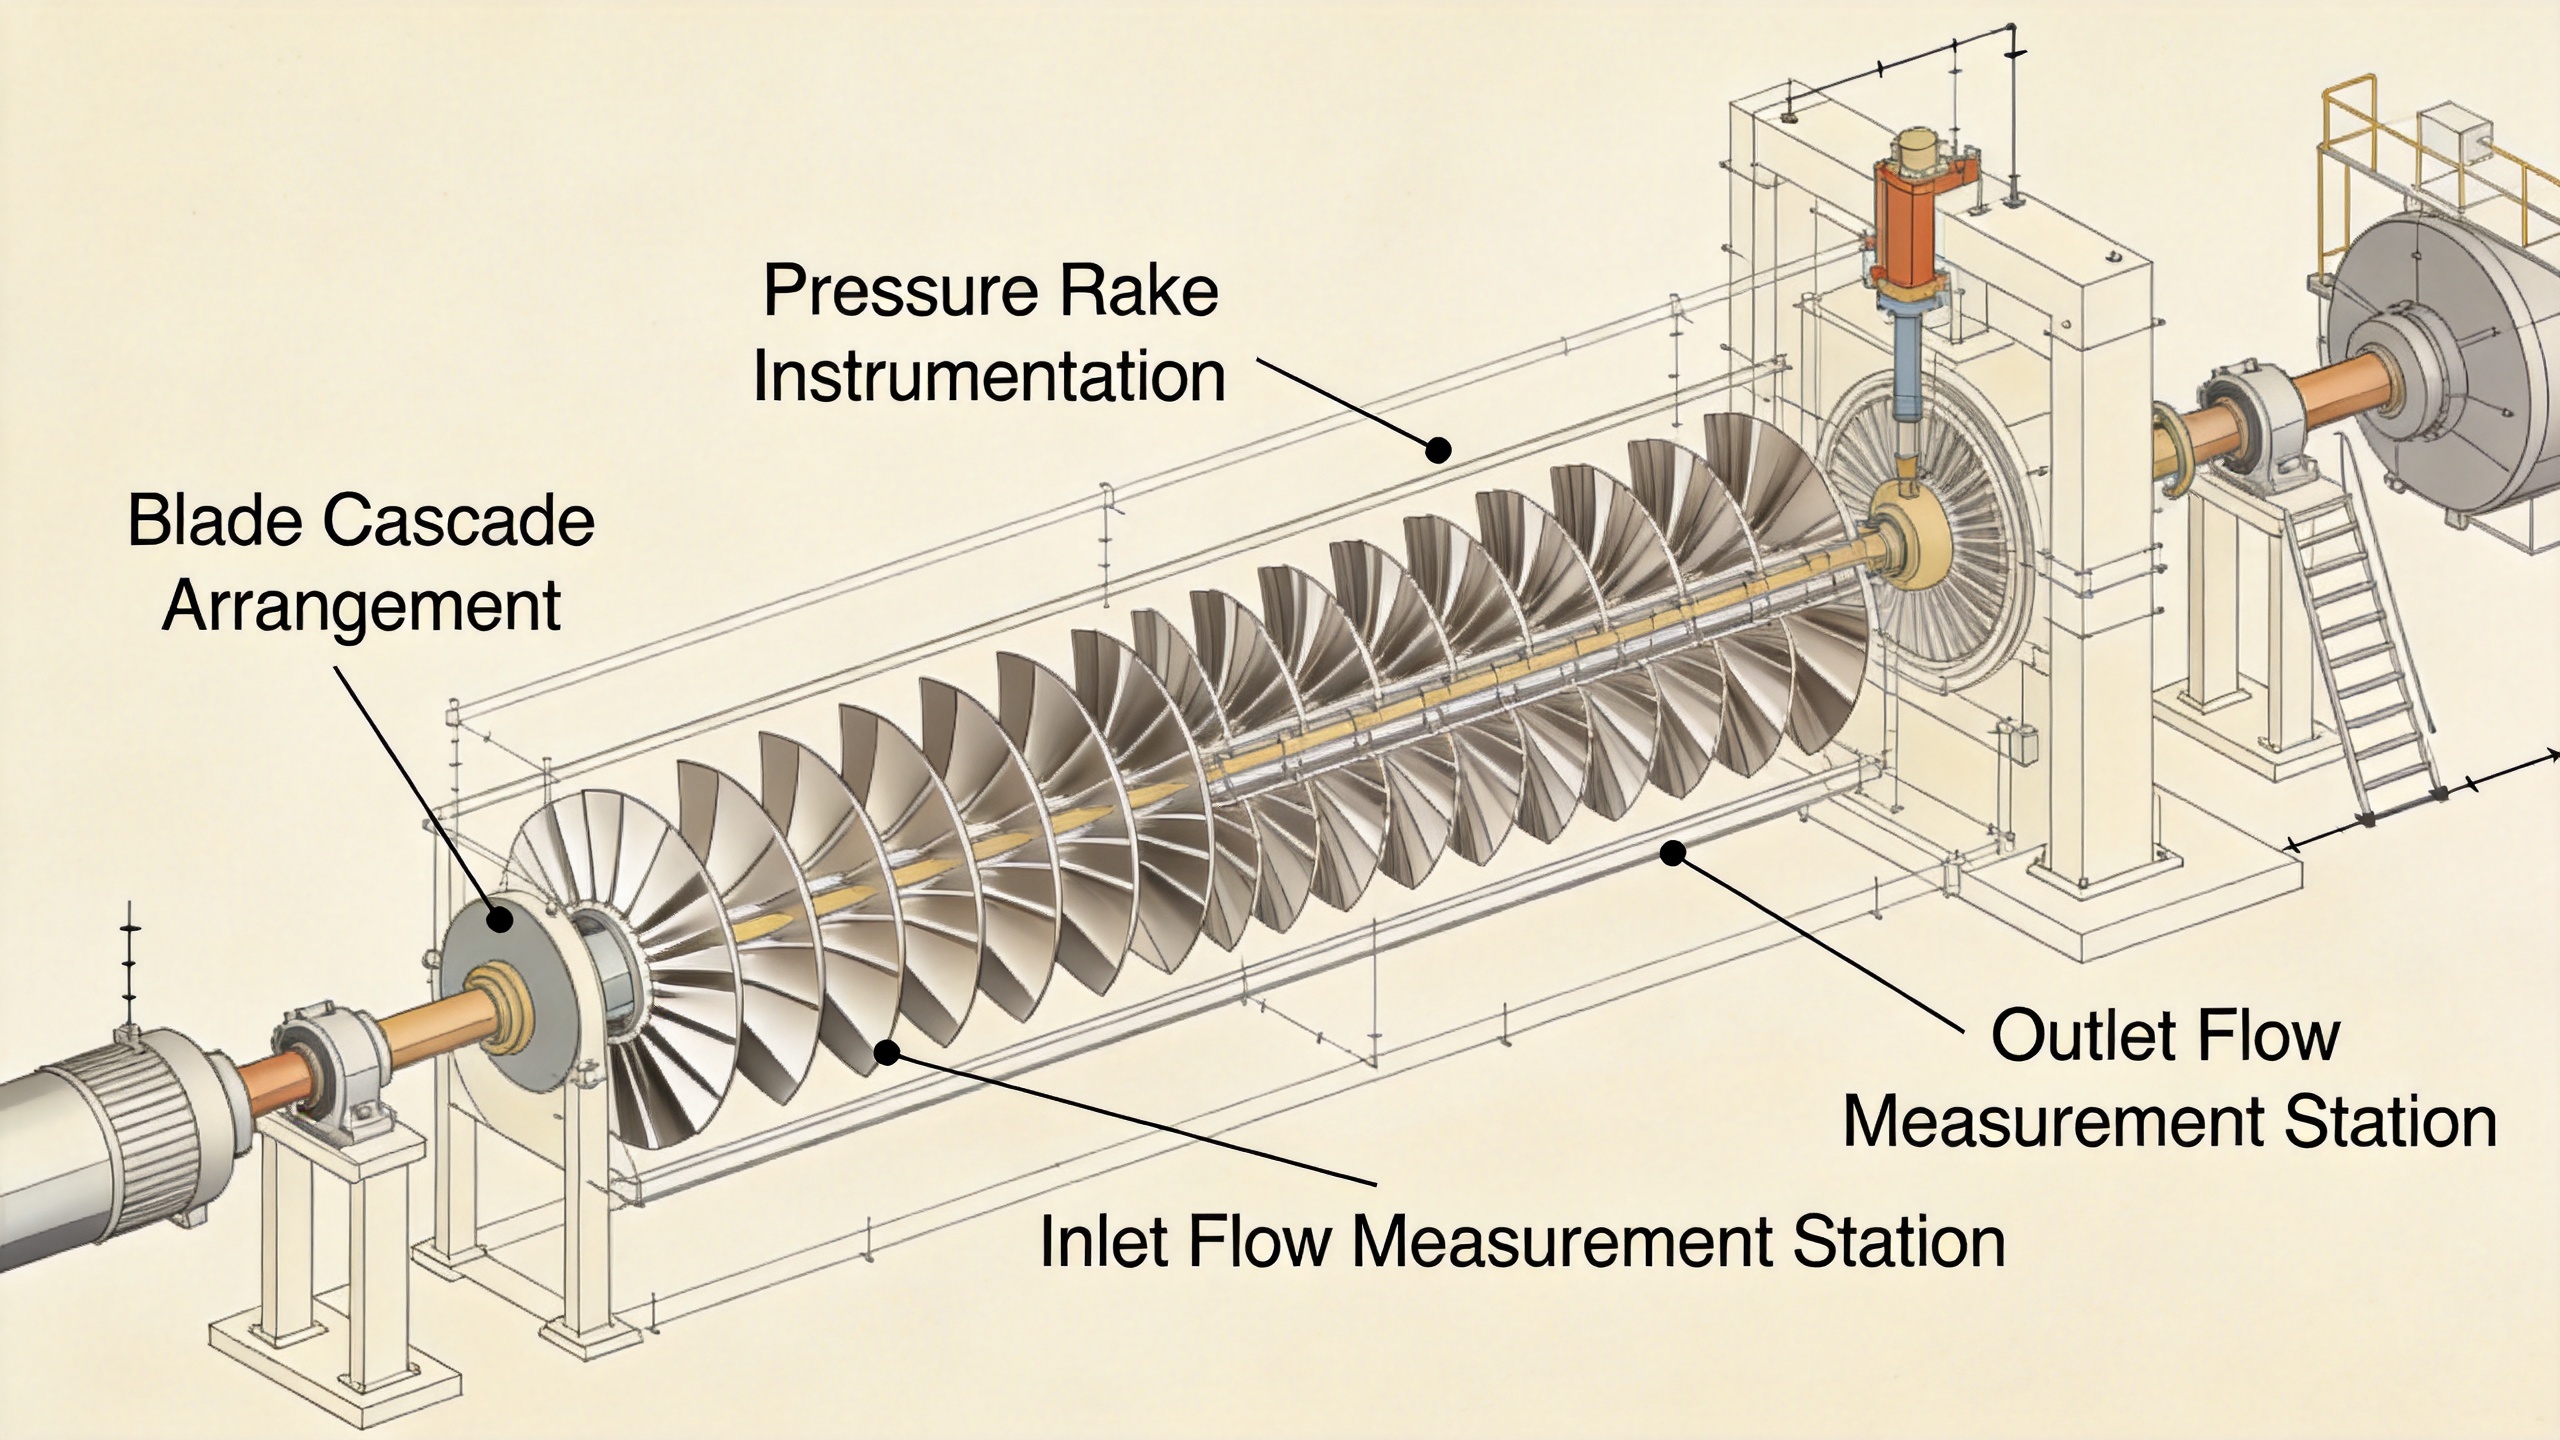
Линейный каскадный аэродинамический труба — это отраслевой стандарт для оценки аэродинамических характеристик профилей лопаток компрессора и турбины. В испытательном участке аэродинамической трубы ряд из 7–11 лопаток располагается в плоском каскаде. Инструментированные Пито-статические гребёнки, установленные выше и ниже по потоку, измеряют полное и статическое давление, а также угол потока на входе и выходе.
Проведение трёх независимых повторных аэродинамических испытаний является стандартной практикой для устранения эффектов нестабильности и получения статистически достоверных результатов. Для лопаток компрессоров газовых турбин числа Маха в диапазоне от 0,3 до 0,8 охватывают релевантный рабочий диапазон большинства промышленных и энергетических применений. Каскадные испытания применимы для квалификационных партий поставщиков объёмом от 5 до 20 лопаток.
Испытания на вращающемся стенде
Испытания на вращающемся стенде предусматривают установку лопаток в полностью репрезентативной кольцевой ступени. Это наиболее репрезентативная аэродинамическая испытательная среда, однако самая дорогостоящая и трудоёмкая. Испытания на вращающемся стенде подходят для подтверждения новых конструкций лопаток или квалификации первой отливки, но не для рутинного приёма производственных партий.
Контроль размеров с учётом данных расчётов CFD
Там, где полные каскадные испытания экономически неоправданны для каждой партии, высокоточное 3D-сканирование в сочетании с анализом CFD измеренной геометрии обеспечивает экономически эффективный промежуточный этап. Если прогнозируемая эффективность турбины находится в пределах допусков проектных требований, партия может быть принята без физических каскадных испытаний.
Полагаться исключительно на входной геометрический контроль для выявления проблем с аэродинамическими характеристиками менее эффективно, чем понимание возможностей поставщика в области ковки. Поставщики, обеспечивающие строгий контроль размерных допусков — например, при прецизионной ковке с достижением допусков менее одного миллиметра — как правило, производят лопатки с более стабильными аэродинамическими характеристиками турбины от партии к партии.
Настройка аэродинамического испытания: практические шаги
- Предварительный геометрический контроль. Убедитесь, что готовый профиль турбинной лопатки соответствует допускам чертежа до проведения испытаний в решётке. Повреждения передней кромки коррелируют со снижением аэродинамических характеристик — выявление геометрии вне допуска на раннем этапе позволяет сэкономить время на испытаниях.
- Задайте входные условия. Установите число Маха, число Рейнольдса и интенсивность турбулентности так, чтобы они соответствовали проектному рабочему режиму. Для лопаток компрессора промышленных газотурбинных двигателей: число Рейнольдса — от 300 000 до 1 000 000, число Маха — от 0,4 до 0,7 на входе в решётку.
- Оснастите испытательный участок измерительными приборами. Установите гребёнки полного давления и зонды угла потока на расстоянии одной хорды перед и за решёткой. Используйте от 15 до 20 положений зондов для достаточного охвата распределения потерь в следе.
- Проведите три независимых повторных испытания. Усредните результаты, чтобы снизить случайную погрешность измерений коэффициента потерь.
- Сравните полученные данные с эталонными. Результаты считаются приемлемыми, если коэффициент потерь полного давления отклоняется не более чем на 5 % от проектного значения, а отклонение угла поворота потока — не более чем на 0,5 градуса при проектном угле атаки.
Интерпретация результатов и принятие решений о пригодности
При оценке характеристик турбины по данным каскадных испытаний вопрос заключается не только в том, какой профиль лопатки турбины демонстрирует наибольшую эффективность в идеальных условиях, но и в том, какой из них деградирует наиболее предсказуемо под воздействием реальных нагрузок. Лопатка, обеспечивающая стабильное восстановление давления в течение тысяч часов работы, представляет большую ценность, чем лопатка с более высоким пиковым значением, но чувствительная к изменению угла атаки.
Ключевые аэродинамические критерии приёмки испытаний:
- Коэффициент потерь полного давления — в пределах 5 процентов от расчётного значения на всём диапазоне углов атаки.
- Отклонение угла поворота потока — менее 0,5 градуса при расчётном угле атаки.
- Отсутствие ламинарных зон отделения потока на присасывающей поверхности при расчётном числе Маха.
- Соотношение подъёмной силы к аэродинамическому сопротивлению — в пределах 8 процентов от расчётной поляры при рабочем угле атаки.
Включение этих критериев в соглашения о качестве с поставщиками обеспечивает юридически применимый стандарт характеристик готовых турбинных лопаток, выходящий за рамки исключительно геометрических отчётов.
Связь данных испытаний с решениями в цепочке поставок
Для операторов энергетических систем и поставщиков услуг технического обслуживания, ремонта и модернизации (MRO) аэродинамические данные испытаний образцов из серийной партии являются более применимыми, чем сертификаты геометрических размеров отдельных деталей. Поставщики, предоставляющие данные корреляции каскадных испытаний — демонстрирующие, как стабильность производственного процесса соотносится со стабильностью аэродинамических характеристик — предлагают существенно более сильное качество продукции.
Запросите данные каскадных испытаний или анализ 3D-сканирования с учётом результатов численного моделирования (CFD) в рамках пакета квалификационных документов. Для текущих закупок периодические аэродинамические испытания серийных партий обеспечивают соответствие рабочих характеристик турбины ожидаемым показателям в эксплуатации, а не выявление недостатков уже после монтажа.
Заключение
Для испытаний аэродинамических характеристик лопаток турбины недостаточно только размерного контроля: необходимы прямые измерения потерь давления, отклонения потока и распределения нагрузки по поверхности. Линейный каскадный аэродинамический труба является стандартом для аэродинамических испытаний в условиях, близких к серийному производству. В сочетании с предварительным контролем и перекрёстной проверкой методом численного моделирования (CFD) структурированный протокол гарантирует, что готовые лопатки обеспечат требуемую производительность турбины для вашей конкретной задачи.