 EN


Comment tester les performances aérodynamiques de l’aube de turbine terminée ?
D’un point de vue de l’ingénierie aérodynamique, la validation d’un profil d’aube de turbine fini exige plus qu’une simple inspection dimensionnelle : la précision de fabrication doit se traduire par des résultats fluidodynamiques mesurables. Si votre priorité est de garantir qu’une aube de compresseur forgée avec précision délivrera bien le rapport de pression spécifié en service, alors votre protocole d’essai aérodynamique compte autant que le rapport dimensionnel fourni avec la pièce.
Ce guide présente les principales méthodes d’essai, les paramètres clés et la manière d’interpréter les résultats pour les profils d’aubes de turbines à gaz finis — que ce soit lors de la réception d’une livraison d’un fournisseur, de la qualification d’une nouvelle source de forgeage ou d’une validation liée à la maintenance, la réparation et la révision (MRO).
Pourquoi les essais aérodynamiques post-fabrication sont-ils essentiels
L’inspection dimensionnelle confirme que l’aube de turbine respecte sa géométrie définie sur le plan — longueur de corde, cambrure, répartition de l’épaisseur et rayons des bords. Or, la géométrie seule ne garantit pas les performances aérodynamiques. L’état de surface, les écarts microscopiques du profil et l’état du bord d’attaque influencent tous le comportement de l’écoulement de façons que les mesures par coordonnées ne peuvent pas entièrement saisir. Le simple fait de correspondre, sur papier, à la nuance d’alliage et au profil géométrique requis ne se traduit pas automatiquement par une durée de service équivalente ni par des performances identiques de la turbine dans votre environnement opérationnel spécifique.
Pour les étages critiques de compresseur et de turbine, les essais aérodynamiques fournissent le type de données directement corrélé à l’efficacité de l’étage et à la reprise totale de pression — un manque que ne comble pas l’acceptation fondée uniquement sur des contrôles dimensionnels.
Paramètres aérodynamiques fondamentaux à mesurer
1. Coefficient de perte de pression totale
Le coefficient total de perte de pression quantifie la dissipation d’énergie lorsque l’écoulement traverse la rangée d’aubes — il correspond au rapport entre la chute de pression totale à travers la rangée d’aubes et la pression dynamique en entrée. Pour les aubes de compresseur forgées avec précision, des valeurs situées en dehors de la plage prévue au point de conception indiquent généralement des problèmes de rugosité de surface, des écarts de profil ou des dommages au bord d’attaque, nécessitant une investigation avant installation.
2. Angle de déviation de l’écoulement
L’angle de déviation de l’écoulement mesure l’efficacité avec laquelle l’aube dévie le flux gazeux entrant vers l’angle de sortie prévu. Des écarts par rapport à la valeur de conception affectent l’adaptation aux rangées d’aubes adjacentes ainsi que le chargement de l’étage. Même des écarts de 1 à 2 degrés peuvent s’accumuler et entraîner des pertes mesurables d’efficacité sur l’ensemble des étages du compresseur.
3. Coefficients de portance et de traînée
Les coefficients de portance et de traînée caractérisent la charge aérodynamique et la résistance de la pale. Le rapport portance/traînée constitue l’indicateur principal de la qualité aérodynamique à une incidence donnée. La comparaison avec les courbes de coefficients issues de la CFD à l’incidence de conception fournit un jugement direct sur la qualité.
4. Répartition de la pression le long de la surface de l’aile
La répartition de la pression à la surface, mesurée au moyen de prises de pression sur des maquettes d’essai en cascade, met en évidence des bulles de décollement, une transition prématurée de l’écoulement et des incohérences dans la répartition de la charge sur le côté dépression. La comparaison entre les répartitions mesurées et les prédictions CFD valide les performances aérodynamiques de l’aile de turbine finie au niveau de la qualification en production.
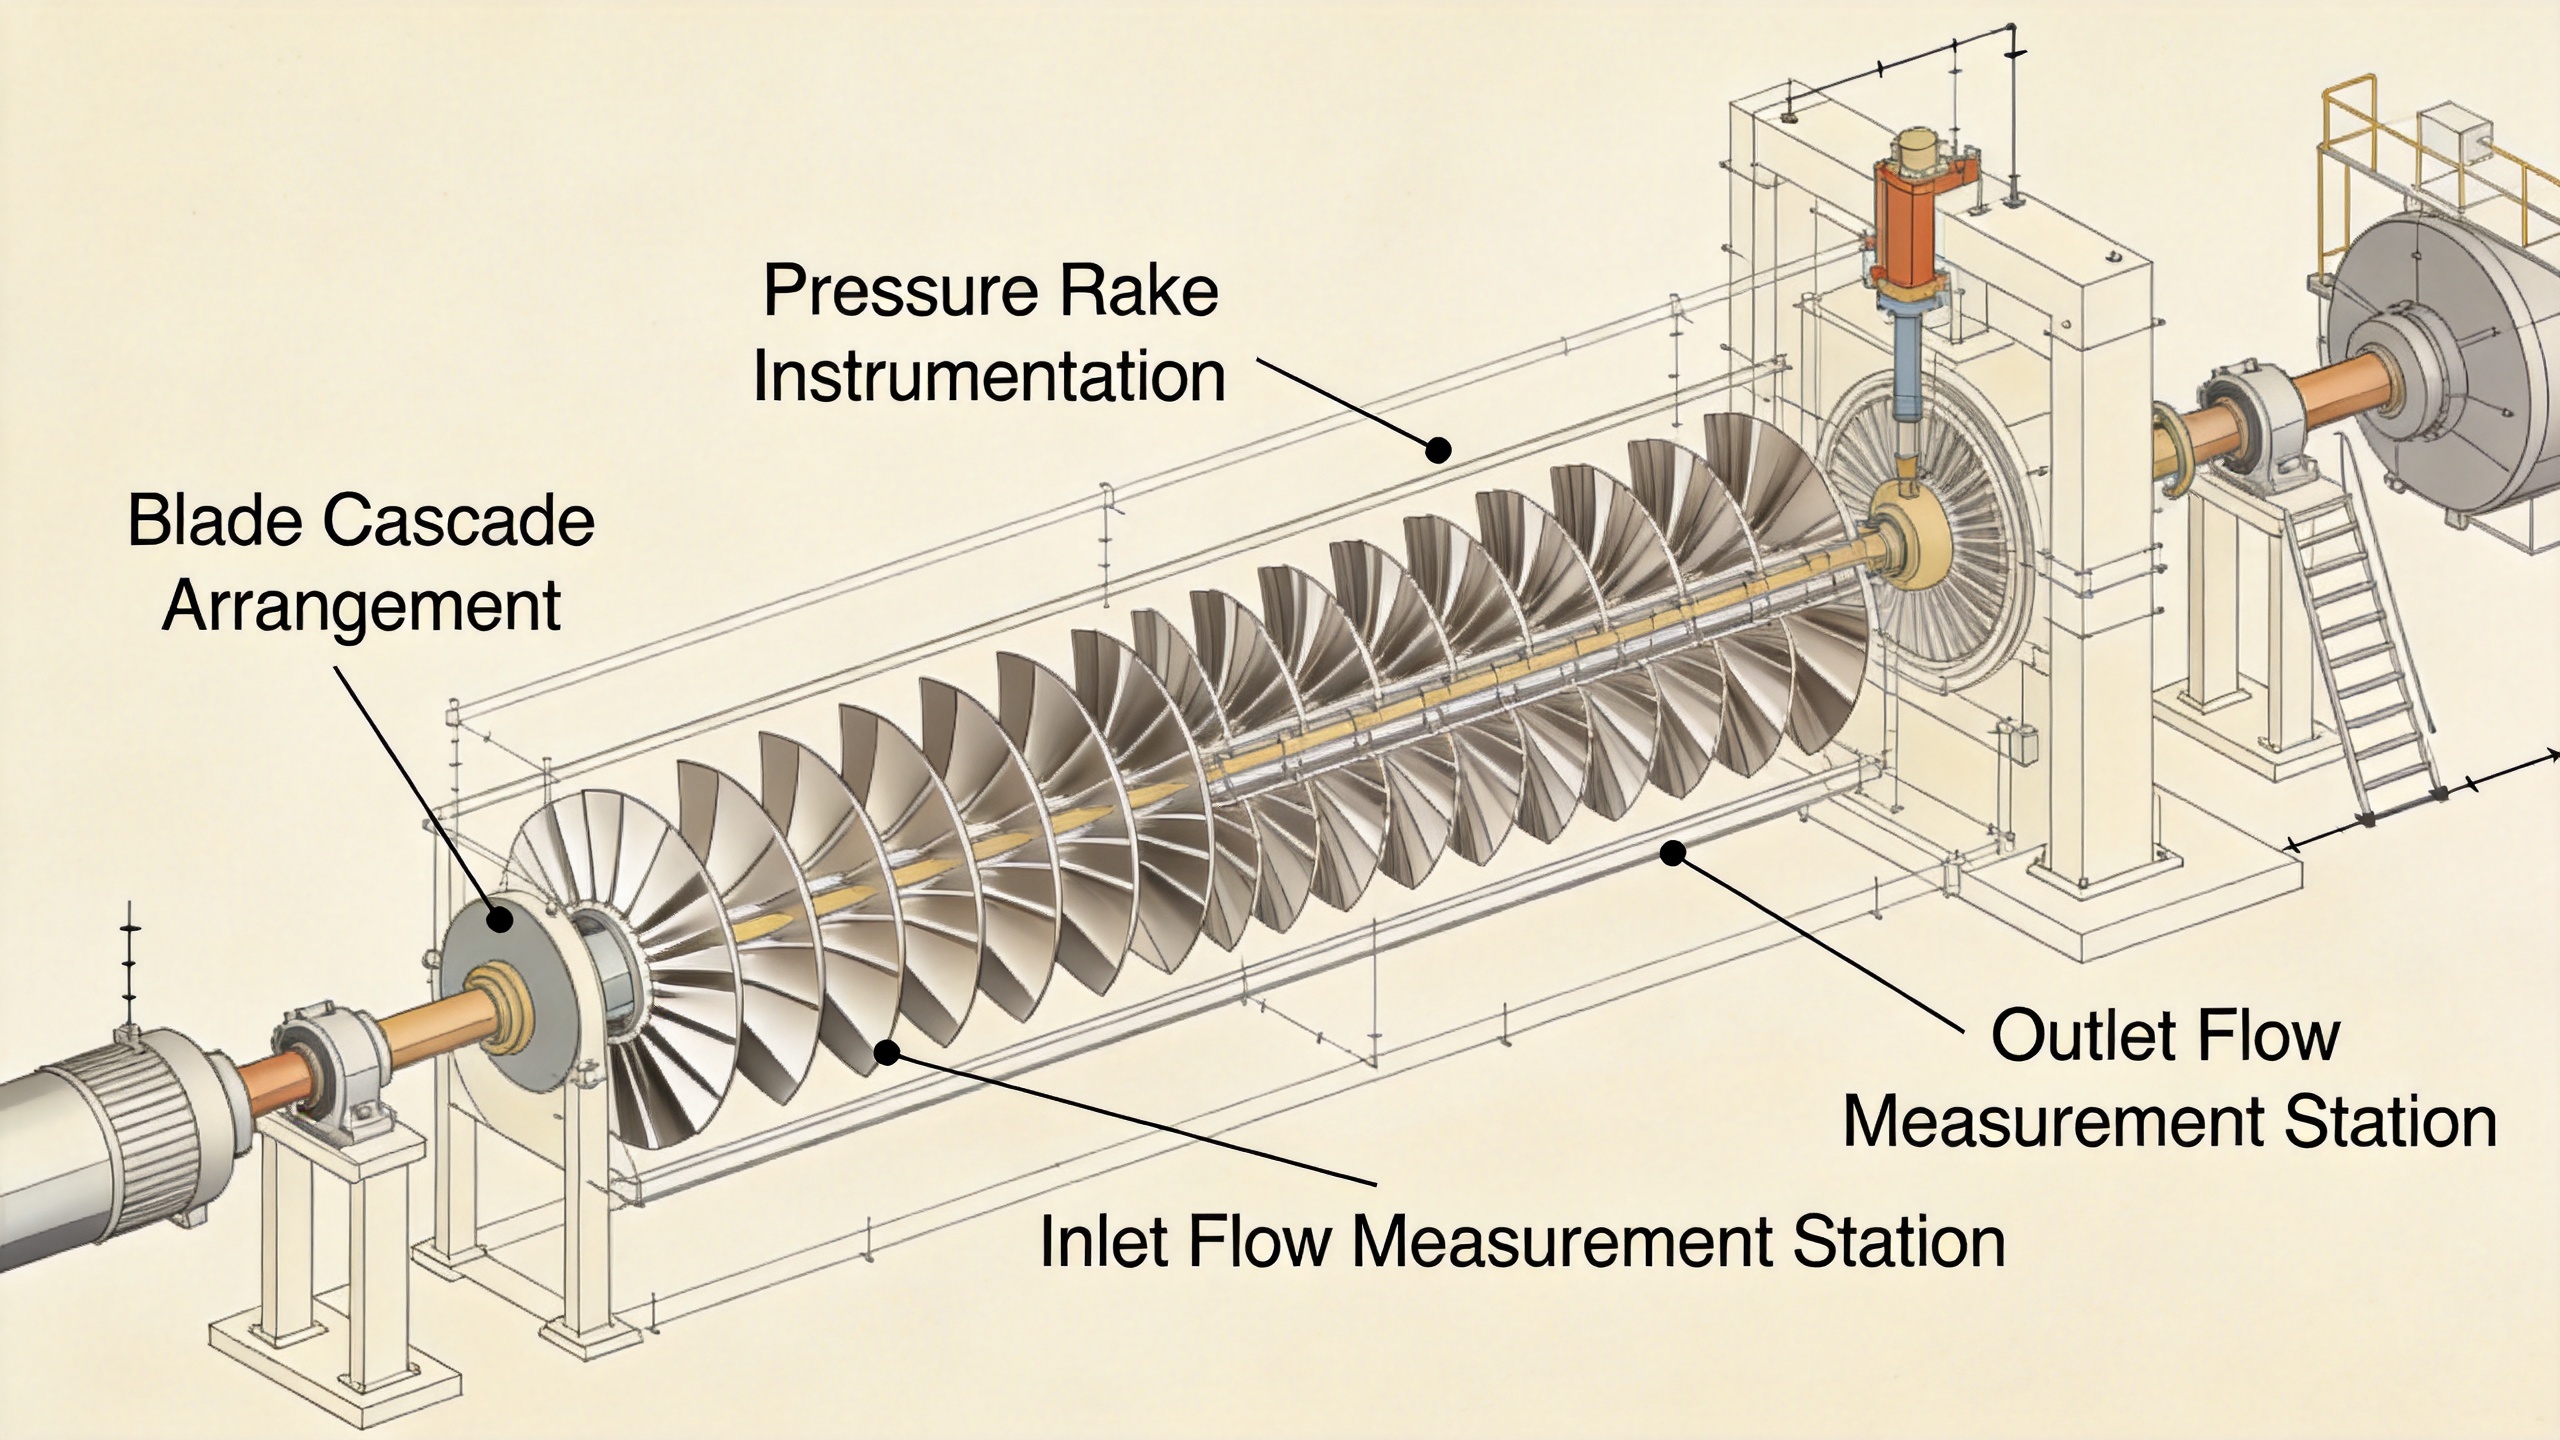
Principales méthodes d’essai pour les aubes de turbine finies
Essais en tunnel aérodynamique à cascade linéaire
La soufflerie à cascade linéaire constitue la méthode normalisée par l’industrie pour évaluer les performances aérodynamiques des profils d’aubes de compresseur et de turbine. Une rangée de 7 à 11 aubes est disposée en cascade plane dans la section d’essai de la soufflerie. Des peignes instrumentés de type Pitot-statique, placés en amont et en aval, mesurent la pression totale, la pression statique et l’angle d’écoulement à l’entrée et à la sortie.
Trois essais aérodynamiques répétés de façon indépendante constituent une pratique standard visant à éliminer les effets d’instabilité et à produire des résultats statistiquement valides. Pour les aubes de compresseur de turbine à gaz, les nombres de Mach compris entre 0,3 et 0,8 couvrent la plage de fonctionnement pertinente pour la plupart des applications industrielles et de production d’énergie. Les essais en cascade sont pratiques pour les lots de qualification fournisseur de 5 à 20 aubes.
Essais sur banc tournant
Les essais sur banc tournant consistent à monter les aubes dans une configuration annulaire entièrement représentative. Il s'agit de l'environnement d'essai aérodynamique le plus représentatif, mais aussi le plus coûteux et le plus long. Ces essais sur banc tournant conviennent à la validation de nouveaux designs d'aubes ou à la qualification initiale de pièces forgées, et non à l'acceptation systématique des lots de production.
Vérification dimensionnelle éclairée par la CFD
Lorsque des essais complets en cascade ne sont pas justifiés économiquement pour chaque lot, une numérisation 3D haute fidélité combinée à une analyse CFD de la géométrie mesurée fournit une étape intermédiaire rentable. Si les performances prédites de la turbine restent dans les tolérances définies par les objectifs de conception, le lot peut être validé sans procéder à des essais physiques en cascade.
Se fier uniquement à l’inspection géométrique en entrée pour détecter les problèmes de performance aérodynamique est moins efficace que de comprendre la capacité du fournisseur en matière de forgeage. Les fournisseurs maîtrisant précisément les tolérances dimensionnelles — comme le forgeage de précision atteignant des tolérances inférieures au millimètre — produisent généralement des aubes dont la performance turbine est plus constante d’un lot à l’autre.
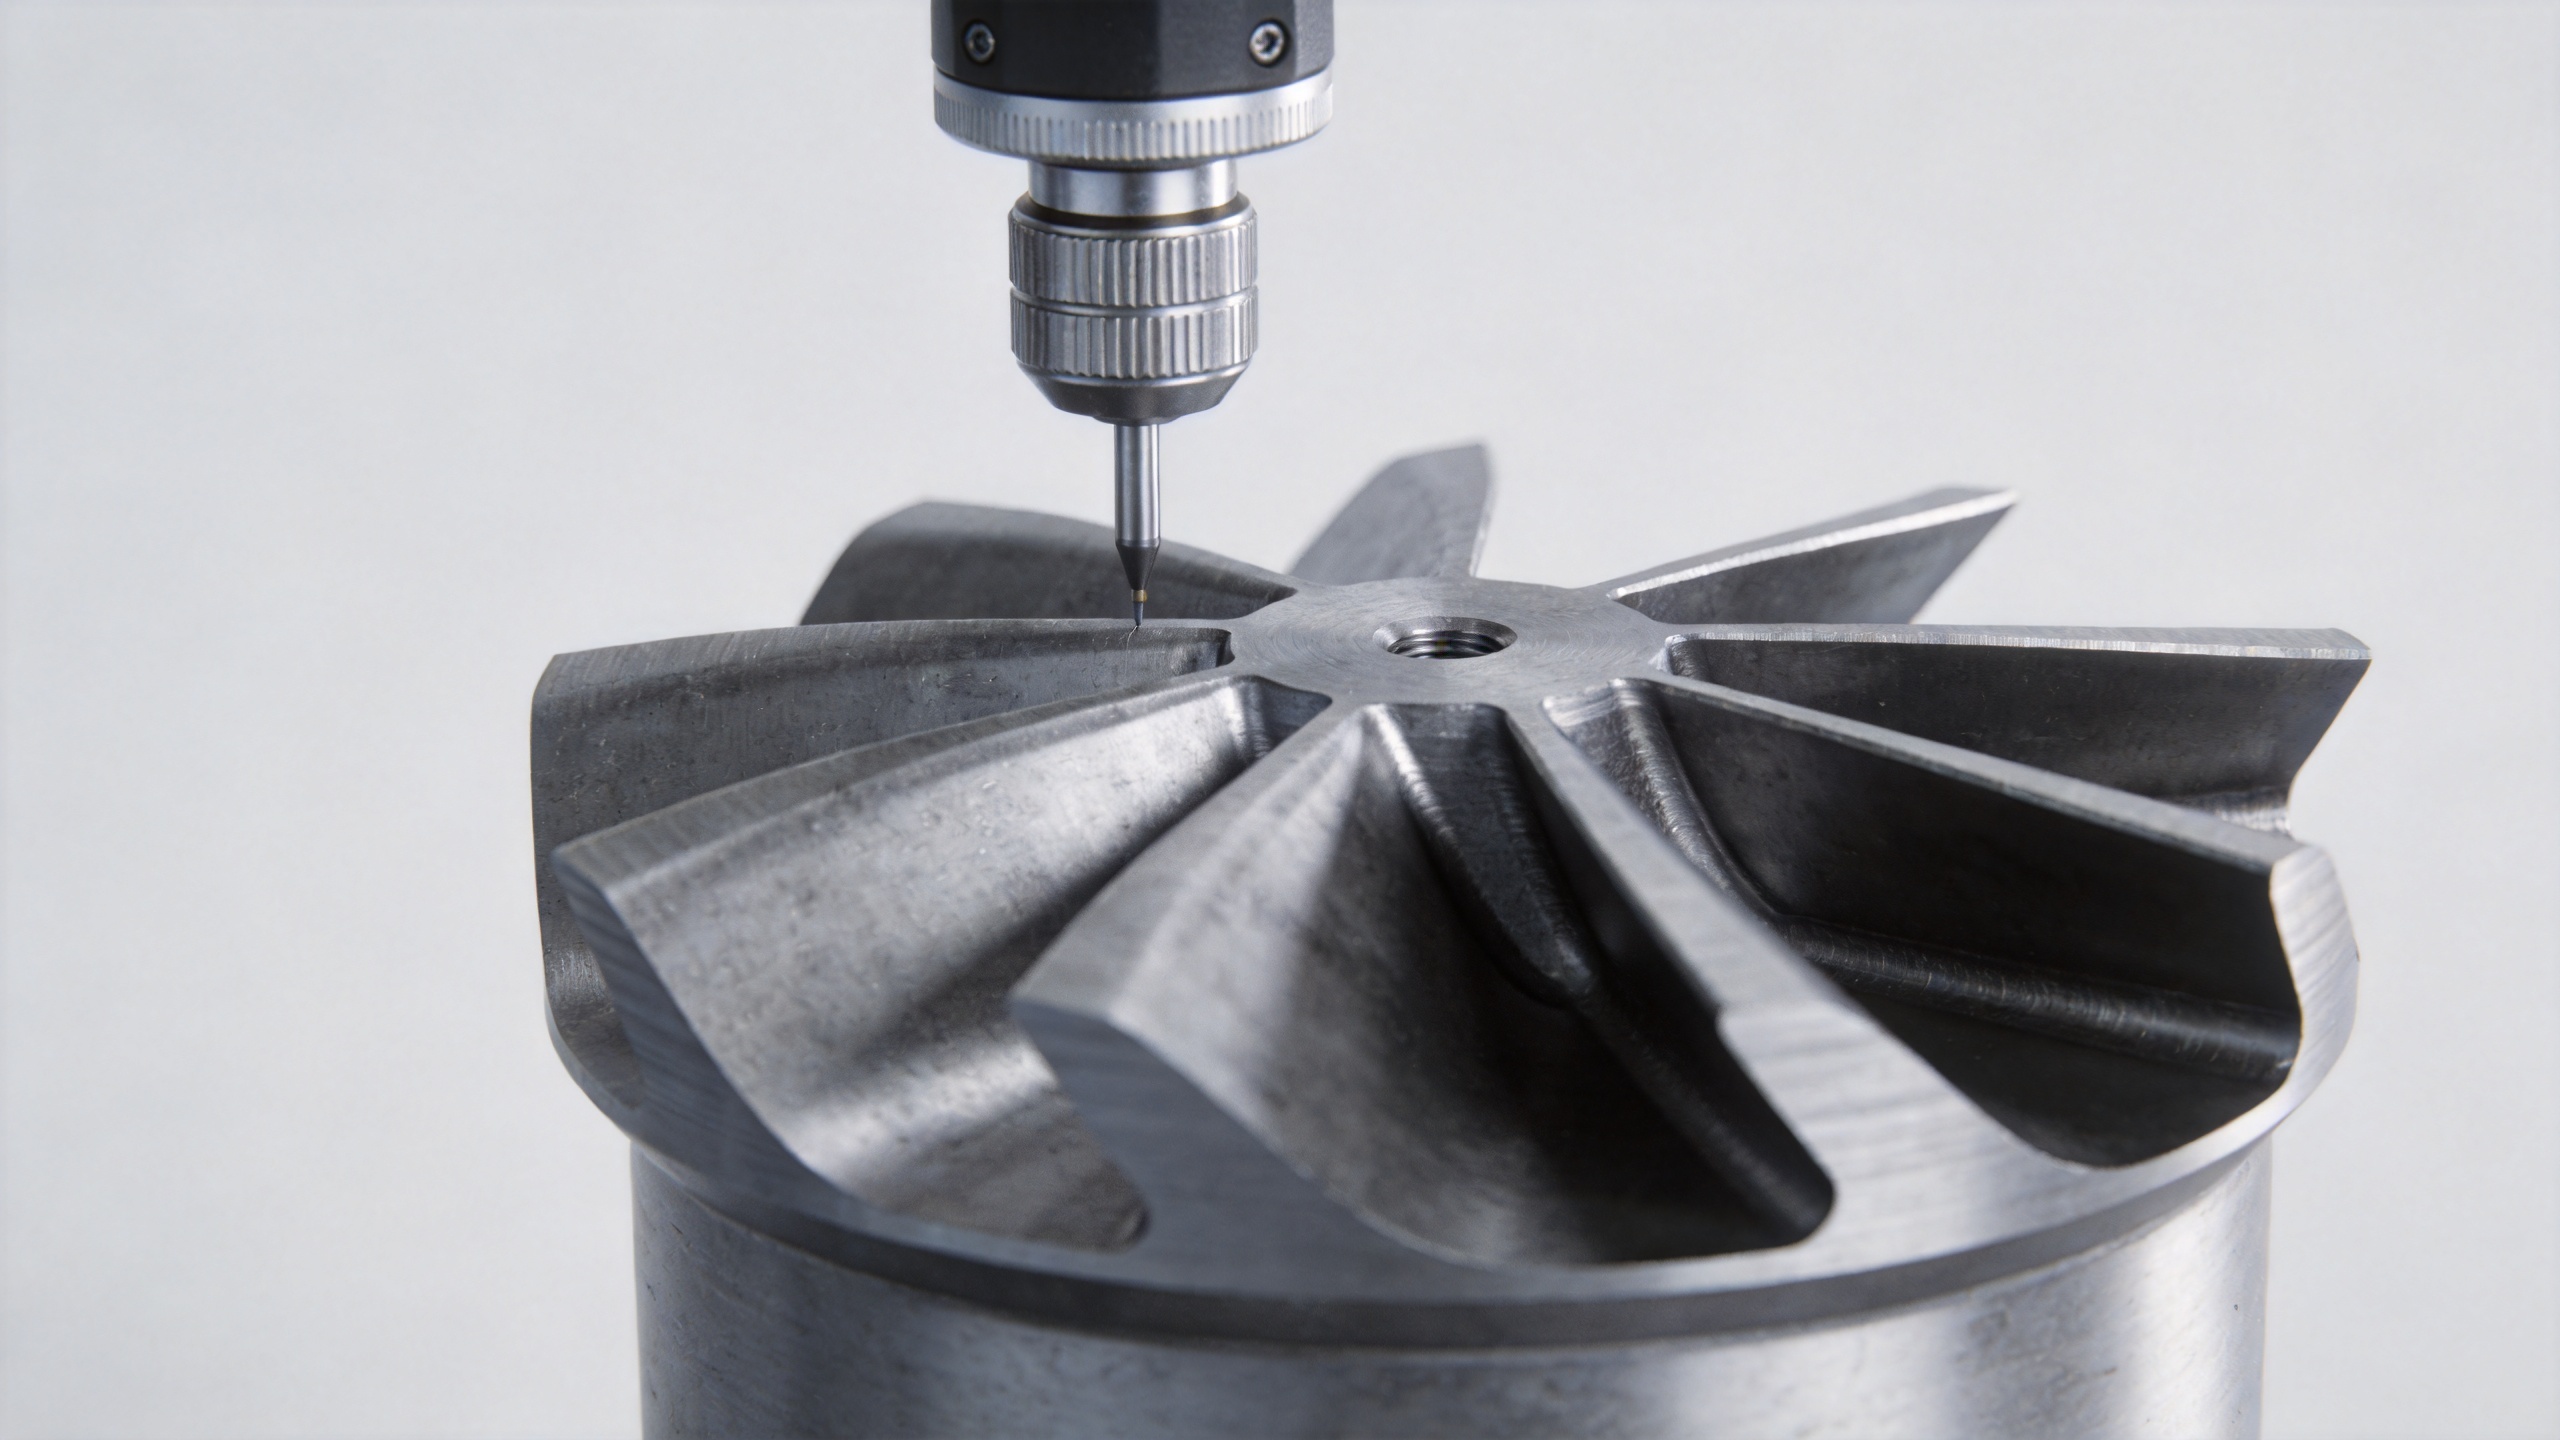
Mise en place de l’essai aérodynamique : étapes pratiques
- Pré-inspection dimensionnelle. Vérifier que l’aile d’aube turbine finie respecte les tolérances du plan avant les essais en soufflerie cascade. Les dommages au bord d’attaque sont corrélés à une dégradation de la performance aérodynamique — détecter tôt une géométrie hors spécification permet de gagner du temps sur les essais.
- Définir les conditions d’entrée. Régler le nombre de Mach, le nombre de Reynolds et l’intensité de turbulence afin de correspondre au point de fonctionnement nominal. Pour les aubes de compresseur de turbine à gaz industrielle : nombre de Reynolds compris entre 300 000 et 1 000 000, nombre de Mach compris entre 0,4 et 0,7 à l’entrée de la cascade.
- Équiper la section d’essai d’instruments. Installer des peignes de pression totale et des sondes d’angle d’écoulement à une corde en amont et en aval. Utiliser de 15 à 20 positions de sonde afin de capturer correctement la répartition des pertes dans le sillage.
- Effectuer trois essais indépendants répétés. Moyenner les résultats afin de réduire l’incertitude aléatoire liée aux mesures du coefficient de perte.
- Comparer les résultats aux données de référence. Accepter si le coefficient de perte de pression totale est compris dans une fourchette de ± 5 % par rapport à la valeur nominale et si l’écart sur l’angle de déviation de l’écoulement est inférieur ou égal à 0,5 degré à l’incidence nominale.
Interprétation des résultats et prise de décision concernant l’acceptation
Lors de l’évaluation des performances d’une turbine à partir de données d’essais en cascade, la question ne porte pas uniquement sur le profil d’aube de turbine qui fonctionne le plus efficacement dans des conditions idéales, mais sur celui dont la dégradation est la plus prévisible sous contraintes réelles. Une aube assurant une récupération de pression constante pendant des milliers d’heures revêt une valeur supérieure à une aube dont le pic de performance est plus élevé, mais qui montre une sensibilité aux variations d’incidence.
Critères clés d’acceptation des essais aérodynamiques :
- Coefficient de perte de pression totale à moins de 5 % de la valeur de référence conçue sur toute la plage d’incidence.
- Écart de l’angle de déviation de l’écoulement inférieur à 0,5 degré à l’incidence nominale.
- Absence de bulles de séparation laminaire sur la surface d’aspiration au nombre de Mach nominal.
- Rapport portance-traînée à moins de 8 % de la polaire prévue par la conception à l’incidence de fonctionnement.
L’intégration de ces critères dans les accords qualité fournisseurs établit une norme exécutoire des performances des profils d’aubes de turbine finis, allant au-delà des seuls rapports dimensionnels.
Relier les données d’essais aux décisions de la chaîne d’approvisionnement
Pour les opérateurs de puissance et d’énergie ainsi que les prestataires de services MRO, les données issues des essais aérodynamiques réalisés sur des échantillons prélevés dans les lots de production sont plus exploitables que les certificats dimensionnels par pièce. Les fournisseurs qui fournissent des données de corrélation d’essais en cascade — montrant comment la cohérence de la fabrication se traduit par une cohérence des performances aérodynamiques — proposent une offre qualité nettement supérieure.
Exigez des données d’essais en cascade ou une analyse CFD-informée de numérisation 3D dans le cadre de votre dossier de qualification. Pour les achats récurrents, des essais aérodynamiques périodiques sur lot garantissent que les performances attendues des turbines sont effectivement atteintes en service, plutôt que révélées comme des insuffisances après installation.
Conclusion
L’essai de la performance aérodynamique des profils d’aube de turbine exige de dépasser l’inspection dimensionnelle pour procéder à la mesure directe des pertes de pression, de la déviation de l’écoulement et du chargement de surface. La soufflerie à cascade linéaire constitue la norme pour les essais aérodynamiques représentatifs de la production. Couplée à une inspection préalable et à des vérifications croisées par CFD, une procédure structurée garantit que les aubes finies offrent la performance turbine exigée par votre application.