 EN

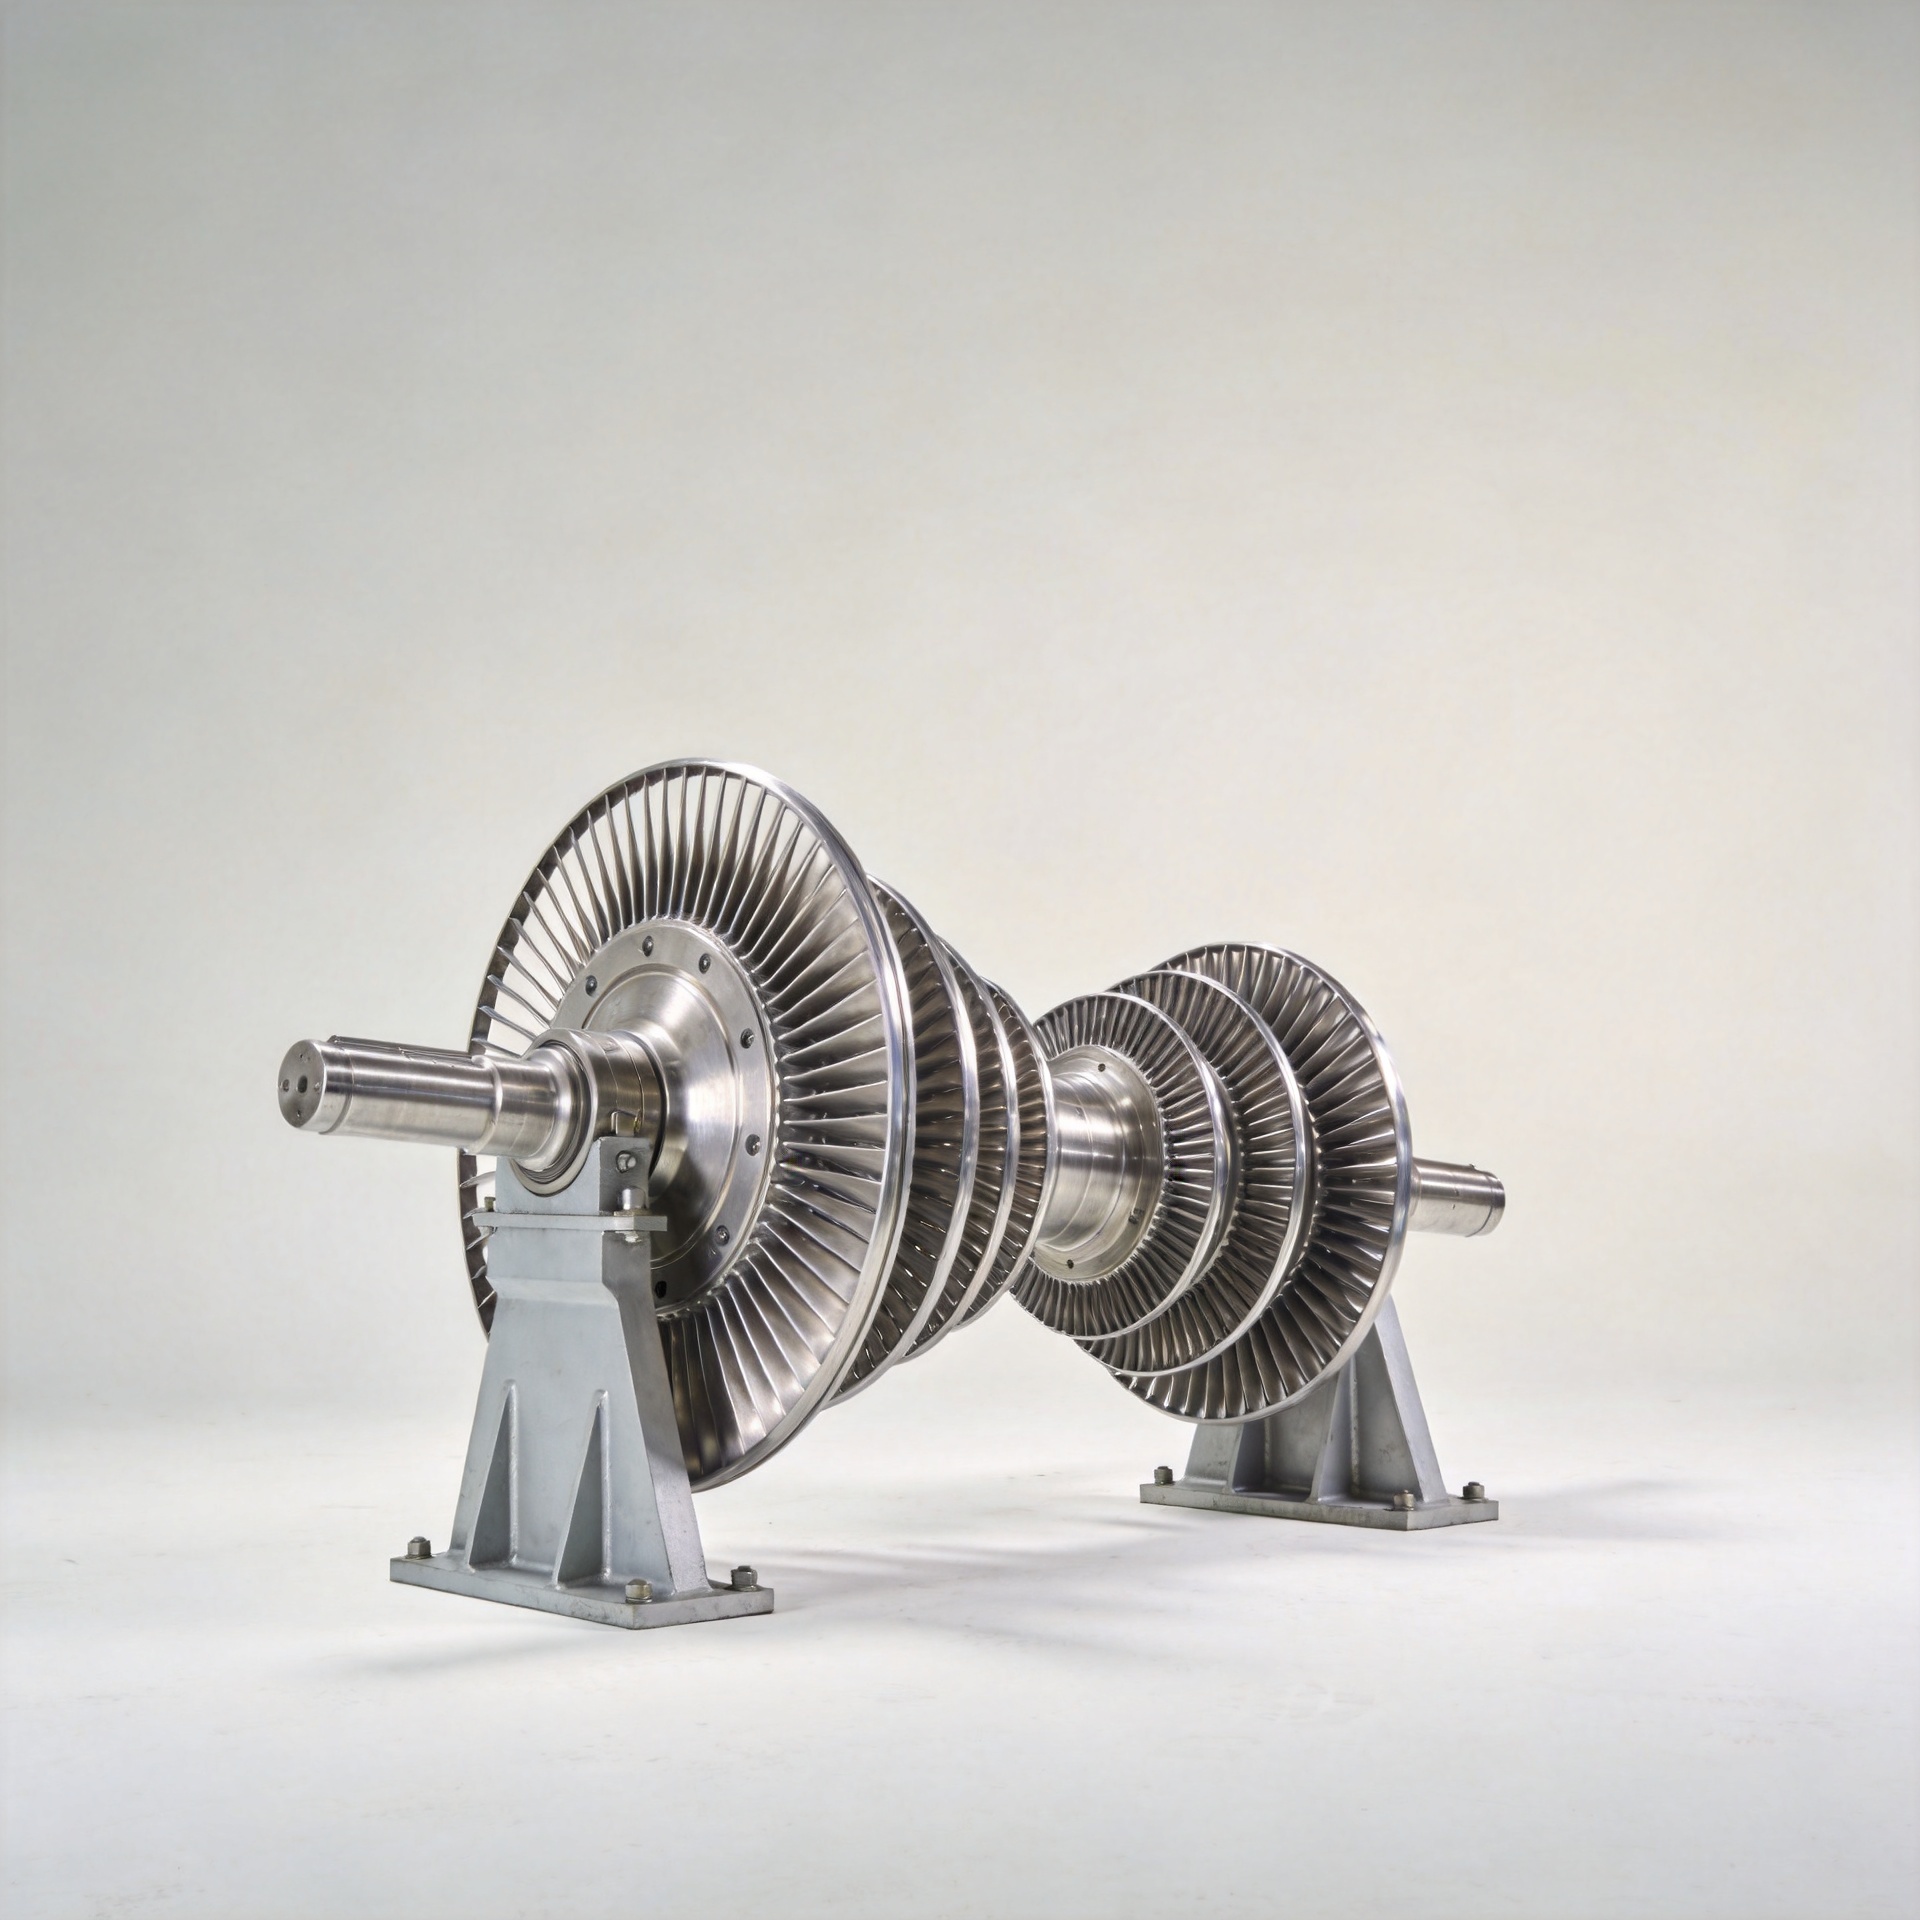
Kan smedede Inconel-rotorer tilpasses til gasturbin-generatore?
Ja – en smedet inconel-rotor kan tilpasses til gasturbin-generatore. I de fleste indkøbssituationer for industrielle kraftværksudstyr kræves der faktisk en vis grad af tilpasning – det er ikke valgfrit. Købere, der behandler en smedet inconel-rotor som et standardkatalogprodukt, støder ofte på kompatibilitetsproblemer, som kunne være blevet identificeret i specifikationsfasen. Det mere relevante spørgsmål er, hvilke parametre der skal defineres, og hvilken information en kvalificeret smedevirksomhed har brug for fra dig, før de kan give dig et præcist tilbud.
Når vi gennemgår indkøbsanmodninger fra kraftværksoperatører og MRO-serviceudbydere i Asien og Amerika, er mønsteret konsekvent: Købere, der ankommer med en klar teknisk tegning og en specificeret legeringsgrad, får hurtigere tilbud, mere præcise førsteartikelresultater og færre overraskelser ved installationen. Dette gælder direkte for indkøb af smedede Inconel-rotorer, hvor legeringsgrad, profilgeometri og varmebehandlingsprogram alle er variable, som leverandøren kræver, at du bekræfter, inden arbejdet påbegyndes.
Hvorfor gasturbin-generatorer kræver trin-specifikke rotor-konfigurationer
En gasturbin-generator er ikke bygget omkring et enkelt rotordesign. Den består af en stak af trin-specifikke komponenter, der arbejder under gradvist stigende tryk og temperatur fra luftindtaget mod forbrændingszonen. Hvert kompressortrin stiller forskellige aerodynamiske, mekaniske og termiske krav til dets rotorassembly. Forreste trin kører køligere, men udsættes mere for indtagelse af partikler og skade ved stød. Bageste trin opererer ved temperaturer, hvor krybdybde er den afgørende faktor for bladets levetid.
På grund af disse trin-specifikke forhold vil en smedet Inconel-rotor, der passer til én turbinemodel, ikke passe til en anden uden først at have fået teknisk bekræftelse. Profilen for rodfastgørelse, vingens korde og spændvidde, platformens geometri samt grænsefladen til rotorskiven er alle defineret af den oprindelige turbindesign. Selv to rotorer, der begge er mærket "Inconel", kan kræve forskellige legeringsgrader, smedefølger og varmebehandlingsplaner, afhængigt af hvilket trin og hvilken maskine de skal indgå i.
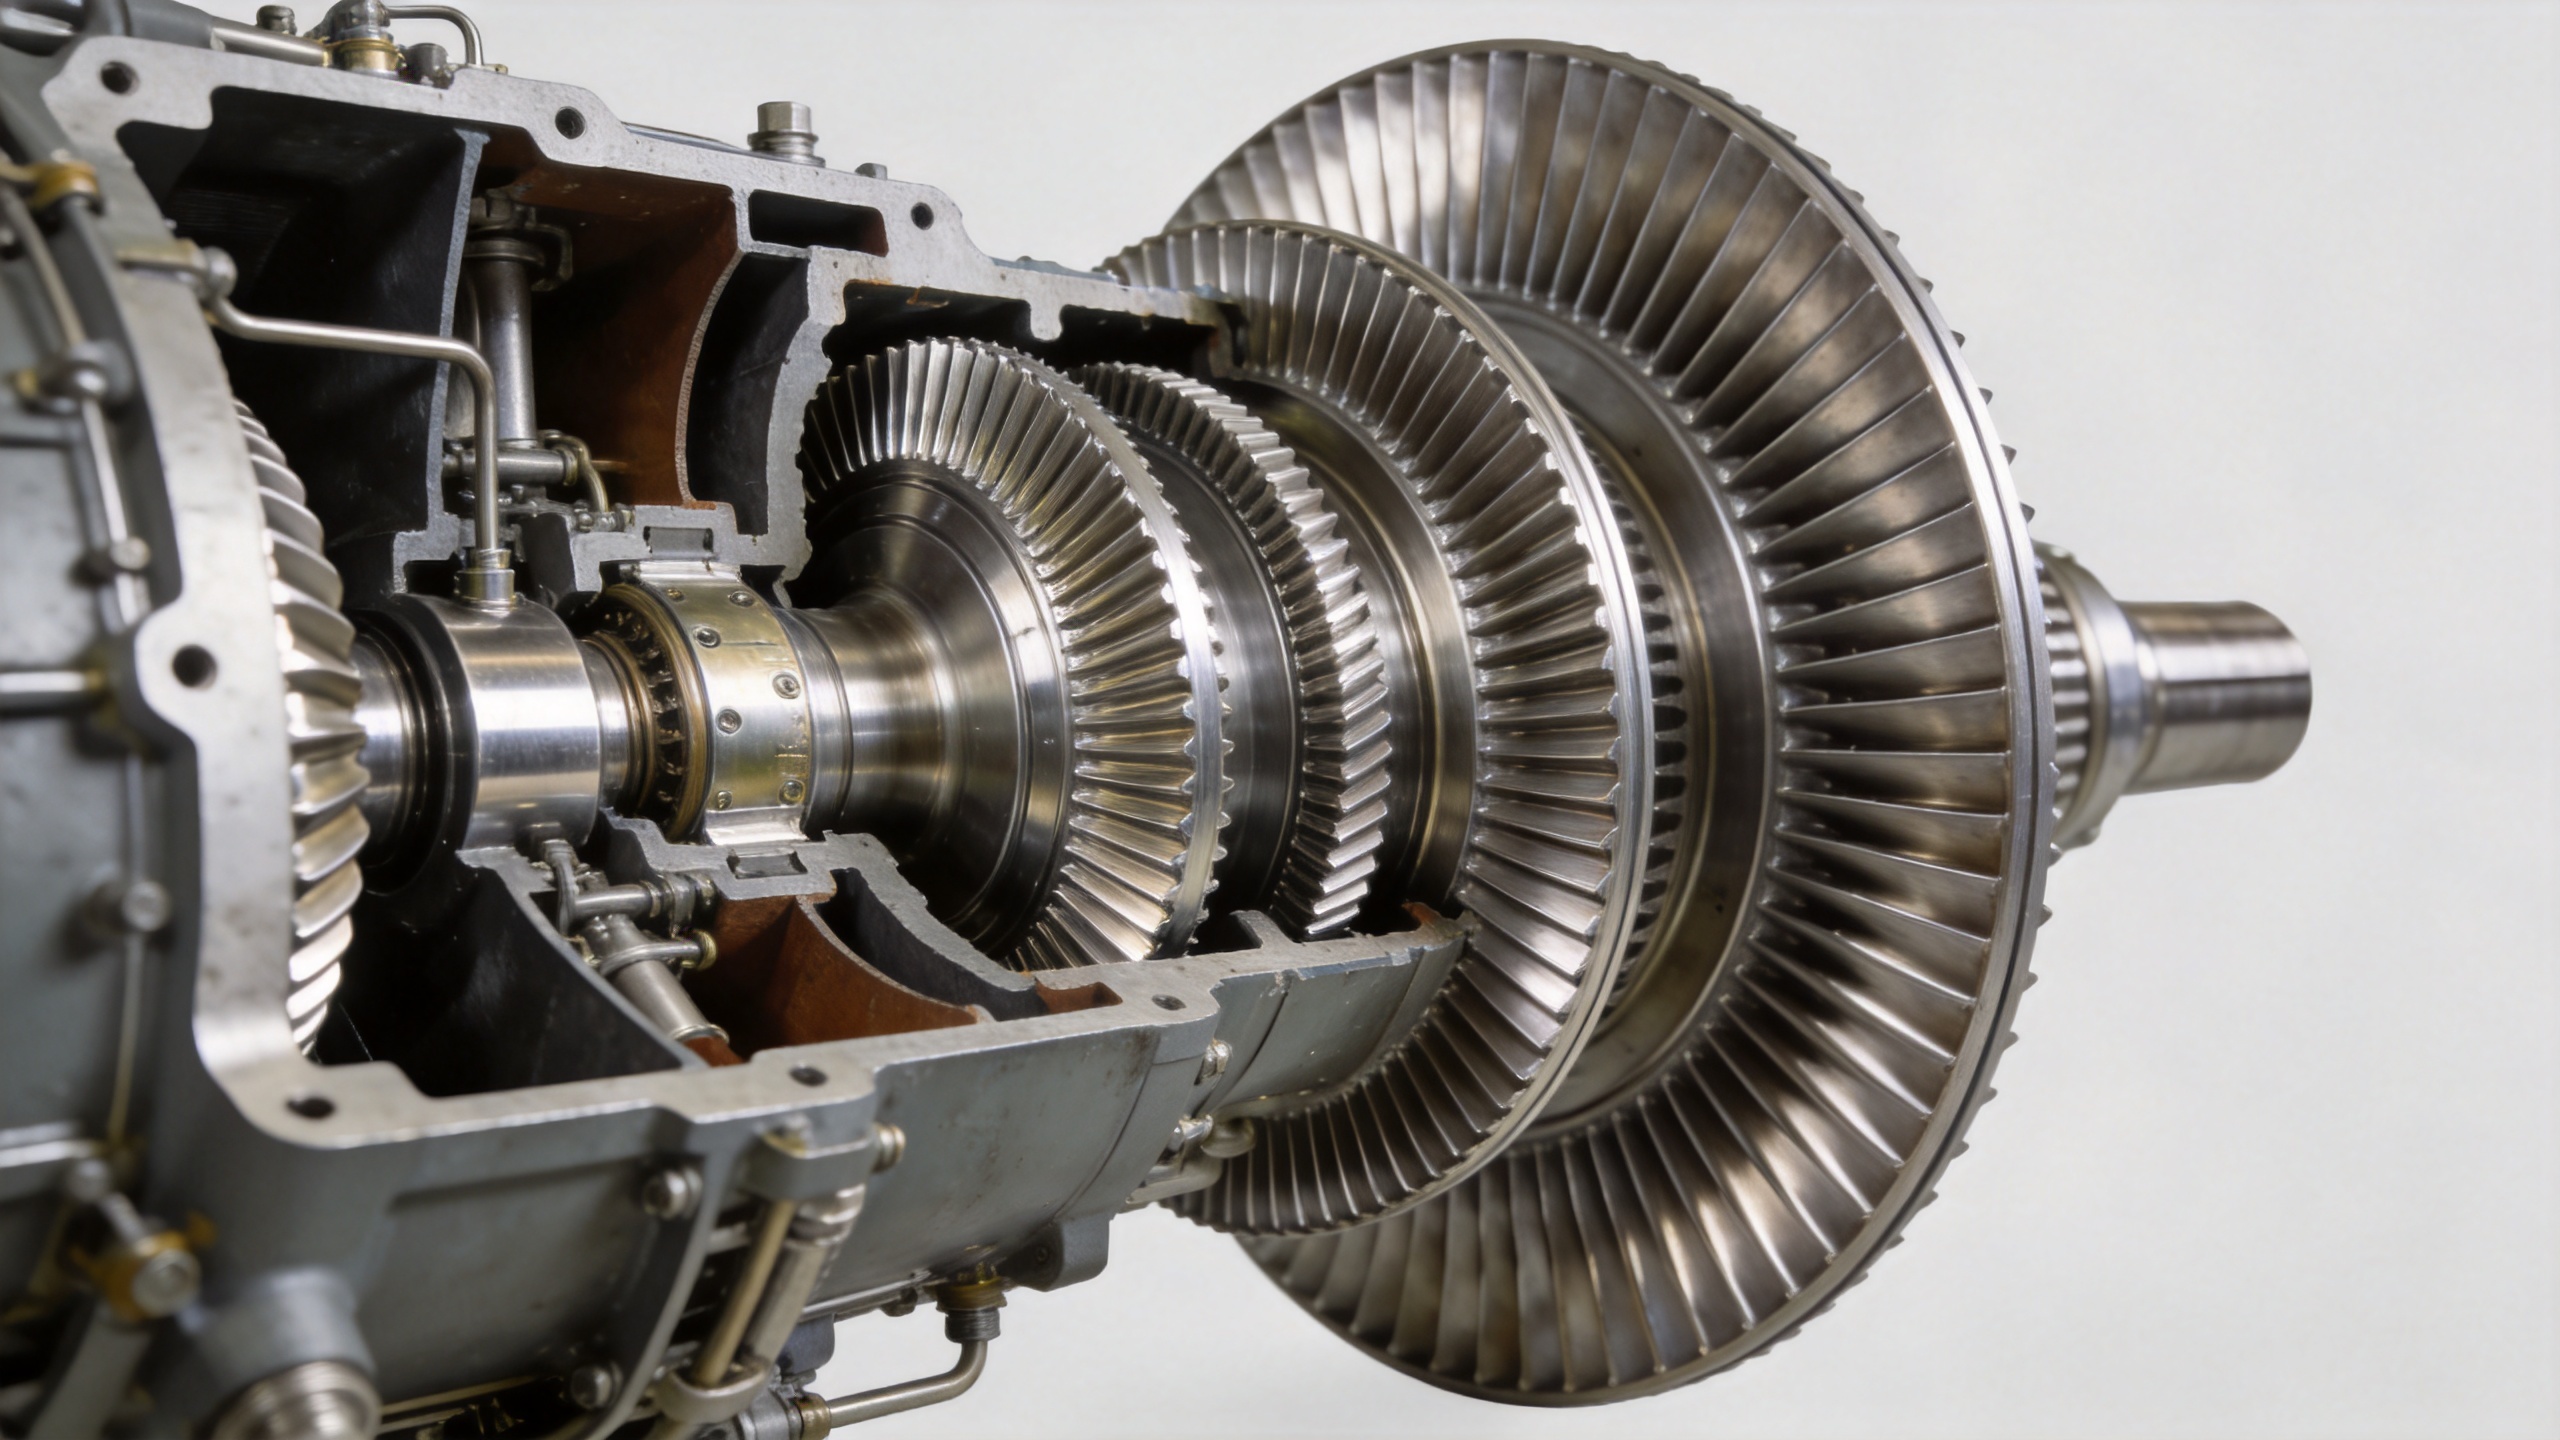
Hvad der kan tilpasses i en smedet Inconel-rotor
Når man vurderer, om en smedeforsyner kan opfylde dine krav, kan de tilpasselige parametre i en smedet Inconel-rotor grupperes i fire hovedområder:
1. Valg af legeringsgrad
Inconel-familien omfatter flere legeringsgrader med forskellige ydeevneområder. Inconel 718 (UNS N07718) bevarer sin styrke op til ca. 700 °C (1300 °F) og dækker de fleste kompressorstadiers anvendelser i industrielle gasturbiner. Hvor der kræves højere driftstemperaturer – op til ca. 980 °C – er Inconel X-750 eller lignende udfældningshærdede nikkel-superlegeringer mere velegnede. Standard Inconel 718 har en γ′-opløsnings temperatur på ca. 950 °C; over denne grænse begynder udfældningsforstørrelse at mindske krybfastheden, hvilket fastsætter en praktisk øvre grænse for denne legeringsgrad.
Valg af legeringsgrad er i sig selv en tilpasningsbeslutning ved bestilling af en smedet Inconel-rotor. En leverandør, der arbejder med flere grader inden for Inconel-systemet og rutinemæssigt leverer certificerede værksdokumenter for hver enkelt, giver dig mulighed for at matche materialet til den faktiske stadietemperatur i stedet for at vælge den grad, der tilfældigvis er på lager.
2. Geometri og profilafmålinger
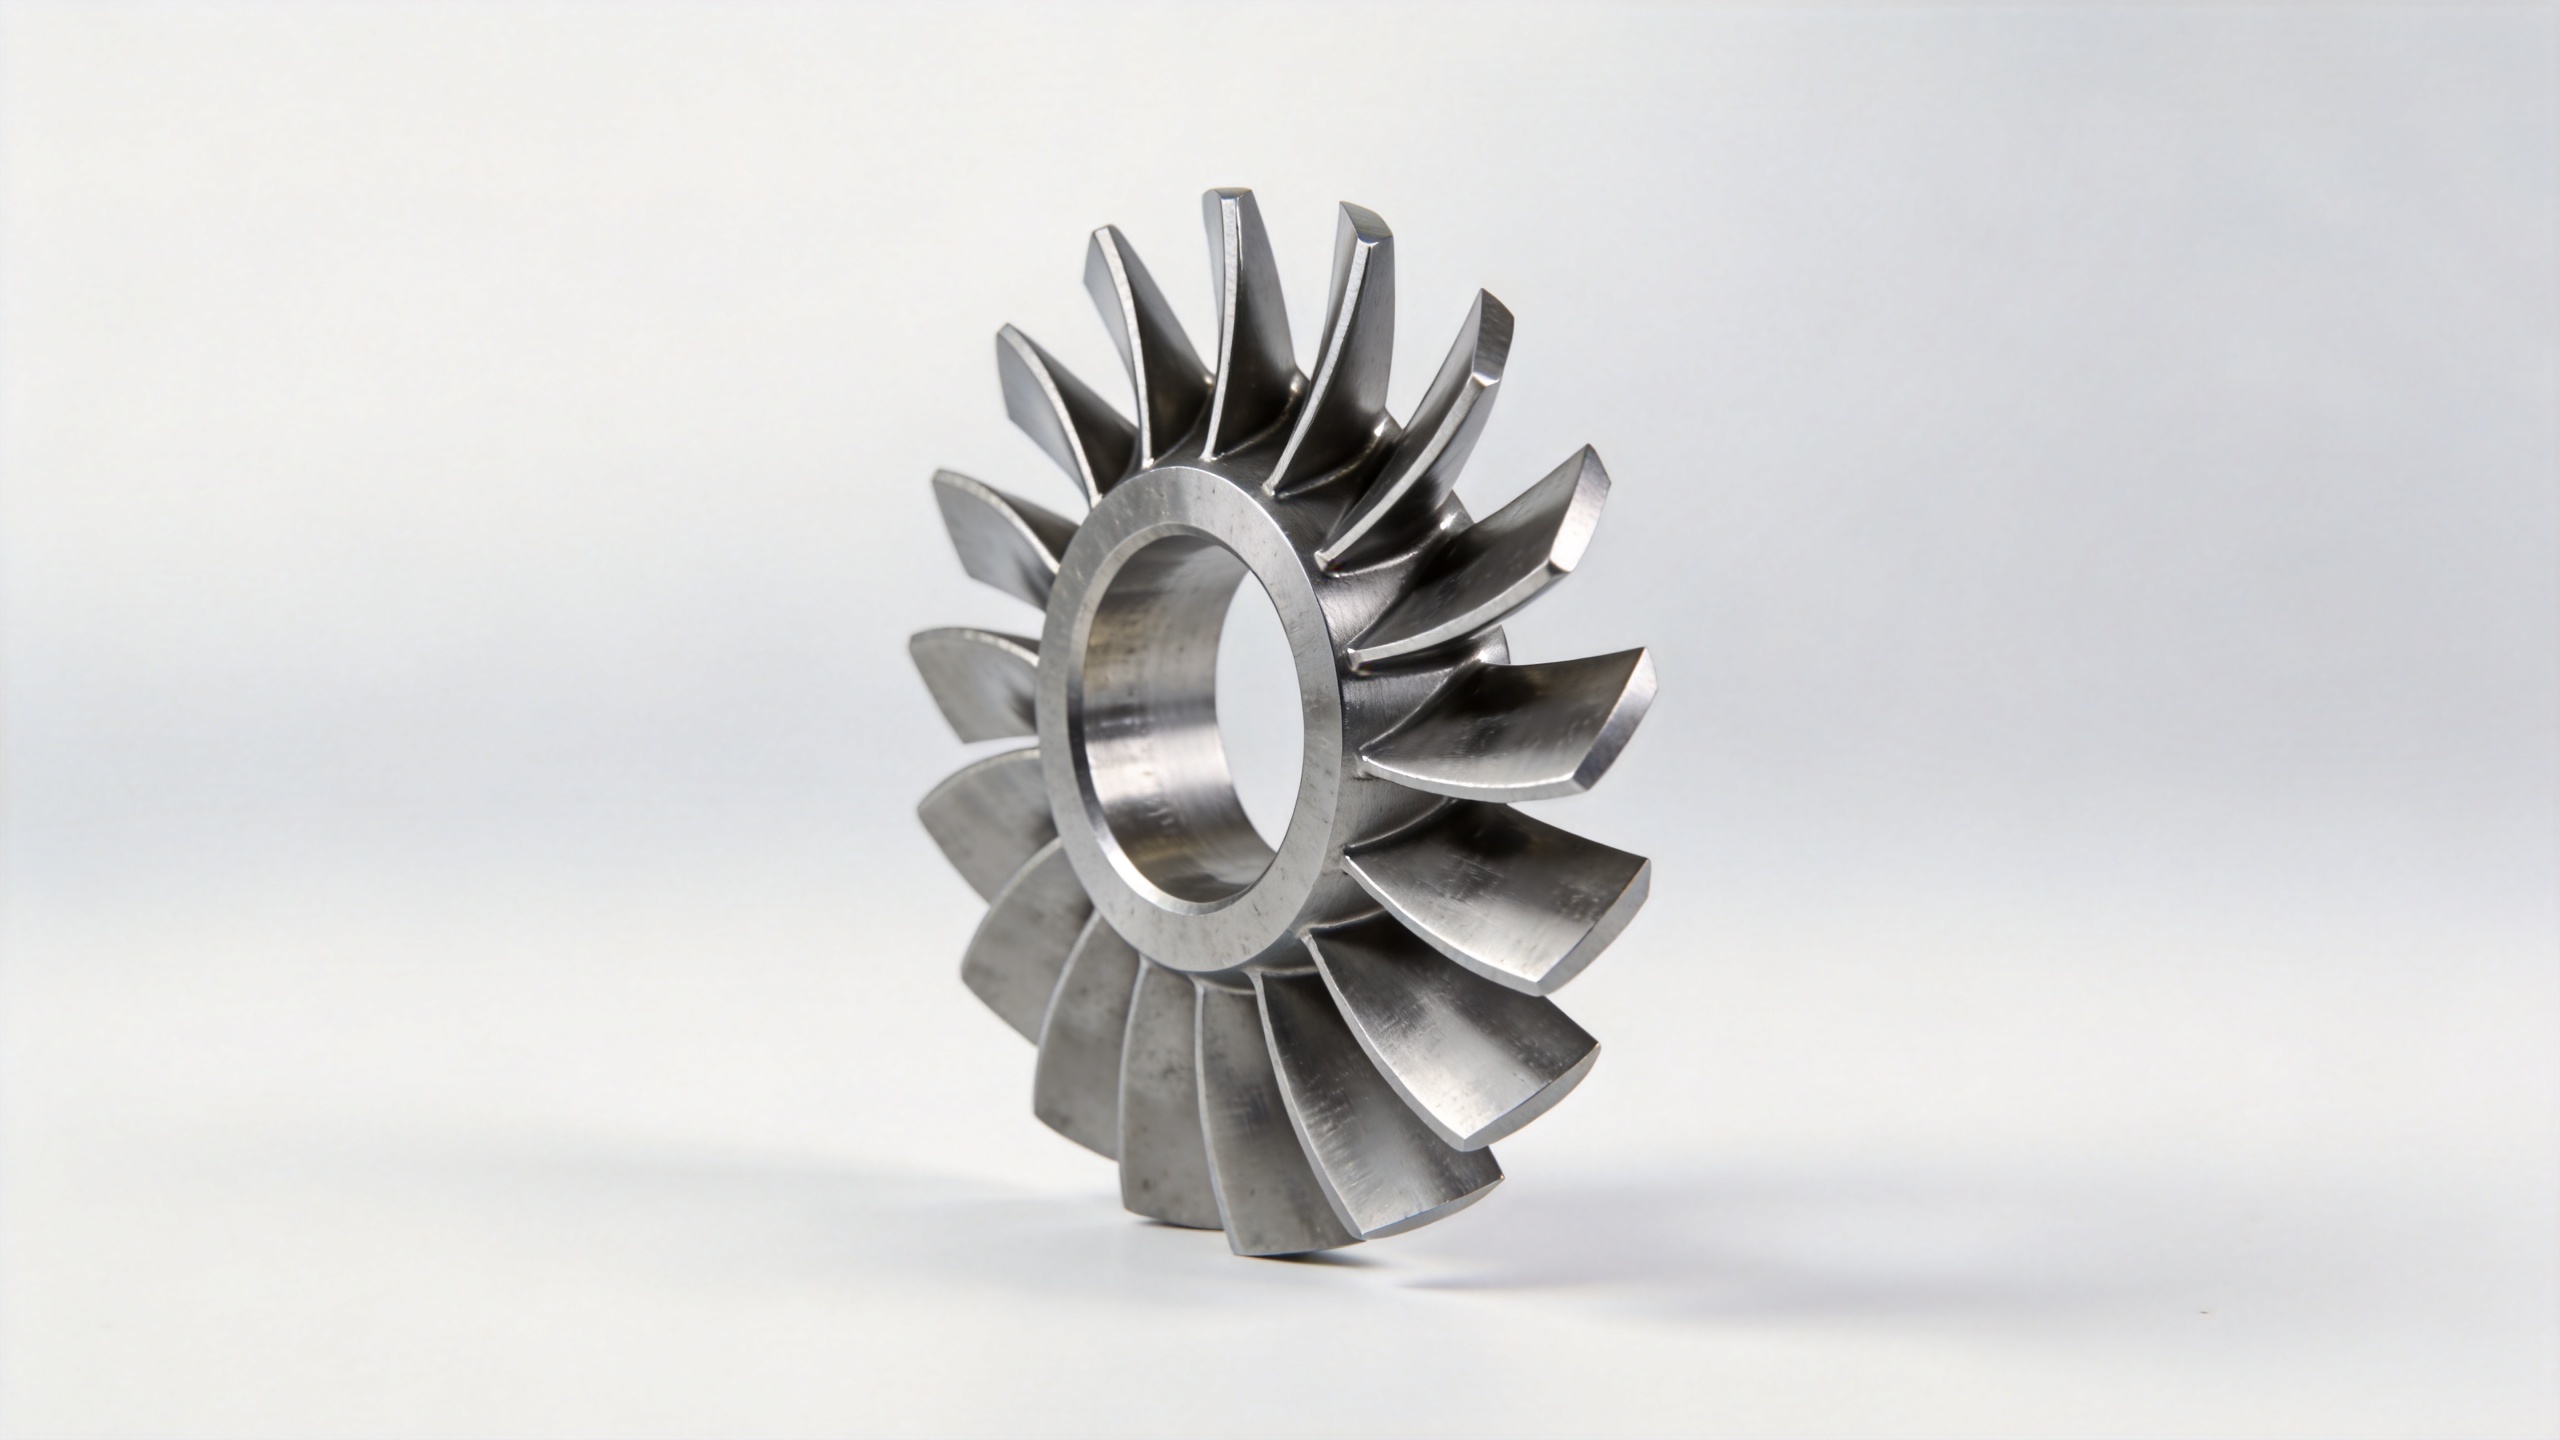
Profilgeometri er den teknisk mest krævende dimension at tilpasse i en smedet Inconel-rotor. Leverandører, der kan arbejde ud fra kundens konstruktions tegninger – 2D-tekniske tegninger eller 3D-CAD-filer – fremstiller stagespecifikke profiler, der matcher OEM-specifikationen eller en valideret reverse-engineered konstruktion. Dette omfatter luftfoilens korde, spændvidde, drejningsvinkel, geometrien for for- og bagkant, rodfastgørelsesform (fir-tree, dovetail eller platform-integreret) samt tipprofil.
Når originale OEM-tegninger ikke er tilgængelige for en ældre turbinemodel, er reverse engineering ud fra et fysisk referenceeksemplar en brugbar alternativ løsning. Uanset hvilken metode der vælges, skal dimensional nøjagtighed opretholdes gennem hele produktionsomfanget – ikke kun ved det første eksemplar. CMM- eller 3D-scanningbaserede inspektionsrapporter pr. leveringsparti udgør en del af det, som en kvalificeret leverandør af smedede Inconel-rotorer leverer som standard.
3. Varmebehandlingsprotokol
Varmebehandling efter smedning kontrollerer de mekaniske egenskaber for en smedet Inconel-rotor: hårdhed, trækstyrke, udmattelseslevetid og krybdybde afhænger alle af, hvordan opløsningsglødningen og aldringscyklussen udføres. En leverandør med dokumenterede procesparametre kan opnå et defineret egenskabsmål – ikke kun et dimensionsmål – og kan underbygge dette med testdata på batch-niveau, som inkluderes i afsendelsespakken.
4. Overfladebehandling og finish
Rotorer til industrielle turbineanlæg ved kyststeder, i ørkeninstallationer eller i petrokemiske faciliteter drager ofte fordel af anti-erosions- eller korrosionsbeskyttende belægninger for at forlænge serviceintervallerne. Overfladefinish til en specificeret ruhed er også relevant, hvor aerodynamisk effektivitet gennem rotorens levetid er afgørende for operatøren.
Hvad tilpassningsprocessen kræver fra køberen
De fleste kvalificerede smedevirksomheder starter en samarbejdsaftale om fremstilling af en smedet Inconel-rotor med en tegningsgennemgang. Formålet er at bekræfte, at geometrien kan fremstilles inden for smedefremstillingsprocessens mulighedsområde, at den specificerede legeringskvalitet er tilgængelig i den rigtige billetform og at de på tegningen angivne tolerancer kan verificeres af leverandørens inspektionsudstyr ved godkendelse. At sende en tegning til leverandøren tidligt – selv en foreløbig version – skaber en fælles teknisk reference og reducerer risikoen for, at måleafvigelser opdages ved førsteartikelinspektionen.
For nye leverandørforhold kræves en første-artikel-inspektionsrapport (FAIR), der knytter sig til kundedokumentationens tegningsmæssige overensstemmelse, inden den fulde produktionsbatch frigives. Dette er en standardkvalificeringspraksis for brugerdefinerede roterende komponenter og sandsynligvis den mest effektive måde at opbygge tillid til en leverandør, som man ikke har brugt tidligere.
Vurdering af en leverandørs evne til at fremstille brugerdefinerede smedede Inconel-rotorer
Ikke alle leverandører, der reklamerer med «Inconel-smedning», har den proceskontrol og dokumentationsinfrastruktur, som indkøb af gasturbinegeneratorer faktisk kræver. Når man vurderer en kandidat til levering af brugerdefinerede smedede Inconel-rotorer, er det værd at stille følgende spørgsmål:
- Kan leverandøren modtage og arbejde ud fra kundens konstruktions-tegningsdokumenter eller 3D-CAD-filer som produktions-specifikation?
- Følger materialecertificering – herunder legeringssammensætning, mekaniske testresultater og sporbarhed for varmebatch – standardmæssigt med hver ordre?
- Indeholder leveringspartiet en dimensional inspektionsrapport (CMM- eller 3D-scandata for nøgleprofiltværsnit)?
- Har leverandøren dokumenteret erfaring med den specifikke Inconel-legering, der er specificeret?
- Er småseriefremstilling eller prototypefremstilling tilgængelig til kvalificeringsprogrammer før volumenforpligtelser?
Et nyttigt indikator: hvordan en leverandør håndterer dokumentation afspejler ofte, hvordan de håndterer komponenterne selv. Leverandører med strukturerede materialecertifikater, parti-sporebarhed og strukturerede inspektionsrapporter har typisk investeret i proceskontroller, der sikrer konsekvente dimensionelle resultater over gentagne ordrer. Leverandører, der kæmper med at udarbejde denne dokumentation, er ofte også dem, hvor den dimensionelle variation mellem partier bliver et problem over tid.
Opsummering
En smedet inconel-rotor kan tilpasses i forhold til legeringsklasse, profilgeometri, varmebehandling og overfladebehandling for at opfylde de specifikke krav til en gasturbin-generatortrin. Processen omfatter teknisk tegning, førsteartikelinspektion og kræver en leverandør med verificerbar materialecertificering og dimensionsrapportering pr. parti. For operatører og MRO-serviceudbydere, der indkøber erstatnings- eller retrofit-rotorer, er en tegningsgennemgang det hurtigste udgangspunkt for at få et realistisk tilbud og bekræfte muligheden for en bestilt smedet inconel-rotor.
Navi Power Technology fremstiller præcisions-smedede kompressorblad og rotordele til gasturbiner ud fra kundens tegninger med fuld materiale-sporelighed og dokumentation for dimensionsmåling. [email protected]for at drøfte din turbinmodel og trinkrav.