 EN

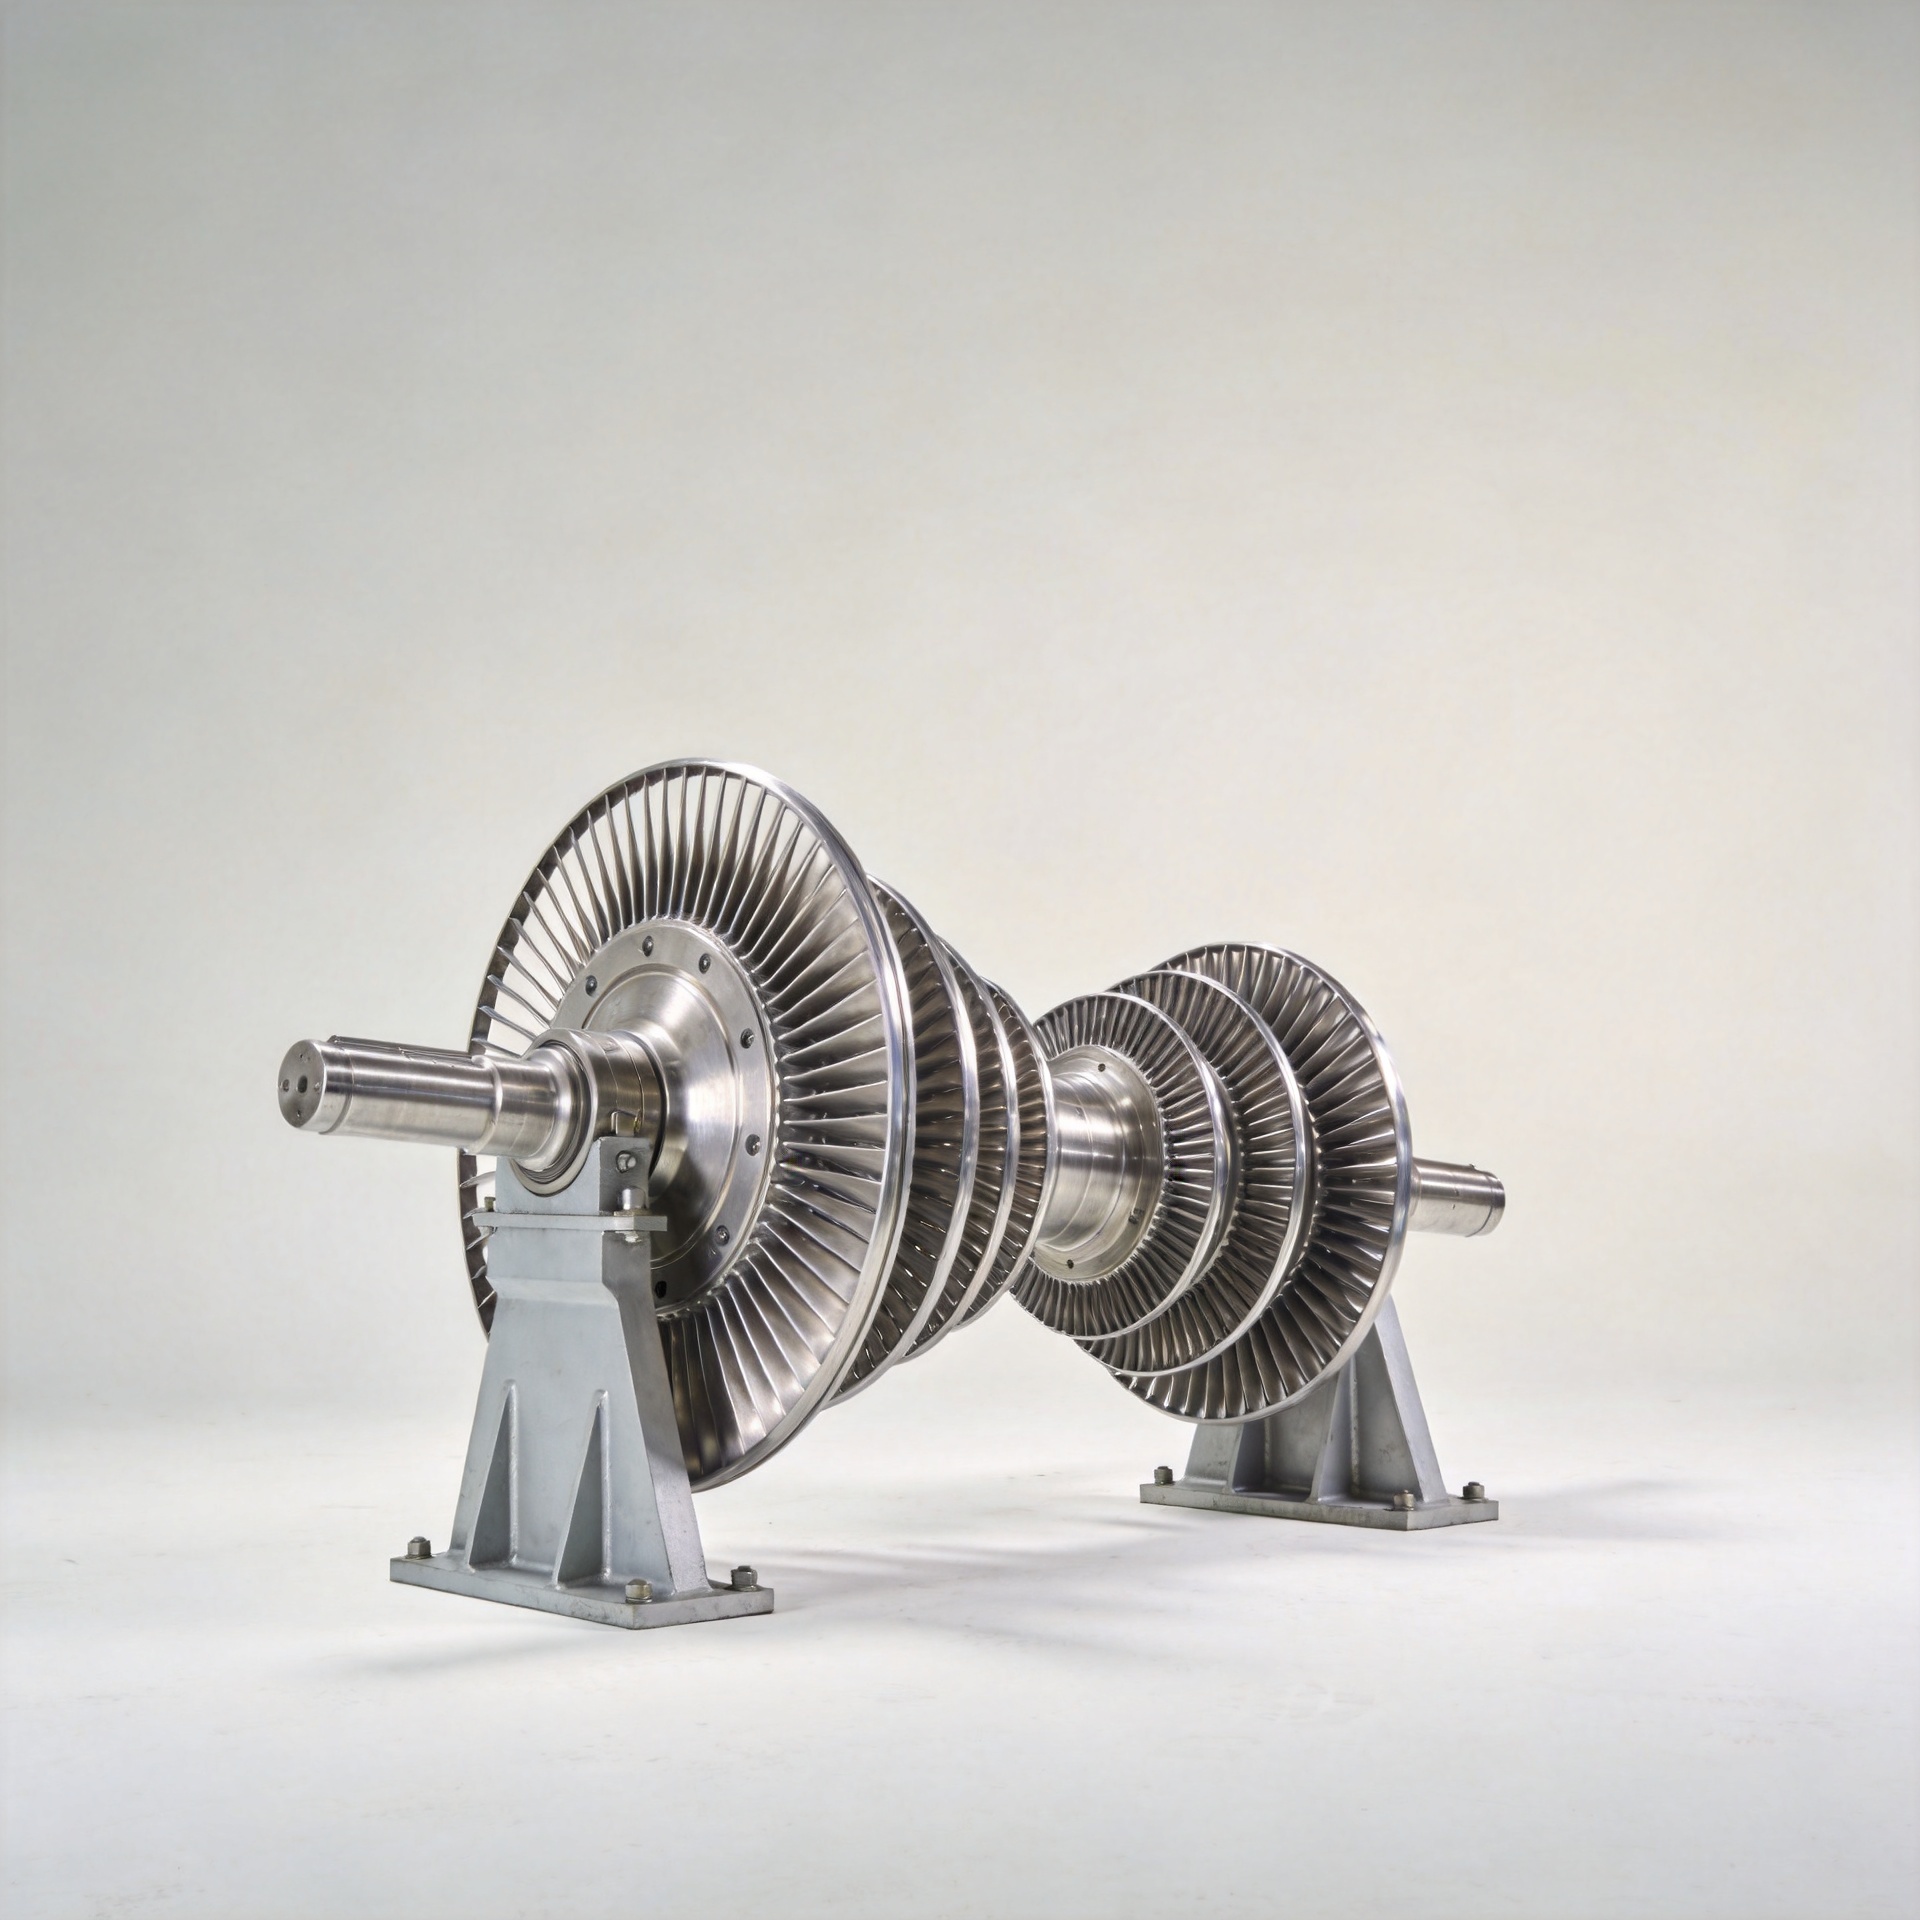
Können geschmiedete Inconel-Läufer für Gasturbinengeneratoren angepasst werden?
Ja – ein geschmiedeter Inconel-Läufer kann für Gasturbinengeneratoren angepasst werden. In den meisten Beschaffungssituationen für industrielle Stromerzeugungsanlagen ist ein gewisses Maß an Anpassung tatsächlich erforderlich und nicht optional. Käufer, die einen geschmiedeten Inconel-Läufer als Standardartikel aus einem Katalog betrachten, stoßen häufig auf Kompatibilitätsprobleme, die bereits in der Spezifikationsphase hätten erkannt werden können. Die sinnvollere Frage lautet daher: Welche Parameter müssen festgelegt werden, und welche Informationen benötigt ein qualifizierter Schmiedebetrieb von Ihnen, bevor er Ihnen ein präzises Angebot unterbreiten kann?
Bei der Prüfung von Beschaffungsanfragen von Kraftwerksbetreibern und MRO-Dienstleistern in Asien und Amerika zeigt sich ein einheitliches Muster: Käufer, die mit einer klaren Konstruktionszeichnung und einer spezifizierten Legierungsqualität kommen, erhalten schnellere Angebote, sauberere Ergebnisse beim Erstexemplar und weniger Installationsüberraschungen. Dies gilt unmittelbar für den Einkauf geschmiedeter Inconel-Läufer, bei denen Legierungsqualität, Profilgeometrie und Wärmebehandlungsplan alle Variablen sind, die der Lieferant vor Auftragsbeginn von Ihnen bestätigt benötigt.
Warum Gasturbinengeneratoren stufenspezifische Läuferkonfigurationen erfordern
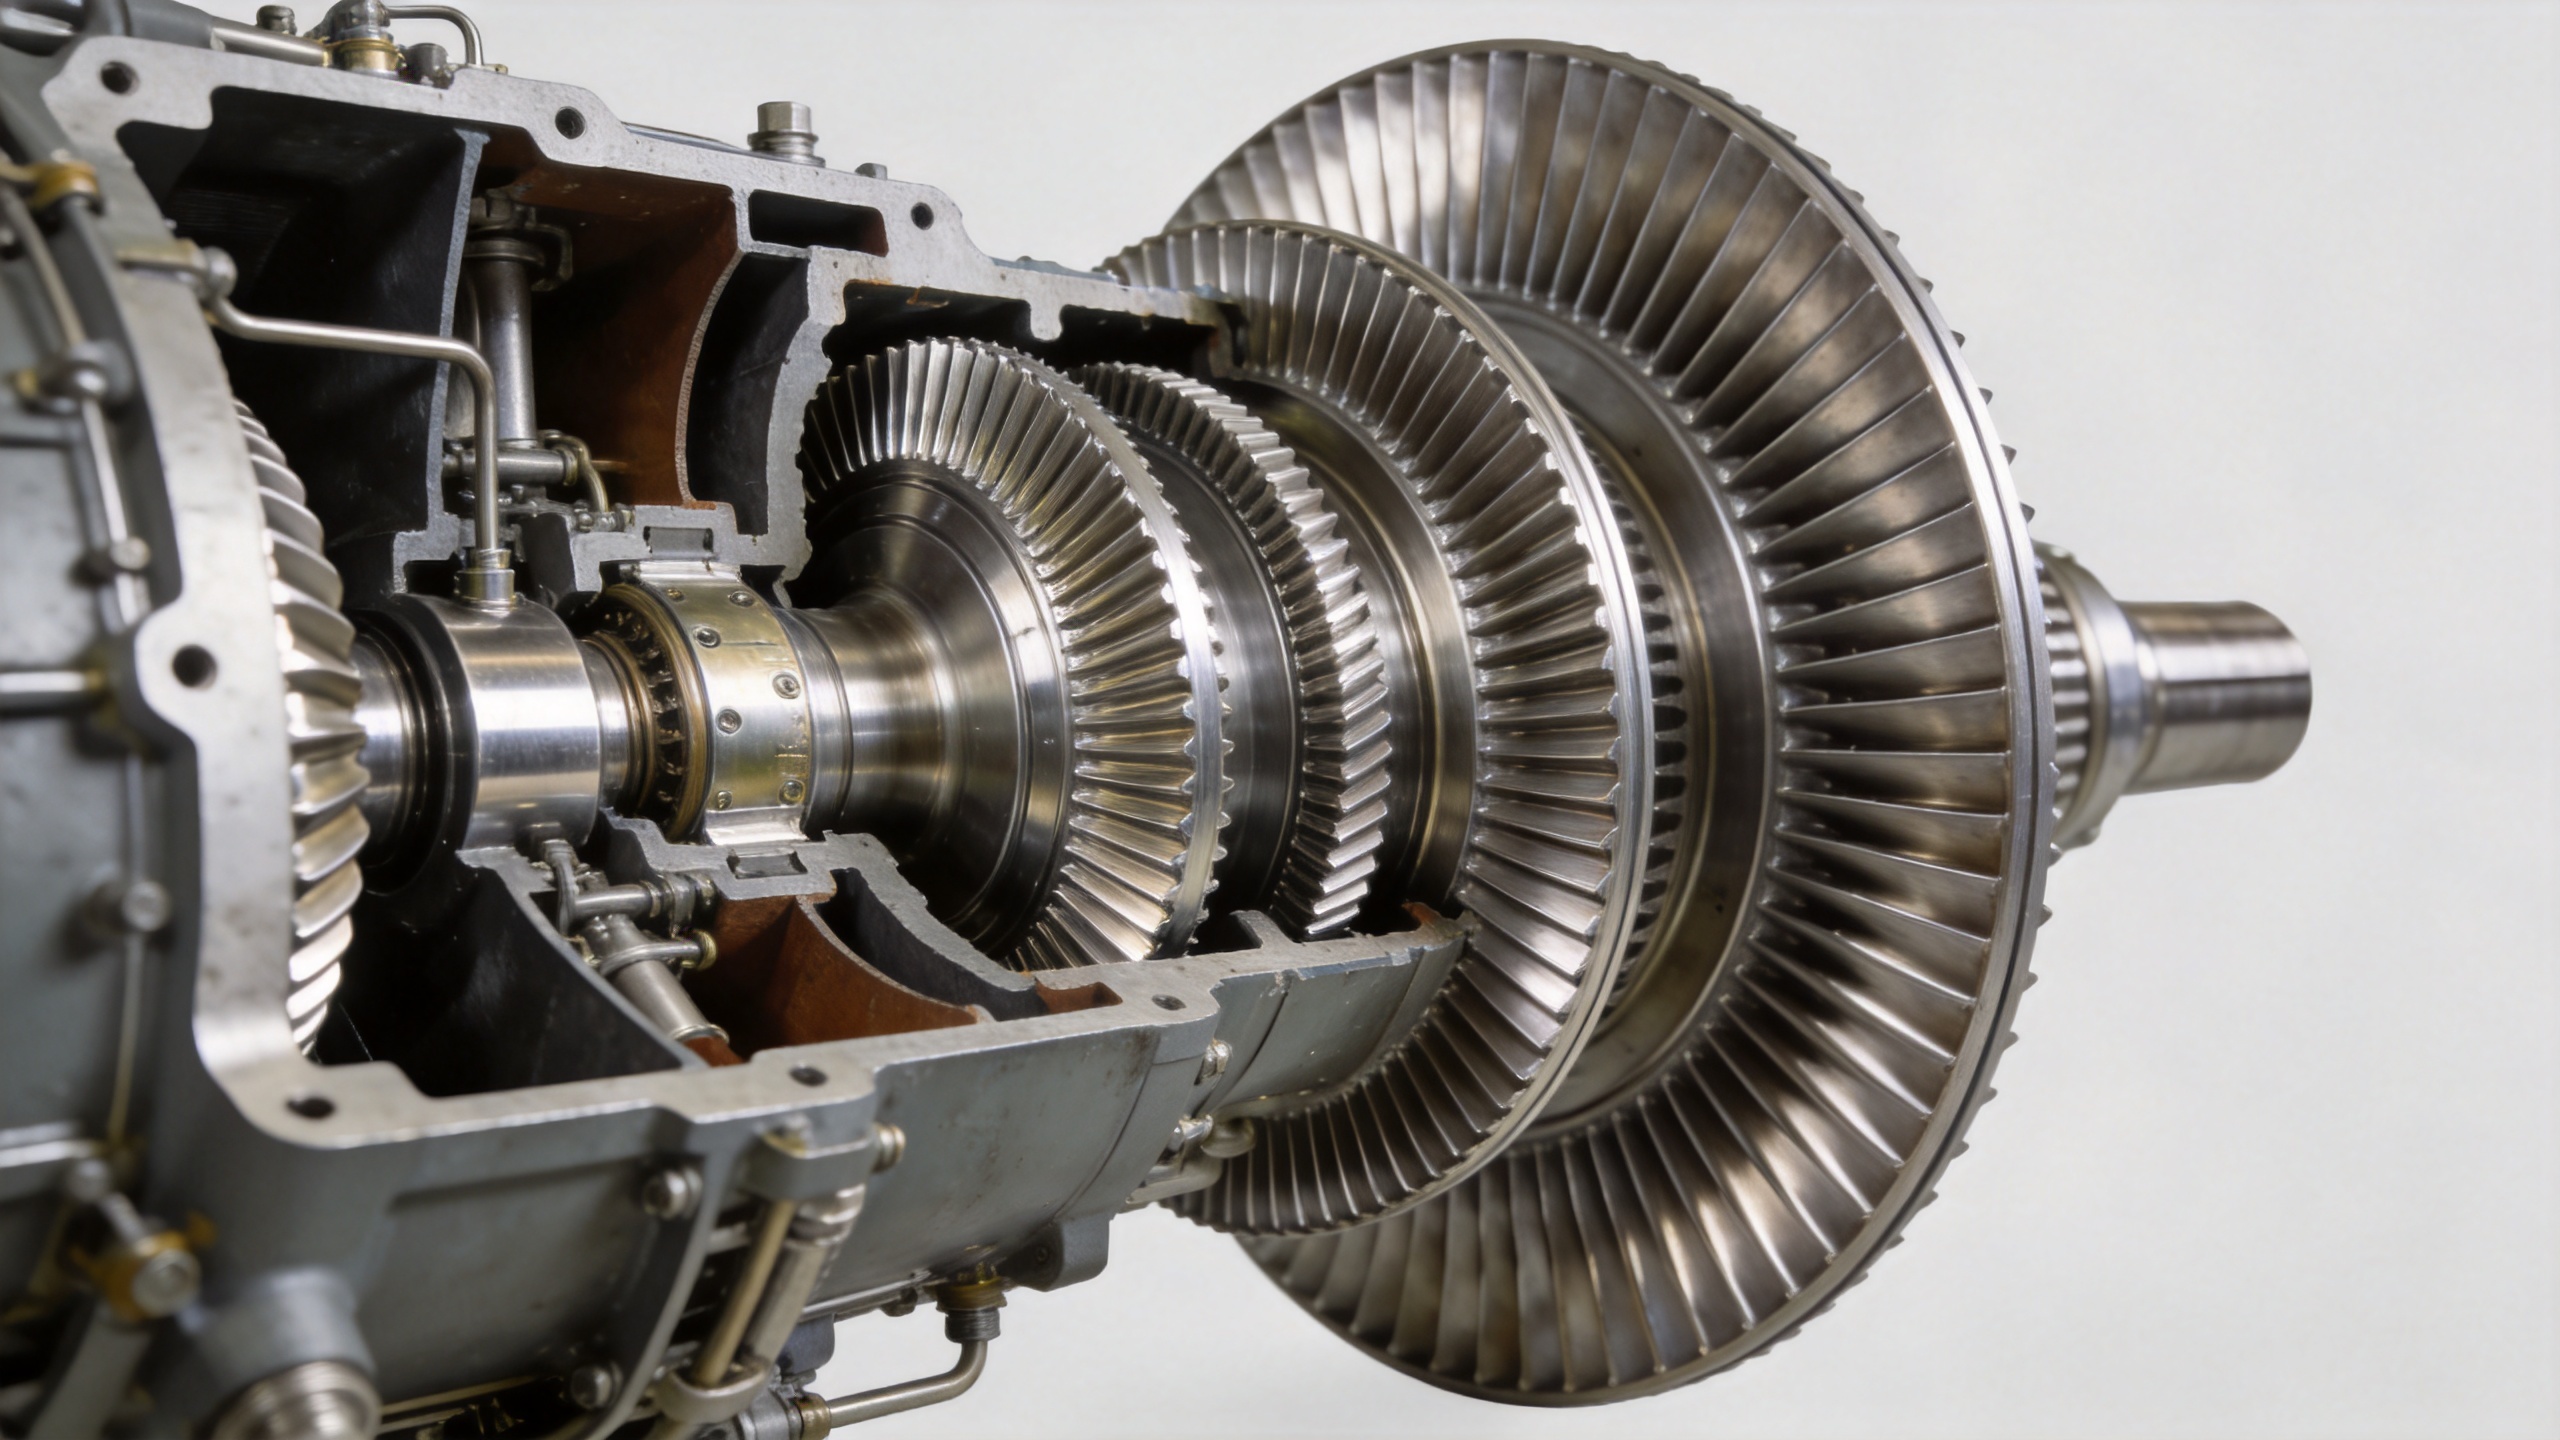
Ein Gasturbinengenerator ist nicht um ein einzelnes Rotordesign herum aufgebaut. Er besteht vielmehr aus einer Abfolge stufenspezifischer Komponenten, die vom Luftansaugstutzen bis hin zur Verbrennungszone sukzessive höheren Drücken und Temperaturen ausgesetzt sind. Jede Verdichterstufe stellt unterschiedliche aerodynamische, mechanische und thermische Anforderungen an ihre Rotoreinheit. Die vorderen Stufen laufen kühler, sind jedoch stärker der Aufnahme von Partikeln und Schäden durch Aufprall ausgesetzt. Die hinteren Stufen arbeiten bei Temperaturen, bei denen die Kriechfestigkeit die Lebensdauer der Schaufeln bestimmt.
Aufgrund dieser stufenspezifischen Bedingungen passt ein geschmiedeter Inconel-Läufer, der für ein Turbinenmodell ausgelegt ist, ohne vorherige technische Bestätigung nicht in ein anderes Modell. Profil der Wurzelbefestigung, Profilsehne und Spannweite des Flügels, Plattformgeometrie sowie die Schnittstelle zum Läuferplatten sind alle durch das ursprüngliche Turbinendesign modellspezifisch festgelegt. Selbst zwei Läufer, die beide als „Inconel“ gekennzeichnet sind, können je nach Stufe und Maschine unterschiedliche Legierungsgrade, Schmiedeverfahren und Wärmebehandlungspläne erfordern.
Was bei einem geschmiedeten Inconel-Läufer individuell angepasst werden kann
Bei der Bewertung, ob ein Schmiedezulieferer Ihre Anforderungen erfüllen kann, lassen sich die anpassbaren Parameter eines geschmiedeten Inconel-Läufers in vier Hauptbereiche gruppieren:
1. Auswahl des Legierungsgrades
Die Inconel-Familie umfasst mehrere Legierungsgrade mit unterschiedlichen Leistungsbereichen. Inconel 718 (UNS N07718) behält seine Festigkeit bis zu etwa 700 °C (1300 °F) bei und wird für die meisten Verdichterstufen in industriellen Gasturbinen eingesetzt. Bei höheren Betriebstemperaturen – bis zu etwa 980 °C – sind Inconel X-750 oder ähnliche ausscheidungshärtbare Nickel-Superlegierungen besser geeignet. Der Standardlegierungsgrad Inconel 718 weist eine γ′-Löslichkeitsgrenztemperatur nahe 950 °C auf; oberhalb dieses Schwellenwerts beginnt die Ausscheidungsvergröberung, wodurch die Kriechfestigkeit abnimmt – dies stellt die praktische obere Temperaturgrenze für diesen Legierungsgrad dar.
Die Auswahl des Legierungsgrads ist bereits an sich eine individuelle Entscheidung beim Bestellen eines geschmiedeten Inconel-Laufrads. Ein Lieferant, der mit mehreren Legierungsgraden innerhalb des Inconel-Systems arbeitet und regelmäßig zertifizierte Walzdokumentationen für jeden Grad bereitstellt, ermöglicht es Ihnen, das Material gezielt an die tatsächliche Stufentemperatur anzupassen, statt den jeweils verfügbaren Lagergrad zu übernehmen.
2. Geometrie und Profilabmessungen
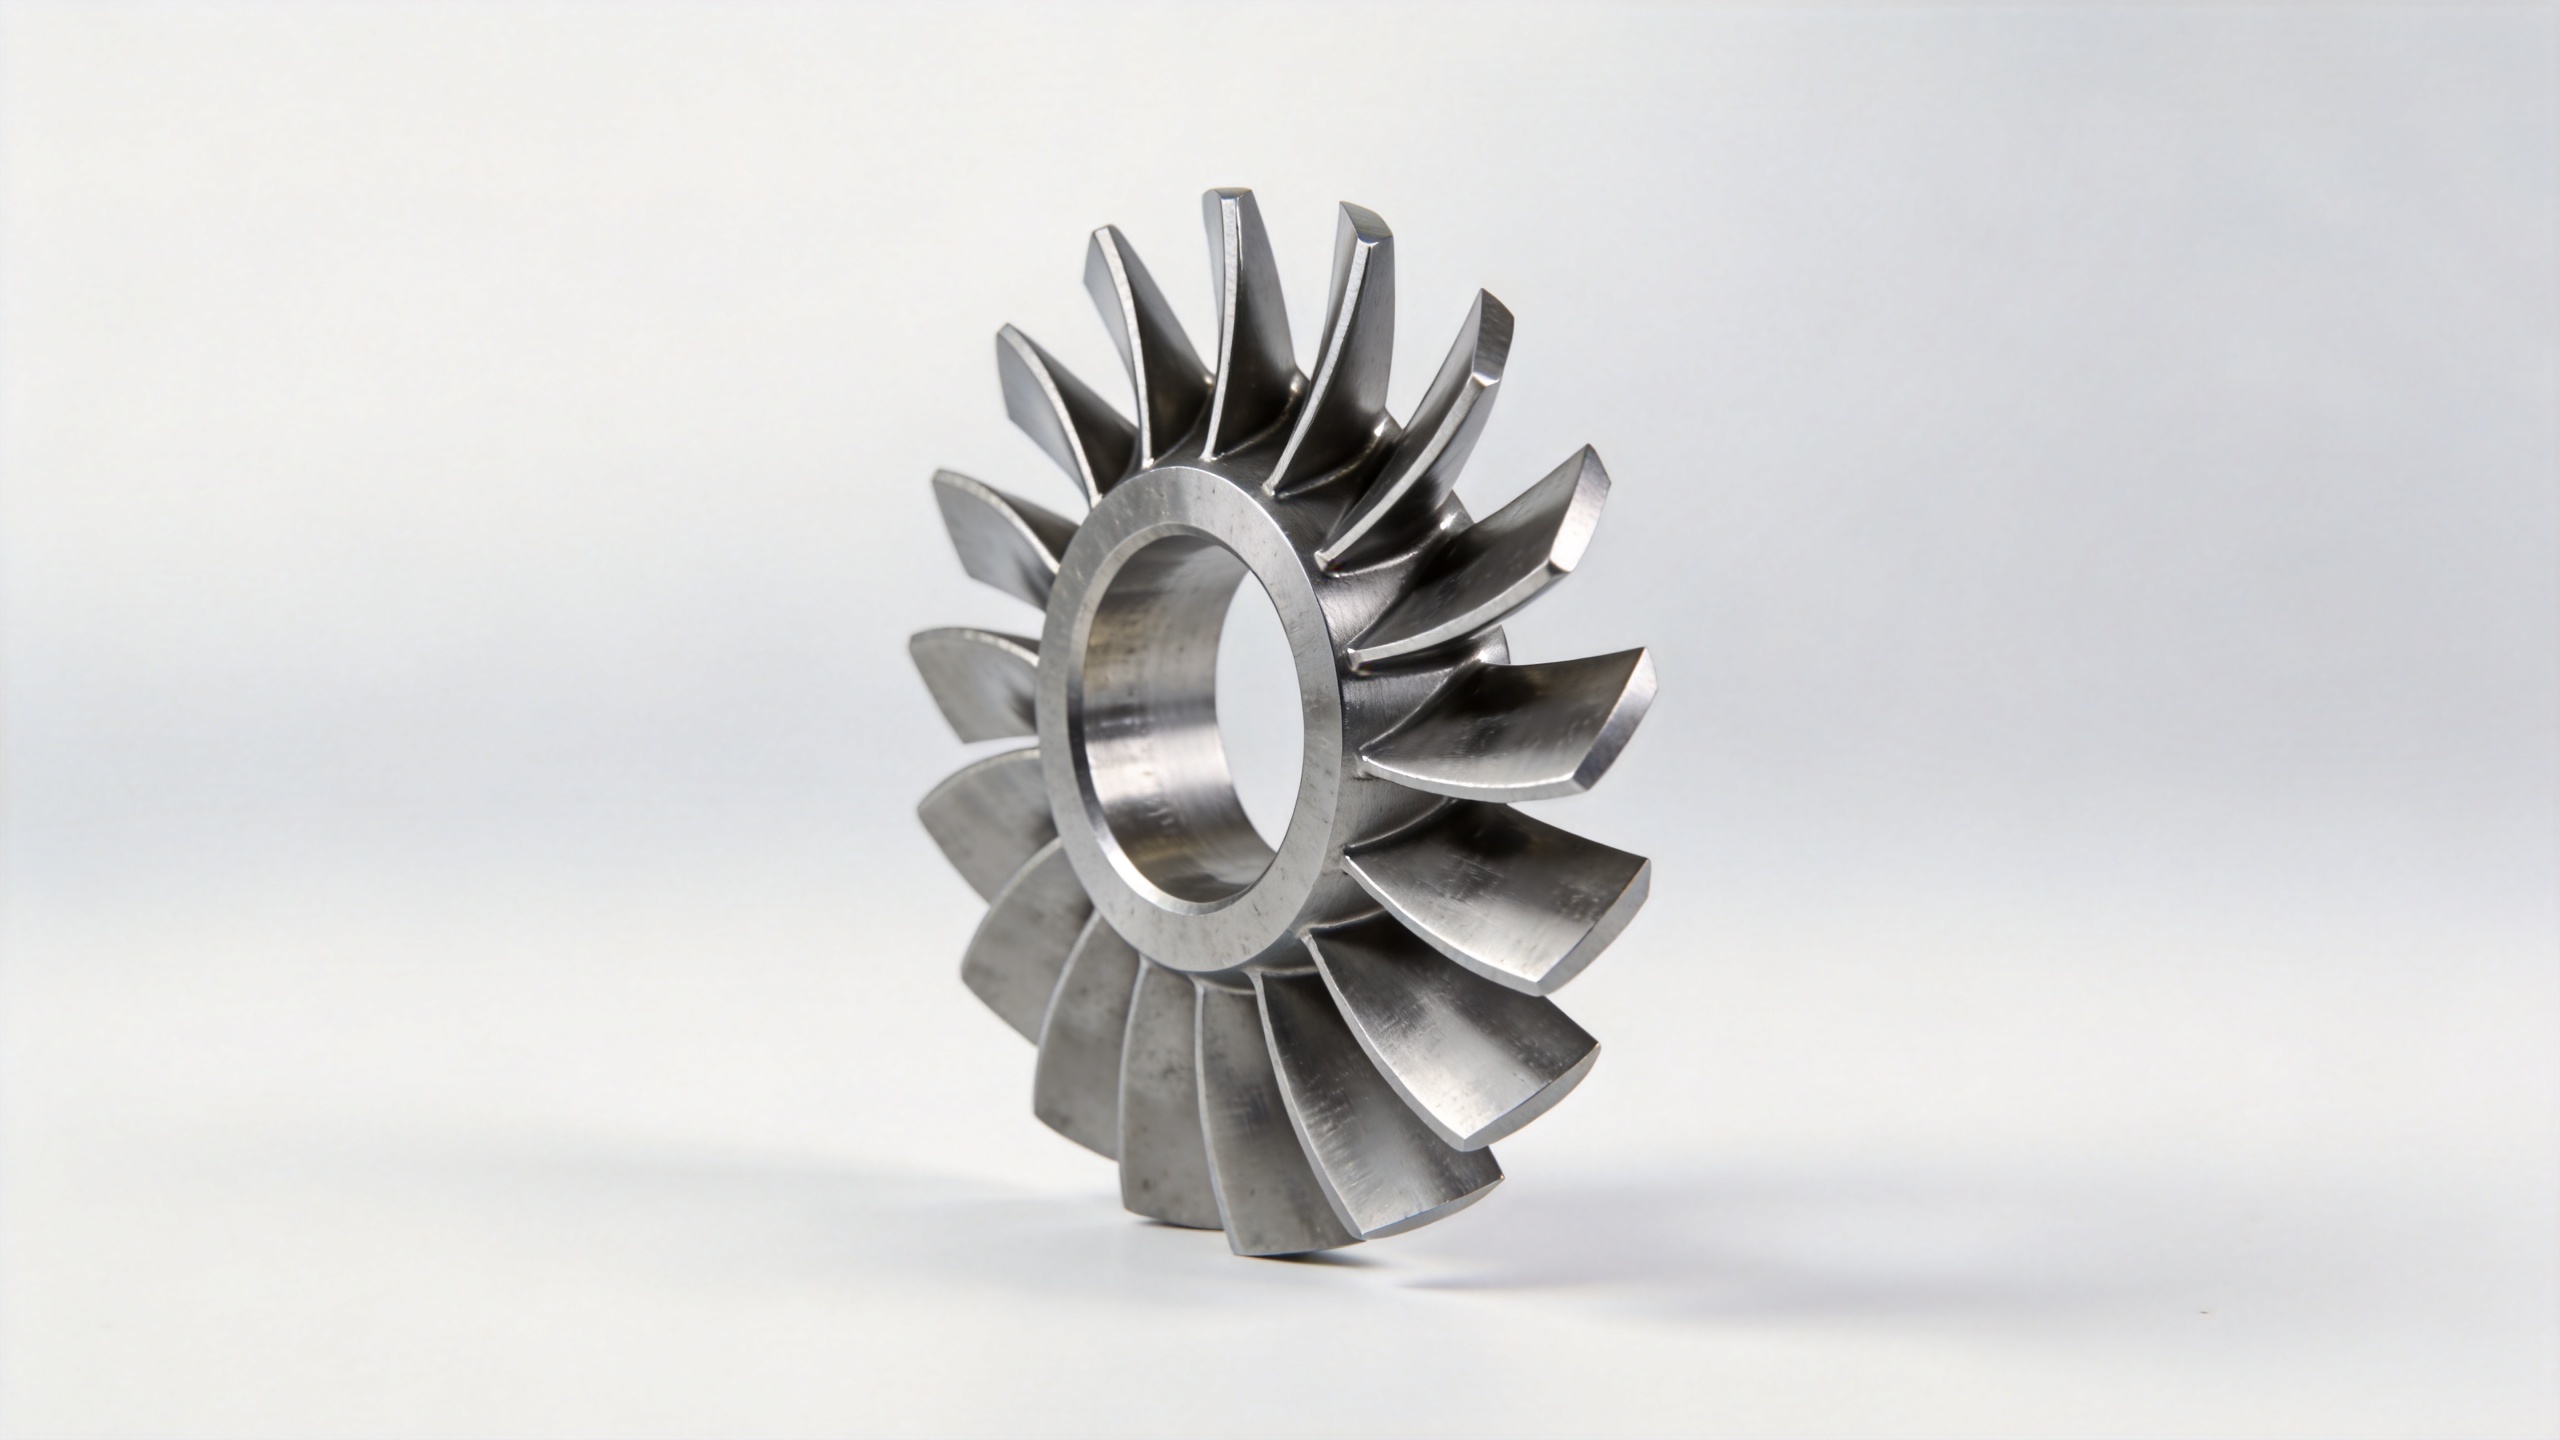
Die Profilgeometrie ist die technisch anspruchsvollste Dimension, die bei einem geschmiedeten Inconel-Laufrad individuell angepasst werden kann. Lieferanten, die direkt nach den Konstruktionszeichnungen des Kunden arbeiten – sei es anhand zweidimensionaler technischer Zeichnungen oder dreidimensionaler CAD-Dateien – fertigen stufenspezifische Profile an, die entweder der OEM-Spezifikation oder einem validierten, rückentwickelten Design entsprechen. Dazu zählen die Profilsehne, die Spannweite, der Verdrehwinkel, die Geometrie von Vorder- und Hinterkante, die Form der Wurzelbefestigung (Fir-Tree-, Keil- oder plattformintegrierte Ausführung) sowie das Profil der Schaufelspitze.
Wenn die ursprünglichen OEM-Zeichnungen für ein veraltetes Turbinenmodell nicht verfügbar sind, stellt die Rückentwicklung anhand einer physischen Referenzprobe eine praktikable Alternative dar. Unabhängig vom gewählten Weg muss die Maßgenauigkeit über den gesamten Serienfertigungsprozess hinweg gewährleistet bleiben – nicht nur beim Erstexemplar. Prüfberichte auf Basis von Koordinatenmessmaschinen (CMM) oder 3D-Scans pro Liefercharge gehören zum Standardumfang eines qualifizierten Lieferanten für geschmiedete Inconel-Laufräder.
3. Wärmebehandlungsprotokoll
Die nach dem Schmiedevorgang durchgeführte Wärmebehandlung steuert die mechanischen Eigenschaften eines geschmiedeten Inconel-Rotors: Härte, Zugfestigkeit, Ermüdungslebensdauer und Kriechverhalten hängen sämtlich davon ab, wie der Lösungsglühh- und Alterungszyklus durchgeführt wird. Ein Lieferant mit dokumentierten Prozessparametern kann nicht nur eine vorgegebene Maßtoleranz, sondern auch ein definiertes Eigenschaftsziel erreichen – und dies durch werkstofftechnische Prüfdaten auf Chargenebene im Lieferumfang belegen.
4. Oberflächenbehandlung und Oberflächenfinish
Rotoren für Industrieturbinen an Küstenstandorten, in Wüstengebieten oder in petrochemischen Anlagen profitieren häufig von Erosionsschutz- oder Korrosionsschutzbeschichtungen, um die Wartungsintervalle zu verlängern. Auch die Erzielung einer spezifizierten Oberflächenrauheit ist relevant, wenn die aerodynamische Effizienz über die gesamte Einsatzdauer des Rotors für den Betreiber von Bedeutung ist.
Was der Anpassungsprozess vom Käufer verlangt
Die meisten qualifizierten Schmiedelieferanten beginnen eine Zusammenarbeit zur Herstellung eines geschmiedeten Inconel-Läufers mit einer Zeichnungsprüfung. Ziel ist es, zu bestätigen, dass die Geometrie innerhalb des für den Schmiedeprozess verfügbaren Fensters herstellbar ist, dass die spezifizierte Legierungsqualität in der richtigen Barrenform verfügbar ist und dass die auf der Zeichnung angegebenen Toleranzen mit der Prüfausrüstung des Lieferanten bei der Abnahme tatsächlich überprüft werden können. Eine frühzeitige Übergabe der Zeichnung an den Lieferanten – selbst einer vorläufigen Version – schafft eine gemeinsame technische Referenz und verringert das Risiko von Abweichungen bei den Abmessungen, die erst bei der Erststückprüfung zutage treten.
Bei neuen Lieferantenbeziehungen ist ein Erstbemusterungsbericht (FAIR) erforderlich, der die maßliche Übereinstimmung mit den Kundenzeichnungen nachweist, bevor die vollständige Serienproduktionscharge freigegeben wird. Dies ist eine Standardqualifikationspraxis für kundenspezifische rotierende Komponenten und wahrscheinlich der reibungsärmste Weg, Vertrauen in einen bisher noch nicht genutzten Lieferanten aufzubauen.
Bewertung der Fähigkeit eines Lieferanten zur Herstellung kundenspezifischer geschmiedeter Inconel-Läufer
Nicht jeder Lieferant, der „Inconel-Schmiedung“ bewirbt, verfügt über die erforderliche Prozesskontrolle und Dokumentationsinfrastruktur, die bei der Beschaffung von Gasturbo-Generatoren tatsächlich gefordert wird. Bei der Prüfung eines Kandidaten für die Lieferung kundenspezifischer geschmiedeter Inconel-Läufer lohnt es sich, folgende Fragen zu stellen:
- Kann der Lieferant Kundenkonstruktionszeichnungen oder 3D-CAD-Dateien als Produktionsvorgabe entgegennehmen und darauf arbeiten?
- Wird die Materialzertifizierung – Legierungszusammensetzung, Ergebnisse mechanischer Prüfungen, Chargenrückverfolgbarkeit – standardmäßig mit jeder Bestellung ausgeliefert?
- Ist pro Lieferlos ein dimensionsanalytischer Prüfbericht (CMM- oder 3D-Scandaten für wesentliche Profilquerschnitte) enthalten?
- Verfügt der Zulieferer über dokumentierte Erfahrung mit der spezifisch vorgegebenen Inconel-Sorte?
- Ist eine Kleinserien- oder Prototypenfertigung für Qualifizierungsprogramme vor Aufnahme der Serienlieferungen verfügbar?
Ein nützlicher Indikator: Wie ein Zulieferer mit Dokumentation umgeht, spiegelt oft wider, wie er auch mit den Teilen selbst umgeht. Zulieferer mit geordneten Materialzertifikaten, Chargenrückverfolgbarkeit und strukturierten Prüfberichten haben in der Regel in die Prozesskontrollen investiert, die konsistente Abmessungsergebnisse über wiederholte Bestellungen hinweg sicherstellen. Zulieferer, die Schwierigkeiten haben, diese Unterlagen zu erstellen, sind häufig dieselben, bei denen sich im Zeitverlauf eine zunehmende Abmessungsstreuung von Charge zu Charge ergibt.
Zusammenfassung
Ein geschmiedeter Inconel-Läufer kann hinsichtlich Legierungsgrad, Profilgeometrie, Wärmebehandlung und Oberflächenbehandlung individuell an die spezifischen Anforderungen einer Gasturbinengeneratorstufe angepasst werden. Der Prozess umfasst die technische Zeichnung bis hin zur Erststückprüfung und erfordert einen Lieferanten mit nachweisbarer Materialzertifizierung sowie lotbezogener Maßdokumentation. Für Betreiber und MRO-Dienstleister, die Ersatz- oder Retrofit-Läufer beschaffen, ist die Prüfung der Zeichnung der schnellste Weg, um ein realistisches Angebot zu erhalten und die Machbarkeit einer kundenspezifischen Bestellung für einen geschmiedeten Inconel-Läufer zu bestätigen.
Navi Power Technology fertigt präzisionsgeschmiedete Verdichterschaufeln und Läuferkomponenten für Gasturbinen nach Kundenzzeichnungen mit vollständiger Materialrückverfolgbarkeit und dokumentierter geometrischer Prüfung. [email protected]um Ihr Turbinenmodell und Ihre Stufenanforderungen zu besprechen, wenden Sie sich bitte an unser Ingenieurteam unter