 EN

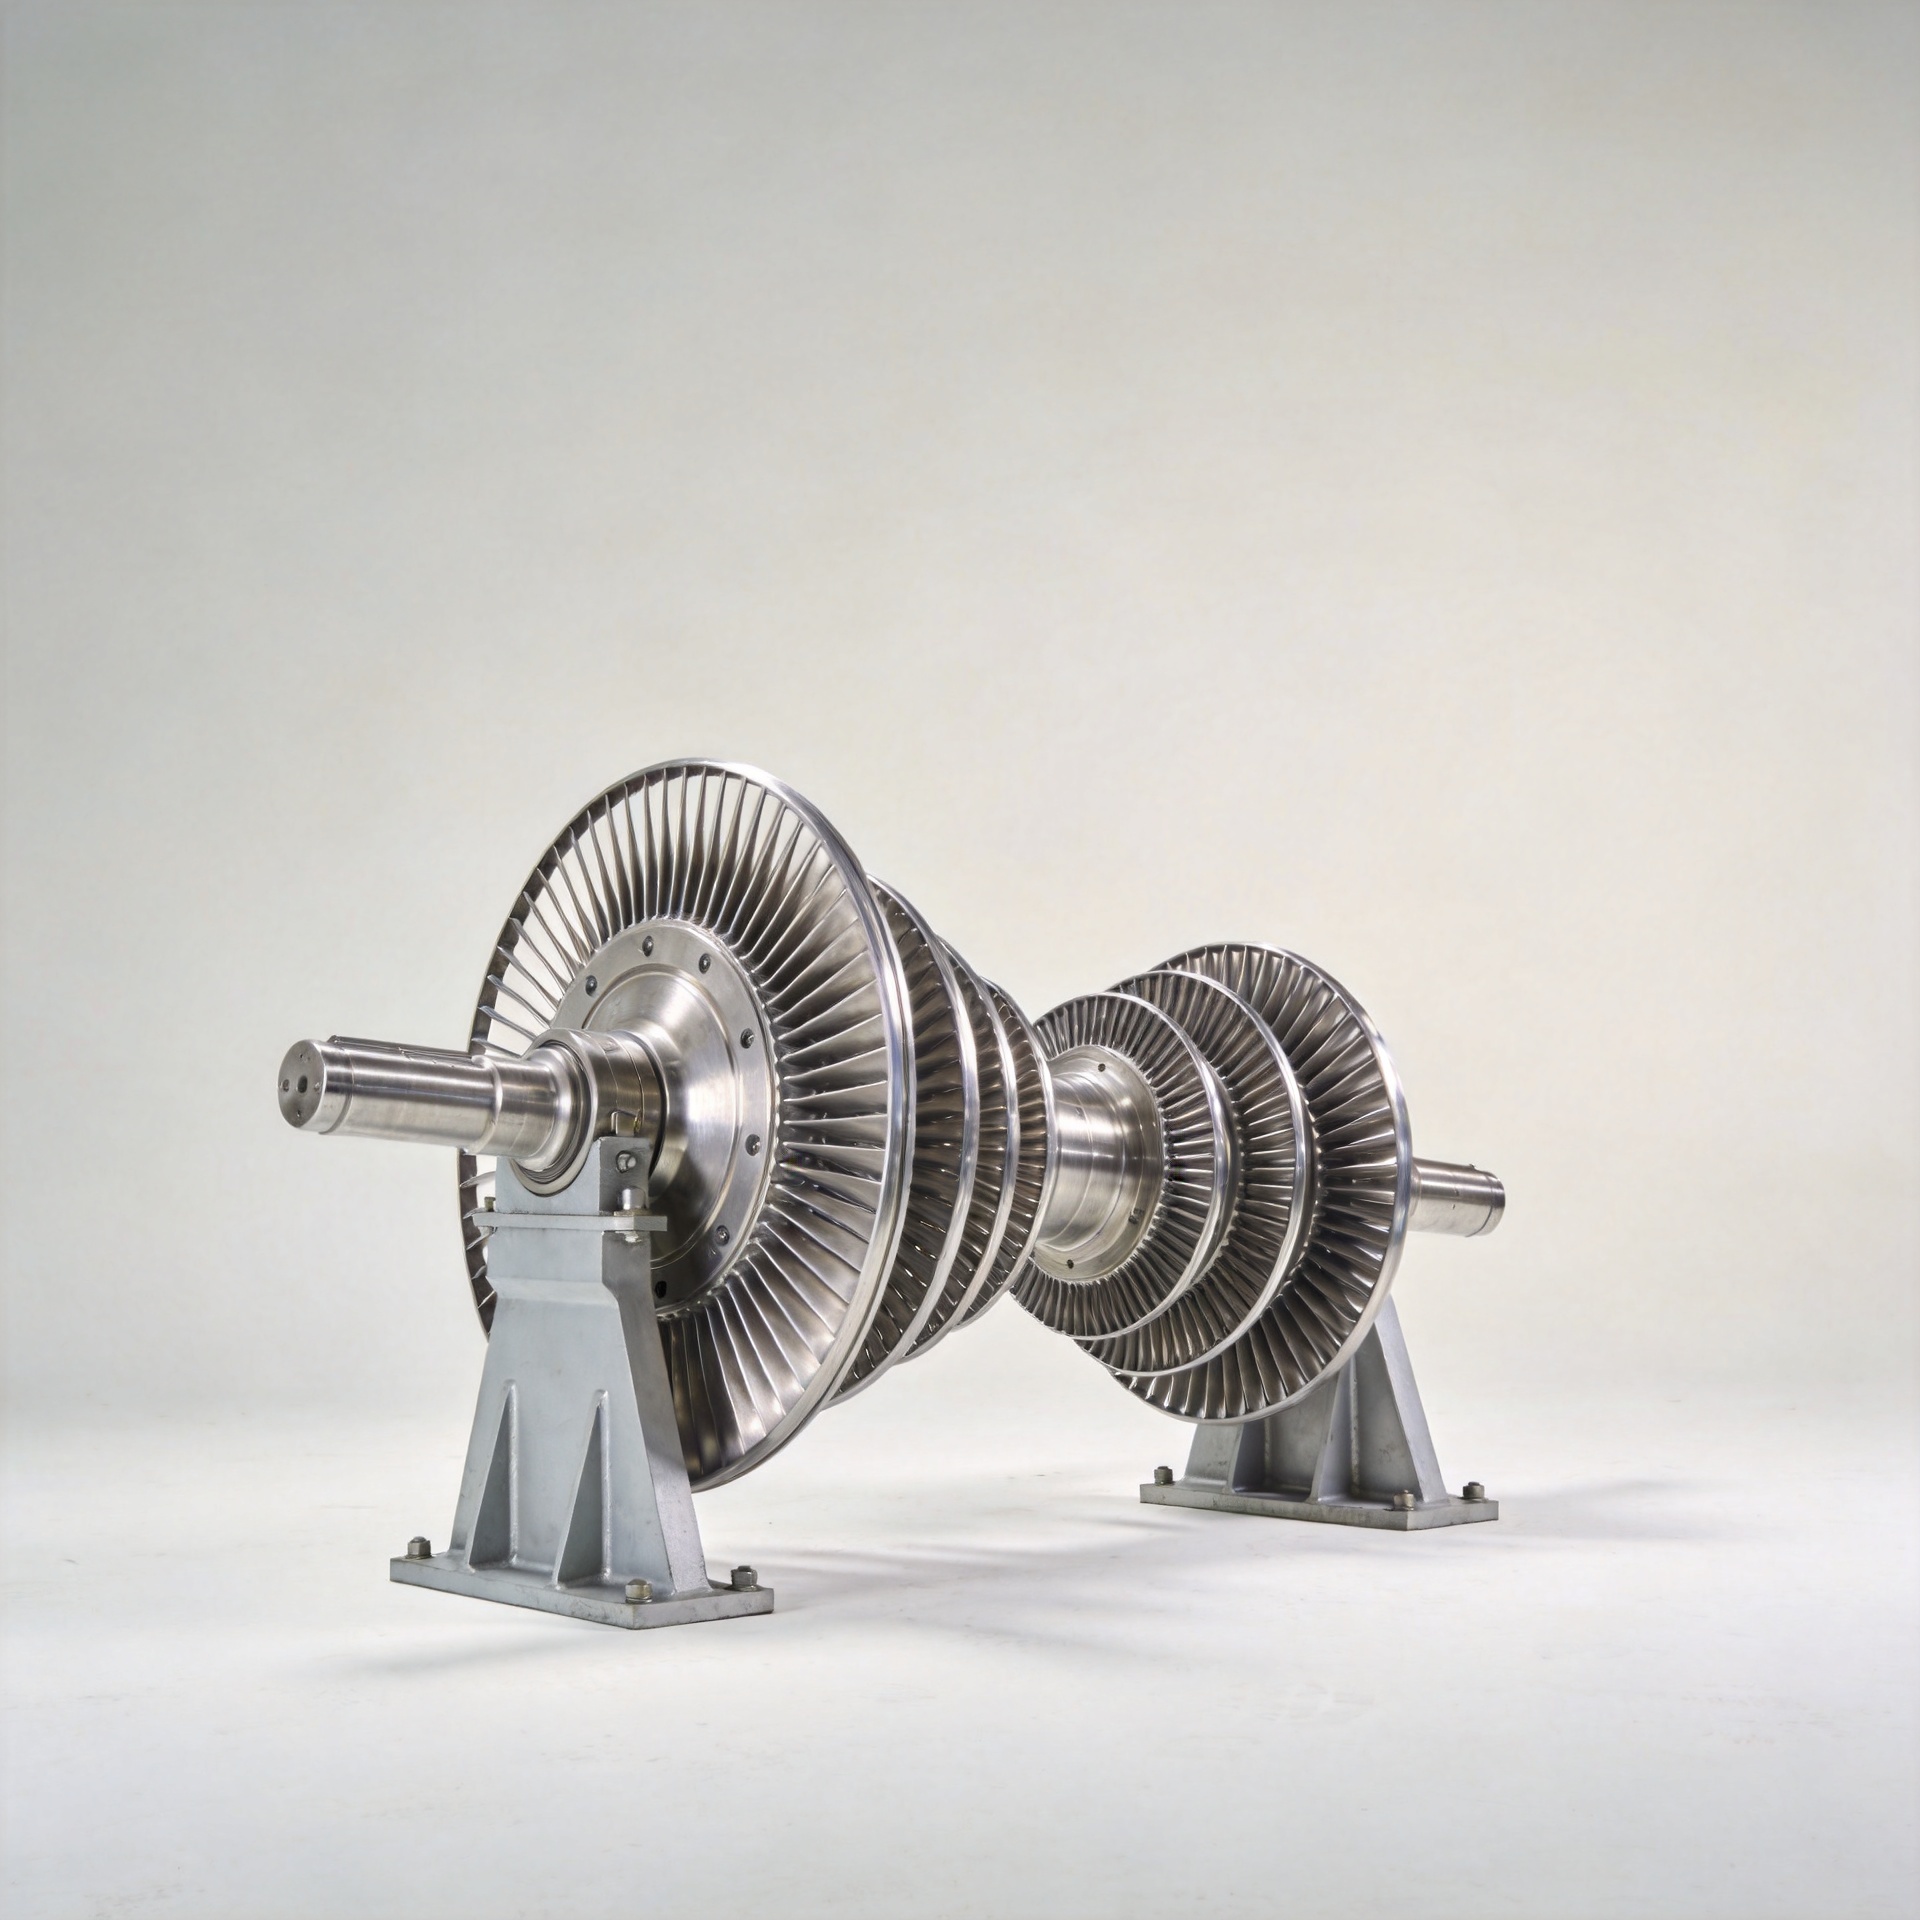
鍛造インコネル製ローターはガスタービン発電機向けにカスタマイズ可能ですか?
はい。鍛造インコネル製ロータは、ガスタービン発電機向けにカスタマイズ可能です。産業用発電設備の調達においては、多くの場合、ある程度のカスタマイズが必須であり、任意ではありません。購入者が鍛造インコネル製ロータを標準カタログ品と見なして調達すると、仕様策定段階で把握できたはずの互換性問題に後になって直面することがあります。より実践的な問いかけは、「どのパラメーターを明確に定義する必要があるか」、および「正確な見積もりを提示できるよう、信頼できる鍛造メーカーがお客様から事前に必要とする情報は何か」です。
アジアおよび南北アメリカの発電所運営会社やMROサービスプロバイダーから寄せられる調達に関する問い合わせを分析すると、一貫した傾向が見られます。つまり、明確な設計図面と指定された合金種別を提示して依頼に臨む購入者は、より迅速な見積もり、より確実な初品検査結果、そして設置時のトラブルも少なくなるのです。これは、インコネル製鍛造ロータの調達においても同様で、合金種別、外形形状、熱処理条件といった要素は、作業開始前に必ず仕様として確認していただく必要があります。
ガスタービン発電機に段ごとに異なるロータ構成が必要な理由
ガスタービン発電機は、単一のロータ設計を基盤として構築されるものではありません。これは、空気吸入口から燃焼領域へと向かって、段階的に高まる圧力および温度条件下で動作する、段ごとに専用に設計された部品を積層した構造です。各圧縮機段は、そのロータアセンブリに対して異なる空力的・機械的・熱的負荷を課します。前段は比較的低温で運転されますが、粉塵の吸入や衝撃による損傷を受けやすくなります。一方、後段では、クリープ抵抗性がブレード寿命を左右するほど高温で運転されます。
これらの段階固有の条件により、あるタービンモデルに適合する鍛造インコネル製ロータは、工学的な確認を経ない限り、他のモデルには適合しません。根元の取付形状、エアフォイルの弦長およびスパン、プラットフォームの幾何形状、およびロータディスクとのインターフェースは、すべて元のタービン設計で各モデルごとに定義されています。たとえ「インコネル」と表記された2つのロータであっても、設置される段階や機種によって、必要な合金のグレード、鍛造工程、熱処理条件が異なる場合があります。
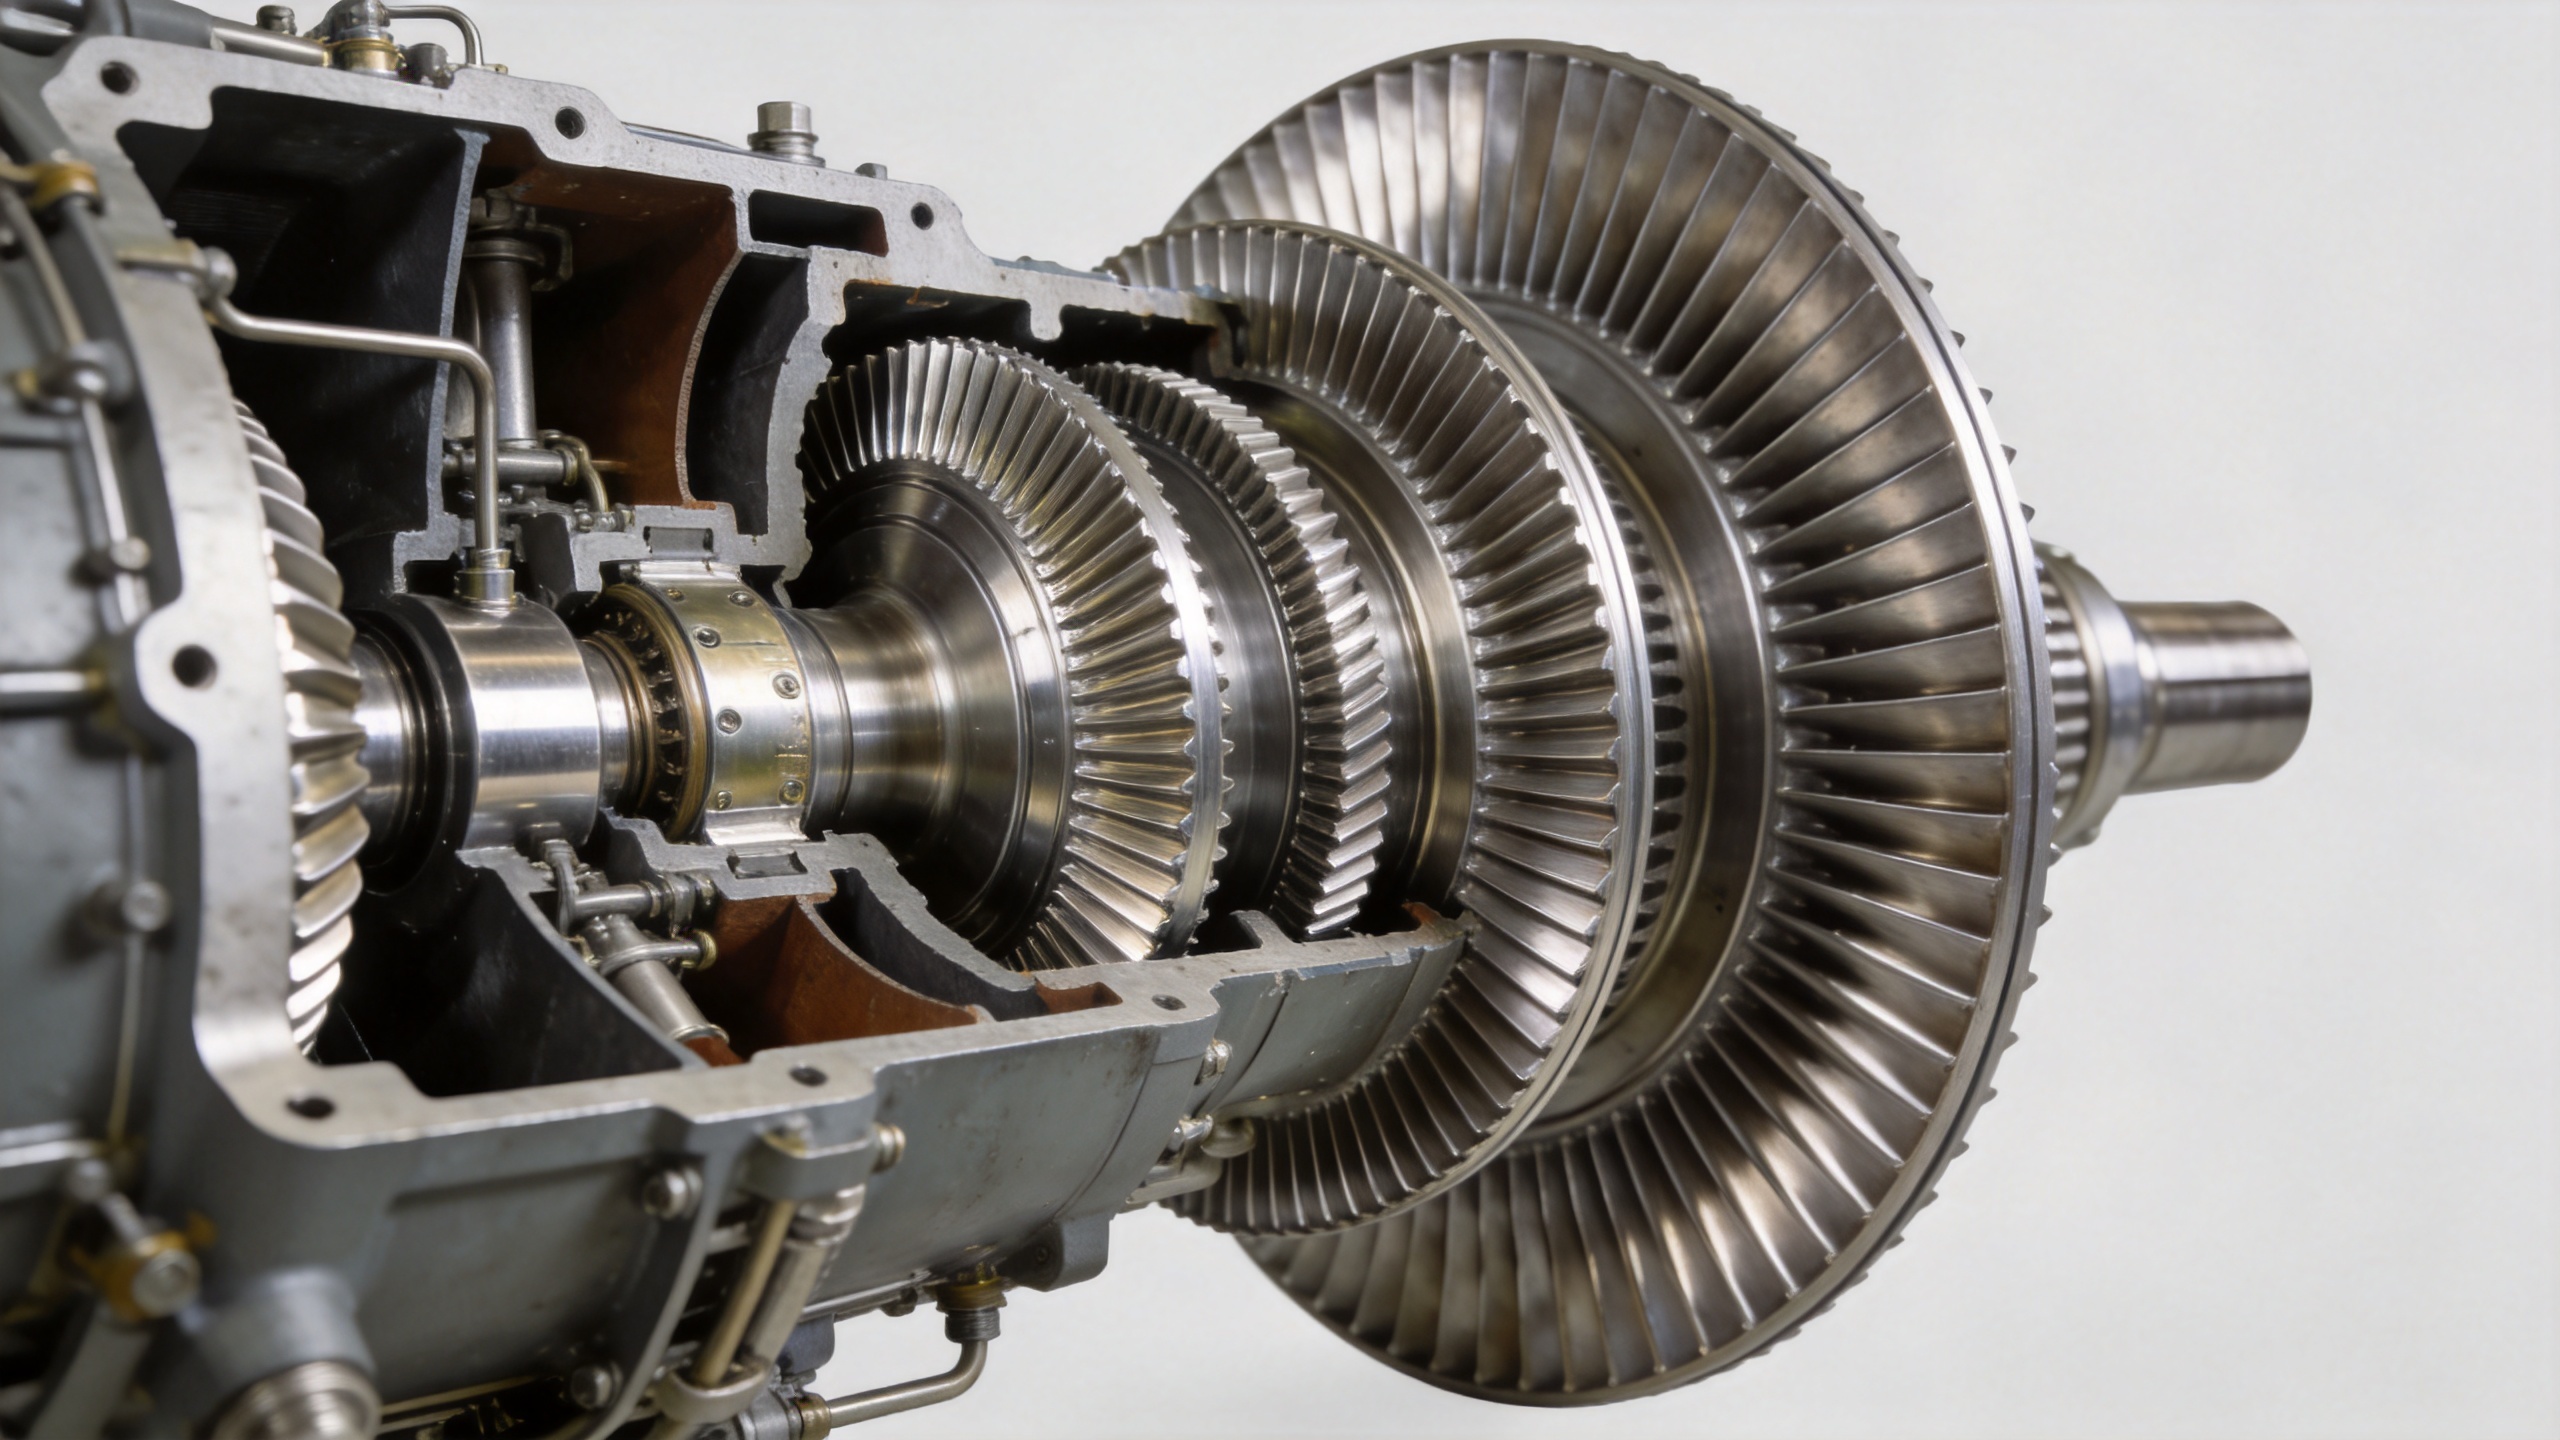
鍛造インコネル製ロータでカスタマイズ可能な項目
鍛造メーカーがお客様の要件を満たせるかどうかを評価する際、鍛造インコネル製ロータにおけるカスタマイズ可能なパラメーターは、以下の4つの主要な領域に分類されます。
1.合金のグレード選択
インコネル合金シリーズには、それぞれ異なる性能範囲を有する複数の合金グレードが含まれています。インコネル718(UNS N07718)は約700°C(1300°F)まで強度を維持し、産業用ガスタービンの圧縮機段におけるほとんどの用途に適用されます。一方、約980°Cまでのより高温で使用される場合は、インコネルX-750や同様の析出硬化型ニッケル系超耐熱合金の方が適しています。標準的なインコネル718のγ′相の溶解温度(ソルバス温度)は約950°Cであり、これを超えると析出物の粗大化が始まり、クリープ抵抗が低下します。このため、実用上の上限温度がこのグレードには設定されています。
鍛造インコネル製ロータを発注する際、合金グレードの選択そのものがカスタマイズの一環となります。複数のインコネル系グレードを取り扱い、各グレードについて認定済みの工場検査証明書(ミル証明書)を日常的に提供できるサプライヤーを選定すれば、在庫にあるグレードを無理に使うのではなく、実際の段温度に応じて最適な材質を選べるようになります。
2.形状およびプロファイル寸法
プロファイル形状は、鍛造インコネル製ロータにおいて最も技術的に難易度の高いカスタマイズ項目です。顧客が提供する設計図面(2次元の技術図面または3次元CADデータ)に基づいて加工できるサプライヤーのみが、OEM仕様、あるいは検証済みの逆向設計に基づく段ごとに最適化されたプロファイル形状を実現できます。これには、エアフォイルの弦長、スパン、ねじり角、前縁および後縁の形状、根元部の取付構造(ファーツリー式、ダブテール式、またはプラットフォーム一体型)、および先端部の形状が含まれます。
旧式タービンモデルにおいて、オリジナルのOEM図面が入手できない場合、実物の基準サンプルからの逆向設計が代替手段として有効です。いずれの手法を採用するにせよ、寸法精度は初品検査だけでなく、全量産ロットを通じて維持される必要があります。資格を持つ鍛造インコネル製ロータサプライヤーは、納入ロットごとに三次元測定機(CMM)または3Dスキャンによる検査報告書を標準で提供します。
3. 熱処理プロトコル
鍛造後の熱処理は、インコネル製ロータの機械的特性(硬度、引張強さ、疲労寿命、クリープ性能)を制御します。溶液化焼鈍および時効処理の条件設定が、これらの特性に直接影響を与えます。工程パラメーターを文書化し、確立済みの供給業者は、寸法精度だけでなく、明確に定義された機械的特性目標も達成できます。また、出荷パッケージには、ロット単位の試験データが同封され、その達成を証明します。
4. 表面処理および仕上げ
沿岸地域、砂漠地帯、あるいは石油化学プラントなどに設置される産業用タービン向けロータでは、サービス間隔の延長を目的として、侵食防止や腐食防止のためのコーティングを施すことがしばしば有効です。また、ロータの使用期間を通じた空力効率が運用者にとって重要である場合には、所定の表面粗さへの仕上げも重要な要件となります。
カスタマイズプロセスにおける購入者の役割
最も適格な鍛造部品サプライヤーは、インコネル製ロータの受注に際して、まず図面のレビューから着手します。その目的は、鍛造工程の範囲内で図面の形状が実際に製造可能かどうか、指定された合金グレードが適切なビレット形状で調達可能かどうか、および図面に記載された公差が、当該サプライヤーの検査設備で納品時検査において実際に確認可能かどうかを確認することにあります。図面(仮図面を含む)を早期にサプライヤーへ提供することで、双方が共通の技術的基準を持ち、初品検査時に寸法の不一致が発生するリスクを低減できます。
新規サプライヤーとの取引開始に際しては、量産ロットの出荷前に、顧客が提供する図面に基づく初品検査報告書(FAIR)を提出し、寸法適合性を確認します。これは、カスタム製造の回転部品において標準的に採用される資格認定手法であり、初めて取引するサプライヤーとの信頼構築には、最もスムーズな方法と考えられます。
カスタム鍛造インコネル製ロータのサプライヤー評価
「インコネル鍛造」と宣伝しているすべてのサプライヤーが、ガスタービン発電機向け調達に実際に求められるプロセス管理水準や文書管理体制を備えているわけではありません。カスタム鍛造インコネル製ロータのサプライヤー候補を審査する際には、以下の点について確認することが重要です。
- サプライヤーは、顧客の設計図面または3D CADデータを製造仕様として受諾・対応可能か?
- 材質証明書(合金組成、機械的試験結果、熱処理ロットのトレーサビリティ情報など)は、すべての注文に対して標準添付で出荷されるか?
- 納入ロットごとに、寸法検査報告書(主要なエアフォイル断面についてのCMMまたは3Dスキャンデータ)が添付されていますか?
- サプライヤーは、指定された特定のインコネル合金種別について、文書化された実績を有していますか?
- 量産開始前の資格認定プログラム向けに、少量生産または試作生産に対応していますか?
参考になる指標として、サプライヤーが文書類をどのように取り扱うかは、部品そのものへの対応姿勢を反映していることが多いです。材料証明書の整備、ロット追跡性の確保、体系的な検査報告書の作成など、文書管理がしっかりしているサプライヤーは、繰り返し発注でも寸法精度を安定して維持できるよう、工程管理に投資している傾向があります。一方で、こうした文書類の提出に苦慮するサプライヤーは、時間の経過とともにロット間の寸法ばらつきが問題となるケースが多いです。
要約
鍛造インコネル製ロータは、合金のグレード、プロファイル形状、熱処理、表面処理をそれぞれお客様のガスタービン発電機段に合わせてカスタマイズできます。この製造プロセスでは、設計図面から初品検査まで一貫して対応し、材料証明書の確実な取得およびロット単位での寸法測定報告が可能なサプライヤーとの連携が不可欠です。交換用または改造用ロータを調達する運用者およびMROサービスプロバイダー様にとって、まずは図面のレビューから着手することが、現実的な見積もりを得て、カスタム鍛造インコネルロータの注文実現可能性を確認する最も迅速な方法です。
ナビ・パワー・テクノロジーは、顧客提供の図面に基づき、ガスタービン向け高精度鍛造コンプレッサブレードおよびロータ部品を製造しています。材料のトレーサビリティおよび寸法検査記録を完全に確保しています。 [email protected]ご使用のタービン機種および対象段仕様について、当社エンジニアリングチームまでお気軽にお問い合わせください。