 EN

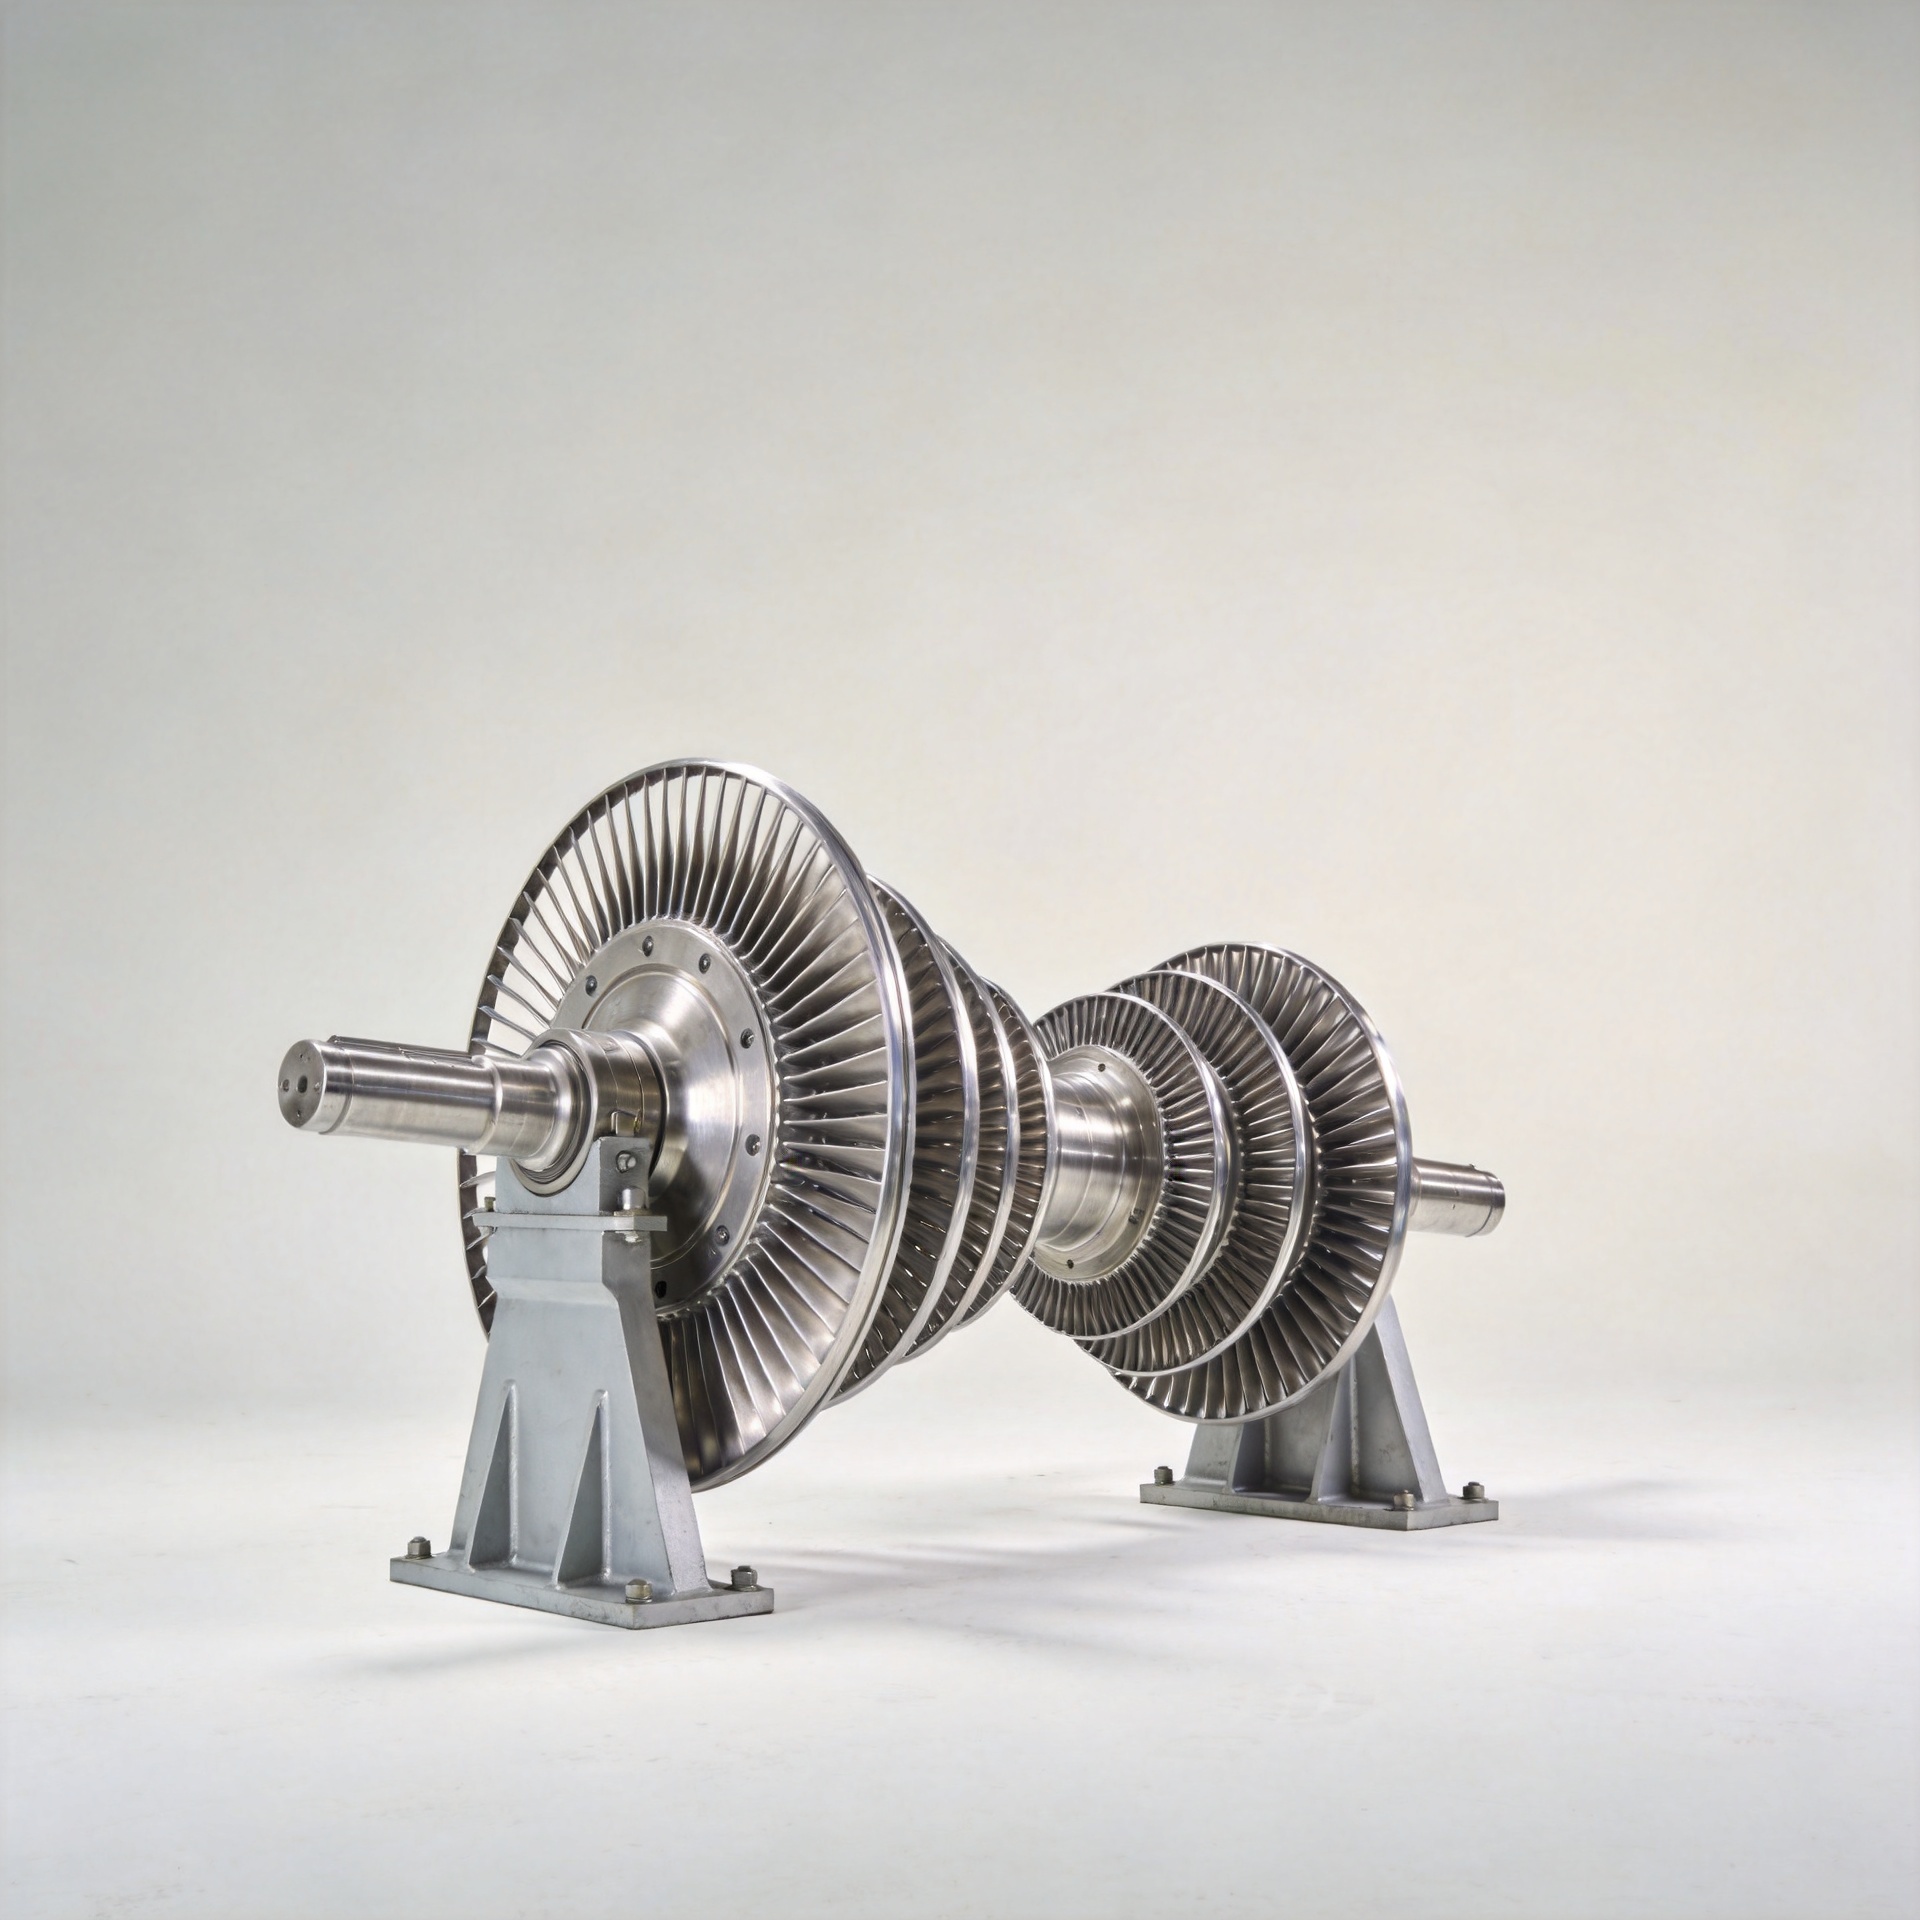
Czy kute wirniki z Inconelu można dostosować do generatorów turbin gazowych?
Tak – kute walczone wirniki z Inconelu można dostosować do generatorów turbin gazowych. W większości sytuacji zakupowych dotyczących przemysłowego wyposażenia do wytwarzania energii elektrycznej wymagane jest – a nie tylko możliwe – pewne stopnie dostosowania. Zamawiający, którzy traktują kute walczone wirniki z Inconelu jako standardowy przedmiot katalogowy, często napotykają problemy z kompatybilnością, które można było wykryć już na etapie określania specyfikacji. Bardziej użytecznym pytaniem jest więc: które parametry należy zdefiniować oraz jakie informacje musi dostarczyć doświadczone przedsiębiorstwo zajmujące się kuciem, aby móc przygotować dla Państwa wiarygodną ofertę cenową.
Przeglądając zapytania o dostawę od operatorów elektrowni oraz dostawców usług konserwacji, naprawy i modernizacji (MRO) w Azji i Amerykach, można zaobserwować spójny wzorzec: kupujący, którzy przynoszą wyraźny rysunek inżynierski oraz określają gatunek stopu, otrzymują szybsze oferty cenowe, bardziej precyzyjne wyniki przy pierwszym egzemplarzu oraz mniej niespodzianek podczas montażu. Dotyczy to bezpośrednio zakupu kованego wirnika z Inconelu, gdzie gatunek stopu, geometria profilu oraz harmonogram obróbki cieplnej to zmienne, które dostawca wymaga od Ciebie potwierdzenia przed rozpoczęciem realizacji zamówienia.
Dlaczego generatory turbin gazowych wymagają konfiguracji wirników specyficznych dla poszczególnych stopni
Generator turbiny gazowej nie jest zbudowany wokół pojedynczego projektu wirnika. Jest to zestaw elementów przeznaczonych specjalnie dla poszczególnych stopni, działających przy stopniowo rosnących ciśnieniu i temperaturze – od wlotu powietrza w kierunku strefy spalania. Każdy stopień sprężarki stawia inne wymagania aerodynamiczne, mechaniczne i termiczne wobec swojego zespołu wirnika. Stopnie przednie pracują w niższych temperaturach, ale są bardziej narażone na pochłanianie cząstek stałych oraz uszkodzenia wynikające z uderzeń. Stopnie tylne funkcjonują w temperaturach, przy których odporność na pełzanie decyduje o czasie życia łopatek.
Z powodu tych warunków specyficznych dla poszczególnych stopni wirnika z wykowanego stopu Inconel przeznaczonego do jednego modelu turbiny nie będzie pasować do innego modelu bez wcześniejszego potwierdzenia inżynieryjnego. Profil przyłączenia korzenia, cięciwa i rozpiętość profilu łopatki, geometria platformy oraz sposób połączenia z tarczą wirnika są określone w oryginalnym projekcie turbiny dla danego modelu. Nawet dwa wirniki oznaczone jako „Inconel” mogą wymagać różnych gatunków stopu, różnych sekwencji kucia oraz różnych cykli obróbki cieplnej – w zależności od tego, na który stopień i w którą maszynę mają być zamontowane.
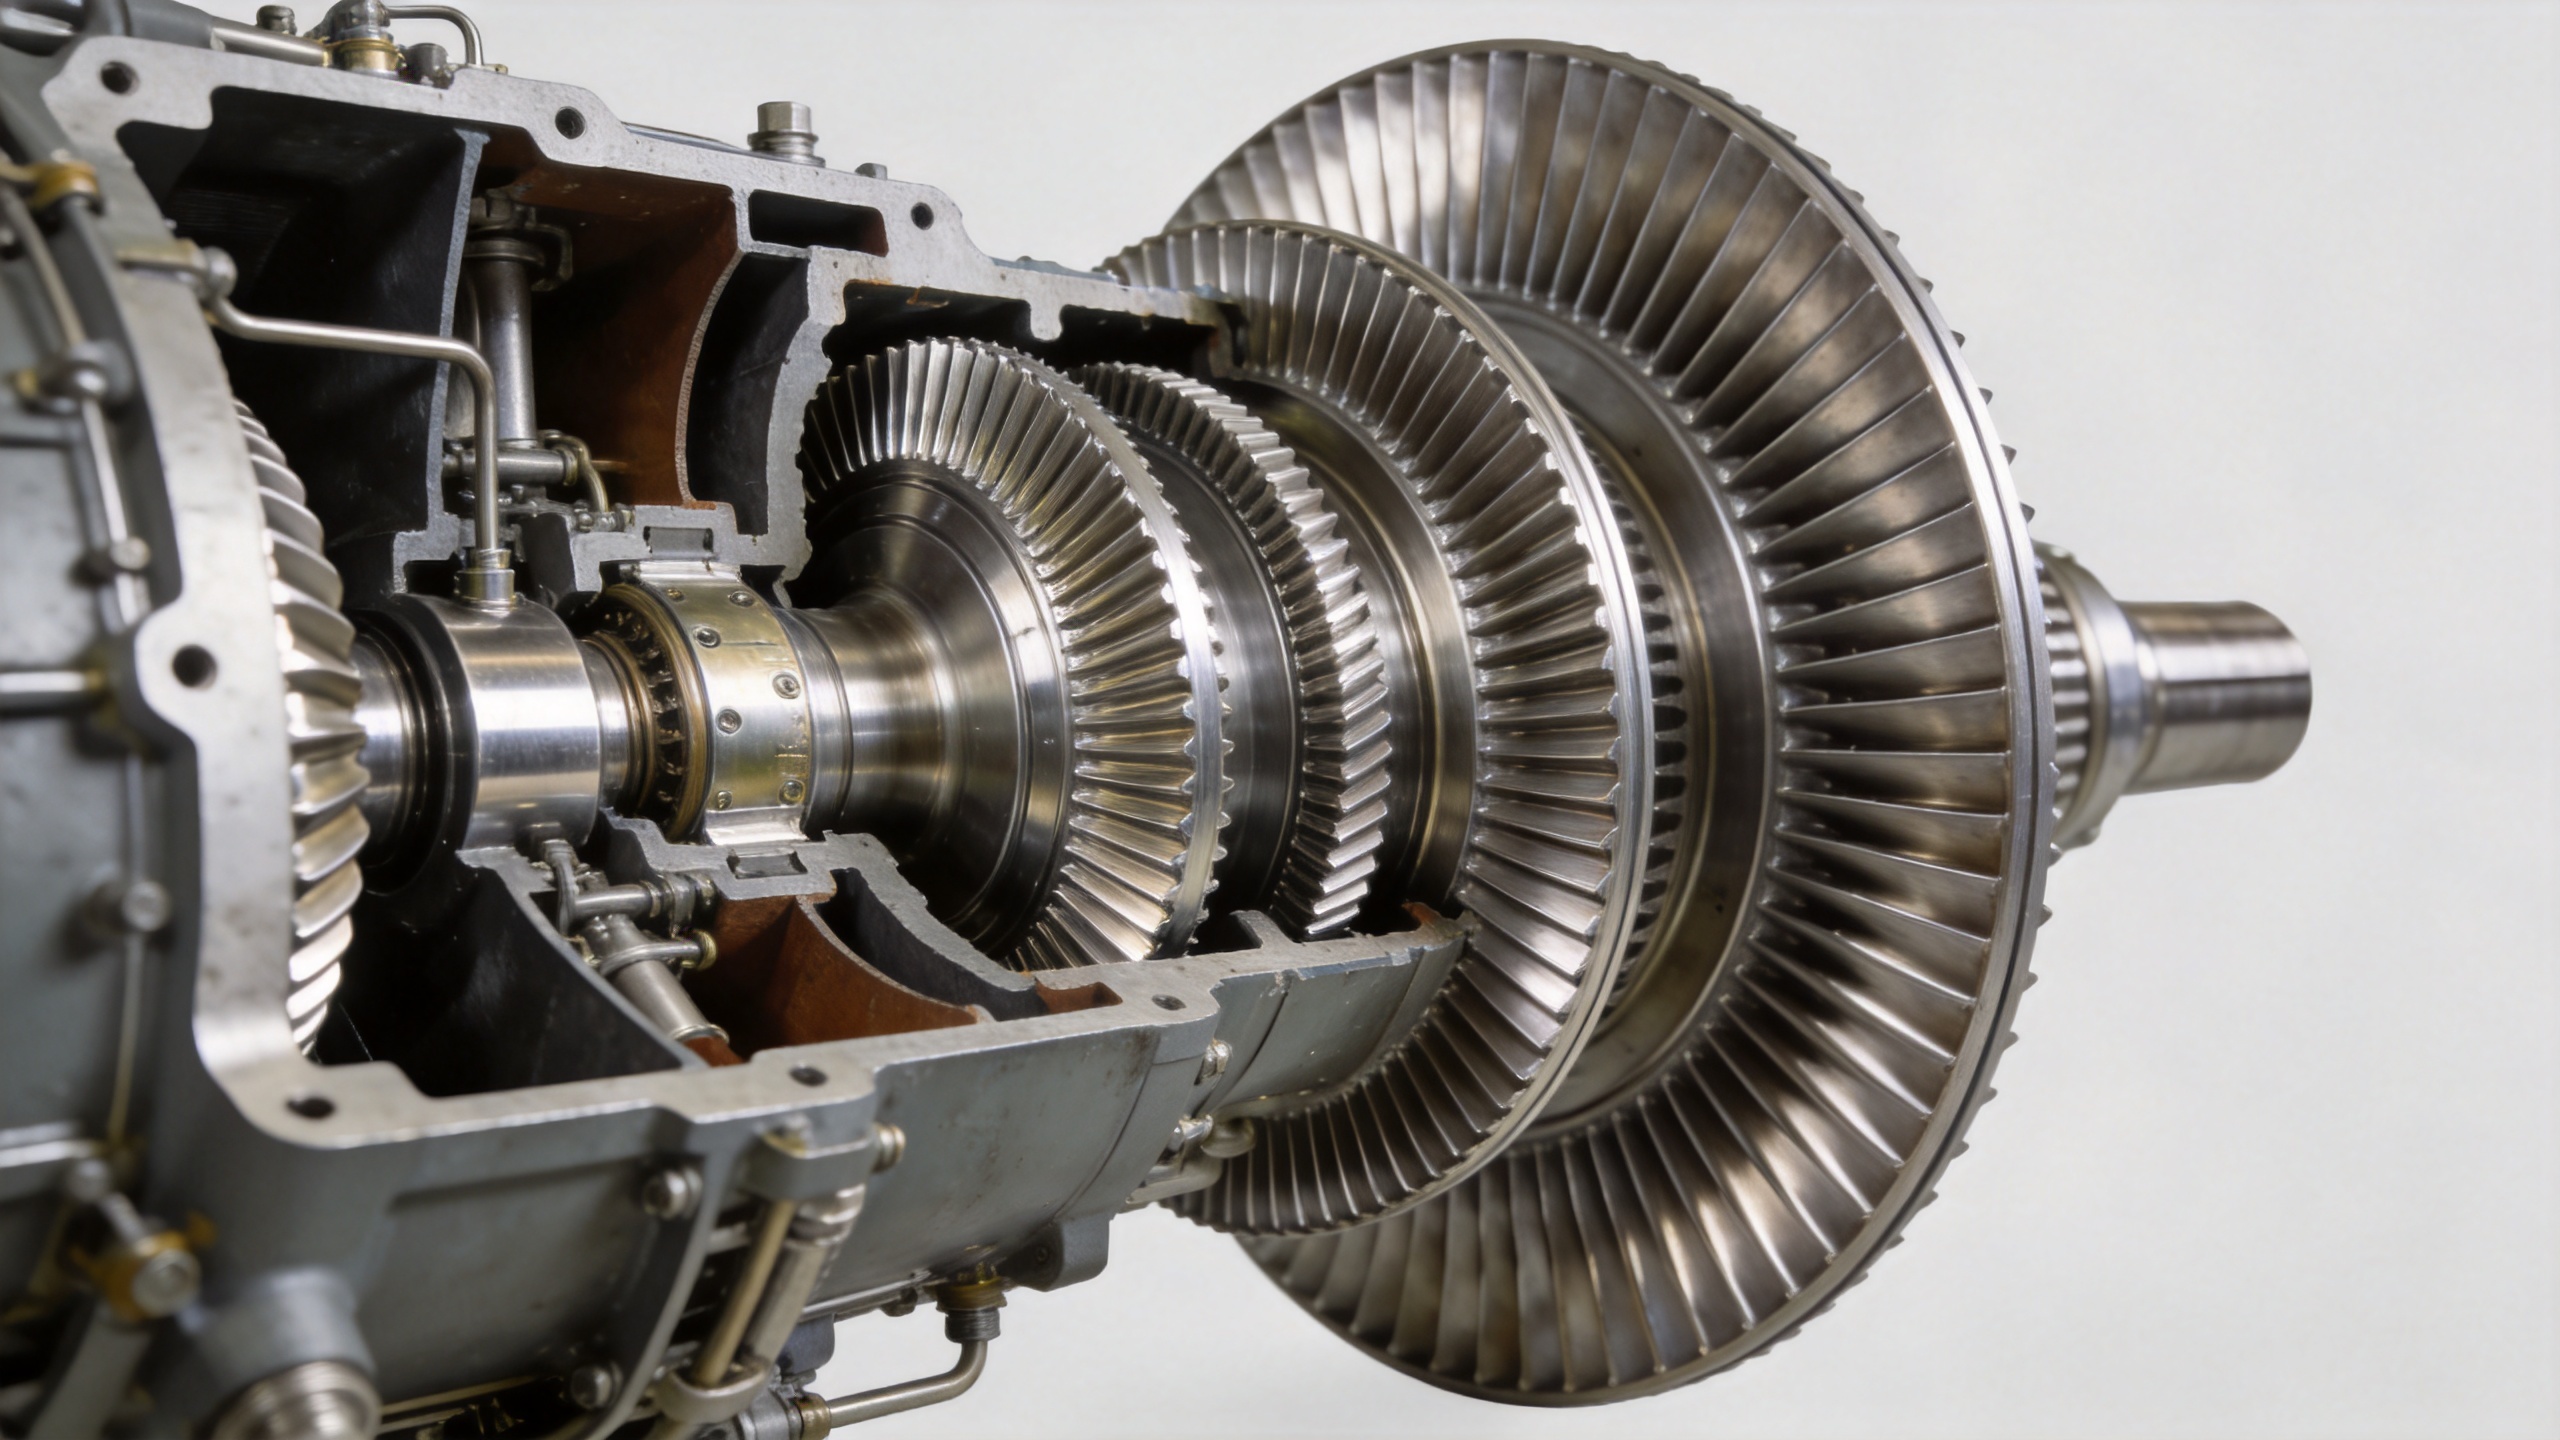
Co można dostosować w wykowanym wirniku z Inconelu
Przy ocenie, czy dostawca wyrobów kowanych jest w stanie spełnić Państwa wymagania, parametry podlegające dostosowaniu w wykowanym wirniku z Inconelu można pogrupować w cztery główne obszary:
1. Wybór gatunku stopu
Rodzina stopów Inconel obejmuje kilka gatunków stopów o różnych zakresach wydajności. Inconel 718 (UNS N07718) zachowuje swoje właściwości wytrzymałościowe do temperatury około 700 °C (1300 °F) i jest stosowany w większości etapów sprężania w przemysłowych turbinach gazowych. W przypadku wyższych temperatur roboczych, do około 980 °C, bardziej odpowiednie są Inconel X-750 lub podobne utwardzane wydzieleniowo stopy niklu. Standardowy Inconel 718 ma temperaturę rozpuszczalności fazy γ′ bliską 950 °C; powyżej tego progu zaczyna się grubienie wydzieleń, co prowadzi do obniżenia odporności na pełzanie i określa praktyczną górną granicę temperatury stosowania tego gatunku.
Wybór gatunku stopu to osobna decyzja dostosowawcza przy zamawianiu kованego wirnika z Inconel. Dostawca współpracujący z wieloma gatunkami stopów w ramach systemu Inconel oraz regularnie udostępniający certyfikowaną dokumentację hutniczą dla każdego z nich umożliwia dopasowanie materiału do rzeczywistej temperatury danego etapu, a nie korzystanie wyłącznie z gatunku znajdującego się w magazynie.
2. Geometria i wymiary profilu
Geometria profilu jest najbardziej wymagającym technicznie wymiarem do dostosowania w kованym wirniku z Inconelu. Dostawcy, którzy potrafią pracować na podstawie rysunków inżynierskich klienta – dwuwymiarowych rysunków technicznych lub trójwymiarowych plików CAD – produkują profile specyficzne dla danego stopnia, które odpowiadają specyfikacji producenta oryginalnego wyposażenia (OEM) lub zweryfikowanemu projektowi opracowanemu metodą reverse engineering. Obejmuje to cięciwę profilu łopatki, rozpiętość, kąt skręcenia, geometrię krawędzi natarcia i krawędzi spływu, kształt mocowania u podstawy łopatki (typu fir-tree, typu dovetail lub zintegrowany z platformą) oraz geometrię końcówki łopatki.
Gdy oryginalne rysunki producenta oryginalnego wyposażenia (OEM) są niedostępne dla starszego modelu turbiny, reverse engineering oparty na fizycznym wzorcu referencyjnym stanowi praktyczną alternatywę. Niezależnie od wybranej ścieżki dokładność wymiarowa musi być zachowana przez cały cykl produkcji, a nie tylko w przypadku pierwszego wyrobu próbengo. Raporty z pomiarów wykonanych za pomocą maszyny pomiarowej współrzędnościowej (CMM) lub skanowania 3D dla każdej partii dostawy należą do standardowego zakresu usług kwalifikowanego dostawcy kowanych wirników z Inconelu.
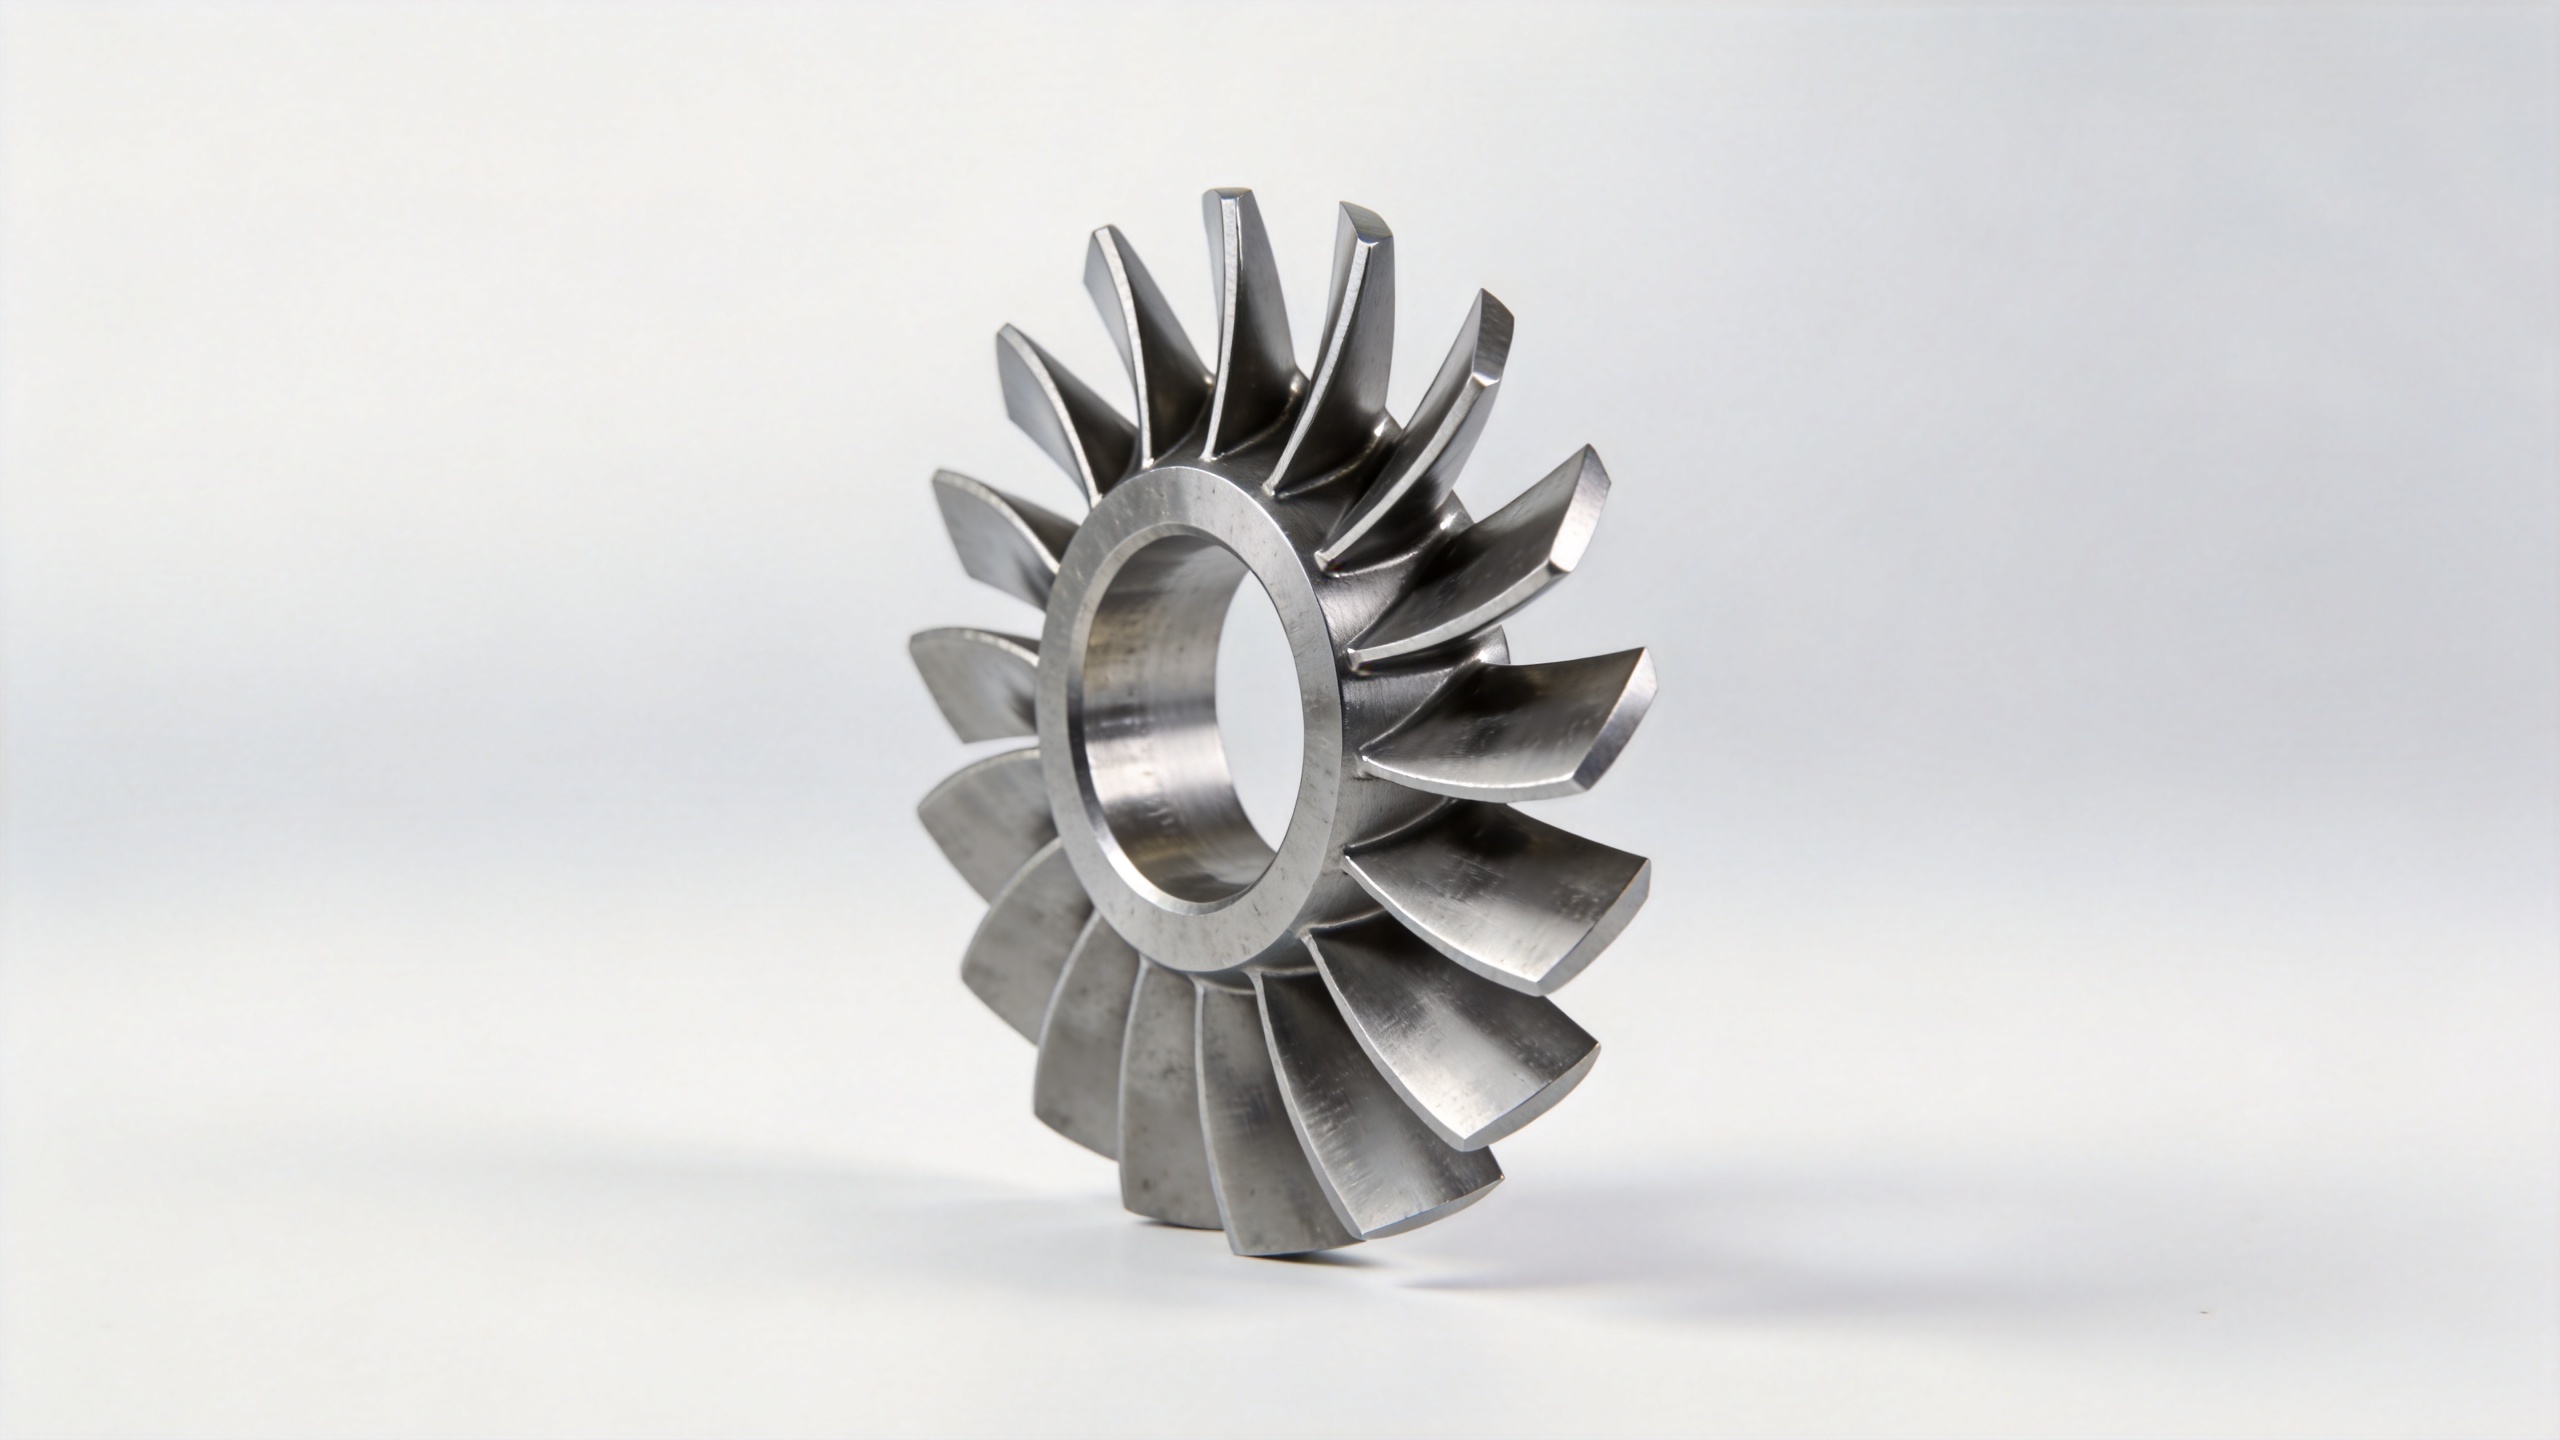
3. Protokół obróbki cieplnej
Obróbka cieplna po kowaniu kontroluje właściwości mechaniczne kutego wirnika z Inconelu: twardość, wytrzymałość na rozciąganie, żywotność zmęczeniowa oraz odporność na pełzanie zależą od tego, jak przeprowadzono proces żarzenia w roztworze i starzenia. Dostawca posiadający udokumentowane parametry procesu może osiągnąć określony cel pod względem właściwości materiałowych, a nie tylko wymiarowych, oraz potwierdzić to danymi testów dla każdej partii zawartymi w paczce wysyłkowej.
4. Obróbka powierzchniowa i wykańczanie
Wirniki przeznaczone do turbin przemysłowych w lokalizacjach nadmorskich, w pustynnych instalacjach lub w obiektach petrochemicznych często korzystają z powłok chroniących przed erozją lub korozją, co wydłuża interwały konserwacji. Również uzyskanie określonej chropowatości powierzchni ma znaczenie tam, gdzie efektywność aerodynamiczna wirnika w trakcie jego eksploatacji jest istotna dla operatora.
Co wymaga proces dostosowania od kupującego
Najbardziej wykwalifikowani dostawcy kutek rozpoczynają współpracę dotyczącą kutej turbiny z Inconelu od przeglądu rysunku. Celem jest potwierdzenie, że geometria nadaje się do wytwarzania w ramach możliwości procesu kucia, że określona gatunkowo stopowa stali Inconel jest dostępna w odpowiedniej formie pręta, a także że tolerancje podane na rysunku można rzeczywiście zweryfikować za pomocą wyposażenia kontrolnego dostawcy na etapie odbioru. Przekazanie rysunku dostawcy jak najwcześniej—even w wersji wstępnej—tworzy wspólny odniesienie techniczne i zmniejsza ryzyko niezgodności wymiarowych wykrywanych podczas pierwszej kontroli próbki.
Dla nowych relacji z dostawcami wymagany jest raport z inspekcji pierwszego egzemplarza (FAIR), który potwierdza zgodność wymiarową wyrobu z dokumentacją projektową klienta przed wprowadzeniem do pełnej produkcji serii. Jest to standardowa praktyka kwalifikacyjna dla niestandardowych elementów obrotowych i najprawdopodobniej najmniej uciążliwy sposób budowania zaufania wobec dostawcy, z którym dotychczas nie współpracowano.
Ocenianie zdolności dostawcy do produkcji niestandardowego wirnika z Inconelu metodą kucia
Nie każdy dostawca, który reklamuje „kucie z Inconelu”, dysponuje kontrolą procesu oraz infrastrukturą dokumentacyjną wymaganą w rzeczywistości przez zakupy generatorów turbin gazowych. Przy ocenie kandydata na dostawcę niestandardowych wirników z Inconelu metodą kucia warto zadać następujące pytania:
- Czy dostawca może przyjmować i pracować na podstawie rysunków inżynierskich lub plików 3D CAD klienta jako specyfikacji produkcyjnej?
- Czy certyfikaty materiału — skład stopu, wyniki badań mechanicznych, śledzalność partii termicznej — są standardowo dostarczane razem z każdą zamówioną partią?
- Czy raport z kontroli wymiarowej (dane z pomiaru CMM lub skanowania 3D kluczowych przekrojów profilu aerodynamicznego) jest dołączany do każdej partii dostawy?
- Czy dostawca posiada udokumentowane doświadczenie w pracy z konkretnym stopem Inconel, który został określony?
- Czy dostępna jest produkcja małoseryjna lub prototypowa w ramach programów kwalifikacyjnych przed podjęciem zobowiązań dotyczących masowej produkcji?
Przydatny wskaźnik: sposób, w jaki dostawca obsługuje dokumentację, często odzwierciedla sposób, w jaki obsługuje same części. Dostawcy posiadający uporządkowane certyfikaty materiałów, śledzalność partii oraz zorganizowane raporty z inspekcji zazwyczaj inwestowali w kontrole procesowe zapewniające spójność wyników wymiarowych w kolejnych zamówieniach. Dostawcy, którzy mają trudności z przygotowaniem takiej dokumentacji, często to także ci sami, u których z biegiem czasu pojawia się problem zmienności wymiarowej między partiami.
Podsumowanie
Kończówka wirnika wykonana z inconelu metodą kucia może być dostosowana pod kątem gatunku stopu, geometrii profilu, obróbki cieplnej oraz obróbki powierzchniowej, aby spełnić konkretne wymagania etapu generatora turbiny gazowej. Proces obejmuje opracowanie rysunku inżynierskiego, a następnie inspekcję pierwszego egzemplarza i wymaga dostawcy posiadającego weryfikowalne certyfikaty materiałowe oraz raporty wymiarowe dla każdej partii. Dla operatorów i dostawców usług konserwacji, naprawy i modernizacji (MRO), którzy poszukują wirników zamiennych lub przeznaczonych do modernizacji, rozpoczęcie od przeglądu rysunku to najszybsza metoda uzyskania rzeczywistego ofertowania i potwierdzenia wykonalności zamówienia na niestandardową, kowaną końcówkę wirnika z inconelu.
Navi Power Technology produkuje precyzyjne, kowane łopatki sprężarek oraz komponenty wirników do turbin gazowych, bazując na rysunkach klientów z pełną śledzilnością materiału oraz dokumentacją kontroli wymiarowej. [email protected]aby omówić model Twojej turbiny oraz wymagania dotyczące danego etapu, skontaktuj się z naszym zespołem inżynierskim pod adresem