 EN

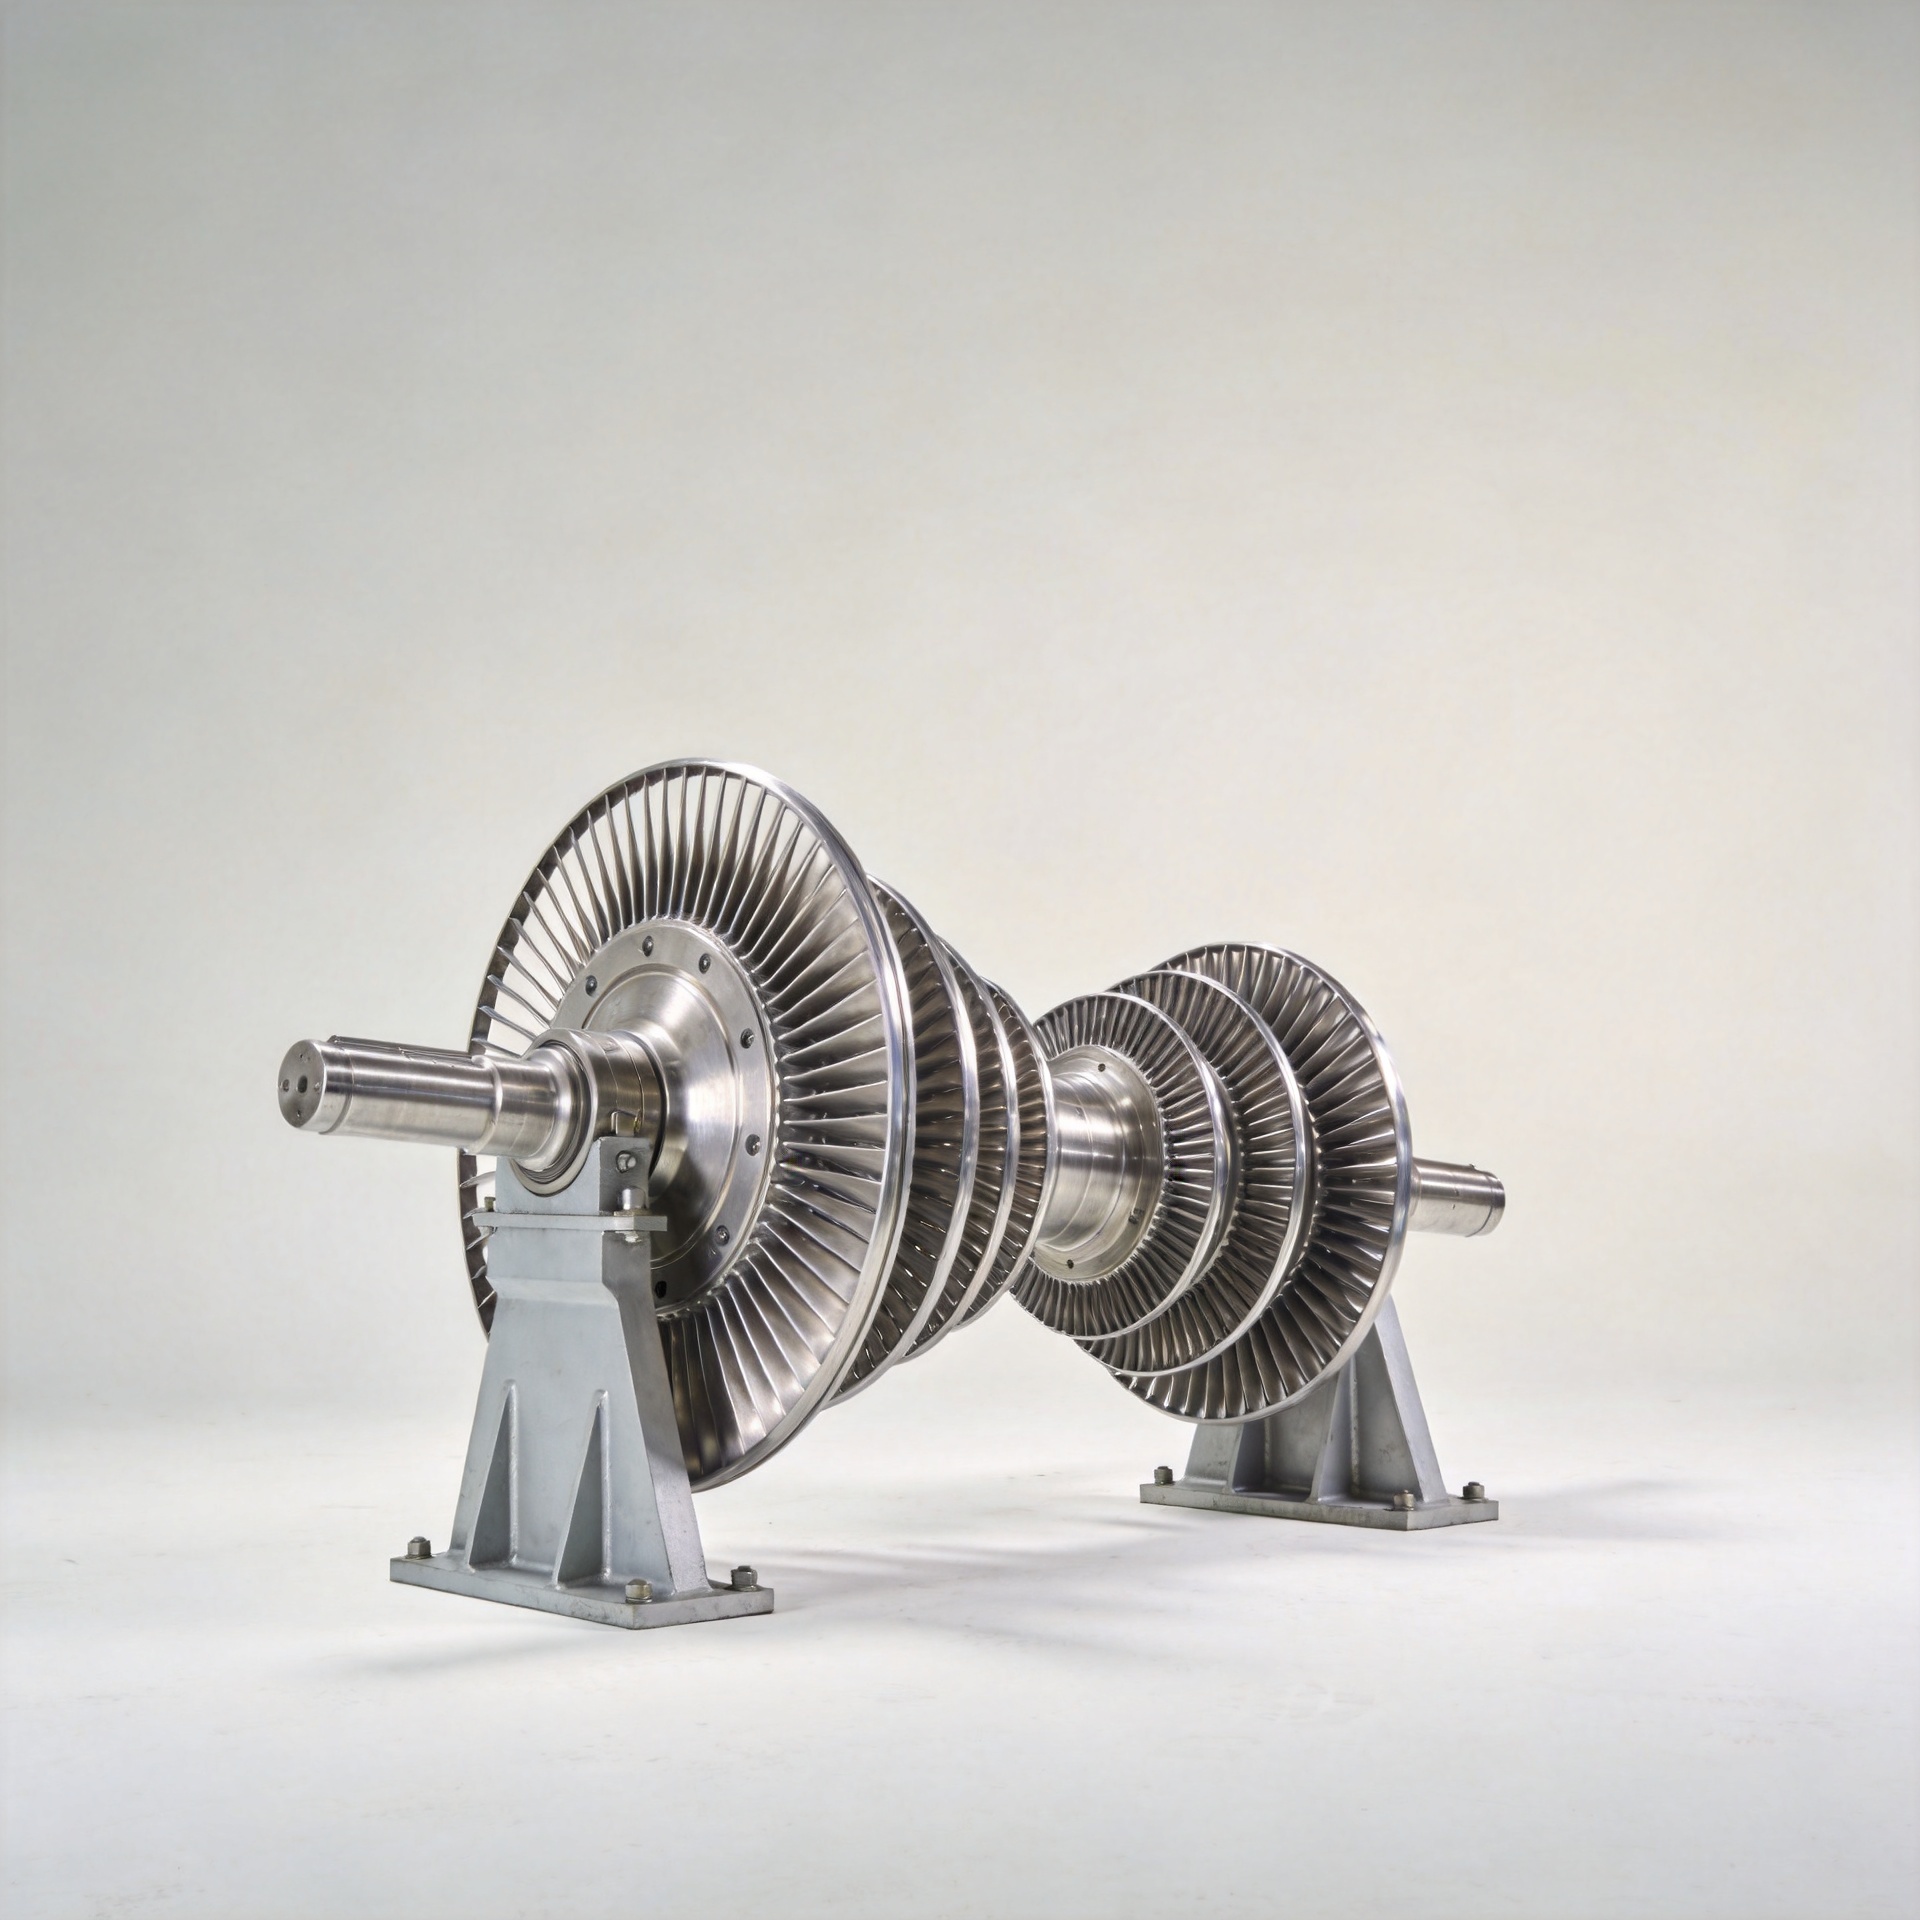
Voiko kovan inconel-rotorin valmistaa mukautettuna kaasuturbiinigeneraattoreihin?
Kyllä—kovuudeltaan kuumakäsitelty inconel-rotori voidaan räätälöidä kaasuturbiinigeneraattoreihin. Teollisen sähköntuotantolaitteiston hankinnoissa jokin määrä räätälöintiä on useimmissa tapauksissa itse asiassa pakollista, ei vaihtoehtoinen. Ostajat, jotka käsittelevät kovuudeltaan kuumakäsiteltyä inconel-rotoria standardituotteena, törmäävät usein yhteensopivuusongelmiin, jotka olisi voitu havaita jo eritelmävaiheessa. Käytännöllisempi kysymys on, mitkä parametrit on määriteltävä ja millaista tietoa pätevä kuumakäsitelijä tarvitsee sinulta ennen tarkan tarjouksen antamista.
Tarkastellessa hankintakyselyjä voimalaitosten käyttäjiltä ja MRO-palveluntarjoajilta Aasiassa ja Amerikoissa malli on johdonmukainen: ostajat, jotka saapuvat selkeällä teknisellä piirustuksella ja määritellyllä seosluokalla, saavat nopeammin tarjouksia, paremman laadun ensimmäisistä tuotteista ja vähemmän asennusongelmia. Tämä pätee suoraan kuumavalssattujen Inconel-rotorien hankintaan, jossa seosluokka, profiiligeometria ja lämpökäsittelyohjelma ovat kaikki muuttujia, jotka toimittajan täytyy saada vahvistettua ennen työn aloittamista.
Miksi kaasuturbiinigeneraattoreissa vaaditaan vaihekohtaisia roottorikonfiguraatioita
Kaasuturbiinigeneraattoria ei rakenneta yhden roottorin suunnittelun varaan. Se koostuu vaihekohtaisista komponenteista muodostuvasta pinosta, jotka toimivat yhä korkeammassa paineessa ja lämpötilassa ilmanottoaukosta polttotilaan eteenpäin. Jokainen puristinvaihe asettaa erilaisia aerodynaamisia, mekaanisia ja lämpöteknisiä vaatimuksia sen roottoriryhmälle. Etuvaiheet toimivat viileämmässä lämpötilassa, mutta niissä on suurempi alttius hiukkasten imemiselle ja iskuvaurioille. Takavaiheet toimivat lämpötiloissa, joissa siiven elinikää määrittää kriittisesti kriipumisvastus.
Näiden vaihekohtaisten ehtojen vuoksi yhden turbiinimallin varten valmistettu kovuusmuovattu Inconel-rotori ei sovi toiseen malliin ilman teknistä vahvistusta. Juuriliitoksen profiili, siiven poikkipinnan jänteen ja jännityksen pituus, alustan geometria sekä rottorilevyn kanssa muodostuva liitos määritellään kaikki alkuperäisessä turbiinisuunnittelussa mallikohtaisesti. Jopa kaksi rotoria, joissa molemmissa on merkintä "Inconel", voi vaatia eri seosten luokkia, erilaisia kovuusmuovausjärjestelmiä ja eri lämpökäsittelyohjelmia riippuen siitä, mihin vaiheeseen ja mihin koneeseen ne asennetaan.
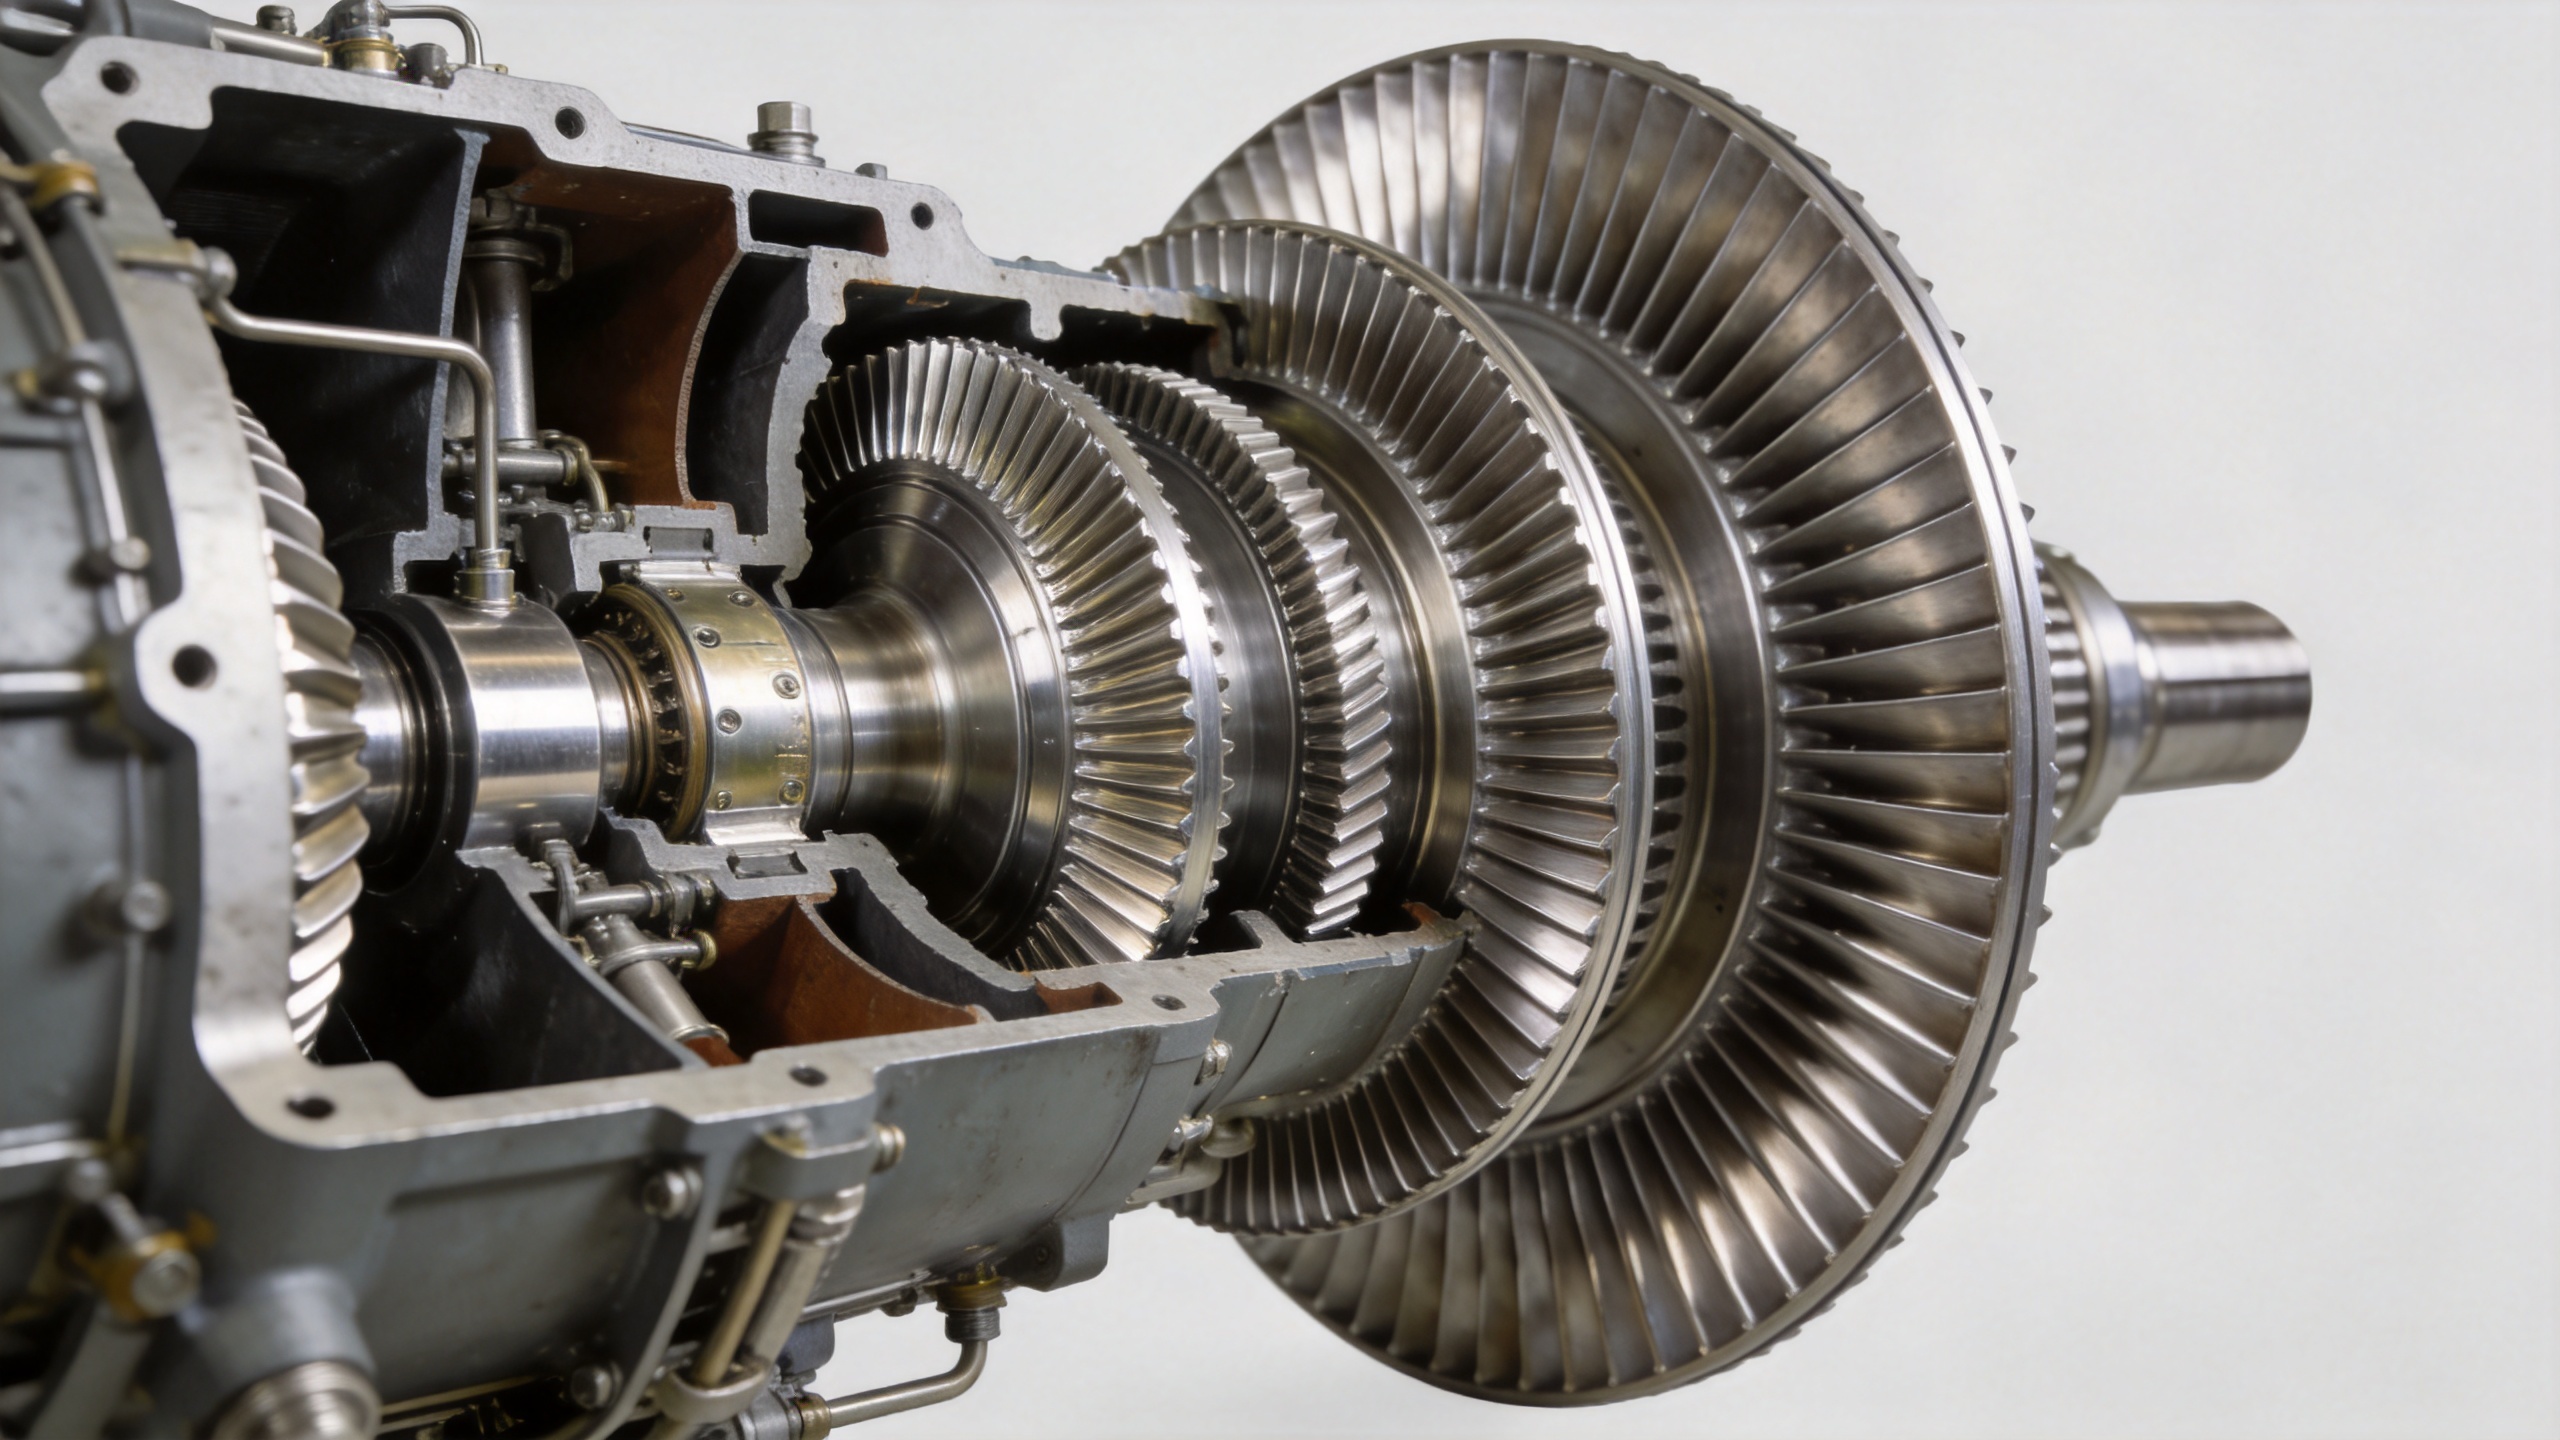
Mitä voidaan mukauttaa kovuusmuovatulla Inconel-rottorilla
Arvioitaessa, kykeneekö kovuusmuovaus-toimittaja täyttämään vaatimuksesi, kovuusmuovatun Inconel-rottorin mukautettavat parametrit jakautuvat neljään pääalueeseen:
1. Seoksen luokan valinta
Inconel-perhe sisältää useita seosluokkia, joilla on erilaiset suorituskykyalueet. Inconel 718 (UNS N07718) säilyttää lujuutensa noin 700 °C:n (1300 °F):n lämpötilaan asti ja kattaa suurimman osan kompressorivaiheiden sovelluksista teollisissa kaasuturbiineissa. Korkeammissa käyttölämpötiloissa, noin 980 °C:een asti, sopivat paremmin Inconel X-750 tai muut vastaavat sadekarkaisulla kovennetut nikkeli-superseokset. Standardin Inconel 718 γ′-liukoisuuden lämpötila on noin 950 °C; sen yläpuolella sadehiukkasten karkeutuminen alkaa vähentää kriittistä lujuutta, mikä asettaa käytännön ylärajan tälle seosluokalle.
Seosluokan valinta on itsessään mukautettava päätös, kun tilataan kuumavalssattua Inconel-rotoria. Toimittaja, joka käsittelee useita eri seosluokkia Inconel-järjestelmässä ja joka antaa tavallisesti jokaisesta luokasta sertifioitua valmistusdokumentaatiota, mahdollistaa materiaalin sovittamisen todelliseen vaiheen lämpötilaan eikä vain käyttämällä varastosta saatavilla olevaa seosluokkaa.
2. Geometria ja profiilimitat
Profiiligeometria on teknisesti vaativin ulottuvuus, jota voidaan mukauttaa kovakuumamuovattuun Inconel-rotoriin. Toimittajat, jotka voivat työskennellä asiakkaan suunnittelupiirrosten – 2-ulotteisten teknisten piirrustusten tai 3-ulotteisten CAD-tiedostojen – pohjalta, tuottavat vaihekohtaisia profiileja, jotka vastaavat joko alkuperäisen valmistajan (OEM) määrittelyjä tai validoitua käänteistä suunnittelua (reverse engineering) käyttävää suunnitelmaa. Tähän kuuluvat siiven poikkileikkauksen pituus (chord), jänneväli (span), kiertokulma (twist angle), etu- ja takareunan geometria, juuren kiinnitysmuoto (esim. puunmuotoinen, kielimuotoinen tai alustaan integroitu) sekä kärjen profiili.
Kun alkuperäisiä OEM-piirroksia ei ole saatavilla vanhentuneen turbiinimallin osalta, fyysiseen viitemallin perusteella tehtävä käänteinen suunnittelu (reverse engineering) on toimiva vaihtoehto. Riippumatta siitä, kumpaa tietä valitaan, mitallisen tarkkuuden on säilyttävä koko tuotantosarjan ajan, ei ainoastaan ensimmäisen tuotteen näytteessä. Koordinaattimittakoneella (CMM) tai 3-ulotteisella skannauksella tehtävät tarkastusraportit jokaisesta toimituserästä kuuluvat siihen, mitä pätevä kovakuumamuovattujen Inconel-rotorien toimittaja toimittaa standardina.
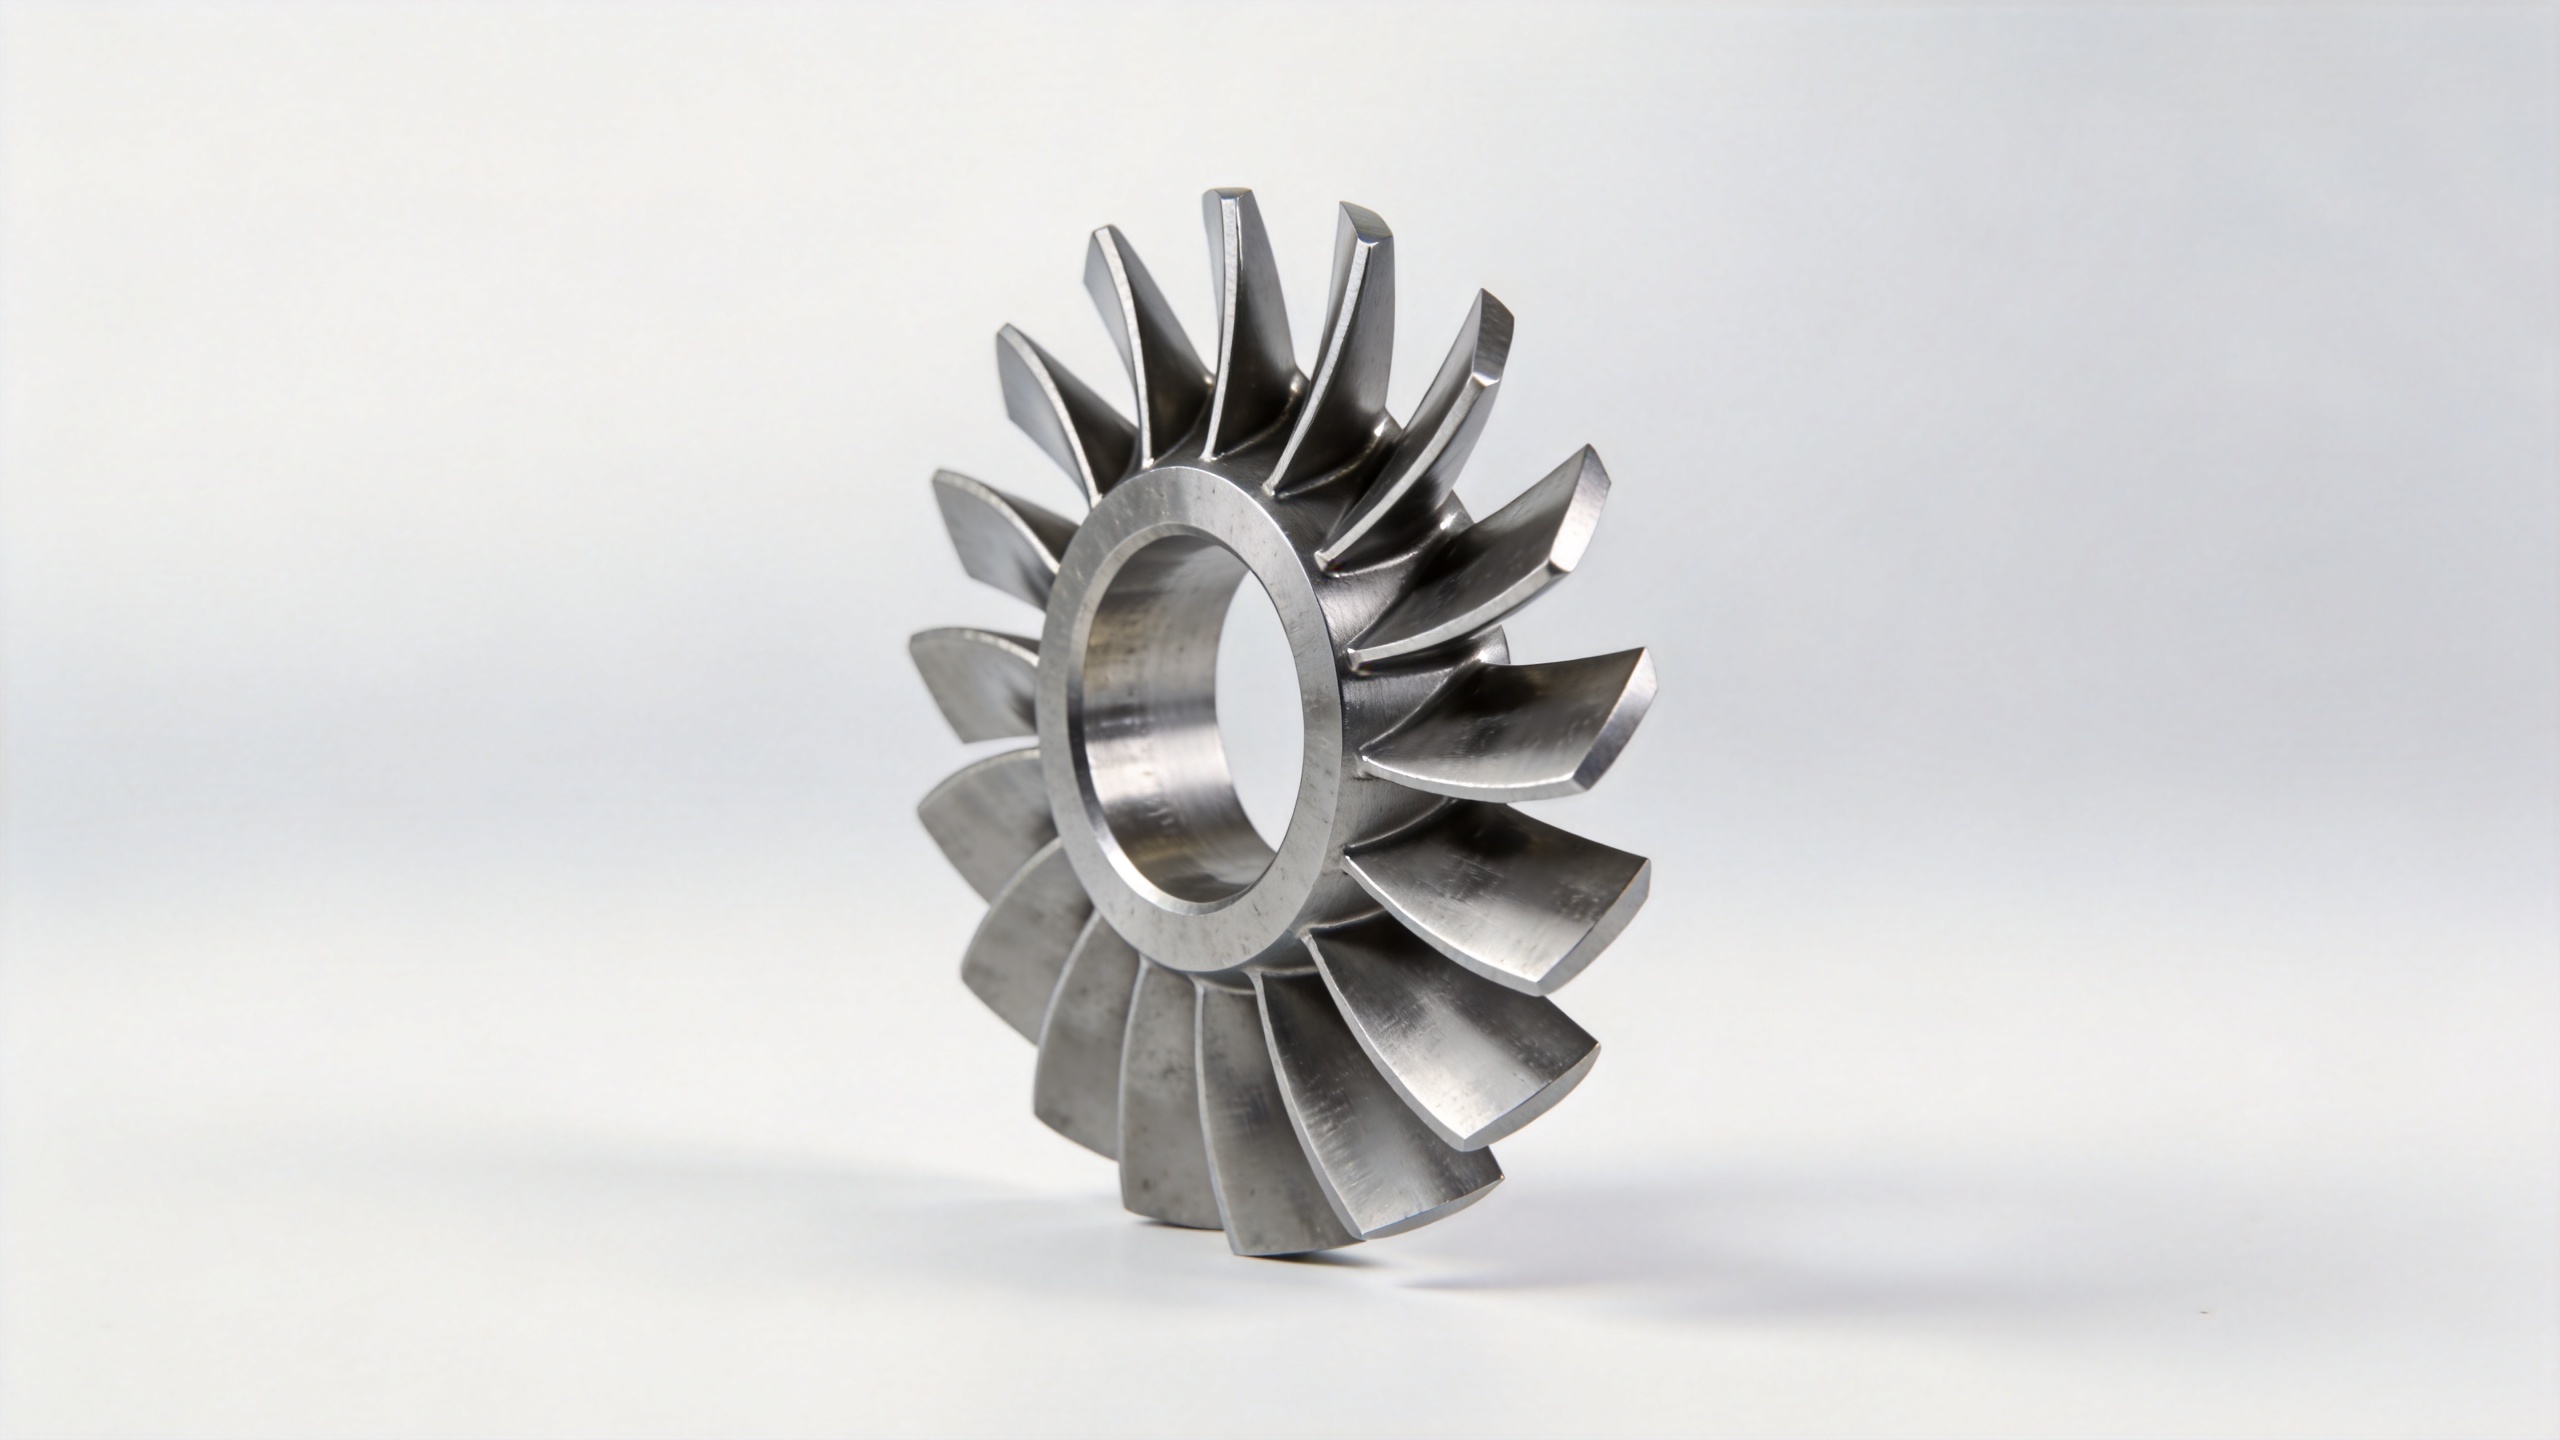
3. Lämmökäsittelyprotokolla
Muovauksen jälkeinen lämmökäsittely ohjaa muovattujen Inconel-rotorien mekaanisia ominaisuuksia: kovuus, vetolujuus, väsymiselämä ja kriitäminen riippuvat ratkaisevasti siitä, miten liuotuspehmennys ja vanhenemiskäsitteet suoritetaan. Toimittaja, jolla on dokumentoitu prosessiparametrit, pystyy saavuttamaan määritellyn ominaisuustavoitteen, ei ainoastaan mitallisen tavoitteen, ja voi tukea sitä eräkohtaisilla testituloksilla, jotka sisällytetään toimituspakettiin.
4. Pinnankäsittely ja viimeistely
Teollisuusturbiineihin asennettavat rottorit, jotka menevät rannikkoalueille, aavikkoasemiin tai petrokemiallisille tehtaalle, hyötyvät usein kulutuksesta tai korroosiosta suojaavia pinnoitteita palveluvälien pidentämiseksi. Myös pinnanlaatu määritellyllä karheudella on merkityksellinen siinä tapauksessa, että aerodynaaminen tehokkuus rottorin käyttöiän aikana on operaattorille tärkeää.
Mitä räätälöintiprosessi vaatii ostajalta
Useimmat kvalifioidut muokkauslaitokset aloittavat valmistetun Inconel-rotorin tilauksen piirustustarkistuksella. Tarkoituksena on varmistaa, että geometria on valmistettavissa muokkausprosessin puitteissa, että määritelty seosluokka on saatavilla oikeassa sauvamuodossa ja että piirustuksessa ilmoitetut toleranssit ovat sellaisia, että toimittajan tarkastuslaitteet voivat todellakin varmistaa niiden noudattamisen hyväksyntävaiheessa. Piirustuksen saattaminen toimittajan käsiin mahdollisimman varhain – jopa esiversio – luodaan yhteinen tekninen viite ja vähentää riskiä siitä, että mittojen epäsopivuudet ilmenevät vasta ensimmäisen tuotteen tarkastuksessa.
Uusien toimittajien kanssa tehtävissä sopimuksissa vaaditaan ensimmäisen tuotteen tarkastusraportti (FAIR), joka liitetään asiakkaan piirustusasiakirjoihin ja jossa vahvistetaan mittojen noudattaminen ennen täyden tuotonerän vapauttamista. Tämä on standardikäytäntö mukautettujen pyörivien komponenttien kvalifiointiin, ja se on todennäköisesti vähiten vaikeasti toteutettava tapa luoda luottamusta toimittajaan, jota ei ole käytetty aiemmin.
Toimittajan mukautetun Inconel-rotorin kovuusmuovauksen kyvyn arviointi
Kaikki toimittajat, jotka mainostavat "Inconel-kovuusmuovaukseen" erikoistumistaan, eivät välttämättä omista prosessin valvontaa ja dokumentointijärjestelmää, jota kaasuturbiinigeneraattoreiden hankinnassa todellisuudessa vaaditaan. Kun arvioidaan ehdokasta mukautetun Inconel-rotorin toimittajaksi, kannattaa esittää seuraavia kysymyksiä:
- Voiko toimittaja hyväksyä ja käsitellä asiakkaan insinööripirustuksia tai 3D-CAD-tiedostoja tuotantospesifikaationa?
- Lähetetäänkö materiaalitodistus – seoskoostumus, mekaanisten testien tulokset ja lämpökäsittelyerän jäljitettävyys – jokaiseen tilaukseen standardina?
- Onko koko erästä kohden mitattu ulottuvuusraportti (CMM- tai 3D-skannausdata tärkeistä ilmansiiven poikkileikkauksista) mukana?
- Onko toimittajalla dokumentoitua kokemusta tietystä määritellystä Inconel-laatusta?
- Onko pieniä sarjoja tai prototyyppituotantoa saatavilla kvalifiointiohjelmia varten ennen tilausmäärien lisäämistä?
Hyödyllinen indikaattori: sitä, kuinka toimittaja käsittelee dokumentaatiota, heijastaa usein se, kuinka he käsittelevät itse osia. Toimittajat, joilla on järjestelty materiaalitodentus, eräseuranta ja rakennettu tarkastusraportointi, ovat yleensä sijoittaneet prosessien valvontaan, mikä pitää ulottuvuustulokset yhtenäisinä toistettavissa tilauksissa. Toimittajat, jotka vaikeasti tuottavat kyseistä dokumentaatiota, ovat usein samat toimittajat, joilla erästä erään ulottuvuusvaihtelu kasvaa ongelmaksi ajan myötä.
Yhteenveto
Kovan inconel-roottorin voi mukauttaa eri seosluokkiin, profiiligeometriaan, lämpökäsittelyyn ja pinnankäsittelyyn sovittaakseen sen tietyn kaasuturbiinin generaattorivaiheen vaatimuksiin. Prosessi kattaa suunnittelupiirroksen laatimisesta ensimmäisen näytteen tarkastukseen ja edellyttää toimittajaa, jolla on todennettavissa oleva materiaalitodistus ja erillinen mitallinen raportointi jokaisesta erästä. Kaasuturbiinien käyttäjille ja MRO-palveluntarjoajille, jotka hankkivat korvaus- tai uudelleenkäyttöroottoreita, piirrosten tarkastelu on nopein tapa saada realistinen tarjous ja vahvistaa mahdollisuus tilata mukautettu kovan inconel-roottori.
Navi Power Technology valmistaa tarkkuuskovattuja kompressorisiipiä ja roottorikomponentteja kaasuturbiineihin asiakkaan piirustusten perusteella täydellisellä materiaalin jäljitettävyydellä ja mitallisella tarkastusdokumentoinnilla. [email protected]keskustellaksesi turbiinimallistanne ja vaihevaatimuksistanne.