 EN

Testresztett Inconel forgórész testreszabható-e gázturbinás generátorokhoz?
Igen – egy kovácsolt Inconel forgórész testreszabható gázturbinás generátorokhoz. A legtöbb ipari energiatermelő berendezés beszerzési helyzetében a testreszabás valójában szükségszerű, nem választható. Azok a vásárlók, akik egy kovácsolt Inconel forgórészt standard katalóguscikknek tekintenek, gyakran kompatibilitási problémákba ütköznek, amelyeket a specifikációs fázisban észlelhetnének. A hasznosabb kérdés az, hogy mely paramétereket kell meghatározni, és milyen információra van szüksége egy megfelelően képzett kovácsoló szállítónak, mielőtt pontos árajánlatot tudna adni.
A villamosenergia-termelők és az MRO szervizszolgáltatók ázsiai és amerikai régiókból érkező beszerzési lekérdezéseinek elemzése során egyértelmű minta figyelhető meg: azok a vásárlók, akik egy világos műszaki rajzzal és meghatározott ötvözetminőséggel érkeznek, gyorsabb árajánlatot kapnak, tisztább első mintákat és kevesebb telepítési meglepetést tapasztalnak. Ez közvetlenül vonatkozik az Inconel forgótestek beszerzésére is, ahol az ötvözetminőség, a profilgeometria és a hőkezelési ütemterv mind olyan változók, amelyeket a szállítónak előre tisztáznia kell Önnel a munka megkezdése előtt.
Miért igényelnek a gázturbinagenerátorok szakaszspecifikus forgótest-konfigurációkat
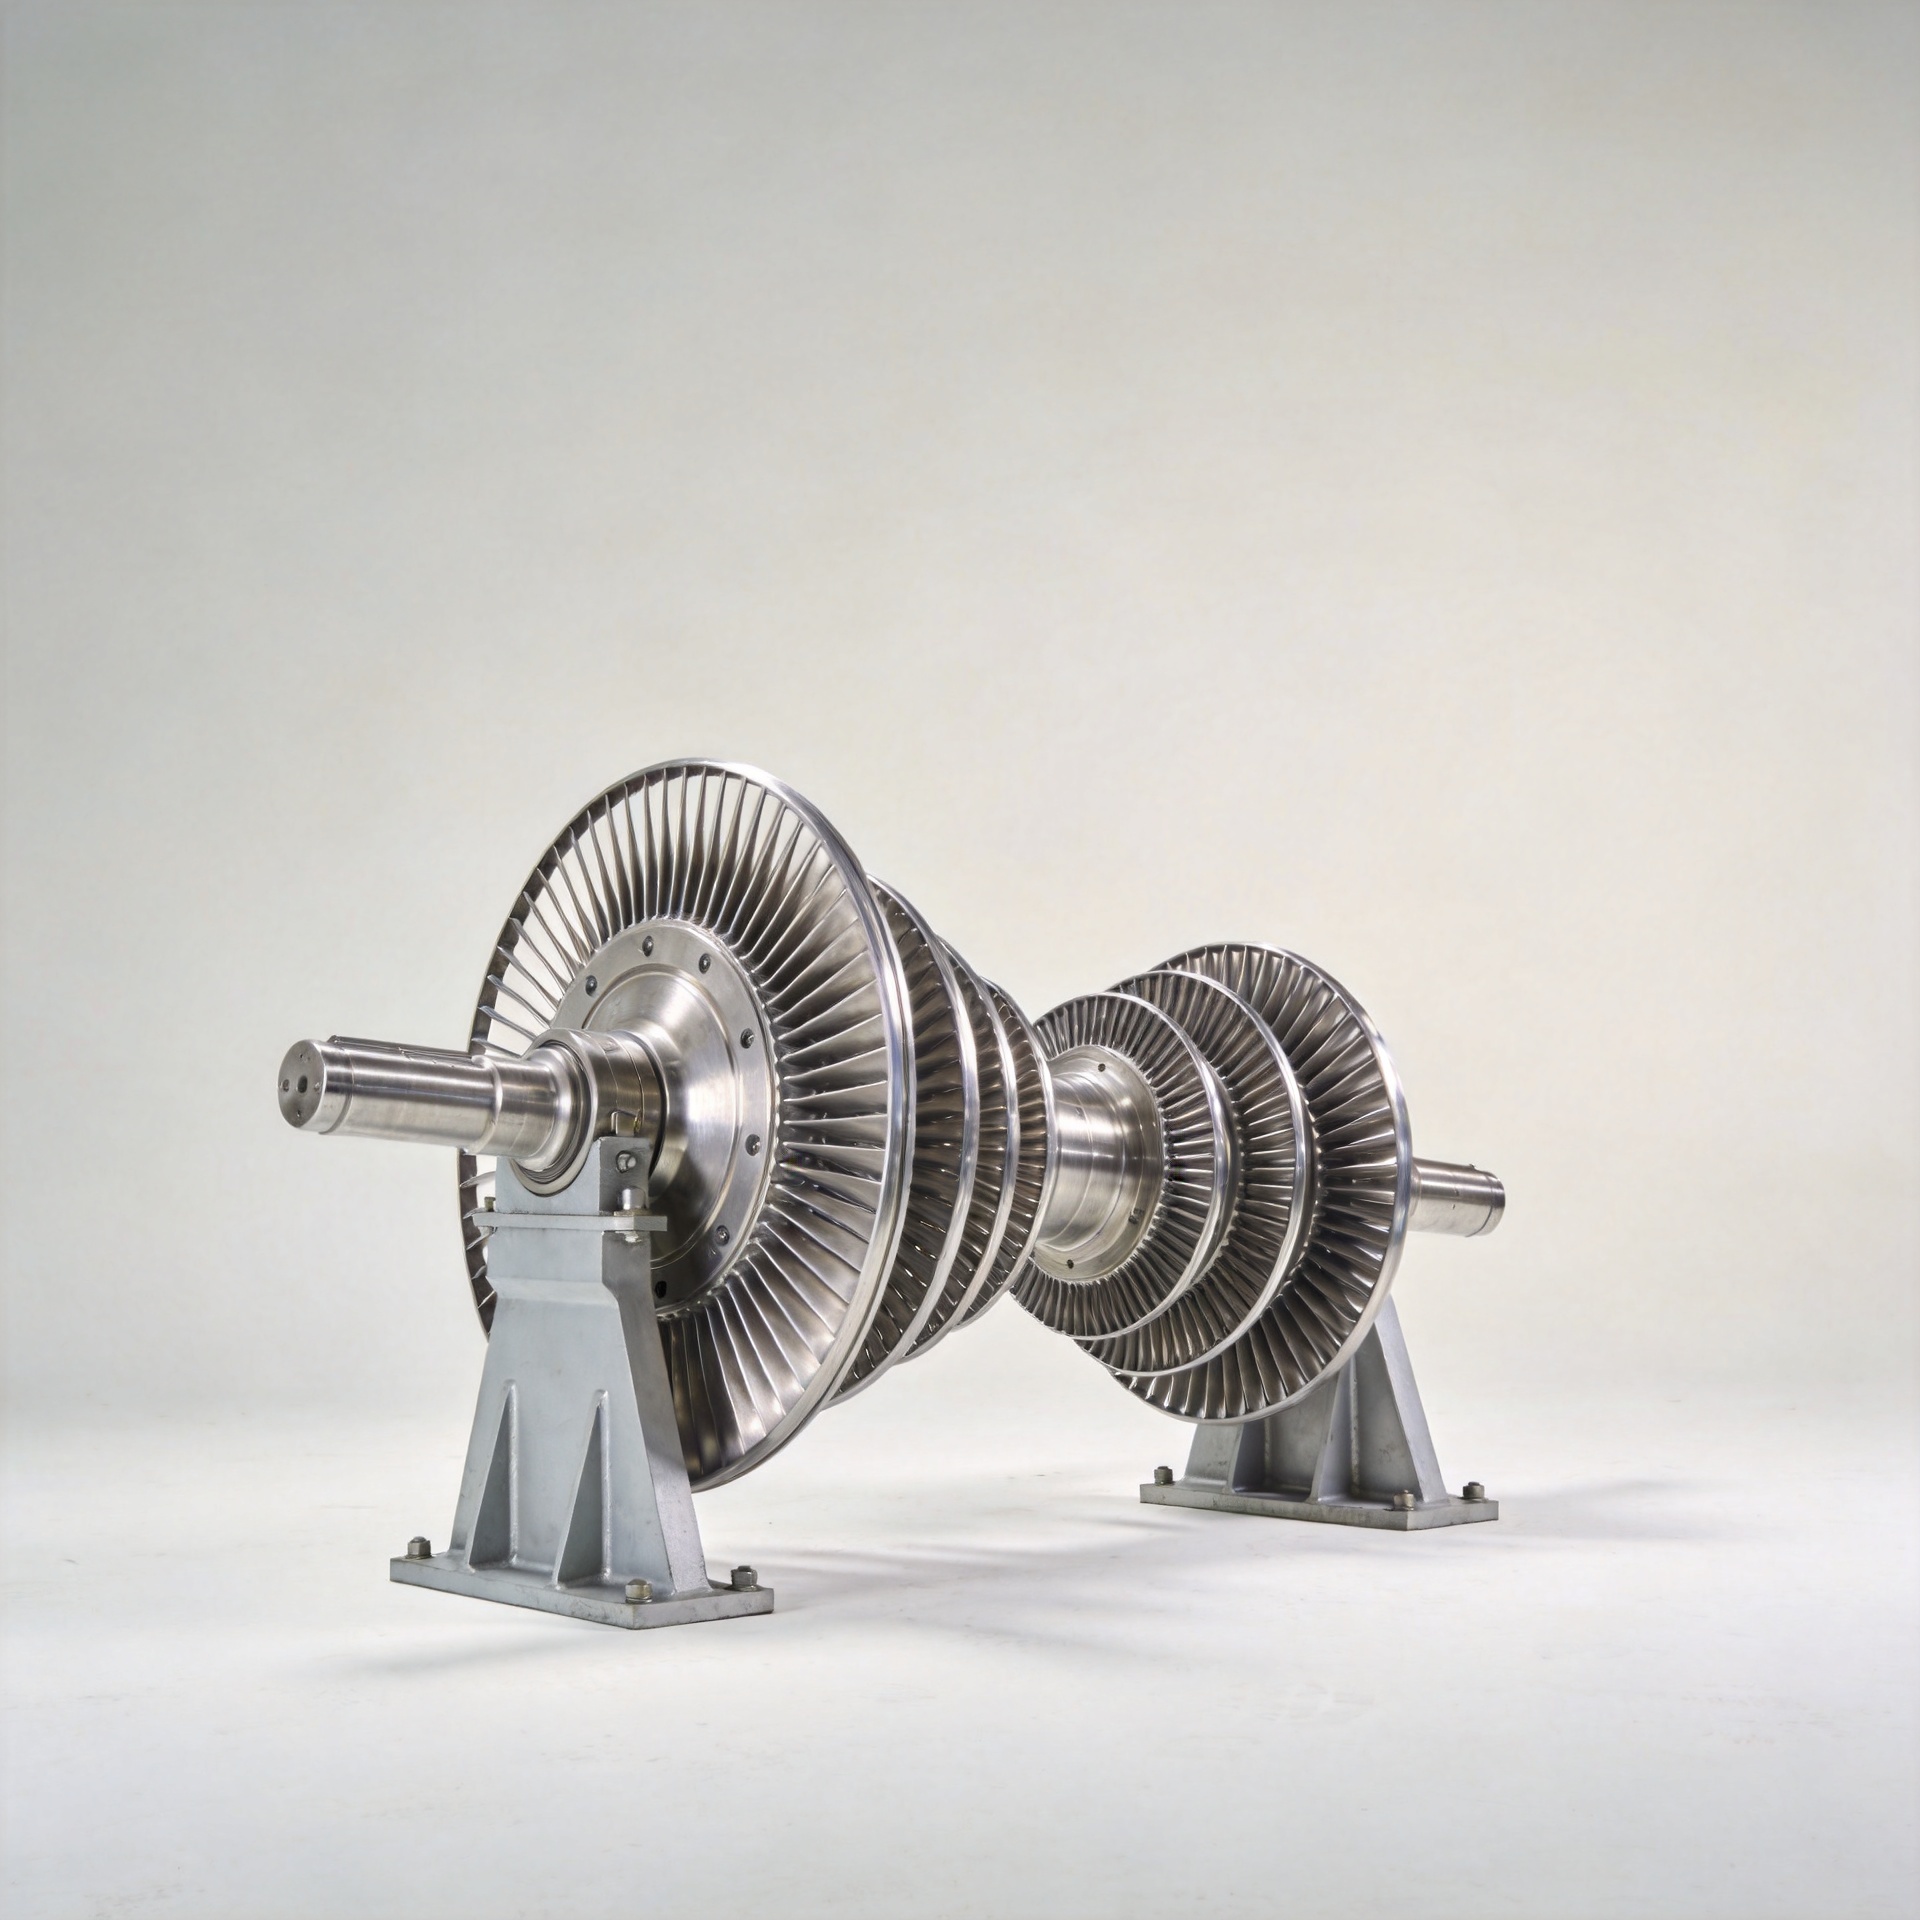
A gázturbinás generátor nem egyetlen, egységes forgórész-konstrukció köré épül fel. Ez egy olyan egység, amely szakasz-specifikus alkatrészekből áll, és a levegőbevezetőtől a gyújtózóna felé haladva fokozatosan növekvő nyomáson és hőmérsékleten működik. Minden kompresszor-szakasz más aerodinamikai, mechanikai és hőtechnikai követelményeket támaszt forgórész-összeállításával szemben. Az első szakaszok hűvösebb környezetben működnek, de nagyobb mértékben ki vannak téve a részecskék bejutásának és az ütközési károsodásnak. Az utolsó szakaszok olyan hőmérsékleten üzemelnek, ahol a lapátok élettartamát a csúszási ellenállás határozza meg.
Ezek miatt a szakasz-specifikus feltételek miatt egy adott turbinamodellhez illeszkedő, Inconelből kovácsolt rotor nem illeszkedik más modellhez mérnöki megerősítés nélkül. A gyökérillesztési profil, a lapátprofil húrja és fesztávolsága, a platform geometriája, valamint a rotorlemezhez való kapcsolódás mind az eredeti turbindizájn által meghatározott modellspecifikus paraméterek. Még két, mindkét rotor „Inconel” felirattal ellátott darab is eltérő ötvözetminőséget, kovácsolási sorrendet és hőkezelési ütemtervet igényelhet attól függően, hogy melyik szakaszba és melyik gépbe kerül.
Mi testreszabható egy kovácsolt Inconel forgórészben
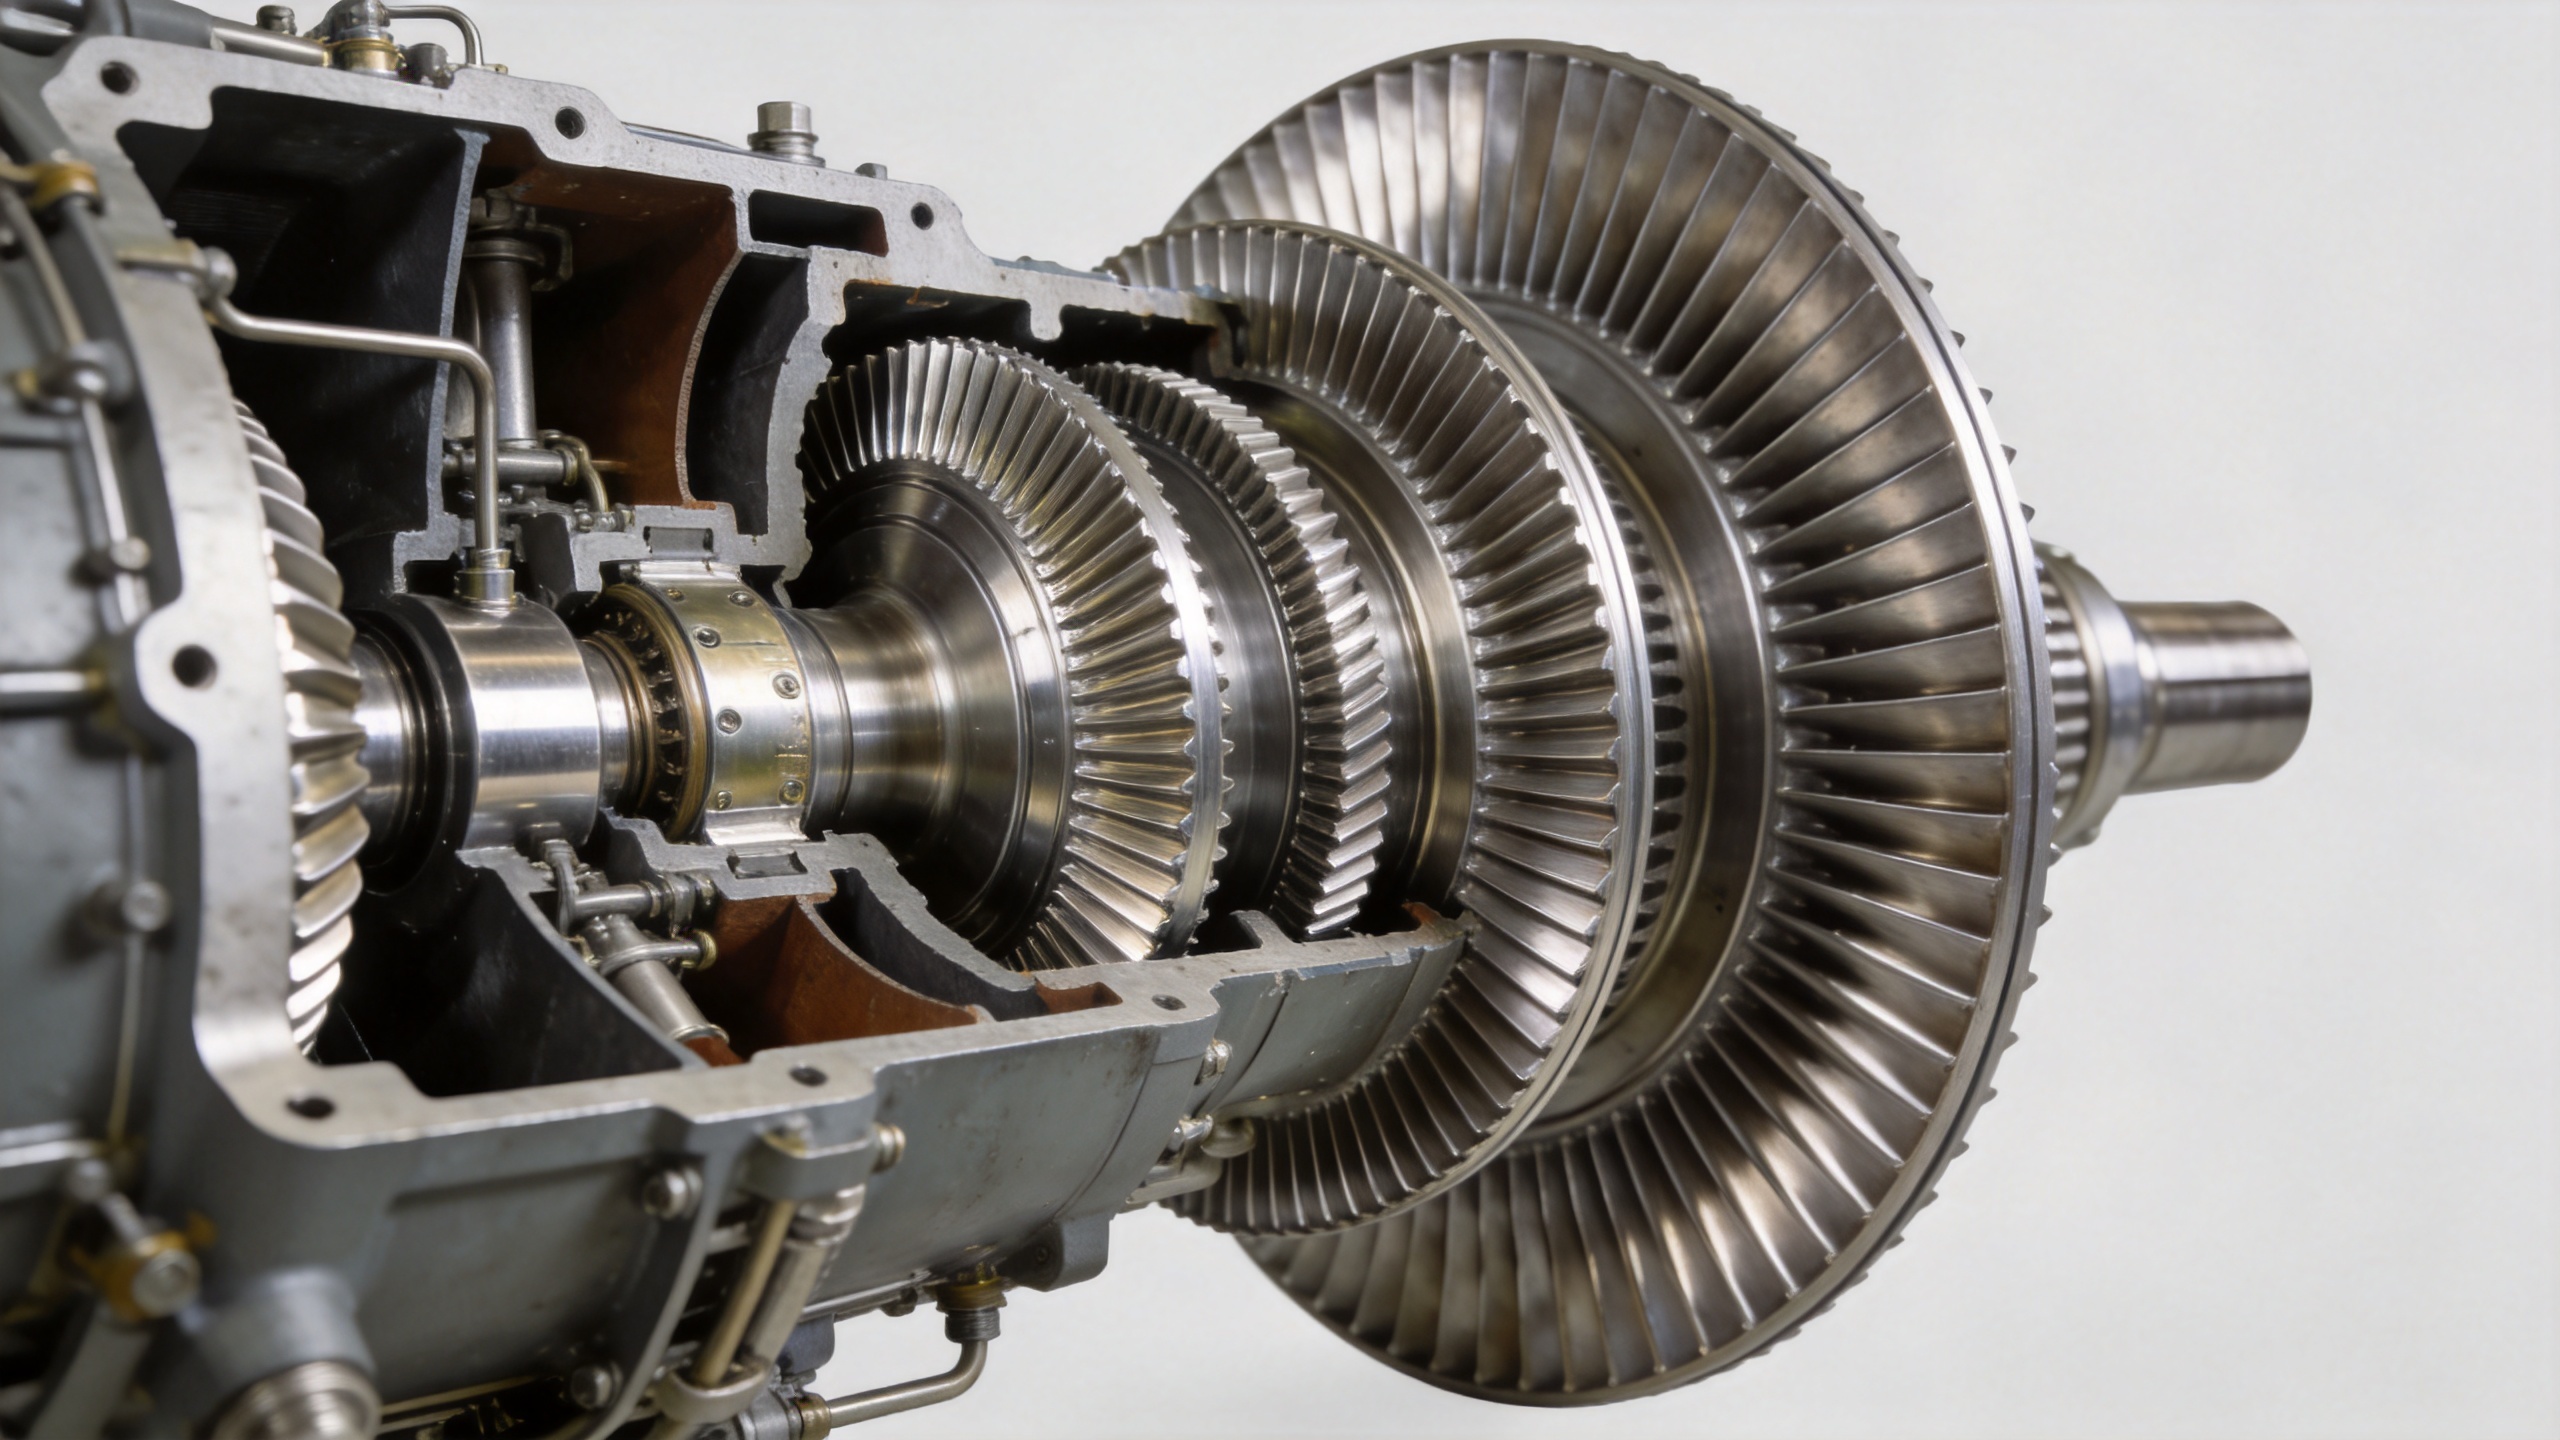
Amikor értékeljük, hogy egy kovácsoló szállító képes-e teljesíteni az igényeinket, a kovácsolt Inconel forgórészben testreszabható paraméterek négy fő területre csoportosíthatók:
1. Ötvözetminőség kiválasztása
Az Inconel-család több különböző ötvözetminőséget foglal magában, amelyek eltérő teljesítménytartományokkal rendelkeznek. Az Inconel 718 (UNS N07718) szilárdságát kb. 700 °C-ig (1300 °F-ig) megtartja, és lefedi a legtöbb kompresszor-fokozat alkalmazását ipari gázturbinákban. Magasabb üzemelési hőmérsékletek esetén – kb. 980 °C-ig – az Inconel X-750 vagy hasonló kiválásos keményítésű nikkel-szuperötvözetek alkalmasabbak. A szokásos Inconel 718 γ′-oldódási hőmérséklete kb. 950 °C; e felett a kiválások durvulása elkezdi csökkenteni a nyúlási ellenállást, ami gyakorlati felső határt szab ennek a minőségnek.
Az ötvözetminőség kiválasztása saját jogán egy testreszabási döntés, amikor egy Forged Inconel forgórész megrendelése történik. Olyan szállító, aki több Inconel-minőséggel is dolgozik, és rendszeresen bizonyítvánnyal ellátott gyári dokumentációt nyújt mindegyikhez, lehetővé teszi, hogy az anyagot a tényleges fokozathőmérsékletre igazítsa, ne pedig azt a minőséget válassza, amely éppen raktáron van.
2. Geometria és profilméretek
A profilgeometria a legtechnikailag igényesebb dimenzió egy kovácsolt Inconel forgólapát testreszabásánál. Azok a beszállítók, akik képesek az ügyfél mérnöki rajzai alapján dolgozni – 2D műszaki rajzok vagy 3D CAD fájlok –, olyan szakasz-specifikus profilokat állítanak elő, amelyek megfelelnek az eredeti gyártó (OEM) specifikációjának vagy egy érvényesített, visszafelé tervezett (reverse-engineered) dizájnra. Ez magában foglalja a lapátprofil húrját, a lapátfesztávolságot, a torzítási szöget, a vezető és a kilépő él geometriáját, a gyökér rögzítési formáját (fűrészfog-, csuklós- vagy platformbeépített típus), valamint a lapátcsúcs profilját.
Amikor az eredeti OEM rajzok nem állnak rendelkezésre egy régi turbina modellhez, a fizikai referencia minta alapján történő visszafelé tervezés (reverse engineering) működőképes alternatíva. Bármelyik útvonalat választják is, a méretbeli pontosságnak az egész gyártási sorozat során fenn kell állnia, nem csupán az első darab mintánál. A koordináta-mérő gép (CMM) vagy 3D szkennelés alapján készült ellenőrzési jelentések minden szállítási tételhez tartoznak, és ezek részei annak, amit egy megfelelően minősített kovácsolt Inconel forgólapát-beszállító szokott standardként szállítani.
3. Hőkezelési protokoll
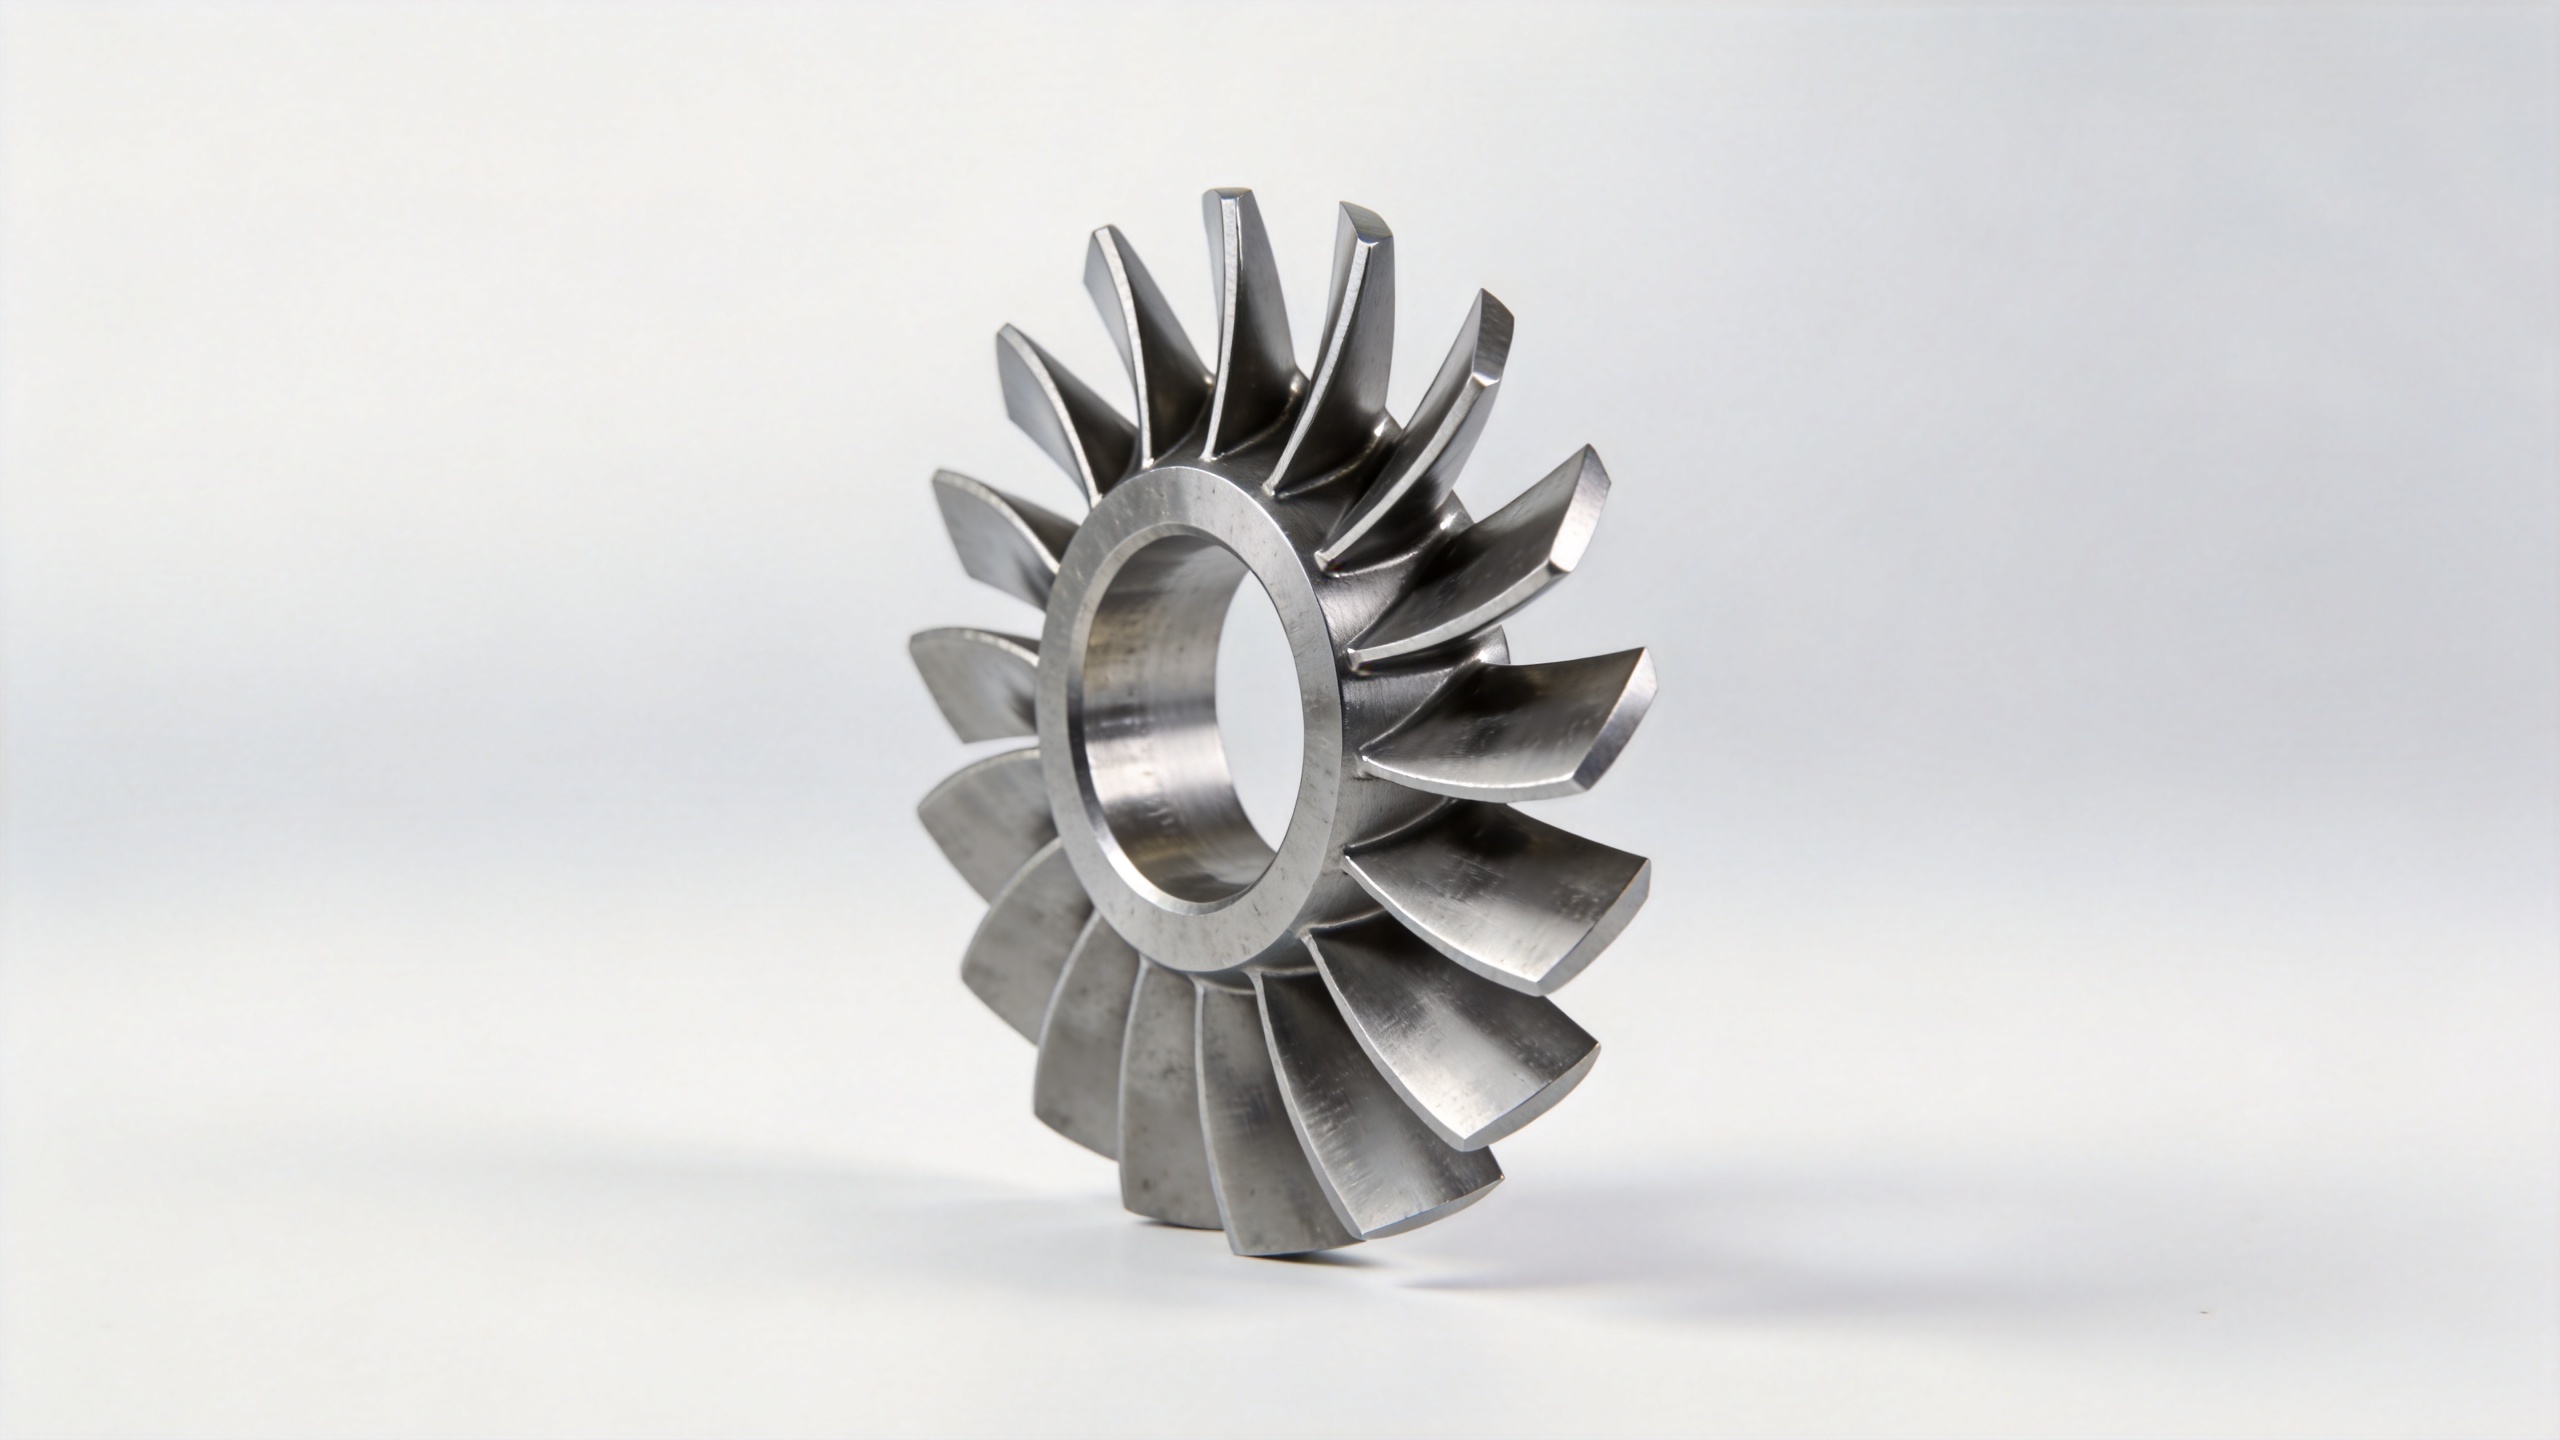
A kovácsolt Inconel forgóelemek hőkezelése a mechanikai tulajdonságokat szabja meg: keménység, szakítószilárdság, fáradási élettartam és csúszási (kúszási) teljesítmény mind attól függ, hogyan hajtják végre a oldat-anneálás és az öregítés ciklusát. Egy olyan beszállító, amely dokumentált folyamatparaméterekkel rendelkezik, nem csupán méretbeli, hanem meghatározott mechanikai tulajdonság-célok elérésére is képes, és ezt a szállítmány csomagjában szereplő tételenkénti vizsgálati adatokkal is igazolja.
4. Felületkezelés és felületi finomítás
Az ipari turbinákba épített forgóelemek – különösen a tengerparti helyszínek, sivatagi telepítések vagy petrokémiai létesítmények esetében – gyakran profitálnak az erózió- vagy korrózióvédelmi bevonatokból, amelyek a karbantartási időszakok meghosszabbítását szolgálják. A felületi érdesség előírt értékének elérése szintén fontos, ha a forgóelem szolgálati ideje alatt az aerodinamikai hatásfok jelentős a működtető számára.
Mit igényel az egyéni gyártási folyamat a vásárlótól
A legmegfelelőbb minőségű kovácsolt alkatrész-szolgáltatók általában egy rajzfelülvizsgálattal kezdik az Inconel forgótestek kovácsolását. Ennek célja annak megerősítése, hogy a geometria gyártható a kovácsolási folyamat keretein belül, hogy a megadott ötvözetminőség elérhető a megfelelő nyersanyag-formában, és hogy a rajzon megadott tűrések ellenőrizhetők a szolgáltató ellenőrző eszközeivel a fogadáskor. A rajz minél korábbi átadása a szolgáltatónak – akár egy előzetes változat is – közös műszaki referenciát teremt, és csökkenti annak kockázatát, hogy az első minta ellenőrzésekor méreteltérés jelenjen meg.
Új beszállítói kapcsolatok esetén az első minta ellenőrzési jelentését (FAIR) a teljes termelési tétel kiadása előtt a vevő rajzi dokumentumaihoz kapcsolják, hogy ellenőrizzék a méretbeli megfelelést. Ez a szokásos minősítési gyakorlat egyedi forgó alkatrészeknél, és valószínűleg a legkevesebb akadályt jelentő módszer egy korábban nem használt beszállítóval való bizalomépítésre.
Egy beszállító egyedi, kovácsolt Inconel forgórész-képességének értékelése
Nem minden beszállító, aki „Inconel kovácsolást” hirdet, rendelkezik a gázturbinagenerátorok beszerzéséhez ténylegesen szükséges folyamatszabályozással és dokumentációs infrastruktúrával. Amikor egy jelöltet egyedi, kovácsolt Inconel forgórész szállítására értékelnek, érdemes feltenni a következő kérdéseket:
- Képes-e a beszállító elfogadni és a vevő mérnöki rajzait vagy 3D CAD-fájljait gyártási specifikációként kezelni?
- A nyersanyag-minősítés – ötvözetösszetétel, mechanikai vizsgálati eredmények, hőkezelési tétel nyomon követhetősége – minden rendeléssel standardként szállításra kerül?
- Szerepel-e méretellenőrzési jelentés (CMM vagy 3D-szkennelési adatok a kulcsfontosságú szárnyprofil-keresztmetszetekhez) minden szállítási tételhez?
- Rendelkezik-e a beszállító dokumentált tapasztalattal az előírt Inconel-féle anyagfajtánál?
- Elérhető-e kis sorozatú vagy prototípus-gyártás a minősítési programokhoz a tömeges rendelések megadása előtt?
Egy hasznos mutató: a beszállító dokumentációkezelése gyakran tükrözi, hogyan kezeli magukat a alkatrészeket is. Azok a beszállítók, akik rendszerezett anyagtanúsítványokkal, tételkövetési lehetőséggel és strukturált ellenőrzési jelentésekkel rendelkeznek, általában olyan folyamatszabályozásba fektettek be, amelyek biztosítják a méretbeli eredmények konzisztenciáját ismétlődő rendeléseknél. Azok a beszállítók, akik nehézséget okoznak a dokumentumok előállításában, gyakran ugyanazok, akiknél idővel a tételről tételre változó méreteltérések válnak problémává.
Összefoglalás
Egy kovácsolt inconel forgórész testreszabható az ötvözet minősége, a profil geometriája, a hőkezelés és a felületkezelés tekintetében, hogy megfeleljen egy gázturbinás generátorfokozat specifikus követelményeinek. A folyamat a műszaki rajztól kezdődik, és az első minta ellenőrzéséig tart, amelyhez olyan szállítóra van szükség, aki hitelesíthető anyagtanúsítvánnyal és tételenkénti méretellenőrzési jelentéssel rendelkezik. A működtetők és az MRO szervizszolgáltatók számára, akik pótlásra vagy átalakításra szolgáló forgórészeket vásárolnak, a rajzfelülvizsgálattal való kezdés a leggyorsabb módja annak, hogy valósághű árajánlatot kapjanak, és megerősítsék egy egyedi kovácsolt inconel forgórész rendelésének megvalósíthatóságát.
A Navi Power Technology precíziósan kovácsolt kompresszorlapátokat és forgórész-alkatrészeket gyárt gázturbinákhoz, ügyfélrajzok alapján, teljes anyagnyomvonal-követéssel és méretellenőrzési dokumentációval. [email protected]a turbinamodellje és fokozatkövetelményei megbeszélése érdekében.