 EN

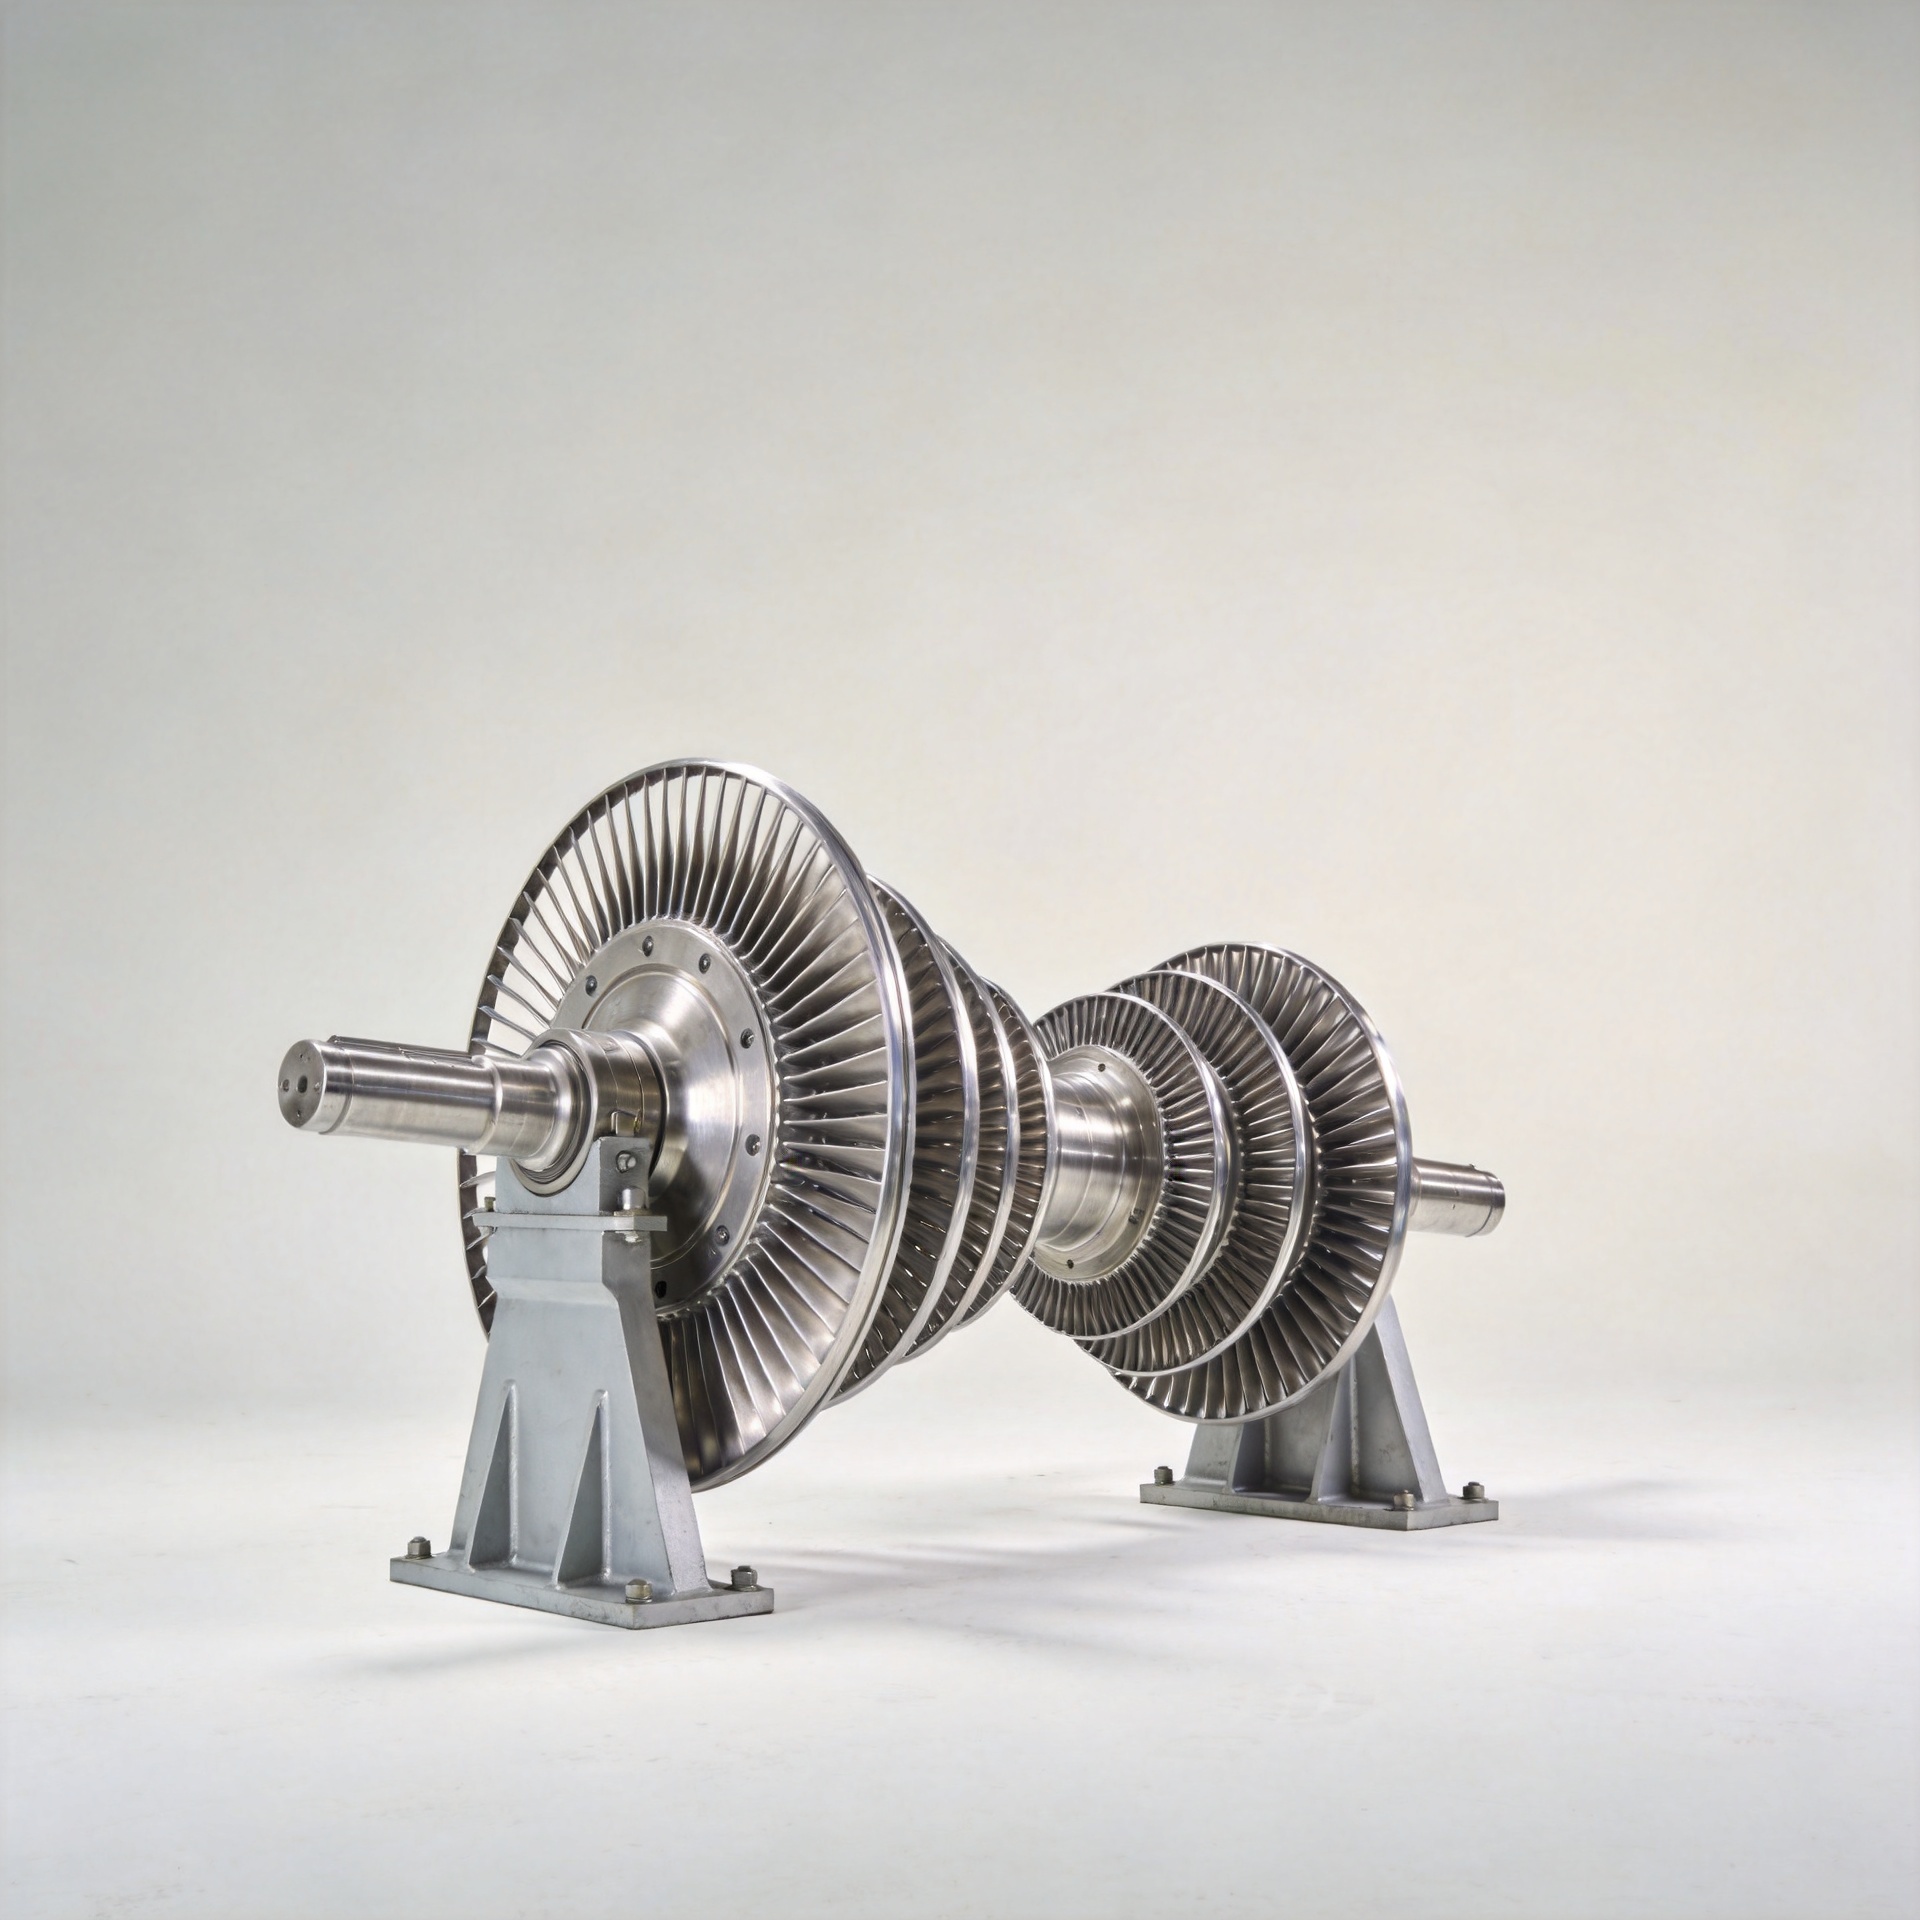
آیا روتور فورجد اینکونل را میتوان برای ژنراتورهای توربین گازی سفارشیسازی کرد؟
بله — روتور فورج شده اینکونل را میتوان برای ژنراتورهای توربین گازی سفارشیسازی کرد. در بیشتر موارد خرید تجهیزات تولید انرژی صنعتی، معمولاً مقداری سفارشیسازی ضروری است، نه اختیاری. خریدارانی که روتور فورج شده اینکونل را بهعنوان یک محصول استاندارد فهرستی در نظر میگیرند، اغلب با مشکلات سازگاری مواجه میشوند که میتوانستند در مرحله تعیین مشخصات شناسایی شوند. پرسش مفیدتر این است که کدام پارامترها باید تعریف شوند و چه اطلاعاتی از سوی شما به یک تأمینکننده معتبر فورج نیاز دارد تا بتواند پیشفاکتور دقیقی ارائه دهد.
بررسی درخواستهای تأمین کالا از سوی بهرهبرداران نیروگاهها و ارائهدهندگان خدمات نگهداری، تعمیر و بازرسی (MRO) در سراسر آسیا و آمریکا نشان میدهد که الگوی یکسانی وجود دارد: خریدارانی که با نقشههای مهندسی روشن و درجهی آلیاژ مشخصی وارد مذاکره میشوند، پیشفاکتورهای سریعتری دریافت میکنند، نتایج اولیهی دقیقتری از قطعهی اولیه به دست میآورند و با کمترین شوکهای ناشی از نصب روبهرو میشوند. این امر به طور مستقیم بر خرید روتورهای فورج شده از جنس اینکونل نیز اعمال میشود؛ زیرا درجهی آلیاژ، هندسهی پروفیل و برنامهی عملیات حرارتی، همهی اینها متغیرهایی هستند که تأمینکننده از شما میخواهد پیش از شروع کار تأیید کنید.
چرا ژنراتورهای توربین گازی نیازمند پیکربندیهای روتور ویژهی هر مرحله هستند
نامگذاری ژنراتور توربین گازی بر اساس طراحی تکرُتور انجام نمیشود. این ژنراتور از مجموعهای از قطعات ویژهی هر مرحله تشکیل شده است که از ورودی هوا تا منطقه احتراق، تحت فشار و دمای بهتدریج بالاتری کار میکنند. هر مرحله از کمپرسور، نیازهای متفاوتی از نظر آیرودینامیکی، مکانیکی و حرارتی را بر مجموعهی رُتور خود تحمیل میکند. مراحل جلویی در دمای پایینتری کار میکنند، اما بیشتر در معرض جذب ذرات و آسیبهای برخوردی قرار دارند. مراحل عقبی در دماهایی کار میکنند که مقاومت در برابر خزش تعیینکنندهی عمر پرههاست.
به دلیل این شرایط ویژهٔ هر مرحله، یک روتورِ فورجشده از جنس اینکونل که برای یک مدل توربین مناسب است، بدون تأیید مهندسی اولیه در مدل دیگری جا نمیگیرد. پروفیل اتصال ریشه، طول ورزشی و عرض بالهای هوایی، هندسهٔ پلتفرم و رابط با دیسک روتور همه توسط طراحی اصلی توربین برای هر مدل بهطور خاص تعیین میشوند. حتی دو روتور که هر دو با برچسب «اینکونل» مشخص شدهاند ممکن است بسته به مرحلهٔ مورد نظر و ماشین خاصی که در آن نصب میشوند، نیازمند درجات آلیاژی متفاوت، ترتیب فورجینگ متفاوت و برنامههای عملیات حرارتی متفاوت باشند.
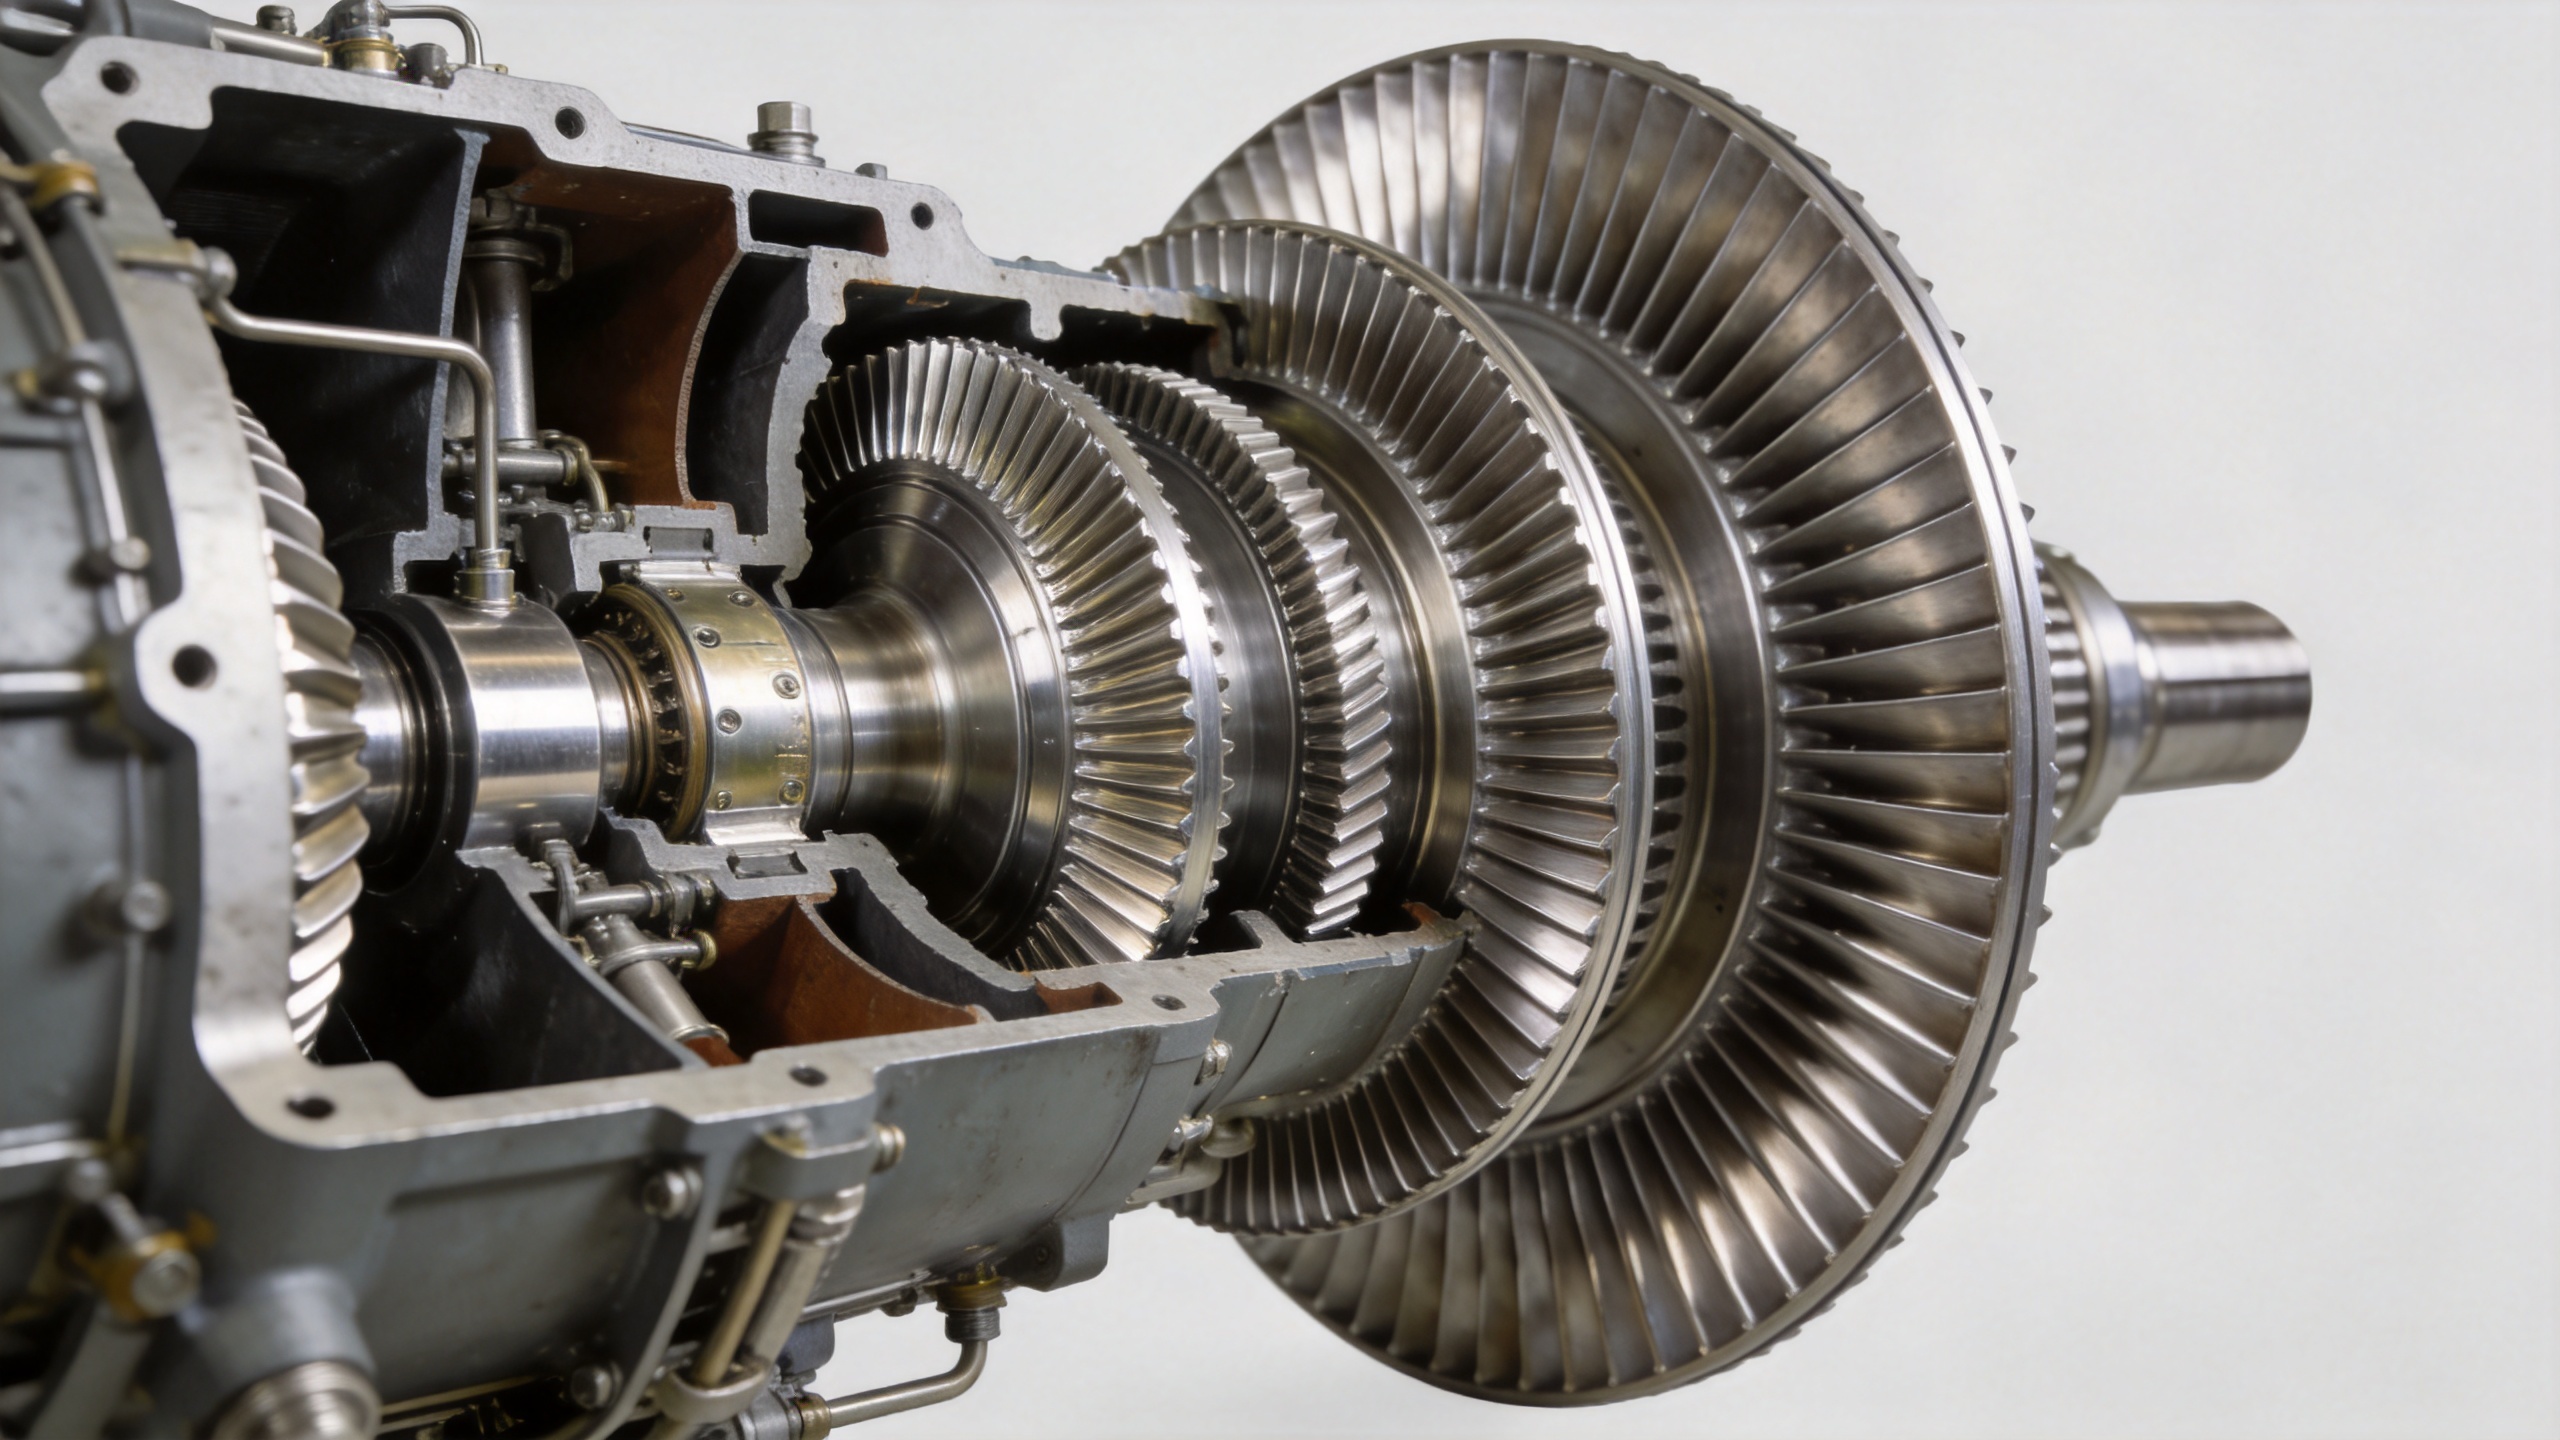
آنچه در یک روتور فورجشده از جنس اینکونل قابل سفارشیسازی است
هنگام ارزیابی اینکه آیا تأمینکنندهٔ فورجینگ میتواند نیازهای شما را برآورده کند، پارامترهای قابل سفارشیسازی در یک روتور فورجشده از جنس اینکونل در چهار حوزهٔ اصلی گروهبندی میشوند:
۱. انتخاب درجهٔ آلیاژ
خانوادهٔ اینکونل شامل چند درجهٔ آلیاژ با محدودههای عملکردی متفاوت است. اینکونل ۷۱۸ (UNSN07718) استحکام خود را تا دمای تقریبی ۷۰۰ درجهٔ سانتیگراد (۱۳۰۰ فارنهایت) حفظ میکند و بیشتر کاربردهای مرحلهٔ فشردهساز در توربینهای گازی صنعتی را پوشش میدهد. در مواردی که دمای کار بالاتر باشد — تا حدود ۹۸۰ درجهٔ سانتیگراد — اینکونل X-۷۵۰ یا سایر آلیاژهای نیکلی فوقپیشرفتهٔ رسوبسختشونده مناسبتر هستند. دمای محلولشدن فاز γ′ در اینکونل ۷۱۸ استاندارد تقریباً ۹۵۰ درجهٔ سانتیگراد است؛ بالاتر از این آستانه، ریزبلورها شروع به درشتشدن میکنند و مقاومت در برابر خزش کاهش مییابد که این امر حد بالای عملی این درجه را تعیین میکند.
انتخاب درجهٔ آلیاژ، خود بهعنوان یک تصمیم سفارشیسازی در هنگام سفارش روتورِ فورجشدهٔ اینکونل محسوب میشود. تأمینکنندهای که با چندین درجهٔ مختلف در سیستم اینکونل کار میکند و بهطور معمول برای هر یک از آنها اسناد معتبر کارخانهای را ارائه میدهد، امکان تطبیق مواد با دمای واقعی مرحله را فراهم میکند — نه اینکه مجبور باشید از درجهای استفاده کنید که تنها در انبار موجود است.
۲. هندسه و ابعاد پروفیل
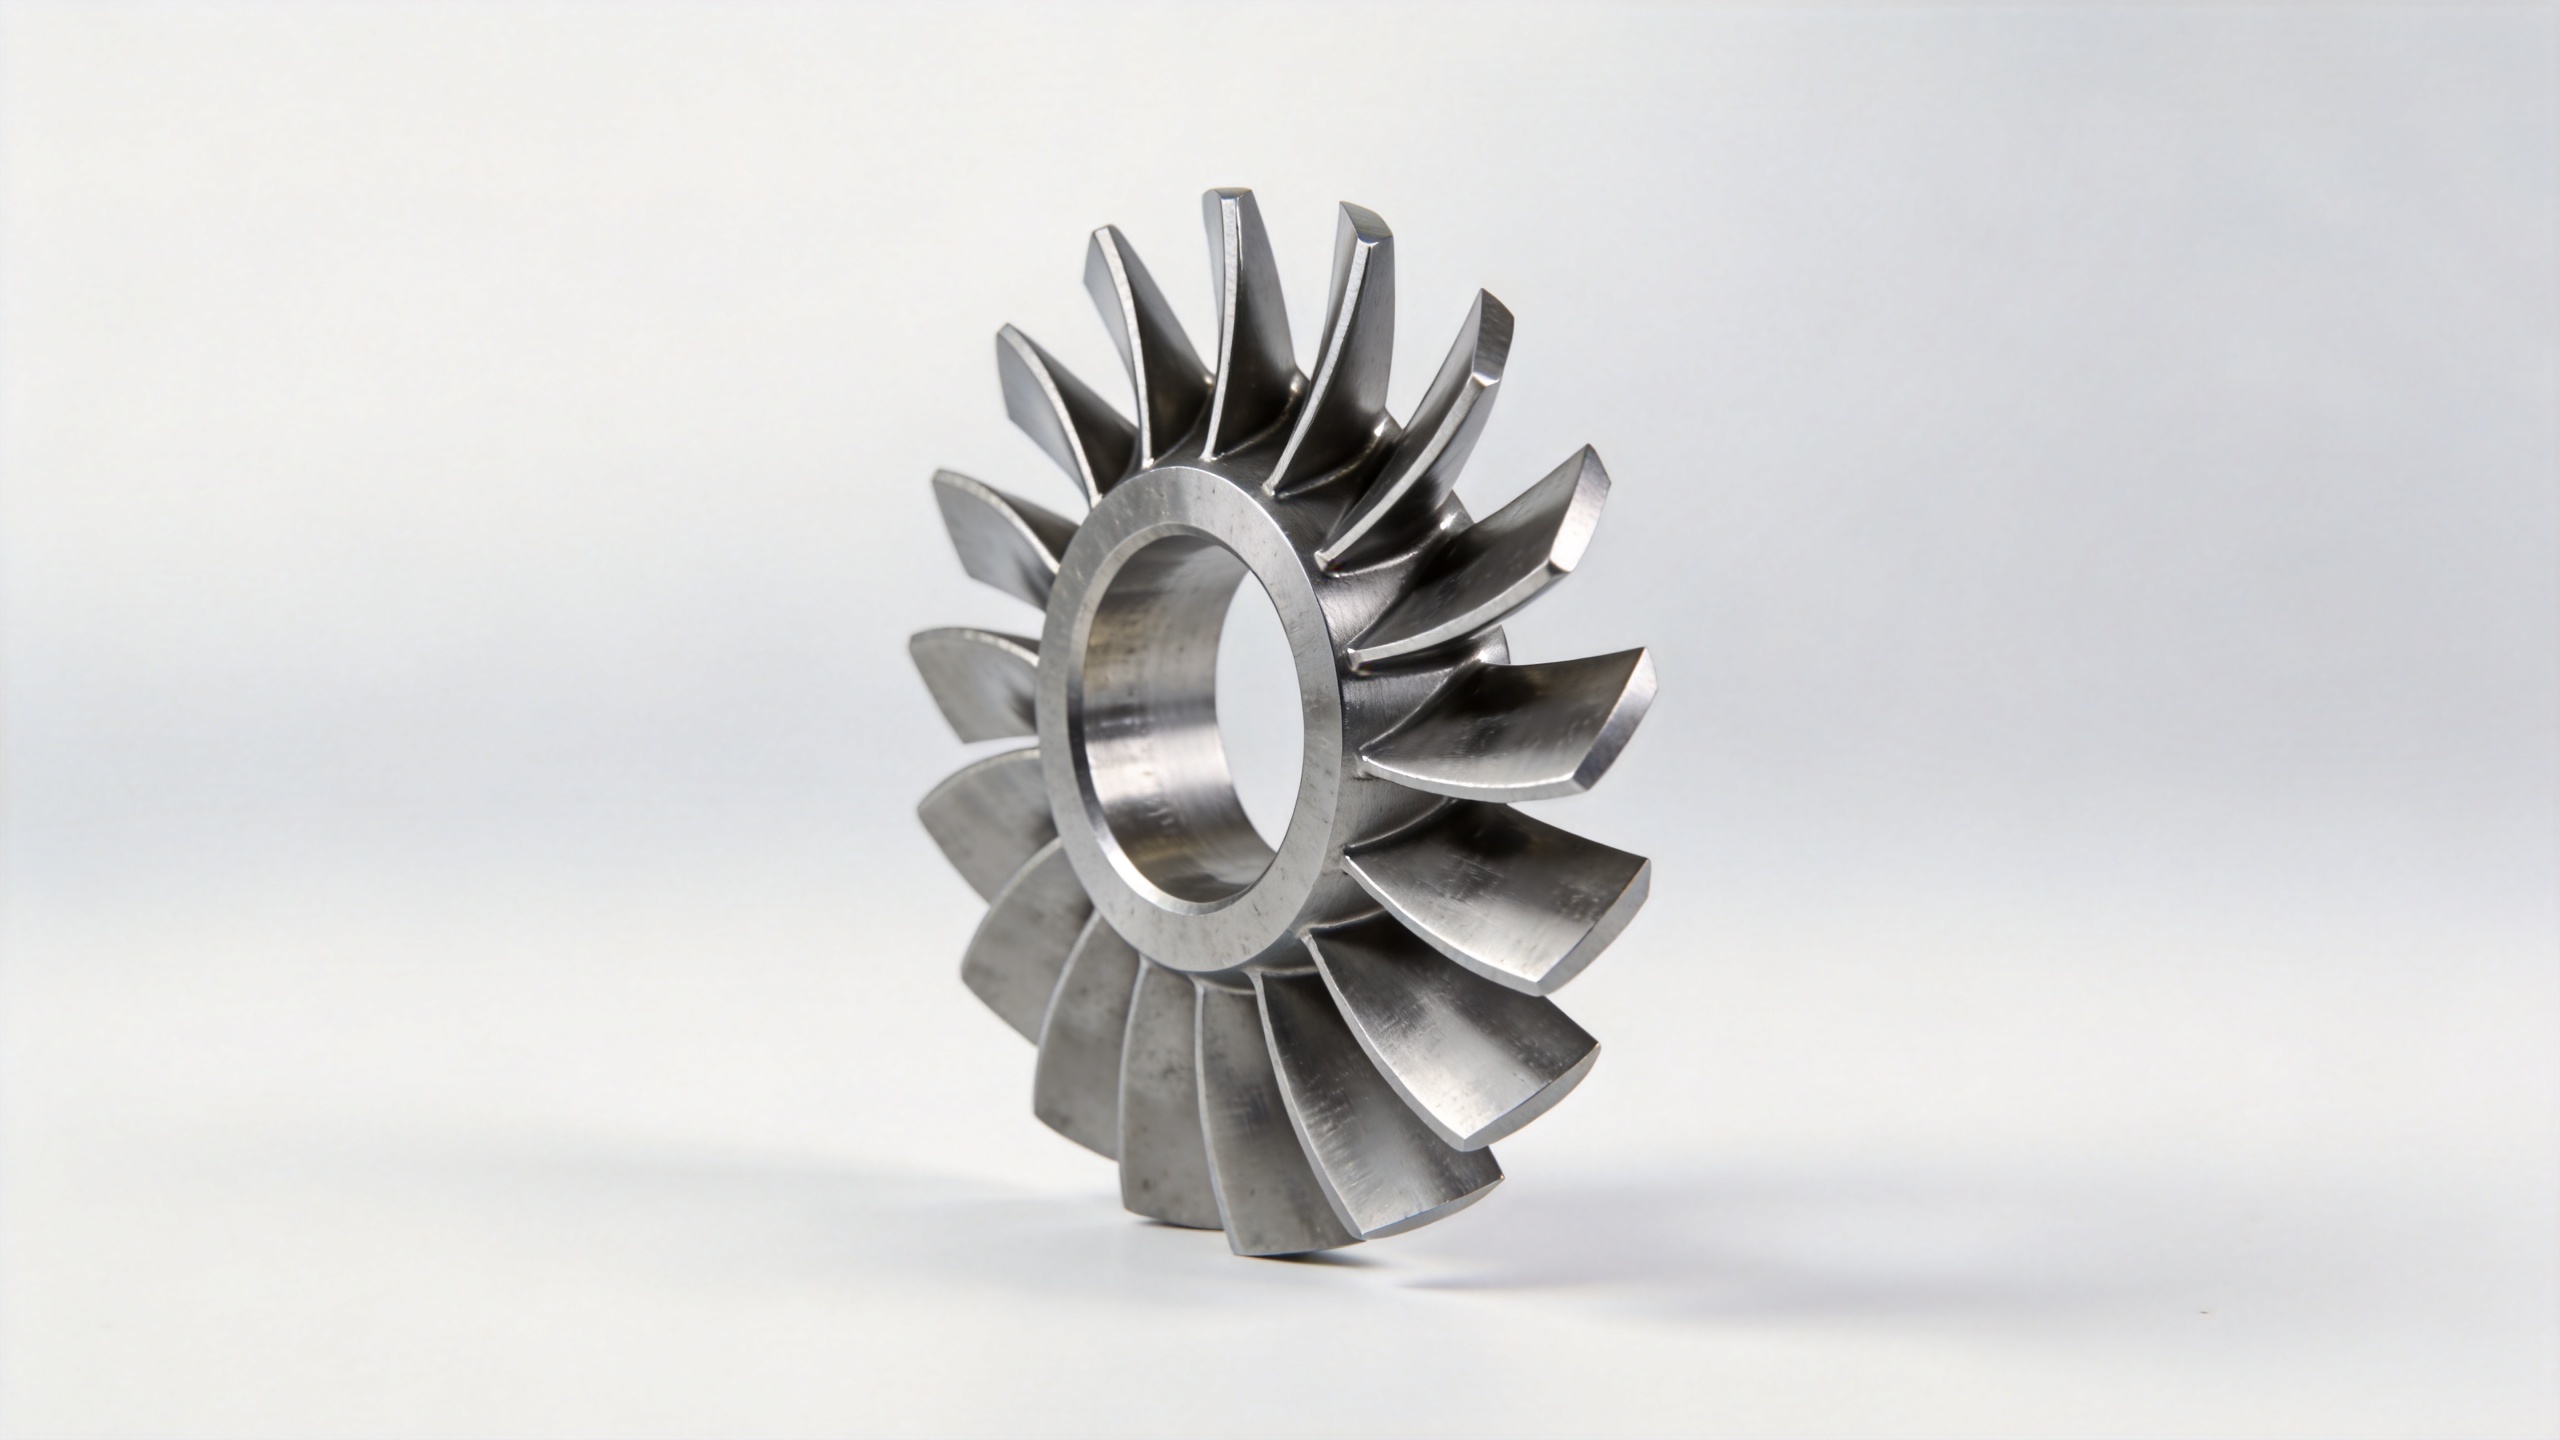
هندسهٔ نمایه، پیچیدهترین بعد فنی برای سفارشیسازی در روتورهای شکلدهیشده از اینکونل است. تأمینکنندگانی که بتوانند از نقشههای مهندسی مشتری — یعنی نقشههای فنی دو بعدی یا فایلهای سهبعدی CAD — کار کنند، نمایههای ویژهٔ هر مرحله را تولید میکنند که با مشخصات سازندهٔ اصلی یا با طرحی معکوسسازیشده و تأییدشده مطابقت دارد. این امر شامل طول وتر باله، بازهٔ آیرودینامیکی، زاویهٔ پیچش، هندسهٔ لبهٔ پیشین و لبهٔ پسین، شکل اتصال در ریشه (مانند درختی، زبانهای یا یکپارچهشده با سکو) و نمایهٔ انتهایی میشود.
وقتی برای مدل قدیمی توربین، نقشههای اصلی سازندهٔ اولیه در دسترس نباشد، معکوسسازی از نمونهٔ فیزیکی مرجع راهحلی عملی است. هر روشی انتخاب شود، دقت ابعادی باید در تمام دورهٔ تولید حفظ شود، نه فقط در نمونهٔ اولیه. گزارشهای بازرسی مبتنی بر دستگاه اندازهگیری هماهنگ (CMM) یا اسکن سهبعدی برای هر محمولهٔ تحویلی، بخشی از خدمات استانداردی است که یک تأمینکنندهٔ واجد شرایط روتورهای شکلدهیشده از اینکونل ارائه میدهد.
۳. پروتکل عملیات حرارتی
عملیات حرارتی پس از شکلدهی، خواص مکانیکی روتورهای ساختهشده از اینکونل را کنترل میکند: سختی، استحکام کششی، عمر خستگی و عملکرد در برابر خزش همگی به نحوه انجام عملیات آنیل محلولسازی و پیرسازی وابستهاند. تأمینکنندهای که پارامترهای فرآیندی مستندشده داشته باشد، نهتنها میتواند ابعاد مطلوب را تأمین کند، بلکه میتواند خواص مکانیکی مشخصشده را نیز تحقق بخشد و این امر را با دادههای آزمون سطح دستهبندیشده که در بسته حمل ارائه میشوند، تأیید نماید.
۴. پوششدهی سطحی و پرداخت نهایی
روتورهایی که در توربینهای صنعتی نصب میشوند — مانند توربینهای بهکاررفته در مناطق ساحلی، مناطق بیابانی یا واحدهای پتروشیمی — اغلب از پوششهای مقاوم در برابر فرسایش یا خوردگی بهره میبرند تا بازههای نگهداری را افزایش دهند. همچنین، دستیابی به زبری سطحی مشخصشده در مواردی که کارایی آیرودینامیکی روتور در طول عمر خدمات آن برای کاربر اهمیت دارد، امری ضروری است.
آنچه فرآیند سفارشیسازی از خریدار میطلبد
بیشتر تأمینکنندگان صاحبتجربه در زمینهٔ زدن فلز، همکاری خود را با نظارت بر نقشهٔ روتور ساختهشده از آلیاژ اینکونل آغاز میکنند. هدف این است که اطمینان حاصل شود شکلهای هندسی قابل تولید در پنجرهٔ فرآیند زدن فلز هستند، درجهٔ آلیاژ مشخصشده در قالب مناسب بلوک فلزی موجود است و تلرانسهای ذکرشده در نقشه را تجهیزات بازرسی تأمینکننده واقعاً میتوانند در مرحلهٔ پذیرش تأیید کنند. ارسال نقشه به دست تأمینکننده در اسرع وقت — حتی اگر نسخهای مقدماتی باشد — یک مرجع فنی مشترک ایجاد میکند و خطر عدم تطابق ابعاد در بازرسی قطعهٔ اولیه را کاهش میدهد.
برای رابطههای جدید با تأمینکنندگان، گزارش بازرسی اولین نمونه (FAIR) که با اسناد طرح مشتری مربوط به انطباق ابعادی پیش از عرضه دسته تولید کامل ارتباط دارد، ارائه میشود. این روش استاندارد ارزیابی برای قطعات چرخان سفارشی است و احتمالاً کمترین مقاومت را در ایجاد اعتماد با تأمینکنندهای دارد که قبلاً از آن استفاده نشده است.
ارزیابی توانایی تأمینکننده در ساخت روتور سفارشی از جنس اینکونل به روش فورج
هر تأمینکنندهای که «فورج اینکونل» را تبلیغ میکند لزوماً دارای کنترل فرآیند و زیرساخت اسنادی لازم برای خرید ژنراتورهای توربین گازی نیست. هنگام بررسی یک تأمینکنندهٔ بالقوه برای تأمین روتور سفارشی اینکونل به روش فورج، سؤالاتی که ارزش پرسیدن دارند شامل موارد زیر میشوند:
- آیا تأمینکننده میتواند اسناد مهندسی مشتری یا فایلهای سهبعدی CAD را بهعنوان مشخصات تولید بپذیرد و بر اساس آنها کار کند؟
- آیا گواهی مواد — شامل ترکیب آلیاژ، نتایج آزمونهای مکانیکی و ردیابی دستههای حرارتی — بهصورت استاندارد با هر سفارش ارسال میشود؟
- آیا گزارش بازرسی ابعادی (دادههای CMM یا اسکن سهبعدی برای مقاطع کلیدی پرهها) برای هر دسته تحویل ارائه میشود؟
- آیا تأمینکننده سابقه مستندشدهای در کار با درجه خاص اینکونل مشخصشده دارد؟
- آیا تولید نمونه یا تولید اندازه کوچک برای برنامههای صلاحیتسنجی پیش از تعهدات حجمی امکانپذیر است؟
نشانهای مفید: نحوه برخورد تأمینکننده با اسناد، اغلب بازتابدهنده نحوه برخورد او با قطعات خود است. تأمینکنندگانی که گواهیهای مواد را بهصورت منظم، ردیابی دستهها را دقیق و گزارشهای بازرسی را ساختارمند ارائه میکنند، معمولاً در کنترل فرآیندها سرمایهگذاری کردهاند تا نتایج ابعادی در سفارشهای مکرر ثابت بماند. تأمینکنندگانی که در تهیه این اسناد دچار مشکل میشوند، اغلب همان افرادی هستند که تغییرپذیری ابعادی بین دستهها با گذشت زمان به مشکلی تبدیل میشود.
خلاصه
روتورِ فورجشده از جنس اینکونل را میتوان بر اساس درجه آلیاژ، هندسه پروفایل، عملیات حرارتی و پوشش سطحی بهگونهای سفارشی ساخت که دقیقاً با نیازهای مرحلهٔ خاصی از ژنراتور توربین گاز سازگان یابد. این فرآیند از تهیه نقشهٔ مهندسی آغاز شده و تا بازرسی قطعهٔ اولیه ادامه مییابد و نیازمند تأمینکنندهای است که گواهینامهٔ معتبر مواد و گزارش ابعادی بهازای هر لات را ارائه دهد. برای بهرهبرداران و ارائهدهندگان خدمات تعمیر و نگهداری (MRO)، آغاز فرآیند خرید روتورهای جایگزین یا ارتقایی با بررسی نقشه، سریعترین راه برای دریافت پیشفاکتور واقعبینانه و تأیید امکانپذیری سفارش روتور فورجشده اینکونل سفارشی است.
شرکت ناوی پاور تکنولوژی تیغههای فشردهکننده و قطعات روتوری توربینهای گازی را با دقت بالا و بهصورت فورجشده تولید میکند و تمامی این فعالیتها بر اساس نقشههای ارائهشده توسط مشتری، با ردیابی کامل مواد و مستندسازی بازرسی ابعادی انجام میشود. [email protected]برای بحث دربارهٔ مدل توربین و نیازهای مرحلهای شما، با تیم مهندسی ما تماس بگیرید.