 EN

Nə üçün döyülmüş pərlər ağır işləməli qaz turbininin kompressoruna uyğundur?
Ağır yükli qaz turbokompressoru üçün doğru döyülən kompressor pərəsini seçmək yalnız hissə nömrəsini uyğunlaşdırmaqdan daha çox şey tələb edir. Ağır yükli sənaye bloklarında (enerji istehsalı, birləşdirilmiş tsikllı elektrik stansiyaları və ya sənaye sürücüləri üçün) kompressor bölməsi 15–25 dəfə artan təzyiq və temperatur şəraitində işləyir. Hər bir dəfə öz aerodinamik tələblərini, struktur yüklərini və material tələblərini daşıyır. Pərənin uyğunlaşdırılmasında səhv etmək sıxılma səmərəliliyinin azalmasına, sürətlənmiş aşınmaya və ya ən pis halda planlaşdırılmamış dayanmaya səbəb olur ki, bu da sizin texniki xidmət müddətinizi həftələrlə geciktirir.
Bir neçə sənaye türbini çərçivəsində pərlərin dəyişdirilməsi qiymətləndirmələrini yerinə yetirən bir kimi, sizə deyə bilərəm ki, ən çox alınma xətaları qiymət danışıqlarında deyil, spesifikasiyadan tətbiqə uyğunluq sualında edilir. Texniki xarakteristikalar cədvəlində doğru görünən bir pər hələ də profil, material sinfi və ya kök geometriyası müəyyən türbin mərhələsi şəraitinə tam uyğun gəlmədikdə səhv seçim ola bilər.
Niyə ağır yükli qaz türbini kompressorları mərhələyə uyğun döyülmüş pərlər tələb edir?
Ağır yükli qaz türbini kompressorları — GE 7F/9F, Siemens SGT-800 seriyası və buna bənzər sənaye çərçivələrində istifadə olunan — girişdən çıxışa doğru tədricən artan mərhələ təzyiq nisbətləri ilə yüksək oxlu axın sürətlərində işləyir. İşləmə mühiti kompressor bölməsi boyu əhəmiyyətli dərəcədə dəyişir:
- Ön mərhələlər: Daha aşağı temperatur, FOD (xarici obyektlərin zədələnməsi) və giriş eroziyasına ən yüksək məruz qalma, daha geniş çənbər pər profilləri
- Orta mərhələlər: Aerodinamik səmərəliliyin təmin edilməsi üçün artan təzyiq və temperatur, daha dar həndəsi toleranslar
- Arxa mərhələlər: Yüksəlmiş işləmə temperaturları, daha yüksək mexaniki gərginlik, qısa çənber uzunluqları, daha tələbkar material tələbləri
Standart dərəcəli və ya tökülmüş kompressor pərləri ölçülər üzrə tələbləri ödəyə bilər, lakin davamlı ağır iş rejimində profil dəqiqliyi və yorulma ömrünü təmin edə bilməz. Döymə yolu ilə hazırlanmış pərlər — xüsusilə dəqiq döymə yolu ilə hazırlanmış kompressor pərləri — bu maşınların tam yoxlama müddətləri ərzində mikrostruktur bütövlüyü və ölçüsüz uyğunluğu təmin edir.
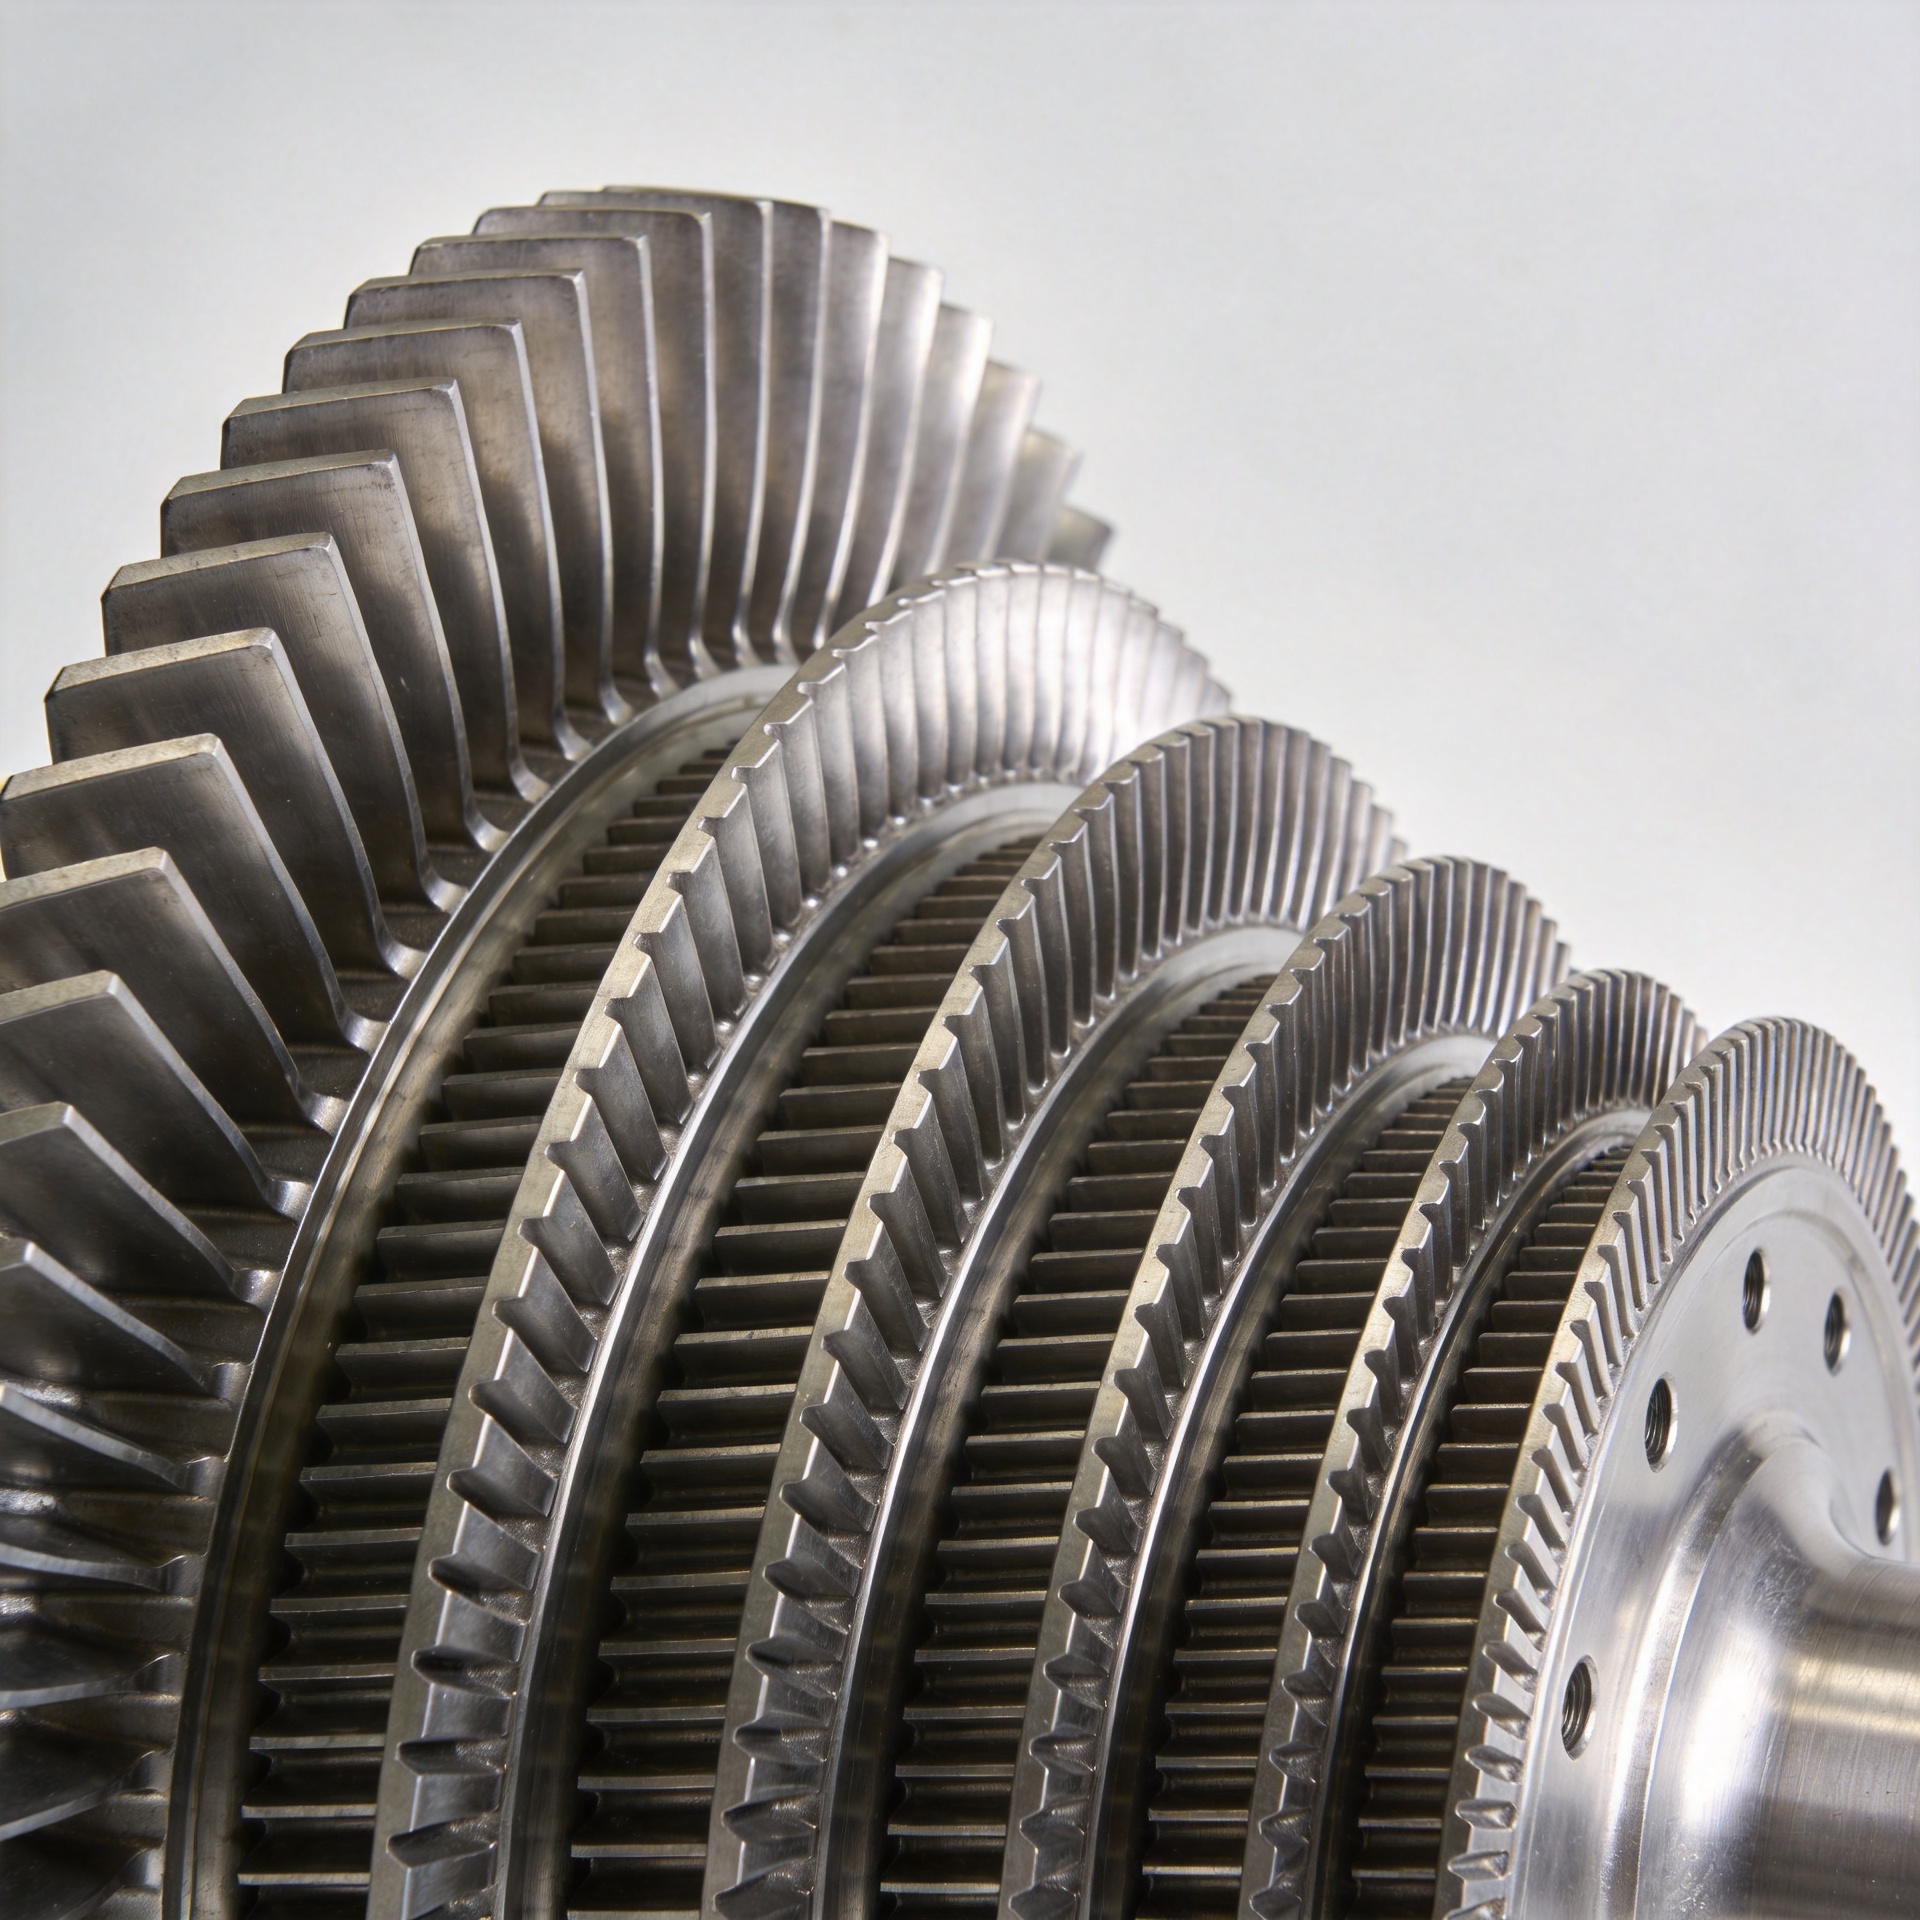
Kompressor Mərhələ Mövqeyinə Döymə Yolu ilə Hazırlanmış Pərlərin Uyğunlaşdırılması
Ağır iş şəraitində istifadə olunan güclü qaz turbinlərinin kompressorunda pər uyğunlaşdırılması yalnız bir şeyə əsaslanır: mərhələyə xas spesifikasiya uyğunluğu. Flot üzrə ümumiləşdirmə burada qəbul edilə bilməz.
Ön Kompressor Mərhələləri (Təqribən 1–8-ci mərhələlər)
Ön mərhələlər ən yüksək həcmi axın sürəti ilə ətraf temperaturunda havanı emə bilir. Bu mövqedə döyülən pərlərin seçilməsinin əsas meyarları aşağıdakılardır:
- Material:Titanium ərintiləri — Ti-6Al-4V və ya buna ekvivalent sınaqlar — yüksək xüsusi möhkəmlik, yaxşı korroziyaya davamlılıq və çəki effektivliyi səbəbilə ön kompressor mərhələləri üçün sənayedə standart olaraq qalır
- Profil: Giriş axın şəraitini idarə edə bilən və ön kənar eroziyasına müqavimət göstərən geniş çənberli, yüksək nisbətli aerodinamik profillər
- Əsas nəzərdə tutulan məsələ: FOD-a davamlılıq və eroziyaya müqavimət — döyülən titan, kompressorun ön hissəsində zərbə riskinin ən yüksək olduğu yerlərdə tökülmüş alternativlərə nisbətən çentik möhkəmliyi üstünlüyü təmin edir
Əgər ağır yükə malik turbina qurğunuz yüksək zərrəcikli, sahil və ya səhra şəraitində işləyirsə, döyülmüş kompressor pərəsinə eroziyaya qarşı örtük tətbiq etmək spesifikasiyanın bir hissəsi olur — isteğe bağlı əlavə deyil. Material sinfi seçimi saxlanılır, lakin səth emalı tələbi təchizatçıların uyğunluğuna dair danışığın məzmununu dəyişdirir.
Orta Kompressor Mərhələləri (Təxminən Mərhələlər 9–16)
Orta mərhələlər kompressorda təzyiq və temperatur keçidini həyata keçirir. Döyülmüş titan ərintiləri əsas material seçimi kimi qalır, lakin pərənin xordası daraldıqca və ölçüsüzlik tələbləri sərtləşdikcə profil dəqiqliyi əhəmiyyətli dərəcədə artır.
Bu sahədə yayılmış səhv: İlk nümunə yoxlamasında ölçülər üzrə tolerantlıq tələblərini ödəyən bir kəsici qısa müddət ərzində tam istehsal seriyasında eyni ölçü dəqiqliyini təmin edəcək demək deyil. Yüksək mərhələli ağır yük altında işləyən turbinlər üçün ilk nümunənin uyğunluğu deyil, istehsal partiyaları üzrə proses qabiliyyəti — gələn yoxlamaların nəticələrinizi qoruyur. Orta mərhələ vəzifələri üçün sertifikatlaşdırma keçirəcəyiniz hər hansı bir döyülmüş kəsici təchizatçısından partiya səviyyəsində ölçü yoxlaması sənədlərini tələb edin.
Arxa Kompressor Mərhələləri (Təxminən 17-ci və Sonrakı Mərhələlər)
Arxa mərhələlər əhəmiyyətli dərəcədə yüksək temperatur və mexaniki gərginlik şəraitində işləyir. Bu mərhələdə material seçimi titan əvəzinə başqa materiallara keçir:
- Material:Nikel əsaslı ərintilər — IN-718 və ya buna bənzər işarələmələrə uyğun qiymətləndirilmiş dərəcələr — titan ərintilərinin artıq uyğun olmadığı yüksək iş temperaturlarında möhkəmlik və sürüşməyə davamlılığı saxlayır
- Profil: Qısa çənbər, hava qanadı profili və kök birləşməsi geometriyası üzrə sıx ölçülü dəqiqliklə tərtib edilmiş yüksək dəqiqlikli hava qanadı geometriyası
- Tənqidi uyğunluq tələbi: Mərhələyə xas qanad kökü geometriyası sizin müəyyən çərçivəniz üçün turbin diskinin dovetail çuxuru ölçüləri ilə tam olaraq uyğunlaşmalıdır — hava qanadı yoxlamasından keçsə belə, kök profilində sapmalar olan qanad quraşdırılma zamanı uğursuz nəticələnəcək və ya rotor balanssızlığına səbəb olacaq
Arxa mərhələ qanadlarının alınması MRO əvəz proqramlarında ən çox spesifikasiya uyğunsuzluqlarının baş verdiyi sahədir. Praktikada bu o deməkdir ki, bir ağır yük altında işləyən turbin çərçivəsində təsdiqlənmiş qanad spesifikasiyası nominal olaraq oxşar ölçülü başqa bir OEM çərçivəsinə ötürülə bilməz. Mərhələ mövqeyi, disk geometriyası və lehim işarəsi hamısı xüsusi olaraq uyğunlaşdırılmalıdır.
Niyə Ağır Yük Altında İşləyən Sıxışdırıcı Tətbiqlərində Döymə Konstruksiyası Mühüm Rol Oynayır
Sənaye qaz turbinlərinin operatorları bəzən ağır yük altında işləyən vahidlər üçün alternativ kimi daha ucuz təklif olunan döyülmüş kompressor pərlərini ehtiyat hissələri təchizat zəncirində qarşılayırlar. Davamlı əsas yüklü və ya birləşdirilmiş dövrə rejimində işləmək üçün zaman keçdikcə yorulma performansındakı fərq əhəmiyyətli olur.
Döyülmüş kompressor pərləri ağır yük altında işləyən kompressorların dövri aerodinamik və mexaniki yüklənməsi şəraitində üstün yorulma müqaviməti təmin edən incə dənəli daxili quruluşa malik olurlar. 20 000 ekvivalent iş saatı və ya daha uzun planlaşdırılmış yoxlama intervalı olan vahidlərdə pər xidmət müddəti bir iş saatına düşən ümumi texniki xidmət xərclərini birbaşa təsir edir.
Döymə və tökmə qərarı tək ümumi qaydaya əsaslanmır — bəzi tətbiqlərdə aşağı təzyiqli və ya hissəvi yüklənmə mərhələlərində tökülmüş pərlər qəbul edilə bilər. Lakin çoxsaylı ağır işləmə sənaye qaz turbin kompressorlarının davamlı yüksək dövr, yüksək yük rejimi ən çox döyülmiş mikrostrukturu yorulmaya davamlılıq və ölçüsünü saxlama baxımından üstün tutur.
Döyülmüş Pərlərin Uyğunlaşdırılması Zamanı Sənədləşdirmə Tələbləri
Ağır işləmə qaz turbin kompressoru üçün doğru döyülmüş pərni seçmək yalnız metallurgik və həndəsi qərar deyil. Operatorlar və MRO xidmət təminatçıları üçün sənədləşdirmə paketi pərni spesifikasiyası qədər vacibdir.
Ağır işləmə tətbiqləri üçün döyülmüş kompressor pərlərini qiymətləndirərkən təchizatçınızın aşağıdakıları təmin etdiyini yoxlayın:
- Material sertifikatı: Ərimə partiyasına uyğun lehim tərkibi və mexaniki xassələr, sadəcə ümumi sinif uyğunluğuna dair ifadələr deyil
- Ölçülü yoxlama hesabatı: Aeroqanadın əsas kəsilmələri üzrə CMM və ya 3D skan nəticələri — uzunluq, en və gövdə yoxlamaları ilə məhdudlaşmır
- İlk nümunə yoxlama hesabatı (İNYH): Hər hansı bir pərçinə dair ilk dəfə müəyyən turbin çərçivənizdə sertifikatlandırmaq üçün tələb olunur
- İstilik partiyasının izlənilməsi: Təhvil verilən hər bir pərçini onun kök səbəb araşdırması üçün tökmə istehsal seriyasına bağlamaq
Bunlar ağır şəraitdə işləyən sənaye turbinlərinin alınmasında minimum tələblərdir, fərqləndirici xüsusiyyətlər deyil. Bu sənədləşdirmə elementlərini standart təcrübə kimi təqdim edə bilməyən təchizatçı sizin texniki xidmət proqramınıza qəbul edilə bilməz risk gətirir.
Navi Power Technology Co. Ltd. sənaye qaz turbinaları üçün dəqiq döyülmüş kompressor pərlərini təchiz edir; hər çatdırılmada material sertifikatı, istilik partiyası izləməsi və ölçülü yoxlama hesabatları standart olaraq təqdim olunur. Onların patentləşdirilmiş az-toleranslı döyülmə prosesi havanın axını üçün nəzərdə tutulmuş pərlərin ölçüsünü 0,1–1 mm dəqiqliklə təmin edir; çoxmərhələli təchizat imkanı Asiya, Şimali Amerika və Cənubi Amerika bazarlarında ağır iş şəraitində istifadə olunan müxtəlif turbina tətbiqlərini əhatə edir. Mühəndislik çertyojlarının yoxlanılması və ya texniki spesifikasiyalarla uyğunluq təmin edilməsi üçün Navi Power komandası ilə [email protected] ünvanı vasitəsilə əlaqə saxlayın və ya saytına daxil olun compressorblade.com .
Xülasə: Ağır iş şəraitində istifadə olunan qaz turbinaları kompressor pərləri üçün əsas uyğunluq meyarları
- Döyülmüş pər materialını tərtibat yerinə görə seçin: ön və orta tərtibatlarda titan ərintiləri, arxa yüksək temperatur tərtibatlarında isə nikel əsaslı ərintilər
- İstehsal partiyasının ölçülü sabitliyini yoxlayın — yalnız ilk nümunənin standartlara uyğunluğunu deyil
- Xüsusi ağır yükə malik turbine çərçivəniz üçün kök və profil formasının həndəsəsini təsdiqləyin — yalnız mərhələ mövqeyi kifayət deyil
- Material sertifikatı, istilik partiyası izləməsi və hər partiya üzrə ölçülü yoxlama standart sənədləşdirmə kimi tələb olunur
- Davamlı ağır yükə malik işləmə üçün döyülmüş kompressor pərləri, tökülmüş alternativlərə nisbətən yorulma ömrü və ölçülü sabitlik üstünlükləri təmin edir