 EN

Dla jakich ciężkich turbin gazowych przeznaczone są krawędzie wirnika wykonane metodą kucia?
Wybór odpowiedniej, wykonywanej metodą kucia łopatki sprężarki do sprężarki turbiny gazowej ciężkiej wymaga więcej niż tylko dopasowania numeru części. W przemysłowych jednostkach ciężkich (niezależnie od ich zastosowania – wytwarzanie energii elektrycznej, elektrownie cyklu połączonego lub napędy przemysłowe) sekcja sprężarki składa się z 15 do 25 stopni, w których ciśnienie i temperatura stopniowo rosną. Każdy stopień stawia inne wymagania aerodynamiczne, obciążenia konstrukcyjne oraz wymagania materiałowe. Nieprawidłowe dopasowanie łopatki skutkuje obniżoną wydajnością sprężania, przyspieszonym zużyciem lub – w najgorszym przypadku – awarią nieplanowaną, która przesuwa okno konserwacji o kilka tygodni.
Pracując nad ocenami wymiany łopatek w wielu przemysłowych ramach turbin, mogę stwierdzić, że błędy zakupowe najczęściej wynikają z nieodpowiedniego dopasowania specyfikacji do zastosowania — a nie z negocjacji cen. Łopatka, która wydaje się odpowiednia na arkuszu danych technicznych, może być nadal niewłaściwym wyborem, jeśli jej profil, gatunek materiału lub geometria korzenia nie odpowiada dokładnie warunkom konkretnego stopnia turbiny.
Dlaczego kompresory ciężkich turbin gazowych wymagają łopatek kowanych dopasowanych do stopnia
Kompresory ciężkich turbin gazowych — stosowane w przemysłowych ramach takich jak GE 7F/9F, seria Siemens SGT-800 oraz porównywalne platformy — pracują przy wysokich prędkościach przepływu osiowego, przy czym stosunki ciśnień stopniowo rosną od wlotu do wylotu. Środowisko eksploatacyjne znacznie się zmienia wzdłuż sekcji kompresora:
- Stopnie przednie: Niższa temperatura, największe narażenie na uszkodzenia obcymi przedmiotami (FOD) oraz erozję na wlocie, szersze profile łopatek
- Stopnie środkowe: Rosnące ciśnienie i temperatura, konieczność zastosowania ścislszych tolerancji geometrycznych w celu zapewnienia wydajności aerodynamicznej
- Stopnie tylnego ciągu: Podwyższone temperatury pracy, większe naprężenia mechaniczne, krótsze długości cięciw, bardziej rygorystyczne wymagania materiałowe
Łopatki sprężarki standardowej klasy lub odlewane mogą formalnie spełniać wymagania wymiarowe, lecz nie zapewniać dokładności profilu ani trwałości zmęczeniowej niezbędnej przy ciągłej eksploatacji w warunkach dużych obciążeń. Łopatki kute — w szczególności precyzyjnie kutane łopatki sprężarki — zapewniają integralność mikrostrukturalną oraz spójność wymiarową, których wymagają te maszyny przez cały okres między inspekcjami.
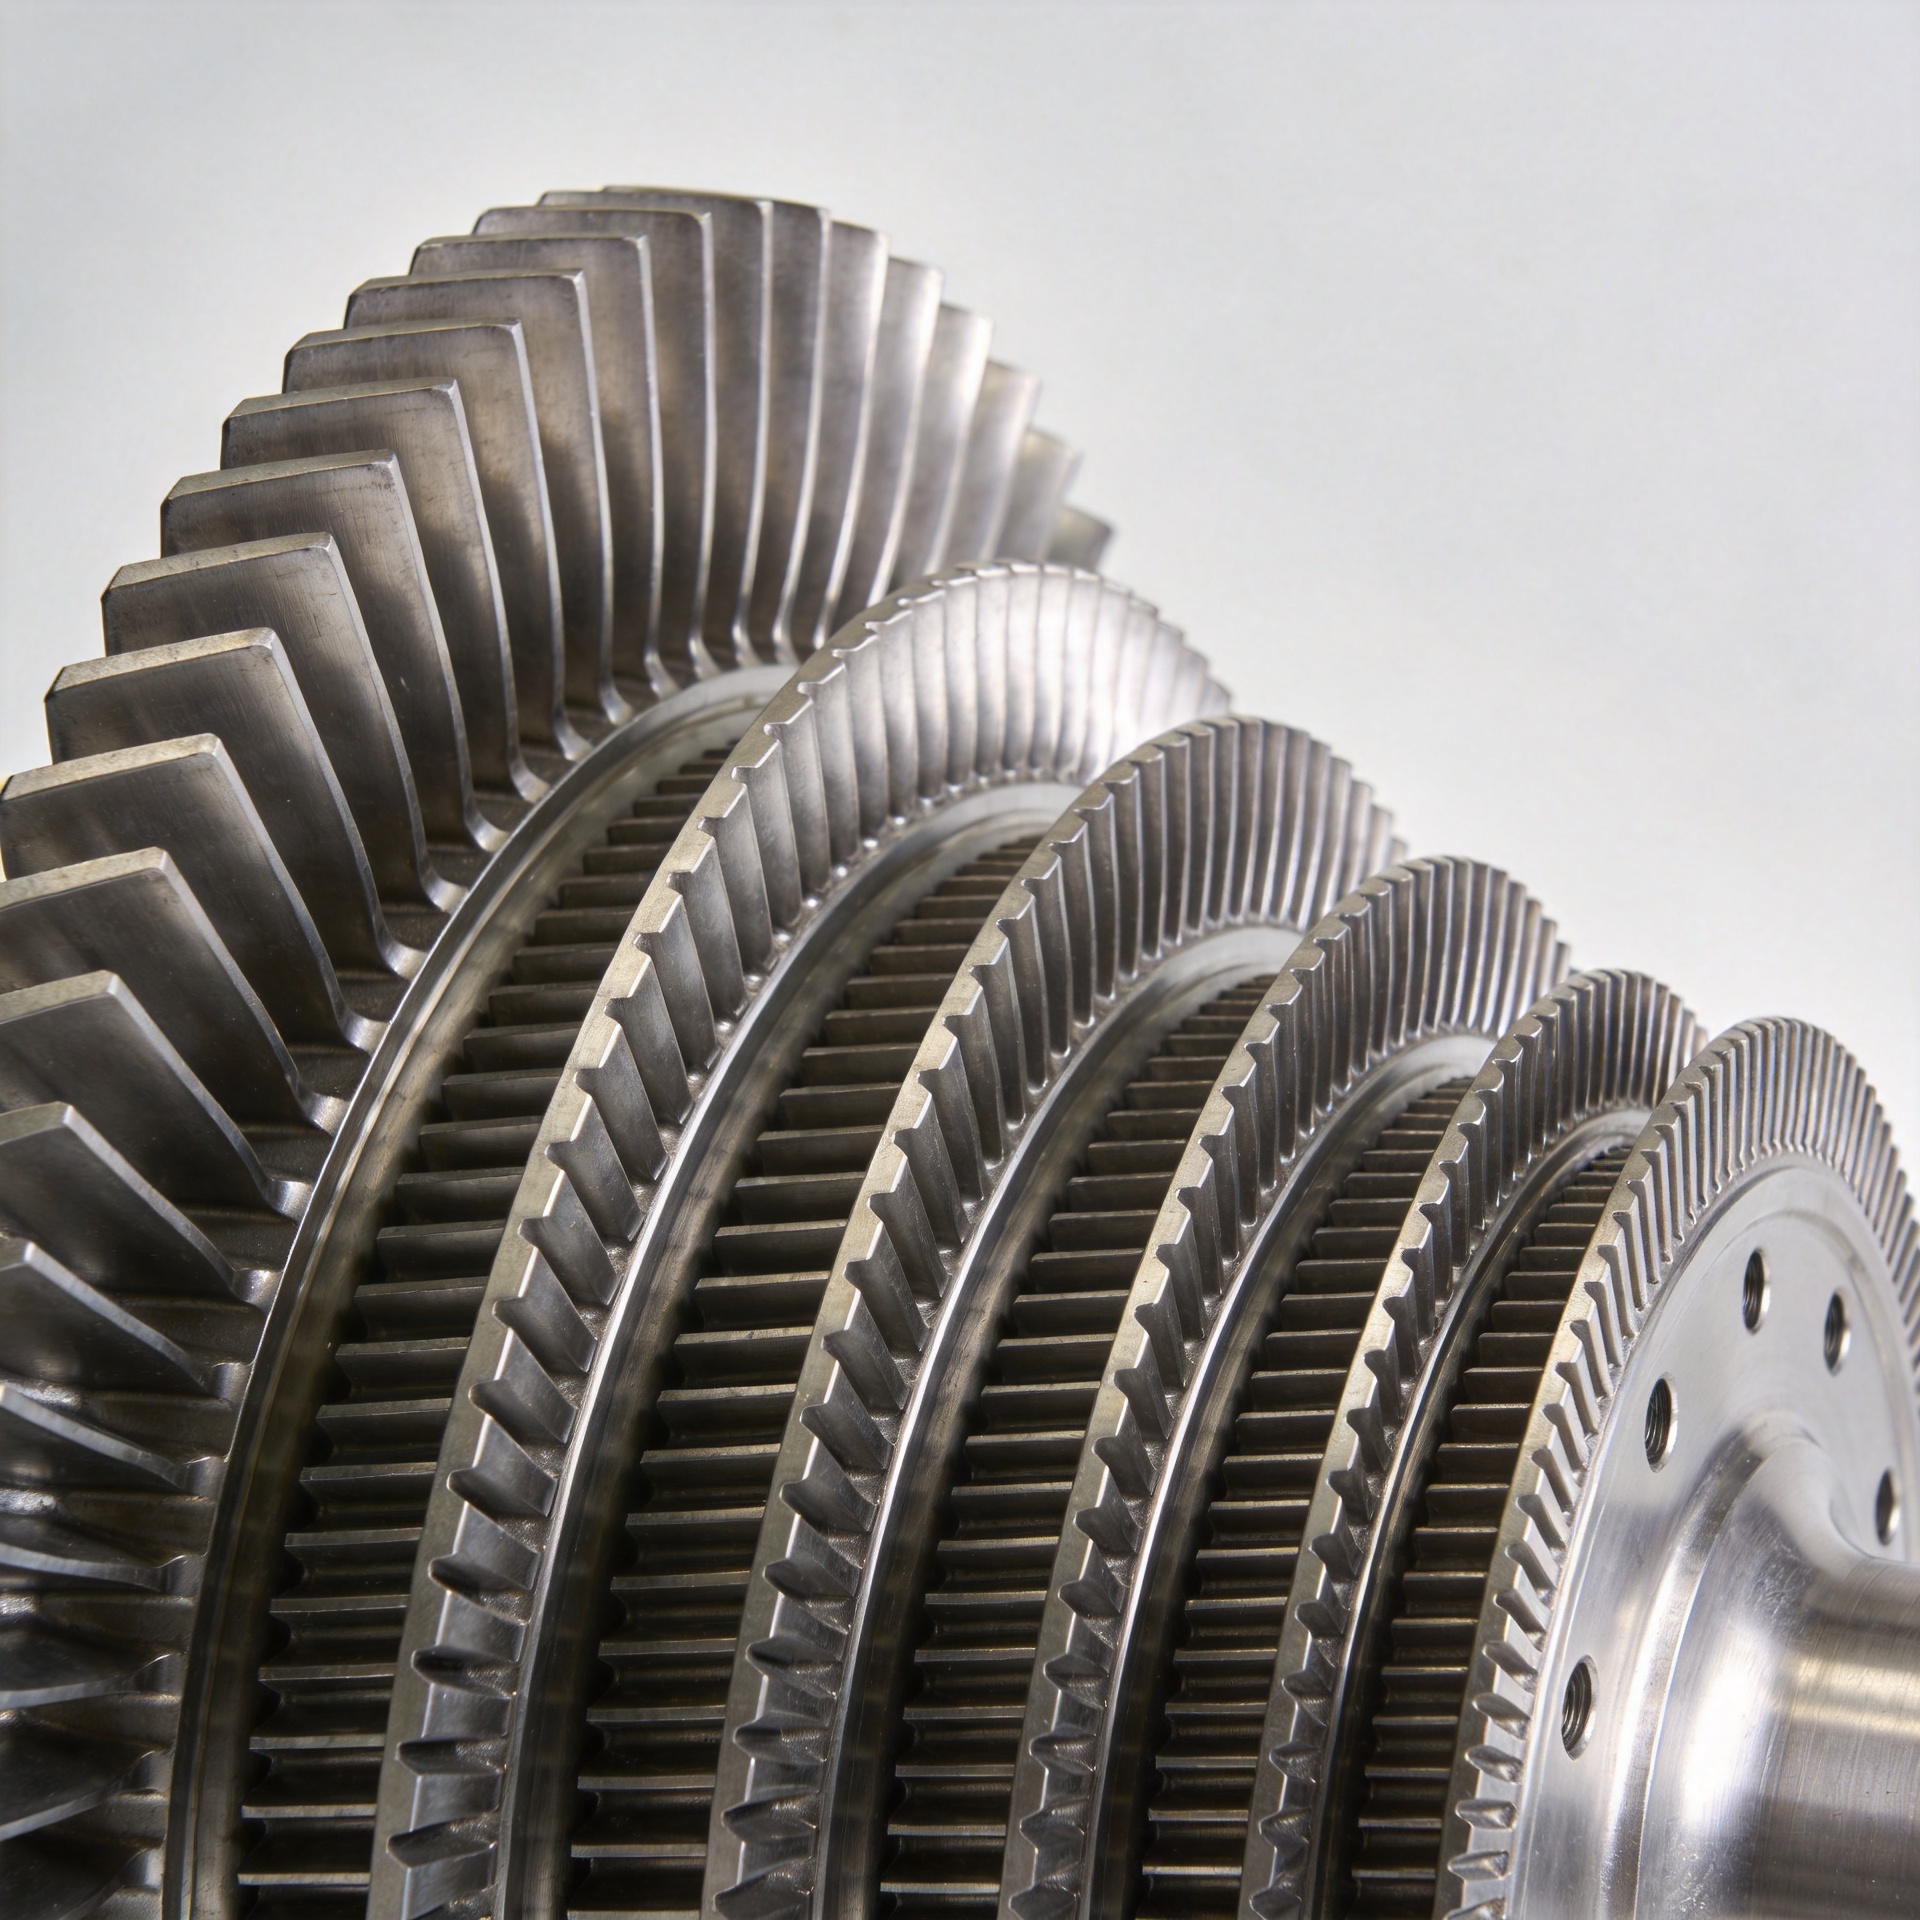
Dopasowywanie łopatek kutych do pozycji stopnia sprężarki
Dopasowywanie łopatek w sprężarce turbin gazowych przeznaczonych do eksploatacji w warunkach dużych obciążeń sprowadza się do jednej rzeczy: dopasowania specyfikacji do konkretnego stopnia. Ogólne uogólnienia dla całej floty są niewystarczające.
Przednie stopnie sprężarki (około stopni 1–8)
Przednie stopnie przetwarzają powietrze w temperaturze otoczenia przy najwyższej objętościowym przepływie. Główne kryteria wyboru łopatek wykonywanych metodą kucia do tego położenia to:
- Materiał: Stopy tytanu — Ti-6Al-4V lub odpowiedniki tej klasy — pozostają standardem branżowym dla przednich stopni sprężarki ze względu na wysoką wytrzymałość właściwą, dobrą odporność na korozję oraz efektywność masową
- Profil: Szerokie łopatki o dużym stosunku rozpiętości do cięciwy zaprojektowane tak, aby radzić sobie z warunkami przepływu na wlocie i odporność na erozję krawędzi natarcia
- Główny problem: Odporność na uszkodzenia spowodowane obcymi ciałami (FOD) oraz odporność na erozję — tytan wykonywany metodą kucia zapewnia lepszą odporność na stany skupienia naprężeń niż alternatywy odlewane, co ma szczególne znaczenie na początku sprężarki, gdzie ryzyko pochłonięcia zanieczyszczeń jest najwyższe
Jeśli jednostka turbinowa o dużej mocy pracuje w środowisku o wysokiej zawartości cząstek stałych, przybrzeżnym lub pustynnym, powłoka antyerozyjna na kованym łopatku sprężarki staje się częścią specyfikacji — nie jest to opcjonalne ulepszenie. Wybór gatunku materiału pozostaje bez zmian, ale wymóg obróbki powierzchniowej zmienia charakter rozmowy z dostawcą dotyczącej jego kwalifikacji.
Środkowe stopnie sprężarki (około stopni 9–16)
Środkowe stopnie zapewniają przejście ciśnienia i temperatury wzdłuż sprężarki. Wciąż dominującym wyborem materiału są kowane stopy tytanu, jednak precyzja profilu staje się znacznie ważniejsza w miarę kurczenia się cięciwy łopatki i zaostrzania się wymogów dotyczących tolerancji wymiarowych.
Typowy błąd na tym etapie: założenie, że łopatka spełniająca wymagania dotyczące wymiarów w próbce pierwszego wyrobu zapewni taką samą spójność wymiarową w całej serii produkcyjnej. W przypadku turbin ciężkich o wysokiej liczbie stopni kluczowe dla wyników kontroli przyjmowanej produkcji jest zdolność procesu w całych partiach produkcyjnych — a nie tylko zgodność próbki pierwszego wyrobu. Wymagaj od każdego dostawcy kowanych łopatek, którego kwalifikujesz do pozycji średnich stopni, dokumentacji pomiarów wymiarowych na poziomie partii.
Tylne stopnie sprężarki (około stopni 17 i dalsze)
Tylne stopnie pracują w znacznie wyższych temperaturach i pod dużym obciążeniem mechanicznym. To właśnie w tej strefie wybór materiału przestaje opierać się na tytanie:
- Materiał: Stopach niklu — o gatunkach odpowiadających IN-718 lub podobnych oznaczeniach — które zachowują wytrzymałość na rozciąganie i odporność na pełzanie w podwyższonych temperaturach roboczych, gdzie stopy tytanu już nie nadają się do zastosowania
- Profil: Krótsza cięciwa, geometria profilu aerodynamicznego o wysokiej precyzji z ścisłymi tolerancjami wymiarowymi zarówno dla profilu aerodynamicznego, jak i geometrii mocowania u podstawy łopatki
- Kluczowy wymóg dopasowania: Geometria podstawy łopatki określona dla danej stopnicy musi dokładnie odpowiadać wymiarom rowka w tarczy turbiny typu dovetail w konkretnym układzie ramy — łopatka, która przejdzie kontrolę profilu aerodynamicznego, ale będzie miała odchylenia w geometrii podstawy, nie zostanie zamontowana lub spowoduje niestabilność wirnika
Zakup łopatek dla stopnicy tylnej to obszar, w którym występuje największa liczba niezgodności specyfikacji w programach MRO dotyczących części zamiennych. W praktyce oznacza to, że specyfikacja łopatki zweryfikowana na jednej turbinie ciężkiej nie jest przenośna na inną turbinę innego producenta, nawet jeśli jej nominalne wymiary są podobne. Konkretnie należy dopasować pozycję stopnicy, geometrię tarczy oraz oznaczenie stopu.
Dlaczego konstrukcja kutej łopatki ma znaczenie w zastosowaniach sprężarkowych ciężkich
Operatorzy przemysłowych turbin gazowych obsługujących jednostki ciężkie czasem napotykają łopatki sprężarki odlewane w łańcuchu dostaw części zamiennych — oferowane jako tańsze alternatywy. W przypadku ciągłej pracy pod obciążeniem bazowym lub w cyklu połączeniowym różnice w wytrzymałości na zmęczenie stają się istotne w dłuższym okresie czasu.
Łopatki sprężarki wykonywane metodą kucia rozwijają drobnoziarnistą mikrostrukturę podczas procesu kucia, zapewniającą wyższą odporność na zmęczenie przy cyklicznym obciążeniu aerodynamicznym i mechanicznym charakterystycznym dla pracy sprężarek ciężkich. W jednostkach z zaplanowanymi interwałami przeglądów wynoszącymi 20 000 godzin ekwiwalentnych czasu pracy lub więcej, trwałość łopatek bezpośrednio wpływa na całkowity koszt konserwacji przypadający na godzinę pracy.
Decyzja dotycząca kucia lub odlewania nie podlega jednej uniwersalnej zasadzie — łopatki odlewane mogą być akceptowalne w konkretnych etapach o niższym ciśnieniu lub częściowym obciążeniu dla niektórych zastosowań. Jednak ciągły, wysokocyklowy i wysokoobciążony profil pracy większości sprężarek turbin gazowych przemysłowych o dużej mocy systematycznie sprzyja mikrostrukturze uzyskanej metodą kucia ze względu na odporność na zmęczenie oraz stabilność wymiarową.
Wymagania dokumentacyjne przy dobieraniu łopatek kowanych
Wybór odpowiedniej łopatki kowanej do sprężarki turbiny gazowej o dużej mocy to nie tylko decyzja metalurgiczna i geometryczna. Dla operatorów oraz dostawców usług konserwacji i napraw (MRO) pakiet dokumentacyjny jest równie ważny co sama specyfikacja łopatki.
Przy ocenie łopatek kowanych do sprężarek w zastosowaniach o dużej mocy należy zweryfikować, czy dostawca udostępnia:
- Certyfikacja materiału: Skład stopu oraz właściwości mechaniczne powiązane z konkretną partią wygrzewania, a nie jedynie ogólne stwierdzenia zgodności z klasą materiału
- Raport z kontroli wymiarowej: Wyniki pomiarów CMM lub skanowania 3D w kluczowych przekrojach profilu aerodynamicznego — nie ograniczone jedynie do sprawdzania długości, szerokości i podstawy łopatki
- Raport z kontroli pierwszej sztuki (FAIR): Wymagane dla każdej łopatki, którą kwalifikujesz po raz pierwszy na konkretną ramę turbiny
- Śledzenie partii topienia: Powiązanie każdej dostarczonej łopatki z serią jej produkcji metodą kucia w celu możliwości analizy przyczyn podstawowych
To wymagania minimalne w zakupie turbin przemysłowych o dużej wydajności, a nie cechy różnicujące. Dostawca, który nie może zapewnić tych elementów dokumentacji jako standardowej praktyki, wprowadza nieakceptowalne ryzyko do Twojego programu konserwacji.
Navi Power Technology Co. Ltd. dostarcza precyzyjnie kute łopatki sprężarek do przemysłowych turbin gazowych, zapewniając certyfikaty materiału, śledzalność partii termicznej oraz raporty z pomiarów wymiarowych jako standard przy każdej dostawie. Ich opatentowany proces kucia z niską nadmierną tolerancją pozwala osiągnąć dopuszczalne odchylenia geometryczne profilu łopatki na poziomie 0,1–1 mm, a wielostopniowa zdolność dostaw obejmuje szeroki zakres zastosowań w ciężkich turbinach gazowych na rynkach Azji, Ameryki Północnej i Ameryki Południowej. W celu przeglądu rysunków konstrukcyjnych lub wyrównania specyfikacji technicznych skontaktuj się z zespołem Navi Power pod adresem [email protected] lub odwiedź compressorblade.com .
Podsumowanie: Kluczowe kryteria dopasowania łopatek sprężarek do ciężkich turbin gazowych
- Dobierz materiał kutej łopatki w zależności od jej pozycji w stopniu: stopy tytanowe dla przednich i środkowych stopni, stopy niklowe dla tylnych stopni o wysokiej temperaturze pracy
- Zweryfikuj spójność wymiarową łopatek w całej partii produkcyjnej, a nie tylko zgodność pierwszego egzemplarza
- Potwierdź geometrię profilu korzenia i profilu łopatki zgodnie z konkretną ramą turbiny ciężkiej — sama pozycja stopnia nie jest wystarczająca
- Wymagaj certyfikatu materiału, śledzenia partii termicznej oraz inspekcji wymiarów dla każdej partii jako standardowej dokumentacji
- Dla ciągłej eksploatacji w warunkach ciężkich obciążeń, kute łopatki sprężarki zapewniają większe zapasy wytrzymałości na zmęczenie oraz lepszą stabilność wymiarową niż ich odlewnicze odpowiedniki